

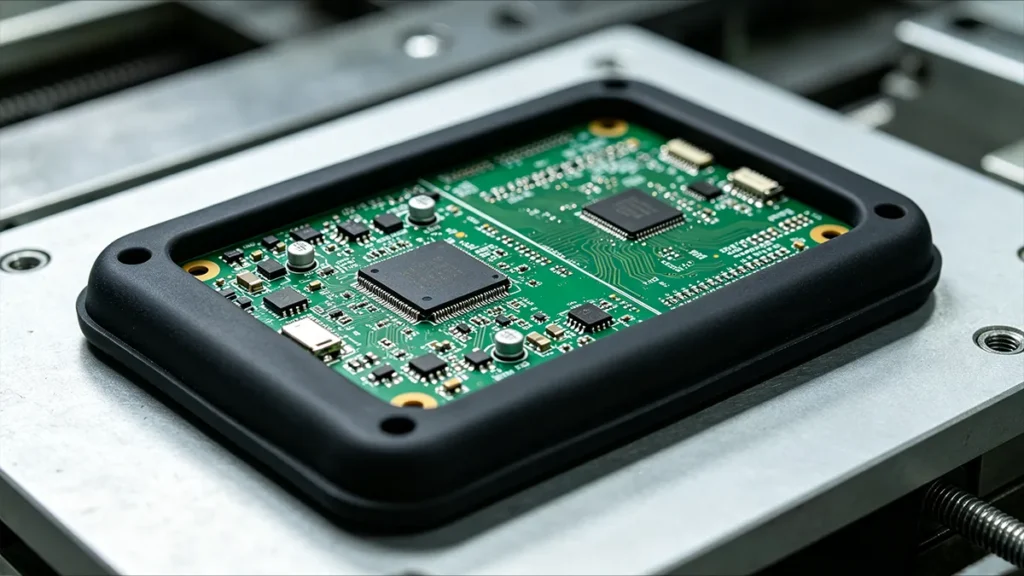
ステアリングホイール用スイッチアセンブリは、一見単純な装置に見えるかもしれませんが、その設計は複雑です。このアセンブリには、LED、抵抗器、コンデンサ、タクタイルスイッチ、FR-4基板、自動車用コネクタ、およびマイクロコントローラが含まれています。これらの部品は、車両の走行中、しっかりと保護されなければなりません。 車両は、湿度、振動、温度サイクル、機械的負荷といった過酷な環境にさらされるため、自動車用電子機器向けのISO 16750などの環境信頼性基準への準拠が厳格に求められます。 [1]. 。このような動作環境下でこれらのデバイスを保護するためには、適切な製造プロセスを選択することが不可欠です。最も推奨される製造方法は、プリント基板(PCB)を熱可塑性エラストマー(TPE)でオーバーモールドすることです。オーバーモールドされたPCBは電気的に絶縁され、振動からも保護されます。.
PCBオーバーモールドとは何ですか?
PCBオーバーモールドとは、射出成形プロセスを用いて、組み立て済みの回路基板をゴムやプラスチックで包み込む工程のことです。PCBアセンブリを特注の金型にセットし、溶融した材料を金型のキャビティに注入します。材料が冷却されることで、基板の周囲に堅固な保護シェルが形成されます。.
PCBオーバーモールド工程
PCBオーバーモールドプロセスは、従来の射出成形とほぼ同様です。実際、このプロセスでは、従来の射出成形で使用されるものと同様の設備が用いられます。しかし、PCBオーバーモールドのプロセスウィンドウは、通常のプラスチックに比べてかなり厳しくなっています。以下に、PCBオーバーモールドプロセスの一連の流れを示します。
- PCB検査
- 洗浄・乾燥
- 挿入
- 積載・位置決め
- 金型の閉型
- 溶ける
- 注射
- 梱包/保管
- 冷却
- 型開き
- 排出
- トリミング+検査
- 電気・機能試験
1. PCB回路の検査
オーバーモールド工程を開始する前に、回路基板上のすべての回路が完全に半田付けされ、問題がないことを確認するためにテストが行われていることを確認してください。封止が完了すると、内部部品の修正は不可能になります。すべてを確認した後、次のステップとして回路基板の洗浄を行います。 場合によっては、材料と回路基板間の密着性を高め、将来的な剥離や水分の浸入を防ぐために、表面にプライマー層を塗布する必要があることがあります。.
2. 金型の設計と製作
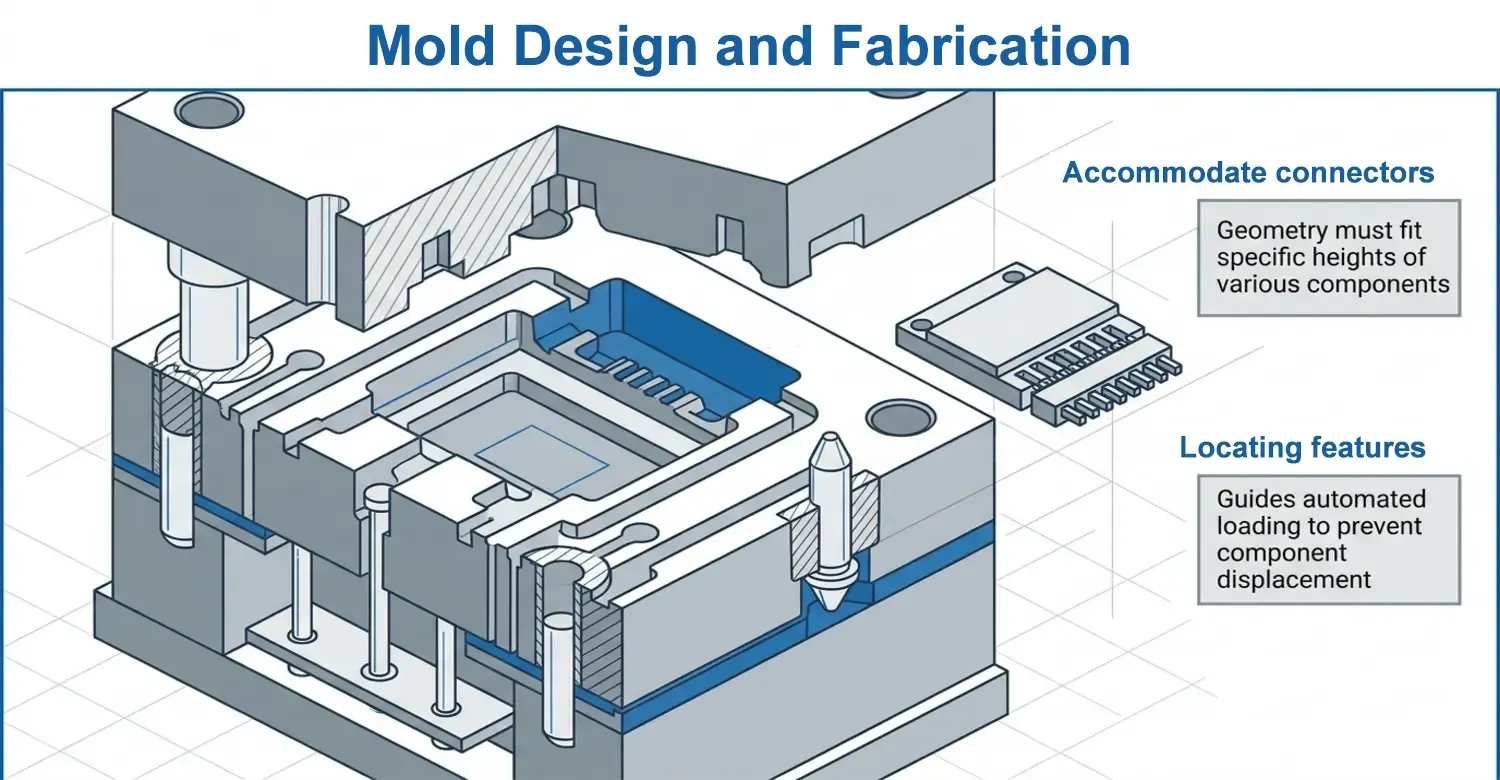
PCBオーバーモールドは、金型設計に投資することで良好な結果が得られます。PCBオーバーモールドで使用される金型のキャビティは、通常の射出成形とは形状が異なります。キャビティには、コネクタ、はんだ接合部、および電子部品を収容する必要があります。 設計者は、射出成形中の金型の動きを防ぐため、金型が確実に固定されるようにしなければなりません。ごくわずかな変位であっても、コネクタの位置ずれ、封止厚さの不均一、および部品の損傷につながる可能性があるため、望ましくありません。大量生産を目的とする金型の場合は、PCBの自動装填をガイドするための位置決め機能を設ける必要があります。.
成形前には、効果的な金型検査を実施する必要があります。事前の検査は、汚染やはんだ付け不良の可能性を特定するのに役立ちます。金型の検査が完了したら、製品品質に影響を与えるポリマーの付着やボイドの発生を防ぐために、金型を洗浄する必要があります。特に湿気に敏感なポリマーを使用する場合は、金型の乾燥も準備作業に含まれます。 これらのポリマーは、湿度の高い環境にさらされると水分を吸収して溶解し、化学的・物理的性質が変化する可能性があります。オーバーモールドで一般的に使用されるこのような水分に敏感なエンジニアリングポリマーには、ナイロン(ポリアミド)、ポリウレタン(PU)、および特定の熱可塑性エラストマー(TPE)などがあります。.
3. 材料の投入と金型の閉鎖
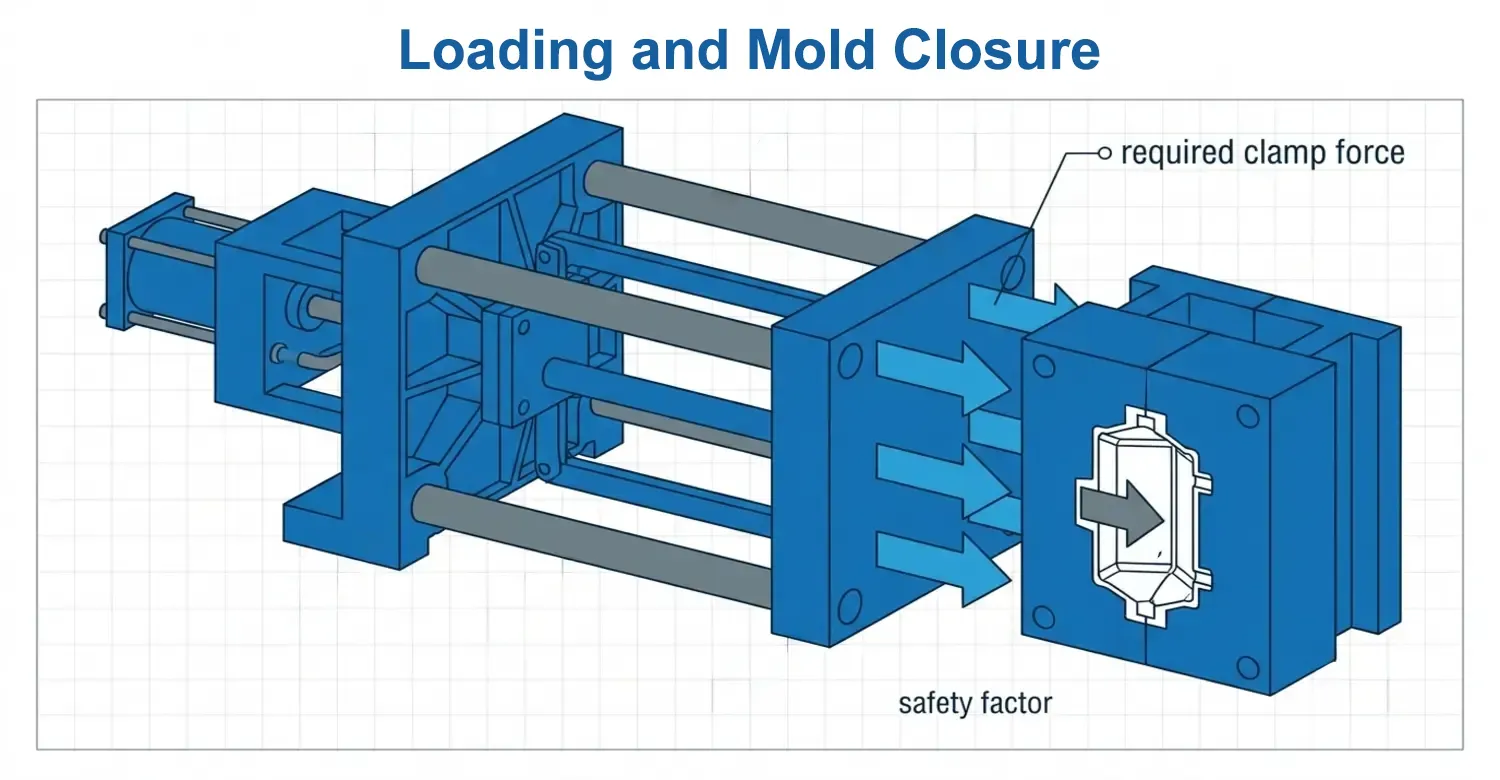
検査後、PCBAは設計された金型にセットされます。金型は位置を正確に保持し、部品を損傷させることなく、封止材がすべての領域に正確に流れ込むようにします。セットが完了すると、オペレーターはPCBを金型で挟み込み、射出成形プロセスを開始します。 溶融材料のキャビティへの射出は加圧下で行われるため、十分な型締力が加わる必要があります。型締力を選択する際は、必要な型締力よりも高い値となるようにしてください。この関係式は以下の通りです。;
Fc = PcApS
ここで、Fcは必要なクランプ力、Pcは有効キャビティ圧力、Apは成形品の投影面積である。Sは安全率である。例えば、;
Pc=60MPa、およびAp= 0.004m² であれば、
Fc=60×106×0.004=240kN。.
金型を設計する際、エンジニアたちは、型締力がキャビティ圧力を上回ることを確実にするために安全率を設定しました。例えば、安全率を1.5に設定すると、型締力は360 kNに調整され、溶融材料の射出においてはるかに安全になります。型締力は適度な値に設定する必要があります。 型締力が不十分だとパーティングラインにバリが発生する恐れがあり、一方で型締力が過大になると金型の応力やエネルギー消費が増加する。.
4. プラスチックの溶融と射出成形
回転するスクリューを備えた長い円筒形のバレルには、プラスチック樹脂を溶融させるヒーターが内蔵されています。スクリューは樹脂を撹拌し、圧力をかけて前方に押し出します。 溶融したプラスチックは、制御された圧力下で金型内腔に射出される。この圧力は、流速、肉厚、ポリマーの粘度、ゲートの設計といったさまざまな要因によって変化する。これは、円形流路を通るニュートン流として、以下の式で表される。;
ΔP ≈ 8μLQ / πR⁴ [2]
ここで、ΔPは圧力損失、μは溶融粘度、Lは流動長、Qは体積流量、Rは有効流動半径を表す。ほとんどのプラスチックはこのニュートン流体方程式に従わないが、この式は、射出圧力を加える際や調整する際に注意すべき重要な箇所を特定する上で、技術者の指針となる。.
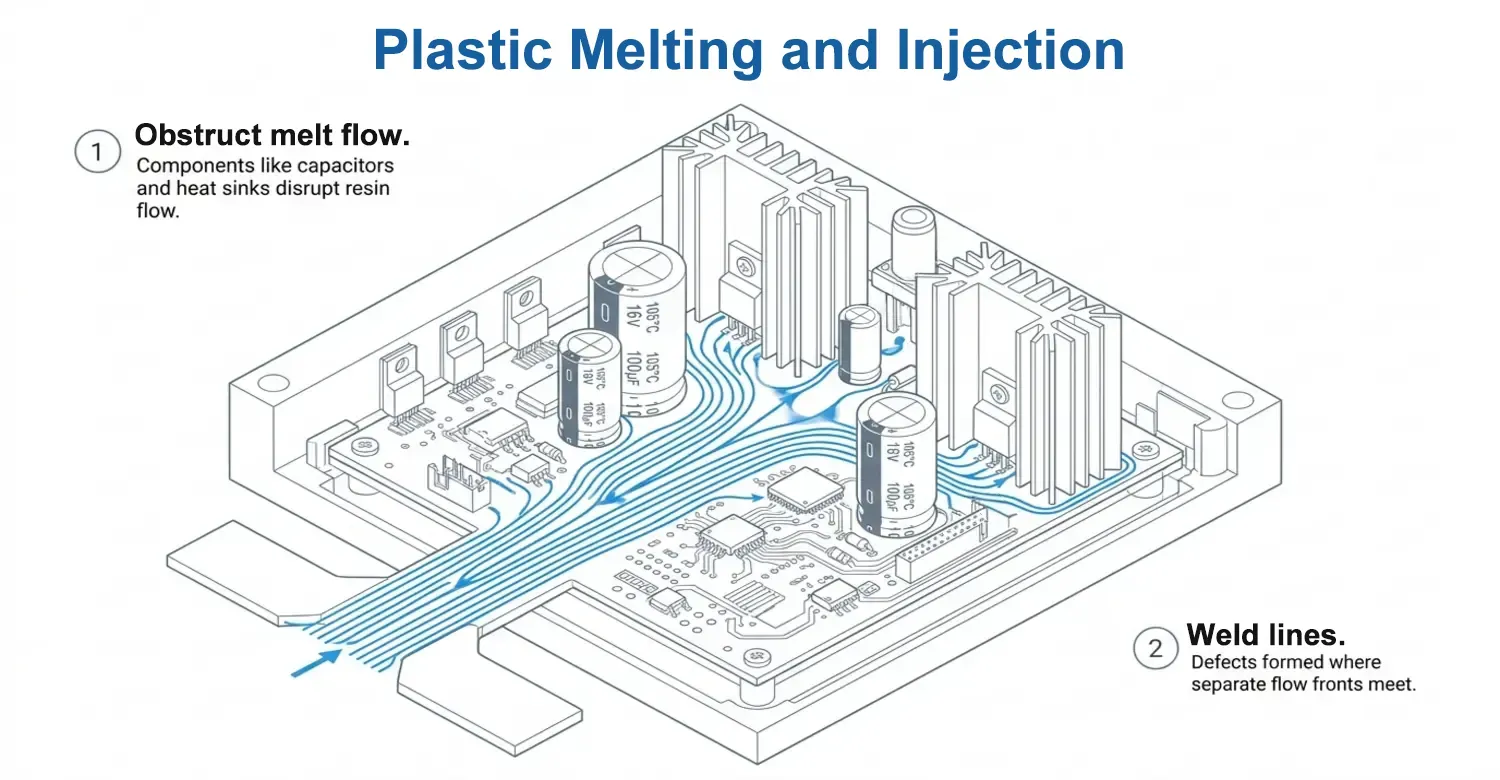
PCBオーバーモールドにおける金型キャビティ内の材料の流れは、従来の射出成形よりも複雑です。 PCBアセンブリには、PCBの端部、コンデンサ、はんだ接合部、ICパッケージ、コネクタ、配線、ヒートシンク、その他の背の高い部品が含まれています。これらの材料は溶融プラスチックの流れを妨げる可能性があります。この妨げを適切に管理できない場合、ウェルドラインが発生し、製品の品質を損なう恐れがあります。.
5. 冷却と凝固
キャビティが充填された後、ポリマーから熱を除去する必要があります。熱除去速度は、肉厚に正比例します。.
tc ∝ s2
ここで tc は冷却時間であり、 s は、そのポリマーの特徴的な厚さである。.
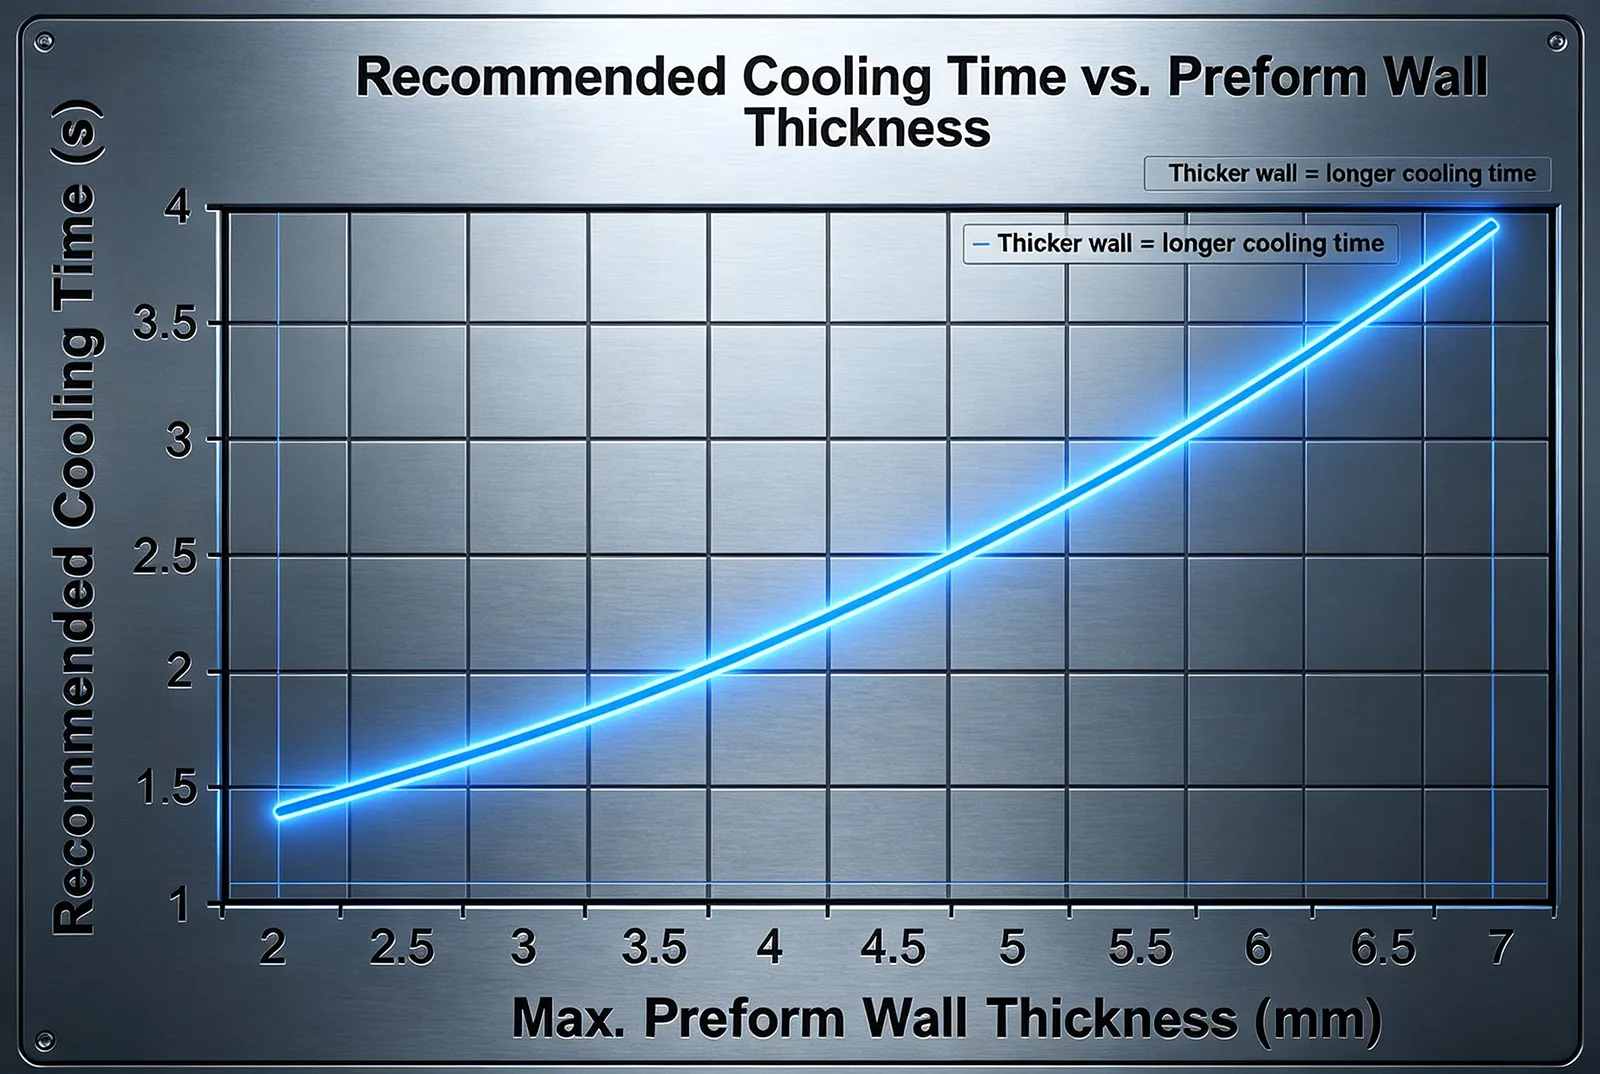
このグラフから、肉厚を厚くすると冷却時間が長くなることがわかります。これは、その結果として生じる製造コストに影響を及ぼします。.
6. 金型の開閉と成形品の排出
金型が十分に冷却された後、技術者が金型を開きます。部品は、エジェクタピン、スリーブ、その他の機構を用いて押し出され、取り出されます。押し出しの際は、不具合を防ぐために細心の注意を払う必要があります。従来のプラスチック部品は過度の押し出し力に耐えることができますが、オーバーモールドされたPCBアセンブリは、そのような力に耐えられない場合があります。 過度な力がPCB上の部品に伝わり、破損につながる可能性があります。取り出し後、製品が有効かつ安全であることを確認するために、部品に対して後処理や検査が行われる場合があります。以下の表は、いくつかの試験基準を示しています。.
| 検査 | 検知対象 |
|---|---|
| 目視検査 | 閃光、短時間の撮影、焼け跡、ひび割れ |
| 寸法検査 | 反りおよび重要寸法 |
| X線・CT | 空隙、内部変位、カプセル化 |
| 電気的導通 | 開回路 |
| 絶縁抵抗 | 電気的絶縁の問題 |
| 耐高電圧試験 | 絶縁破壊 |
| 機能テスト | 電子制御 |
| 気密試験 | ハウジング/シール部の完全性 |
| 熱サイクル | 熱機械的信頼性 |
| 引張・剥離試験 | 該当する場合の界面接着 |
なぜ回路基板には、単に標準的な射出成形を使えないのでしょうか?
熱可塑性樹脂の射出成形を用いて一部の回路基板を封止することは可能ですが、特に部品が実装されたPCBの場合、エンジニアは細心の注意を払う必要があります。従来の高圧射出成形では、部品の故障を招く恐れがあります。 従来の射出成形プロセスの適用を妨げる要因としては、圧力、温度、流量、収縮、および機械的負荷などが挙げられます。.
従来の射出成形では、溶融プラスチックによって生じるキャビティ圧力が、PCBオーバーモールドで使用される特殊な低圧力に比べて比較的高くなります。この高圧は、セラミックコンデンサ、BGAパッケージ、SMD抵抗器、コネクタ、センサー、はんだ付け端子、ファインピッチ部品などのPCB部品に大きな力を及ぼします。 基板に大型の部品や支持されていない部品が含まれている場合、位置ずれや機械的負荷が生じるリスクはさらに高まります。ヘンケル社によると、低圧成形は壊れやすい部品を安全に封止するための特殊なプロセスです。低圧成形法で使用される材料は、通常、従来の射出成形プロセスよりも低い圧力で加工されます。.
温度も、従来の射出成形プロセスを使用しない理由の一つです。多くのエンジニアリング熱可塑性樹脂は、流動するために比較的高い溶融温度を必要とします。一方、PCBアセンブリでは、部品、コネクタ、はんだ接合部、および接着剤について、所定の温度限界を維持しなければなりません。この相反する要件は、設計プロセスを技術的に複雑にする可能性があります。.
PCBのオーバーモールドにはどのような材料が最適ですか?
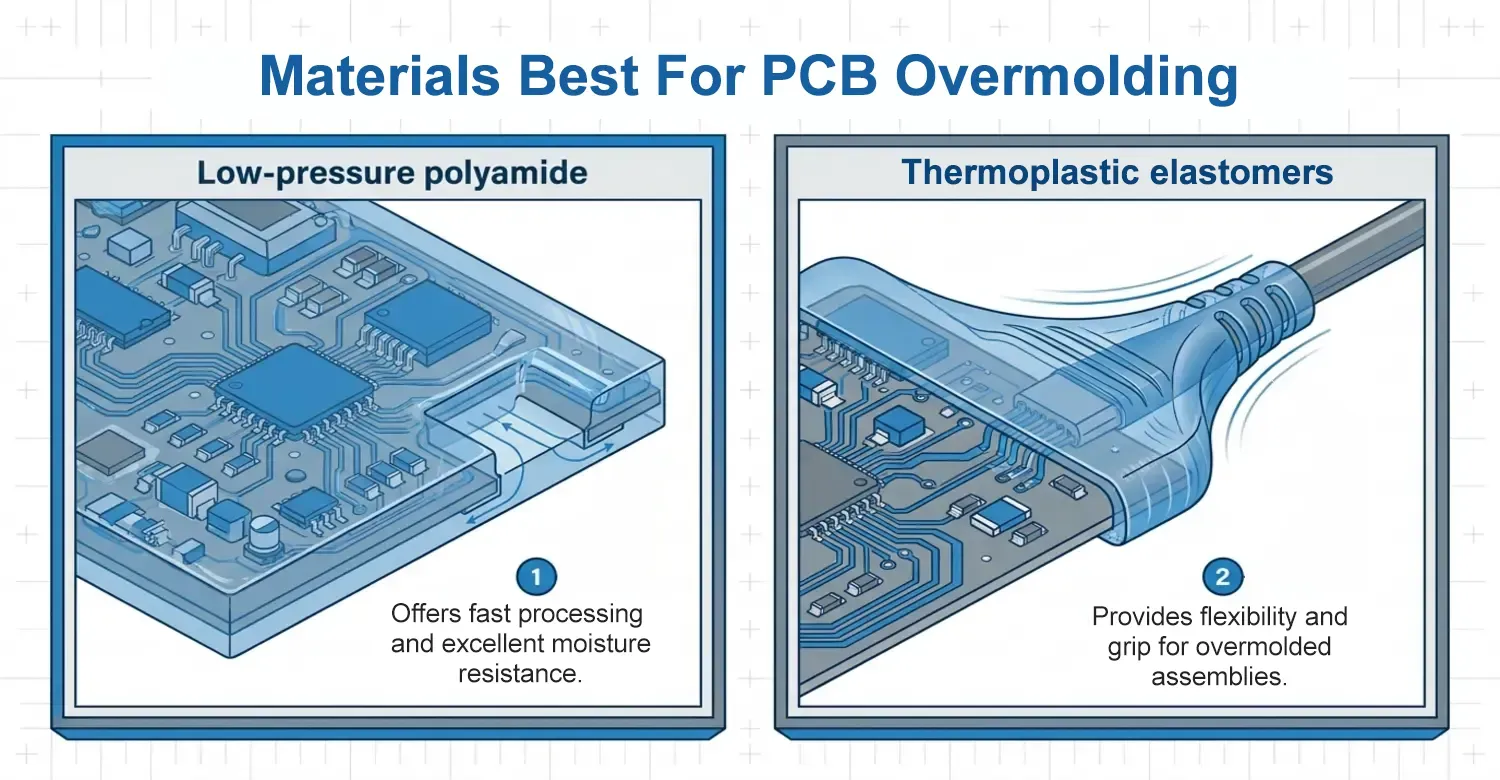
PCBオーバーモールドに最適な材料を選ぶ際の経験則といったものは存在しません。用途によって適した材料は異なります。ほとんどのプロジェクトにおいて、初期の候補リストには、低圧ポリアミドホットメルト、ポリウレタン、エポキシ、シリコーン、および特定の熱可塑性エラストマーを含めるべきであり、これらはそれぞれ、電子パッケージング向けに独自の熱機械的特性を備えています。 [3].
| 素材 | 典型的な役割 | 主な利点 | 主な制限事項 |
|---|---|---|---|
| 低圧ポリアミド | PCB/PCBAのオーバーモールド | 高速処理、耐湿性、柔軟なグレード | 温度範囲と材料の適合性を確認する必要があります |
| ポリウレタン | 封入・ポッティング | 優れた柔軟性と環境保護 | 硬化メカニズムと長期特性については検証が必要である |
| エポキシ樹脂 | 堅牢な封入 | 高い耐薬品性および耐機械的損傷性 | 硬質;修理が困難;硬化時に発熱する |
| シリコーン | 柔軟なカプセル化 | 優れた柔軟性と耐熱性 | 機械的強度が低い。接着性については検証が必要である。 |
| TPE/TPU | 柔軟なオーバーモールド | 弾力性、グリップ力、ひずみ緩和 | 熱的および化学的な限界は、配合に大きく依存する |
| 従来のPC/ABS | 構造用エンクロージャー/オーバーモールド | 優れた機械的特性および外観特性 | 繊細なPCBAを直接高圧封止するには、多くの場合適していない |
結論
PCBオーバーモールドは、多くの電子機器用途において不可欠です。これは、PCBAをプラスチックなどの絶縁材料で被覆する工程です。使用する材料の種類は、求められる保護レベルや基板の柔軟性要件によって異なります。.
参考
[1] 国際標準化機構(ISO)。(2018年)。. ISO 16750-1:2018 道路車両 — 電気・電子機器の環境条件および試験. ISOオンライン閲覧プラットフォーム(OBP)。. https://www.iso.org/obp/ui/#iso:std:iso:16750:-1:ed-3:v1:en
[2] ScienceDirect. (発行年不明). ハーゲン・プワズイユ方程式 ― 概要. ScienceDirect Topics. https://www.sciencedirect.com/topics/engineering/hagen-poiseuille-equation
[3] ScienceDirect. (発行年不明). 熱可塑性エラストマー – 材料科学. ScienceDirect Topics. https://www.sciencedirect.com/topics/materials-science/thermoplastic-elastomer

















 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH