

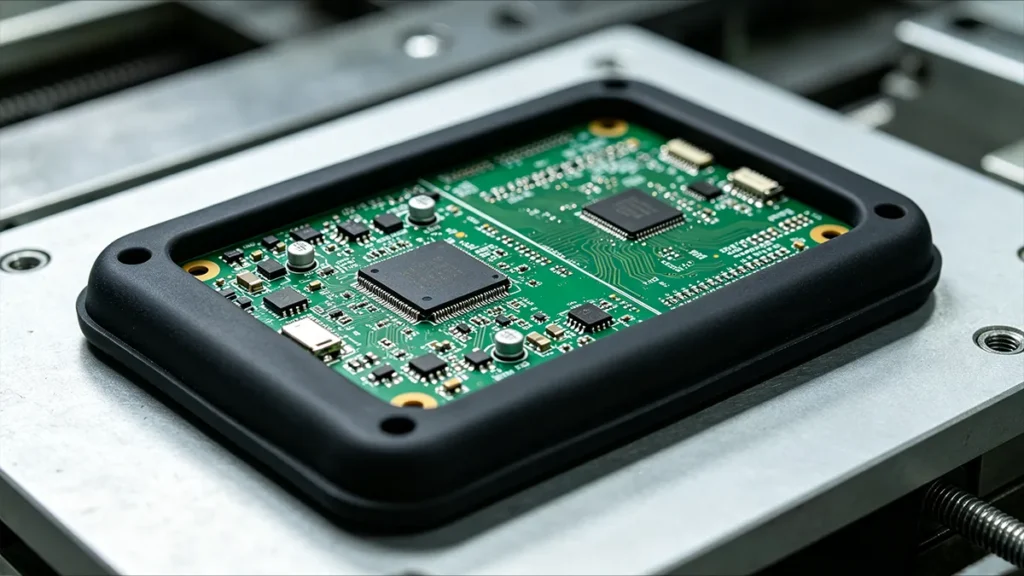
Un conjunto de mandos en el volante puede parecer un dispositivo sencillo, pero su diseño es complejo. El conjunto incluye LED, resistencias y condensadores, interruptores táctiles, una placa de circuito impreso (PCB) de FR-4, un conector para automoción y un microcontrolador. Estos dispositivos deben estar bien protegidos durante el funcionamiento del vehículo. El vehículo está expuesto a un entorno exigente caracterizado por la humedad, las vibraciones, los ciclos térmicos y las cargas mecánicas, lo que exige estrictamente el cumplimiento de normas de fiabilidad ambiental como la ISO 16750 para la electrónica de automoción. [1]. Es fundamental seleccionar el proceso de fabricación adecuado para proteger estos dispositivos en este entorno operativo. El método de fabricación más recomendado es el sobremoldeado de la placa de circuito impreso (PCB) con elastómero termoplástico (TPE). La PCB sobremoldeada queda aislada eléctricamente y protegida contra las vibraciones.
¿Qué es el sobremoldeado de placas de circuito impreso?
El sobremoldeado de placas de circuito impreso (PCB) es el proceso que consiste en recubrir una placa de circuito impreso montada con caucho o plástico mediante el proceso de moldeo por inyección. El conjunto de la placa de circuito impreso se coloca en un molde a medida y se vierte material fundido en la cavidad. El material se enfría, formando una capa protectora sólida alrededor de la placa.
Proceso de sobremoldeo de placas de circuito impreso
El proceso de sobremoldeo de placas de circuito impreso (PCB) es prácticamente similar al moldeo por inyección convencional. De hecho, en este proceso se utilizan equipos similares a los empleados en el moldeo por inyección convencional. Sin embargo, el margen de tolerancias del proceso de sobremoldeo de PCB es considerablemente más estrecho que el de los plásticos comunes. A continuación se describe la secuencia de pasos del proceso de sobremoldeo de PCB:
- Inspección de placas de circuito impreso
- Limpieza / Secado
- Insertar
- Carga y posicionamiento
- Cierre del molde
- Fusión
- Inyección
- Embalaje / Almacenamiento
- Refrigeración
- Apertura del molde
- Expulsión
- Recorte + Inspección
- Pruebas eléctricas y funcionales
1. Inspección del circuito de la placa de circuito impreso
Antes de iniciar el proceso de sobremoldeo, asegúrate de que todos los circuitos de la placa estén completamente soldados y se hayan comprobado para confirmar que no haya ningún problema. Una vez finalizada la encapsulación, es imposible retocar las piezas internas. Tras confirmarlo todo, el siguiente paso es limpiar la placa. En ocasiones, es necesario aplicar una capa de imprimación sobre la superficie para mejorar la adhesión entre el material y la placa de circuito y evitar futuros desprendimientos o la entrada de agua.
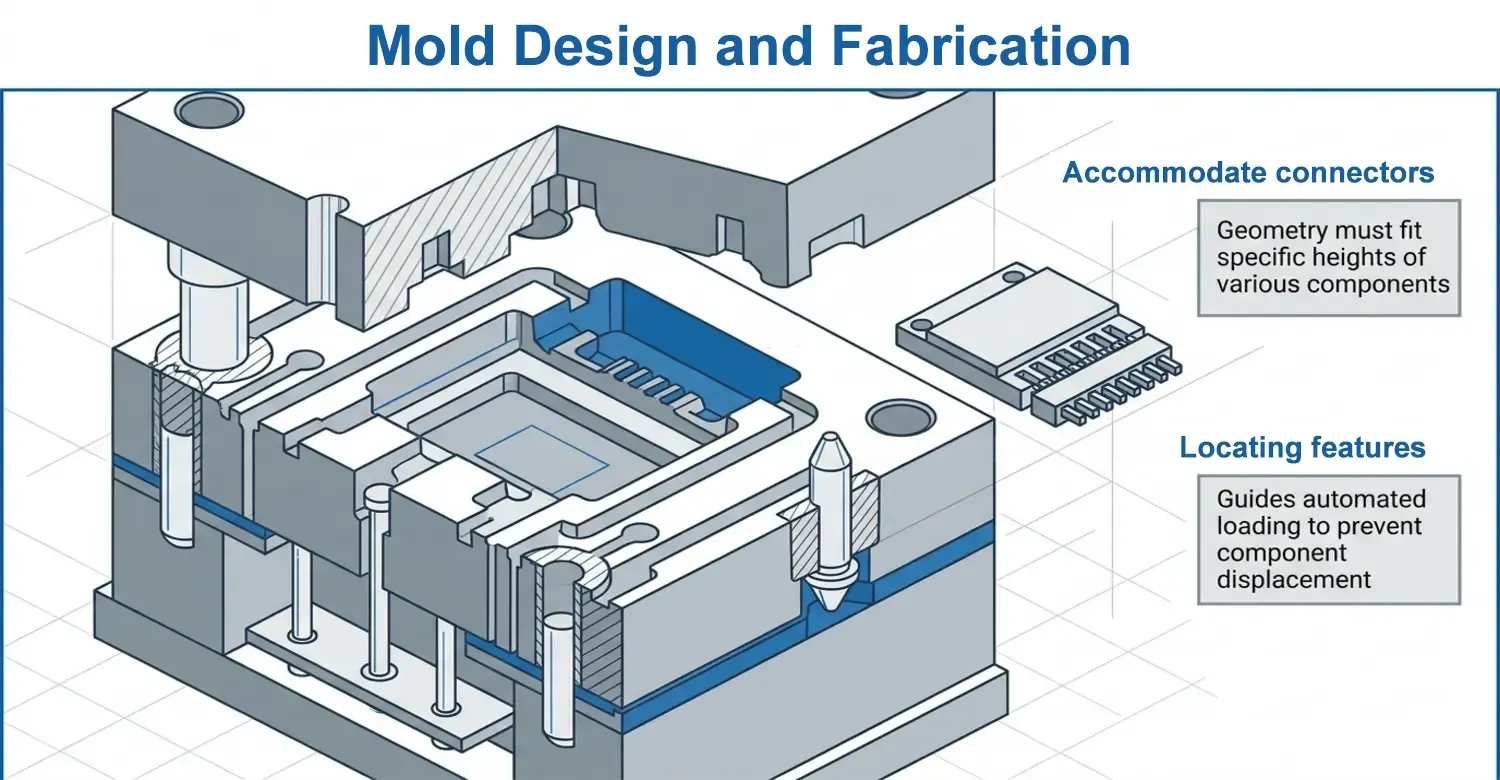
2. Diseño y fabricación de moldes
El sobremoldeado de PCB da buenos resultados cuando se invierte en el diseño del molde. La cavidad del molde utilizada en el sobremoldeado de PCB tiene una geometría diferente a la del moldeo por inyección convencional. La cavidad debe dar cabida a conectores, uniones soldadas y componentes electrónicos. El diseñador debe asegurarse de que el molde quede fijado de forma eficaz para evitar cualquier movimiento durante la inyección. Un desplazamiento, por pequeño que sea, es indeseable, ya que puede provocar la desalineación de los conectores, un espesor irregular del encapsulado y daños en los componentes. Si el molde está destinado a grandes volúmenes de producción, es necesario utilizar elementos de posicionamiento para guiar la automatización de la carga de las placas de circuito impreso.
Antes del moldeo debe realizarse una inspección eficaz del molde. La inspección previa ayuda a identificar posibles contaminaciones y defectos de soldadura. Una vez inspeccionado el molde, debe limpiarse para evitar la adhesión del polímero y la formación de poros, que afectan a la calidad del producto. La preparación también puede incluir el secado del molde, especialmente cuando se utilizan polímeros sensibles a la humedad. Estos polímeros pueden absorber agua, disolverse y alterar sus propiedades químicas y físicas cuando se exponen a entornos húmedos. Entre los polímeros técnicos sensibles a la humedad que se utilizan habitualmente en el sobremoldeado se encuentran los nailon (poliamidas), los poliuretanos (PU) y determinados elastómeros termoplásticos (TPE).
3. Carga y cierre del molde
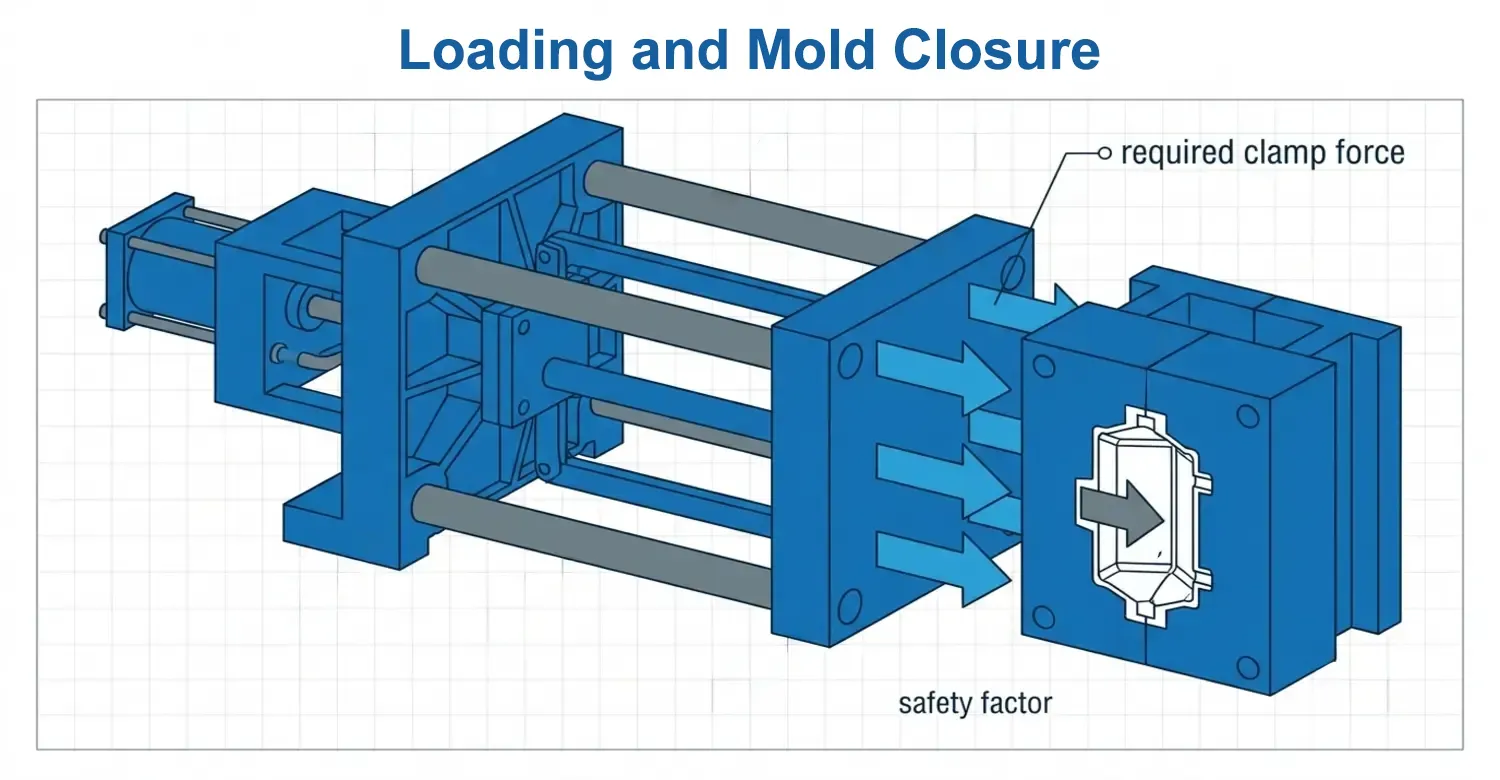
Tras la inspección, la PCBA se coloca en el molde diseñado. El molde mantendrá su posición con precisión para garantizar que el material encapsulado fluya correctamente hacia todas las zonas sin dañar los componentes. Una vez completada la carga, el operador cierra el molde alrededor de la PCB para iniciar el proceso de inyección. La inyección del material fundido en la cavidad se produce bajo presión, lo que implica la aplicación de una fuerza de sujeción suficiente. Al elegir la fuerza de sujeción, asegúrese de que sea superior a la fuerza de sujeción requerida. Esta relación se expresa como:;
Fc = PcApS
Donde Fc es la fuerza de sujeción necesaria, Pc es la presión efectiva de la cavidad y Ap es el área proyectada del componente moldeado. S es el factor de seguridad. Si, por ejemplo:;
Pc=60 MPa, y Ap= 0,004 m², entonces
Fc=60 × 106 × 0,004 = 240 kN.
Al diseñar el molde, los ingenieros seleccionaron un factor de seguridad para garantizar que la fuerza de cierre superara la presión de la cavidad. Por ejemplo, si se elige un factor de seguridad de 1,5, la fuerza de cierre se ajustaría a 360 kN, lo que resulta mucho más seguro para la inyección de materiales fundidos. La fuerza de cierre debe seleccionarse en un valor moderado. Una fuerza de sujeción insuficiente puede provocar rebabas en la línea de separación, mientras que una fuerza de sujeción excesiva puede aumentar la tensión en el molde y el consumo de energía.
4. Fusión e inyección de plástico
Un cilindro alargado con un tornillo sinfín giratorio contiene elementos calefactores que funden la resina plástica. El tornillo sinfín mezcla la resina y genera presión sobre ella, impulsándola hacia delante. El plástico fundido se inyecta en la cavidad a una presión controlada. La presión varía en función de diversos factores, como la velocidad, el espesor de la pared, la viscosidad del polímero y el diseño de la entrada, tal y como se resume en el flujo newtoniano a través de un canal circular, dado por:;
ΔP ≈ 8 μLQ / πR⁴ [2]
Donde ΔP es la caída de presión, μ es la viscosidad del material fundido, L es la longitud de flujo, Q es el caudal volumétrico y R es el radio efectivo de flujo. Aunque la mayoría de los plásticos no se rigen por esta ecuación de flujo newtoniano, sirve de guía a los ingenieros para identificar las áreas críticas que deben tener en cuenta a la hora de aplicar o regular la presión de inyección.
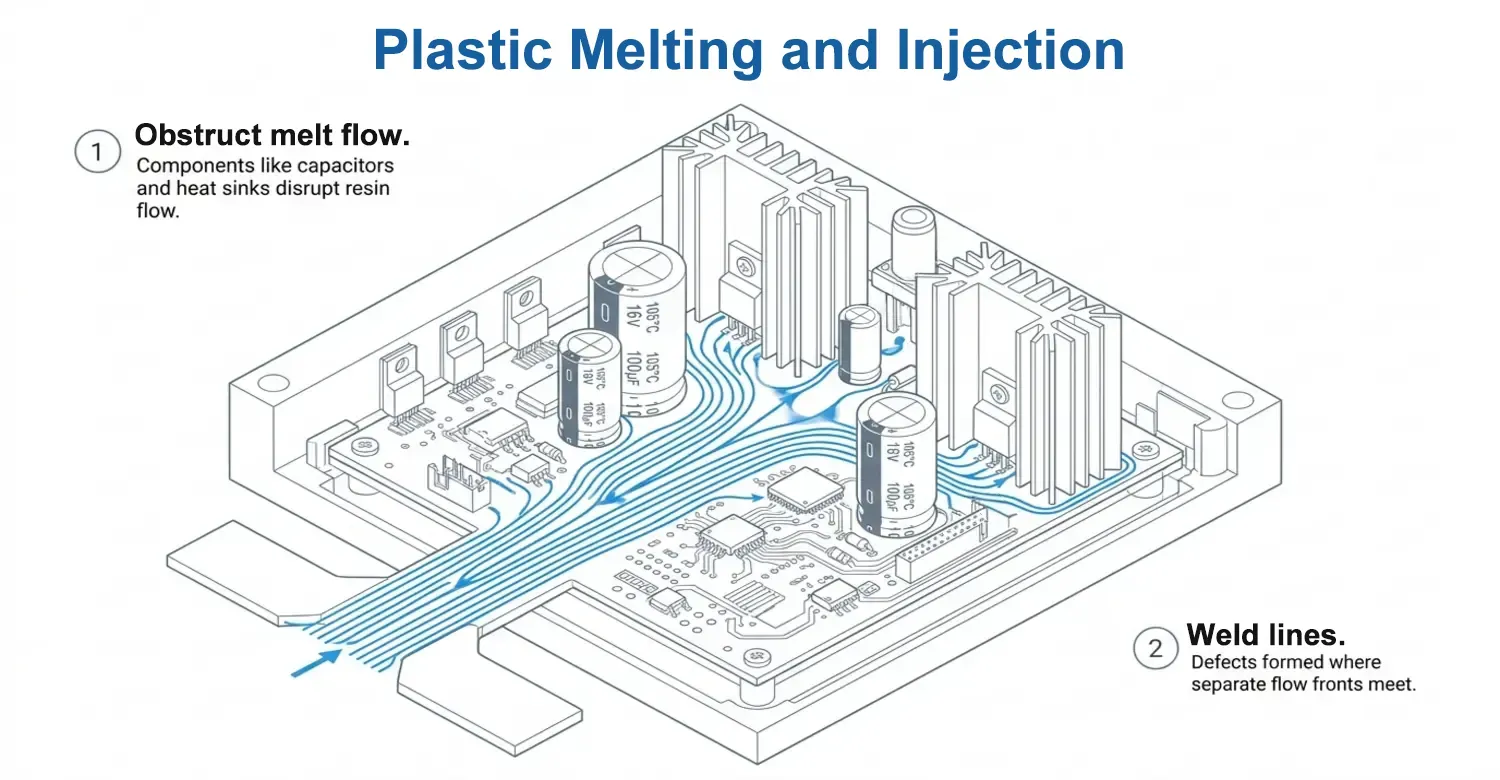
El flujo de materiales en la cavidad del molde para el sobremoldeo de placas de circuito impreso (PCB) es más complejo que en el moldeo por inyección convencional. El conjunto de la PCB contiene bordes de la placa, condensadores, uniones soldadas, encapsulados de circuitos integrados, conectores, cables, disipadores térmicos y otros componentes de gran altura. Estos materiales pueden obstruir el flujo del material fundido. Si la obstrucción no se gestiona adecuadamente, puede dar lugar a líneas de soldadura que comprometan la calidad del producto.
5. Enfriamiento y solidificación
Una vez rellenada la cavidad, es necesario eliminar el calor del polímero. La velocidad de eliminación del calor es directamente proporcional al espesor de la pared.
tc ∝ s2
donde tc es el tiempo de enfriamiento, y s es el espesor característico del polímero.
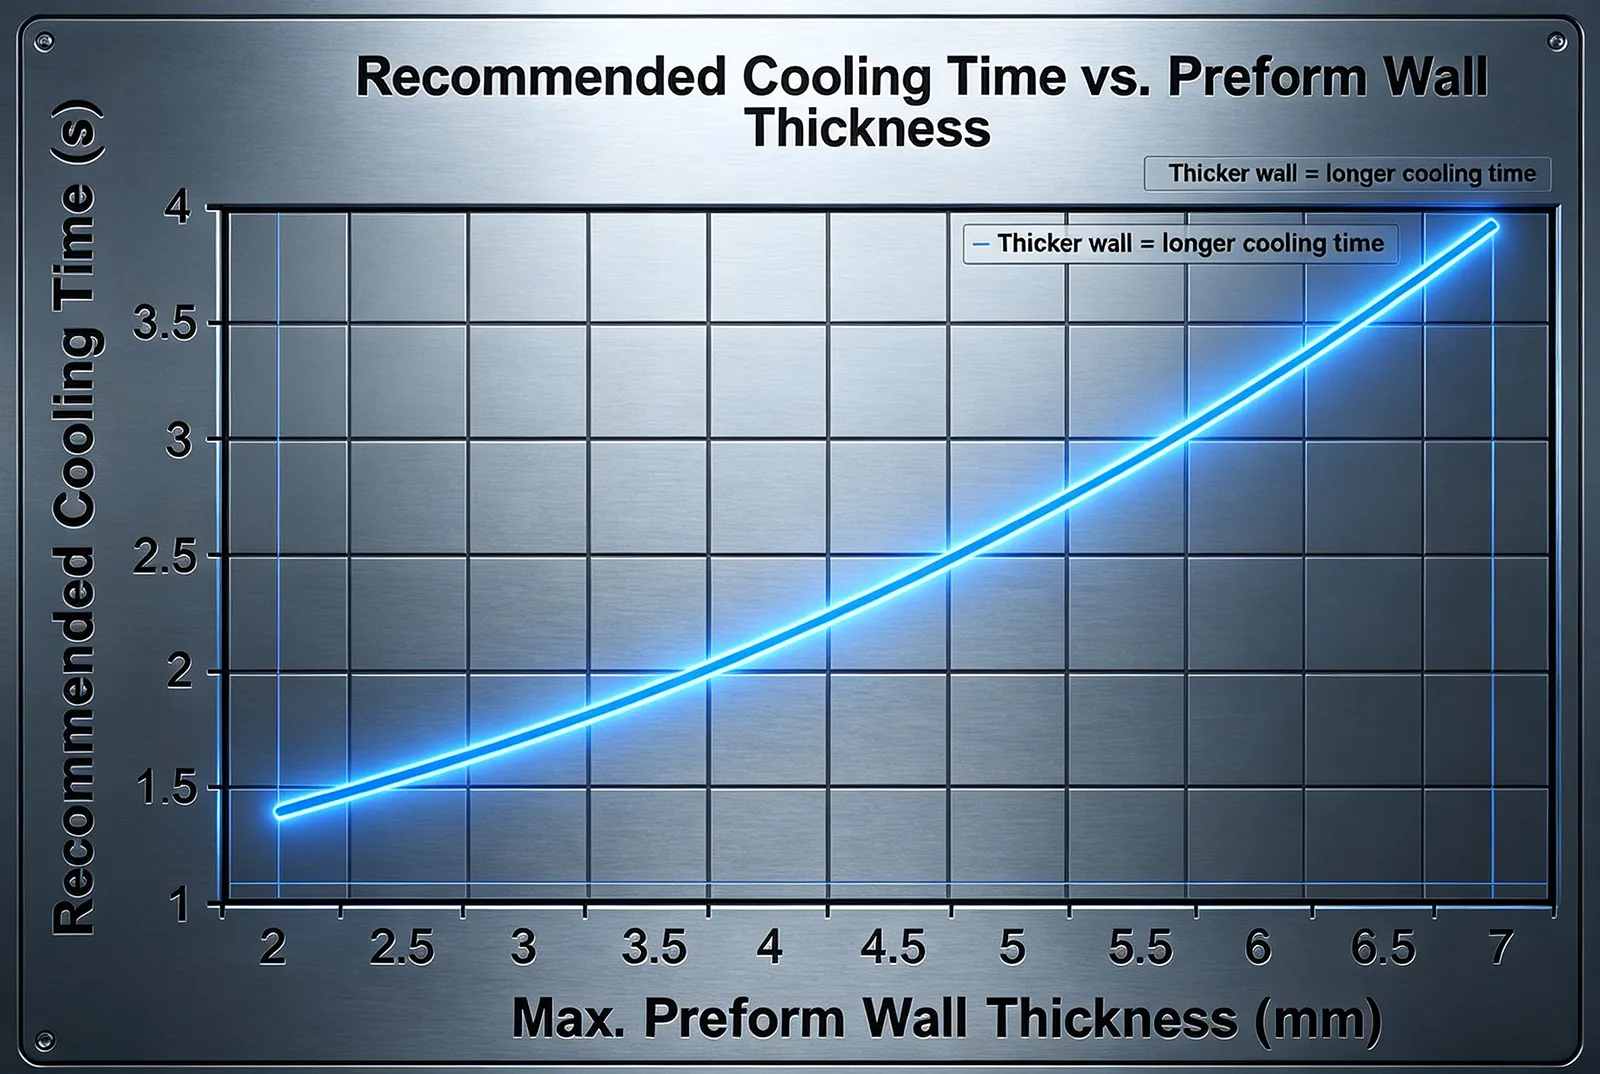
El gráfico muestra que, al aumentar el espesor de la pared, se alarga el tiempo de enfriamiento. Esto repercute en los costes de fabricación resultantes.
6. Apertura y expulsión del molde
Una vez que el molde se ha enfriado lo suficiente, los ingenieros lo abren. El componente se extrae mediante la expulsión con pasadores de expulsión, manguitos y otros mecanismos. Durante la expulsión, hay que actuar con el máximo cuidado para evitar fallos. Si bien las piezas de plástico convencionales pueden soportar fuerzas de expulsión excesivas, es posible que un conjunto de PCB sobremoldeado no resista dichas fuerzas. Una fuerza excesiva puede transmitirse a los componentes de la PCB, lo que puede provocar su rotura. Tras la expulsión, el componente puede someterse a un proceso de posprocesamiento e inspección para garantizar que el producto sea eficaz y seguro. La siguiente tabla destaca algunos de los criterios de ensayo.
| Inspección | Qué detecta |
|---|---|
| Inspección visual | Destellos, disparos cortos, quemaduras, grietas |
| Inspección dimensional | Deformaciones y dimensiones críticas |
| Radiografía/TC | Huecos, desplazamiento interno, encapsulación |
| Continuidad eléctrica | Circuitos abiertos |
| Resistencia de aislamiento | Problemas de aislamiento eléctrico |
| Pruebas de alta tensión | Rotura dieléctrica |
| Pruebas funcionales | Funcionamiento electrónico |
| Pruebas de estanqueidad | Integridad de la carcasa y del sellado |
| Ciclos térmicos | Fiabilidad termomecánica |
| Ensayo de tracción/desprendimiento | Adhesión de la interfaz, cuando proceda |
¿Por qué no se puede utilizar simplemente el moldeo por inyección estándar para una placa de circuitos?
Aunque es posible encapsular algunas placas de circuito impreso mediante moldeo por inyección de termoplásticos, los ingenieros deben actuar con mucho cuidado, sobre todo en el caso de las placas de circuito impreso con componentes montados. El moldeo por inyección convencional a alta presión puede provocar fallos en los componentes. Algunos de los parámetros que dificultan la aplicación del proceso convencional de moldeo por inyección son la presión, la temperatura, el caudal, la contracción y la carga mecánica.
Durante el moldeo por inyección convencional, la presión en la cavidad generada por el plástico fundido es relativamente mayor que la presión baja específica que se utiliza en el sobremoldeo de placas de circuito impreso (PCB). Esta alta presión ejerce una mayor fuerza sobre los componentes de las PCB, como los condensadores cerámicos, los paquetes BGA, las resistencias SMD, los conectores, los sensores, los terminales soldados y los componentes de paso fino. El riesgo de desplazamiento o de carga mecánica es aún mayor cuando la placa contiene componentes grandes o sin soporte. Según Henkel, el moldeo a baja presión es un proceso especial para encapsular de forma segura componentes frágiles. Los materiales utilizados en el método de baja presión suelen procesarse a una presión inferior a la del proceso de moldeo por inyección convencional.
La temperatura es otro factor a tener en cuenta a la hora de no utilizar el proceso convencional de moldeo por inyección. Muchos termoplásticos de ingeniería requieren temperaturas de fusión relativamente altas para fluir. Por otro lado, el montaje de placas de circuito impreso debe respetar los límites térmicos de sus componentes, conectores, uniones soldadas y adhesivos. Esta contradicción puede complicar técnicamente el proceso de diseño.
¿Qué materiales son los más adecuados para el sobremoldeado de placas de circuito impreso?
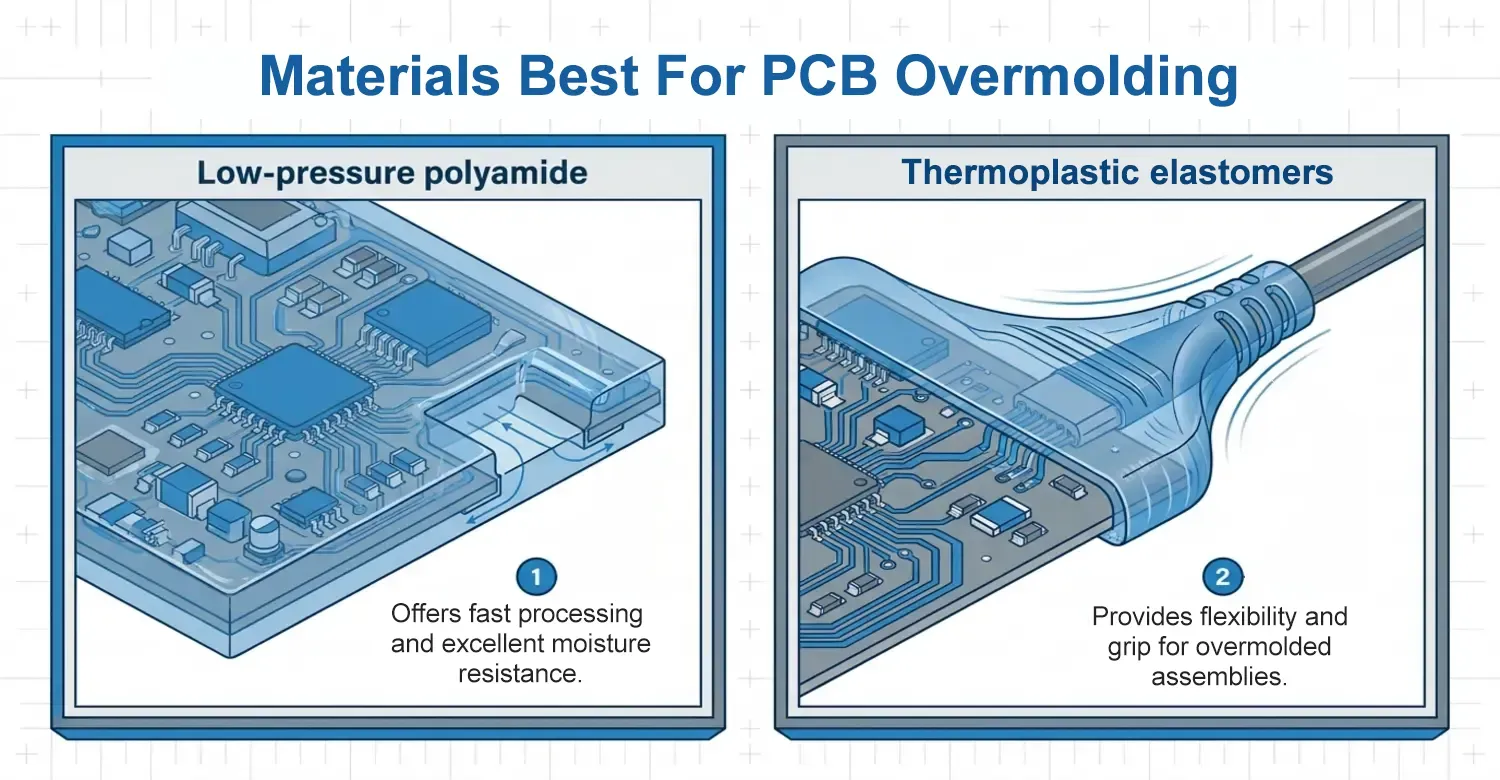
No existe una regla general para seleccionar los mejores materiales para el sobremoldeado de placas de circuito impreso. Cada aplicación requiere un material específico. En la mayoría de los proyectos, la lista inicial de materiales preseleccionados debería incluir adhesivos termofusibles de poliamida de baja presión, poliuretano, epoxi, silicona y determinados elastómeros termoplásticos, cada uno de los cuales ofrece propiedades termomecánicas específicas para el encapsulado electrónico. [3].
| Material | Funciones habituales | Principales ventajas | Principales limitaciones |
|---|---|---|---|
| Poliamida de baja presión | Sobremoldeo de PCB/PCBA | Procesamiento rápido, resistencia a la humedad, calidades flexibles | Es necesario comprobar el rango de temperatura y la compatibilidad de los materiales |
| Poliuretano | Encapsulado/relleno | Buena flexibilidad y protección del medio ambiente | Es necesario validar la química de curado y las propiedades a largo plazo. |
| Epoxi | Encapsulación rígida | Alta resistencia química y mecánica | Rígido; difícil de reparar; el endurecimiento genera calor |
| Silicona | Encapsulación flexible | Excelente flexibilidad y resistencia a la temperatura | Menor resistencia mecánica; es necesario comprobar la adherencia |
| TPE/TPU | Sobremoldeo flexible | Elasticidad, agarre, alivio de tensión | Los límites térmicos y químicos dependen en gran medida de la formulación. |
| PC/ABS convencional | Carcasa estructural/sobremoldeo | Buenas propiedades mecánicas y estéticas | A menudo no son adecuados para la encapsulación directa a alta presión de PCBAs delicados |
Conclusión
El sobremoldeado de placas de circuito impreso (PCB) es fundamental en muchas aplicaciones electrónicas. Consiste en recubrir un conjunto de placa de circuito impreso (PCBA) con un material aislante, como el plástico. El tipo de material que se utilice depende del nivel de protección deseado y de las necesidades de flexibilidad de la placa.
Referencia
[1] Organización Internacional de Normalización (ISO). (2018). ISO 16750-1:2018 Vehículos de carretera. Condiciones ambientales y ensayos para equipos eléctricos y electrónicos. Plataforma de consulta en línea de la ISO (OBP). https://www.iso.org/obp/ui/#iso:std:iso:16750:-1:ed-3:v1:en
[2] ScienceDirect. (s. f.). Ecuación de Hagen-Poiseuille: una visión general. Temas de ScienceDirect. https://www.sciencedirect.com/topics/engineering/hagen-poiseuille-equation
[3] ScienceDirect. (s. f.). Elastómero termoplástico – Ciencia de los materiales. Temas de ScienceDirect. https://www.sciencedirect.com/topics/materials-science/thermoplastic-elastomer

















 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH