

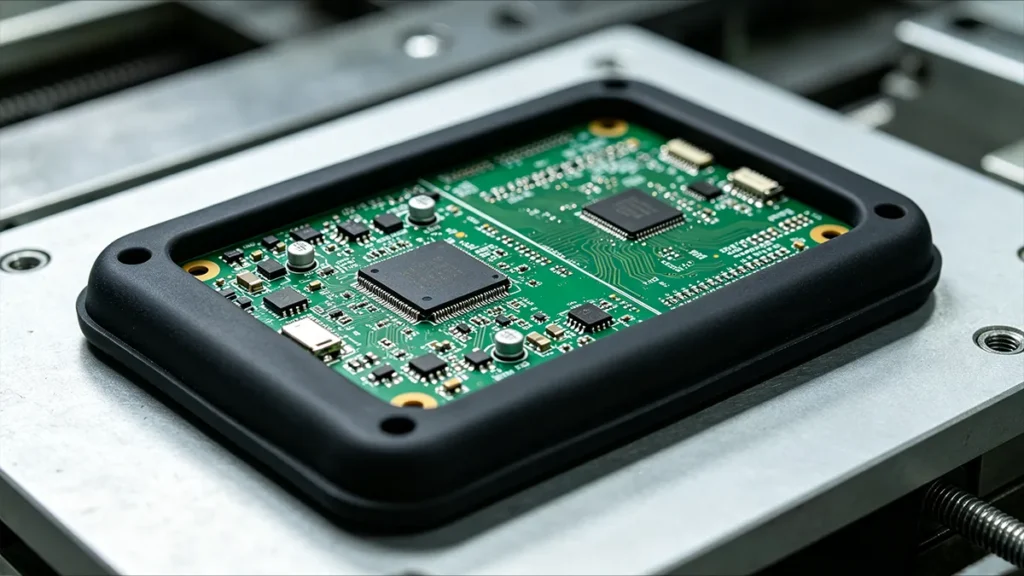
Een stuurwielschakelaareenheid lijkt misschien een eenvoudig apparaat, maar is qua ontwerp complex. De eenheid bestaat uit leds, weerstanden en condensatoren, tactiele schakelaars, een FR-4-printplaat, een automobielconnector en een microcontroller. Deze componenten moeten tijdens het gebruik van het voertuig goed worden beschermd. Het voertuig wordt blootgesteld aan een veeleisende omgeving die wordt gekenmerkt door vochtigheid, trillingen, temperatuurschommelingen en mechanische belasting, waardoor naleving van betrouwbaarheidsnormen voor de omgeving, zoals ISO 16750 voor auto-elektronica, absoluut noodzakelijk is. [1]. Het is van essentieel belang om het juiste productieproces te kiezen om deze apparaten in deze bedrijfsomgeving te beschermen. De meest geschikte productiemethode is het omspuiten van de printplaat (PCB) met thermoplastisch elastomeer (TPE). De omspoten printplaat is elektrisch geïsoleerd en beschermd tegen trillingen.
Wat is PCB-overmolding?
Bij het omspuiten van printplaten wordt een geassembleerde printplaat via het spuitgietproces met rubber of kunststof omhuld. De geassembleerde printplaat wordt in een op maat gemaakte matrijs geplaatst, waarna gesmolten materiaal in de holte wordt gegoten. Het materiaal koelt af en vormt zo een stevige beschermende omhulling rond de printplaat.
Proces voor het omspuiten van printplaten
Het overmoldingproces voor printplaten verloopt vrijwel hetzelfde als bij conventioneel spuitgieten. In feite wordt bij dit proces gebruikgemaakt van apparatuur die vergelijkbaar is met die voor conventioneel spuitgieten. Het procesvenster voor het overmolding van printplaten is echter aanzienlijk smaller dan dat voor gewone kunststoffen. Hieronder volgt een overzicht van de opeenvolgende stappen in het overmoldingproces voor printplaten:
- PCB-inspectie
- Reinigen / Drogen
- Invoegen
- Laden en positioneren
- Sluiten van de matrijs
- Smelten
- Injectie
- Verpakken / Bewaren
- Koeling
- Vorm Opening
- Uitwerping
- Bijsnijden + Controle
- Elektrische / functionele tests
1. Controle van het printplaatcircuit
Zorg er, voordat u met het omspuitproces begint, voor dat alle circuits op de printplaat volledig zijn gesoldeerd en getest om te controleren of er geen problemen zijn. Zodra de inkapseling is voltooid, is het onmogelijk om de interne onderdelen nog aan te passen. Nadat alles is gecontroleerd, is de volgende stap het reinigen van de printplaat. Soms moet er een primerlaag op het oppervlak worden aangebracht om de hechting tussen het materiaal en de printplaat te verbeteren en om te voorkomen dat het materiaal later losraakt of dat er water binnendringt.
2. Ontwerp en fabricage van matrijzen
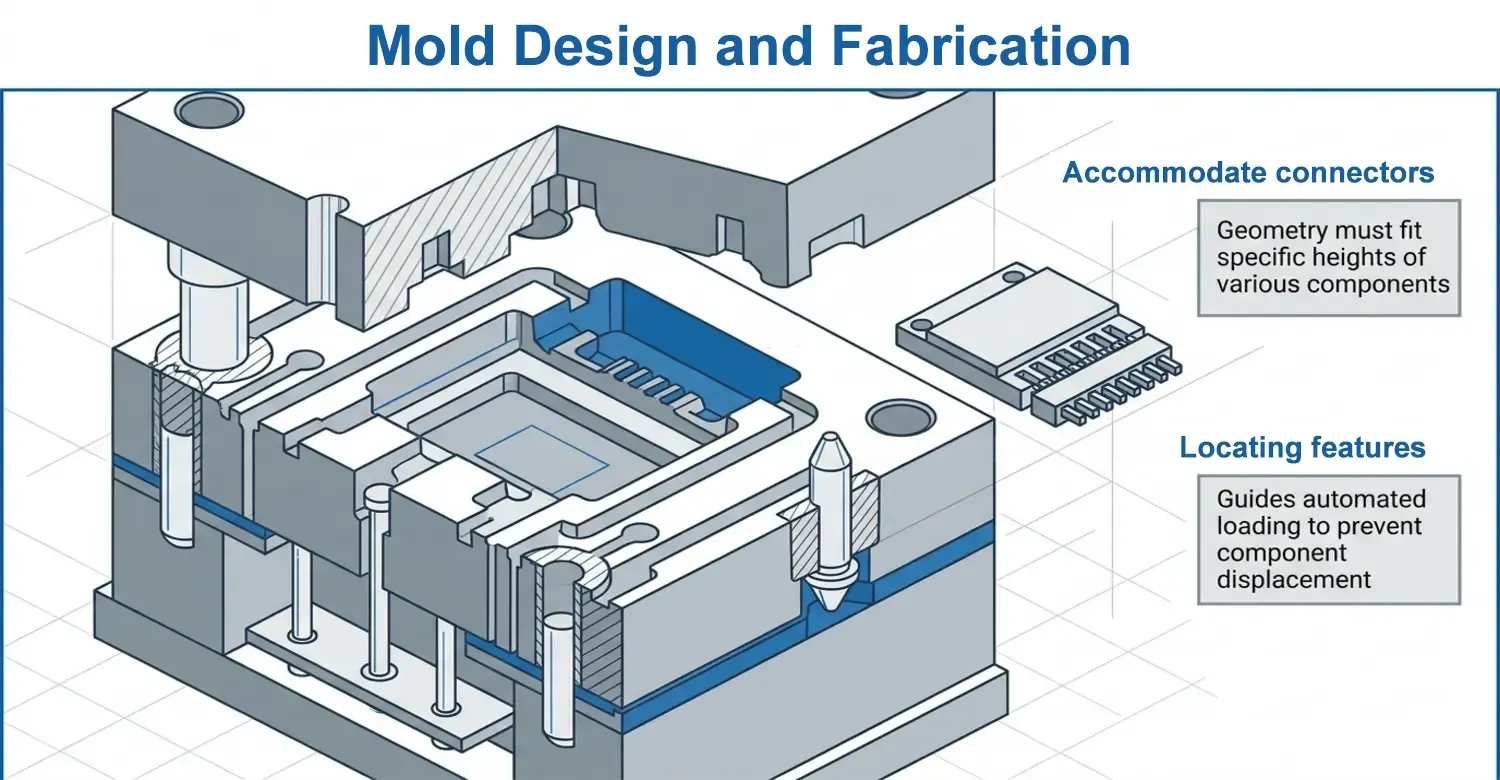
Het omspuiten van printplaten levert goede resultaten op als er wordt geïnvesteerd in het ontwerp van de matrijs. De matrijsholte die bij het omspuiten van printplaten wordt gebruikt, heeft een geometrie die afwijkt van die bij gewoon spuitgieten. De holte moet ruimte bieden aan connectoren, soldeerverbindingen en elektronische componenten. De ontwerper moet ervoor zorgen dat de matrijs stevig is bevestigd om elke beweging tijdens het spuitgieten te voorkomen. Zelfs een zeer kleine verplaatsing is ongewenst, omdat dit kan leiden tot een verkeerde uitlijning van connectoren, een ongelijkmatige inkapselingsdikte en schade aan componenten. Als de matrijs bedoeld is voor grote productievolumes, is het noodzakelijk om positioneringselementen te gebruiken om het automatisch laden van PCB's te begeleiden.
Vóór het spuitgieten moet een grondige inspectie van de matrijs worden uitgevoerd. Een voorafgaande inspectie helpt bij het opsporen van mogelijke verontreinigingen en soldeerfouten. Nadat de matrijs is geïnspecteerd, moet deze worden gereinigd om hechting van het polymeer en de vorming van holtes te voorkomen, die de productkwaliteit nadelig beïnvloeden. De voorbereiding kan ook het drogen van de matrijs omvatten, met name wanneer vochtgevoelige polymeren worden gebruikt. Deze polymeren kunnen water opnemen, oplossen en hun chemische en fysische eigenschappen veranderen wanneer ze worden blootgesteld aan vochtige omgevingen. Dergelijke vochtgevoelige technische polymeren die vaak worden gebruikt bij omspuiten zijn onder meer nylon (polyamiden), polyurethanen (PU) en bepaalde thermoplastische elastomeren (TPE).
3. Laden en sluiten van de matrijs
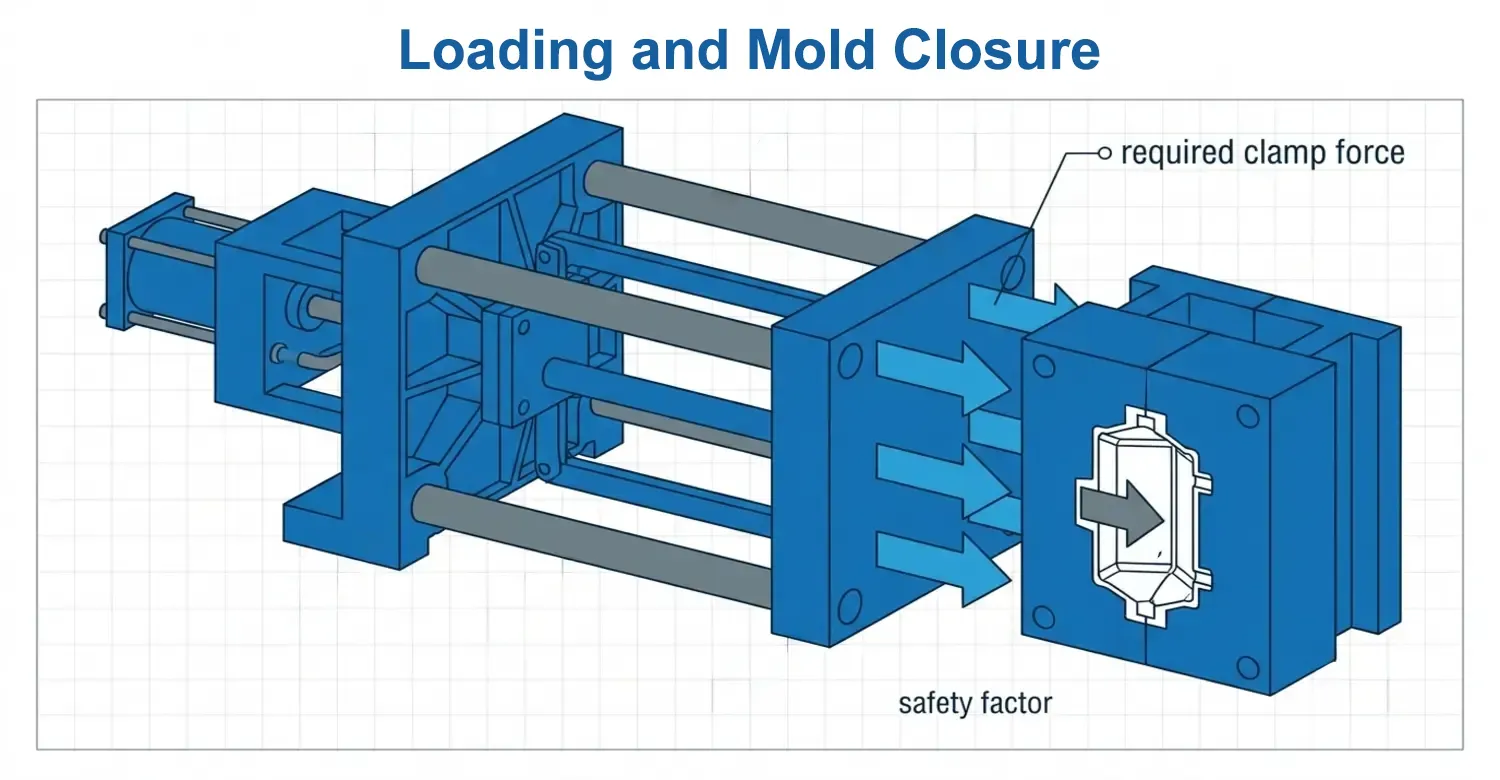
Na inspectie wordt de PCBA in de daarvoor ontworpen matrijs geplaatst. De matrijs houdt zijn positie nauwkeurig vast om ervoor te zorgen dat het inkapselingsmateriaal precies naar elk gebied stroomt zonder de componenten te beschadigen. Zodra het plaatsen is voltooid, sluit de operator de matrijs rond de printplaat om het injectieproces te starten. Het injecteren van het gesmolten materiaal in de holte gebeurt onder druk, wat inhoudt dat er voldoende klemkracht moet worden uitgeoefend. Zorg er bij het kiezen van de klemkracht voor dat deze hoger is dan de vereiste klemkracht. Deze verhouding wordt weergegeven als:;
Fc = PcApS
Waarbij Fc de vereiste klemkracht is, Pc de effectieve holtedruk en Ap het geprojecteerde oppervlak van het gegoten onderdeel. S is de veiligheidsfactor. Als bijvoorbeeld;
Pc=60 MPa, en Ap= 0,004 m², dan
Fc=60 × 106 × 0,004 = 240 kN.
Bij het ontwerpen van de matrijs hebben de ingenieurs een veiligheidsfactor gekozen om ervoor te zorgen dat de sluitkracht groter is dan de holtedruk. Als er bijvoorbeeld een veiligheidsfactor van 1,5 wordt gekozen, wordt de sluitkracht aangepast tot 360 kN, wat veel veiliger is voor het injecteren van gesmolten materialen. De sluitkracht moet op een gematigde waarde worden ingesteld. Onvoldoende klemkracht kan bramen langs de scheidingslijn veroorzaken, terwijl te hoge klemkracht de belasting van de matrijs en het energieverbruik kan verhogen.
4. Het smelten en spuitgieten van kunststof
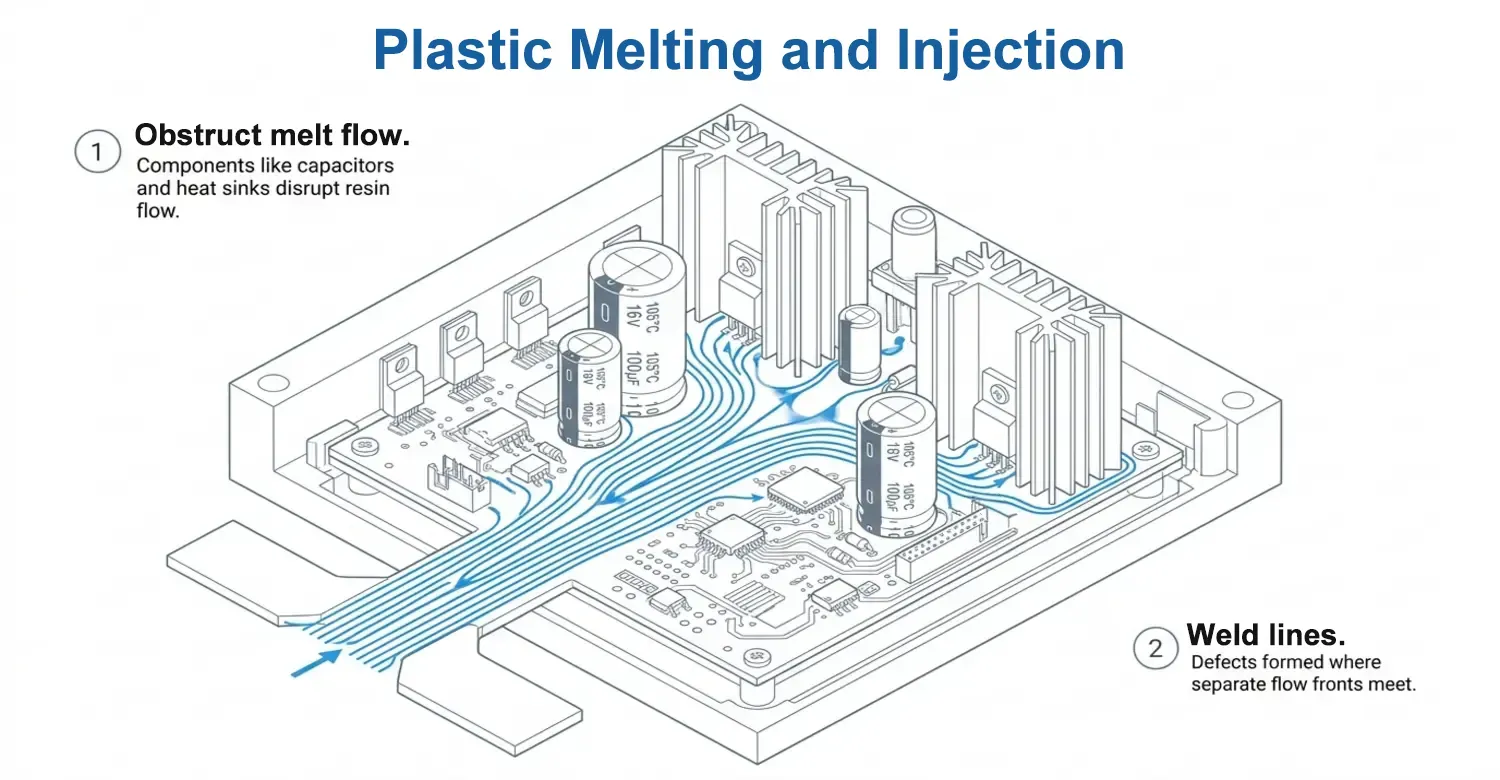
Een lange cilindrische cilinder met een roterende schroef bevat verwarmingselementen die de kunststofhars smelten. De schroef mengt de hars, bouwt druk op en duwt deze naar voren. De gesmolten kunststof wordt onder gecontroleerde druk in de holte geïnjecteerd. De druk varieert als gevolg van verschillende factoren, zoals snelheid, wanddikte, viscositeit van het polymeer en het ontwerp van de injectiepoort, zoals samengevat in de Newtoniaanse stroming door een cirkelvormig kanaal, gegeven door;
ΔP ≈ 8 μLQ / πR⁴ [2]
Waarbij ΔP de drukval is, μ de smeltviscositeit, L de stromingslengte, Q het volumestroomdebiet en R de effectieve stromingsstraal. Hoewel de meeste kunststoffen deze Newtoniaanse stromingsvergelijking niet volgen, helpt deze ingenieurs bij het identificeren van kritieke punten waarop ze moeten letten bij het uitoefenen of regelen van de injectiedruk.
De materiaalstroom in de matrijsholte bij het omspuiten van printplaten is complexer dan bij conventioneel spuitgieten. De printplaatassemblage bevat printplaatranden, condensatoren, soldeerverbindingen, IC-behuizingen, connectoren, draden, koellichamen en andere hoge componenten. Deze materialen kunnen de smeltstroom belemmeren. Als deze belemmering niet goed wordt beheerd, kan dit leiden tot laslijnen die de productkwaliteit aantasten.
5. Afkoeling en stolling
Zodra de holte is gevuld, moet warmte aan het polymeer worden onttrokken. De snelheid waarmee warmte wordt onttrokken, is recht evenredig met de wanddikte.
tc ∝ s2
waarbij tc is de afkoeltijd, en s is de karakteristieke polymeerdikte.
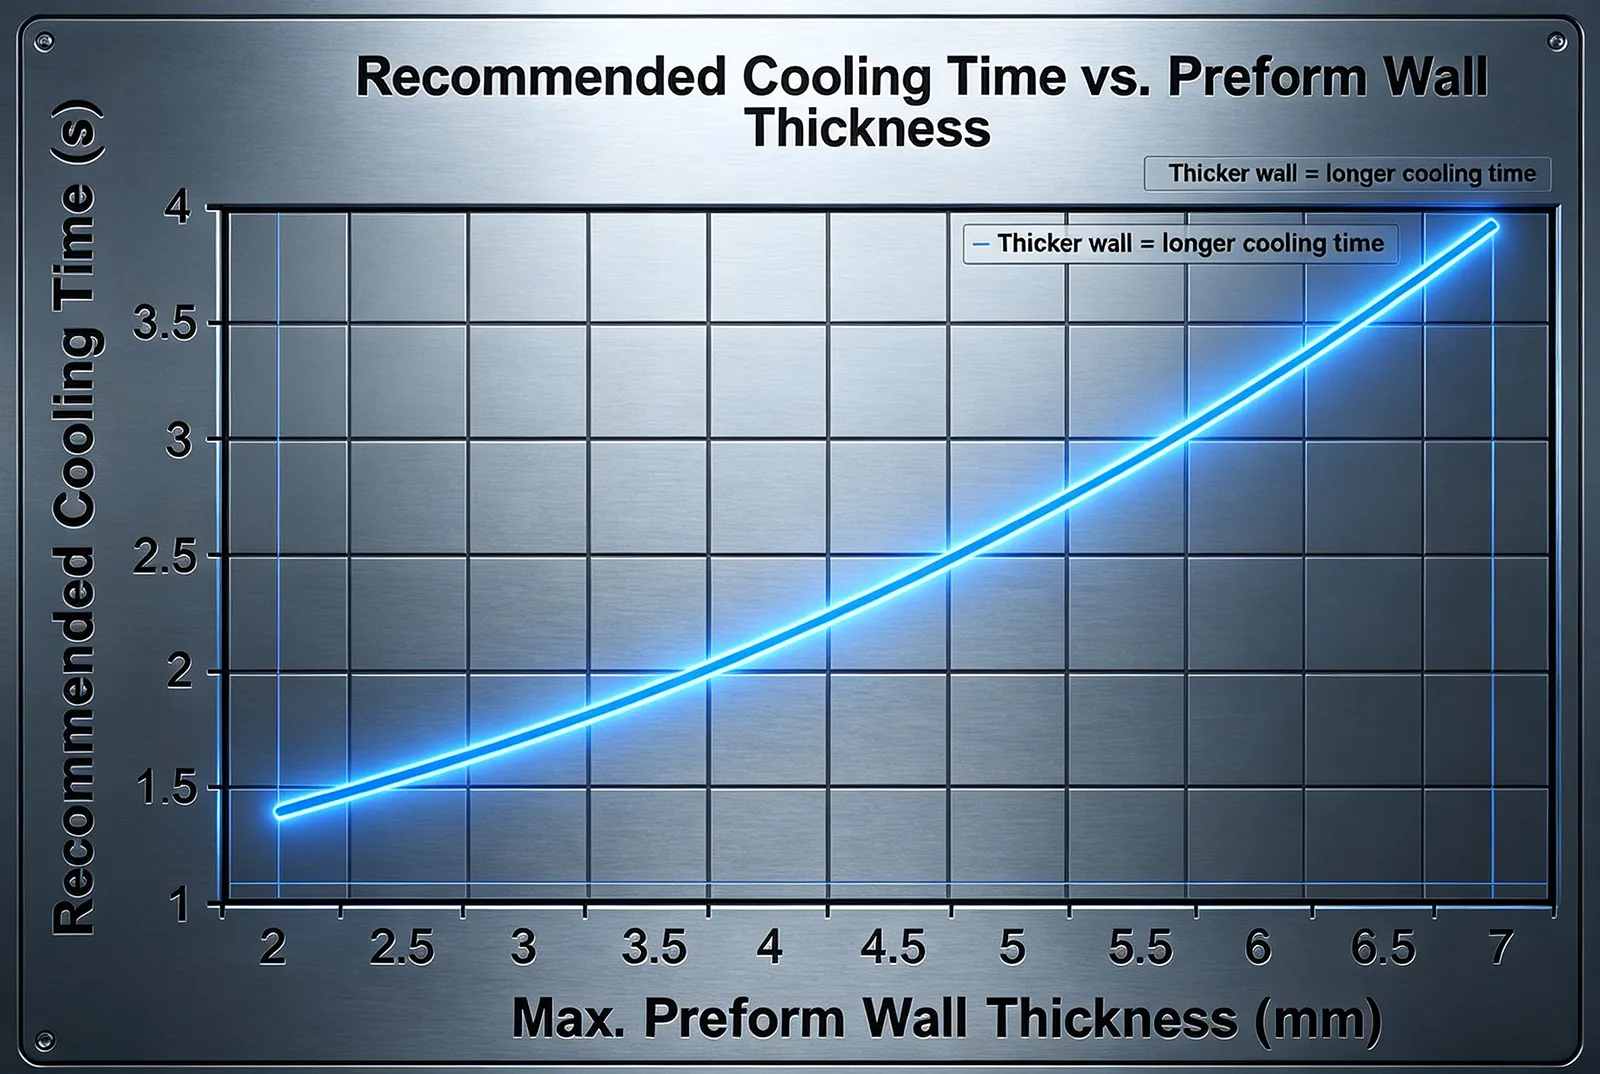
Uit de grafiek blijkt dat een grotere wanddikte de afkoeltijd kan verlengen. Dit heeft invloed op de uiteindelijke productiekosten.
6. Het openen van de matrijs en het uitwerpen
Nadat de matrijs voldoende is afgekoeld, openen de ingenieurs deze. Het onderdeel wordt verwijderd door het uit te werpen met behulp van uitwerppinnen, hulzen en andere mechanismen. Tijdens het uitwerpen moet de grootst mogelijke zorgvuldigheid in acht worden genomen om defecten te voorkomen. Terwijl conventionele kunststofonderdelen bestand zijn tegen overmatige uitwerpkrachten, is een omgespoten printplaatassemblage mogelijk niet bestand tegen dergelijke krachten. Overmatige kracht kan worden overgebracht op componenten op de printplaat, wat tot breuk kan leiden. Na het uitwerpen kan het onderdeel worden onderworpen aan nabewerking en inspectie om te waarborgen dat het product goed functioneert en veilig is. In de volgende tabel worden enkele testcriteria weergegeven.
| Inspectie | Wat het detecteert |
|---|---|
| Visuele inspectie | Flitsen, korte opnames, schroeiplekken, barsten |
| Maatcontrole | Vervorming en kritische afmetingen |
| Röntgen/CT | Holtes, interne verplaatsing, inkapseling |
| Elektrische continuïteit | Open circuits |
| Isolatieweerstand | Problemen met elektrische isolatie |
| Hoogspanningstest | Diëlektrische doorslag |
| Functioneel testen | Elektronische bediening |
| Lektest | Integriteit van de behuizing/afdichting |
| Thermische cycli | Thermomechanische betrouwbaarheid |
| Trek-/afpeltest | Hechting aan het oppervlak, indien van toepassing |
Waarom kun je voor een printplaat niet gewoon standaard spuitgieten gebruiken?
Hoewel het mogelijk is om bepaalde printplaten te omhullen met behulp van thermoplastisch spuitgieten, moeten ingenieurs uiterst zorgvuldig te werk gaan, met name bij printplaten waarop componenten zijn gemonteerd. Conventioneel hogedruk-spuitgieten kan leiden tot defecten aan de componenten. Enkele van de parameters die de toepassing van het conventionele spuitgietproces belemmeren, zijn onder meer druk, temperatuur, doorstroming, krimp en mechanische belasting.
Bij conventioneel spuitgieten is de holtedruk die door gesmolten kunststof wordt gegenereerd relatief hoger dan de gespecialiseerde lagedruk die bij het omspuiten van printplaten wordt gebruikt. Deze hoge druk oefent een grotere kracht uit op printplaatcomponenten zoals keramische condensatoren, BGA-behuizingen, SMD-weerstanden, connectoren, sensoren, gesoldeerde aansluitingen en componenten met een fijne pitch. Het risico op verplaatsing of mechanische belasting is nog groter wanneer de printplaat grote of niet-ondersteunde componenten bevat. Volgens Henkel is lagedrukgieten een speciaal proces om kwetsbare componenten veilig in te kapselen. De materialen die bij de lagedrukmethode worden gebruikt, worden doorgaans bij een lagere druk verwerkt dan bij het conventionele spuitgietproces.
De temperatuur is een andere factor die meespeelt bij de keuze om niet het conventionele spuitgietproces te gebruiken. Veel technische thermoplasten hebben relatief hoge smelttemperaturen nodig om te kunnen vloeien. Aan de andere kant moet bij de assemblage van printplaten rekening worden gehouden met de thermische grenswaarden voor de componenten, connectoren, soldeerverbindingen en lijmen. Deze tegenstrijdigheid kan het ontwerpproces technisch gezien bemoeilijken.
Welke materialen zijn het meest geschikt voor het omspuiten van printplaten?
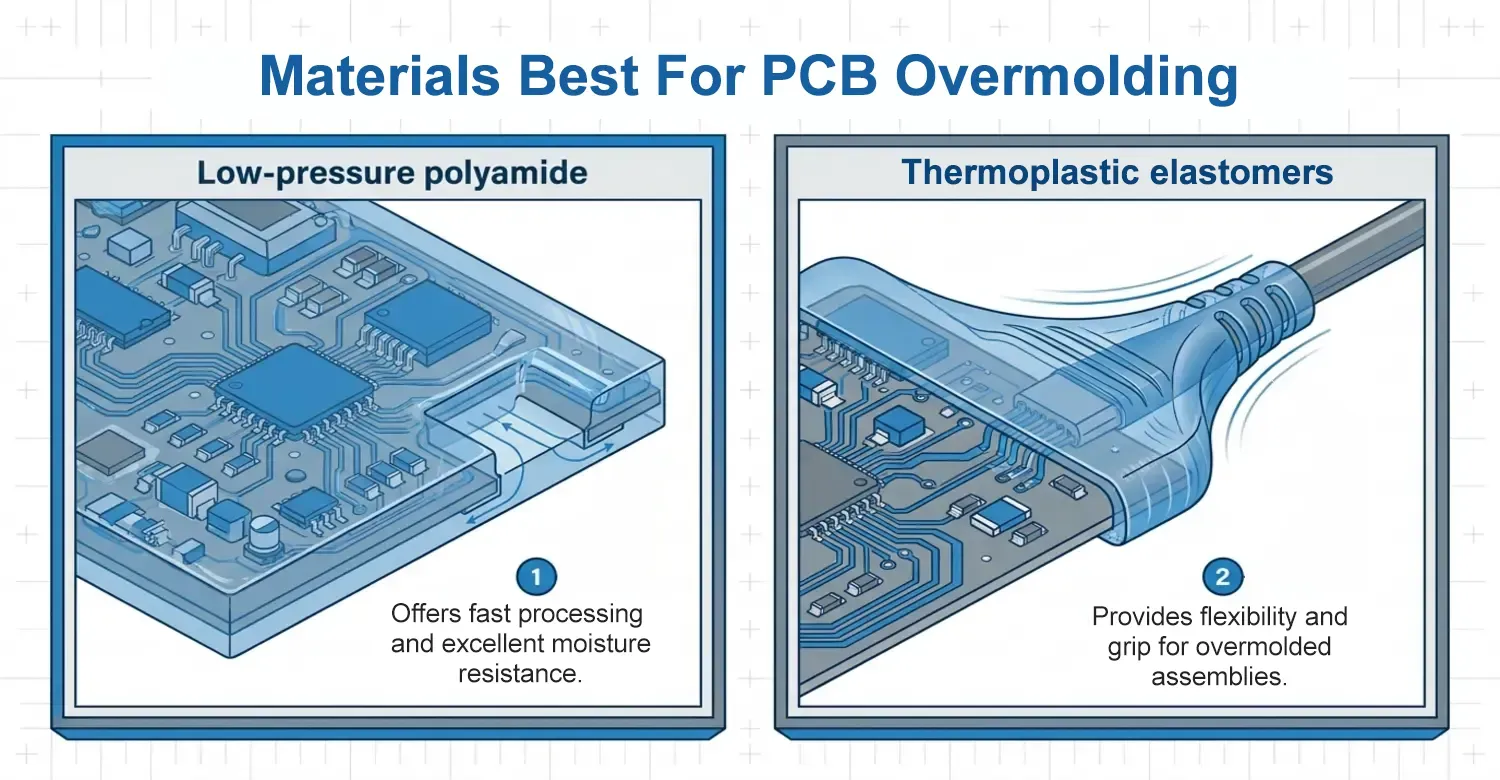
Er bestaat geen vuistregel voor het kiezen van de beste materialen voor het omspuiten van printplaten. Verschillende materialen zijn geschikt voor verschillende toepassingen. Bij de meeste projecten moet de eerste shortlist van materialen bestaan uit lagedruk-polyamide-smeltlijmen, polyurethaan, epoxy, siliconen en bepaalde thermoplastische elastomeren, die elk hun eigen thermomechanische eigenschappen bieden voor elektronische verpakkingen. [3].
| Materiaal | Typische functie | Belangrijkste voordelen | Belangrijkste beperkingen |
|---|---|---|---|
| Lagedrukpolyamide | Overmolding van printplaten (PCB) en printplaatassemblages (PCBA) | Snelle verwerking, vochtbestendigheid, flexibele kwaliteiten | Het temperatuurbereik en de materiaalcompatibiliteit moeten worden gecontroleerd |
| Polyurethaan | Inkapseling/gieten | Goede flexibiliteit en milieubescherming | De chemische samenstelling van het geneesmiddel en de eigenschappen op lange termijn moeten worden gevalideerd |
| Epoxy | Harde inkapseling | Hoge chemische en mechanische bestendigheid | Stijf; moeilijk te repareren; tijdens het uitharden ontstaat warmte |
| Silicone | Flexibele inkapseling | Uitstekende flexibiliteit en temperatuurbestendigheid | Lagere mechanische sterkte; de hechting moet worden gevalideerd |
| TPE/TPU | Flexibel omspuiten | Elasticiteit, grip, trekontlasting | De thermische en chemische grenzen zijn sterk afhankelijk van de samenstelling |
| Conventioneel PC/ABS | Structurele omhulling/overmolding | Goede mechanische en esthetische eigenschappen | Vaak ongeschikt voor directe hogedruk-inkapseling van kwetsbare printplaten |
Conclusie
Het omspuiten van printplaten is van essentieel belang in tal van elektronische toepassingen. Hierbij wordt een printplaat met een isolerend materiaal, zoals kunststof, omhuld. Welk materiaal precies wordt gebruikt, hangt af van het gewenste beschermingsniveau en de vereiste flexibiliteit van de printplaat.
Referentie
[1] Internationale Organisatie voor Normalisatie (ISO). (2018). ISO 16750-1:2018 Wegvoertuigen — Omgevingsvoorwaarden en beproevingen voor elektrische en elektronische apparatuur. ISO Online Browsing Platform (OBP). https://www.iso.org/obp/ui/#iso:std:iso:16750:-1:ed-3:v1:en
[2] ScienceDirect. (z.j.). De vergelijking van Hagen-Poiseuille – een overzicht. ScienceDirect-onderwerpen. https://www.sciencedirect.com/topics/engineering/hagen-poiseuille-equation
[3] ScienceDirect. (z.j.). Thermoplastisch elastomeer – Materiaalkunde. ScienceDirect-onderwerpen. https://www.sciencedirect.com/topics/materials-science/thermoplastic-elastomer

















 NL
 EN
 ES
 FR
 DE
 IT
 PT
 PL
 AR
 JA
 KO
 ZH