

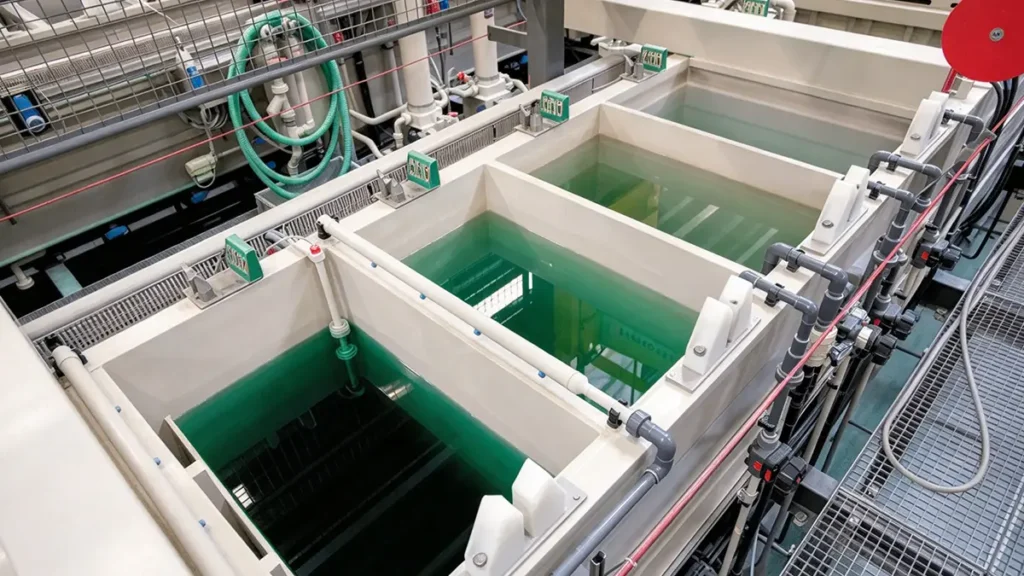
金属部品の表面は、実使用環境におけるその性能を左右します。ニッケルメッキは、単に金属層を付着させるだけでなく、表面を改質する手段でもあります。多くの場合、こうした金属部品は摩擦、湿気、繰り返しの取り扱い、化学物質に絶えずさらされているため、表面の劣化が大きな懸念事項となっています。.
ニッケルメッキとは、基材の上にニッケル層を追加で堆積させ、保護性を高める処理のことです。汎用性が高く、部品の耐久性、外観、および性能を向上させるため、幅広い用途で利用されています。.
工業用途や製品への応用において主流となっているのは、電流を用いる電解(電気めっき)ニッケルと、無電解ニッケル(EN/ENP)の2種類です。後者は、主に次亜リン酸ナトリウムなどの還元剤を用いた化学反応により、基材上にニッケルを析出させるものです。.

2つの基本的なニッケルめっき方法は、どのように異なるのでしょうか?
電解(電気めっき)ニッケル
直流電流がニッケル陽極と陰極を構成する部品の間に流れ、そこでニッケルイオンが析出する。これらの部品は、ニッケル塩(例:ワッツニッケル)を含む電解液に浸漬されており、可溶性ニッケル化合物に対する職業曝露限界値が定められているため、厳格な呼吸器および皮膚保護対策が必要となる。 [1]. このプロセスでは100%ニッケルが使用されますが、銅などの他の材料を使用することも可能です。したがって、材料の純度を維持できるといった利点がこのプロセスにも当てはまります。一方、電流密度や温度といったパラメータを精密に制御する必要があるという欠点があります。.
エッジ、突起、角などの幾何学的形状部分は電流が多く流れるため、メッキ層が厚くなり(「ドッグボーン現象」)、一方、盲孔や内径部分はメッキ層が薄くなる。この状態は「投射力不足」と呼ばれる。.
このプロセスは、光沢仕上げや半光沢仕上げの生成に適しています。浴添加剤を変更することで、希望する表面の明るさや光沢を容易に調整・実現することができます。装飾部品の製造、特に多層構造において金やクロムの下地として使用される場合に、広く用いられています。.
無電解ニッケルめっき(自己触媒式)
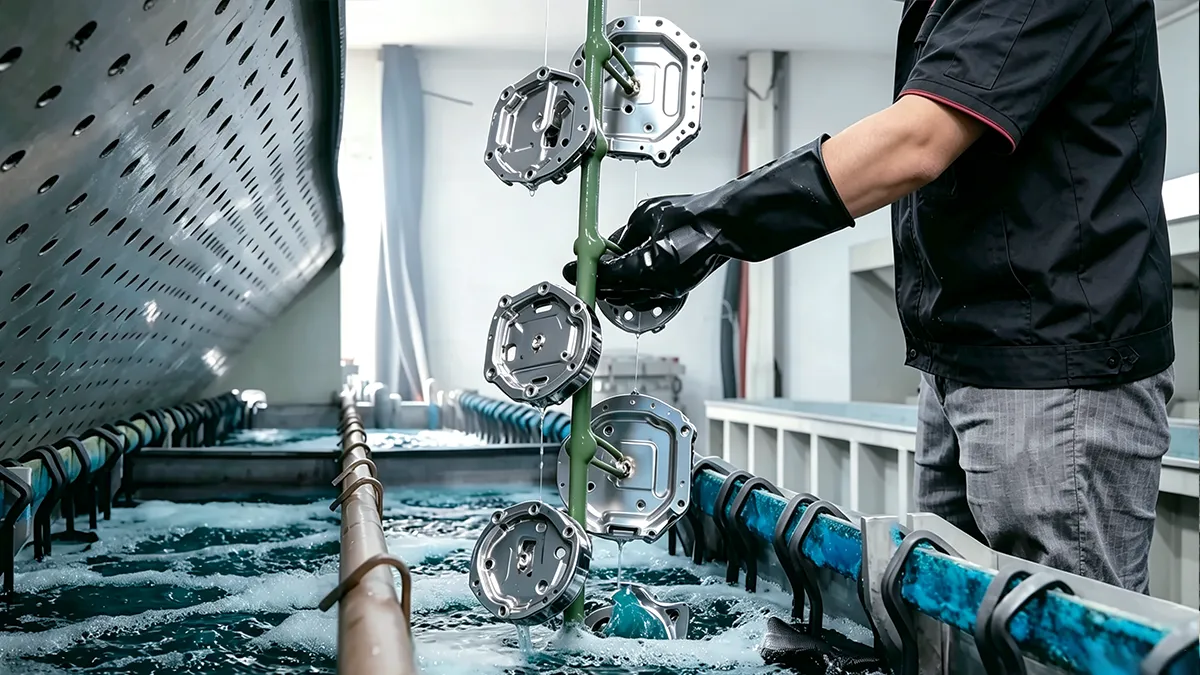
その名の通り、この方法ではめっきに電流は使用されません。その代わりに、化学的プロセスを用いて、対象物の表面にニッケル・リン合金をめっきします。還元剤としては通常、亜リン酸ナトリウムが使用され、これがめっき反応を開始させます。均一な厚みが得られるため、複雑な形状や厳しい公差に対応するのに適しています。 例えば、深い凹部、ねじ山、盲孔といった不規則な形状であっても、外側の平坦な表面とほぼ同じ速度でめっきが行われます。.
このプロセスは高効率である一方で、いくつかの潜在的な欠点があります。このプロセスでは、ニッケル濃度と還元剤を定期的に監視する必要があります。これにより、安定した析出が維持され、コーティングの均一性が確保されますが、使用済みの無電解ニッケルめっき液については、連邦政府の金属表面処理排水ガイドラインを満たすために、特殊な排水処理が必要となります。 [2]. 。また、この工程では、浴液のpHと温度を慎重に制御する必要があります。これらは化学反応全体を促進し、安定化させるからです。このように溶液の状態を維持することで、密着性の低下や表面の粗さといった問題を防ぐことができます。.
| パラメータ | 電解ニッケル | 無電解ニッケル(EN/ENP) |
|---|---|---|
| 現在必要なもの | はい(DC) | いいえ(自己触媒的) |
| 複雑な形状における厚さの均一性 | 低~中程度 | 素晴らしい |
| 適用されるASTM規格 | 堆積される金属によって異なります。例えば、亜鉛の場合はASTM B633、クロムの場合はB456、ニッケルの場合はB689などです。. | ASTM B733 |
| 代表的なめっき後の硬度 | 150~500 HV(光沢ニッケル)およびタイプIIは約50+ HRC/約450~500 HV。. | 熱処理後、450~550 HVから850~1000 HVの硬度を達成できます。. |
| 預金の内訳 | 純ニッケル、またはNi-Co、Ni-Wの合金。. | ニッケル・リン合金、1–13% P(重量比)。. |
| 磁気的挙動 | 強磁性 | 強磁性(低P)から実質的に非磁性(>11% P)まで |
リン濃度は無電解ニッケルめっきの性能にどのような影響を与えるのでしょうか?
無電解ニッケル・リン(ENP)は、部品の形状にかかわらず均一な被膜厚さを実現できるため、さまざまな産業分野で広く採用されるようになってきました。そのため、ENPにおけるリン含有量は、成膜層の物理的特性、組織、および性能を左右する重要な要素として注目されています。.
リン含有量の違いは、3つの区分に分類されます。.
- 低リン – 化学堆積物中に1~4%のリンを含有しています。.
- 中程度のリン含有量――リン含有量は5~9%の範囲です。.
- 高リン――9%を超えるリン含有量。.
このばらつきは、物性、とりわけ機械的特性に影響を及ぼし、また、その堆積物がどのような用途に用いられるかにも影響を与えます。.
ASTM B733 コーティングの種類:タイプI~V
ASTM B733は、金属表面への無電解ニッケル・リンめっきに関する規格を定めています。この規格は、さまざまな用途におけるニッケルめっきの要件を規定するMIL-C-26074やAMS 2404といったより広範な仕様書において、補助的な規格として機能しています。.
分類には以下のものが含まれます:
I型 – 一般的な用途において、リン含有量の基準値は設定されていない。通常、重要度の低い機能性コーティングに使用される。.
II型 – 1%~3% P(低)の組成を持ち、めっき直後は極めて硬い(60 HRC)。微結晶構造を有し、電子機器向けの高い導電性と良好なはんだ付け性を備えている。アルカリ性の化学環境でも使用可能である。.
III型 – 2–4% Pは、その高い硬度と耐摩耗性により、金型のコアや油圧部品、摩耗面などの部品に最適です。.
タイプIV – リン含有量は5~9% Pで、中程度のリン含有量です。結晶質と非晶質の混合構造を持つため、汎用性の高い主力材料として適しています。耐摩耗性と耐食性のバランスが良く、一般的な工業用金具やバルブ本体の製造に適しています。.
タイプV – リン含有量が高く、10% Pを超える。その非晶質構造により、酸性環境や油分を含む環境での使用に最適である。約11.2% Pを超えると、実質的に非磁性となる。.
注:リン含有量が増加すると、硬度と耐食性は逆の方向に変化する。.
サービス条件(SC):被膜厚さ
厚さに関しては、使用条件「SC」番号は、その被膜がさらされる極限条件に基づいて指定されます。.
SC1(ライト): 5 µm – 電子機器や屋内保管に最適です。.
SC2(軽度): 13 µm – 一般的な産業用途向け。.
SC3(中程度): 25 µm – 屋外での曝露や海洋環境で使用されます。.
SC4(重度): 75 µm以上 – 腐食性化学物質との直接接触や、摩耗の激しい工業用部品に適しています。.
熱処理の分類
熱処理の場合、「クラス」の番号は、部品がめっき槽から出た後にどのような処理が行われるかを示しています。.
- 第1クラス – めっき仕上げ。熱処理なし。.
- 第2クラス – 260 °C~400 °Cの温度で熱処理を行い、最低硬度850 HKを達成する。.
- 第3クラス – 高強度鋼製部材の水素脆化を緩和するため、180 °C~200 °Cで約2~24時間熱処理を行う。.
- 第4クラス – アルミニウム合金表面へのコーティングの密着性を高めるため、120~130°Cで熱処理を施す。.
例えば、詳細な説明なしに「無電解ニッケルめっき(ENP)」とだけ記載された設計図が提示された場合、情報量が不十分であり、推測を招くことになります。ENPはカスタマイズ性の高い表面処理であるため、専門家のようにASTM B733の分類を解読できる指針が必要となります。.
この情報があれば、ASTM B733に準拠した完璧な注記を作成するのは簡単です。例えば、完全な仕様は次のように記述する必要があります。「“ASTM B733に準拠した無電解ニッケルめっき、タイプII、SC2、クラス2”
メッキ業者は、そのメッセージを「“リン含有量の少ない堆積層(厚さ13ミクロン)が必要で、硬度を最大限に高めるために焼成する必要があります。”
ニッケルめっきは、どのような基材や製造プロセスに対応していますか?
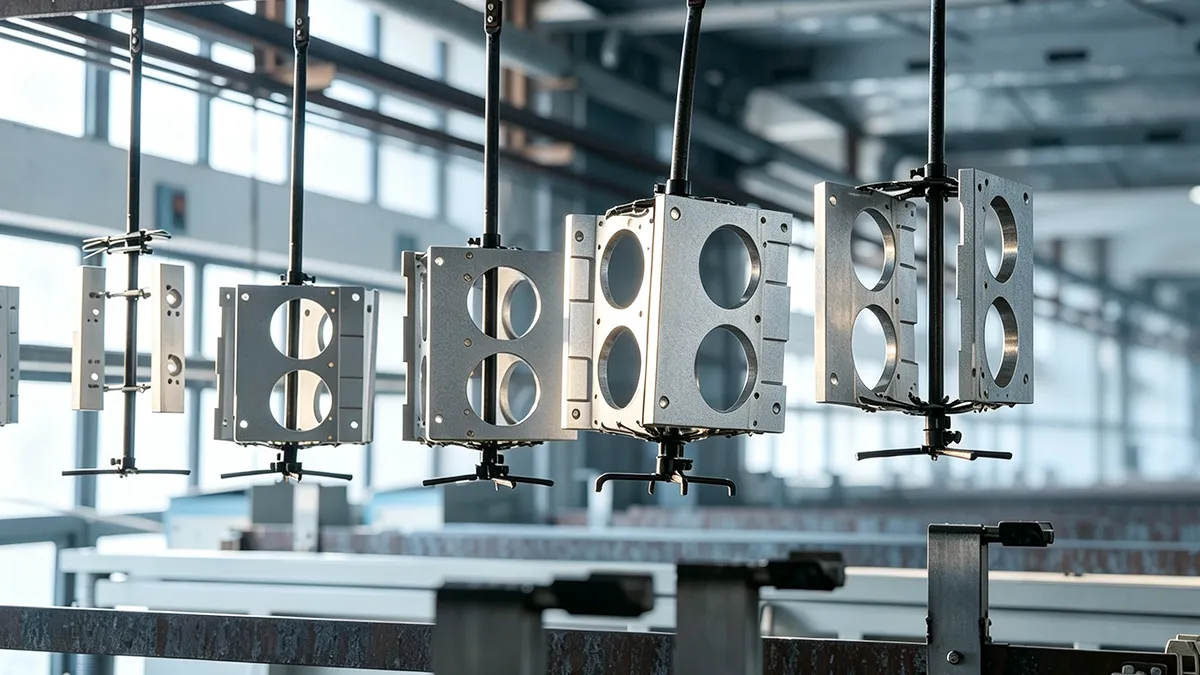
CNC加工された金属部品
ニッケルめっきの汎用性の高さにより、さまざまな金属および非金属の基材との相性が向上します。.
アルミニウム合金(6061-T6、7075-T6、5052)
アルミニウムは空気にさらされると保護層を形成し、ニッケルが直接付着するのを妨げます。ジンケート浸漬工程によりこの酸化膜が除去され、めっき可能な表面が露出します。これは、アルミニウム母材と保護用ニッケル層との間に強固な密着性を確保するために、航空宇宙製造において必須とされる前処理工程です。 [3]. アルミニウムにニッケルメッキを施すと、耐食性と表面硬度が向上します。.
炭素鋼および合金鋼
標準的な酸活性化処理を施した後、優れた適合性を発揮します。 1000MPa(RC 30~35)を超える高張力鋼は、ASTM B850に基づき水素脆化のリスクがあります。これは、いずれの工程においても基材に水素が導入される可能性があるためであり、これは着陸装置や荷重支持部品に関する連邦航空基準で厳格に規制されている重大な破壊モードです。 [4]. 低炭素鋼の場合、この適合性により、高い接着強度と均一性が得られます。.
ステンレス鋼(304/316、400系)
ステンレス鋼の表面には、メッキが鋼に密着するように、ニッケル下地メッキが施されます。この重要な工程を省略すると、メッキの剥がれが生じやすくなります。ニッケルメッキを施すことで、もともと優れた硬度と耐食性がさらに向上します。.
銅と真鍮
無電解ニッケルめっきは、銅や真鍮を酸化(真鍮の変色)や表面劣化などの問題から保護するため、これらの素材にとって有益です。めっきが容易に行えるため、RFコネクタでは、金や銀などの貴金属仕上げの下地として広く使用されています。.
射出成形プラスチック部品
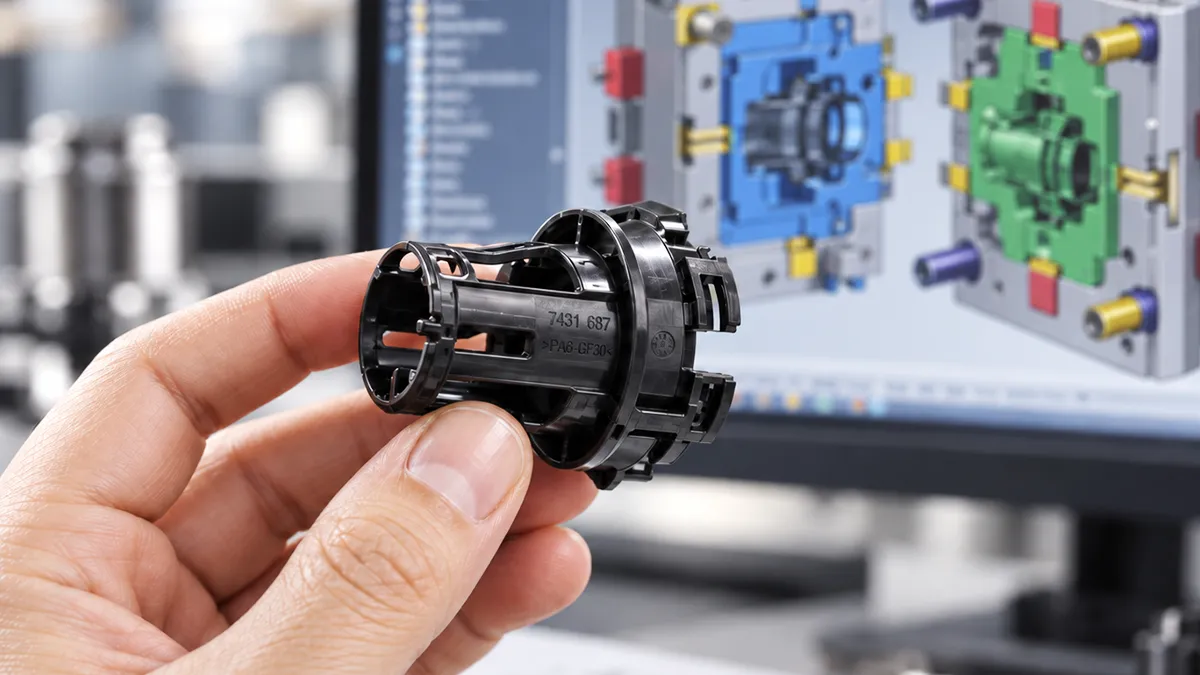
メッキ処理が成功している一般的なプラスチック材料には、ABSやPC/ABSブレンドなどがあります。基材が非導電性であるため、金属を堆積させる前に触媒性を付与する必要があるという点で、このプロセスは若干異なります。.
ポリカーボネートは、活性化処理を施せばメッキを施すことが可能であり、電子部品の材料として適しています。ナイロンへの無電解メッキは耐久性を高め、製品の耐用年数を延ばします。.
結論
ニッケルメッキは、さまざまな産業分野において、特定の部品やコンポーネントに被膜を形成し、保護・強化することを可能にします。したがって、製品の品質向上や業務への付加価値を高めるためには、製品に応じたメッキの選択肢を検討することが重要です。ファーストモールドでは、数多くの用途についてご説明し、お客様のニーズに最適な選択肢をお選びいただけるようサポートいたします。.
参考文献
[1] 国立労働安全衛生研究所(NIOSH)。(2019年)。. ニッケル、可溶性化合物(Niとして) – NIOSH 化学物質の危険性に関するポケットガイド. 米国疾病予防管理センター。出典: https://www.cdc.gov/niosh/npg/npgd0445.html
[2] 米国環境保護庁(EPA)。(発行年不明)。. 金属表面処理排水ガイドライン(40 CFR 第433部). EPAの産業排水ガイドライン。出典: https://www.epa.gov/eg/metal-finishing-effluent-guidelines
[3] 米国航空宇宙局(NASA)。(2001年)。. NASA-STD-5008:宇宙機器の保護コーティング. NASA技術基準システム。出典: https://standards.nasa.gov/standard/NASA/NASA-STD-5008
[4] 連邦航空局(FAA)。(1998年)。. アドバイザリー・サーキュラー 43.13-1B:許容される方法、技術および慣行 ― 航空機の点検および修理(第6章:腐食、点検および防食). FAA文書ライブラリ。出典: https://www.faa.gov/documentLibrary/media/Advisory_Circular/AC_43.13-1B_w-chg1.pdf














 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH