

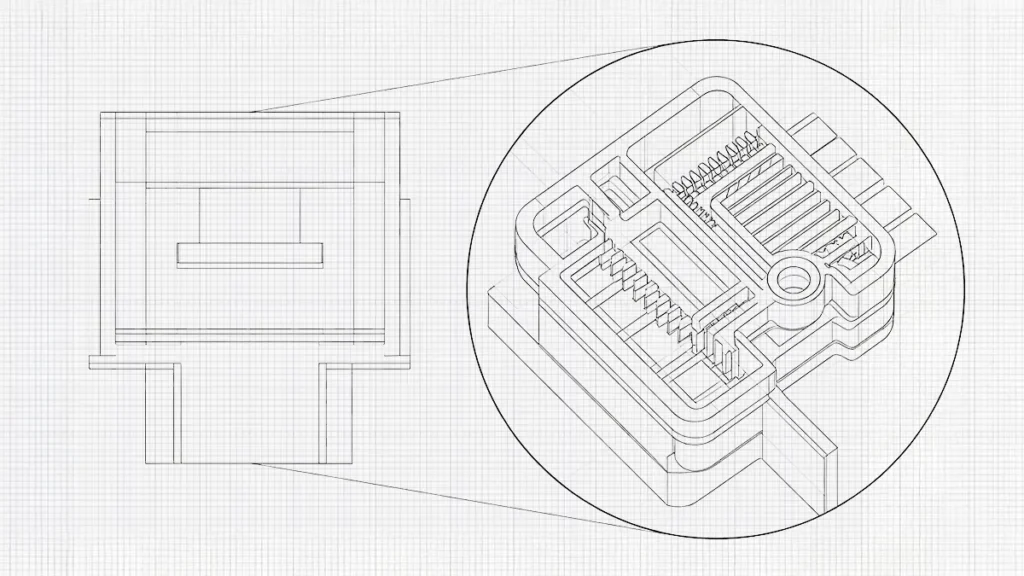
医療機器メーカーが血糖値モニタリング用センサーを開発する際に直面しうる技術的課題について考えてみましょう。このセンサーは、極めて微小な電子部品を備えた複雑なシステムです。そのため、センサーを保護するプラスチック製ハウジングも小型化する必要があります。従来の射出成形を適用すると、キャビティが極めて小さいため、製造の複雑さが増す可能性があります。 例えば、この従来の手法では、溶融した材料が固化する前に狭い経路を通過する必要があるため、材料選定が困難になります。.
一方、凝固速度の速い材料を選択する場合は、充填前に凝固してしまうのを防ぐため、ゲートおよびランナーシステムの設計に一層の注意を払う必要があります。その結果、この工程で使用する金型は、直径がわずか数百マイクロメートル程度の微細な形状を再現できなければなりません。 事実上、このプロセスにはマイクロ射出成形の手法が必要となり、これは従来の成形とは異なる場合があります。.
マイクロ成形とは、熱可塑性樹脂を成形・加工して、重量が1グラム未満、直径がわずか数ミリメートル程度の製品、部品、コンポーネントを製造する手法です。マイクロ射出成形によって製造される部品は極めて複雑である一方で、製造工程全体を通じて効率性、正確性、および精度に細心の注意を払うことが求められます。 マイクロ射出成形における公差は極めて厳しく、通常は1桁のマイクロメートル(±1~5 μm、または±0.0001~±0.0002インチ)以内に抑えられます。エンジニアたちは 必要ありません 公差要件が広い部品を製造するためのマイクロ射出成形。このような場合、従来の射出成形の方が費用対効果が高い。.

マイクロ射出成形は、従来の射出成形と何が違うのでしょうか?
マイクロ射出成形と従来の射出成形の主な違いは、製造上の現象が顕著に現れるスケールにあります。マイクロ射出成形は、従来の成形に比べて最高レベルの精度が求められます。通常、非常に小さな部品、薄肉部、および微細な形状を特徴としています。 マイクロ射出成形において、「マイクロ部品」に関する普遍的に受け入れられた定義や仕様は存在しない。その用途や製造技術によって、マイクロ部品が定義される。.
マイクロ射出成形のセットアップにおけるわずかな変更でも、最終製品の特性に大きな影響を及ぼします。例えば、ゲートの形状をわずかに変更するだけで、充填挙動が大幅に変化する可能性があります。これにより、小型部品に空洞やウェルドラインが生じる恐れがあります。この充填に関する課題は、マイクロ射出成形よりも従来の射出成形の方が制御しやすい傾向にあります。 さらに、マイクロ成形における射出プロセスでは、エジェクション力の適切な制御が求められます。マイクロ部品には繊細な形状が含まれており、比較的高いエジェクション力が加わると容易に破損する恐れがあります。また、溶融量が少ない上に滞留時間が比較的長くなる可能性があるため、マイクロ射出成形ではポリマーの劣化が顕著になる場合があります。.
マイクロ射出成形が最も効果を発揮するのはどのような用途か?
微小ポリマー部品の製造環境では、大量生産が行われます。このため、マイクロ射出成形はこの生産形態に適しています。この種の射出成形は通常自動化されており、生産の精度と効率を高めます。以下の表は、マイクロ射出成形の応用分野をまとめたものです。.
| 申し込み | マイクロ成形による代表的な形状 | 技術上の主な懸念事項 |
|---|---|---|
| 医療機器 | マイクロ流体チャネル、小型ハウジング | 生体適合性、寸法安定性 |
| エレクトロニクス | コネクタ、センサー部品 | 電気絶縁と精度 |
| 自動車用センサー | リテーナー、ハウジング、アクチュエータ部品 | 耐熱性および耐振動性 |
| 微小光学 | レンズ、光学構造 | 表面仕上げと複製 |
| 微小力学 | 歯車、軸、リンク機構 | 寸法精度と摩耗 |
| ラボ・オン・チップデバイス | 水路、室、界面 | 充填特性および表面特性 |
| 民生用電子機器 | ミニチュアクリップおよびハウジング | 組立公差 |
| MEMSパッケージング | マイクロハウジングおよび保護構造 | 位置合わせとシール |
金型製作を始める前に、微小部品はどのように設計すべきか?
射出成形の商業化において、メーカーが犯しがちな最大の見落としの一つは、単に幾何学的な可能性だけに基づいて設計を行ってしまうことです。設計プロセスは、まずプロセス能力を考慮することから始めなければなりません。金型の形状を選択する際、最も重視すべき点は、成形プロセスによってその部品を再現できるかどうかです。 CADシステムを用いれば、エンジニアはリブの肉厚を100 µm、穴の肉厚を150 µm、あるいは0.20 mmとする部品を設計することができます。しかし、その部品を繰り返し成形したり、損傷なく取り出したり、正確に検査したりすることは容易ではないかもしれません。 これは、マイクロ射出成形が極めて繊細であることを意味します。形状のわずかな変化でも、ポリマーの流動抵抗、射出圧力、冷却、収縮、あるいはエジェクション力といった成形パラメータに大きな影響を及ぼす可能性があります。設計プロセスでは、以下のパラメータを考慮する必要があります。.
微小部品における製造適合性設計(DFM)のレビュー
設計者は、微細部品のCADモデルを金型製作のために引き渡す前に、製造を考慮した設計(DFM)のレビューを実施しなければなりません。このレビューは、製造プロセスの実用的な側面を慎重に検討し、理論上の想像に留まらないようにするのに役立ちます。このようなレビューでは、以下の表にまとめた極めて重要な質問に答えつつ、さまざまなパラメータを考慮しなければなりません。;
| 設計パラメータ | 工学に関する質問 | 設計が不適切な場合の主なリスク |
|---|---|---|
| 肉厚 | このポリマーはその部分を埋め尽くすことができますか? | ショートショット、ハイプレッシャー |
| 壁の均一性 | その部分は均一に冷却されるでしょうか? | 反り、沈み込み |
| アスペクト比 | そのパーツは背が高すぎたり、細すぎたりしませんか? | 充填および金型に関する問題 |
| 草案 | その部品は外れますか? | 付着、変形 |
| コーナー半径 | この部品は成形や機械加工が可能ですか? | 応力集中、工具の難易度 |
| 肋骨 | 肋骨は十分に太くて短いですか? | 充填不足、破損 |
| ボス | コアは十分に強いか? | コアの損傷 |
| 微細孔 | 成形は二次加工よりも優れているのでしょうか? | 破損したコア、塞がった穴 |
| ゲート | 流量は適切に分配されていますか? | 溶接線、圧力不均衡 |
| ストレス発散 | 空気が漏れることはありますか? | 焼け跡、引き金早押し |
| 排出 | 力はどこに作用するのでしょうか? | 部品の変形 |
| パーティングライン | それは臨界面を越えているのでしょうか? | フラッシュ、ミスマッチ |
| 収縮 | 最終的な寸法は公差範囲内に収まりますか? | 仕様外部品 |
| 寛容 | その工程ではそれを保持できるのでしょうか? | 高い不採用率 |
| 計量学 | その特性は信頼性をもって測定できるでしょうか? | 誤検知(誤受入/誤拒否) |
主要な設計上の重要パラメータ
肉厚は、マイクロ射出成形において極めて重要なパラメータです。圧力損失は、以下の式に示すように、流路厚さの3乗に反比例します。;
ΔP ≈ 12μLQ / (wh³)
どこ ΔP は圧力損失であり、, μ はポリマーの粘度であり、 L は流れの長さです。. Q は体積流量であり、, w はチャネルの幅であり、 h はチャンネルの厚さです。壁の設計における基本的な要件は、機能的な小型化の要件を満たす中で、可能な限り厚い壁を採用することです。.
製造用のマイクロ射出成形金型を設計する際には、公差を、部品のサイズ、樹脂、形状、金型の能力、使用温度、および要求される機能といった要素と総合的に考慮する必要があります。設計者は、寸法を「重要な機能寸法」、「二次的な組立寸法」、および「非機能寸法」に分類する必要があります。 製品の性能にとって重要な寸法については、最も厳しい公差を設定することができます。しかし、金型のすべての部品にこのような公差を適用すると、金型製作費や検査コストが増加する可能性があります。.
マイクロ射出成形の製造にはどのような工程が含まれるのでしょうか?
マイクロ射出成形は、CAD設計から量産に至るまでの多段階の工程からなるプロセスです。その工程の流れは以下の通りです。;
CAD設計 → 金型設計 → 微細加工 → 金型組立 → 金型認定 → 材料準備 → 機械セットアップ → 工程開発 → 試作 → 検査 → 工程検証 → 量産
このマイクロ射出成形における工程は、従来の射出成形よりも精度が要求されます。例えば、マイクロ射出成形では、金型の位置合わせをマイクロメートル単位で制御する必要がある一方で、ゲートはわずか数分の1ミリメートル程度の場合もあります。.
マイクロ射出成形の製造におけるミスの大部分は、CAD設計室で修正されます。ここでは、設計技術者が、材料の流動圧力やエジェクタ力など、さまざまな力が加わった際に金型がどのように振る舞うかをシミュレーションします。.
金型の製造に先立ち、エンジニアはマイクロ成形向けの製造適性設計(DFM)の検討を行います。次の表は、DFMで扱われる項目の一部を示しています。.
| 設計係数 | その重要性 |
|---|---|
| 肉厚 | 充填、冷却、収縮を制御する |
| 微細構造のアスペクト比 | 比率が高すぎると、完全に充填できなくなったり、破損の原因となったりすることがあります。 |
| 草案 | 離型時の損傷を軽減します |
| ゲートの位置 | 充填と分子配向を制御する |
| ストレス発散 | 閉じ込められた空気やガスを排出できるようにします |
| 排出 | 微細な形状の変形を防ぐ |
| 公差 | 成形公差を考慮しなければならない |
| 素材 | 流動性、収縮性、および熱的挙動を評価する |
従来の射出成形における「すべてを厚くする」という一般的なルールは、マイクロ射出成形には当てはまりません。 マイクロ金型には、極めて微小なキャビティ、リブ、ピン、流路、穴、およびマイクロ流体流路が含まれることがある。これらの金型は、マイクロCNC加工、マイクロ放電加工(EDM)、ワイヤ放電加工、レーザー加工、精密研削、マイクロフライス加工など、さまざまな方法を用いて製造することができる。.
マイクロ射出成形用材料
マイクロ成形に適した高性能材料としては、PEEK(ポリエーテルエーテルケトン)、LCP(液晶ポリマー)、PPSU(ポリフェニルスルホン)などが挙げられます。 PEEKは、高い強度、優れた耐薬品性、そして繰り返し滅菌に耐える能力という、他に類を見ない特性を兼ね備えています。その固有の生体適合性により、長期埋込型製品に最適です。.
LCPは、その優れた寸法安定性と低粘度が高く評価されています。流動性が極めて高いため、品質を損なうことなく、非常に長く細い成形経路を充填することができます。一方、PPSUは、その卓越した靭性と透明性で知られています。オートクレーブ処理やガンマ線滅菌が必要な条件にも耐えることができます。.
結論
マイクロ射出成形は、医療、エレクトロニクス、マイクロ光学などの産業において、高精度かつ小型化されたポリマー部品を製造するために不可欠です。微細な構造は、設計や工程上のわずかな変動にも非常に敏感であるため、成形の成功は、厳格なDFM(製造適性設計)の検討、厳密な公差管理、そして正確な材料選定に大きく依存しています。.

















 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH