

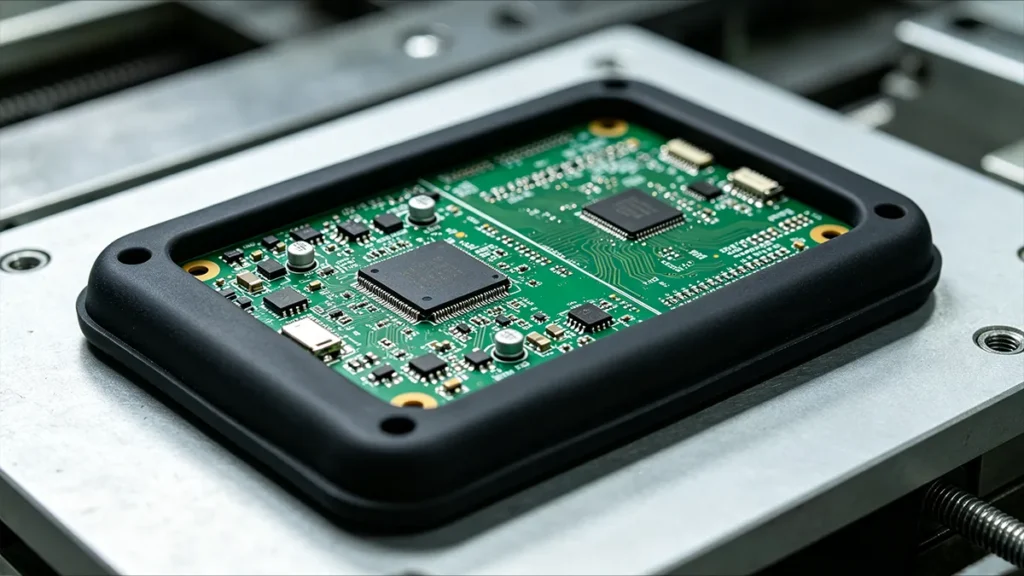
Un gruppo di comandi al volante può sembrare un dispositivo semplice, ma presenta un design complesso. Il gruppo comprende LED, resistori e condensatori, interruttori tattili, un circuito stampato in FR-4, un connettore per il settore automobilistico e un microcontrollore. Questi dispositivi devono essere adeguatamente protetti durante il funzionamento del veicolo. Il veicolo è esposto a un ambiente difficile, caratterizzato da umidità, vibrazioni, sbalzi di temperatura e sollecitazioni meccaniche, il che richiede rigorosamente il rispetto delle norme di affidabilità ambientale quali la ISO 16750 per l’elettronica automobilistica. [1]. È fondamentale scegliere il processo di produzione adeguato per proteggere questi dispositivi in tale ambiente operativo. Il metodo di produzione più indicato è il sovrastampaggio del circuito stampato (PCB) con elastomero termoplastico (TPE). Il PCB sovrastampato risulta elettricamente isolato e protetto dalle vibrazioni.
Che cos’è il sovrastampaggio dei circuiti stampati?
Il sovrastampaggio dei circuiti stampati (PCB) è il processo che consiste nel rivestire un circuito stampato assemblato con gomma o plastica mediante lo stampaggio a iniezione. L'assemblaggio del circuito stampato viene inserito in uno stampo su misura e il materiale fuso viene versato nella cavità. Il materiale si raffredda, formando un involucro protettivo solido attorno al circuito.
Processo di sovrastampaggio dei circuiti stampati
Il processo di sovrastampaggio dei circuiti stampati è pressoché simile allo stampaggio a iniezione convenzionale. Infatti, il processo utilizza attrezzature simili a quelle impiegate nello stampaggio a iniezione convenzionale. Tuttavia, il margine di tolleranza del processo di sovrastampaggio dei circuiti stampati è notevolmente più ristretto rispetto a quello delle materie plastiche comuni. Di seguito è riportata la sequenza delle fasi del processo di sovrastampaggio dei circuiti stampati:
- Ispezione dei circuiti stampati
- Pulizia / Asciugatura
- Inserisci
- Caricamento e posizionamento
- Chiusura dello stampo
- Fusione
- Iniezione
- Imballaggio / Stoccaggio
- Raffreddamento
- Apertura dello stampo
- Espulsione
- Rifilatura + Ispezione
- Prove elettriche / funzionali
1. Ispezione del circuito stampato
Prima di avviare il processo di sovrastampaggio, assicurarsi che tutti i circuiti sul circuito stampato siano completamente saldati e testati per verificare che non vi siano problemi. Una volta completato l’incapsulamento, è impossibile intervenire sulle parti interne. Dopo aver verificato che tutto sia in ordine, il passo successivo consiste nel pulire il circuito stampato. A volte è necessario applicare uno strato di primer sulla superficie per migliorare l’adesione tra il materiale e il circuito stampato e per prevenire futuri distacchi o infiltrazioni d’acqua.
2. Progettazione e realizzazione di stampi
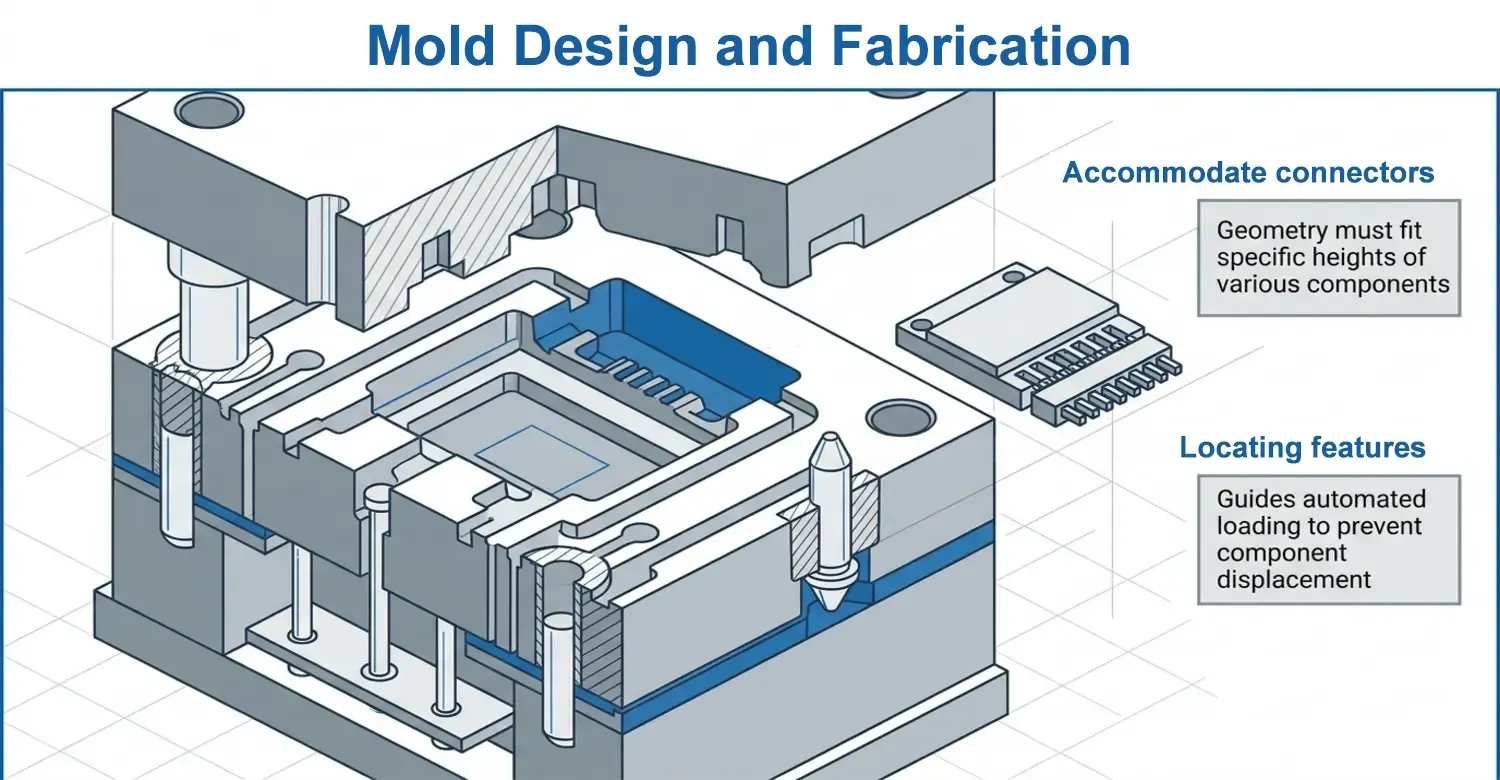
Il sovrastampaggio dei PCB dà buoni risultati se si investe nella progettazione dello stampo. La cavità dello stampo utilizzata nel sovrastampaggio dei PCB presenta una geometria diversa da quella del normale stampaggio a iniezione. La cavità deve infatti ospitare connettori, giunti saldati e componenti elettronici. Il progettista deve assicurarsi che lo stampo sia fissato in modo efficace per evitare qualsiasi movimento durante l’iniezione. Anche uno spostamento minimo è indesiderabile perché può causare il disallineamento dei connettori, uno spessore irregolare dell’incapsulamento e il danneggiamento dei componenti. Se lo stampo è destinato alla produzione di grandi volumi, è necessario utilizzare elementi di posizionamento per guidare l’automazione del caricamento dei PCB.
Prima dello stampaggio è necessario effettuare un’ispezione accurata dello stampo. L’ispezione preventiva aiuta a individuare eventuali contaminazioni e difetti di saldatura. Una volta ispezionato, lo stampo deve essere pulito per evitare l’adesione del polimero e la formazione di vuoti, che compromettono la qualità del prodotto. La preparazione può comportare anche l’asciugatura dello stampo, specialmente quando si utilizzano polimeri sensibili all’umidità. Questi polimeri possono assorbire acqua, dissolversi e modificare le loro proprietà chimiche e fisiche se esposti ad ambienti umidi. Tra i polimeri tecnici sensibili all’umidità comunemente utilizzati nel sovrastampaggio figurano i nylon (poliammidi), i poliuretani (PU) e alcuni elastomeri termoplastici (TPE).
3. Caricamento e chiusura dello stampo
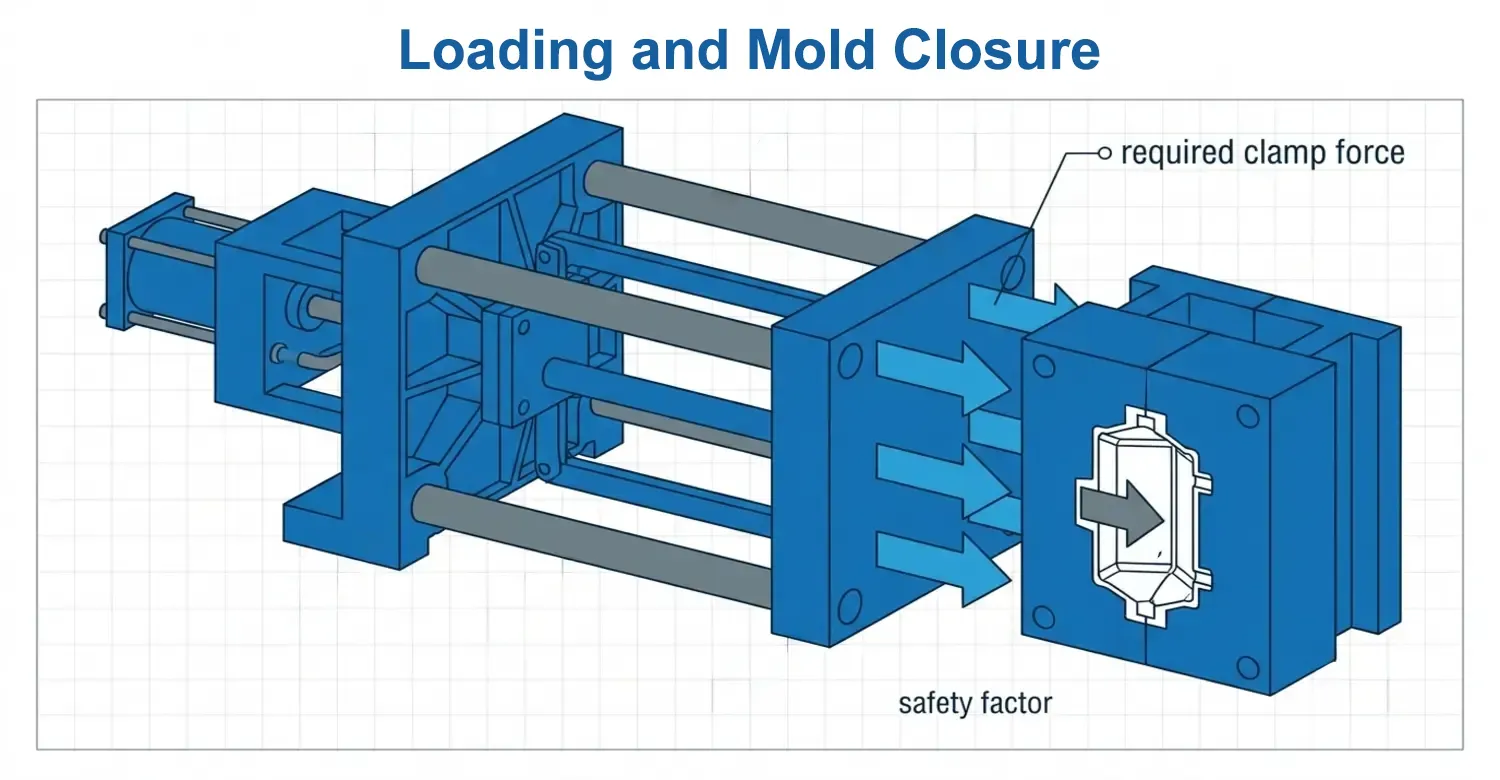
Dopo l’ispezione, il PCBA viene posizionato nello stampo progettato. Lo stampo manterrà con precisione la propria posizione per garantire che il materiale di incapsulamento fluisca accuratamente in ogni area senza danneggiare i componenti. Una volta completato il caricamento, l’operatore chiude lo stampo attorno al PCB per avviare il processo di iniezione. L’iniezione del materiale fuso nella cavità avviene sotto pressione, il che implica l’applicazione di una forza di serraggio sufficiente. Nella scelta della forza di serraggio, assicurarsi che sia superiore alla forza di serraggio richiesta. Questa relazione è espressa come segue:;
Fc = PcApS
Dove Fc è la forza di serraggio richiesta, Pc è la pressione effettiva nella cavità e Ap è l'area proiettata del componente stampato. S è il fattore di sicurezza. Se, ad esempio;
Pc=60 MPa, e Ap= 0,004 m², quindi
Fc=60×106×0,004=240 kN.
Durante la progettazione dello stampo, gli ingegneri hanno selezionato un fattore di sicurezza per garantire che la forza di chiusura superasse la pressione della cavità. Ad esempio, scegliendo un fattore di sicurezza pari a 1,5, la forza di chiusura verrebbe regolata a 360 kN, il che è molto più sicuro per l’iniezione di materiali fusi. La forza di chiusura deve essere impostata su un valore moderato. Una forza di serraggio insufficiente può causare sbavature lungo la linea di divisione, mentre una forza di serraggio eccessiva può aumentare le sollecitazioni sullo stampo e il consumo energetico.
4. Fusione e iniezione della plastica
Un lungo cilindro dotato di una vite rotante contiene elementi riscaldanti che fondono la resina plastica. La vite mescola la resina e genera pressione, spingendola in avanti. La plastica fusa viene iniettata nella cavità a pressione controllata. La pressione varia in base a diversi fattori quali la velocità, lo spessore delle pareti, la viscosità del polimero e il design del punto di iniezione, come sintetizzato nel flusso newtoniano attraverso un canale circolare dato da:;
ΔP ≈ 8 μLQ / πR⁴ [2]
Dove ΔP è la caduta di pressione, μ è la viscosità del materiale fuso, L è la lunghezza del flusso, Q è la portata volumetrica e R è il raggio effettivo di flusso. Sebbene la maggior parte delle materie plastiche non segua questa equazione di flusso newtoniano, essa guida gli ingegneri nell’identificare le aree critiche da tenere sotto controllo quando si esercita o si regola la pressione di iniezione.
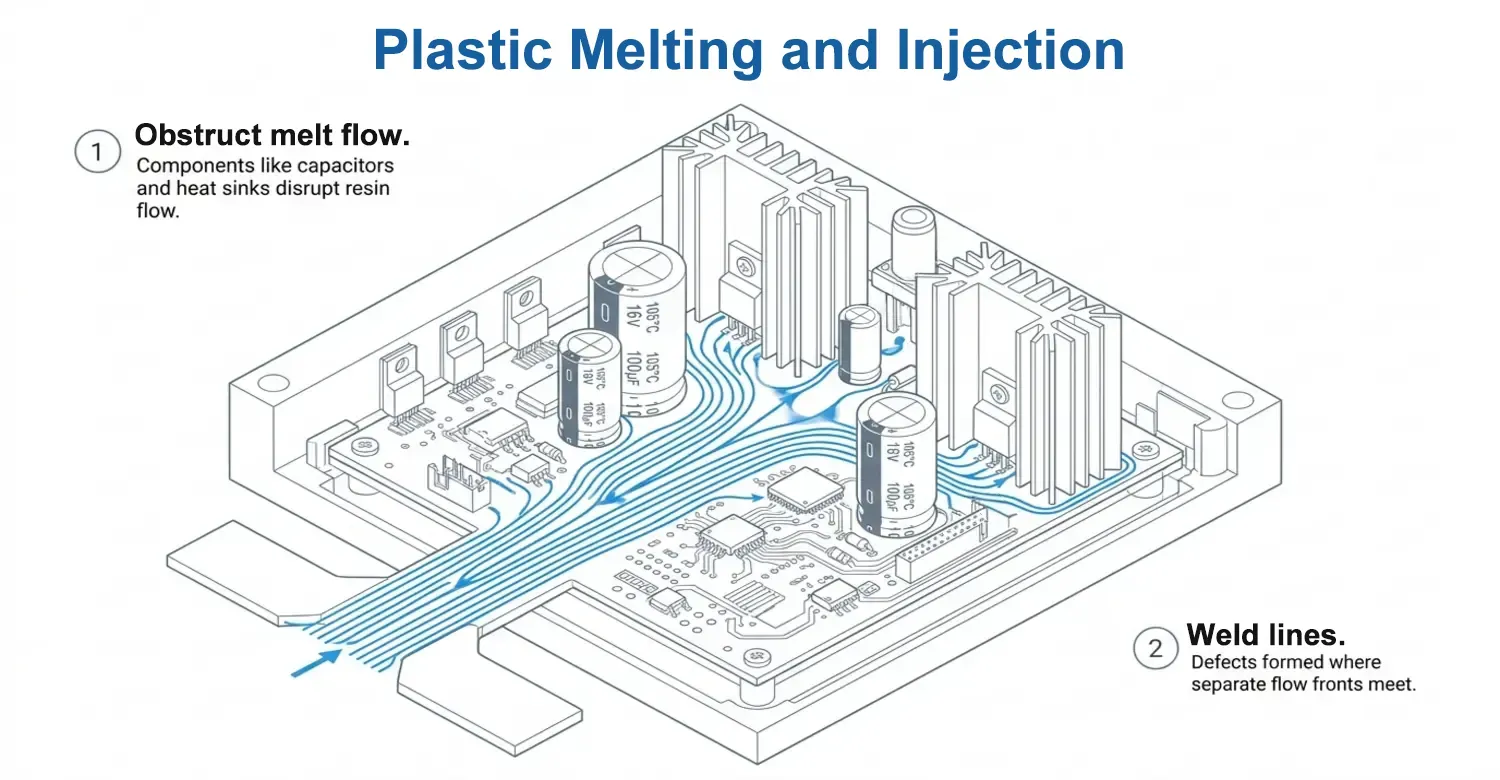
Il flusso dei materiali nella cavità dello stampo per il sovrastampaggio dei PCB è più complesso rispetto a quello dello stampaggio a iniezione convenzionale. L'assemblaggio del PCB comprende bordi del PCB, condensatori, giunti saldati, contenitori di circuiti integrati, connettori, cavi, dissipatori di calore e altri componenti di grandi dimensioni. Questi materiali possono ostacolare il flusso del materiale fuso. Se l'ostacolo non viene gestito correttamente, possono formarsi linee di saldatura che compromettono la qualità del prodotto.
5. Raffreddamento e solidificazione
Una volta riempita la cavità, è necessario dissipare il calore dal polimero. La velocità di dissipazione del calore è direttamente proporzionale allo spessore della parete.
tc ∝ s2
dove tc è il tempo di raffreddamento, e s è lo spessore caratteristico del polimero.
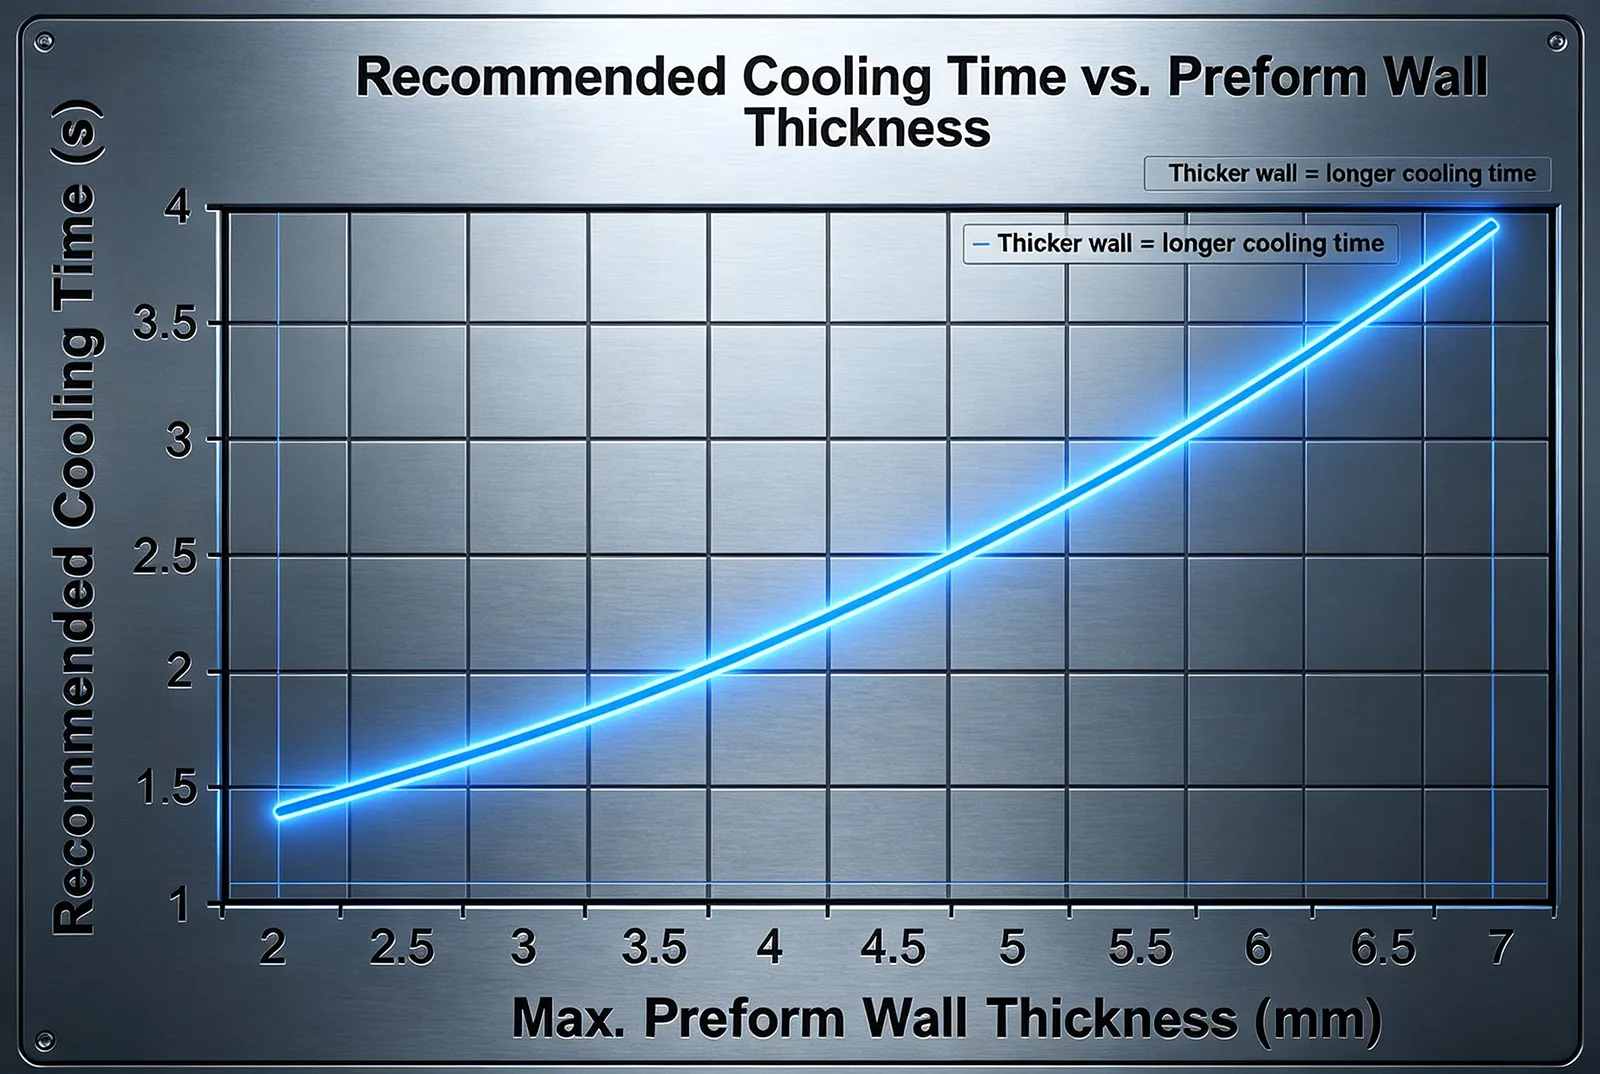
Il grafico mostra che l'aumento dello spessore delle pareti può allungare i tempi di raffreddamento. Ciò incide sui costi di produzione finali.
6. Apertura dello stampo ed espulsione
Una volta che lo stampo si è raffreddato a sufficienza, gli ingegneri lo aprono. Il componente viene rimosso tramite espulsione, utilizzando perni di espulsione, manicotti e altri meccanismi. Durante l’espulsione è necessario prestare la massima attenzione per evitare difetti. Mentre i componenti in plastica convenzionali possono resistere a forze di espulsione eccessive, un assemblaggio PCB sovrastampato potrebbe non sopportare tali forze. Una forza eccessiva può essere trasferita ai componenti presenti sul PCB, causandone la rottura. Dopo l’espulsione, il componente può essere sottoposto a lavorazioni successive e a ispezione per garantire che il prodotto sia efficace e sicuro. La tabella seguente evidenzia alcuni dei criteri di collaudo.
| Ispezione | Cosa rileva |
|---|---|
| Ispezione visiva | Lampi, scatti brevi, bruciature, crepe |
| Controllo dimensionale | Deformazioni e dimensioni critiche |
| Raggi X/TC | Vuoti, spostamento interno, incapsulamento |
| Continuità elettrica | Circuiti aperti |
| Resistenza di isolamento | Problemi di isolamento elettrico |
| Prove di tenuta in alta tensione | Rottura dielettrica |
| Test funzionali | Funzionamento elettronico |
| Prove di tenuta | Integrità dell'alloggiamento/della tenuta |
| Cicli termici | Affidabilità termomeccanica |
| Prova di trazione/stacco | Adesione all'interfaccia, ove applicabile |
Perché non è possibile utilizzare semplicemente lo stampaggio a iniezione standard per un circuito stampato?
Sebbene sia possibile incapsulare alcuni circuiti stampati mediante stampaggio a iniezione di termoplastici, gli ingegneri devono prestare la massima attenzione, soprattutto nel caso di circuiti stampati popolati. Lo stampaggio a iniezione convenzionale ad alta pressione può causare il guasto dei componenti. Tra i parametri che ostacolano l’applicazione del processo di stampaggio a iniezione convenzionale figurano la pressione, la temperatura, la portata, il ritiro e il carico meccanico.
Durante lo stampaggio a iniezione convenzionale, la pressione nella cavità generata dalla plastica fusa è relativamente più elevata rispetto alla bassa pressione specifica utilizzata nel sovrastampaggio dei PCB. Questa alta pressione esercita una forza maggiore sui componenti dei PCB quali condensatori ceramici, pacchetti BGA, resistori SMD, connettori, sensori, terminali saldati e componenti a passo fine. Il rischio di spostamento o di sollecitazioni meccaniche è ancora maggiore quando la scheda contiene componenti di grandi dimensioni o non supportati. Secondo Henkel, lo stampaggio a bassa pressione è un processo speciale che consente di incapsulare in modo sicuro i componenti fragili. I materiali utilizzati nel metodo a bassa pressione vengono solitamente lavorati a una pressione inferiore rispetto a quella impiegata nel processo di stampaggio a iniezione convenzionale.
La temperatura è un altro fattore da considerare quando si decide di non ricorrere al processo convenzionale di stampaggio a iniezione. Molti termoplastici tecnici richiedono temperature di fusione relativamente elevate per poter scorrere. D'altra parte, l'assemblaggio dei circuiti stampati deve rispettare i limiti termici previsti per i propri componenti, connettori, giunti saldati e adesivi. Questa contraddizione può complicare dal punto di vista tecnico il processo di progettazione.
Quali sono i materiali più adatti per il sovrastampaggio dei circuiti stampati?
Non esiste una regola generale per la scelta dei materiali migliori per il sovrastampaggio dei circuiti stampati. A ogni applicazione corrispondono materiali diversi. Nella maggior parte dei progetti, la lista iniziale dei materiali da prendere in considerazione dovrebbe includere adesivi hot melt a base di poliammide a bassa pressione, poliuretano, resina epossidica, silicone e alcuni elastomeri termoplastici, ciascuno dei quali offre proprietà termomeccaniche specifiche per il packaging elettronico. [3].
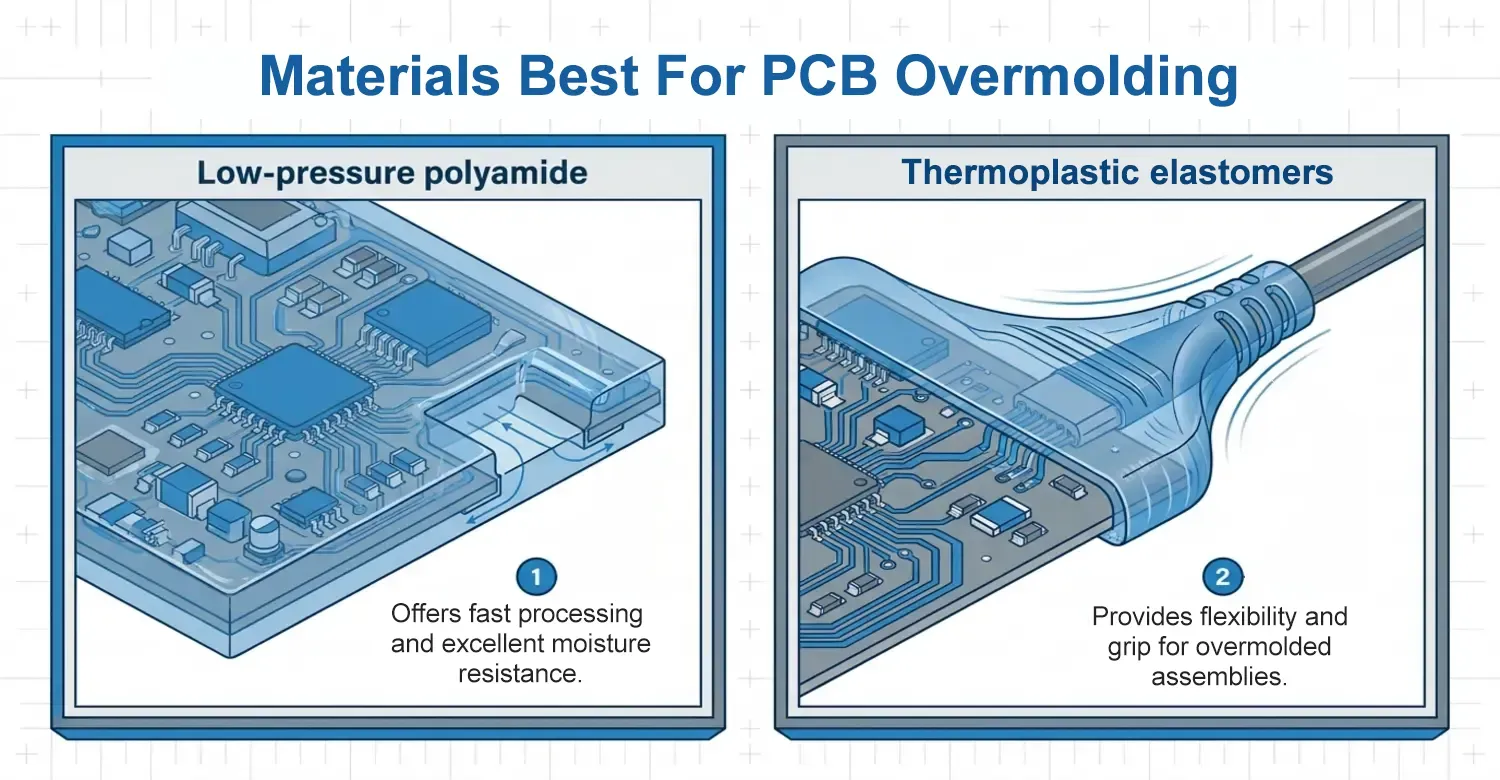
| Materiale | Ruolo tipico | Vantaggi principali | Principali limiti |
|---|---|---|---|
| Poliammide a bassa pressione | Sovrastampaggio di PCB/PCBA | Lavorazione rapida, resistenza all'umidità, tipi flessibili | È necessario verificare l'intervallo di temperatura e la compatibilità dei materiali |
| Poliuretano | Incapsulamento/riempimento | Buona flessibilità e tutela dell'ambiente | La chimica della polimerizzazione e le proprietà a lungo termine richiedono una validazione |
| Epossidico | Incapsulamento rigido | Elevata resistenza chimica e meccanica | Rigido; difficile da riparare; l'indurimento genera calore |
| Silicone | Incapsulamento flessibile | Eccellente flessibilità e resistenza alle temperature | Resistenza meccanica inferiore; l’adesione deve essere verificata |
| TPE/TPU | Sovrastampaggio flessibile | Elasticità, aderenza, protezione contro la trazione | I limiti termici e chimici dipendono fortemente dalla formulazione |
| PC/ABS convenzionale | Involucro strutturale/sovrastampaggio | Buone proprietà meccaniche ed estetiche | Spesso non adatto all'incapsulamento diretto ad alta pressione di circuiti stampati delicati (PCBA) |
Conclusione
Il sovrastampaggio dei circuiti stampati è fondamentale in molte applicazioni elettroniche. Consiste nel ricoprire un assemblaggio di circuito stampato (PCBA) con un materiale isolante, come la plastica. Il tipo di materiale da utilizzare dipende dal livello di protezione desiderato e dalle esigenze di flessibilità della scheda.
Riferimento
[1] Organizzazione internazionale per la normazione (ISO). (2018). ISO 16750-1:2018 Veicoli stradali — Condizioni ambientali e prove per le apparecchiature elettriche ed elettroniche. Piattaforma di consultazione online ISO (OBP). https://www.iso.org/obp/ui/#iso:std:iso:16750:-1:ed-3:v1:en
[2] ScienceDirect. (s.d.). Equazione di Hagen-Poiseuille – una panoramica. Argomenti di ScienceDirect. https://www.sciencedirect.com/topics/engineering/hagen-poiseuille-equation
[3] ScienceDirect. (s.d.). Elastomero termoplastico – Scienza dei materiali. Argomenti di ScienceDirect. https://www.sciencedirect.com/topics/materials-science/thermoplastic-elastomer

















 IT
 EN
 ES
 FR
 DE
 PT
 NL
 PL
 AR
 JA
 KO
 ZH