
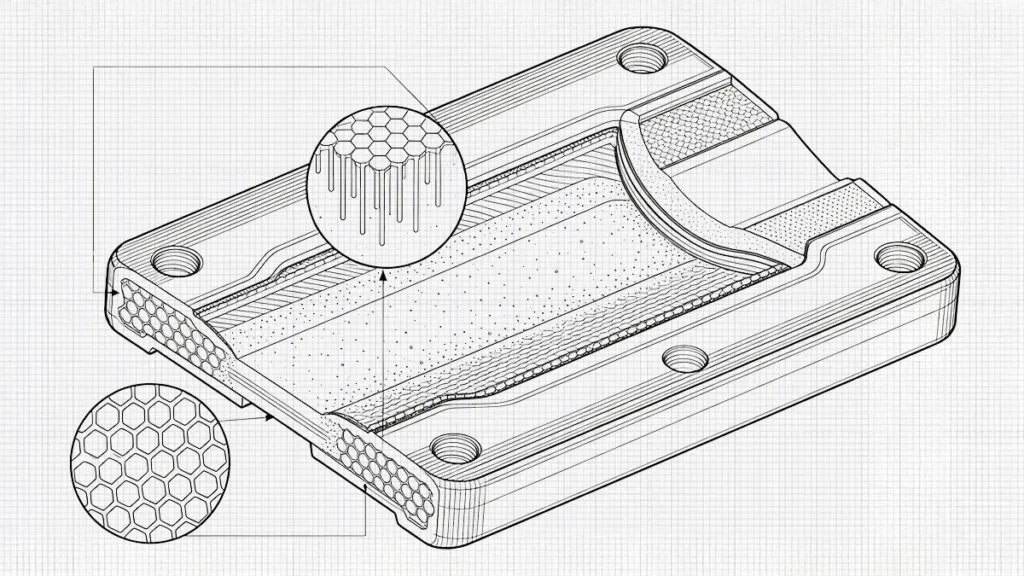
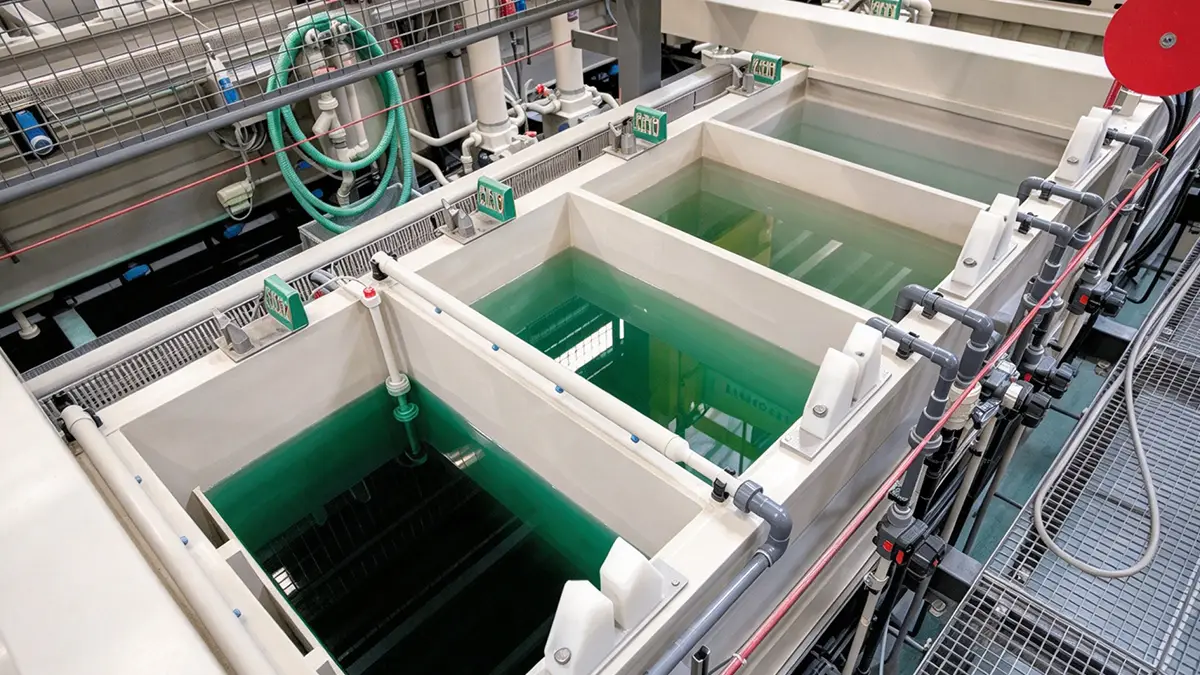
陽極酸化槽に入れられた部品は、その用途にかかわらず、すべて同じ電気化学的処理を受けます。陽極酸化処理されたアルミニウム部品が、きれいな仕上がりになるか、脆くなるか、あるいは乾燥可能になるかは、その部品が生産ラインに到達する前からすでに決まっています。 これらすべては、部品に必要な材料や金属グレードを規定する合金の指定図面において決定されます。これは、BOM(部品表)、一般注意事項、またはタイトルブロックに記載されています。 例えば、同じ電流で同時に陽極酸化浴に投入された2つの部品であっても、形成される被膜には顕著な違いが生じる可能性があります。例えば、一方が7075-T6で、もう一方が6061-T6の場合、色の違いや外観上の不一致が見られることがあります。.
本ガイドでは、特に「アルミニウム合金の化学的性質が陽極酸化処理の結果にどのような影響を与えるか」という点に焦点を当てます。また、寸法公差、合金の選定、図面上の指定事項などの特性を考慮しつつ、ダイカスト品およびCNC加工品に対するその影響についても検討します。.
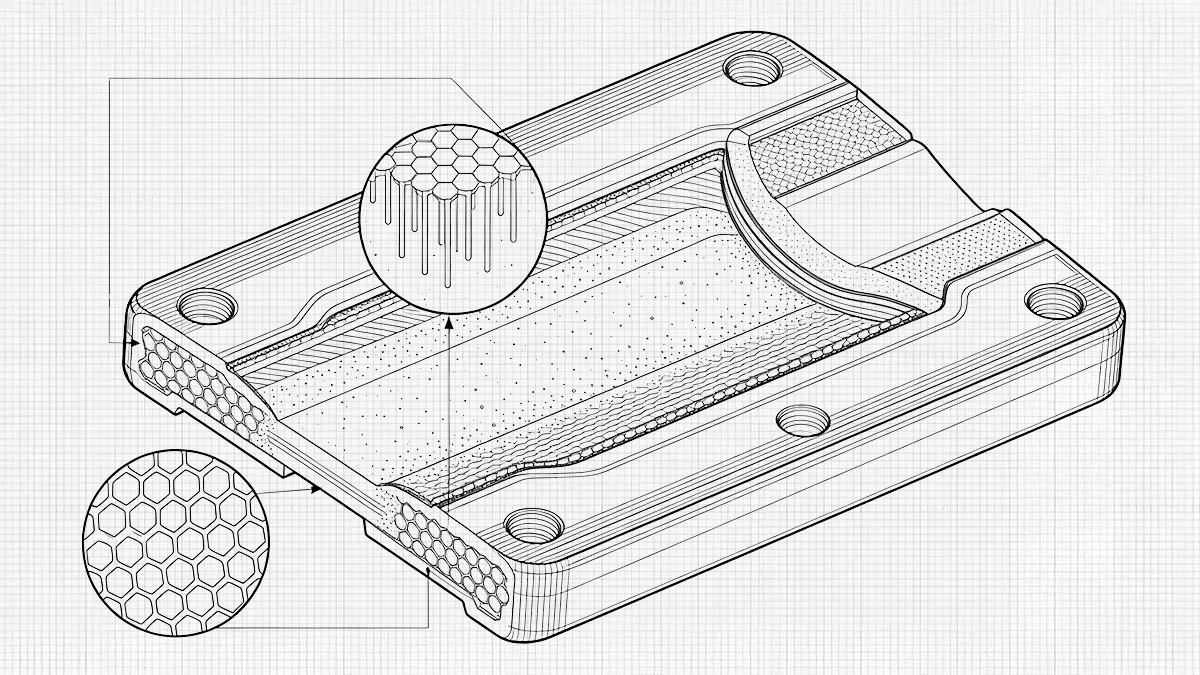
なぜ、同じ陽極酸化処理でも、合金によって異なる結果が得られるのでしょうか?
アルミニウム合金の陽極酸化処理に関しては、重要なのはその材料が陽極酸化処理可能かどうかではなく、処理中および処理後にどのような挙動を示すかという点です。陽極酸化処理では、電気化学反応を通じてアルミニウムの表面に酸化アルミニウム層を形成し、ASTM B580などの技術基準に準拠した耐久性のある保護膜を形成します。 [1]. アルミニウムが純度の高いものであれば、酸化はきれいに、かつ均一に進みます。しかし、合金元素の場合、膜が成長するにつれて金属と酸化物の界面に分離が生じるため、その影響が顕著に現れます。各元素は、形成される膜に対して、それぞれ異なる構造的および光学的な影響を与えます。.
6061を含む合金材料の表面には、厚さや色調が予測可能な均一な酸化皮膜が形成されます。銅含有量の高い高強度合金では、より暗く、不均一な皮膜の成長が見られます。.
この点を理解することで、各業界は材料が陽極酸化処理の結果にどのような影響を与えるかを把握できるようになります。これにより、仕様に準拠する目的や、予期せぬ結果が生じた場合の対処方法を決定する上で役立ちます。.
- 銅: 透明なタイプIIフィルムでは、重量比で1%であっても、明らかに黄色がかった色調が見られる。.
- 亜鉛: 酸化膜の下に沈着すると、青く見える。.
- 鉄とマンガン: 黄色から茶色がかった変色を引き起こす。.
- シリコン: これにより、酸化膜の成長の均一性が損なわれ、シリコンが豊富な領域が表面に埋もれたままとなるため、黒ずんで不規則な表面仕上げが生じます。これはおよそ8~9%以上で発生し、その部分はまったく酸化膜に変換されません。.
したがって、陽極酸化の条件(時間、温度、浴液濃度)が類似している2つの合金であっても、タンクに現れる仕上がりは全く異なってくることになる。.
アルミニウム合金の陽極酸化処理の比較。.
アルミニウム合金の比較は、多くの場合、外観と強度のどちらを重視するかという点に帰着する。.
| 合金 | 主要な合金元素 | 陽極酸化の挙動 | 代表的な用途 |
|---|---|---|---|
| 6061-T6 | Mg 0.8~1.21 TP4T Si 0.4–0.8% | 染料の吸着性が非常に優れている。. 均一で透明なフィルムを形成します。. | 筐体および構造用CNC加工部品。. |
| 6063-T5 | Mg 0.45–0.91 TP4T Si 0.2–0.6% | 6061よりも清浄で均一性が高いが、強度は低い。. | 押出成形品、建築用および装飾用部品。. |
| 5052-H32 | Mg 2.2–2.8% | 透明度は良好ですが、成形シートには表面にわずかな斑点が見られる場合があります。. | 海洋生物の飼育施設。. |
| 2024年第3四半期 | Cu 3.8–4.9% Mg 1.2–1.8% | 銅は黄灰色で、色むらのある形態をとることがある。. | 航空宇宙構造。. |
| 7075-T6 | Zn 5.1–6.1% Cu 1.2–2.0% Mg 2.1–2.9% | 亜鉛と銅の組み合わせ。より暗く、茶色がかった、均一性の低い皮膜が形成される。. | 高強度の金具 |
当社の工場におけるCNC加工の内注案件において、お客様の図面が高視認性の陽極酸化仕上げ(赤、青、および彩度の高い染色)を指定している場合、設計では7075ではなく6063-T5または6061-T6を採用しています。 7075に含まれる亜鉛と銅は、たとえ高度な陽極酸化技術を用いても、光を散乱させ、染色の彩度を弱めてしまうためです。.
なぜ2024と7075は、陽極酸化処理をした際に色が濃くなったり、色ムラが生じたりするのでしょうか?
陽極酸化処理中に形成される酸化皮膜は多孔質であり、その内部に染料が吸収されることでさまざまな色が生まれます。この色は、酸化アルミニウム皮膜に影響を与えるCu、Zn、Mg、Siなどの合金元素によるものです。鍛造合金の場合、これらの元素の重量百分率が酸化皮膜の色調を劇的に変化させることがあります。 鋳造合金の場合、不純物の含有量が高すぎると、特定の色を実現できなくなることがあります。.
例えば、2024や7075といった合金では、2024には銅が多く、7075には亜鉛が多いため、不純物の影響で陽極酸化処理後に濃い灰色になります。 銅を多く含む2024に含まれる金属間化合物の粒子は、多孔質で均一性に欠けます。そのため、タイプIIではなくタイプIのクロム酸陽極酸化処理が指定されている航空宇宙部品に適しています。タイプIは、応力が低く、鋳造品に対する許容度が優れているため、材料本来の疲労強度を維持するための標準的な処理法としてよく用いられます。.
タイプIIIは、最も過酷な環境にも耐えうる表面を形成します。ただし、タイプIIIのハードコートは、銅またはシリコン含有量が5%または8%を超えるもの、あるいは気孔率が5%を超える合金には施されません。.
7075合金は、その驚異的な強度で知られていますが、亜鉛と銅が含まれているため陽極酸化処理が難しくなり、酸化皮膜にばらつきが生じます。この合金は、強度を要する高応力用途、特に激しい摩耗にさらされる部品や、軍事用・構造用材料において優れた性能を発揮します。.
これらの合金を使ってより明るい色を作り出すことは、ほぼ不可能です。より正確な色合わせを行うには、5052および3003合金を使用すると、より透明度の高い陽極酸化皮膜が得られます。.
なぜA380やADC12は陽極酸化処理がさらに難しいのでしょうか?
A380とADC12は、最も普及しているアルミニウムダイカスト合金であり、その特性は類似しています。ADC12はアジア市場で主流である一方、A380は北米市場で主流となっています。これらの合金の陽極酸化処理は困難であり、極めて厳格な工程管理が必要です。 そのため、これらの合金の陽極酸化処理は、機能的な腐食防止や、黒色または濃い灰色の仕上げに限定されています。.
この障害は、それらの化学組成に起因しています。例えば、アルミニウム材料ADC12のシリコン含有量は9.6%から12%であり、このシリコンは反応にほとんど関与しません。.
A380は、シリコン含有量が低く(7.5%~9.5%)、銅含有量が高い(3.0%~4.0%)という特徴があります。流動性は高いものの、ADC12の極めて優れたキャビティ充填能力には及ばないのが実情です。 このため、優れた機械的特性を求める用途に適しています。.
アルミニウムが酸化すると、非導電性の元素であるシリコンがフレークや微粒子の形で残り、緩やかな「ダストコーティング」を形成します。そのため、アルミダイカスト部品には耐食性を確保するために陽極酸化処理を施す必要があり、調達担当者はADC12/A380を指定する際、暗い色またはナチュラル(無着色)の仕上がりになることを想定しておく必要があります。 明るく均一な染色仕上げを求める場合は、単価は高くなりますが、アルミニウム6061または6063の方が信頼性が高いです。.
合金の選択は、タイプIIとタイプIIIの選定とどのように関連しているのか?
図面に陽極酸化処理を指定する際は、通常、2つのタイプから選択することになります。選択を誤ると、保護が不十分になったり、コストがかさんだりすることがあります。.
| 合金 | タイプII(硫酸陽極酸化処理) | タイプIII(硬質アルマイト処理) |
|---|---|---|
| 6061-T6 | 透明度と染料の吸着性が非常に優れている。. | 素晴らしい。均一なグレー/ブラック色合いを呈する。 |
| 6063-T5 | 素晴らしい。すべての合金の中で最も清浄だ。. | いいですね。6061よりも柔らかいフィルムになります。. |
| 5052-H32 | 透明度が高く、耐食性があるため、船舶用途に最適です。. | 良いが、練習の機会が限られている。. |
| 2024年第3四半期 | 均一性が乏しく、特に外観上の均一性が低い。. | タイプIを検討する。あまりお勧めできません。 |
| 7075-T6 | 許容範囲だが、茶色がかった色をしている。. | 許容範囲内、やや濃いめの仕上がり。. |
| A380/ADC12(ダイキャスト) | 貧栄養、ケイ素欠乏 | 残念ですが、高シリコン合金は鋳造できません。. |
CNCプログラマーは、寸法公差をどのように設定すべきか?
仕事ごとに状況が異なるため、設計者は、採用される製造プロセスに応じて、加工余裕に関する一般的なガイドラインに従います。 CNCプログラマーは、陽極酸化処理を施すアルミニウム部品について、「50/50の経験則」に基づいて寸法余裕を設定します。これは、処理の過程で、酸化膜の厚さの50%分が母材側に成長し、残りの50%分が外側へ成長して元の表面に追加されることを意味します。.
したがって、正しい寸法を得るためには、各面ごとの余裕分を、指定された総被膜厚さのちょうど半分にする必要があります。.
MIL-A-8625によれば、発注書または部品図面には、コーティングの種類、厚さ、およびシール方法が明記される。.
図面に陽極酸化処理を指定する際、以下の2種類から選択することになります:
タイプIIのコーティング厚さは0.0002~0.001インチ(5~25 µm)です。可能な限りきつい嵌合を実現するため、外側への成長余裕が確保されています。.
タイプIIIのハードコートは、総厚さが0.001~0.003インチ(25~75 µm)の範囲にあります。この公差を考慮に入れて、穴、軸、および嵌合部が適切に嵌合するようにする必要があります。.
ねじ穴、軸受座、および公差範囲が約±0.001インチより狭いダボ穴などの加工部については、陽極酸化処理の前にマスキングまたはプラグを挿入するか、処理後に機械加工を行ってください。.
図面では、アルミニウムの陽極酸化処理はどのように表記されるのでしょうか?
設計図面では、仕上げや外観を明確に指定し、寸法上の問題を回避するために、アルミニウムの陽極酸化処理を明記しなければならない。.
- 陽極酸化処理の規格、種類、および等級:例として、タイプIII(ハードコート)、MIL-A-8625などの参照規格、クラス2(着色)。.
- 寸法に関する注記:提示された寸法が、陽極酸化処理の前か後かを確認すること。.
- マスキングおよび接点:電気的接点や高精度なインターフェースが必要な領域向け。.
- コーティングの厚さの範囲(ミクロンまたはミル単位)。.
結論
アルミニウムの陽極酸化処理は、アルミニウム製品の表面仕上げを行い、性能と外観を向上させるための効率的なプロセスです。このプロセスを理解することで、さまざまな種類の陽極酸化処理や色から、あらゆるニーズに最適な選択肢を選ぶことができます。このガイドは、高品質な陽極酸化処理を施したアルミニウム製品を実現するために、十分な情報に基づいた判断を下すお手伝いをします。.
当社の陽極酸化処理サービスは、あらゆるプロジェクトにおいて品質と精度を保証し、お客様の目標達成を支援します。そのため、当社の技術チームは、常に正確な公差と高性能な成果を提供することに全力を尽くしています。.
参考
[1] ASTM International. (2019). ASTM B580-79(2019) アルミニウムの陽極酸化皮膜に関する標準仕様書. ASTM規格データベース。. https://www.astm.org/b0580-79r19.html


 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH