

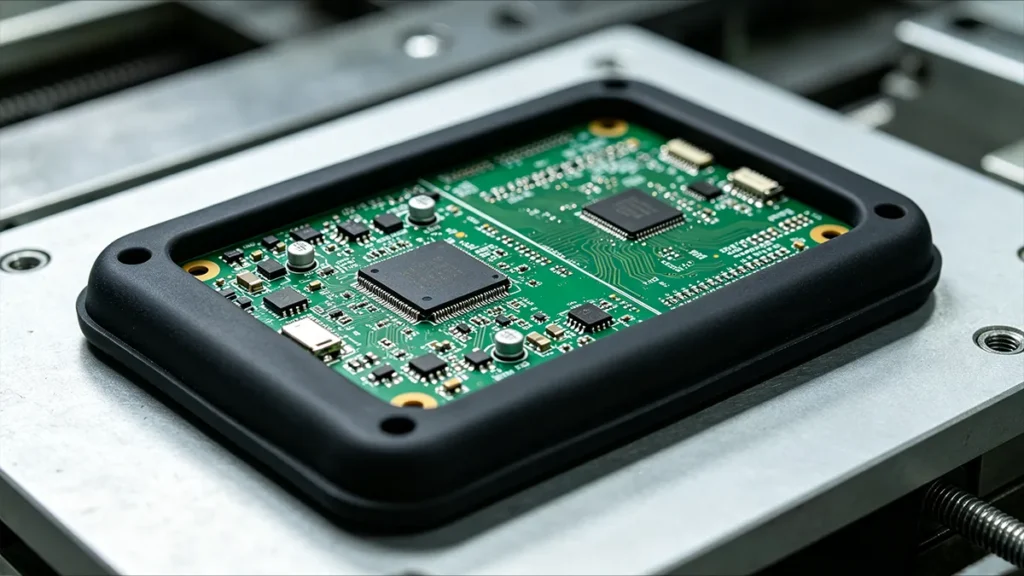
Eine Lenkradschalterbaugruppe mag auf den ersten Blick wie eine einfache Vorrichtung erscheinen, ist jedoch konstruktiv komplex. Die Baugruppe umfasst LEDs, Widerstände und Kondensatoren, taktile Schalter, eine FR-4-Leiterplatte, einen Kfz-Steckverbinder und einen Mikrocontroller. Diese Bauteile müssen während des Fahrzeugbetriebs gut geschützt sein. Das Fahrzeug ist einer anspruchsvollen Umgebung ausgesetzt, die durch Feuchtigkeit, Vibrationen, Temperaturwechsel und mechanische Beanspruchung gekennzeichnet ist. Dies erfordert zwingend die Einhaltung von Umwelt- und Zuverlässigkeitsnormen wie der ISO 16750 für Automobilelektronik. [1]. Um diese Geräte in dieser Betriebsumgebung zu schützen, ist die Wahl des geeigneten Herstellungsverfahrens von entscheidender Bedeutung. Das am meisten bevorzugte Herstellungsverfahren ist das Umspritzen der Leiterplatte (PCB) mit thermoplastischem Elastomer (TPE). Die umspritzte Leiterplatte ist elektrisch isoliert und vor Vibrationen geschützt.
Was ist das Umspritzen von Leiterplatten?
Beim PCB-Overmolding wird eine bestückte Leiterplatte im Spritzgussverfahren mit Gummi oder Kunststoff ummantelt. Die bestückte Leiterplatte wird in eine maßgefertigte Form eingelegt, und geschmolzenes Material wird in den Formhohlraum gegossen. Das Material kühlt ab und bildet so eine feste Schutzhülle um die Leiterplatte.
Verfahren zum Umspritzen von Leiterplatten
Das PCB-Umspritzverfahren ähnelt weitgehend dem herkömmlichen Spritzgussverfahren. Tatsächlich kommen dabei ähnliche Anlagen zum Einsatz wie beim herkömmlichen Spritzguss. Das Prozessfenster für das PCB-Umspritzverfahren ist jedoch wesentlich enger als bei gewöhnlichen Kunststoffen. Im Folgenden wird der Ablauf des PCB-Umspritzverfahrens Schritt für Schritt beschrieben:
- Leiterplattenprüfung
- Reinigung / Trocknung
- Einfügen
- Beladen und Positionieren
- Formenschließen
- Schmelzen
- Einspritzung
- Verpackung / Aufbewahrung
- Kühlung
- Öffnung der Form
- Auswurf
- Zuschneiden + Prüfung
- Elektrische / Funktionsprüfungen
1. Überprüfung der Leiterplatte
Stellen Sie vor Beginn des Umspritzvorgangs sicher, dass alle Schaltkreise auf der Leiterplatte vollständig verlötet und geprüft wurden, um sicherzustellen, dass keine Probleme vorliegen. Sobald die Vergussphase abgeschlossen ist, ist eine Nachbearbeitung der inneren Bauteile nicht mehr möglich. Nach der Überprüfung aller Komponenten besteht der nächste Schritt darin, die Leiterplatte zu reinigen. Manchmal muss eine Grundierungsschicht auf die Oberfläche aufgetragen werden, um die Haftung zwischen dem Material und der Leiterplatte zu verbessern und ein späteres Ablösen oder das Eindringen von Wasser zu verhindern.
2. Konstruktion und Fertigung von Formen
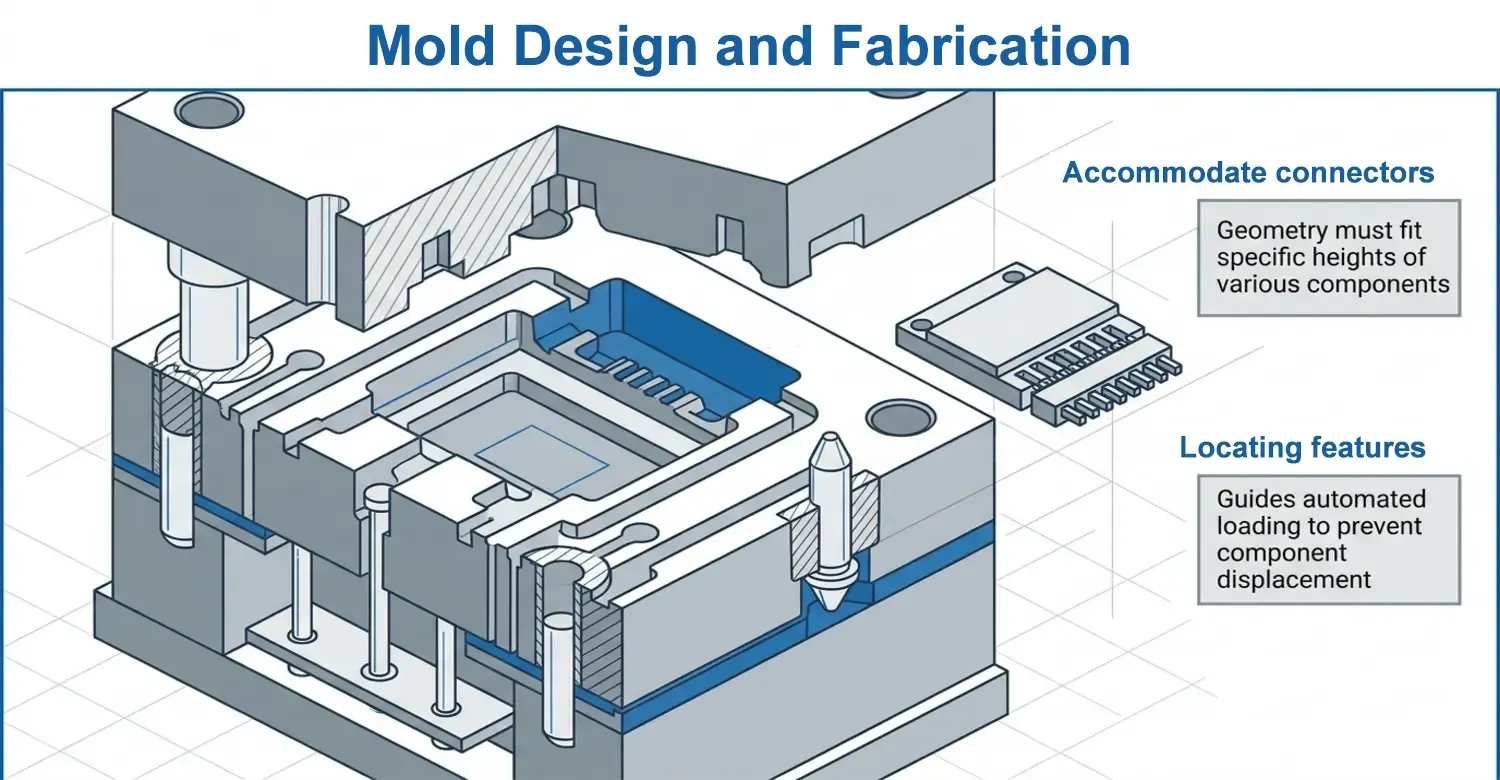
Das Umspritzen von Leiterplatten gelingt gut, wenn in die Formkonstruktion investiert wird. Der beim Umspritzen von Leiterplatten verwendete Formhohlraum weist eine Geometrie auf, die sich von der beim herkömmlichen Spritzgießen unterscheidet. Der Formhohlraum muss Platz für Steckverbinder, Lötstellen und elektronische Bauteile bieten. Der Konstrukteur muss sicherstellen, dass die Form effektiv fixiert ist, um jegliche Bewegung während des Spritzgussvorgangs zu vermeiden. Selbst eine sehr geringe Verschiebung ist unerwünscht, da sie zu einer Fehlausrichtung der Steckverbinder, einer ungleichmäßigen Vergussdicke und einer Beschädigung der Bauteile führen kann. Ist die Form für hohe Stückzahlen vorgesehen, ist der Einsatz von Positionierungsmerkmalen erforderlich, um die Automatisierung der Leiterplattenzuführung zu steuern.
Vor dem Spritzgießen muss eine gründliche Formprüfung durchgeführt werden. Eine vorherige Prüfung hilft dabei, mögliche Verunreinigungen und Lötfehler zu erkennen. Nach der Prüfung sollte die Form gereinigt werden, um ein Anhaften des Polymers und die Bildung von Hohlräumen zu verhindern, die die Produktqualität beeinträchtigen. Zur Vorbereitung kann auch das Trocknen der Form gehören, insbesondere wenn feuchtigkeitsempfindliche Polymere verwendet werden. Diese Polymere können Wasser aufnehmen, sich auflösen und ihre chemischen sowie physikalischen Eigenschaften verändern, wenn sie feuchten Umgebungen ausgesetzt sind. Zu den feuchtigkeitsempfindlichen technischen Polymeren, die üblicherweise beim Umspritzen verwendet werden, gehören Nylone (Polyamide), Polyurethane (PU) und bestimmte thermoplastische Elastomere (TPE).
3. Beladung und Schließen der Form
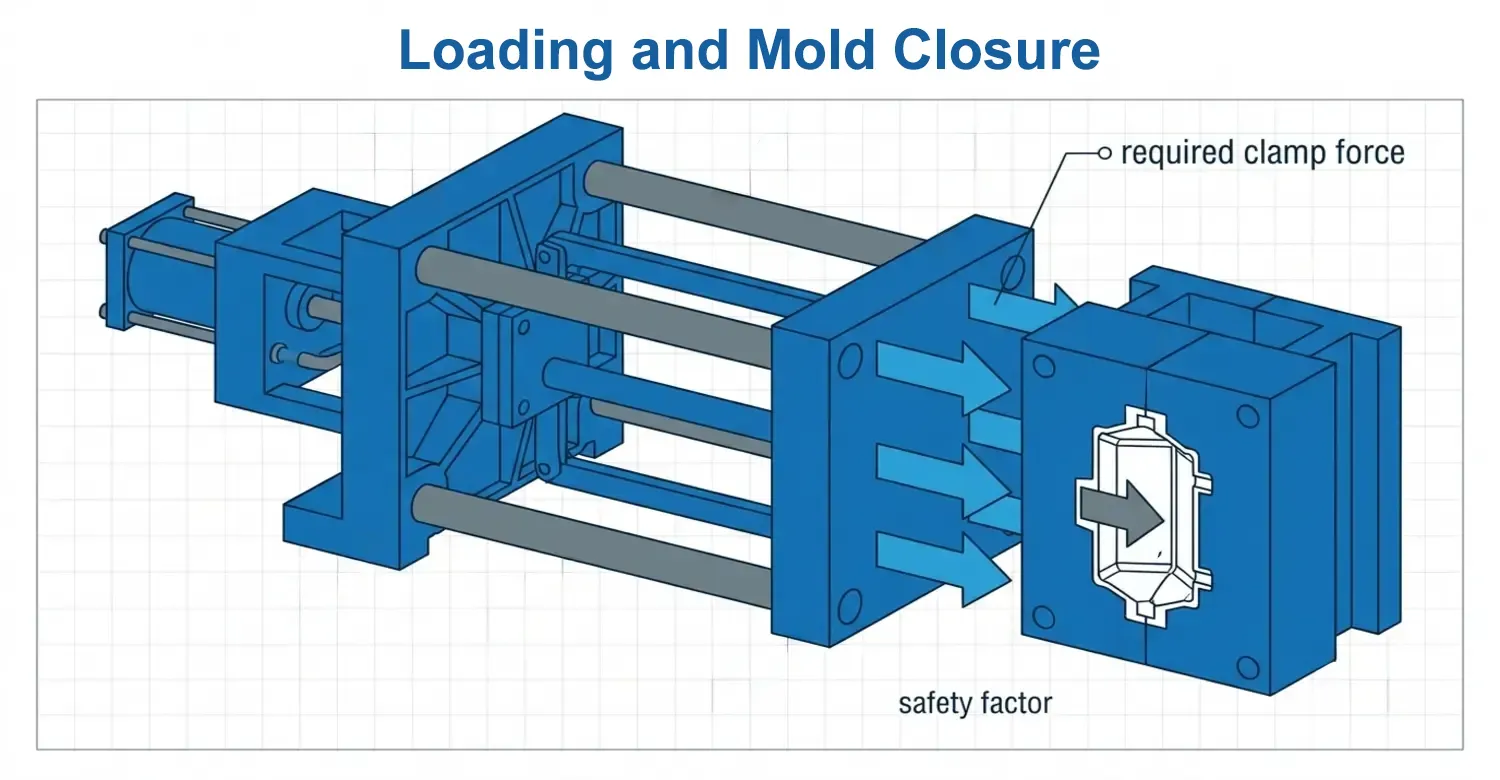
Nach der Prüfung wird die PCBA in die dafür vorgesehene Form eingelegt. Die Form hält ihre Position präzise ein, um sicherzustellen, dass das Vergussmaterial genau in jeden Bereich fließt, ohne die Bauteile zu beschädigen. Sobald der Einlegevorgang abgeschlossen ist, schließt der Bediener die Form um die Leiterplatte, um den Spritzgussvorgang zu starten. Das Einspritzen des geschmolzenen Materials in den Formhohlraum erfolgt unter Druck, was die Anwendung einer ausreichenden Schließkraft voraussetzt. Achten Sie bei der Wahl der Schließkraft darauf, dass diese höher ist als die erforderliche Schließkraft. Dieses Verhältnis lässt sich wie folgt ausdrücken:;
Fc = PcApS
Dabei ist Fc die erforderliche Klemmkraft, Pc der effektive Formraumdruck und Ap die projizierte Fläche des Formteils. S ist der Sicherheitsfaktor. Wenn beispielsweise;
Pc= 60 MPa und Ap= 0,004 m², dann
Fc=60 × 106 × 0,004 = 240 kN.
Bei der Konstruktion der Form wählten die Ingenieure einen Sicherheitsfaktor, um sicherzustellen, dass die Schließkraft den Kavitätendruck übersteigt. Bei einem Sicherheitsfaktor von 1,5 würde die Schließkraft beispielsweise auf 360 kN eingestellt, was für das Einspritzen von geschmolzenem Material wesentlich sicherer ist. Die Schließkraft muss auf einen angemessenen Wert eingestellt werden. Eine zu geringe Schließkraft kann zu Gratbildung an der Trennfuge führen, während eine zu hohe Schließkraft die Werkzeugbelastung und den Energieverbrauch erhöht.
4. Kunststoffschmelzen und Spritzgießen
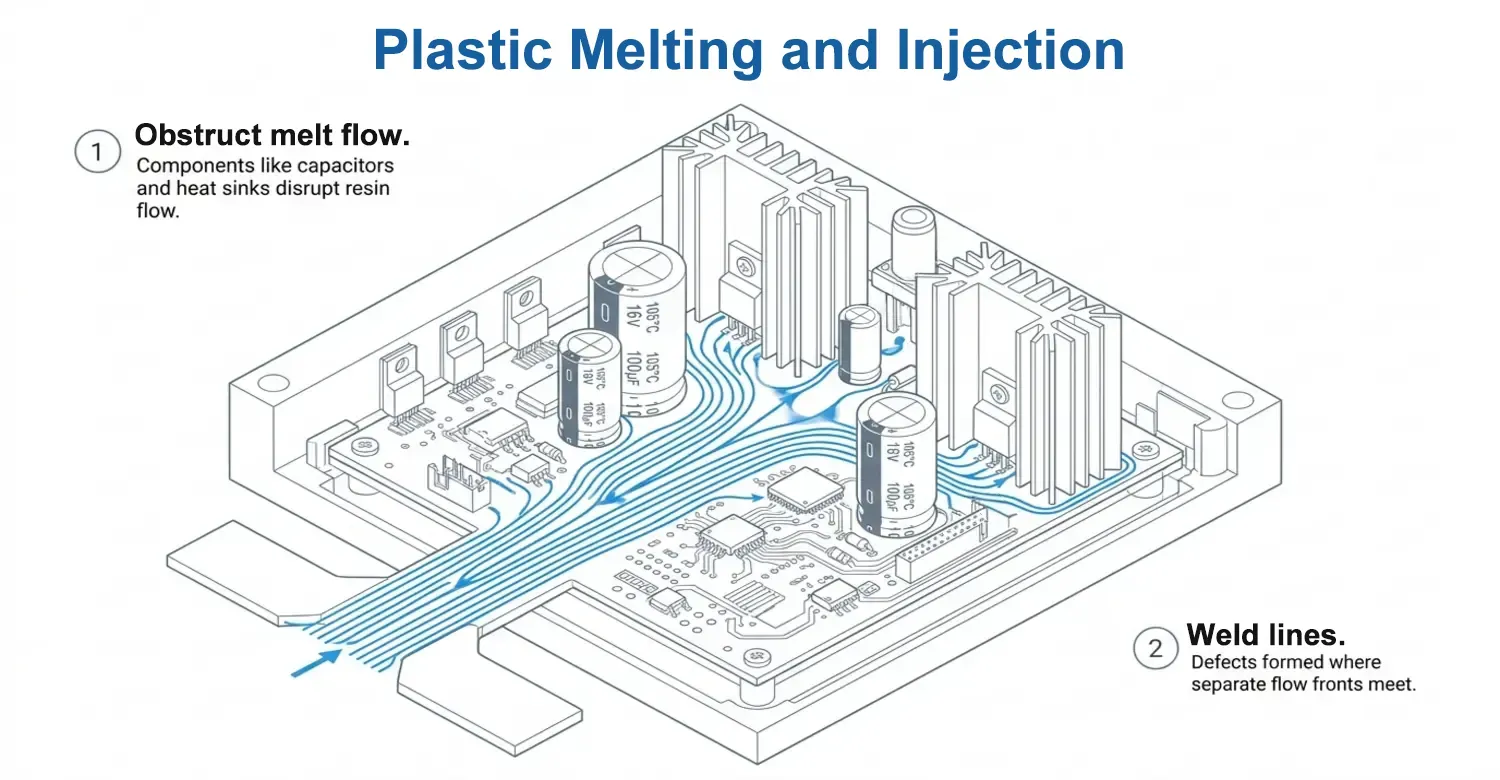
Ein langer, zylindrischer Zylinder mit einer rotierenden Schnecke enthält Heizelemente, die das Kunststoffgranulat schmelzen. Die Schnecke vermischt das Granulat, baut Druck auf und drückt es nach vorne. Der geschmolzene Kunststoff wird unter kontrolliertem Druck in den Formhohlraum eingespritzt. Der Druck variiert aufgrund verschiedener Faktoren wie Geschwindigkeit, Wandstärke, Polymerviskosität und Angussauslegung, wie im newtonschen Strömungsverhalten durch einen kreisförmigen Kanal zusammengefasst, das durch folgende Gleichung beschrieben wird:;
ΔP ≈ 8 μLQ / πR⁴ [2]
Dabei ist ΔP der Druckabfall, μ die Schmelzviskosität, L die Fließlänge, Q der Volumenstrom und R der effektive Strömungsradius. Auch wenn die meisten Kunststoffe dieser Newtonschen Strömungsgleichung nicht folgen, dient sie Ingenieuren als Orientierungshilfe bei der Ermittlung kritischer Bereiche, die bei der Aufbringung oder Regelung des Einspritzdrucks zu beachten sind.
Der Materialfluss im Formhohlraum beim Umspritzen von Leiterplatten ist komplexer als beim herkömmlichen Spritzgießen. Die Leiterplattenbaugruppe enthält Leiterplattenkanten, Kondensatoren, Lötstellen, IC-Gehäuse, Steckverbinder, Drähte, Kühlkörper und andere hohe Bauteile. Diese Materialien können den Schmelzfluss behindern. Wird diese Behinderung nicht angemessen bewältigt, kann dies zu Schweißnahtstellen führen, die die Produktqualität beeinträchtigen.
5. Abkühlung und Erstarrung
Sobald der Hohlraum gefüllt ist, muss dem Polymer Wärme entzogen werden. Die Wärmeabfuhrrate ist direkt proportional zur Wandstärke.
tc ∝ s2
wobei tc ist die Abkühlzeit, und s ist die charakteristische Polymerdicke.
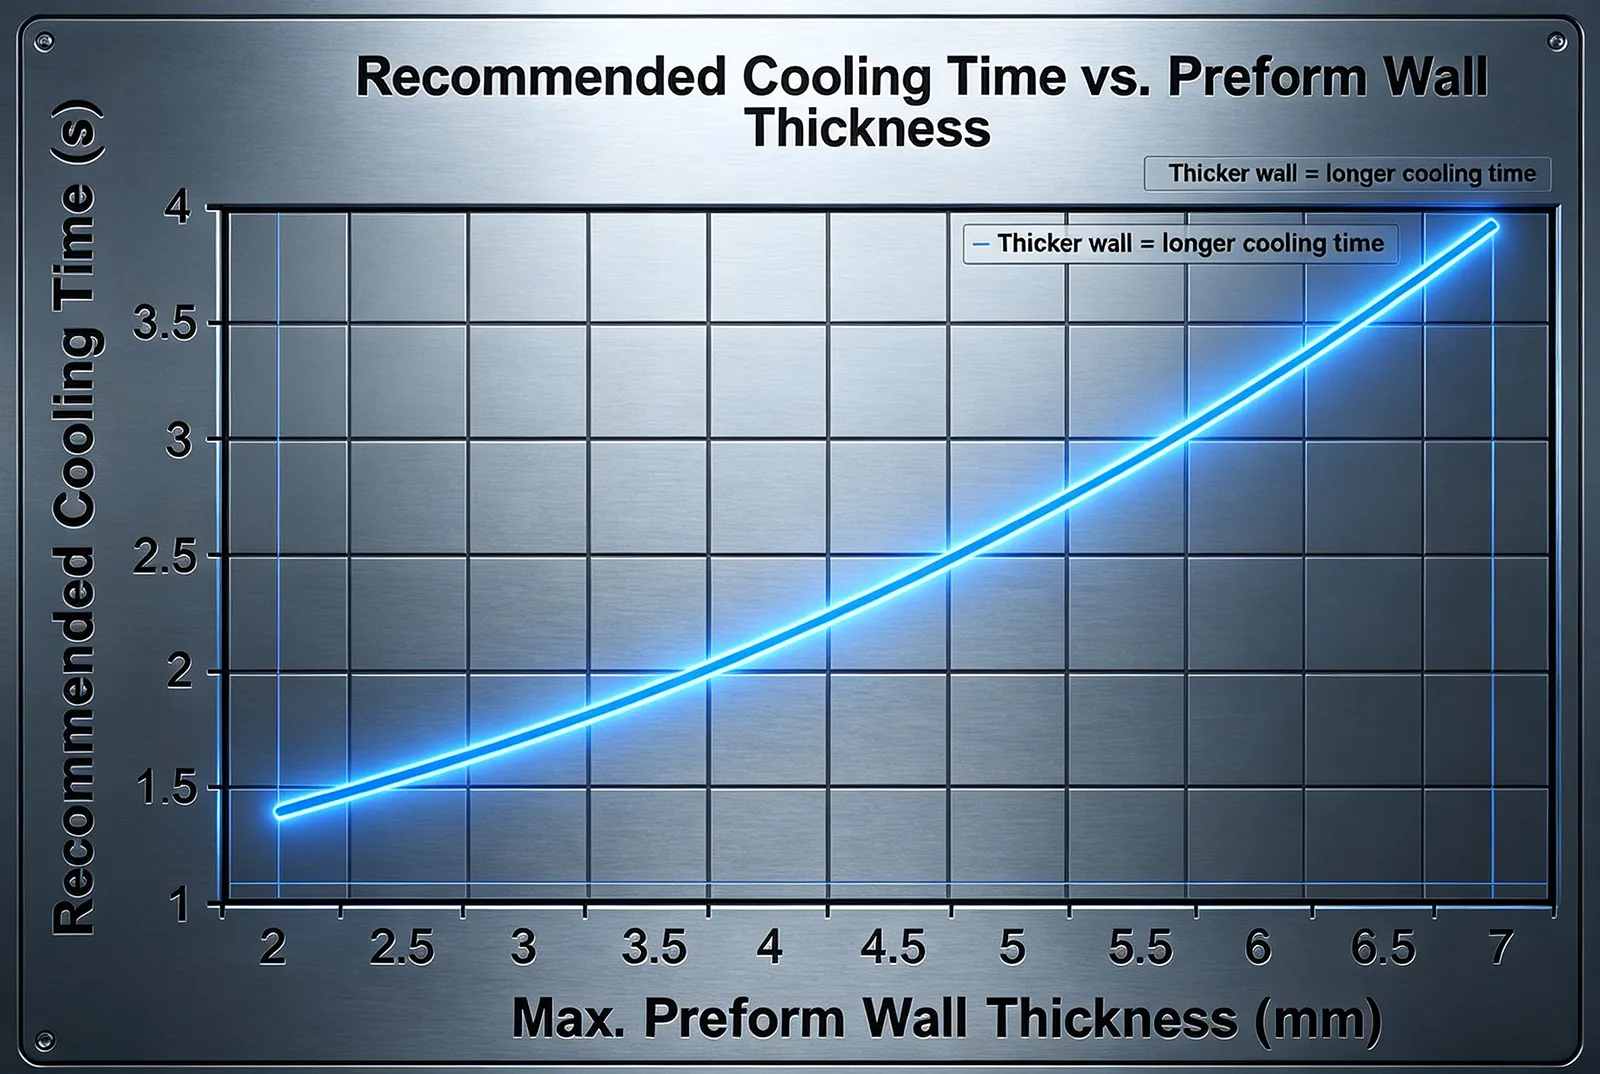
Die Grafik zeigt, dass eine zunehmende Wandstärke die Abkühlzeit verlängern kann. Dies wirkt sich auf die daraus resultierenden Herstellungskosten aus.
6. Öffnen und Auswerfen der Form
Nachdem die Form ausreichend abgekühlt ist, öffnen die Ingenieure sie. Das Bauteil wird mithilfe von Auswerferstiften, Hülsen und anderen Mechanismen ausgeworfen. Beim Auswerfen ist größte Sorgfalt geboten, um Fehler zu vermeiden. Während herkömmliche Kunststoffteile übermäßigen Auswurfkräften standhalten können, ist eine umspritzte Leiterplattenbaugruppe möglicherweise nicht in der Lage, solchen Kräften standzuhalten. Übermäßige Kräfte können auf die Bauteile auf der Leiterplatte übertragen werden und zu Brüchen führen. Nach dem Auswerfen wird das Bauteil möglicherweise einer Nachbearbeitung und Prüfung unterzogen, um sicherzustellen, dass das Produkt funktionsfähig und sicher ist. Die folgende Tabelle zeigt einige der Prüfkriterien auf.
| Inspektion | Was es erkennt |
|---|---|
| Sichtprüfung | Blitze, kurze Schüsse, Brandstellen, Risse |
| Maßprüfung | Verformung und kritische Maße |
| Röntgen/CT | Hohlräume, innere Verschiebung, Einkapselung |
| Elektrische Durchgängigkeit | Offene Stromkreise |
| Isolationswiderstand | Probleme mit der elektrischen Isolierung |
| Hochspannungsprüfung | Dielektrischer Durchschlag |
| Funktionsprüfung | Elektronische Steuerung |
| Dichtheitsprüfung | Dichtheit des Gehäuses/der Dichtung |
| Temperaturwechselbeanspruchung | Thermomechanische Zuverlässigkeit |
| Zug-/Schälprüfung | Haftung an der Grenzfläche, sofern zutreffend |
Warum kann man für eine Leiterplatte nicht einfach das herkömmliche Spritzgussverfahren verwenden?
Auch wenn es möglich ist, bestimmte Leiterplatten mittels thermoplastischem Spritzguss zu vergießen, müssen Ingenieure dabei besonders bei bestückten Leiterplatten mit großer Sorgfalt vorgehen. Herkömmliches Hochdruck-Spritzgießen kann zu Ausfällen von Bauteilen führen. Zu den Parametern, die die Anwendung des herkömmlichen Spritzgussverfahrens erschweren, gehören Druck, Temperatur, Durchfluss, Schrumpfung und mechanische Belastung.
Beim herkömmlichen Spritzgießen ist der durch die Kunststoffschmelze erzeugte Formraumdruck relativ höher als der spezielle Niederdruck, der beim Umspritzen von Leiterplatten zum Einsatz kommt. Dieser hohe Druck übt eine größere Kraft auf Leiterplattenkomponenten wie Keramikkondensatoren, BGA-Gehäuse, SMD-Widerstände, Steckverbinder, Sensoren, Lötanschlüsse und Fine-Pitch-Bauteile aus. Das Risiko einer Verschiebung oder mechanischen Belastung ist noch höher, wenn die Leiterplatte große oder nicht abgestützte Bauteile enthält. Laut Henkel ist das Niederdruck-Spritzgießen ein spezielles Verfahren zur sicheren Verkapselung empfindlicher Bauteile. Die bei der Niederdruckmethode verwendeten Materialien werden in der Regel bei einem niedrigeren Druck verarbeitet als beim herkömmlichen Spritzgussverfahren.
Die Temperatur ist ein weiterer Grund, warum auf das herkömmliche Spritzgussverfahren verzichtet wird. Viele technische Thermoplaste benötigen relativ hohe Schmelztemperaturen, um fließfähig zu sein. Andererseits müssen bei der Leiterplattenbestückung die thermischen Grenzwerte für die Bauteile, Steckverbinder, Lötstellen und Klebstoffe eingehalten werden. Dieser Widerspruch kann den Konstruktionsprozess technisch erschweren.
Welche Materialien eignen sich am besten für das Umspritzen von Leiterplatten?
Es gibt keine Faustregel für die Auswahl der besten Materialien für das Umspritzen von Leiterplatten. Verschiedene Materialien eignen sich für unterschiedliche Anwendungen. Bei den meisten Projekten sollte die erste Auswahlliste folgende Materialien umfassen: Niederdruck-Polyamid-Schmelzklebstoffe, Polyurethan, Epoxidharz, Silikon und ausgewählte thermoplastische Elastomere, die jeweils unterschiedliche thermomechanische Eigenschaften für die Elektronikverpackung bieten. [3].
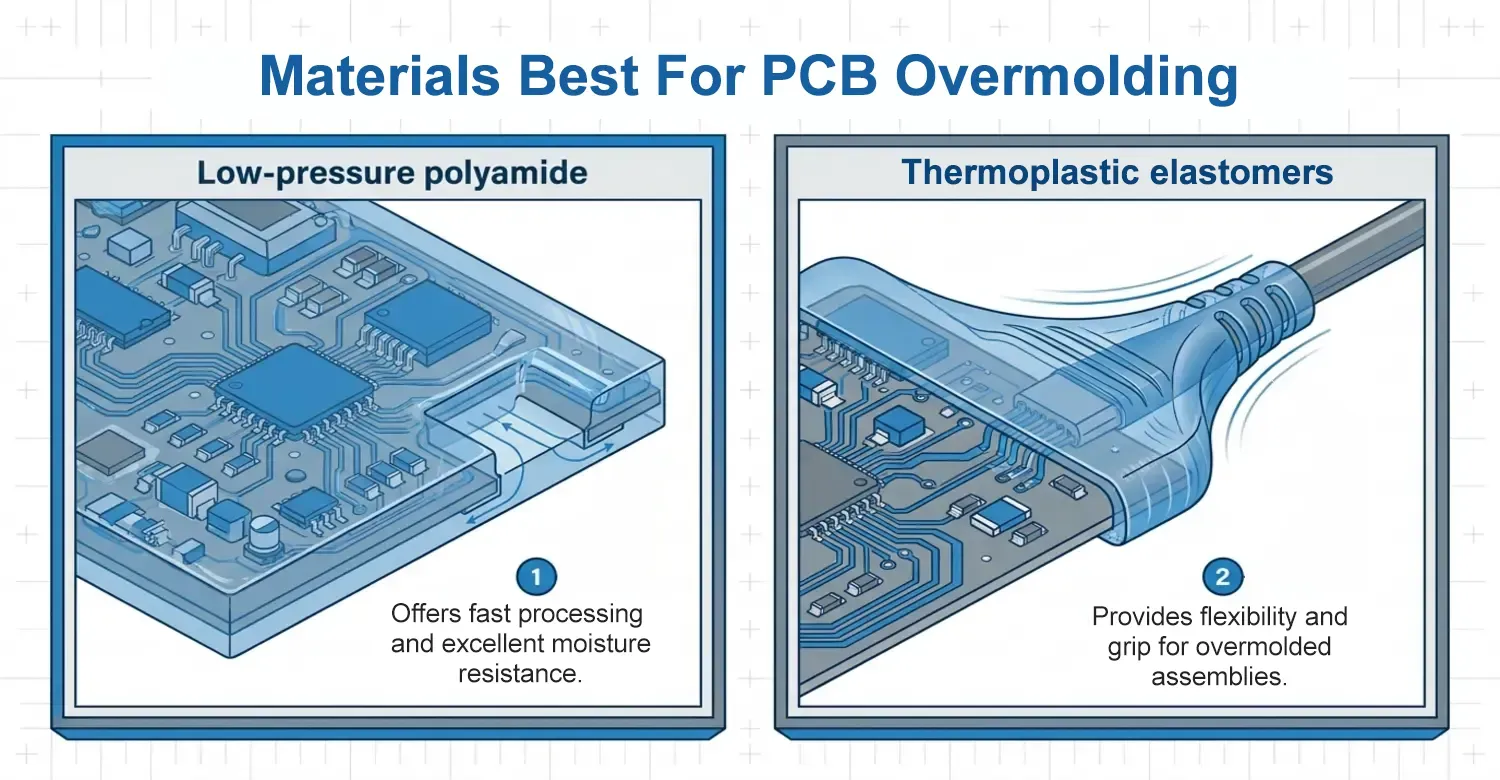
| Material | Typische Aufgabe | Wichtigste Vorteile | Wichtigste Einschränkungen |
|---|---|---|---|
| Niederdruck-Polyamid | Umspritzen von Leiterplatten/Leiterplattenbaugruppen | Schnelle Verarbeitung, Feuchtigkeitsbeständigkeit, flexible Qualitäten | Das Temperaturfenster und die Materialverträglichkeit müssen überprüft werden |
| Polyurethan | Verguss/Einbetten | Hohe Flexibilität und Umweltschutz | Die Aushärtungschemie und die Langzeiteigenschaften müssen validiert werden |
| Epoxidharz | Starre Verkapselung | Hohe chemische und mechanische Beständigkeit | Steif; Reparatur ist schwierig; beim Aushärten entsteht Wärme |
| Silikon | Flexible Verkapselung | Hervorragende Flexibilität und Temperaturbeständigkeit | Geringere mechanische Festigkeit; die Haftfestigkeit muss überprüft werden |
| TPE/TPU | Flexibles Umspritzen | Elastizität, Griffigkeit, Zugentlastung | Die thermischen und chemischen Grenzen hängen stark von der Zusammensetzung ab |
| Herkömmliches PC/ABS | Gehäuse/Umspritzung | Gute mechanische und optische Eigenschaften | Oft ungeeignet für die direkte Hochdruck-Vergussverpackung empfindlicher Leiterplattenbaugruppen |
Schlussfolgerung
Das Umspritzen von Leiterplatten ist in vielen elektronischen Anwendungen unverzichtbar. Dabei wird eine bestückte Leiterplatte (PCBA) mit einem isolierenden Material, beispielsweise Kunststoff, umspritzt. Die Wahl des Materials hängt vom gewünschten Schutzgrad und den Anforderungen an die Flexibilität der Leiterplatte ab.
Referenz
[1] Internationale Organisation für Normung (ISO). (2018). ISO 16750-1:2018 Straßenfahrzeuge – Umgebungsbedingungen und Prüfungen für elektrische und elektronische Ausrüstung. ISO Online-Browsing-Plattform (OBP). https://www.iso.org/obp/ui/#iso:std:iso:16750:-1:ed-3:v1:en
[2] ScienceDirect. (o. J.). Die Hagen-Poiseuille-Gleichung – ein Überblick. ScienceDirect-Themen. https://www.sciencedirect.com/topics/engineering/hagen-poiseuille-equation
[3] ScienceDirect. (o. J.). Thermoplastisches Elastomer – Materialwissenschaft. ScienceDirect-Themen. https://www.sciencedirect.com/topics/materials-science/thermoplastic-elastomer

















 DE
 EN
 ES
 FR
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH