

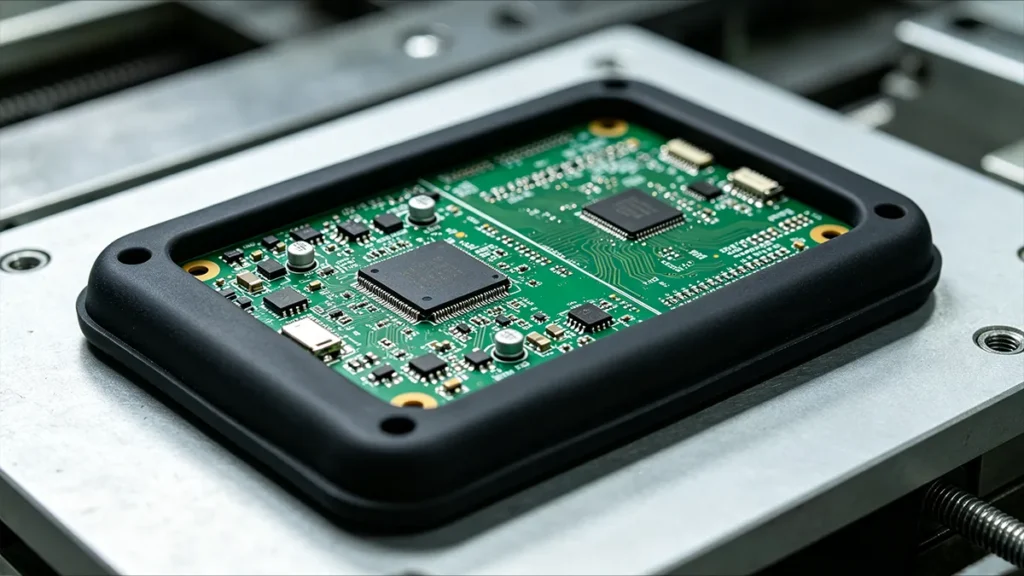
Zespół przełączników na kierownicy może wydawać się prostym urządzeniem, ale jego konstrukcja jest złożona. Zespół ten zawiera diody LED, rezystory i kondensatory, przełączniki dotykowe, płytkę drukowaną FR-4, złącze samochodowe oraz mikrokontroler. Elementy te muszą być odpowiednio zabezpieczone podczas eksploatacji pojazdu. Pojazd jest narażony na działanie trudnych warunków środowiskowych, charakteryzujących się wilgocią, drganiami, zmianami temperatury oraz obciążeniami mechanicznymi, co bezwzględnie wymaga zgodności z normami niezawodności środowiskowej, takimi jak ISO 16750 dla elektroniki samochodowej [1]. Aby zapewnić ochronę tych urządzeń w tym środowisku eksploatacyjnym, niezbędny jest wybór odpowiedniego procesu produkcyjnego. Najbardziej zalecaną metodą produkcji jest obtryskiwanie płytki drukowanej (PCB) elastomerem termoplastycznym (TPE). Płytka drukowana z obtryskiem jest izolowana elektrycznie i zabezpieczona przed drganiami.
Czym jest formowanie wtryskowe obwodów drukowanych?
Formowanie wtryskowe płytek drukowanych to proces polegający na otoczeniu zmontowanej płytki drukowanej gumą lub tworzywem sztucznym w procesie formowania wtryskowego. Zmontowaną płytkę drukowaną umieszcza się w specjalnie zaprojektowanej formie, a następnie wlewa się do niej stopiony materiał. Materiał ten stygnie, tworząc wokół płytki twardą powłokę ochronną.
Proces obtryskiwania płytek drukowanych
Proces obtryskiwania płytek drukowanych przebiega niemal tak samo jak konwencjonalne formowanie wtryskowe. W rzeczywistości w procesie tym wykorzystuje się urządzenia podobne do tych stosowanych w konwencjonalnym formowaniu wtryskowym. Jednak zakres parametrów procesowych dla obtryskiwania płytek drukowanych jest znacznie węższy niż w przypadku zwykłych tworzyw sztucznych. Poniżej przedstawiono kolejność etapów procesu obtryskiwania płytek drukowanych:
- Kontrola płytek drukowanych
- Czyszczenie / Suszenie
- Wstaw
- Załadunek i ustawianie
- Zamknięcie formy
- Topnienie
- Wstrzyknięcie
- Pakowanie / Przechowywanie
- Chłodzenie
- Otwarcie formy
- Wyrzut
- Przycinanie + kontrola
- Testy elektryczne / funkcjonalne
1. Kontrola obwodu płytki drukowanej
Przed rozpoczęciem procesu formowania wtryskowego należy upewnić się, że wszystkie obwody na płytce drukowanej są w pełni zlutowane i przetestowane w celu potwierdzenia braku jakichkolwiek problemów. Po zakończeniu hermetyzacji nie ma możliwości ponownej obróbki elementów wewnętrznych. Po sprawdzeniu wszystkich elementów kolejnym krokiem jest oczyszczenie płytki drukowanej. Czasami konieczne jest nałożenie na powierzchnię warstwy podkładowej w celu zwiększenia przyczepności między materiałem a płytką drukowaną oraz zapobieżenia przyszłemu odklejeniu się materiału lub przedostawaniu się wody.
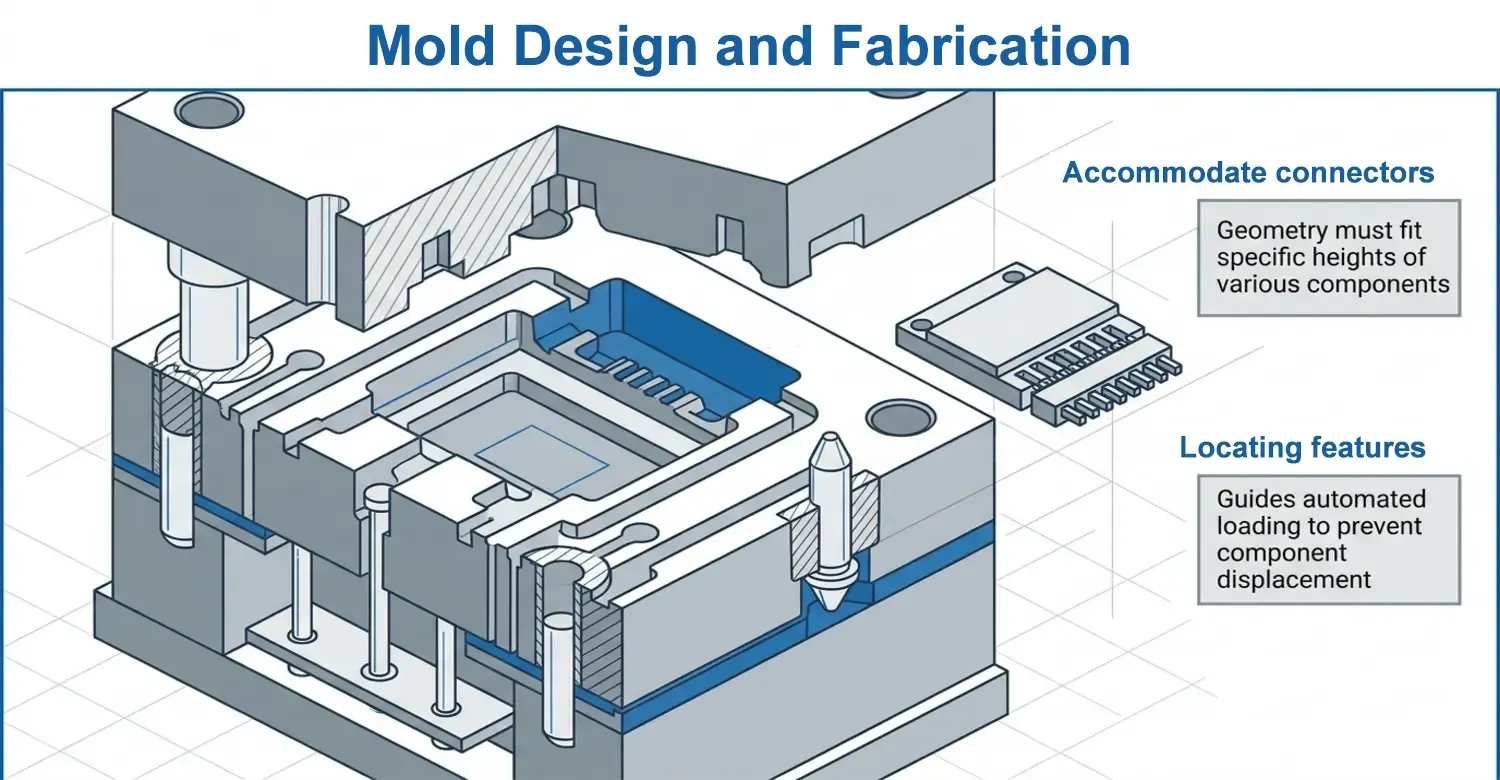
2. Projektowanie i wykonanie form
Skuteczne formowanie wtryskowe płytek drukowanych wymaga odpowiednich nakładów na projekt formy. Wnęki formy stosowanej do formowania wtryskowego płytek drukowanych mają geometrię różniącą się od tej stosowanej w zwykłym formowaniu wtryskowym. Wnęka musi pomieścić złącza, połączenia lutowane oraz elementy elektroniczne. Projektant musi zadbać o skuteczne zamocowanie formy, aby uniknąć jakiegokolwiek przemieszczenia podczas wtrysku. Nawet bardzo niewielkie przemieszczenie jest niepożądane, ponieważ może prowadzić do niewspółosiowości złączy, nierównomiernej grubości powłoki oraz uszkodzenia elementów. Jeśli forma jest przeznaczona do produkcji wielkoseryjnej, konieczne jest zastosowanie elementów pozycjonujących, które ułatwią automatyzację procesu ładowania płytek PCB.
Przed rozpoczęciem formowania należy przeprowadzić skuteczną kontrolę formy. Wstępna kontrola pomaga wykryć ewentualne zanieczyszczenia i wady lutowania. Po sprawdzeniu formy należy ją wyczyścić, aby zapobiec przywieraniu polimeru i tworzeniu się pustych przestrzeni, które mają negatywny wpływ na jakość produktu. Przygotowanie może również obejmować osuszenie formy, zwłaszcza w przypadku stosowania polimerów wrażliwych na wilgoć. Polimery te mogą wchłaniać wodę, rozpuszczać się oraz zmieniać swoje właściwości chemiczne i fizyczne pod wpływem wilgotnego środowiska. Do takich wrażliwych na wilgoć polimerów technicznych, powszechnie stosowanych w formowaniu nakładkowym, należą nylony (poliamidy), poliuretany (PU) oraz niektóre elastomery termoplastyczne (TPE).
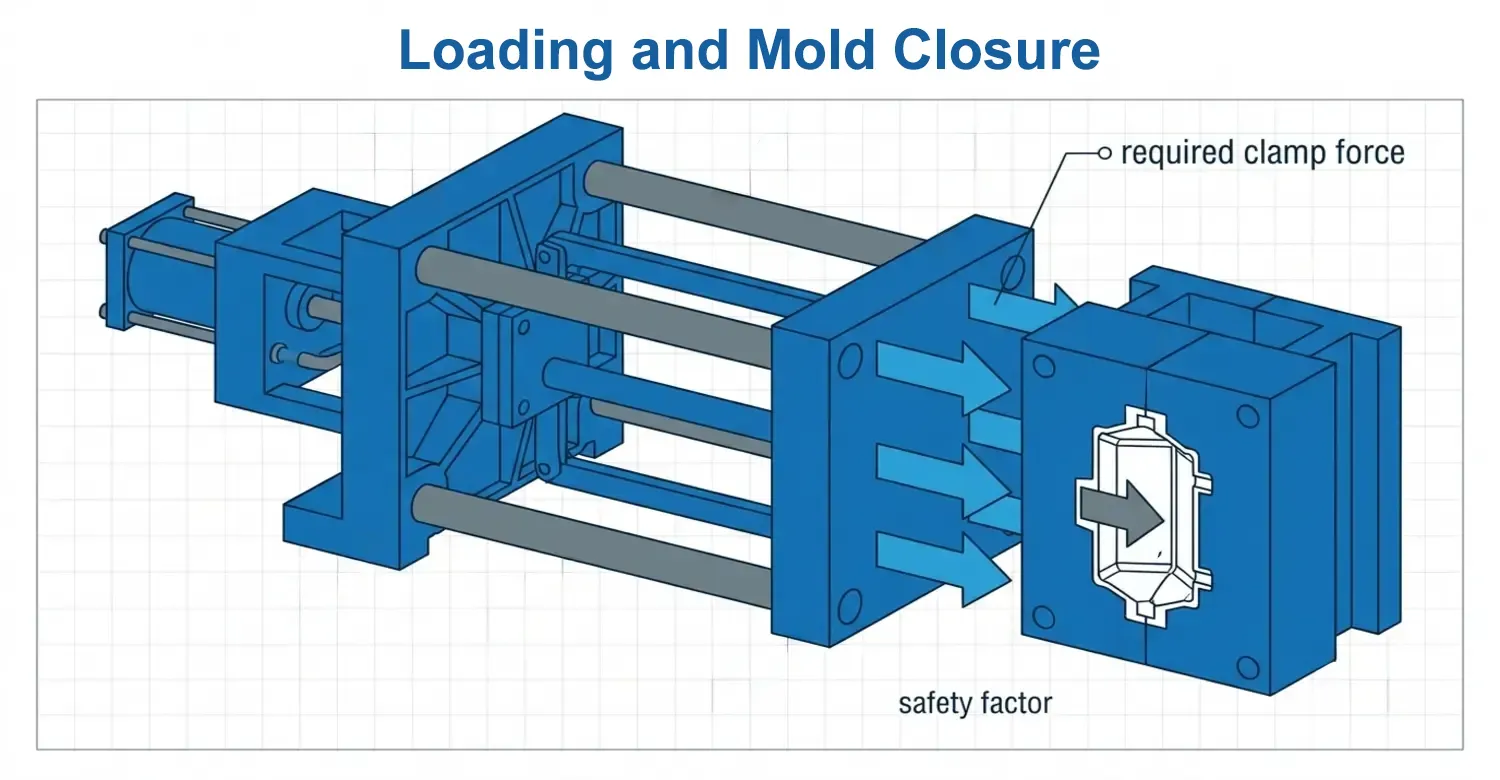
3. Ładowanie i zamknięcie formy
Po kontroli płytka PCBA jest umieszczana w odpowiednio zaprojektowanej formie. Forma precyzyjnie utrzymuje swoje położenie, aby zapewnić dokładny przepływ materiału hermetyzującego do każdego obszaru bez uszkadzania elementów. Po zakończeniu załadunku operator zamyka formę wokół płytki PCB, aby rozpocząć proces wtrysku. Wtryskiwanie stopionego materiału do wnęki odbywa się pod ciśnieniem, co wymaga zastosowania odpowiedniej siły docisku. Wybierając siłę docisku, należy upewnić się, że jest ona wyższa od wymaganej siły docisku. Zależność ta jest wyrażona następująco:;
Fc = PcApS
Gdzie Fc to wymagana siła docisku, Pc to efektywne ciśnienie w gnieździe, a Ap to pole powierzchni rzutu elementu formowanego. S to współczynnik bezpieczeństwa. Jeśli na przykład:;
Pc=60 MPa oraz Ap= 0,004 m², a zatem
Fc=60 × 10⁶ × 0,004 = 240 kN.
Podczas projektowania formy inżynierowie ustalili współczynnik bezpieczeństwa, aby zapewnić, że siła docisku przewyższa ciśnienie w gnieździe. Na przykład wybór współczynnika bezpieczeństwa wynoszącego 1,5 spowodowałby dostosowanie siły docisku do wartości 360 kN, co jest znacznie bezpieczniejsze podczas wtryskiwania stopionych materiałów. Siłę docisku należy dobrać na umiarkowanym poziomie. Niewystarczająca siła zacisku może powodować powstawanie nadlewek wzdłuż linii podziału, natomiast nadmierna siła zacisku może zwiększać naprężenia w matrycy i zużycie energii.
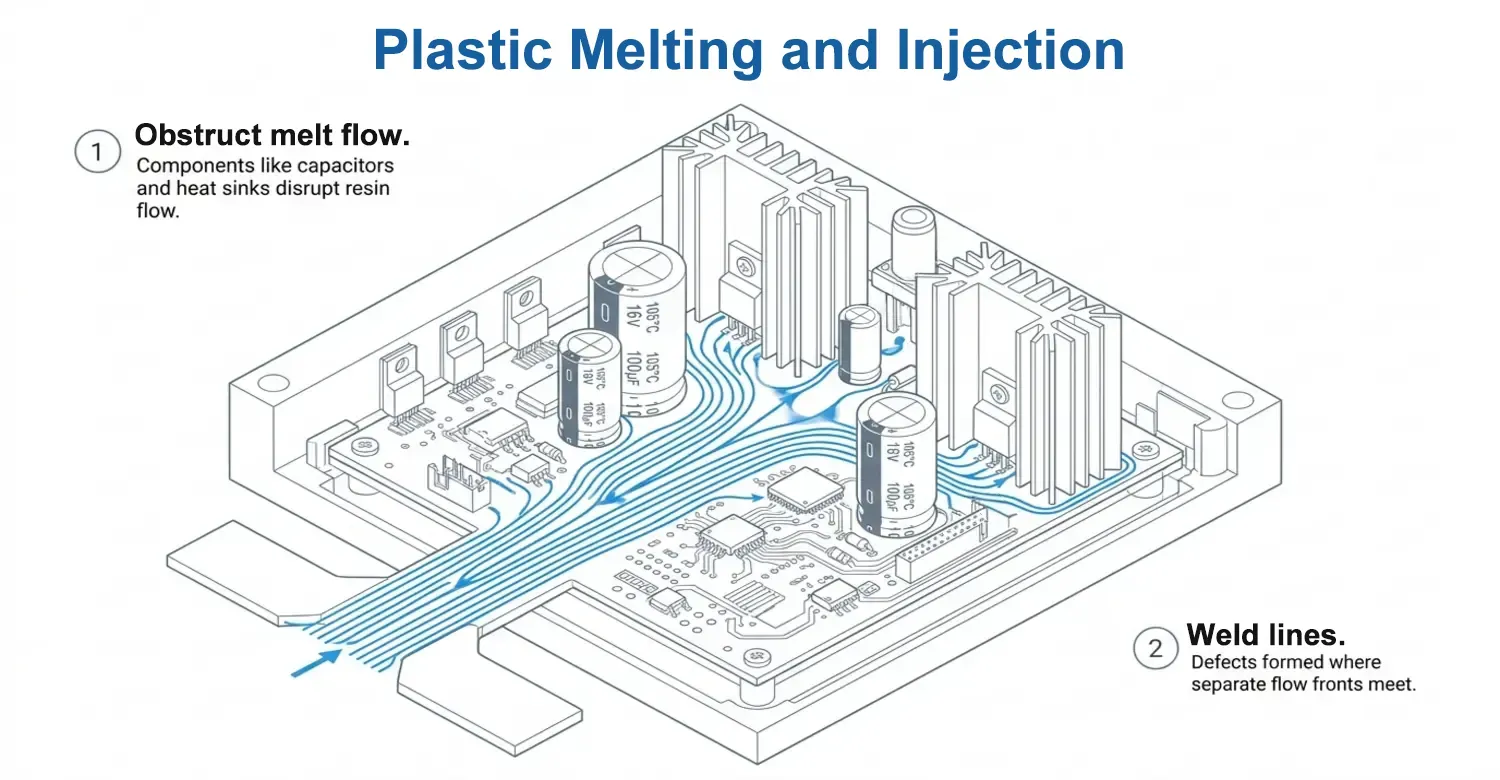
4. Topienie tworzyw sztucznych i formowanie wtryskowe
Długi, cylindryczny bęben z obrotową śrubą zawiera elementy grzewcze, które topią żywicę plastikową. Śruba miesza żywicę i wytwarza ciśnienie, popychając ją do przodu. Stopione tworzywo sztuczne jest wtryskiwane do wnęki pod kontrolowanym ciśnieniem. Ciśnienie to zmienia się w zależności od różnych czynników, takich jak prędkość, grubość ścianek, lepkość polimeru oraz konstrukcja wlewu, co można podsumować w oparciu o przepływ newtonowski przez okrągły kanał, określony wzorem:;
ΔP ≈ 8μLQ/(πR⁴) [2]
Gdzie ΔP oznacza spadek ciśnienia, μ – lepkość stopu, L – długość przepływu, Q – objętościowe natężenie przepływu, a R – efektywny promień przepływu. Chociaż większość tworzyw sztucznych nie podlega temu newtonowskiemu równaniu przepływu, stanowi ono dla inżynierów wskazówkę przy identyfikowaniu obszarów krytycznych, na które należy zwrócić uwagę podczas wywierania lub regulacji ciśnienia wtrysku.
Przepływ materiałów w wnęce formy podczas formowania wtryskowego z nakładką na płytki PCB jest bardziej złożony niż w przypadku tradycyjnego formowania wtryskowego. Zespół płytki drukowanej zawiera krawędzie płytki, kondensatory, połączenia lutowane, obudowy układów scalonych, złącza, przewody, radiatory i inne wysokie elementy. Materiały te mogą utrudniać przepływ stopionego tworzywa. Jeśli przeszkody te nie zostaną odpowiednio wyeliminowane, może to skutkować powstaniem linii spawalniczych, które pogarszają jakość produktu.
5. Chłodzenie i krzepnięcie
Po wypełnieniu wnęki należy odprowadzić ciepło z polimeru. Szybkość odprowadzania ciepła jest wprost proporcjonalna do grubości ścianki.
tc ∝ s2
gdzie tc to czas schładzania, a s to charakterystyczna grubość polimeru.
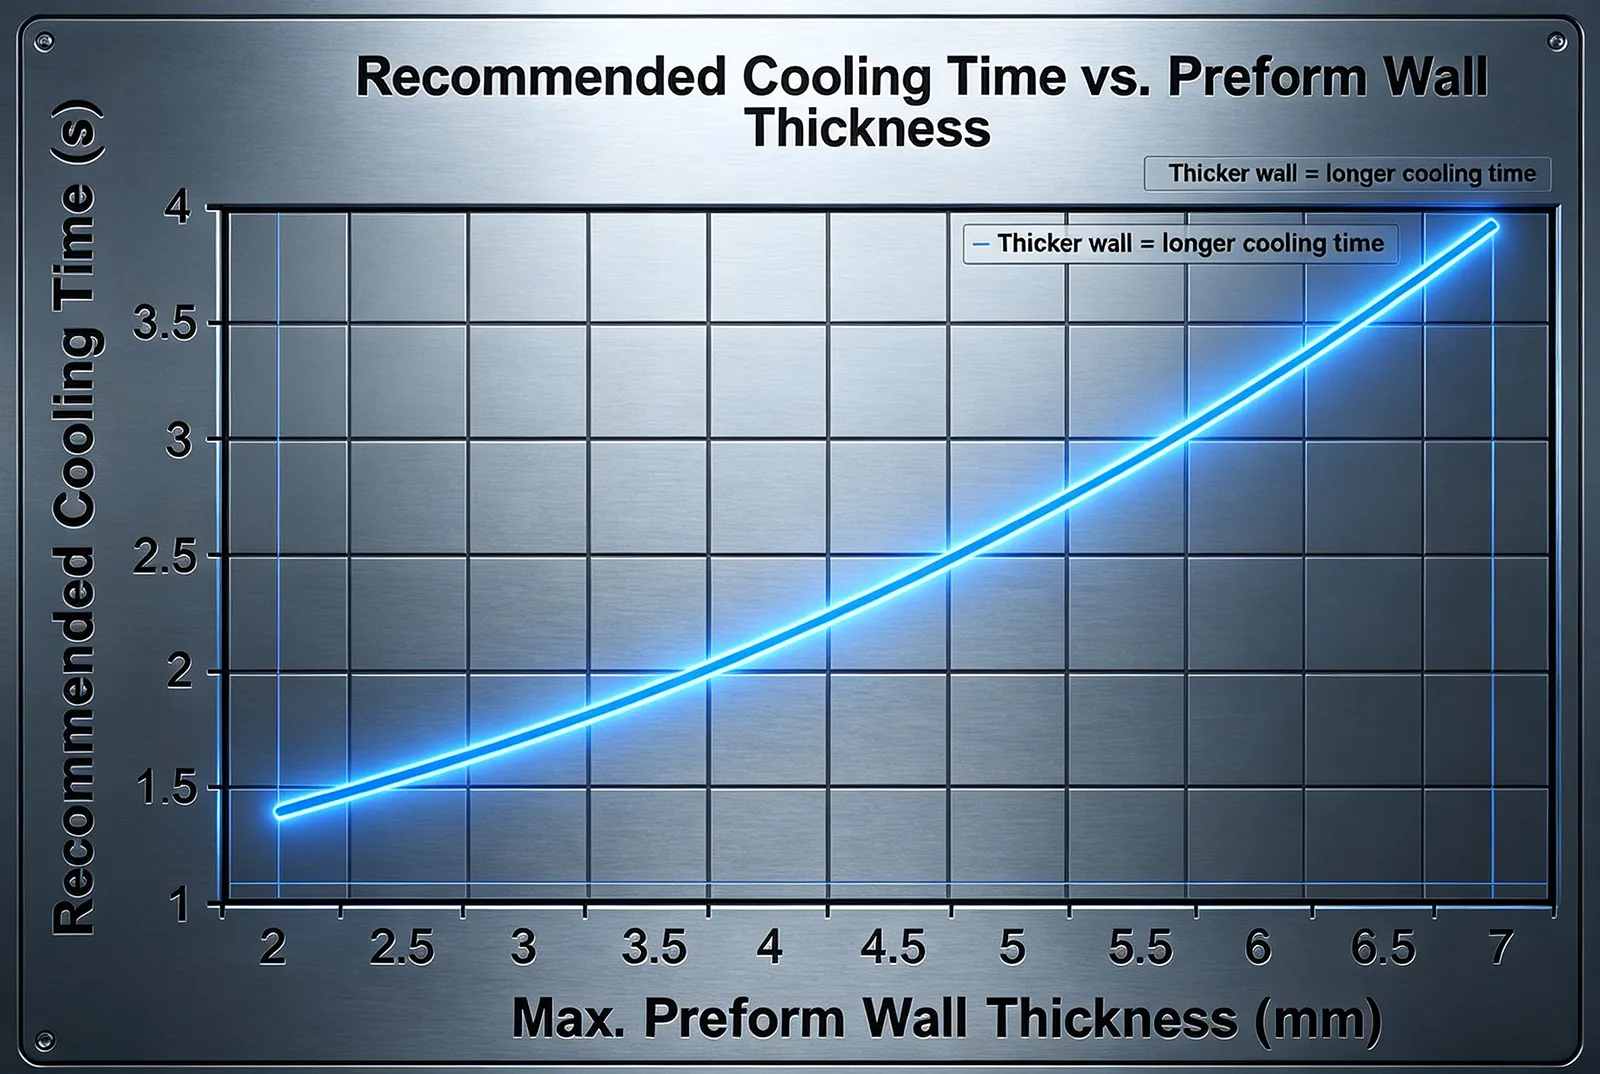
Wykres pokazuje, że zwiększenie grubości ścianki może wydłużyć czas chłodzenia. Ma to wpływ na wynikowe koszty produkcji.
6. Otwieranie formy i wyrzut wyrobu
Po wystarczającym ostygnięciu formy inżynierowie ją otwierają. Element jest wyjmowany poprzez wyrzucenie go za pomocą kołków wyrzutowych, tulei i innych mechanizmów. Podczas wyrzucania należy zachować najwyższą ostrożność, aby uniknąć uszkodzeń. Chociaż konwencjonalne części z tworzyw sztucznych są w stanie wytrzymać nadmierne siły wyrzucania, zespół płytki drukowanej z obtryskiem może nie wytrzymać takich sił. Nadmierna siła może zostać przeniesiona na elementy znajdujące się na płytce PCB, co może prowadzić do ich uszkodzenia. Po wyrzuceniu element może zostać poddany obróbce końcowej i kontroli w celu zapewnienia, że produkt jest sprawny i bezpieczny. Poniższa tabela przedstawia niektóre kryteria testowe.
| Kontrola | Co wykrywa |
|---|---|
| Kontrola wzrokowa | Błysk, krótkie ujęcia, ślady przypalenia, pęknięcia |
| Kontrola wymiarowa | Wypaczenia i wymiary krytyczne |
| RTG/tomografia komputerowa | Puste przestrzenie, przemieszczenie wewnętrzne, enkapsulacja |
| Ciągłość elektryczna | Obwody otwarte |
| Rezystancja izolacji | Problemy związane z izolacją elektryczną |
| Próba wytrzymałościowa pod wysokim napięciem | Przebicie dielektryczne |
| Testy funkcjonalne | Sterowanie elektroniczne |
| Badanie szczelności | Szczelność obudowy/uszczelnienia |
| Cykl termiczny | Niezawodność termomechaniczna |
| Badanie rozciągania/odrywania | Przyczepność do podłoża, jeśli ma to zastosowanie |
Dlaczego nie można po prostu zastosować standardowego formowania wtryskowego do produkcji płytki drukowanej?
Mimo że możliwe jest hermetyzowanie niektórych płytek drukowanych za pomocą formowania wtryskowego z tworzyw termoplastycznych, inżynierowie muszą zachować dużą ostrożność, zwłaszcza w przypadku płytek z zamontowanymi elementami. Tradycyjne formowanie wtryskowe pod wysokim ciśnieniem może prowadzić do uszkodzenia elementów. Do parametrów utrudniających zastosowanie konwencjonalnego procesu formowania wtryskowego należą ciśnienie, temperatura, natężenie przepływu, skurcz oraz obciążenia mechaniczne.
Podczas konwencjonalnego formowania wtryskowego ciśnienie w gnieździe generowane przez stopiony tworzywo sztuczne jest stosunkowo wyższe niż specjalistyczne ciśnienie niskociśnieniowe stosowane w procesie obtryskiwania płytek drukowanych. To wysokie ciśnienie wywiera większą siłę na elementy płytek drukowanych, takie jak kondensatory ceramiczne, obudowy BGA, rezystory SMD, złącza, czujniki, lutowane końcówki oraz elementy o małym rozstawie. Ryzyko przemieszczenia lub obciążenia mechanicznego jest jeszcze większe, gdy płytka zawiera duże lub niepodparte elementy. Według firmy Henkel formowanie niskociśnieniowe jest specjalnym procesem służącym do bezpiecznego hermetyzowania delikatnych elementów. Materiały stosowane w metodzie niskociśnieniowej są zazwyczaj przetwarzane pod niższym ciśnieniem niż w przypadku konwencjonalnego formowania wtryskowego.
Temperatura stanowi kolejny czynnik przemawiający przeciwko zastosowaniu konwencjonalnego procesu formowania wtryskowego. Wiele termoplastów technicznych wymaga stosunkowo wysokich temperatur topnienia, aby mogły się one swobodnie rozlewać. Z drugiej strony, podczas montażu płytek drukowanych należy przestrzegać limitów temperaturowych dla poszczególnych elementów, złączy, połączeń lutowanych i klejów. Ta sprzeczność może technicznie skomplikować proces projektowania.
Jakie materiały najlepiej nadają się do formowania wtryskowego obudów płytek drukowanych?
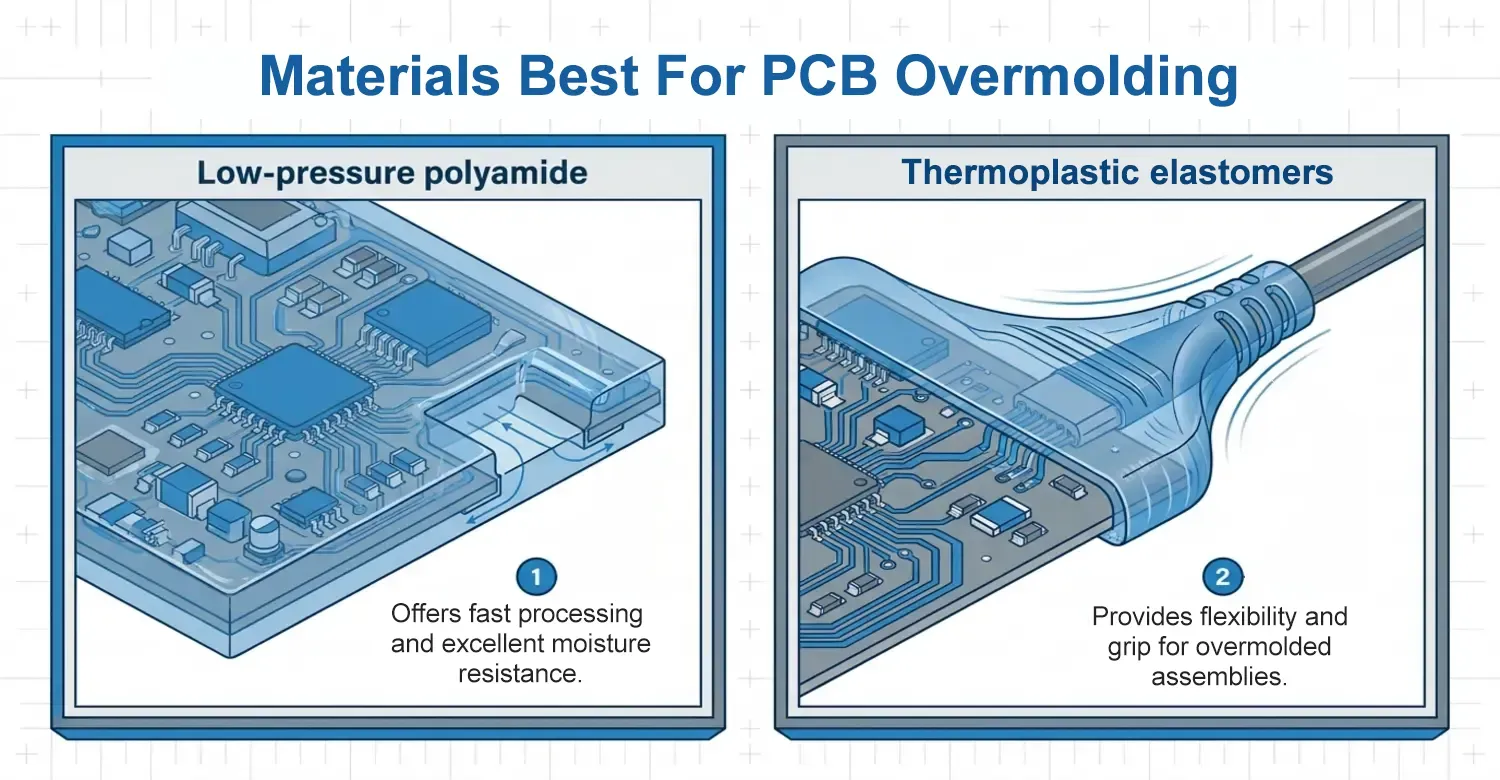
Nie ma jednej uniwersalnej zasady dotyczącej doboru najlepszych materiałów do formowania wtryskowego obudów PCB. Różne materiały sprawdzają się w różnych zastosowaniach. W większości projektów wstępna lista materiałów powinna obejmować niskociśnieniowe kleje topliwe na bazie poliamidu, poliuretan, żywicę epoksydową, silikon oraz wybrane elastomery termoplastyczne, z których każdy charakteryzuje się odmiennymi właściwościami termomechanicznymi w zakresie obudów elektronicznych. [3].
| Materiał | Typowy zakres obowiązków | Główne zalety | Główne ograniczenia |
|---|---|---|---|
| Poliamid niskociśnieniowy | Formowanie wtryskowe elementów PCB/PCBA | Szybka obróbka, odporność na wilgoć, elastyczne gatunki | Należy sprawdzić zakres temperatur oraz kompatybilność materiałów |
| Poliuretan | Hermetyzacja/zalewanie | Dobra elastyczność i ochrona środowiska | Należy zweryfikować skład chemiczny preparatu oraz jego właściwości długoterminowe |
| Epoksyd | Sztywna obudowa | Wysoka odporność chemiczna i mechaniczna | Sztywne; trudne do naprawy; utwardzanie powoduje wydzielanie ciepła |
| Silikon | Elastyczna enkapsulacja | Doskonała elastyczność i odporność na temperaturę | Niższa wytrzymałość mechaniczna; przyczepność wymaga weryfikacji |
| TPE/TPU | Elastyczne formowanie wtryskowe z nakładką | Elastyczność, przyczepność, zabezpieczenie przed rozciąganiem | Ograniczenia termiczne i chemiczne zależą w dużym stopniu od składu preparatu |
| Tradycyjny PC/ABS | Obudowa konstrukcyjna/formowanie wtryskowe z powłoką | Dobre właściwości mechaniczne i estetyczne | Często nie nadają się do bezpośredniego hermetyzowania delikatnych płytek PCB pod wysokim ciśnieniem |
Wnioski
Formowanie wtryskowe płytek drukowanych ma kluczowe znaczenie w wielu zastosowaniach elektronicznych. Polega ono na pokryciu zespołu płytki drukowanej (PCBA) materiałem izolacyjnym, takim jak tworzywo sztuczne. Wybór materiału zależy od pożądanego poziomu ochrony oraz wymagań dotyczących elastyczności płytki.
Odniesienie
[1] Międzynarodowa Organizacja Normalizacyjna (ISO). (2018). ISO 16750-1:2018 Pojazdy drogowe — Warunki środowiskowe i badania urządzeń elektrycznych i elektronicznych. Platforma przeglądania online ISO (OBP). https://www.iso.org/obp/ui/#iso:std:iso:16750:-1:ed-3:v1:en
[2] ScienceDirect. (b.d.). Równanie Hagena-Poiseuille’a – przegląd. Tematy ScienceDirect. https://www.sciencedirect.com/topics/engineering/hagen-poiseuille-equation
[3] ScienceDirect. (b.d.). Elastomer termoplastyczny – materiałoznawstwo. Tematy ScienceDirect. https://www.sciencedirect.com/topics/materials-science/thermoplastic-elastomer

















 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH