

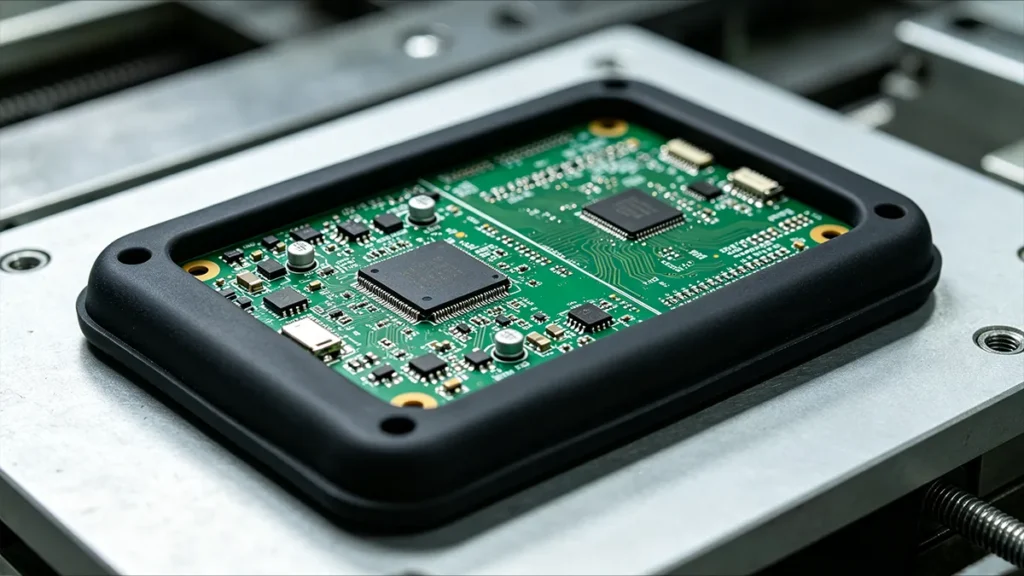
方向盘开关总成看似是一个简单的装置,但其设计却相当复杂。该总成包括发光二极管(LED)、电阻和电容器、微动开关、FR-4印刷电路板(PCB)、汽车级连接器以及微控制器。在车辆运行过程中,这些器件必须得到充分保护。 车辆所处的环境条件严苛,具有湿度、振动、温度循环和机械载荷等特征,因此必须严格遵守汽车电子产品的环境可靠性标准,例如 ISO 16750。 [1]. 为了在该运行环境中保护这些设备,选择合适的制造工艺至关重要。最理想的制造方法是采用热塑性弹性体(TPE)对印刷电路板(PCB)进行包覆成型。经过包覆成型的PCB具有电气绝缘性,并能抵御振动。.
什么是PCB包覆成型?
PCB包覆成型是指利用注塑工艺,将已组装的电路板包裹在橡胶或塑料中的工艺。将PCB组件放入定制模具中,然后将熔融材料注入型腔。材料冷却后,会在电路板周围形成一个坚固的保护壳。.
PCB包覆成型工艺
PCB包覆成型工艺与传统的注塑成型几乎相同。事实上,该工艺使用的设备与传统注塑成型所用的设备相似。然而,PCB包覆成型的工艺窗口比普通塑料要严格得多。以下是PCB包覆成型工艺的流程顺序:
- PCB检测
- 清洁/干燥
- 插入
- 装载与定位
- 模具闭合
- 融化
- 注射
- 包装 / 存放
- 冷却
- 开模
- 弹射
- 修边 + 检查
- 电气/功能测试
1. PCB电路检查
在开始包覆成型工艺之前,请确保电路板上的所有电路均已完全焊接并经过测试,以确认没有问题。一旦封装完成,就无法对内部部件进行返工。确认无误后,下一步是清洁电路板。 有时,需要在表面涂覆一层底漆,以增强材料与电路板之间的附着力,并防止日后出现脱落或进水。.
2. 模具设计与制造
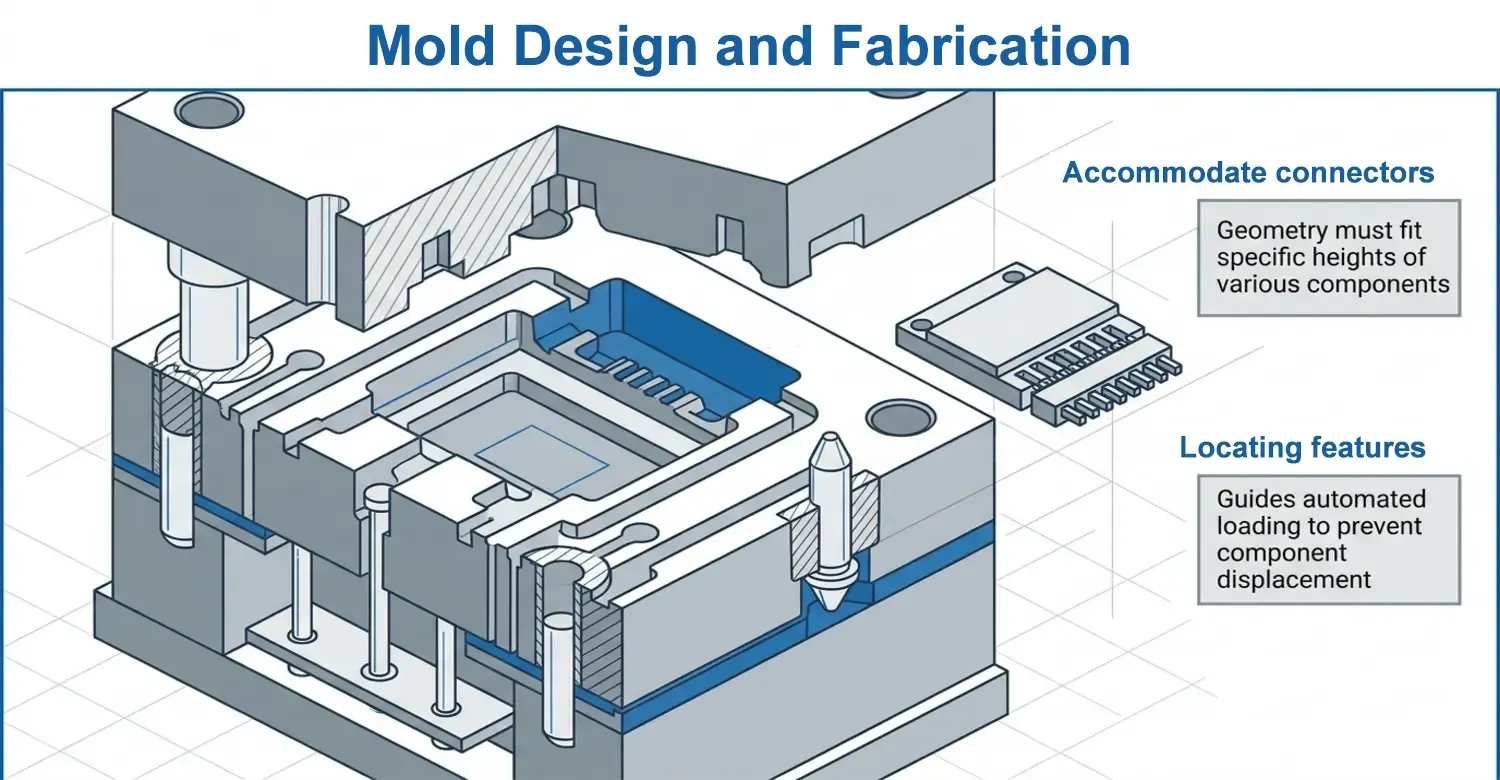
只要在模具设计上投入足够的精力,PCB包覆成型就能取得良好效果。PCB包覆成型所用的模具型腔几何形状与普通注塑成型不同。该型腔必须能够容纳连接器、焊点和电子元件。 设计人员必须确保模具固定牢固,以避免注塑过程中发生任何位移。即使极微小的位移也是不可取的,因为这会导致连接器对位不准、封装厚度不均匀以及元器件损坏。如果该模具用于大批量生产,则必须使用定位特征来引导PCB装载的自动化过程。.
在注塑成型前必须进行有效的模具检查。事先检查有助于发现可能的污染和焊点缺陷。模具检查完成后,应进行清洁,以防止聚合物粘附和产生气孔,这些都会影响产品质量。准备工作还可能包括对模具进行干燥,特别是在使用对湿度敏感的聚合物时。 这些聚合物在接触潮湿环境时会吸收水分、溶解,并改变其化学和物理性能。此类常用于包覆成型中的耐湿工程聚合物包括尼龙(聚酰胺)、聚氨酯(PU)以及某些热塑性弹性体(TPE)。.
3. 装料与合模
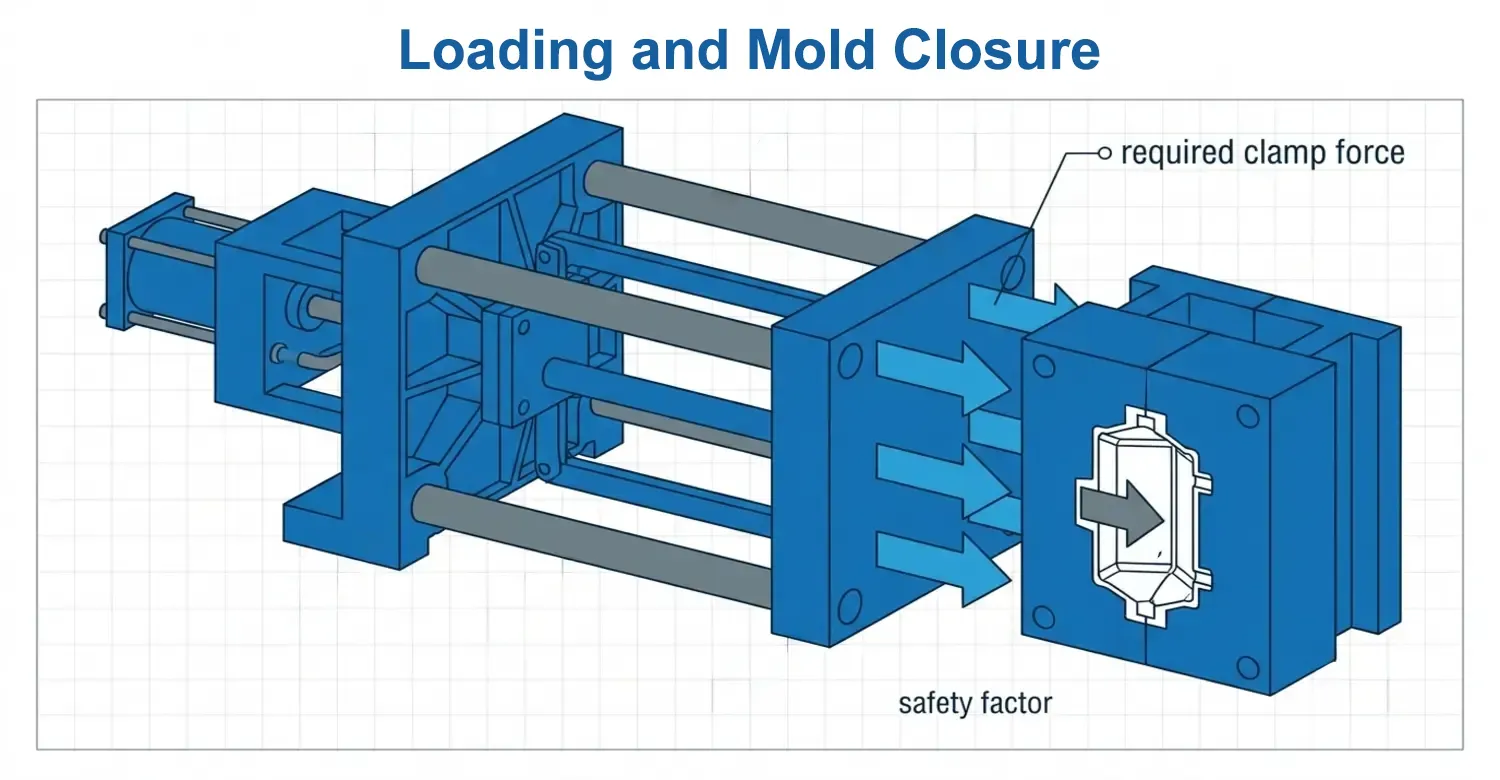
检查完成后,将PCBA放入设计的模具中。模具会精确固定其位置,以确保封装材料准确流向每个区域,同时不会损坏元器件。装料完成后,操作员关闭模具,将PCB包覆其中,开始注塑过程。 熔融材料是在压力作用下注入型腔的,这意味着需要施加足够的夹紧力。选择夹紧力时,应确保其高于所需夹紧力。该关系可表示为:;
Fc = PcApS
其中,Fc 为所需的夹紧力,Pc 为有效型腔压力,Ap 为成型件的投影面积。S 为安全系数。例如:;
Pc=60MPa,且Ap= 0.004平方米,那么
Fc=60×10⁶×0.004=240kN。.
在设计模具时,工程师会选定一个安全系数,以确保锁模力大于型腔压力。例如,若选择安全系数为1.5,则锁模力将调整为360 kN,这对于注射熔融材料而言要安全得多。锁模力必须选定在适中的数值上。 夹紧力不足会导致分型线处产生飞边,而夹紧力过大则会增加模具应力并提高能耗。.
4. 塑料熔融与注射成型
一个带有旋转螺杆的长圆柱形筒体内装有加热器,用于熔化塑料树脂。螺杆对树脂进行混合并产生压力,将其向前推送。 熔融塑料在受控压力下注入型腔。由于流速、壁厚、聚合物粘度以及浇口设计等不同因素的影响,压力会发生变化,这可归纳为牛顿流体通过圆形通道时的流体动力学方程:;
ΔP ≈ 8μLQ/(πR⁴) [2]
其中,ΔP 表示压降,μ 表示熔体粘度,L 表示流动长度,Q 表示体积流量,R 表示有效流动半径。尽管大多数塑料并不遵循这一牛顿流体方程,但它能指导工程师在施加或调节注射压力时,确定需要重点观察的关键区域。.
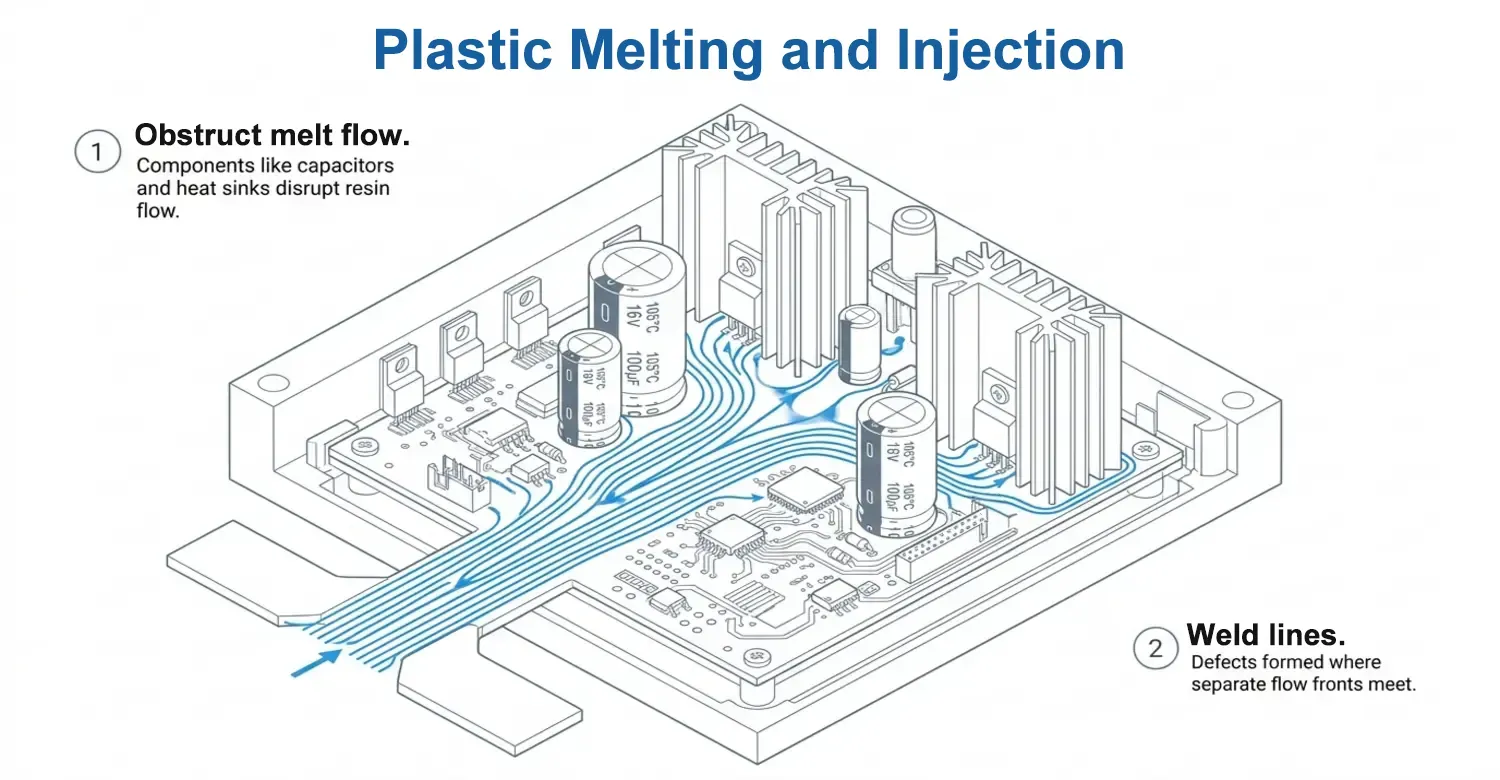
在PCB包覆成型中,模具型腔内的材料流动比传统注塑成型更为复杂。 PCB组件包含PCB边缘、电容器、焊点、集成电路封装、连接器、导线、散热片及其他高耸的元件。这些材料可能会阻碍熔体流动。如果未能妥善处理这些阻碍,可能会导致焊缝线,从而影响产品质量。.
5. 冷却与凝固
型腔填充完成后,必须从聚合物中带走热量。散热速率与壁厚成正比。.
tc ∝ s(简体中文(大陆))2
其中 tc 是冷却时间,且 s 是特征聚合物厚度。.
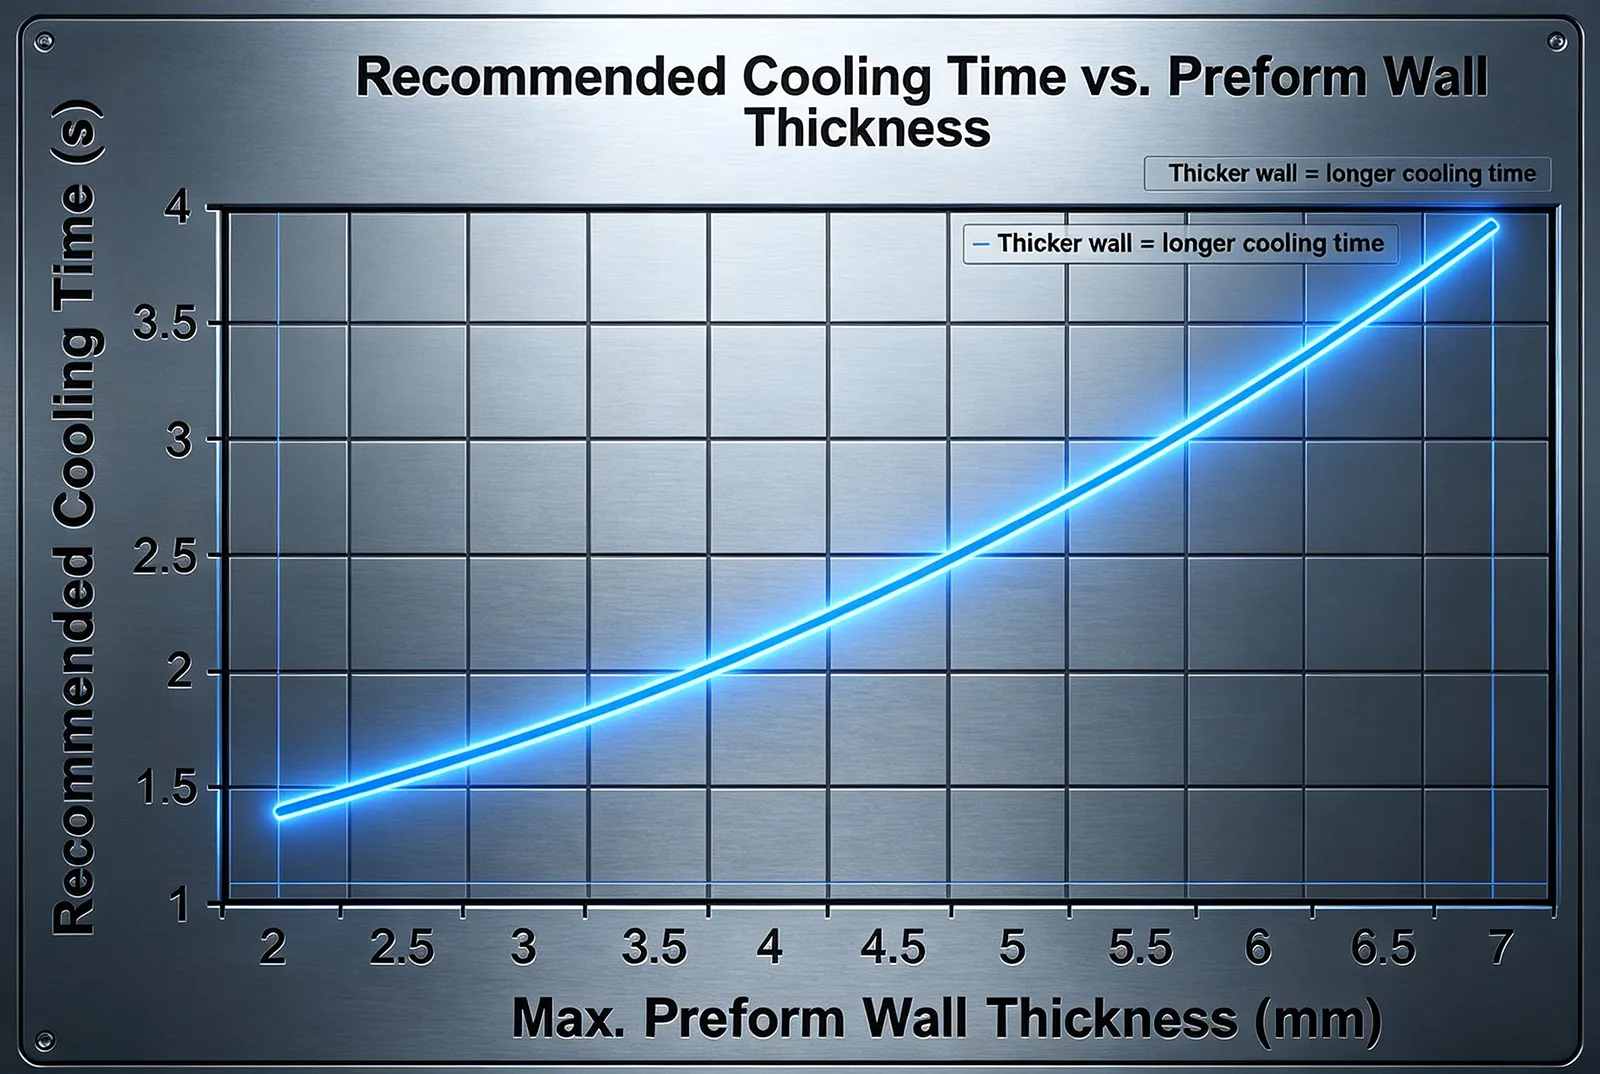
图表显示,壁厚增加会延长冷却时间。这会影响最终的制造成本。.
6. 模具开模与顶出
模具充分冷却后,工程师将其打开。通过顶针、顶套和其他机构将零件顶出。在顶出过程中,应格外小心,以避免出现故障。虽然常规塑料零件能够承受过大的顶出力,但包覆成型PCB组件可能无法承受此类力。 过大的力可能会传递到PCB上的元器件,导致其断裂。脱模后,该部件可能需要进行后处理和检测,以确保产品有效且安全。下表列出了部分测试标准。.
| 检查 | 检测对象 |
|---|---|
| 目视检查 | 闪光、短焦镜头、灼痕、裂纹 |
| 尺寸检测 | 翘曲与关键尺寸 |
| X光/CT | 空隙、内部位移、包封 |
| 电气连续性 | 开路 |
| 绝缘电阻 | 电气隔离问题 |
| 耐高压试验 | 介电击穿 |
| 功能测试 | 电子操作 |
| 泄漏测试 | 外壳/密封完整性 |
| 热循环 | 热机械可靠性 |
| 拉伸/剥离试验 | 适用的情况下,界面粘附 |
为什么不能直接使用标准的注塑成型工艺来制造电路板呢?
尽管可以通过热塑性注塑成型对某些电路板进行封装,但工程师仍需格外谨慎,尤其是对于已装配元件的PCB。传统的高压注塑成型可能会导致元件失效。 阻碍传统注塑工艺应用的参数包括压力、温度、流速、收缩率以及机械载荷。.
在常规注塑成型过程中,熔融塑料产生的型腔压力相对较高,而PCB包覆成型则采用专门的低压工艺。这种高压会对PCB元件(如陶瓷电容器、BGA封装、SMD电阻器、连接器、传感器、焊接端子和细间距元件)施加更大的力。 当电路板中包含大型或无支撑的元件时,发生位移或承受机械载荷的风险会更高。据汉高公司介绍,低压成型是一种用于安全封装易碎元件的特殊工艺。低压成型工艺中使用的材料,其加工压力通常低于传统注塑成型工艺。.
温度是决定不采用传统注塑工艺的另一个考量因素。许多工程热塑性塑料需要相对较高的熔体温度才能流动。另一方面,PCB组装必须确保其元器件、连接器、焊点和粘合剂在温度限制范围内。这种矛盾在技术上会使设计过程变得复杂。.
哪些材料最适合PCB包覆成型?
在选择PCB包覆成型最佳材料方面,并没有通用的经验法则。不同的材料适用于不同的应用场景。在大多数项目中,初步筛选出的材料清单应包括低压聚酰胺热熔胶、聚氨酯、环氧树脂、硅橡胶以及部分热塑性弹性体,这些材料在电子封装领域均具备各具特色的热机械性能。 [3].
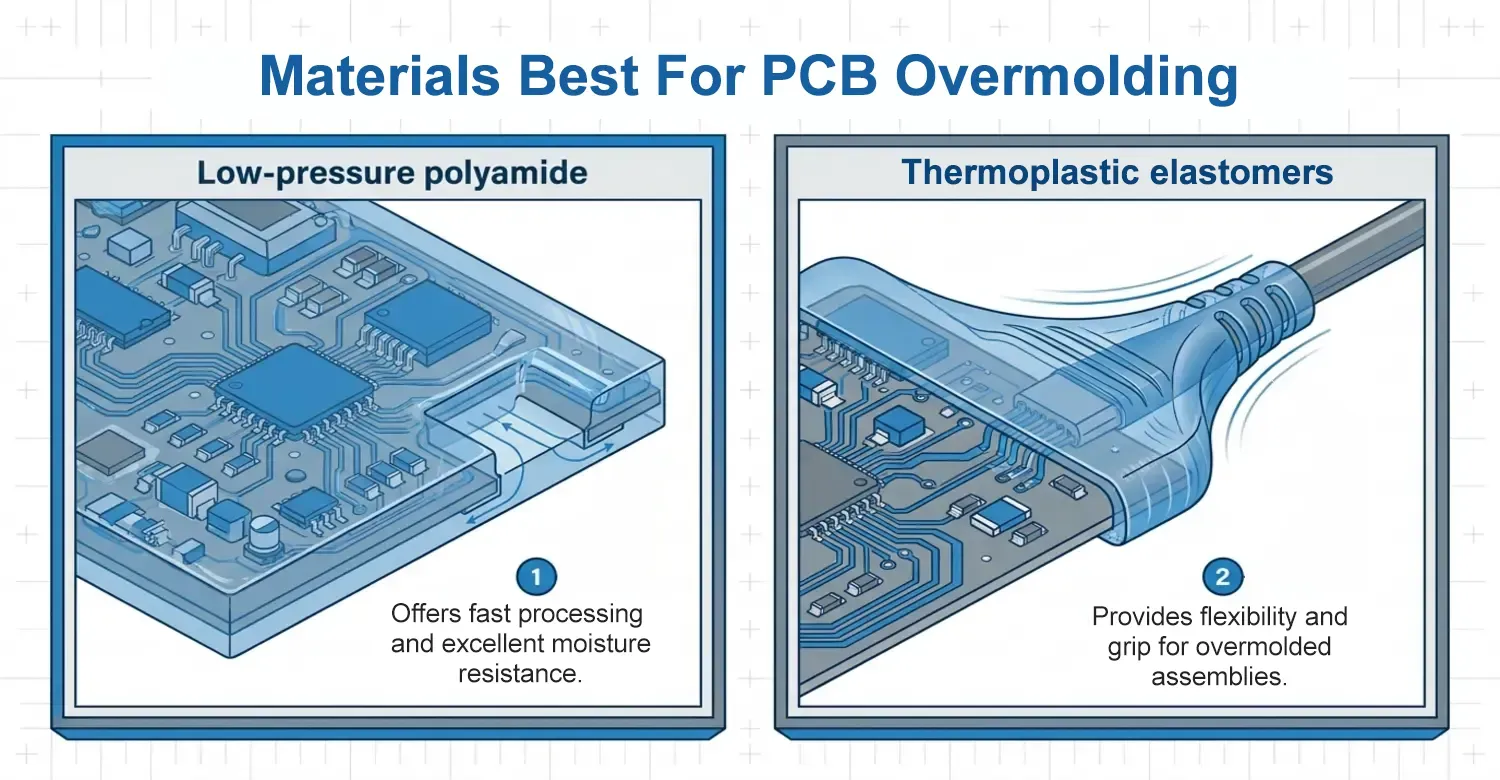
| 材料 | 典型角色 | 主要优势 | 主要局限性 |
|---|---|---|---|
| 低压聚酰胺 | PCB/PCBA包覆成型 | 加工迅速、耐湿、品种丰富 | 必须验证温度范围和材料兼容性 |
| 聚氨酯 | 封装/灌封 | 柔韧性好且环保 | 固化化学过程和长期性能需要进行验证 |
| 环氧树脂 | 刚性封装 | 具有很高的耐化学性和耐机械性 | 质地坚硬;难以修复;固化时会产生热量 |
| 硅胶 | 灵活封装 | 出色的柔韧性和耐温性 | 机械强度较低;粘合性能尚待验证 |
| TPE/TPU | 柔性包覆成型 | 弹性、抓地力、防拉伸 | 热学和化学极限在很大程度上取决于配方 |
| 常规PC/ABS | 结构外壳/包覆成型 | 良好的机械性能和外观性能 | 通常不适用于对精密PCBA进行直接高压封装 |
结论
PCB包覆成型在许多电子应用中至关重要。该工艺是指用绝缘材料(如塑料)包裹PCBA。所选材料的类型取决于所需的保护等级和电路板的柔韧性要求。.
参考资料
[1] 国际标准化组织(ISO)。(2018年)。. ISO 16750-1:2018 道路车辆——电气和电子设备的环境条件及试验. ISO 在线浏览平台(OBP)。. https://www.iso.org/obp/ui/#iso:std:iso:16750:-1:ed-3:v1:en
[2] ScienceDirect。(无日期)。. 哈根-普瓦修耶方程——概述. ScienceDirect 主题。. https://www.sciencedirect.com/topics/engineering/hagen-poiseuille-equation
[3] ScienceDirect。(未注明日期)。. 热塑性弹性体——材料科学. ScienceDirect 主题。. https://www.sciencedirect.com/topics/materials-science/thermoplastic-elastomer















 ZH
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO