

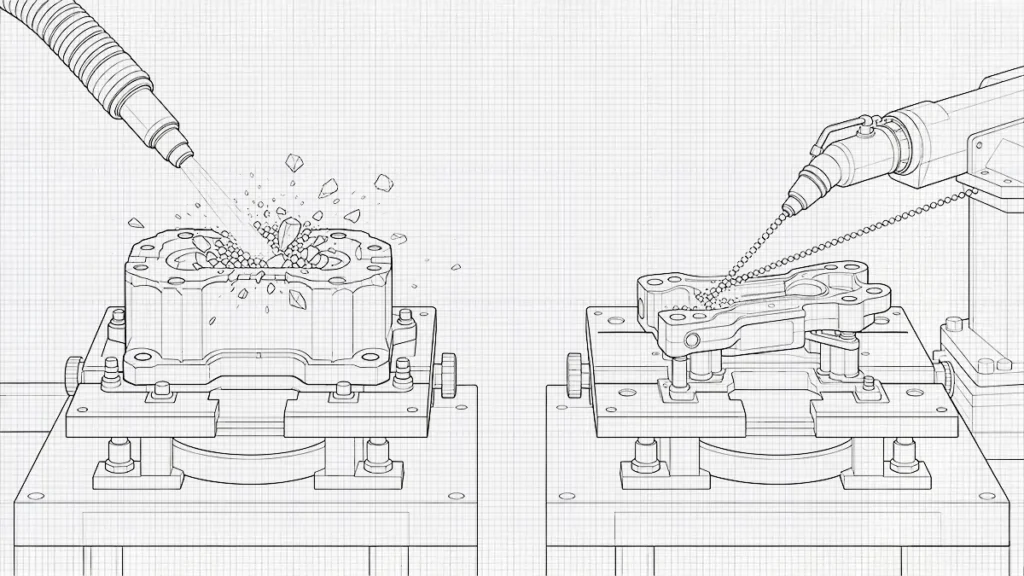
金属ダイカスト、溶接、または機械加工の工程において、部品に付着物や酸化スケールが付着することがあります。これらの表面の欠陥を除去しないと、部品の表面品質に影響が出る可能性があります。エンジニアがこれらの付着物を除去するために広く用いている手法の一つが、研磨ブラストです。.
コスト、求められる表面仕上げ、およびサンドブラスト処理の対象となる材料に応じて、いくつかの研磨ブラスト方法から選択することができます。 しかし、どの方法を選択した場合でも、最終的に得られる表面の質感は、母材、形状やサイズ、衝突角度、ブラスト圧力など、いくつかの要因によって左右されます。本ガイドでは、サンドブラストおよびビードブラストの概要と、それらが金属表面の粗さにどのような影響を与えるかについて解説します。.

研磨ブラストとは何ですか?
研磨ブラストとは、加圧空気を用いて、乾燥した研磨粒子、あるいは水と混合した研磨粒子を部品や表面に吹き付ける工程のことです。ブラスト処理中に研磨材を使用することで打撃効果が生まれ、これにより表面の錆、鋳皮、ラッカー、その他の被膜を除去することができます。 これにより、対象物が洗浄されるとともに、新たなコーティングの接着層として機能する表面構造が形成されます。研磨ブラストには、サンドブラスト、ビードブラスト、ウェットブラスト、真空ブラスト、遠心ブラスト、ショットブラストなど、いくつかの種類があります。.
サンドブラストでは珪砂が研磨材として使用されるのに対し、ビーズブラストでは微細なガラスやプラスチックのビーズが研磨媒体として使用されます。ビーズブラストは、サンドブラストに比べて比較的穏やかな洗浄効果をもたらします。 ウェットブラストは、研磨材に水を混ぜることで粉塵を低減し、プロセスの安全性を高めます。遠心ブラストは、ブレードホイールを使用して、研磨材を高速で洗浄対象の表面に向かって噴射します。.
研磨ブラスト処理中、金属表面の粗さはどのように変化するのでしょうか?
粒子が部品に高速で繰り返し衝突することで、表面が変化します。研磨材の種類によって、表面を変化させる仕組みは異なります。粒子は、表面を切削したり、ピーニングしたり、破壊したり、変形させたりすることがあります。その結果、最終的な表面には微細な山と谷が生じ、元の機械加工部品とは異なる状態になります。.
| 研磨剤の種類 | 粒子の形状 | 支配的な表面作用 | 典型的な結果 |
|---|---|---|---|
| ガラスビーズ | 球形 | ピーニング/変形 | 全体にマットまたはサテンの質感 |
| 酸化アルミニウム | Angular | 切削/侵食 | よりシャープなエッチング形状 |
| ガーネット | 角型/半角型 | 切断と洗浄 | 中程度から積極的な運用スタイル |
| スチールグリット | Angular | 切断・衝撃 | 際立った輪郭 |
| スチールショット | 球形 | ピーニング | くぼみのある表面で、切削量が比較的少ない |
サンドブラスト処理は、どのようにして表面粗さを高めるのでしょうか?
「サンドブラスト」という用語は、従来、使用される研磨材の種類にかかわらず、サンドブラスト処理全般を指すものとして用いられてきました。実際には、サンドブラストは研磨ブラストの一種であり、歴史的には珪砂が使用されていましたが、現代の産業では、健康規制のため、酸化アルミニウムやガーネットなどのより安全な角張った研磨材が使用されています。 サンドブラスト処理の過程では、これらの角張った粒子(鋭いエッジを持つ)が金属表面に衝突し、表面の狭い範囲に衝撃力が集中します。この衝撃によって、部品の表面から微細な物質が除去され、新たな窪みが形成されます。その結果、不規則な表面形状が生まれます。.
ビーズブラストと比較すると、サンドブラストでは表面粗さRaが最大0.5 µmまで増加する可能性があります。ただし、これらの値は通常、実験によって得られたものです。研磨ブラストについては、Raの普遍的な換算係数は存在しません。.
ビーズブラスト処理は、表面粗さをどのように変化させるのでしょうか?
鋭利な切削粒子を使用するサンドブラストとは異なり、ビーズブラストでは球状のガラスビーズを用いて、部品の表面に衝撃を与え、変形させます。 その結果、得られる表面はより均一で、外観はマットになり、機械加工面よりも方向性が弱くなります。ビーズブラストは、部品の仕上げ工程において、機械加工跡による視覚的なコントラストを軽減するのに最適です。サンドブラストはより強力な表面処理に適しているのに対し、ビーズブラストは繊細な表面の処理に適しています。.
表面粗さに最も大きな影響を与えるブラスト加工パラメータはどれですか?
表面の最終的なRa値は、単一のパラメータではなく、研磨材の組み合わせによって決まります。.
研磨粒子の粒径
粒子径は、表面のへこみの大きさや間隔に影響を与えます。大きくて粗い角張った粒子が部品の表面に衝突すると、大きなへこみが生じ、表面形状がより顕著になります。この衝突により、金属基材上に深い谷や山が形成されます。深い谷や山は、腐食やコーティングの剥離につながる可能性があるため、通常は望ましくありません。.
それとは対照的に、粒子の小さい研磨材を使用すると、表面の質感はより細かくなり、衝突痕の間隔も狭くなります。ただし、個々の衝突痕の数は、粗い研磨材を使用した場合よりも多くなります。このような粒子の小さい研磨材は、通常、表面の質感を維持したまま表面を洗浄したい場合に使用されます。しかし、粒子が小さいほど表面粗さが低くなるかどうかは明らかではありません。 以下の式に示されているように、圧力、粒子形状、粒子速度などの他のパラメータは一定に保つ必要があります。.
E ∝ ρD³v²
どこ E は粒子の運動エネルギーであり、, D は粒子径であり、, ρ 研磨剤の密度と v は粒子の速度である。この式から、速度が高くなれば、より小さな粒子であってもより大きな衝撃を与えることができることがわかる。これは、研磨材の流れの圧力を高めることで実現できる。.
発破圧力
ブラスト圧力は、部品に衝突する研磨粒子の運動エネルギーと速度に影響を与えます。高圧では、研磨粒子は高速でノズルから放出されます。これにより、表面変形に利用できるエネルギーが増加し、その結果、材料が切削・除去されます。ブラスト圧力を適切に制御しないと、部品にさまざまな影響が生じる可能性があります。 以下の表は、圧力レベルの違いによる影響の一部をまとめたものです。.
| 発破圧力 | 粒子速度 | 表面効果 | 製造上の典型的な結果 |
|---|---|---|---|
| 低い | より低い | 軽い汚れ・変形 | 基質の改変が最小限 |
| 中程度 | より高い | 洗浄効果の向上とプロファイル形成 | 一般的な準備範囲 |
| 高い | はるかに高い | 切削・変形の増加 | 処理速度の向上、より詳細なプロファイル |
| 過度に高い | 非常に高い | 強力な材料除去 | 変形、浸食、または過剰な発破のリスク |
安全距離
スタンドオフ距離とは、ブラストノズルと被加工物表面との間の距離のことです。 すべての研磨要因を一定に保った場合、スタンドオフ距離は材料表面に伝達されるエネルギーに直接影響を与えます。さらに、研磨粒子が付着する領域の分布も決定します。したがって、研磨粒子ノズルを配置する際には、スタンドオフ距離を制御すべきプロセスパラメータとして扱うことが重要です。.
研磨粒子の流れは、粒子が円形領域から離れるにつれて広がっていく傾向があります。ノズル付近での円形集中度は、ワークの表面に比べて小さくなります。粒子が流れる際の空気抵抗により、粒子の速度や衝撃強度が変化します。 同じ噴射圧力の場合、スタンドオフ距離が大きくなるにつれて粒子の速度は低下する。その結果、表面粗さは滑らかになる。しかし、必ずしもそうとは限らない。ノズルの設計、圧力、研磨材の粒径、密度、ブラスト角度などの他のパラメータが研磨強度を決定し、それによって研磨による表面粗さが決まる。.
表面粗さに関して、サンドブラストとビードブラストにはどのような違いがあるのでしょうか?
サンドブラストとビードブラストの最も顕著な違いは、使用される研磨材にあります。サンドブラストで使用される砂や酸化アルミニウムなどの研磨材は、鋭利で角張っています。これらの研磨材は、部品の表面を削り、エッチングし、強力に剥離させます。 サンドブラストは処理が速く、母材を削り取ります。厚い錆や頑固な塗料も除去可能です。重工業分野での洗浄、錆取り、および産業用構造物からの古い塗料の剥離に最適です。.
一方、ビーズブラストに使用されるガラスやセラミックなどの研磨材は、微細で球状です。これらは表面を穏やかに叩き、洗浄し、研磨します。サンドブラストとは異なり、ビーズブラストでは部品の表面から材料がそれほど多く除去されることはありません。処理速度は遅く、処理も穏やかであり、部品の基となる寸法が損なわれることはありません。 ビーズブラストの一般的な用途としては、外観仕上げ、繊細な部品の穏やかな洗浄、およびエンジン部品の研磨などが挙げられます。.
サンドブラストとビードブラストのどちらを選ぶか
エンジニアがサンドブラストとビードブラストのどちらを採用するかを決定する際には、いくつかの考慮事項があります。まず、エンジニアは望ましい表面仕上げを確認します。サンドブラストは、粗くテクスチャのある表面に選ばれます。これは、塗装、コーティング、接着において一般的です。ビードブラストは、滑らかな表面、特に表面研磨に選ばれます。 次に、製造業者は作業者の技能と経験を検討します。サンドブラストでは、ノズルの角度、作業距離、研磨圧力を適切に管理するために、より熟練した作業者と経験が必要です。一方、ビードブラストでは、ビードのサイズなどいくつかの要素に関する基本的な知識さえあれば、経験の浅い作業者でも行うことができます。.
もう一つの要素は、設備の入手しやすさです。サンドブラスト装置は入手しやすく、あらゆる研磨材に対応可能です。一方、ビーズブラストには専用の装置が必要であるため、広く普及していません。さらに、メーカーはプロジェクトの規模や納期も考慮に入れます。 こうした点から、サンドブラストは材料除去率が高いという特徴があり、大規模なプロジェクトで採用されます。この技術は、エンジニアが納期を守ったり、製造期間を短縮したりするのに役立ちます。一方、ビーズブラストは処理速度が遅いため、小規模なプロジェクトで使用されます。しかし、その代わりに高品質な仕上がりを実現します。.

















 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH