

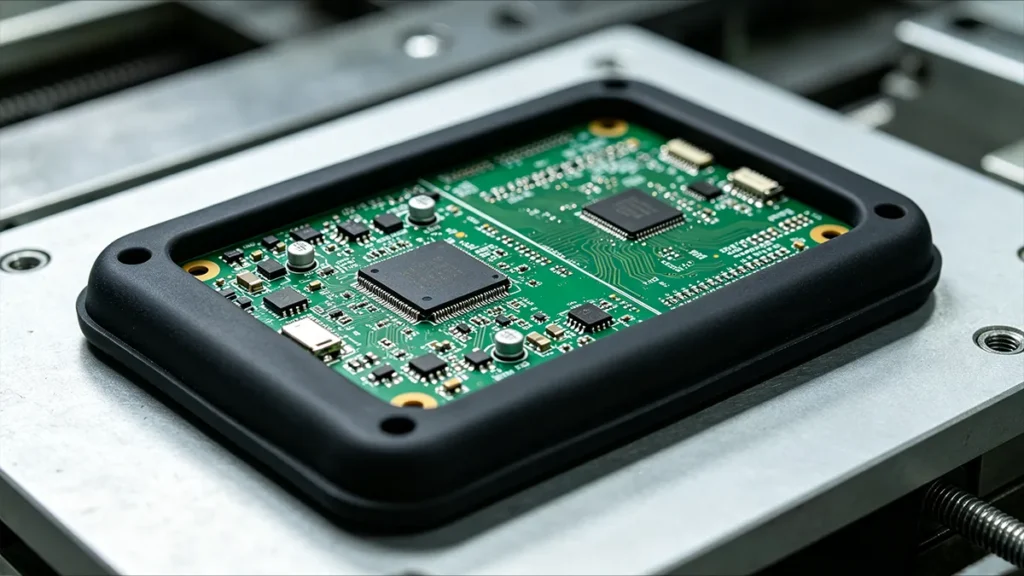
스티어링 휠 스위치 어셈블리는 겉보기에는 단순한 장치처럼 보일 수 있지만, 설계상으로는 매우 복잡합니다. 이 어셈블리에는 LED, 저항기, 커패시터, 탭틸 스위치, FR-4 PCB, 자동차용 커넥터 및 마이크로컨트롤러가 포함되어 있습니다. 이러한 부품들은 차량 운행 중 철저히 보호되어야 합니다. 차량은 습도, 진동, 온도 변화, 기계적 하중이 특징인 가혹한 환경에 노출되므로, 자동차 전자기기에 대한 ISO 16750과 같은 환경 신뢰성 표준을 반드시 준수해야 합니다. [1]. 이러한 작동 환경에서 해당 장치를 보호하기 위해서는 적절한 제조 공정을 선택하는 것이 필수적입니다. 가장 바람직한 제조 방법은 인쇄회로기판(PCB)을 열가소성 엘라스토머(TPE)로 오버몰딩하는 것입니다. 오버몰딩 처리된 PCB는 전기적으로 절연되어 있으며 진동으로부터 보호됩니다.
PCB 오버몰딩이란 무엇인가요?
PCB 오버몰딩은 사출 성형 공정을 통해 조립된 회로 기판을 고무나 플라스틱으로 감싸는 공정입니다. PCB 조립체를 맞춤형 금형에 넣고, 용융된 재료를 금형의 캐비티에 주입합니다. 재료가 냉각되면서 기판 주위에 단단한 보호막이 형성됩니다.
PCB 오버몰딩 공정
PCB 오버몰딩 공정은 기존의 사출 성형과 거의 유사합니다. 실제로 이 공정에서는 기존의 사출 성형에 사용되는 것과 유사한 장비를 사용합니다. 그러나 PCB 오버몰딩의 공정 허용 범위는 일반 플라스틱에 비해 상당히 좁습니다. 다음은 PCB 오버몰딩 공정의 단계별 진행 순서입니다:
- PCB 검사
- 세척 / 건조
- 삽입
- 적재 및 위치 지정
- 금형 폐쇄
- 녹음
- 주입
- 포장 / 보관
- 냉각
- 금형 개구부
- 배출
- 다듬기 + 검사
- 전기/기능 테스트
1. PCB 회로 검사
오버몰딩 공정을 시작하기 전에, 회로 기판상의 모든 회로가 완전히 납땜되었는지 확인하고, 문제가 없는지 테스트해야 합니다. 캡슐화 작업이 완료되면 내부 부품을 재작업하는 것은 불가능합니다. 모든 사항을 확인한 후, 다음 단계는 회로 기판을 세척하는 것입니다. 때로는 소재와 회로 기판 간의 접착력을 높이고 향후 박리나 물의 침투를 방지하기 위해 표면에 프라이머 층을 도포해야 할 수도 있습니다.
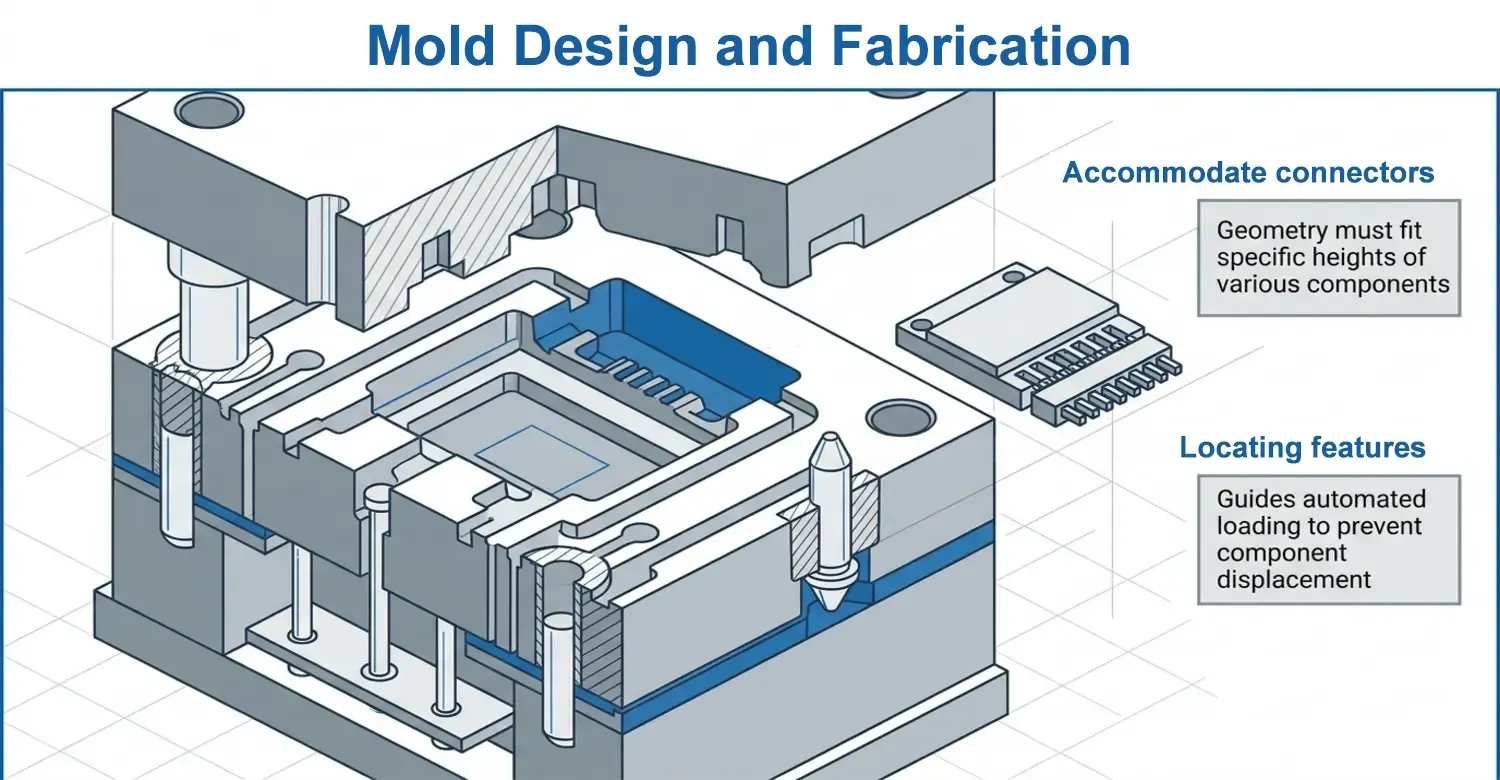
2. 금형 설계 및 제작
PCB 오버몰딩은 금형 설계에 대한 투자를 통해 성공적으로 수행될 수 있습니다. PCB 오버몰딩에 사용되는 금형 캐비티는 일반적인 사출 성형과 형상이 다릅니다. 이 캐비티는 커넥터, 납땜 접합부 및 전자 부품을 수용할 수 있어야 합니다. 설계자는 사출 과정에서 금형이 움직이지 않도록 효과적으로 고정되어야 함을 반드시 확인해야 합니다. 아주 미세한 변위라도 커넥터 정렬 불량, 불균일한 캡슐화 두께, 부품 손상을 초래할 수 있으므로 바람직하지 않습니다. 대량 생산용 금형인 경우, PCB 적재 자동화 과정을 안내하기 위해 위치 결정 기능을 사용해야 합니다.
성형 전에 효과적인 금형 검사를 실시해야 합니다. 사전 검사는 잠재적인 오염 및 납땜 결함을 파악하는 데 도움이 됩니다. 금형 검사가 끝나면, 제품 품질에 영향을 미치는 고분자 부착 및 공극 형성을 방지하기 위해 금형을 세척해야 합니다. 특히 수분에 민감한 고분자를 사용하는 경우, 금형을 건조시키는 작업도 준비 과정에 포함될 수 있습니다. 이러한 폴리머는 습한 환경에 노출될 경우 수분을 흡수하거나 용해되어 화학적 및 물리적 특성이 변할 수 있습니다. 오버몰딩에 일반적으로 사용되는 이러한 수분에 민감한 엔지니어링 폴리머로는 나일론(폴리아미드), 폴리우레탄(PU), 그리고 특정 열가소성 엘라스토머(TPE) 등이 있습니다.
3. 성형재 주입 및 금형 폐쇄
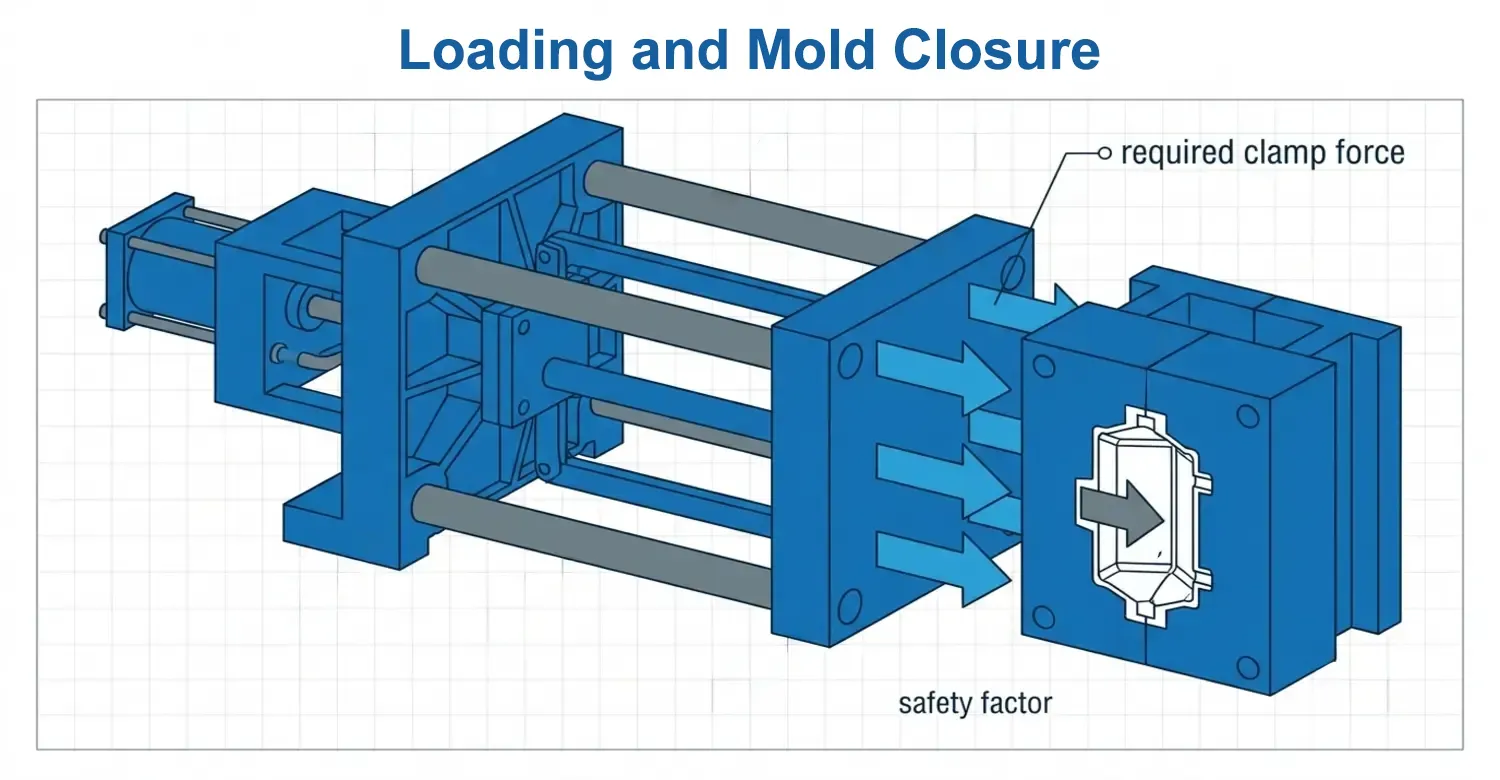
검사 후, PCBA는 설계된 금형에 배치됩니다. 금형은 정확한 위치를 유지하여, 부품이 손상되지 않도록 캡슐화 재료가 모든 영역으로 정확하게 유입되도록 합니다. 적재가 완료되면 작업자는 PCB를 감싸는 금형을 닫아 사출 공정을 시작합니다. 용융된 재료가 캐비티로 주입되는 과정은 압력 하에서 이루어지므로, 충분한 클램핑력이 가해져야 합니다. 클램핑력을 선택할 때는 요구되는 클램핑력보다 높게 설정해야 합니다. 이 관계는 다음과 같이 표현됩니다.;
Fc = PcApS
여기서 Fc는 필요한 클램핑 힘, Pc는 유효 캐비티 압력, Ap는 성형 부품의 투영 면적을 나타냅니다. S는 안전 계수입니다. 예를 들어,;
Pc=60MPa, 그리고 Ap= 0.004m², 그러면
Fc=60×10⁶×0.004=240kN.
금형을 설계할 때, 엔지니어들은 클램핑력이 캐비티 압력을 초과하도록 보장하기 위해 안전 계수를 선정했습니다. 예를 들어, 안전 계수를 1.5로 선택하면 클램핑력이 360 kN으로 조정되는데, 이는 용융 재료를 사출하는 데 훨씬 더 안전한 값입니다. 클램핑력은 적정한 값으로 선정되어야 합니다. 클램핑력이 부족하면 분할선 플래시가 발생할 수 있으며, 클램핑력이 과도하면 금형의 응력과 에너지 소비가 증가할 수 있습니다.
4. 플라스틱 용융 및 사출
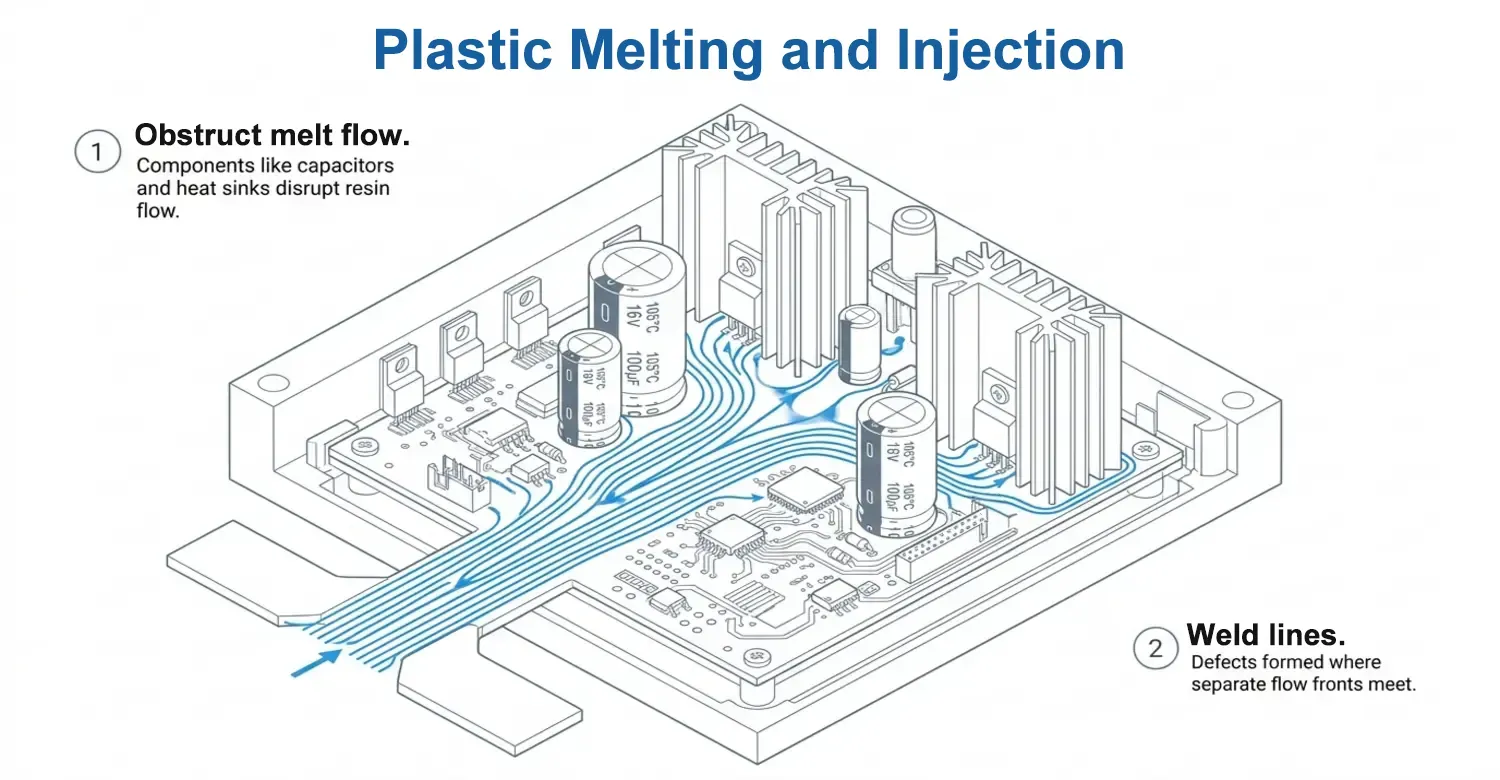
회전하는 스크류가 장착된 긴 원통형 배럴 내부에는 플라스틱 수지를 녹이는 가열기가 들어 있습니다. 스크류는 수지를 혼합하고 압력을 가해 수지를 앞으로 밀어냅니다. 용융된 플라스틱은 제어된 압력 하에서 금형 내부의 캐비티로 주입됩니다. 이 압력은 속도, 벽 두께, 고분자 점도, 게이트 설계와 같은 다양한 요인에 따라 달라지며, 이는 원형 채널을 통한 뉴턴 유동 식에서 다음과 같이 요약됩니다.;
ΔP ≈ 8μLQ/(πR⁴) [2]
여기서 ΔP는 압력 강하, μ는 용융점도, L은 유동 길이, Q는 체적 유량, R은 유효 유동 반지름을 나타냅니다. 대부분의 플라스틱은 이 뉴턴 유동 방정식을 따르지 않지만, 이 방정식은 엔지니어들이 사출 압력을 가하거나 조절할 때 주의 깊게 관찰해야 할 핵심 영역을 파악하는 데 지침이 됩니다.
PCB 오버몰딩의 경우, 금형 캐비티 내 재료의 흐름은 기존의 사출 성형보다 더 복잡합니다. PCB 어셈블리에는 PCB 가장자리, 커패시터, 솔더 접합부, IC 패키지, 커넥터, 전선, 방열판 및 기타 높이가 높은 부품들이 포함되어 있습니다. 이러한 재료들은 용융물의 흐름을 방해할 수 있습니다. 이러한 방해 요소를 적절히 관리하지 못하면 용접선이 발생하여 제품 품질에 악영향을 미칠 수 있습니다.
5. 냉각 및 응고
캐비티가 채워지면 폴리머에서 열을 제거해야 합니다. 열 제거 속도는 벽 두께에 정비례합니다.
tc ∝ s2
여기서 tc 는 냉각 시간이며, s 이는 해당 고분자의 두께입니다.
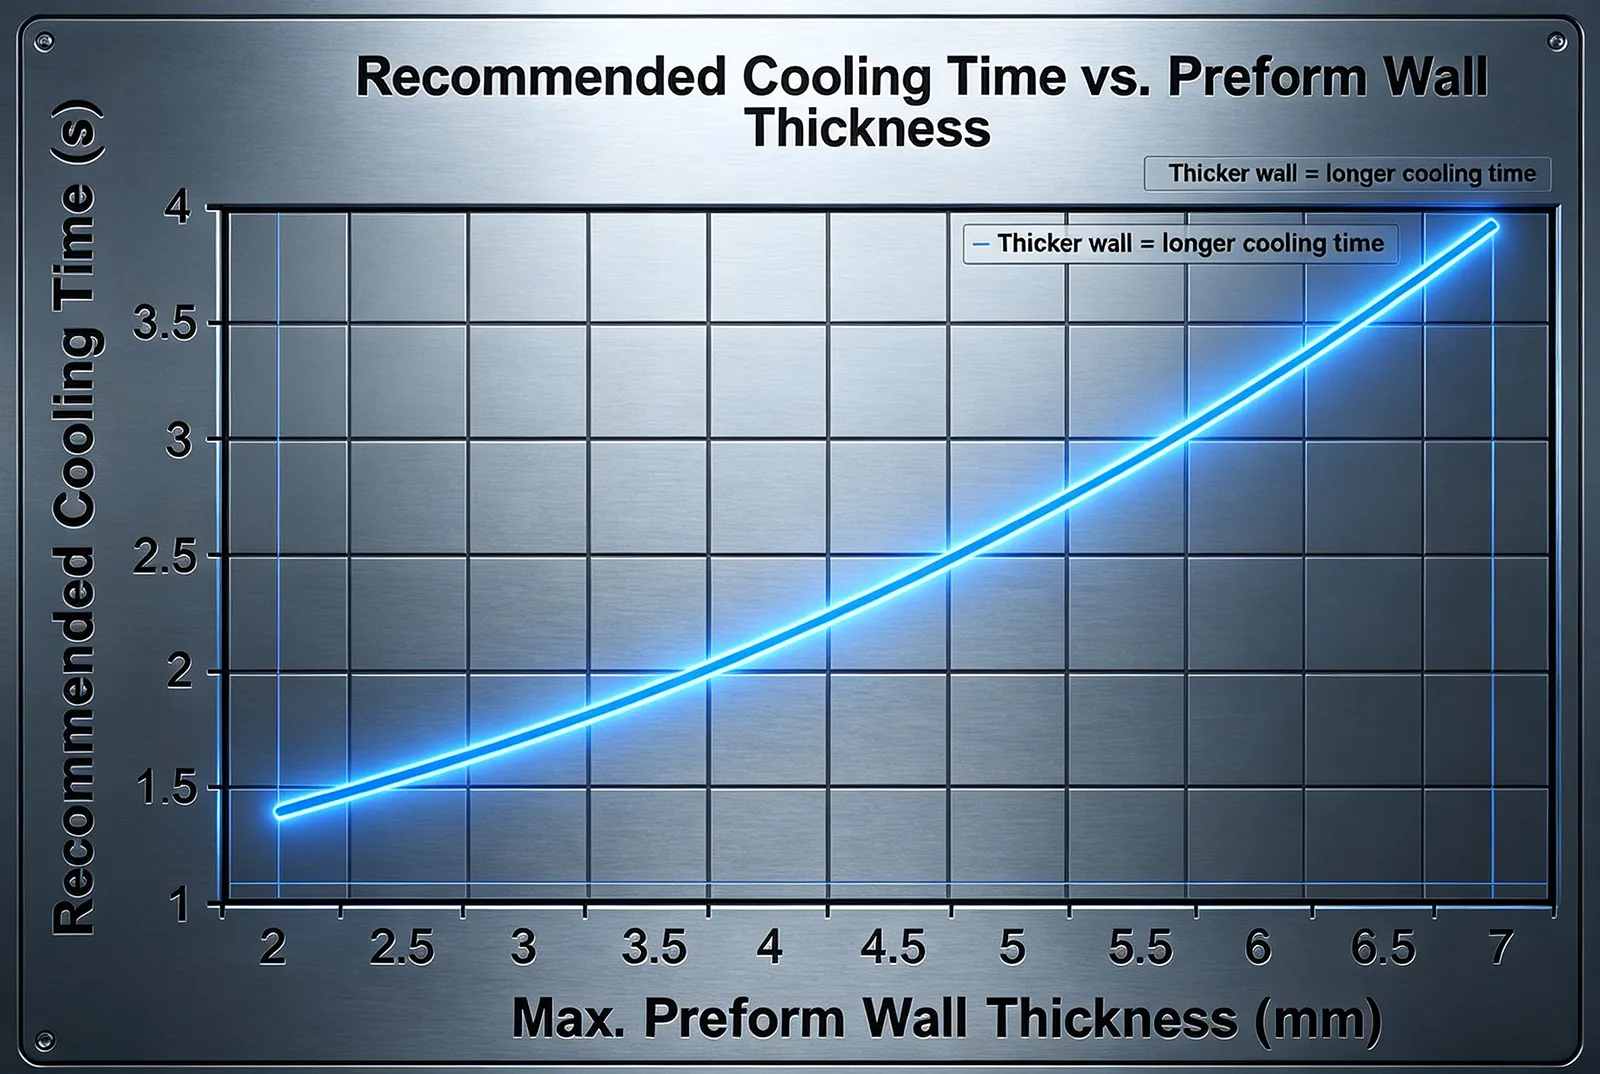
이 그래프는 벽 두께가 증가하면 냉각 시간이 길어질 수 있음을 보여줍니다. 이는 결과적으로 제조 비용에 영향을 미칩니다.
6. 금형 개방 및 이젝션
금형이 충분히 냉각된 후, 엔지니어들이 금형을 엽니다. 이젝터 핀, 슬리브 및 기타 장치를 사용하여 부품을 이젝션함으로써 부품을 꺼냅니다. 이젝션 과정에서 불량을 방지하기 위해 각별한 주의를 기울여야 합니다. 일반적인 플라스틱 부품은 과도한 이젝션 힘을 견딜 수 있지만, 오버몰딩된 PCB 어셈블리는 이러한 힘을 견디지 못할 수도 있습니다. 과도한 힘이 PCB상의 부품으로 전달되어 파손을 초래할 수 있습니다. 이젝션 후, 제품은 효과적이고 안전한지 확인하기 위해 부품에 후가공 및 검사를 실시할 수 있습니다. 다음 표는 몇 가지 테스트 기준을 요약한 것입니다.
| 검사 | 감지 대상 |
|---|---|
| 육안 검사 | 섬광, 짧은 발광, 화상, 균열 |
| 치수 검사 | 변형 및 중요 치수 |
| X선/CT | 공극, 내부 변위, 캡슐화 |
| 전기적 연속성 | 개방 회로 |
| 절연 저항 | 전기적 절연 문제 |
| 고전압 내압 시험 | 유전체 절연 파괴 |
| 기능 테스트 | 전자식 작동 |
| 누출 시험 | 주택/밀봉 상태 |
| 열 사이클링 | 열-기계적 신뢰성 |
| 인발/박리 시험 | 해당되는 경우 인터페이스 접착 |
회로 기판 제작에 왜 그냥 일반적인 사출 성형 방식을 사용할 수 없는 걸까요?
열가소성 사출 성형을 통해 일부 회로 기판을 캡슐화할 수는 있지만, 엔지니어들은 특히 부품이 실려 있는 PCB의 경우 각별한 주의를 기울여야 합니다. 기존의 고압 사출 성형은 부품 고장을 초래할 수 있습니다. 기존 사출 성형 공정의 적용을 방해하는 요인으로는 압력, 온도, 유동, 수축, 기계적 하중 등이 있습니다.
일반적인 사출 성형 과정에서 용융 플라스틱에 의해 발생하는 캐비티 압력은 PCB 오버몰딩에 사용되는 특수한 저압보다 상대적으로 높습니다. 이러한 고압은 세라믹 커패시터, BGA 패키지, SMD 저항기, 커넥터, 센서, 납땜 단자 및 미세 피치 부품과 같은 PCB 부품에 더 큰 힘을 가합니다. 기판에 크기가 크거나 지지대가 없는 부품이 포함되어 있을 경우, 부품의 변위나 기계적 하중이 가해질 위험은 더욱 높아집니다. 헨켈(Henkel)에 따르면, 저압 성형은 취약한 부품을 안전하게 캡슐화하는 특수 공정입니다. 저압 공정에 사용되는 소재는 일반적으로 기존 사출 성형 공정에서 사용되는 소재보다 더 낮은 압력에서 가공됩니다.
온도는 기존의 사출 성형 공정을 사용하지 않는 또 다른 고려 사항입니다. 많은 엔지니어링 열가소성 수지는 유동하기 위해 비교적 높은 용융 온도가 필요합니다. 반면, PCB 조립 시에는 부품, 커넥터, 납땜 접합부 및 접착제에 대한 열적 한계를 준수해야 합니다. 이러한 상충 관계는 기술적으로 설계 과정을 복잡하게 만들 수 있습니다.
PCB 오버몰딩에 가장 적합한 소재는 무엇인가요?
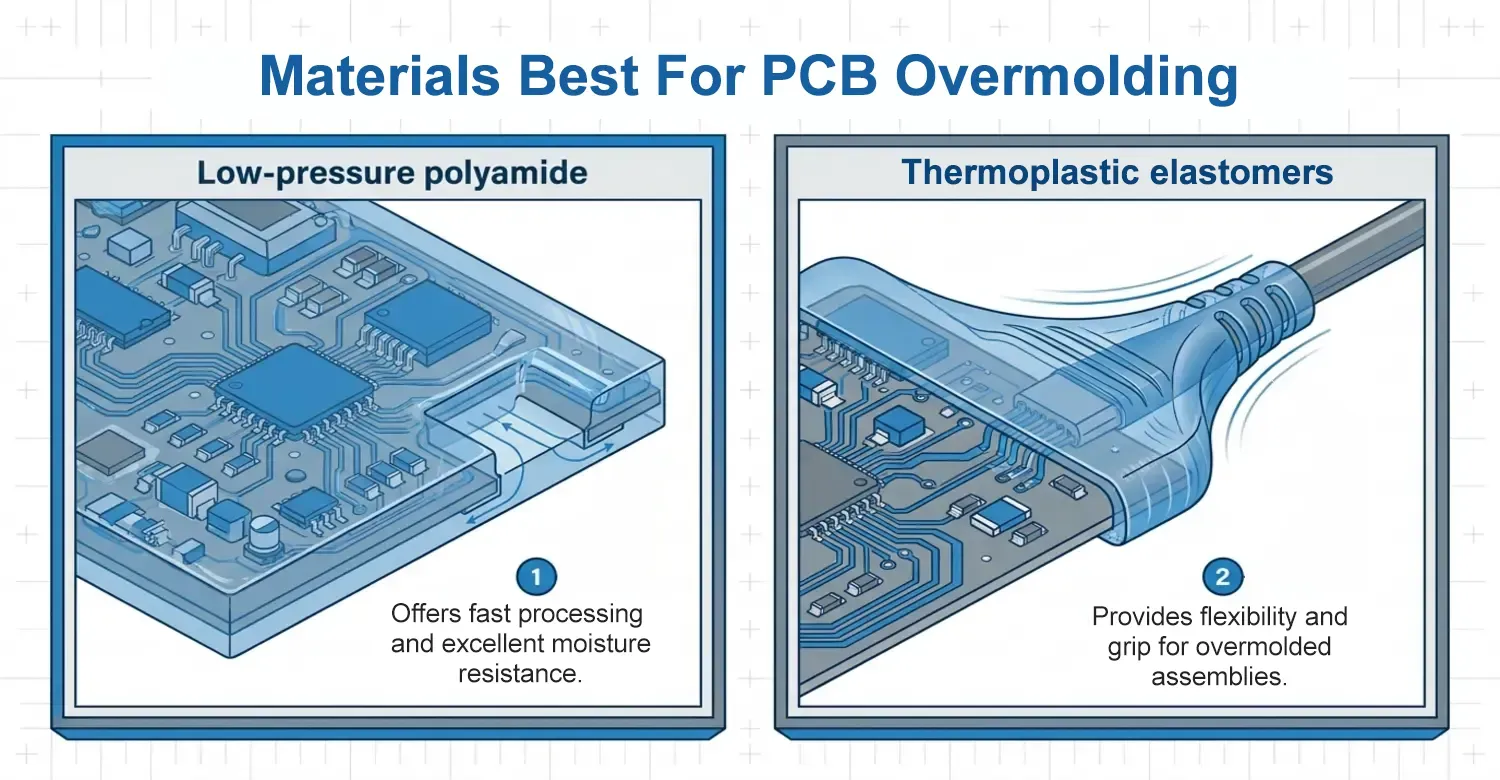
PCB 오버몰딩에 가장 적합한 소재를 선정하는 데 있어 정해진 경험칙은 없습니다. 용도에 따라 적합한 소재가 다르기 때문입니다. 대부분의 프로젝트에서 초기 후보 소재 목록에는 저압 폴리아미드 핫멜트, 폴리우레탄, 에폭시, 실리콘 및 선별된 열가소성 엘라스토머가 포함되어야 하며, 이들 각각은 전자 패키징에 있어 뚜렷한 열역학적 및 기계적 특성을 제공합니다. [3].
| 재료 | 일반적인 역할 | 주요 장점 | 주요 한계점 |
|---|---|---|---|
| 저압 폴리아미드 | PCB/PCBA 오버몰딩 | 빠른 가공성, 내습성, 유연한 등급 | 온도 범위와 재료 호환성을 반드시 확인해야 합니다. |
| 폴리우레탄 | 캡슐화/포팅 | 뛰어난 유연성과 환경 보호 | 치유 화학 및 장기적 특성에 대한 검증이 필요하다 |
| 에폭시 | 경질 캡슐화 | 뛰어난 내화학적 및 내기계적 특성 | 경질; 수리가 어렵다; 경화 시 열이 발생한다 |
| 실리콘 | 유연한 캡슐화 | 뛰어난 유연성과 내열성 | 기계적 강도가 낮음; 접착력은 검증이 필요함 |
| TPE/TPU | 유연한 오버몰딩 | 탄성, 그립력, 스트레인 릴리프 | 열적 및 화학적 한계는 제형에 따라 크게 달라집니다. |
| 일반적인 PC/ABS | 구조용 인클로저/오버몰딩 | 우수한 기계적 및 외관적 특성 | 섬세한 PCBA의 경우, 직접 고압 캡슐화에 적합하지 않은 경우가 많습니다. |
결론
PCB 오버몰딩은 많은 전자 응용 분야에서 필수적입니다. 이는 PCBA를 플라스틱과 같은 절연 재료로 덮는 공정을 말합니다. 사용할 재료의 종류는 원하는 보호 수준과 기판의 유연성 요구 사항에 따라 달라집니다.
참조
[1] 국제표준화기구(ISO). (2018). ISO 16750-1:2018 도로용 차량 — 전기 및 전자 장비에 대한 환경 조건 및 시험. ISO 온라인 열람 플랫폼(OBP). https://www.iso.org/obp/ui/#iso:std:iso:16750:-1:ed-3:v1:en
[2] ScienceDirect. (발행일 미상). 하겐-푸아즈유 방정식 – 개요. ScienceDirect 주제. https://www.sciencedirect.com/topics/engineering/hagen-poiseuille-equation
[3] ScienceDirect. (발행일 미상). 열가소성 엘라스토머 – 재료 과학. ScienceDirect 주제. https://www.sciencedirect.com/topics/materials-science/thermoplastic-elastomer

















 KO
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 ZH