

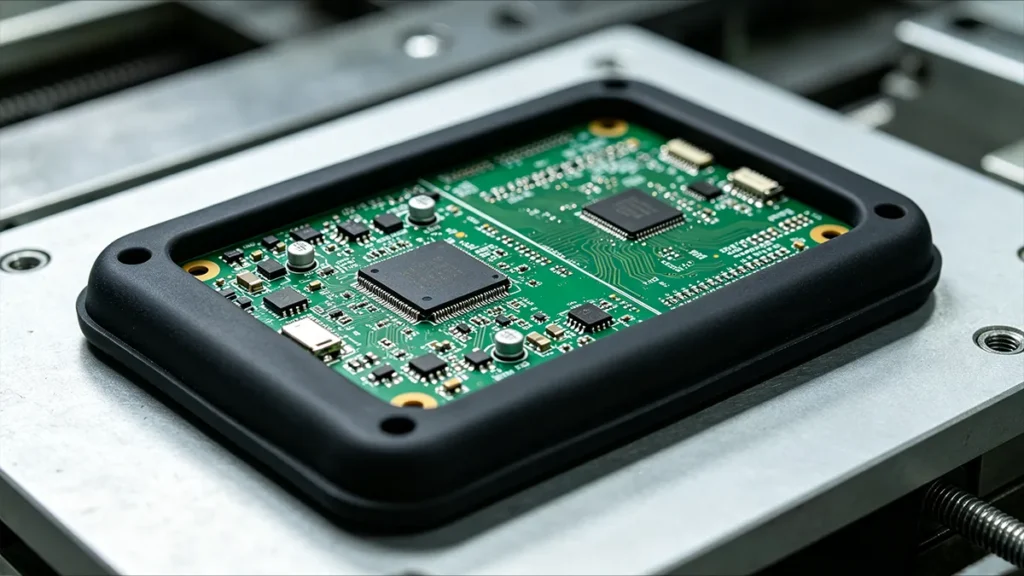
Un ensemble de commandes au volant peut sembler être un dispositif simple, mais sa conception est complexe. Cet ensemble comprend des LED, des résistances et des condensateurs, des commutateurs tactiles, un circuit imprimé en FR-4, un connecteur automobile et un microcontrôleur. Ces composants doivent être bien protégés pendant le fonctionnement du véhicule. Le véhicule est exposé à un environnement exigeant, caractérisé par l'humidité, les vibrations, les cycles thermiques et les contraintes mécaniques, ce qui impose le respect strict des normes de fiabilité environnementale telles que la norme ISO 16750 pour l'électronique automobile. [1]. Il est essentiel de choisir le procédé de fabrication adapté pour protéger ces appareils dans cet environnement d'exploitation. La méthode de fabrication la plus recommandée consiste à surmouler le circuit imprimé (PCB) avec un élastomère thermoplastique (TPE). Le circuit imprimé surmoulé est isolé électriquement et protégé contre les vibrations.
Qu'est-ce que le surmoulage de circuits imprimés ?
Le surmoulage de circuits imprimés consiste à enrober un circuit imprimé assemblé de caoutchouc ou de plastique à l'aide du procédé de moulage par injection. L'ensemble du circuit imprimé est placé dans un moule sur mesure, puis la matière en fusion est injectée dans la cavité. La matière refroidit, formant ainsi une coque protectrice solide autour du circuit.
Procédé de surmoulage de circuits imprimés
Le procédé de surmoulage de circuits imprimés est pratiquement identique au moulage par injection classique. En effet, il fait appel à des équipements similaires à ceux utilisés dans le moulage par injection classique. Cependant, la marge de tolérance du surmoulage de circuits imprimés est nettement plus étroite que celle des plastiques ordinaires. Voici le déroulement des étapes du procédé de surmoulage de circuits imprimés :
- Inspection des circuits imprimés
- Nettoyage / Séchage
- Insérer
- Chargement et positionnement
- Fermeture du moule
- Fusion
- Injection
- Emballage / Stockage
- Refroidissement
- Ouverture du moule
- Ejection
- Découpe + Contrôle
- Essais électriques / fonctionnels
1. Inspection du circuit imprimé
Avant de commencer le processus de surmoulage, assurez-vous que tous les circuits du circuit imprimé sont entièrement soudés et testés afin de vérifier qu’ils ne présentent aucun problème. Une fois l’encapsulation terminée, il est impossible de retoucher les composants internes. Après avoir tout vérifié, l’étape suivante consiste à nettoyer le circuit imprimé. Il est parfois nécessaire d'appliquer une couche d'apprêt sur la surface afin d'améliorer l'adhérence entre le matériau et le circuit imprimé et d'éviter tout décollement futur ou toute infiltration d'eau.
2. Conception et fabrication de moules
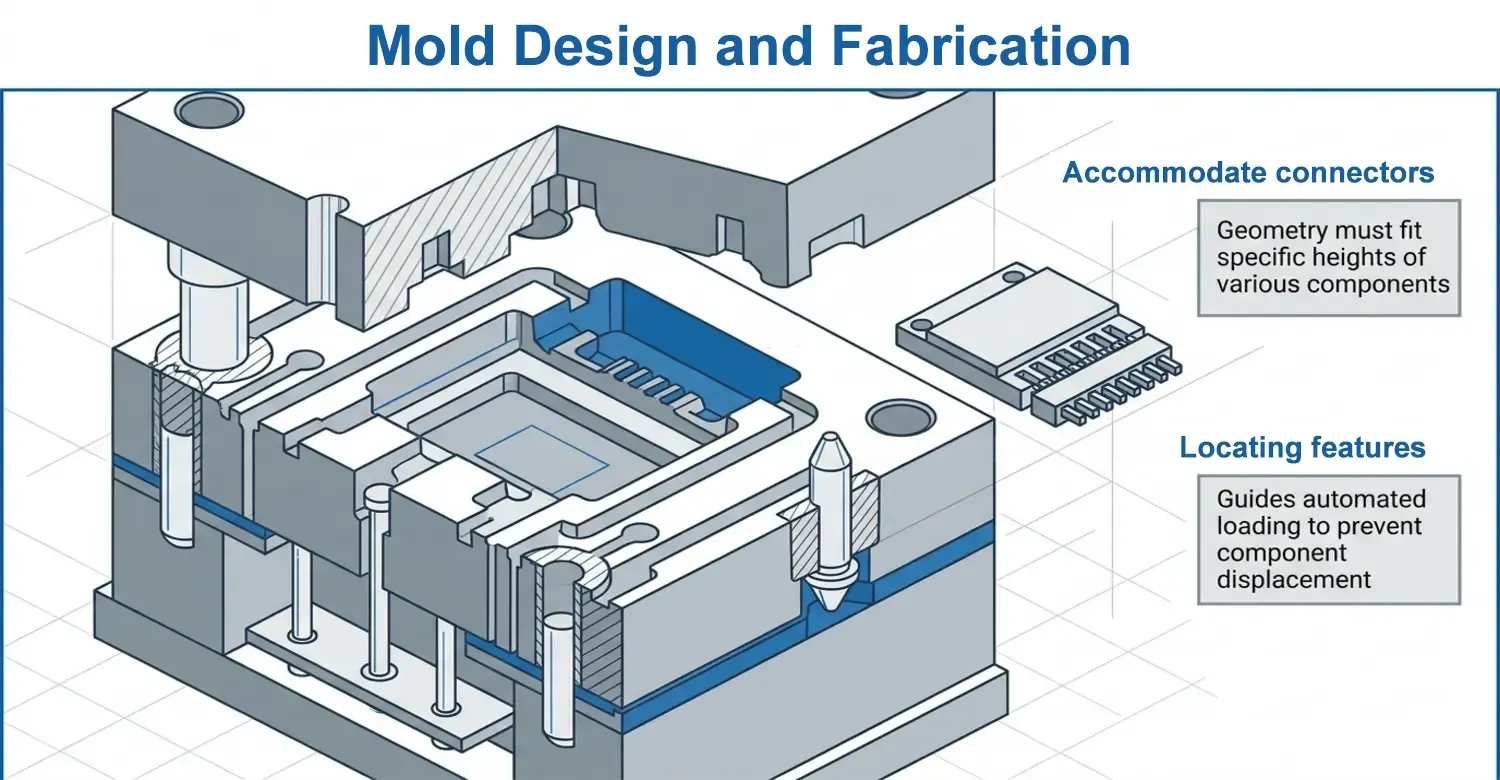
Le surmoulage de circuits imprimés est une réussite lorsqu’on investit dans la conception du moule. La cavité du moule utilisée pour le surmoulage de circuits imprimés présente une géométrie différente de celle du moulage par injection classique. Elle doit pouvoir accueillir des connecteurs, des soudures et des composants électroniques. Le concepteur doit s'assurer que le moule est solidement fixé afin d'éviter tout mouvement pendant l'injection. Le moindre déplacement est indésirable, car il peut entraîner un désalignement des connecteurs, une épaisseur d'encapsulation inégale et l'endommagement des composants. Si le moule est destiné à la production en grande série, il est nécessaire d'utiliser des repères de positionnement pour guider l'automatisation du chargement des circuits imprimés.
Une inspection efficace du moule doit être effectuée avant le moulage. Une inspection préalable permet d’identifier d’éventuelles contaminations et des défauts de soudure. Une fois le moule inspecté, il doit être nettoyé afin d’éviter l’adhérence du polymère et la formation de vides, qui nuisent à la qualité du produit. La préparation peut également impliquer le séchage du moule, en particulier lorsque des polymères sensibles à l’humidité sont utilisés. Ces polymères peuvent absorber l’eau, se dissoudre et voir leurs propriétés chimiques et physiques modifier lorsqu’ils sont exposés à des environnements humides. Parmi ces polymères techniques sensibles à l’humidité couramment utilisés dans le surmoulage, on trouve les nylons (polyamides), les polyuréthanes (PU) et certains élastomères thermoplastiques (TPE).
3. Chargement et fermeture du moule
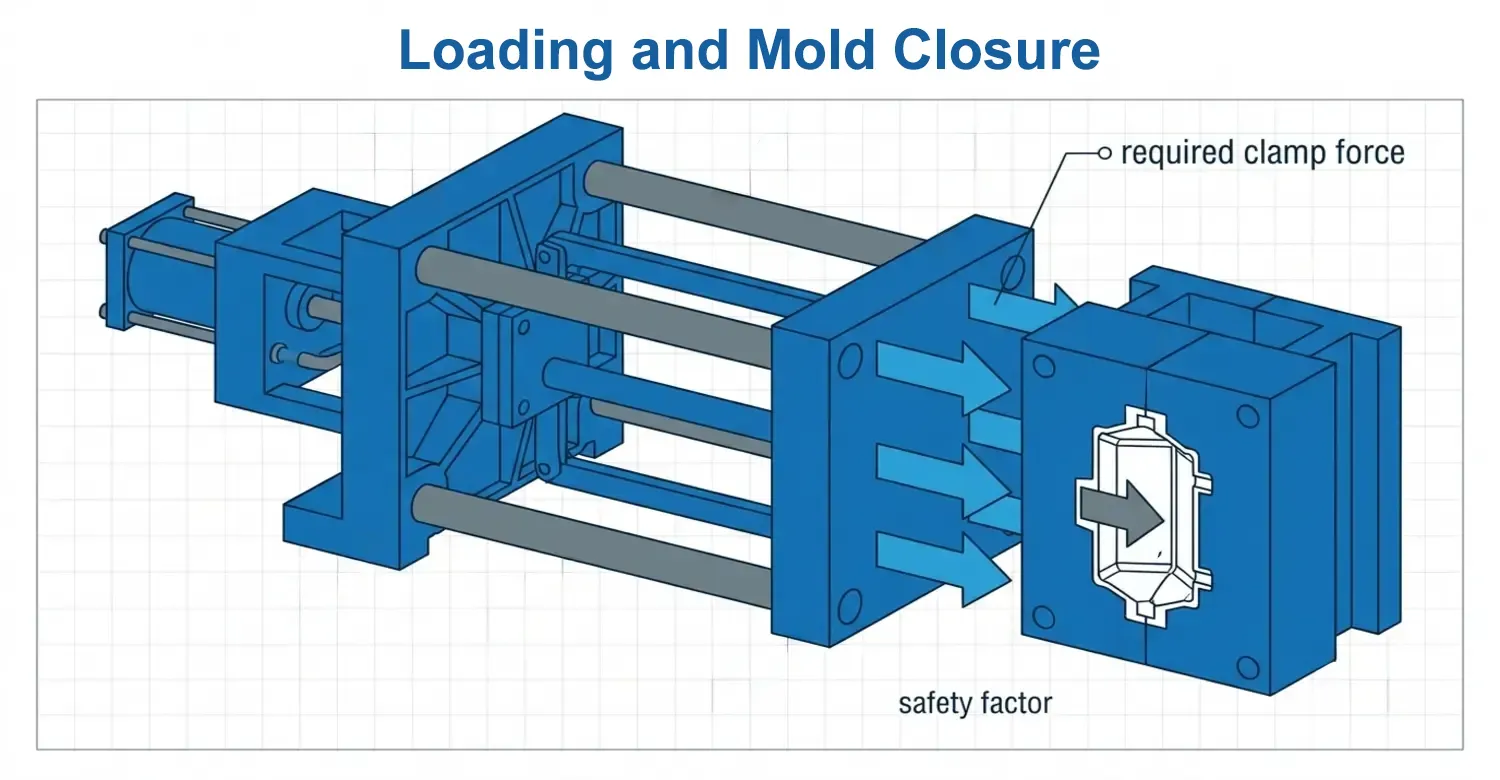
Après inspection, le circuit imprimé assemblé (PCBA) est placé dans le moule prévu à cet effet. Le moule maintient le circuit imprimé dans une position précise afin de garantir que le matériau d’encapsulation s’écoule correctement dans toutes les zones sans endommager les composants. Une fois le chargement terminé, l’opérateur ferme le moule autour du circuit imprimé pour lancer le processus d’injection. L'injection du matériau fondu dans la cavité s'effectue sous pression, ce qui implique l'application d'une force de serrage suffisante. Lors du choix de la force de serrage, veillez à ce qu'elle soit supérieure à la force de serrage requise. Cette relation s'exprime comme suit :;
Fc = PcApS
Où Fc est la force de serrage requise, Pc est la pression effective dans la cavité et Ap est la surface projetée de la pièce moulée. S est le coefficient de sécurité. Si, par exemple :;
Pc= 60 MPa, et Ap= 0,004 m², alors
Fc= 60 × 106 × 0,004 = 240 kN.
Lors de la conception du moule, les ingénieurs ont choisi un coefficient de sécurité afin de s’assurer que la force de serrage soit supérieure à la pression dans la cavité. Par exemple, opter pour un coefficient de sécurité de 1,5 permettrait de régler la force de serrage à 360 kN, ce qui est bien plus sûr pour l’injection de matériaux en fusion. La force de serrage doit être choisie à une valeur modérée. Une force de serrage insuffisante peut entraîner la formation de bavures au niveau de la ligne de joint, tandis qu’une force de serrage excessive peut augmenter les contraintes subies par le moule et la consommation d’énergie.
4. Fusion et injection du plastique
Un long cylindre muni d'une vis rotative contient des éléments chauffants qui font fondre la résine plastique. La vis mélange la résine et génère une pression qui la pousse vers l'avant. Le plastique fondu est injecté dans la cavité sous une pression contrôlée. La pression varie en fonction de différents facteurs tels que la vitesse, l'épaisseur de paroi, la viscosité du polymère et la conception de la buse, comme le résume l'équation de l'écoulement newtonien dans un canal circulaire :;
ΔP ≈ 8 μLQ / πR⁴ [2]
Où ΔP représente la perte de charge, μ la viscosité de la matière fondue, L la longueur d'écoulement, Q le débit volumétrique et R le rayon d'écoulement effectif. Bien que la plupart des plastiques ne se conforment pas à cette équation d'écoulement newtonien, celle-ci aide les ingénieurs à identifier les points critiques à surveiller lors de l'application ou de la régulation de la pression d'injection.
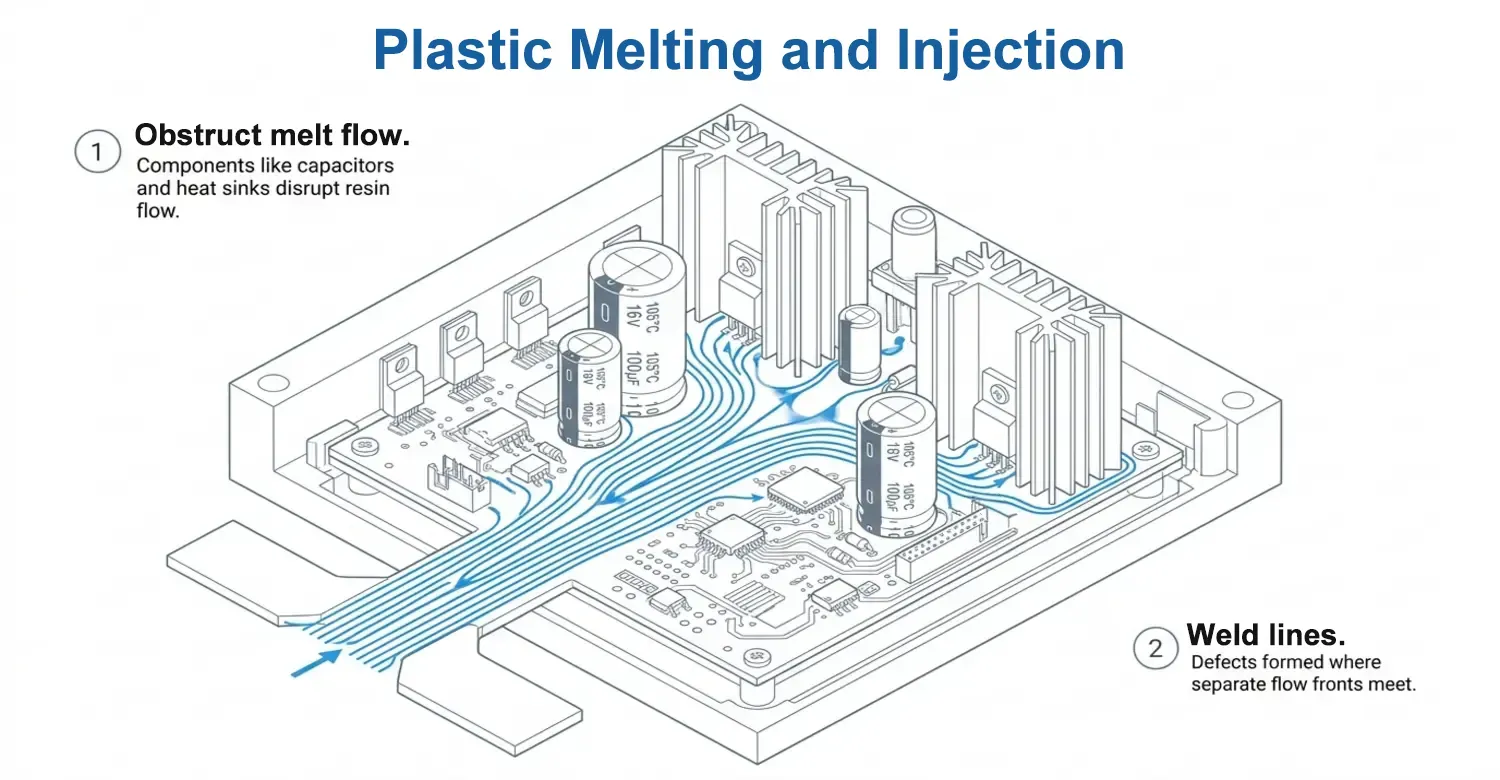
Le flux des matériaux dans la cavité du moule pour le surmoulage de circuits imprimés est plus complexe que dans le moulage par injection classique. L'ensemble de circuits imprimés comprend des bords de circuits imprimés, des condensateurs, des joints de soudure, des boîtiers de circuits intégrés, des connecteurs, des fils, des dissipateurs thermiques et d'autres composants de grande hauteur. Ces matériaux peuvent entraver l'écoulement de la matière fondue. Si cet obstacle n'est pas correctement géré, il peut entraîner l'apparition de lignes de soudure qui compromettent la qualité du produit.
5. Refroidissement et solidification
Une fois la cavité remplie, il faut évacuer la chaleur du polymère. Le débit d'évacuation de la chaleur est directement proportionnel à l'épaisseur de la paroi.
tc ∝ s2
où tc est le temps de refroidissement, et s est l'épaisseur caractéristique du polymère.
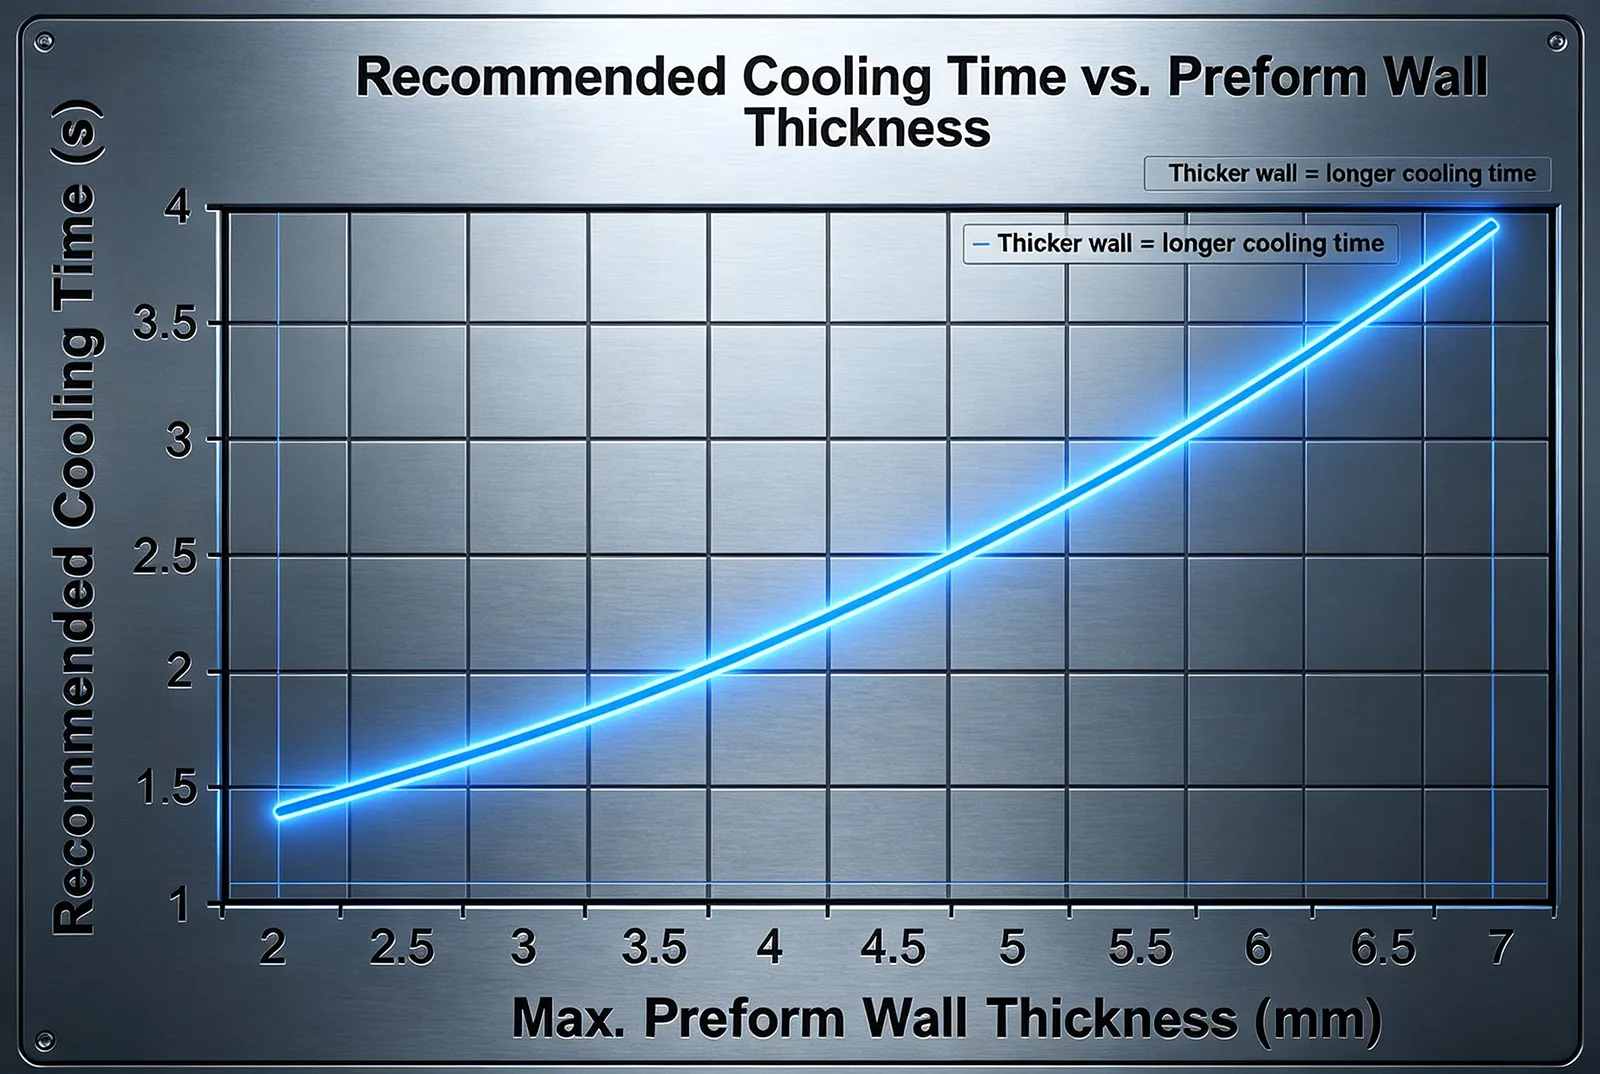
Le graphique montre que l'augmentation de l'épaisseur de la paroi peut allonger le temps de refroidissement. Cela a une incidence sur les coûts de fabrication qui en résultent.
6. Ouverture du moule et éjection
Une fois que le moule a suffisamment refroidi, les ingénieurs l’ouvrent. Le composant est retiré par éjection à l’aide de broches d’éjection, de manchons et d’autres mécanismes. Lors de l’éjection, il convient de faire preuve d’une extrême prudence afin d’éviter tout défaut. Alors que les pièces en plastique classiques peuvent résister à des forces d’éjection excessives, un ensemble de circuits imprimés surmoulés peut ne pas supporter de telles forces. Une force excessive peut être transmise aux composants du circuit imprimé, entraînant leur rupture. Après l’éjection, le composant peut faire l’objet d’un traitement ultérieur et d’une inspection afin de garantir l’efficacité et la sécurité du produit. Le tableau suivant présente certains des critères de test.
| L'inspection | Ce qu'il détecte |
|---|---|
| Inspection visuelle | Éclairs, coups brefs, brûlures, fissures |
| Contrôle dimensionnel | Déformation et cotes critiques |
| Radiographie/scanner | Vides, déplacement interne, encapsulation |
| Continuité électrique | Circuits ouverts |
| Résistance d'isolement | Problèmes d'isolation électrique |
| Essais de tension de tenue | Rupture diélectrique |
| Essais fonctionnels | Fonctionnement électronique |
| Contrôle d'étanchéité | Intégrité du boîtier/de l'étanchéité |
| Cycles thermiques | Fiabilité thermomécanique |
| Essai de traction/décollement | Adhérence de l'interface, le cas échéant |
Pourquoi ne peut-on pas simplement utiliser le moulage par injection classique pour fabriquer un circuit imprimé ?
Même s'il est possible d'encapsuler certains circuits imprimés par moulage par injection thermoplastique, les ingénieurs doivent faire preuve d'une grande prudence, en particulier pour les circuits imprimés équipés. Le moulage par injection conventionnel à haute pression peut entraîner la défaillance des composants. Parmi les paramètres qui entravent l'application du procédé de moulage par injection classique, on peut citer la pression, la température, le débit, le retrait et les contraintes mécaniques.
Lors du moulage par injection classique, la pression dans la cavité générée par le plastique fondu est relativement plus élevée que la basse pression spécifique utilisée dans le surmoulage de circuits imprimés. Cette pression élevée exerce une force plus importante sur les composants des circuits imprimés, tels que les condensateurs céramiques, les boîtiers BGA, les résistances CMS, les connecteurs, les capteurs, les bornes soudées et les composants à pas fin. Le risque de déplacement ou de contrainte mécanique est encore plus élevé lorsque la carte contient des composants de grande taille ou non soutenus. Selon Henkel, le moulage à basse pression est un procédé spécial permettant d’encapsuler en toute sécurité des composants fragiles. Les matériaux utilisés dans la méthode à basse pression sont généralement traités à une pression inférieure à celle du procédé de moulage par injection classique.
La température est un autre facteur à prendre en compte pour ne pas recourir au procédé classique de moulage par injection. De nombreux thermoplastiques techniques nécessitent des températures de fusion relativement élevées pour s'écouler. D'un autre côté, l'assemblage des circuits imprimés doit respecter certaines limites thermiques pour ses composants, ses connecteurs, ses soudures et ses adhésifs. Cette contradiction peut compliquer techniquement le processus de conception.
Quels sont les meilleurs matériaux pour le surmoulage de circuits imprimés ?
Il n'existe pas de règle générale pour choisir les meilleurs matériaux pour le surmoulage de circuits imprimés. Chaque application nécessite des matériaux spécifiques. Dans la plupart des projets, la liste initiale des matériaux retenus devrait inclure les thermofusibles à base de polyamide à basse pression, le polyuréthane, l'époxy, le silicone et certains élastomères thermoplastiques, chacun offrant des propriétés thermomécaniques distinctes pour le conditionnement électronique. [3].
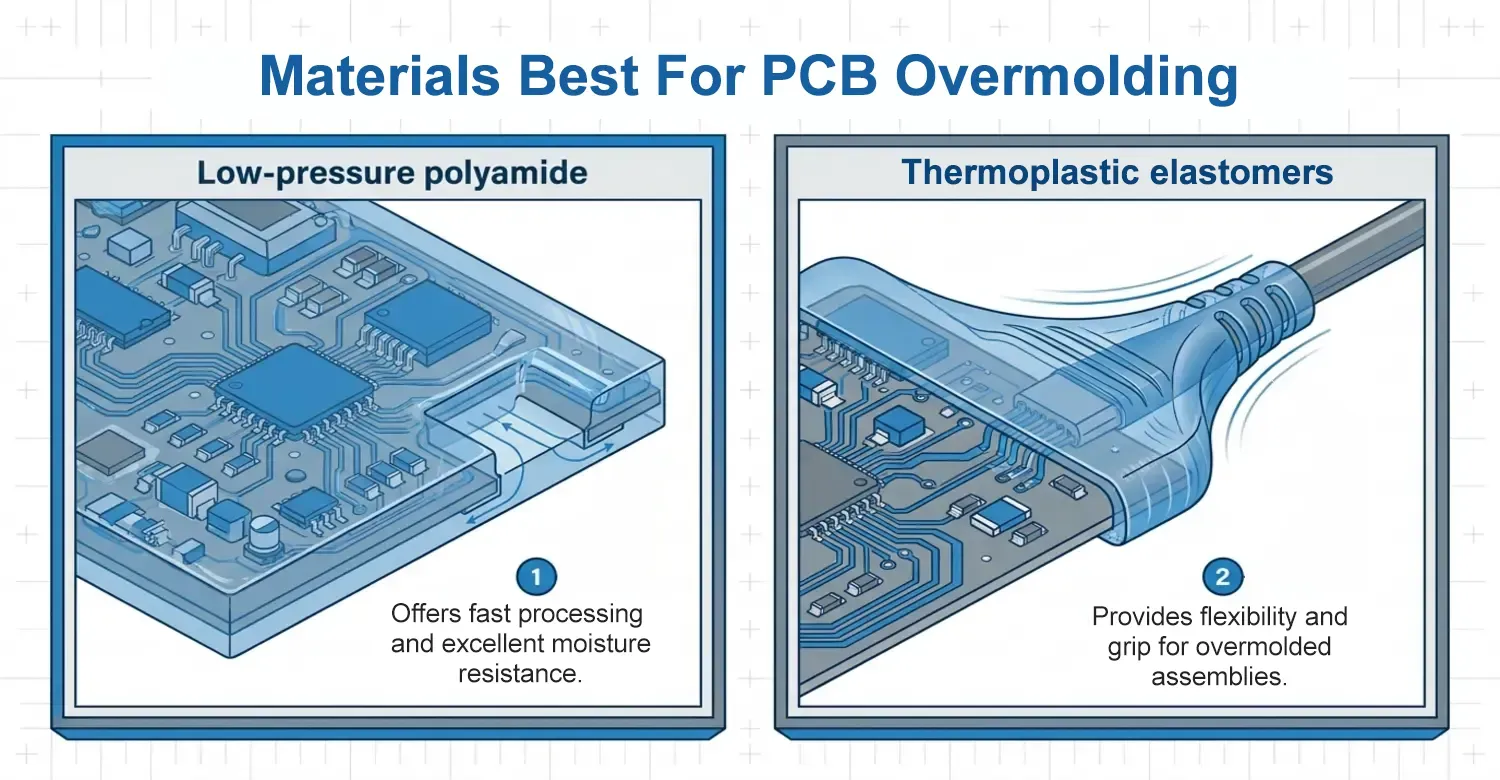
| Matériau | Fonction type | Principaux avantages | Principales limites |
|---|---|---|---|
| Polyamide à basse pression | Surmoulage de circuits imprimés (PCB) et d’assemblages de circuits imprimés (PCBA) | Traitement rapide, résistance à l'humidité, gammes flexibles | Il convient de vérifier la plage de température et la compatibilité des matériaux |
| Polyuréthane | Encapsulation/enrobage | Une bonne flexibilité et la protection de l'environnement | La chimie de durcissement et les propriétés à long terme doivent faire l’objet d’une validation |
| Epoxy | Encapsulation rigide | Haute résistance chimique et mécanique | Rigide ; difficile à réparer ; le durcissement génère de la chaleur |
| Silicone | Encapsulation flexible | Excellente souplesse et résistance à la température | Résistance mécanique plus faible ; l'adhérence doit être validée |
| TPE/TPU | Surmoulage flexible | Élasticité, adhérence, protection contre la traction | Les limites thermiques et chimiques dépendent fortement de la formulation |
| PC/ABS classique | Boîtier structurel / surmoulage | Bonnes propriétés mécaniques et esthétiques | Souvent inadaptés à l'encapsulation directe sous haute pression de circuits imprimés assemblés (PCBA) fragiles |
Conclusion
Le surmoulage des circuits imprimés est indispensable dans de nombreuses applications électroniques. Il consiste à recouvrir un circuit imprimé assemblé (PCBA) d’un matériau isolant, tel que du plastique. Le choix du matériau dépend du niveau de protection souhaité et des exigences en matière de flexibilité de la carte.
Référence
[1] Organisation internationale de normalisation (ISO). (2018). ISO 16750-1:2018 Véhicules routiers — Conditions environnementales et essais applicables aux équipements électriques et électroniques. Plateforme de consultation en ligne de l'ISO (OBP). https://www.iso.org/obp/ui/#iso:std:iso:16750:-1:ed-3:v1:en
[2] ScienceDirect. (s.d.). L'équation de Hagen-Poiseuille – aperçu général. ScienceDirect Topics. https://www.sciencedirect.com/topics/engineering/hagen-poiseuille-equation
[3] ScienceDirect. (s.d.). Élastomère thermoplastique – Science des matériaux. ScienceDirect Topics. https://www.sciencedirect.com/topics/materials-science/thermoplastic-elastomer

















 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH