

アルミニウムの陽極酸化処理は、被膜の強度に基づいて3種類に分類されます。タイプIおよびタイプIIは摩擦の少ない用途に使用されますが、タイプIIIの陽極酸化処理(ハードコート陽極酸化処理)は、十分な耐摩耗性、耐食性、および表面硬度が求められる用途に使用されます。 タイプIはクロム酸陽極酸化処理であり、皮膜厚は0.0001”です。 北米では、一般に「硫酸陽極酸化処理」と呼ばれるものは、MIL-A-8625の規定に基づきタイプIIに分類され、その皮膜厚は1.8 μmから25 μm(0.00007インチから0.001インチ)と中程度です。.
タイプIIIの陽極酸化皮膜の厚さは、13~150 μm(0.0005インチ~0.006インチ)の範囲で形成可能です。陽極酸化皮膜が厚いほど、耐腐食性、耐摩耗性、および耐摩耗性が向上します。これらの特性は、素地アルミニウムでは得られない場合があります。 ハードアルマイト処理は、アルミニウム表面に十分な厚さの酸化アルミニウム層を形成します。ただし、この被膜を強化するプロセスには、後処理を含む一連の手法が伴います。本ガイドでは、ハードアルマイト処理のプロセス、特性、および設計上の考慮事項について解説します。.
ハードコート陽極酸化処理とは?
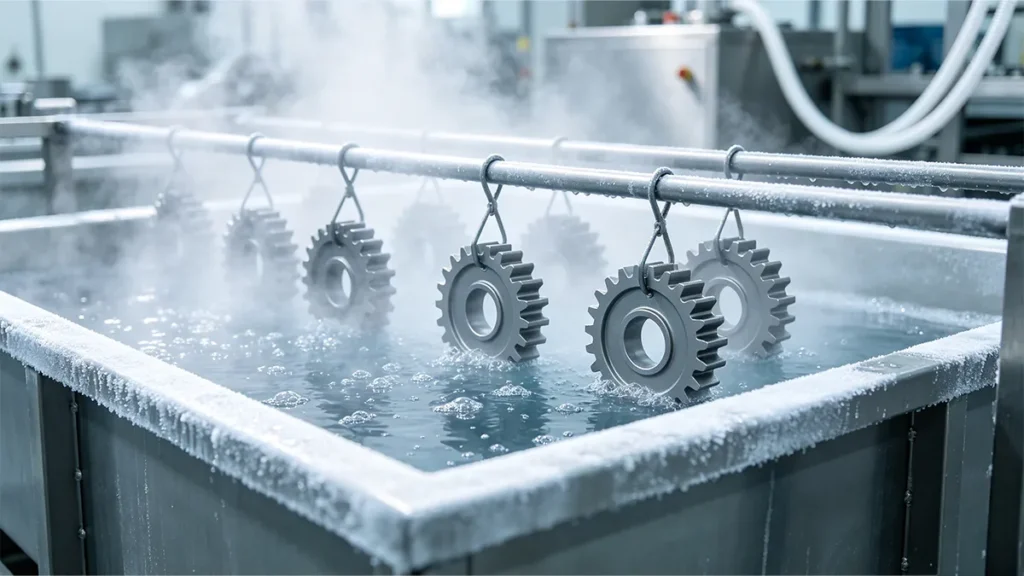
ハードコート陽極酸化処理は、タイプIII陽極酸化処理、あるいは単にハード陽極酸化処理と呼ばれることもあります。これは電気化学的変換処理の一種であり、通常はアルミニウムに対して行われ、アルミニウム部品表面に硬くて厚い酸化アルミニウム層を形成します。.
硬質陽極酸化処理の過程では、アルミニウム部品を陽極として直流電源に接続し、電解槽に浸漬します。陽極酸化処理を行う部品は、直流電源のマイナス端子に接続され、陰極として機能します。 直流電源のスイッチを入れると、アルミニウム部品の周囲でイオン解離が起こり、酸素イオンが放出されます。これらのイオンは電解液中のアルミニウムと反応し、酸化アルミニウム層を形成します。この反応は継続的に進行し、その過程で電解液は同時に酸化物の部分を溶解させます。最終的には、酸化物の生成と化学的溶解の間に平衡状態が成立します。.
この反応は、通常の陽極酸化処理において典型的なものです。ハード陽極酸化を行うには、温度を低く抑え、過度な化学的溶解を防ぐために電流密度を調整します。 実質的に、このプロセスによりより多くの酸化皮膜が形成されます。ハード陽極酸化は、化学薬品の濃度が比較的高いという点で、他の種類の陽極酸化とは基本的に異なります。さらに、ハード陽極酸化の処理時間は、タイプIおよびタイプIIよりも長くなります。タイプIIIの陽極酸化は、次のように要約できます。;
- アルミニウム製部品
- 表面処理
- 酸性電解質
- 制御された直流電流
- 酸化物の成長
- すすぎ
- オプションの染色・シーリング
- 検査
タイプIIIの陽極酸化処理は、タイプIIの陽極酸化処理とどのように異なるのでしょうか?
製造上のミスを防ぐためには、3種類の陽極酸化処理の違いを理解することが重要です。タイプIでは電解液としてクロム酸が使用されますが、タイプIIとハード陽極酸化処理ではいずれも硫酸が使用されます。タイプIIとハード陽極酸化処理の分類と区別を理解することは、電気化学的処理における酸性電解液の濃度を決定する上で役立ちます。 以下の表は、これら2つの陽極酸化処理プロセスの違いをまとめたものです。.
| 特徴 | II型陽極酸化処理 | タイプIII ハードコート |
|---|---|---|
| 主な目的 | 外観、防食、一般的な表面保護 | 摩耗、擦り減り、耐久性、工学的性能 |
| 一般的な塗膜厚さ | AACの参照データでは、およそ1.8~25.4 µm | AACの参照データでは、約12.7~115 µm |
| 表面硬度 | 素地のアルミニウムよりも高い | 素のアルミニウムよりもはるかに高い |
| 耐摩耗性 | 中程度 | 高い |
| 典型的な外観 | クリアカラー、染色カラー、メタリックカラー | 合金や製造工程によって、グレー、ダークグレー、ブロンズ、ブラウン、あるいはほぼ黒色となる |
| 寸法による影響 | 通常は比較的小さい | デザインに組み込む必要がある |
| 染色 | 一般的な | 可能ですが、色のバリエーションは限られています |
| シーリング | 腐食・色安定性において一般的 | 用途による。摩耗が激しい用途では、シールを使用しない場合もある。 |
| 代表的な用途 | 消費財、建築用部材、筐体 | スライド部品、シリンダー、ピストン、歯車、工作用治具、航空宇宙用ハードウェア |
タイプIIとハードアルマイト処理の性能の違いは、陽極酸化皮膜の性質と構造に起因しています。酸化アルミニウムは、アルミニウムと酸素からなるセラミックです。この酸化皮膜は厚みがあり、細孔を有しており、未処理のアルミニウムに比べて比較的硬度が高くなっています。しかし、技術者が注目するのは硬度だけではありません。 むしろ、標準的なコーティング陽極酸化処理では、耐摩耗性、耐化学腐食性、耐応力性および耐疲労性といった他のパラメータも考慮されます。これらのパラメータは、アルミニウム合金材料の適切な選定、適切な荷重分布の計算、潤滑剤の塗布、および表面粗さの制御を通じて達成されます。.
ハードコート陽極酸化処理の工程では、どのようなことが行われるのでしょうか?
ハードアルマイト処理は、材料の準備から、必要に応じて行われるシーリング処理に至るまで、数多くの工程を含む多段階のプロセスです。これらの工程について、順を追って説明していきましょう。.
前処理、洗浄・脱脂、エッチング、スミット除去、硬質アルマイト処理、およびすすぎまでを網羅した、硬質アルマイト処理の完全なワークフローです。これにより、厚みを制御した、均一で緻密、かつ耐摩耗性に優れた硬質酸化皮膜が形成されます。.
- 仕上げ前の準備
陽極酸化処理を行う前に、アルミニウム部品はすでに製造済みでなければなりません。部品の製造に用いられた製造工程(CNC加工を含む)にかかわらず、ハード陽極酸化処理の前に洗浄や技術的処置を必要とする欠陥が存在する可能性があります。 工具痕、加工痕、バリ、汚染物質などの欠陥は、陽極酸化処理後も残る可能性があります。陽極酸化処理は、これらの欠陥を除去するためのものではありません。仕上げ前の準備作業には、エッジやコーナーの状態の確認、必要な陽極酸化皮膜厚の決定、最終寸法公差の定義、ねじ部の要件の特定などが含まれます。.
- 洗浄・脱脂
アルミニウム部品は、製造工程を経た後、汚れ、油分、指紋などが付着している可能性があります。これらの汚染物質を除去するため、アルマイト処理の前に部品を洗浄します。適切な洗浄を行わないと、汚染物質によって密着不良、酸化皮膜の不均一な形成、変色などが生じるおそれがあります。.
- エッチング
アルミニウム部品は、陽極酸化処理を行う前に、アルカリ処理やその他の関連する化学処理を施し、特定の表面仕上げを実現します。エッチング処理により、表面の質感が変化するとともに、不要な物質が除去されます。.
- デスマッティング
エッチングの過程で、亜鉛、マグネシウム、銅、シリコンなどのアルミニウム合金との化学反応により、表面に不溶性の残留物が生成されることがあります。デスマッティング処理により、これらの残留物を取り除き、陽極酸化処理に適した清浄な表面を作ります。.
- 硬質アルマイト処理
準備が完了すると、その部品は電解液槽に浸漬され、陽極として直流電源に接続されます。この電気化学的プロセスは、化学物質の濃度、温度、電流密度、撹拌、および陽極酸化時間を管理するプロセスコントローラーによって制御されます。温度を上昇させる従来の陽極酸化とは異なり、ハード陽極酸化は、陽極酸化時間を延長しつつ、より低い温度で処理を行います。.
- すすぎ
陽極酸化処理の後、残留した反応生成物や電解液を除去するために洗浄が行われます。洗浄を行うことで、変色や腐食に起因する欠陥を防ぐことができます。.
必要に応じて、製造業者は部品の染色や密封処理を行うことができます。.
ハードコート陽極酸化処理にはどのような特性がありますか?
ハードコート陽極酸化処理は、耐摩耗性、耐食性、電気絶縁性、および表面の耐久性を備えています。.
耐摩耗性
機械や可動部品を伴うほとんどの工学用途では、接触する部品同士の噛み合わせによって生じる摩耗が特徴的です。優れた工学設計においては、耐摩耗性を考慮しなければなりません。 軽量性という利点から広く使用されている金属であるアルミニウムは、耐摩耗性を高めるためにハードアルマイト処理が必要です。これにより、アルミニウム部品の摩耗性が向上し、滑り接触が改善され、他の部品との摩擦に耐えることが可能になります。この耐摩耗性により、アルマイト処理されたアルミニウムは、バルブ部品、シリンダー、ガイドなど、多岐にわたる分野で活用されています。.
耐食性
アルミニウムの腐食は、アルミニウム表面が使用環境と直接接触しないようにすることで防ぐことができます。酸化アルミニウム層は、この目的を効果的に果たし、ASTM B580で規定された厳格な試験要件を満たす保護層を形成します。 [1]. 。ただし、アルミニウムの耐食性の有効性は、被膜の厚さ、シール条件、使用されるアルミニウム合金の種類、およびアルミニウム表面に存在する可能性のある欠陥によって左右される。.
電気絶縁
耐摩耗性や耐食性に加え、酸化アルミニウムは電気絶縁性を高めます。酸化アルミニウムは絶縁体です。この酸化皮膜は、素地のアルミニウムでは発生してしまう電流の伝導を防ぎます。ただし、絶縁破壊電圧が被膜層を迂回して流れるのを防ぐためには、酸化アルミニウムの皮膜が十分な厚さである必要があります。したがって、ハードコート陽極酸化処理によって形成される厚い酸化皮膜は、効果的な電気絶縁体となります。.
表面の耐久性
ハードコート陽極酸化処理により、厚い表面被膜が形成され、部品の動作時や取り扱い時の傷やその他の表面損傷を軽減します。しかし、この厚い被膜があっても、部品が機械的損傷を受けないとは限りません。非常に高い接触応力や衝撃が加わると、部品の酸化被膜に亀裂が生じ、破損につながる可能性があります。.
ハードアルマイト処理で最もよく見られる欠陥にはどのようなものがありますか?
硬質アルマイト処理の際に生じやすい欠陥としては、焼け、厚みのムラ、色のばらつき、表面欠陥、ひび割れや脆性破損などが挙げられる。.
特に高温または高電流密度でのハードコート陽極酸化処理の際、局所的な過熱や異常な酸化膜の成長が生じることがあります。この現象は「バーニング」と呼ばれます。また、バーニングは、電解液の循環が不十分である場合や、形状に起因する電流の集中によっても引き起こされることがあります。.
厚みのばらつきは、通常、部品の形状、電解液の循環、電流分布、および局所的な発熱に起因します。場合によっては、これらの影響により、加工痕、介在物、傷などの表面欠陥が生じることがあります。.
耐摩耗性や耐食性の観点からは厚膜陽極酸化処理が推奨されますが、その結果形成される厚い酸化アルミニウム層は、特に大きな機械的負荷がかかった場合に脆くなります。このため、設計・製造段階での慎重な配慮が必要となります。.
エンジニアは、どのような場合にタイプIIではなくハードコート陽極酸化処理を選ぶべきか?
一般的に、エンジニアは、表面の耐久性が主要な設計要件となる場合に、ハードコート陽極酸化処理を選択します。その他の要件としては、高い耐摩耗性、高い表面硬度、電気絶縁性、および摺動摩耗抵抗などが挙げられます。さらに、耐食性を向上させるために比較的厚い保護酸化皮膜を形成したい場合、タイプIIIが好まれます。 実質的に、エンジニアたちは、繰り返しの接触がある動作環境において、長寿命の部品を求めているのです。.
一方、色や外観、寸法への影響の低減、および一般的な腐食防止が主な考慮事項となる場合は、エンジニアはタイプIIを選択することになります。例えば、湿気や指紋にさらされるアルミニウム製の筐体を考えてみましょう。この部品には、過酷な使用条件を想定した設計上の配慮は必要ありません。 したがって、エンジニアはタイプIIの陽極酸化処理を選択することになるでしょう。もし同じ部品が、鋼製のスライド機構が接触して動くような作業環境にさらされる場合は、保護性能の向上が必要となります。この場合、エンジニアはハードコート陽極酸化処理を選択することになります。.
参考
[1] ASTM International. (2019). ASTM B580-79(2019) アルミニウムの陽極酸化皮膜に関する標準仕様書. ASTM規格データベース。. https://www.astm.org/b0580-79r19.html

















 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH