

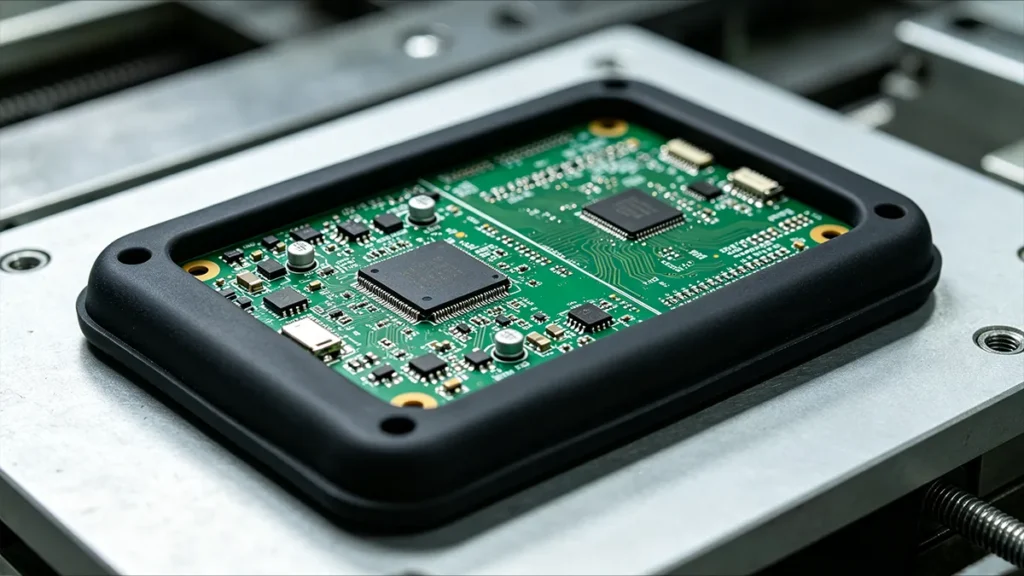
Um conjunto de interruptores do volante pode parecer um dispositivo simples, mas tem um design complexo. O conjunto inclui LEDs, resistências e condensadores, interruptores táteis, uma placa de circuito impresso (PCB) FR-4, um conector automóvel e um microcontrolador. Estes dispositivos têm de estar bem protegidos durante o funcionamento do veículo. O veículo está exposto a um ambiente exigente, caracterizado por humidade, vibração, variações de temperatura e cargas mecânicas, o que exige rigorosamente o cumprimento de normas de fiabilidade ambiental, tais como a ISO 16750 para a eletrónica automóvel. [1]. É essencial selecionar o processo de fabrico adequado para proteger estes dispositivos neste ambiente operacional. O método de fabrico mais recomendado é o sobremoldagem da placa de circuito impresso (PCB) com elastómero termoplástico (TPE). A PCB sobremoldada fica isolada eletricamente e protegida contra vibrações.
O que é a sobremoldagem de PCB?
A sobremoldagem de placas de circuito impresso (PCB) é o processo de envolver uma placa de circuito impresso montada em borracha ou plástico, utilizando o processo de moldagem por injeção. O conjunto da placa de circuito impresso é colocado num molde personalizado e o material fundido é vertido na cavidade. O material arrefece, formando uma camada protetora sólida à volta da placa.
Processo de sobremoldagem de placas de circuito impresso
O processo de sobremoldagem de PCB é praticamente semelhante à moldagem por injeção convencional. Na verdade, o processo utiliza equipamento semelhante ao utilizado na moldagem por injeção convencional. No entanto, a janela de processo para a sobremoldagem de PCB é substancialmente mais restrita do que para os plásticos comuns. Segue-se o fluxo sequencial das etapas do processo de sobremoldagem de PCB:
- Inspeção de placas de circuito impresso
- Limpeza / Secagem
- Inserir
- Carregamento e posicionamento
- Fechamento do molde
- Fusão
- Injeção
- Embalagem / Armazenamento
- Arrefecimento
- Abertura do molde
- Ejeção
- Corte + Inspeção
- Testes elétricos / funcionais
1. Inspeção do circuito da placa de circuito impresso (PCB)
Antes de iniciar o processo de sobremoldagem, certifique-se de que todos os circuitos na placa de circuito estão totalmente soldados e testados, para confirmar que não existem problemas. Assim que o encapsulamento estiver concluído, é impossível retificar as peças internas. Após confirmar tudo, o próximo passo consiste em limpar a placa de circuito. Por vezes, é necessário aplicar uma camada de primário na superfície para melhorar a aderência entre o material e a placa de circuito e para evitar futuros descolamentos ou a entrada de água.
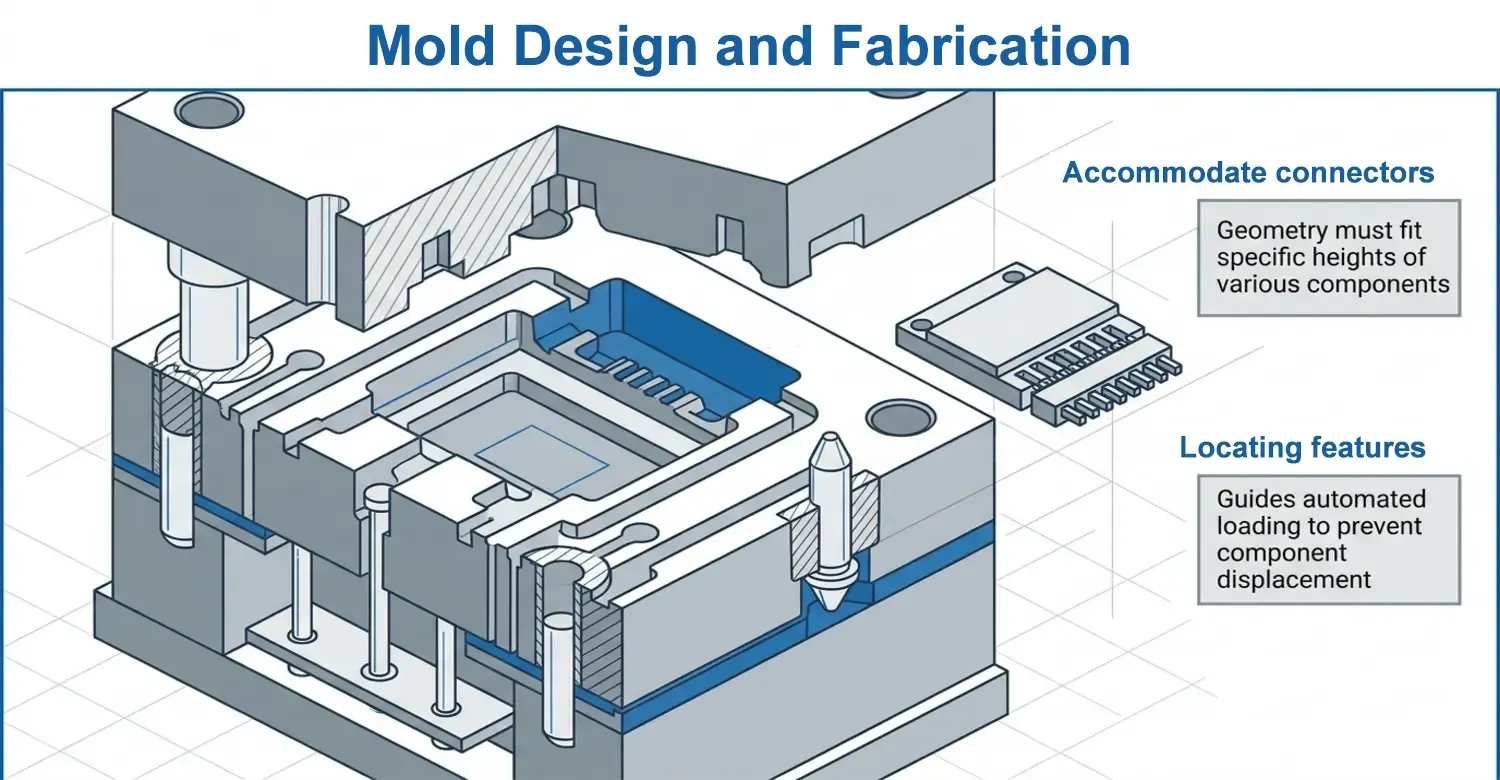
2. Concepção e Fabrico de Moldes
A sobremoldagem de PCB tem bons resultados quando se investe no projeto do molde. A cavidade do molde utilizada na sobremoldagem de PCB apresenta uma geometria diferente da utilizada na moldagem por injeção comum. A cavidade tem de acomodar conectores, juntas de solda e componentes eletrónicos. O projetista deve garantir que o molde esteja efetivamente fixado para evitar qualquer movimento durante a injeção. Um deslocamento, por mais pequeno que seja, é indesejável, pois pode levar ao desalinhamento dos conectores, a uma espessura irregular do encapsulamento e a danos nos componentes. Se o molde se destinar a grandes volumes de produção, é necessário utilizar elementos de posicionamento para orientar a automatização do carregamento das placas de circuito impresso.
É necessário realizar uma inspeção eficaz do molde antes da moldagem. A inspeção prévia ajuda a identificar possíveis contaminações e defeitos de soldadura. Após a inspeção, o molde deve ser limpo para evitar a aderência do polímero e a formação de vazios, que afetam a qualidade do produto. A preparação pode também envolver a secagem do molde, especialmente quando são utilizados polímeros sensíveis à humidade. Estes polímeros podem absorver água, dissolver-se e alterar as suas propriedades químicas e físicas quando expostos a ambientes húmidos. Entre os polímeros de engenharia sensíveis à humidade mais comuns utilizados na sobremoldagem encontram-se os nylons (poliamidas), os poliuretanos (PU) e determinados elastómeros termoplásticos (TPE).
3. Carregamento e fecho do molde
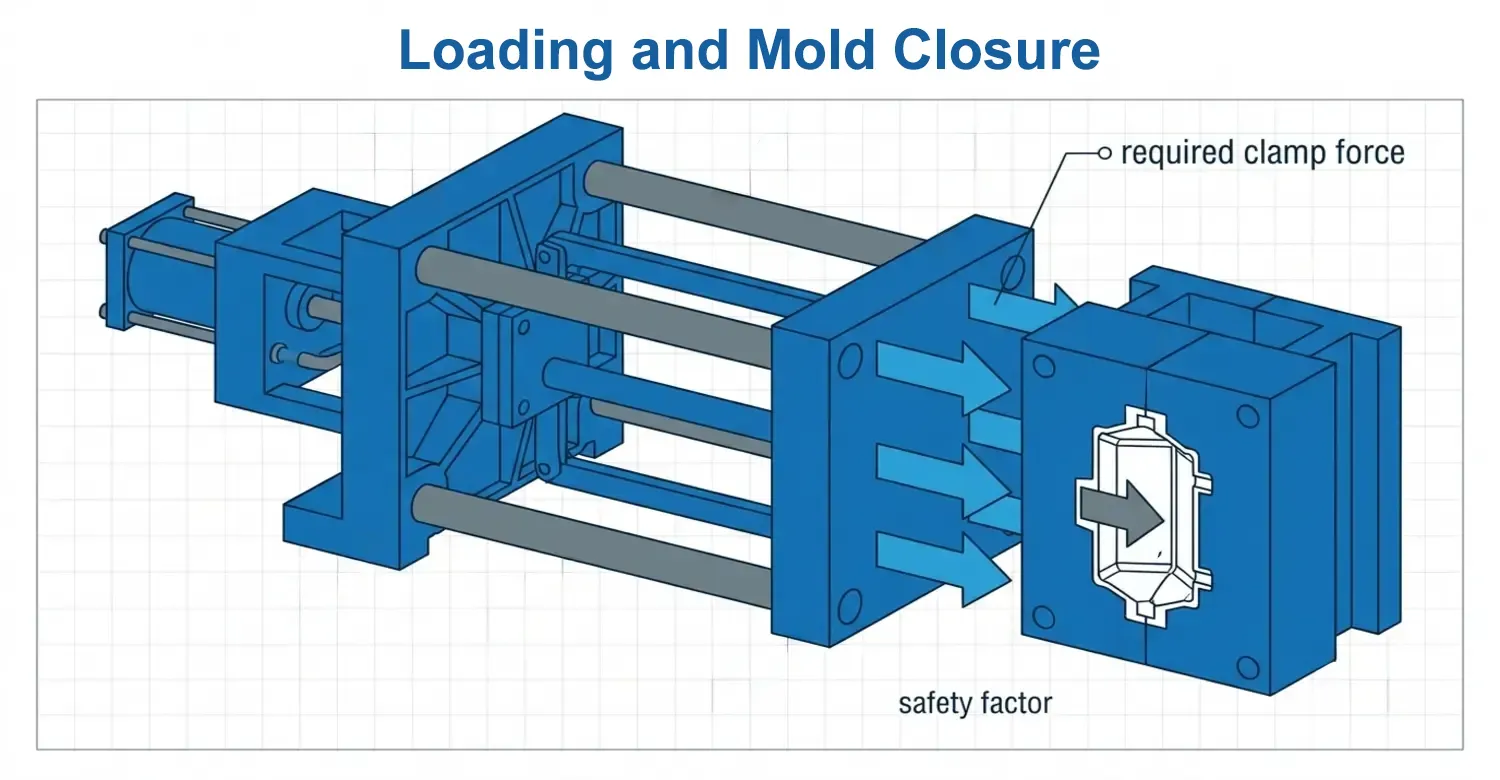
Após a inspeção, a PCBA é colocada no molde concebido para o efeito. O molde mantém a sua posição com precisão para garantir que o material de encapsulamento flua corretamente para todas as áreas sem danificar os componentes. Assim que o carregamento estiver concluído, o operador fecha o molde à volta da PCB para dar início ao processo de injeção. A injeção do material fundido na cavidade ocorre sob pressão, o que implica a aplicação de uma força de fixação suficiente. Ao escolher a força de fixação, certifique-se de que esta é superior à força de fixação necessária. Esta relação é dada por:;
Fc = PcApS
Em que Fc é a força de fixação necessária, Pc é a pressão efetiva da cavidade e Ap é a área projetada do componente moldado. S é o fator de segurança. Se, por exemplo;
Pc=60 MPa, e Ap= 0,004 m², então
Fc=60 × 106 × 0,004 = 240 kN.
Ao conceber o molde, os engenheiros selecionaram um fator de segurança para garantir que a força de fixação excedesse a pressão da cavidade. Por exemplo, a escolha de um fator de segurança de 1,5 ajustaria a força de fixação para 360 kN, o que é muito mais seguro para a injeção de materiais fundidos. A força de fixação deve ser selecionada num valor moderado. Uma força de fixação insuficiente pode causar rebarbas na linha de separação, enquanto uma força de fixação excessiva pode aumentar a tensão na ferramenta e o consumo de energia.
4. Fusão e injeção de plástico
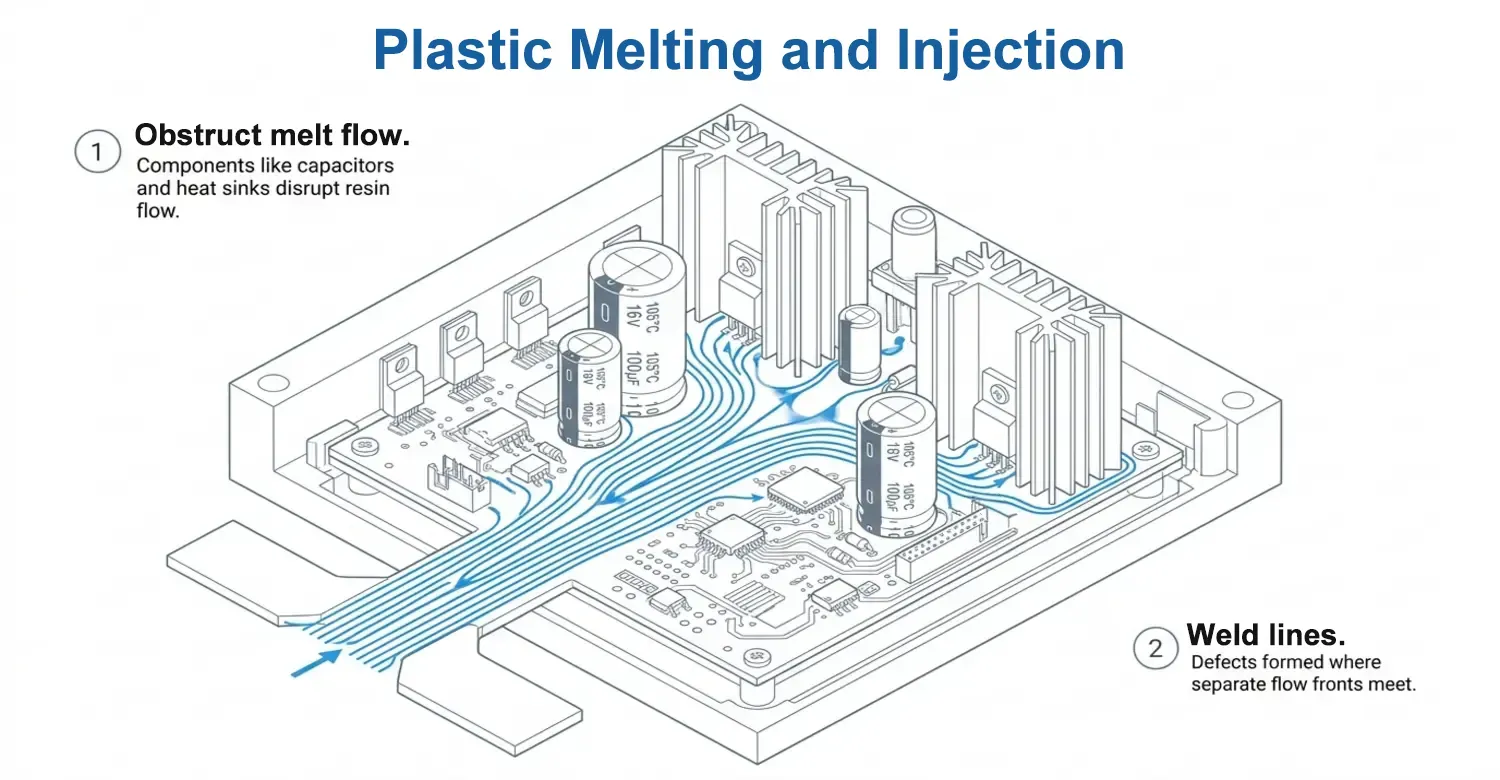
Um cilindro longo com um parafuso rotativo contém aquecedores que derretem a resina plástica. O parafuso mistura a resina e gera pressão, empurrando-a para a frente. O plástico fundido é injetado na cavidade sob pressão controlada. A pressão varia devido a diversos fatores, tais como a velocidade, a espessura da parede, a viscosidade do polímero e o desenho da porta de injeção, conforme resumido no fluxo newtoniano através de um canal circular, dado por:;
ΔP ≈ 8 μLQ / πR⁴ [2]
Em que ΔP é a queda de pressão, μ é a viscosidade da massa fundida, L é o comprimento de fluxo, Q é o caudal volumétrico e R é o raio efetivo de fluxo. Embora a maioria dos plásticos não siga esta equação de fluxo newtoniano, ela orienta os engenheiros na identificação de áreas críticas a ter em conta ao exercer ou regular a pressão de injeção.
O fluxo de materiais na cavidade do molde para a sobremoldagem de PCB é mais complexo do que na moldagem por injeção convencional. O conjunto da placa de circuito impresso (PCB) contém bordas da placa, condensadores, juntas de solda, pacotes de circuitos integrados (IC), conectores, fios, dissipadores de calor e outros componentes altos. Estes materiais podem obstruir o fluxo do material fundido. Se a obstrução não for bem gerida, pode resultar em linhas de soldadura que comprometem a qualidade do produto.
5. Arrefecimento e solidificação
Depois de preenchida a cavidade, é necessário retirar o calor do polímero. A taxa de remoção de calor é diretamente proporcional à espessura da parede.
tc ∝ s2
onde tc é o tempo de arrefecimento, e s é a espessura característica do polímero.
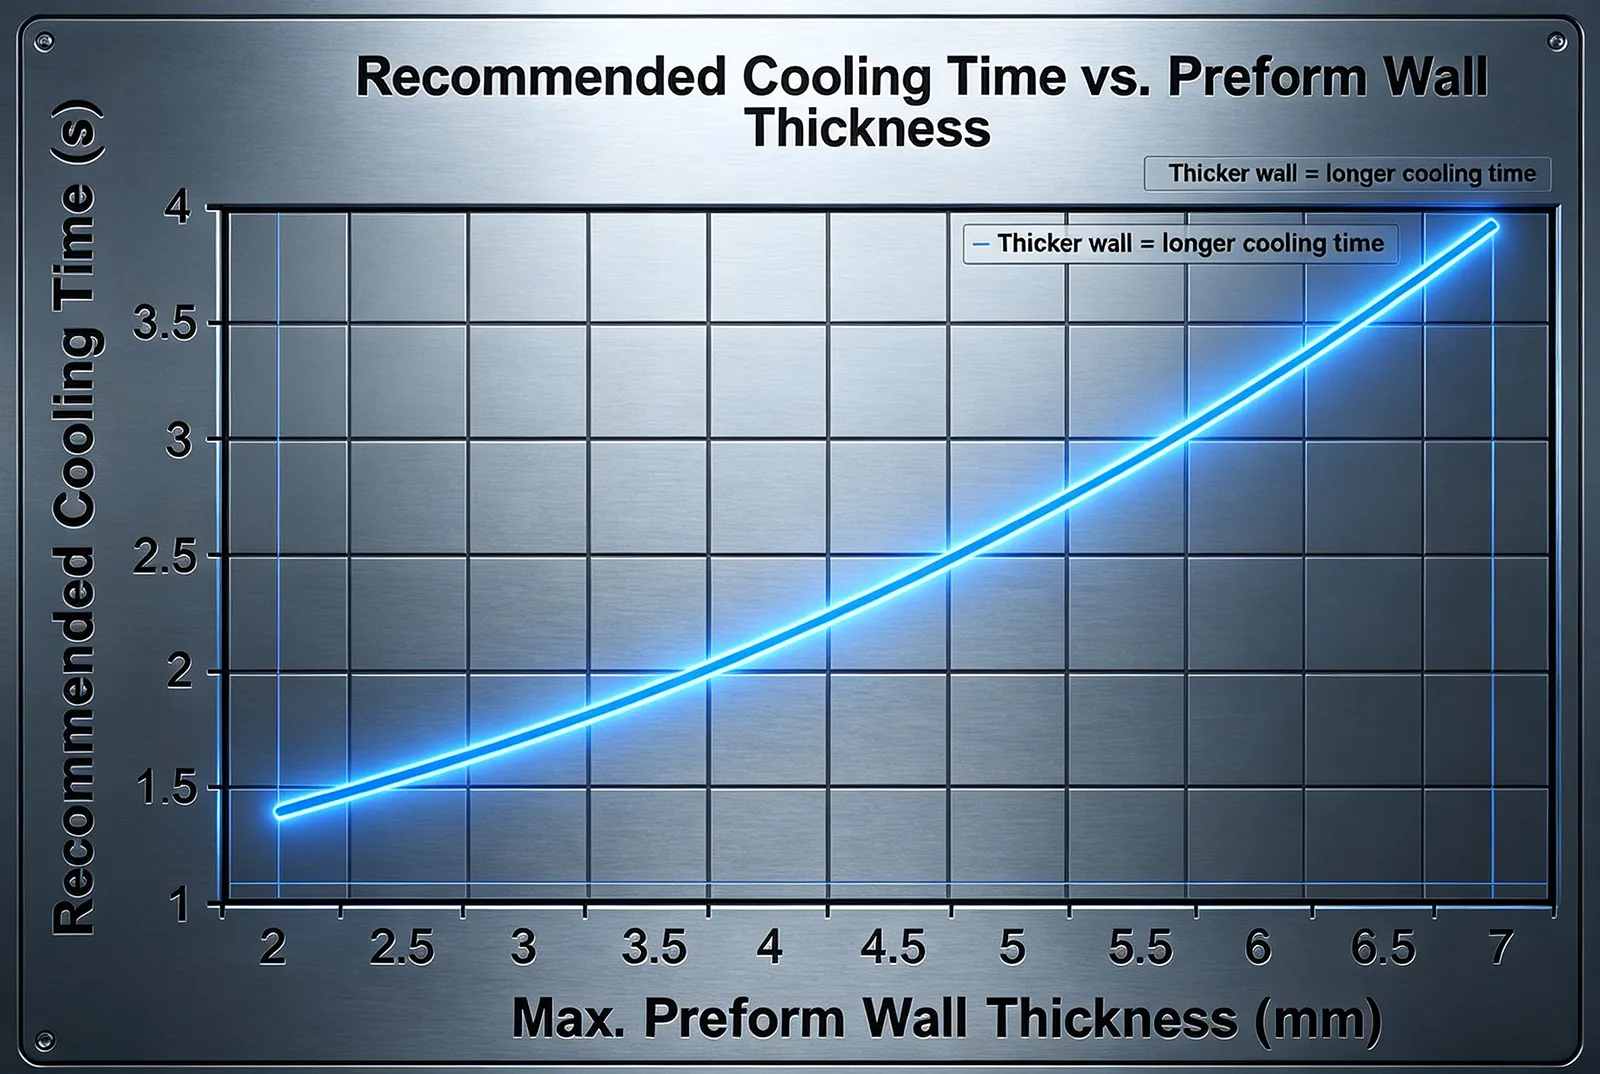
O gráfico mostra que o aumento da espessura da parede pode prolongar o tempo de arrefecimento. Isto afeta os custos de fabrico resultantes.
6. Abertura e ejeção do molde
Depois de o molde ter arrefecido suficientemente, os engenheiros abrem-no. O componente é removido através da sua ejeção, utilizando pinos ejetores, mangas e outros mecanismos. Durante a ejeção, deve ter-se o máximo cuidado para evitar falhas. Embora as peças de plástico convencionais possam suportar forças de ejeção excessivas, um conjunto de PCB sobremoldado pode não suportar tais forças. Uma força excessiva pode ser transferida para os componentes na placa de circuito impresso, levando à sua quebra. Após a ejeção, o componente pode ser submetido a um pós-processamento e a uma inspeção para garantir que o produto é eficaz e seguro. A tabela seguinte destaca alguns dos critérios de teste.
| Inspeção | O que deteta |
|---|---|
| Inspeção visual | Lâmpadas, disparos curtos, queimaduras, fissuras |
| Inspeção dimensional | Deformações e dimensões críticas |
| Raio-X/TAC | Vazios, deslocamento interno, encapsulamento |
| Continuidade elétrica | Circuitos abertos |
| Resistência de isolamento | Problemas de isolamento elétrico |
| Ensaio de alta tensão | Ruptura dielétrica |
| Ensaios funcionais | Funcionamento eletrónico |
| Teste de estanqueidade | Integridade da caixa/vedação |
| Ciclos térmicos | Fiabilidade termomecânica |
| Ensaio de tração/descolamento | Adesão da interface, quando aplicável |
Porque é que não se pode simplesmente utilizar a moldagem por injeção padrão para uma placa de circuito?
Embora seja possível encapsular algumas placas de circuito utilizando moldagem por injeção de termoplásticos, os engenheiros têm de ter muito cuidado, especialmente no caso de placas de circuito impresso (PCB) com muitos componentes. A moldagem por injeção convencional a alta pressão pode provocar a avaria dos componentes. Alguns dos parâmetros que dificultam a aplicação do processo convencional de moldagem por injeção incluem a pressão, a temperatura, o caudal, o encolhimento e a carga mecânica.
Durante a moldagem por injeção convencional, a pressão na cavidade gerada pelo plástico fundido é relativamente mais elevada do que a pressão baixa específica utilizada na sobremoldagem de PCB. Esta pressão elevada exerce uma força maior sobre os componentes do PCB, tais como condensadores cerâmicos, pacotes BGA, resistências SMD, conectores, sensores, terminais soldados e componentes de passo fino. O risco de deslocamento ou de carga mecânica é ainda maior quando a placa contém componentes de grandes dimensões ou sem suporte. De acordo com a Henkel, a moldagem a baixa pressão é um processo especial para encapsular com segurança componentes frágeis. Os materiais utilizados no método de baixa pressão são normalmente processados a uma pressão inferior à utilizada no processo convencional de moldagem por injeção.
A temperatura é outro fator a ter em conta para não se recorrer ao processo convencional de moldagem por injeção. Muitos termoplásticos de engenharia requerem temperaturas de fusão relativamente elevadas para fluírem. Por outro lado, a montagem de placas de circuito impresso (PCB) tem de respeitar os limites térmicos dos seus componentes, conectores, juntas de solda e adesivos. Esta contradição pode complicar tecnicamente o processo de conceção.
Quais são os melhores materiais para a sobremoldagem de PCB?
Não existe uma regra geral para selecionar os melhores materiais para a sobremoldagem de placas de circuito impresso (PCB). Materiais diferentes adequam-se a aplicações diferentes. Na maioria dos projetos, a lista inicial de materiais selecionados deve incluir hot-melts de poliamida de baixa pressão, poliuretano, epóxi, silicone e determinados elastómeros termoplásticos, cada um dos quais oferece propriedades termomecânicas distintas para o encapsulamento eletrónico. [3].
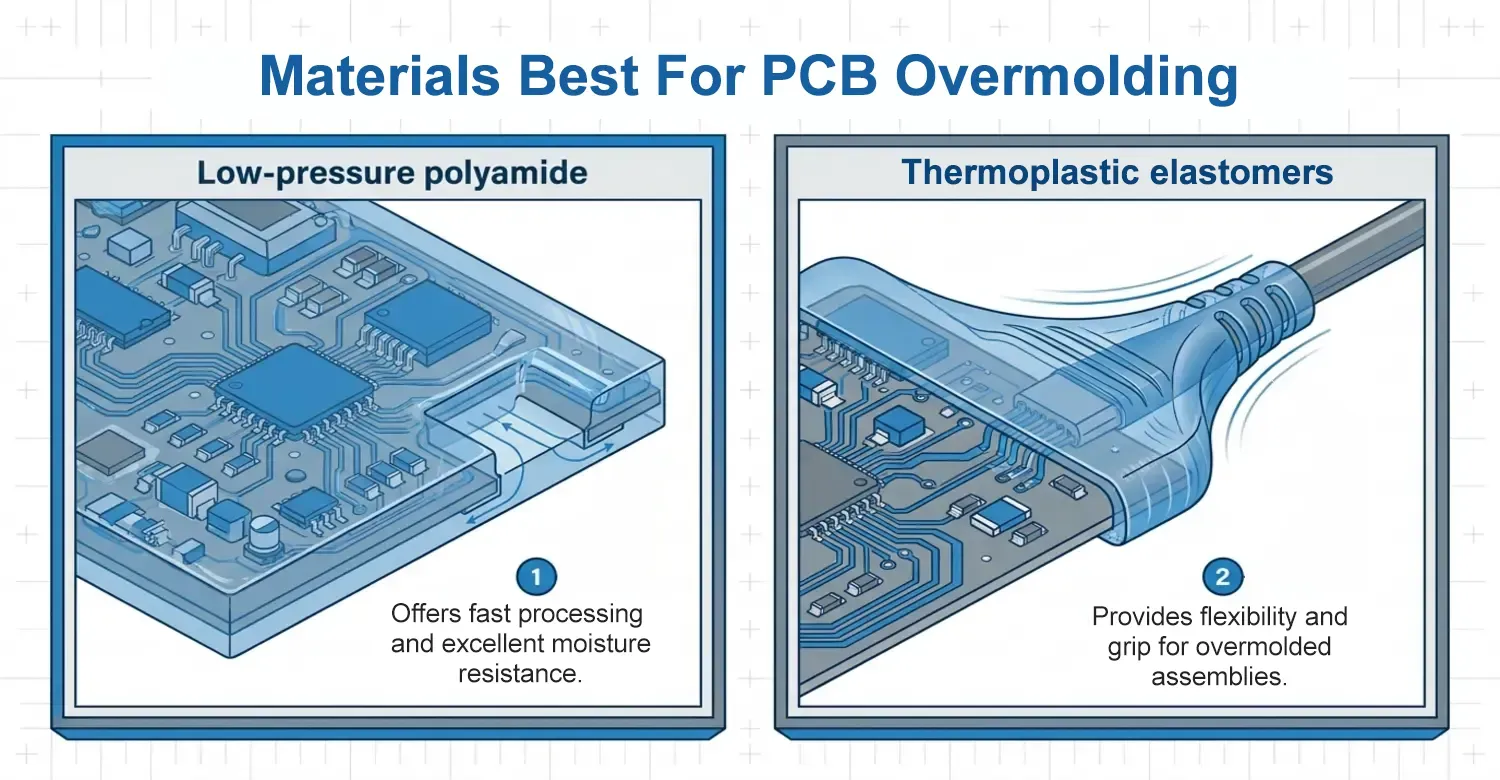
| Material | Função típica | Principais vantagens | Principais limitações |
|---|---|---|---|
| Poliamida de baixa pressão | Sobremoldagem de PCB/PCBA | Processamento rápido, resistência à humidade, tipos flexíveis | É necessário verificar o intervalo de temperatura e a compatibilidade dos materiais |
| Poliuretano | Encapsulamento/moldagem | Boa flexibilidade e proteção ambiental | A química da cura e as propriedades a longo prazo requerem validação |
| Epóxi | Encapsulamento rígido | Elevada resistência química e mecânica | Rígido; a reparação é difícil; a cura gera calor |
| Silicone | Encapsulamento flexível | Excelente flexibilidade e resistência à temperatura | Resistência mecânica mais baixa; a aderência requer validação |
| TPE/TPU | Sobremoldagem flexível | Elasticidade, aderência, alívio de tensão | Os limites térmicos e químicos dependem fortemente da formulação |
| PC/ABS convencional | Invólucro estrutural/sobremoldagem | Boas propriedades mecânicas e estéticas | Frequentemente inadequado para o encapsulamento direto a alta pressão de PCBAs delicados |
Conclusão
A sobremoldagem de placas de circuito impresso (PCB) é essencial em muitas aplicações eletrónicas. Consiste em revestir uma placa de circuito impresso montada (PCBA) com um material isolante, como o plástico. O tipo de material a utilizar depende do nível de proteção pretendido e das necessidades de flexibilidade da placa.
Referência
[1] Organização Internacional de Normalização (ISO). (2018). ISO 16750-1:2018 Veículos rodoviários — Condições ambientais e ensaios para equipamentos elétricos e eletrónicos. Plataforma de Navegação Online da ISO (OBP). https://www.iso.org/obp/ui/#iso:std:iso:16750:-1:ed-3:v1:en
[2] ScienceDirect. (s.d.). Equação de Hagen-Poiseuille – uma visão geral. Temas do ScienceDirect. https://www.sciencedirect.com/topics/engineering/hagen-poiseuille-equation
[3] ScienceDirect. (s.d.). Elastómero termoplástico – Ciência dos materiais. Temas do ScienceDirect. https://www.sciencedirect.com/topics/materials-science/thermoplastic-elastomer

















 PT
 EN
 ES
 FR
 DE
 IT
 NL
 PL
 AR
 JA
 KO
 ZH