

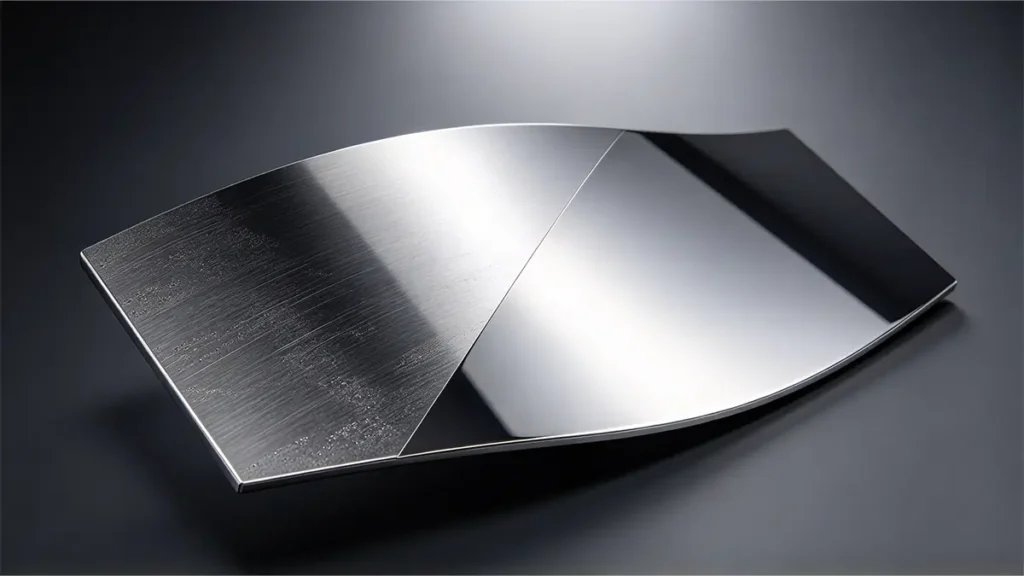
Beim Metallpolieren wird feines Material von der Oberfläche eines Bauteils abgetragen, um Unebenheiten zu beseitigen. Bei diesem Verfahren werden feine Schleifmittel auf die Oberfläche aufgebracht, um eine starke, gleichmäßige Reflexion zu erzielen. Das Metallpolieren ist kein einfacher Vorgang. Es umfasst eine Reihe von Parametern, die von erfahrenem Personal gesteuert werden müssen. Der Materialabtrag erfolgt schrittweise und hängt davon ab, welchen Feingrad der Hersteller erreichen möchte.
Nehmen wir zum Beispiel einen Auspuff aus Edelstahl für Kraftfahrzeuge. Wenn man eine Fertigungswerkstatt besucht, sieht die Oberfläche möglicherweise frisch bearbeitet oder gebürstet aus, mit sichtbaren Werkzeugspuren. Nach dem Polieren wird die Oberfläche jedoch glänzend und spiegelglatt.
In dieser Erläuterung wird beschrieben, wie beim Metallpolieren eine spiegelglatte Oberfläche erzielt wird, einschließlich der einzelnen Arbeitsschritte, der Auswahl der Schleifmittel und der Oberflächenvorbereitung.

Was versteht man unter einer Spiegeloberfläche bei einem Metallteil?
Eine Spiegeloberfläche ist eine stark reflektierende Metalloberfläche. Sie lässt sich mechanisch oder elektrochemisch erzielen. Durch das Polieren werden die optische Reflektivität und die Oberflächenstruktur verbessert, indem CNC-Bearbeitungsspuren, Schleifspuren, Schweißverfärbungen und Oxidschichten reduziert werden. Eine polierte Oberfläche weist Richtungsfehler auf, die klein genug sind, um einfallendes Licht zu reflektieren. Norton beschreibt eine Spiegeloberfläche bei Edelstahl als hochglanzpolierte, helle und reflektierende Oberfläche. Laut Norton ist Edelstahl so glatt, dass sein Ra-Wert unter 0,2 µm liegt.
Die Ra-Werte sagen nicht alles über die optische Spiegelqualität aus. So können beispielsweise zwei Auspuffrohre dieselben Ra-Werte aufweisen und dennoch unterschiedlich aussehen. Das Erscheinungsbild der Bauteile wird auch von anderen Faktoren bestimmt, wie beispielsweise geometrischen Verzerrungen, Welligkeit, eingebetteten Partikeln und gerichteten Kratzern.
Wie entsteht durch das Polieren von Metall eine spiegelglatte Oberfläche?
Eine Spiegelglattheit wird im Wesentlichen durch schrittweises Abschleifen erreicht. Zunächst werden durch den Grobschliff große Oberflächenfehler von der Bauteiloberfläche entfernt. Anschließend werden durch einen feineren Schleifvorgang die durch den groben Schleifvorgang verursachten Kratzer beseitigt. Dieser Materialabtragungsprozess wird so lange wiederholt, bis alle Oberflächenfehler ausreichend beseitigt sind. Zu diesem Zeitpunkt ist die Oberfläche glatter und somit reflektierender. Im Folgenden werden die Schritte zusammengefasst, die zu einer Spiegeloberfläche führen.
Bearbeitete Oberfläche → Grobschleifen → Zwischenschliff → Feinschleifen → Polierpaste → Reinigung → Prüfung
| Bühne | Hauptziel | Typische Schleifmittel-Skala |
|---|---|---|
| Vorbereitung der Oberfläche | Verunreinigungen und größere Mängel beseitigen | - |
| Grobschliff | Bearbeitungsspuren, Schweißnähte, tiefe Kratzer | Körnung ~36–120 |
| Zwischenbearbeitung | Grobe Schleifspuren entfernen | Körnung ~120–320+ |
| Feinbearbeitung | Verbleibendes Kratzmuster verfeinern | Körnung ~320–1000+ |
| Mikro-Endbearbeitung | Eine polierfertige Oberfläche herstellen | Schleifmittel im Mikrometerbereich |
| Endpolieren | Reflexionsgrad erhöhen und feine Fehler beseitigen | Feine Verbindungen / Mikron-Schleifmittel |
| Schwabbeln | Ein hochglänzendes Erscheinungsbild erzielen | Feinschleifpaste |
Welche Oberflächenvorbereitung ist vor dem Polieren von Metall erforderlich?
Die Wirksamkeit des Metallpolierens hängt von der Vorbereitung der Oberfläche ab. Der erste Schritt beim Polieren eines CNC-gefrästen oder geformten Bauteils besteht darin, etwaige Mängel zu identifizieren. Durch eine sorgfältige Prüfung lassen sich Werkzeugspuren, tiefe Kratzer, mögliche Oxidation sowie Maßmerkmale erkennen, die den Materialabtrag verhindern. Diese Prüfung ist unerlässlich, da sie den Herstellern hilft, die Präzision der CNC-Teile zu gewährleisten. Sobald die Prüfung und das Grobpolieren abgeschlossen sind, sollten Grate entfernt werden, bevor mit dem Feinpolieren begonnen wird. Das Entfernen von Graten ist eine Form der Oberflächenvorbereitung für die nachfolgenden Polierstufen. Grate verursachen Fehler, die später möglicherweise schwer zu beseitigen sind.
Bestimmte Defekte, wie beispielsweise tiefe Kratzer und Schweißnähte, erfordern einen aggressiven Schleifvorgang, um sie wirksam zu beseitigen. Allerdings muss die Art des Schleifvorgangs sorgfältig überwacht werden, um mögliche Nebenwirkungen zu vermeiden. Wenn ein Fertigungsteam beispielsweise eine Spiegeloberfläche aus Edelstahl anstrebt, empfiehlt Norton in seinen Leitlinien den Einsatz von Schleifmitteln der Körnung 80. Sobald die übrigen Anforderungen an die Oberflächenvorbereitung erfüllt sind, müssen die Ingenieure eine glatte Oberfläche erzielen, bevor sie mit dem Polieren mit feinerem Schleifmittel fortfahren. Es ist nicht ratsam, zum Feinschleifen überzugehen, solange die Oberfläche noch tiefe Kratzer aufweist.
Wie sieht der typische Metallpolierprozess aus?
Ein typischer mechanischer Schleifprozess für CNC-bearbeitete Teile beginnt mit dem Grobpolieren und geht bis zum Feinpolieren.
- Vorbereitung der Oberfläche
Vor Beginn des Poliervorgangs wird die Oberfläche zunächst vorbereitet. Dazu gehört die Reinigung, um Staub, Öle, Fett, Fingerabdrücke usw. zu entfernen. Die Reinigung ist Teil der Oberflächenvorbereitung und erfolgt bei jedem Polierschritt.
- Grobes Abschleifen
Das Grobschleifen dient dazu, die Ra-Werte von bis zu 3,2 µm auf bis zu 0,8 µm zu reduzieren. Beim Grobschleifen wird eine Körnung von 120–180 verwendet, um an zugänglichen Außenflächen Bearbeitungsspuren zu entfernen und die Oberfläche zu glätten. Der Materialabtrag in dieser Phase kann beträchtlich sein und oft etwa 20–50 µm pro Oberfläche betragen, was bei Bauteilen mit engen Toleranzen von Bedeutung ist.
- Schritt 3: Mittlere Abrasion
Hierbei handelt es sich um einen Materialabtrag mit einer Körnung von 240 bis 320. Er dient dazu, die Kratzer aus der ersten Stufe zu beseitigen und eine gleichmäßigere Oberflächenstruktur zu erzielen. Die Ra-Werte liegen in dieser Stufe mit etwa 0,5 µm deutlich niedrig. Nach dieser Stufe sieht die Oberfläche deutlich glatter aus. Unter schrägem Lichteinfall ist jedoch immer noch eine Struktur erkennbar.
- Schritt 4: Feinschleifen
Diese Polierstufe mit einer Körnung von 400–600 führt zu einer satinierten oder vorpolierten Oberfläche. Die in dieser Stufe erzielten Ra-Werte liegen zwischen 0,2 und 0,4 µm. Bei Edelstahl ergibt diese Stufe eine typische satinierte oder gebürstete Metalloberfläche, die in vielen industriellen Anwendungen als Endzustand vorgeschrieben ist.
- Schritt 5: Feinstbearbeitung und Polieren
Um die in Schritt 4 erzielte Satinierung in eine echte Spiegelglätte zu verwandeln, muss das Bauteil poliert werden. In diesem Schritt kommen weiche Tücher oder Baumwollscheiben in Kombination mit ultrafeinen Poliermitteln (wie Rouge oder Aluminiumoxid-Pasten) zum Einsatz. Die Polierscheibe läuft mit hohen Drehzahlen und erzeugt dabei leichte Reibung und Wärme, wodurch die von den vorherigen Schleifmitteln hinterlassenen mikroskopisch kleinen Erhebungen geschmolzen und geglättet werden. Durch diese abschließende Glättung wird der Ra-Wert deutlich unter 0,2 µm gesenkt, was zu einer hochreflektierenden, optisch klaren und makellosen Spiegeloberfläche führt.
- Endreinigung und Abnahme
Reinigen Sie die Teile nach dem Feinschleifen, um Rückstände zu entfernen. Werden diese Rückstände nicht entfernt, können sie die Sichtprüfung oder die Rauheitsbewertung beeinträchtigen. Eine Ultraschallreinigung wird häufig eingesetzt, wenn Sacklöcher oder vertiefte Stellen schwer abzuwischen sind. Das Spiegelpolieren ist ein iterativer Prozess. So kann beispielsweise vor dem Feinschleifen der Mittelschleifvorgang so lange wiederholt werden, bis der Ra-Wert deutlich reduziert ist. Die Endkontrolle stellt sicher, dass der erreichte Ra-Wert akzeptabel ist. Dies erfolgt mithilfe eines Oberflächenprofilometers, einer Sichtprüfung unter geeigneter Beleuchtung auf Polierfehler sowie Maßkontrollen an allen Merkmalen mit engen Toleranzen, die durch den Metallpolierprozess beeinflusst worden sein könnten.
Wann sollte mechanisches Polieren anstelle von Elektropolieren zum Einsatz kommen?
In vielen Fällen fällt es Ingenieuren schwer, sich zwischen mechanischem Polieren und Elektropolieren zu entscheiden. Dies gilt für zahlreiche Anwendungsbereiche, wie beispielsweise Halbleiterprozessanlagen aus Edelstahl oder pharmazeutische Behälter. Mechanisches Polieren ist nicht dasselbe wie Elektropolieren. Die beiden Verfahren stehen nicht in Konkurrenz zueinander. Sie lösen unterschiedliche Probleme in verschiedenen Phasen des Oberflächenbearbeitungsprozesses. Das Elektropolieren ist ein elektrochemischer Auflösungsprozess. Das Werkstück wird in einen sauren Elektrolyten (typischerweise eine Mischung aus Phosphor- und Schwefelsäure) getaucht und als Anode in einen Gleichstromkreis geschaltet, wobei die gängigen Passivierungs- und Elektropolier-Spezifikationen wie ASTM B912 eingehalten werden. [1]. Das Oberflächenmaterial löst sich vorrangig an Unebenheiten auf (höhere Stromdichte an den Spitzen), wodurch die Oberfläche auf atomarer Ebene geglättet wird. Es kommt zu keinem abrasiven Kontakt.
Die folgende Tabelle fasst die Fälle zusammen, in denen Ingenieure zwischen mechanischem Polieren und Elektropolieren wählen sollten.
Das Budget ist begrenzt und das Korrosionsrisiko ist gering
- Die Oberfläche weist erhebliche Beschädigungen auf: tiefe Vertiefungen, Schweißspuren, Kratzer, Walzzunder
- Die Anwendung ist unkritisch: Behälter für Trockenprodukte, Bauteile
- Als Vorbehandlungsschritt vor dem Elektropolieren
- Eine Reparatur vor Ort mit tragbaren Geräten ist erforderlich
- Die angestrebte Oberflächenbeschaffenheit liegt bei #4 bis #7 für nicht-sanitäre Anwendungen
Wann sollte man das Elektropolieren einsetzen?
Die Anforderungen hinsichtlich Partikelgehalt und Ausgasung schließen eine rein mechanische Oberflächenbearbeitung aus
- Biopharmazeutika, chemische Substanzzufuhr in der Halbleiterindustrie oder UHP-Gassystem
- Die Anwendung erfordert die Einhaltung der Norm ASME BPE SF4–SF6
- Korrosionsbeständigkeit und nachgewiesene Reinigungsfähigkeit sind entscheidend
- Die behördlichen Unterlagen erfordern eine Überprüfung des Cr:Fe-Oberflächenverhältnisses
- Komplexe Innengeometrien (Behälter, Rohrbohrungen) erfordern eine gleichmäßige Oberflächenbeschaffenheit
Was sind die häufigsten Fehler beim Polieren von Metall?
Beim Polieren von Metall treten häufig Fehler auf, selbst wenn man sich nach Kräften bemüht, eine makellose Oberfläche zu erzielen. Es ist wichtig, diese Fehler zu verstehen, da dies die Grundlage für ihre Vermeidung bildet.
Lochfraß
Dabei handelt es sich um kleine, lokal begrenzte Korrosions- oder Beschädigungsstellen auf der Metalloberfläche. Sie entstehen durch Verunreinigungen während des Poliervorgangs oder durch unsachgemäße Arbeitstechniken, wie beispielsweise die Verwendung ungeeigneter Schleifmittel. Lochfraß ist ein gefährlicher Defekt der strukturellen Festigkeit, da er die strukturelle Integrität des Metalls beeinträchtigen und lokalisierte Versagenserscheinungen beschleunigen kann – ein Mechanismus, der in Richtlinien zur Korrosionskontrolle in der Luft- und Raumfahrt, wie beispielsweise FAA AC 43-4B, streng überwacht wird. [2].
Unebene Oberflächen
Manchmal können bestimmte Bereiche einer Metalloberfläche stärker poliert sein als andere, was zu einer ungleichmäßigen Oberflächenbeschaffenheit führt. Dies ist auf einen ungleichmäßigen Druck beim Polieren, Schwankungen in der Qualität des Schleifmittels oder Probleme mit der Poliermaschine selbst zurückzuführen. Eine ungleichmäßige Oberflächenbeschaffenheit beeinträchtigt das Aussehen und die Funktionalität des Bauteils.
Mikrokratzer
Mikrokratzer sind kleine Kratzer, die sich beim Polieren auf der Oberfläche bilden können. Sie sind oft mit bloßem Auge nicht erkennbar. Mikrokratzer entstehen in der Regel durch Schleifpartikel, abgenutzte Polierpads oder falsche Maschineneinstellungen. Mikrokratzer können zu größeren Problemen führen. Sie können Schwachstellen im Metall verursachen, was zu möglichen Brüchen, Korrosion oder erhöhtem Verschleiß führen kann, da Oberflächenunregelmäßigkeiten bekanntermaßen Spannungskonzentratoren sind, die laut den SAE-Normen für Oberflächenbeschaffenheit die Ermüdungslebensdauer erheblich verringern. [3].
Schlussfolgerung
Letztendlich erfordert die Erzielung einer makellosen Spiegeloberfläche die strikte Einhaltung der schrittweisen Schleifabfolge, um Unebenheiten der Oberfläche auszugleichen, ohne die kritischen Maße des Bauteils zu verändern.
Referenzen
[1] ASTM International. (2018). ASTM B912-02(2018) Norm für die Passivierung von rostfreien Stählen durch Elektropolieren. ASTM-Normendatenbank. Abgerufen unter https://www.astm.org/b0912-02r18.html
[2] Federal Aviation Administration (FAA). (2018). Richtlinie 43-4B: Korrosionsschutz für Luftfahrzeuge. FAA-Dokumentensammlung. Abgerufen unter https://www.faa.gov/documentLibrary/media/Advisory_Circular/AC_43-4B.pdf
[3] SAE International. (o. J.). J448_196306: Oberflächenstruktur. SAE-Normen. Abgerufen unter https://www.sae.org/standards/content/j448_196306/














 DE
 EN
 ES
 FR
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH