

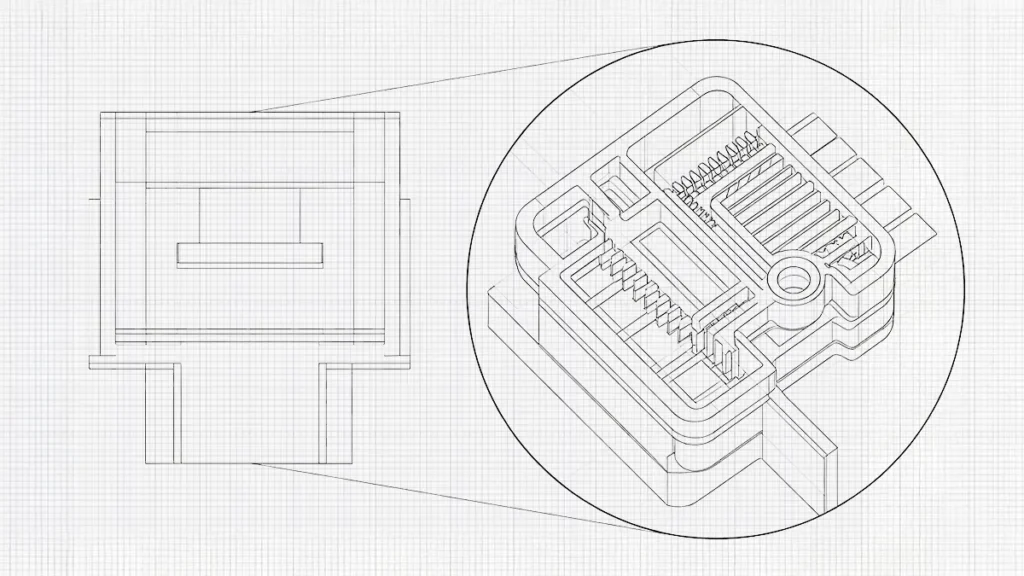
Betrachten wir die technischen Herausforderungen, denen ein Medizintechnikunternehmen bei der Entwicklung eines Sensors zur Blutzuckermessung gegenüberstehen kann. Der Sensor ist ein komplexes System mit extrem kleiner Elektronik. Dies bedeutet, dass das schützende Kunststoffgehäuse des Sensors miniaturisiert werden muss. Der Einsatz herkömmlicher Spritzgussverfahren kann die Komplexität der Fertigung erhöhen, da die Formkavität extrem klein ist. So muss beispielsweise das bei diesem herkömmlichen Verfahren verwendete geschmolzene Material vor dem Erstarren einen kurzen Weg zurücklegen, was die Materialauswahl erschwert.
Wird hingegen ein Material mit einer hohen Erstarrungsgeschwindigkeit gewählt, muss der Konstruktion des Anguss- und Angusskanalsystems besondere Aufmerksamkeit gewidmet werden, um ein Erstarren vor dem Befüllen zu vermeiden. Folglich muss die in diesem Verfahren verwendete Form Merkmale wiedergeben, deren Durchmesser möglicherweise nur wenige hundert Mikrometer beträgt. Tatsächlich erfordert das Verfahren einen Mikro-Spritzgussansatz, der sich vom herkömmlichen Spritzguss unterscheiden kann.
Das Mikrospritzgießen ist ein Verfahren zur Formgebung und Verarbeitung von Thermoplasten, mit dem Produkte, Teile und Komponenten hergestellt werden, die oft weniger als ein Gramm wiegen und einen Durchmesser von nur wenigen Millimetern haben. Die durch Mikrospritzgießen hergestellten Komponenten sind hochkomplex und erfordern dennoch während des gesamten Fertigungsprozesses größte Sorgfalt hinsichtlich Effizienz, Genauigkeit und Präzision. Die Toleranzen beim Mikrospritzgießen sind extrem eng und liegen typischerweise im einstelligen Mikrometerbereich (±1 bis 5 μm oder ±0,0001 bis ±0,0002 Zoll). Ingenieure brauche nicht Mikrospritzguss zur Herstellung von Bauteilen mit größeren Toleranzanforderungen; in solchen Fällen ist der herkömmliche Spritzguss kostengünstiger.

Wodurch unterscheidet sich das Mikro-Spritzgießen vom herkömmlichen Spritzgießen?
Der Hauptunterschied zwischen dem Mikrospritzguss und dem herkömmlichen Spritzguss liegt in der Größenordnung, ab der bestimmte Fertigungsphänomene eine entscheidende Rolle spielen. Der Mikrospritzguss erfordert im Vergleich zum herkömmlichen Spritzguss ein Höchstmaß an Präzision. Er zeichnet sich in der Regel durch sehr kleine Bauteile, dünne Wandstärken und Miniaturmerkmale aus. Für das Mikrospritzgießen gibt es keine allgemein anerkannte Definition und Spezifikation für den Begriff “Mikrobauteil”. Die Anwendung und die Fertigungstechnologie können ein Mikrobauteil definieren.
Geringfügige Änderungen an der Einrichtung für das Mikrospritzgießen haben erhebliche Auswirkungen auf die Eigenschaften des Endprodukts. So kann beispielsweise eine kleine Änderung der Angussgeometrie das Füllverhalten deutlich verändern. Dies kann bei Kleinteilen zu Hohlräumen oder Schweißnähten führen. Diese Herausforderung beim Füllvorgang lässt sich beim herkömmlichen Spritzgießen leichter bewältigen als beim Mikrospritzgießen. Der Spritzgussprozess im Mikrospritzguss erfordert zudem eine sorgfältige Steuerung der Auswurfkräfte. Die Mikroteile weisen filigrane Strukturen auf, die bei relativ hohen Auswurfkräften leicht brechen können. Darüber hinaus kann der Polymerabbau beim Mikrospritzguss erheblich sein, da das Schmelzvolumen gering ist und die Verweilzeit relativ lang sein kann.
Welche Anwendungen profitieren am meisten vom Mikrospritzguss?
Die Fertigungsumgebungen für Miniatur-Polymerbauteile sind auf die Massenproduktion ausgelegt. Daher eignet sich das Mikrospritzgießen besonders gut für diese Art der Produktion. Diese Art des Spritzgießens erfolgt in der Regel automatisiert, was die Genauigkeit und Effizienz der Produktion erhöht. Die folgende Tabelle fasst die Anwendungsbereiche des Mikrospritzgießens zusammen.
| Anmeldung | Typische Merkmale von Mikrospritzgussteilen | Wichtigster technischer Aspekt |
|---|---|---|
| Medizinprodukte | Mikrofluidikkanäle, Miniaturgehäuse | Biokompatibilität, Dimensionsstabilität |
| Elektronik | Steckverbinder, Sensorkomponenten | Elektrische Isolierung und Präzision |
| Sensoren für die Automobilindustrie | Halterungen, Gehäuse, Antriebskomponenten | Temperatur- und Vibrationsbeständigkeit |
| Mikrooptik | Linsen, optische Strukturen | Oberflächenbeschaffenheit und Reproduzierbarkeit |
| Mikromechanik | Zahnräder, Wellen, Gestänge | Maßgenauigkeit und Verschleiß |
| Lab-on-Chip-Geräte | Kanäle, Kammern, Schnittstellen | Füll- und Oberflächeneigenschaften |
| Unterhaltungselektronik | Miniaturklammern und -gehäuse | Montagetoleranz |
| MEMS-Verpackung | Mikrogehäuse und Schutzvorrichtungen | Ausrichtung und Abdichtung |
Wie sollte ein Kleinstbauteil vor Beginn des Werkzeugbaus konstruiert werden?
Einer der größten Fehler, den Hersteller bei der kommerziellen Umsetzung des Spritzgussverfahrens begehen, besteht darin, sich bei der Konstruktion ausschließlich auf die geometrischen Möglichkeiten zu konzentrieren. Der Konstruktionsprozess muss damit beginnen, die Prozessfähigkeiten zu berücksichtigen. Bei der Auswahl der Formgeometrien sollte die wichtigste Überlegung sein, ob der Spritzgussprozess das Bauteil reproduzierbar herstellen kann. Mithilfe eines CAD-Systems können Ingenieure ein Bauteil mit einer Wandstärke von 100 µm für Rippen, 150 µm für Bohrungen oder 0,20 mm entwerfen. Es ist jedoch möglicherweise nicht einfach, das Bauteil wiederholt zu formen, es unbeschadet auszuwerfen oder genau zu prüfen. Dies bedeutet, dass das Mikrospritzgießen sehr empfindlich ist. Jede noch so kleine Änderung der Geometrie kann große Auswirkungen auf Spritzgießparameter wie den Fließwiderstand des Polymers, den Einspritzdruck, die Kühlung, die Schrumpfung oder die Auswurfkraft haben. Der Konstruktionsprozess sollte die folgenden Parameter berücksichtigen.
Prüfung der Fertigungstauglichkeit von Mikroteilen
Konstrukteure müssen eine Überprüfung hinsichtlich der Fertigungstauglichkeit durchführen, bevor sie das CAD-Modell des Mikroteils für den Werkzeugbau freigeben. Diese Überprüfung hilft dabei, die praktischen Aspekte des Fertigungsprozesses abzuwägen und theoretische Spekulationen zu vermeiden. Bei einer solchen Überprüfung müssen verschiedene Parameter berücksichtigt werden, während gleichzeitig sehr wichtige Fragen beantwortet werden, die in der folgenden Tabelle zusammengefasst sind:;
| Auslegungsparameter | Technische Frage | Hauptrisiko bei mangelhafter Konzeption |
|---|---|---|
| Wandstärke | Kann das Polymer den Querschnitt ausfüllen? | Kurzer Schlag, hoher Druck |
| Wandgleichmäßigkeit | Wird sich das Bauteil gleichmäßig abkühlen? | Verziehen, Einsinken |
| Seitenverhältnis | Ist das Merkmal zu hoch/zu dünn? | Probleme beim Befüllen und bei der Formgebung |
| Entwurf | Kann sich das Teil lösen? | Haftung, Verformung |
| Eckenradius | Lässt sich das Bauteil gießen und bearbeiten? | Spannungskonzentration, Schwierigkeitsgrad der Bearbeitung |
| Rippen | Ist die Rippe dick und kurz genug? | Unvollständige Befüllung, Bruch |
| Chefs | Ist der Kern stark genug? | Kernschaden |
| Mikrobohrungen | Ist das Formen besser als die Nachbearbeitung? | Gebrochene Kerne, verstopfte Löcher |
| Tor | Ist der Durchfluss gleichmäßig verteilt? | Schweißnähte, Druckungleichgewicht |
| Entlüftung | Kann Luft entweichen? | Brandspuren, zu kurze Schüsse |
| Auswurf | Wo werden Kräfte ausgeübt? | Verformung des Teils |
| Trennungslinie | Durchquert es eine kritische Fläche? | Blitz, Fehlanpassung |
| Schrumpfung | Werden die Endmaße innerhalb der Toleranzgrenzen liegen? | Teile, die nicht den Spezifikationen entsprechen |
| Toleranz | Ist der Prozess in der Lage, dies zu bewältigen? | Hohe Ablehnungsquote |
| Messtechnik | Lässt sich diese Eigenschaft zuverlässig messen? | Falsche Annahme/Ablehnung |
Wichtige kritische Konstruktionsparameter
Die Wandstärke ist ein äußerst wichtiger Parameter beim Mikrospritzgießen. Der Druckabfall ist umgekehrt proportional zur dritten Potenz der Kanaldicke, wie aus der folgenden Gleichung hervorgeht:;
ΔP ≈ 12 μLQ / (wh³)
Wo ΔP ist der Druckabfall, μ ist die Polymerviskosität, und L ist die Strömungslänge. Q ist der Volumenstrom, w ist die Kanalbreite und h ist die Kanalstärke. Die grundlegende Anforderung bei der Wandkonstruktion besteht darin, die dickste Wand zu verwenden, die die Anforderungen an die funktionale Miniaturisierung erfüllt.
Bei der Konstruktion von Mikro-Spritzgussformen für die Fertigung sollten Toleranzen unter Berücksichtigung von Faktoren wie Bauteilgröße, Polymer und Geometrie, Formkapazität, Betriebstemperatur und erforderlicher Funktion festgelegt werden. Konstrukteure sollten die Maße in kritische Funktionsmaße, sekundäre Montageabmessungen und nicht-funktionale Maße unterteilen. Für Maße, die für die Produktleistung wichtig sind, können die engsten Toleranzen gewählt werden. Die Anwendung solcher Toleranzen auf jeden Teil der Form kann die Werkzeug- und Prüfkosten erhöhen.
Was umfasst die Fertigung im Bereich des Mikro-Spritzgusses?
Das Mikrospritzgießen ist ein mehrstufiger Prozess, der vom CAD-Entwurf bis zur Serienfertigung reicht. Nachfolgend ist der Ablauf dargestellt:;
CAD-Konstruktion → Formenbau → Mikrobearbeitung → Formmontage → Formqualifizierung → Werkstückaufbereitung → Maschineneinrichtung → Prozessentwicklung → Erstmuster → Prüfung → Prozessvalidierung → Serienfertigung
Die bei diesem Mikrospritzgussverfahren angewandten Verfahren sind präziser als beim herkömmlichen Spritzguss. So muss beispielsweise beim Mikrospritzguss die Ausrichtung der Form unter Umständen im Mikrometerbereich kontrolliert werden, während die Angusskanäle nur einen Bruchteil eines Millimeters betragen können.
Die meisten Fehler bei der Herstellung im Mikrospritzgussverfahren werden bereits in der CAD-Konstruktionsabteilung behoben. Dort simulieren die Konstrukteure, wie sich die Form unter verschiedenen Kräften – wie beispielsweise Materialflussdrücken und Auswerferkräften – verhalten würde.
Vor der Herstellung der Form führen die Ingenieure eine DFM-Prüfung (Design for Manufacturing) für den Mikrospritzguss durch. Die folgende Tabelle zeigt einige der Bereiche, die im Rahmen der DFM behandelt werden.
| Auslegungsfaktor | Warum das wichtig ist |
|---|---|
| Wandstärke | Regelt das Abfüllen, das Abkühlen und das Schrumpfen |
| Seitenverhältnis von Mikrostrukturen | Hohe Verhältnisse können eine vollständige Befüllung verhindern oder zu Bruch führen |
| Entwurf | Reduziert Entformungsschäden |
| Standort des Tors | Steuert die Füllung und die molekulare Ausrichtung |
| Entlüftung | Lässt eingeschlossene Luft und Gase entweichen |
| Auswurf | Verhindert die Verformung feiner Details |
| Toleranzen | Abweichungen bei der Formgebung müssen berücksichtigt werden |
| Material | Bestimmt das Fließ-, Schrumpf- und Wärmeverhalten |
Die allgemeine Regel des herkömmlichen Spritzgussverfahrens, wonach alle Teile dicker gestaltet werden müssen, gilt nicht für den Mikrospritzguss. Eine Mikroform kann extrem kleine Kavitäten, Rippen, Stifte, Kanäle, Löcher und mikrofluidische Kanäle enthalten. Diese Formen können mit verschiedenen Verfahren hergestellt werden, wie beispielsweise Mikro-CNC-Bearbeitung, Mikro-EDM, Drahterodieren, Laserbearbeitung, Präzisionsschleifen und Mikrofräsen.
Werkstoffe für den Mikrospritzguss
Zu den für den Mikrospritzguss geeigneten Hochleistungswerkstoffen zählen PEEK (Polyetheretherketon), LCPs (Flüssigkristallpolymere) und PPSU (Polyphenylsulfon). PEEK bietet eine einzigartige Kombination aus hoher Festigkeit, ausgezeichneter chemischer Beständigkeit und der Fähigkeit, wiederholten Sterilisationsvorgängen standzuhalten. Aufgrund seiner inhärenten Biokompatibilität eignet es sich ideal für langfristig implantierbare Produkte.
LCPs werden wegen ihrer hervorragenden Dimensionsstabilität und ihrer niedrigen Viskosität geschätzt. Sie weisen eine außergewöhnlich gute Fließfähigkeit auf, wodurch sie sehr lange, schmale Kanäle ohne Qualitätsverlust ausfüllen können. PPSU hingegen ist für seine außergewöhnliche Zähigkeit und Transparenz bekannt. Es hält Bedingungen stand, die eine Autoklavierung und Sterilisation durch Gammastrahlung erfordern.
Schlussfolgerung
Das Mikrospritzgießen ist für die Herstellung hochpräziser, miniaturisierter Polymerbauteile in der Medizin-, Elektronik- und Mikrooptikbranche unverzichtbar. Da Mikrostrukturen äußerst empfindlich auf geringfügige Abweichungen im Design oder im Prozess reagieren, hängt der Erfolg in hohem Maße von strengen DFM-Prüfungen, einem strengen Toleranzmanagement und einer präzisen Materialauswahl ab.

















 DE
 EN
 ES
 FR
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH