

Die Pulverbeschichtung, auch elektrostatische Sprühbeschichtung (ESD) genannt, ist das gängigste und beliebteste Verfahren zur Farbauftragung auf Metallprodukte und -komponenten. Die Pulverbeschichtung bietet zahlreiche Vorteile. Sie eignet sich für nahezu jede Oberfläche, von Haushaltsgeräten über Autos bis hin zu Gebäuden. Sie wird elektrostatisch aufgetragen und unter UV-Licht oder durch Wärme ausgehärtet. Die Pulverbeschichtung ist die am schnellsten wachsende Veredelungstechnologie in Nordamerika und macht über 10% aller industriellen Veredelungsanwendungen aus. Die Pulverbeschichtung verleiht einen neuen Farbakzent und bietet gleichzeitig hervorragenden Schutz. Pulverbeschichtete Möbel und andere Gegenstände sind im Laufe der Zeit weniger anfällig für Beschädigungen. Die Beschichtung ist gleichmäßig, dicker, langlebig, ungiftig und weniger entflammbar.
Was ist Pulverbeschichtung?
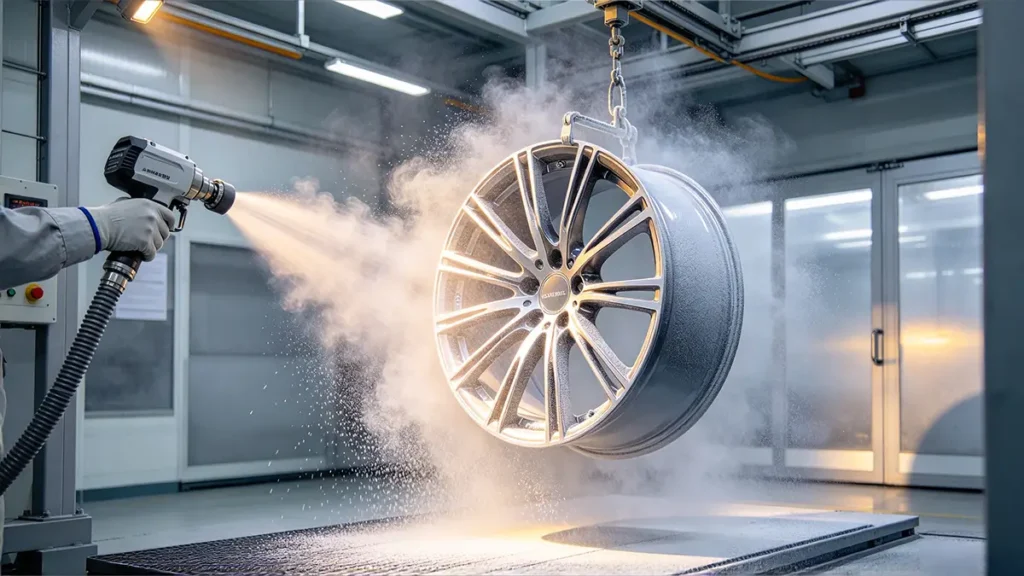
Bei der Pulverbeschichtung werden elektrostatisch geladene, geerdete Partikel aus Farbpigmenten und Harz auf ein Produkt oder Bauteil auf Metallbasis aufgebracht. Anschließend werden die Teile in einen Ofen befördert, wo sie je nach verwendetem Material und Pulver 10 bis 20 Minuten lang bei durchschnittlich 200 °C erhitzt werden. Im Ofen schmelzen das Pigment und das Harz und verbinden sich zu einer Einheit. Nach dem Abkühlen bildet sich eine der widerstandsfähigsten Beschichtungen, die es gibt, um Ihr Produkt zu schützen.
Die Pulverbeschichtung umfasst drei wesentliche Schritte. Zunächst erfolgt das Aufbringen des Pulvers, bei dem feine Partikel auf eine vorbereitete Metalloberfläche gesprüht werden. Anschließend findet die Partikelhaftung statt. Durch elektrostatische Aufladung haftet das Pulver am geerdeten Werkstück. Schließlich erfolgt die Aushärtung. Durch Wärme wird die Beschichtung geschmolzen und chemisch ausgehärtet, wodurch ein durchgehender Film entsteht.
Die Pulverbeschichtung unterscheidet sich von herkömmlichen Beschichtungen. Es handelt sich um eine neue Art der lösungsmittelfreien Feststoff-Pulverbeschichtung vom Typ 100%. Da keine Lösungsmittel zum Einsatz kommen, ist sie schadstofffrei, umweltfreundlich, recycelbar, energie- und ressourcenschonend sowie arbeitssparend. Die Tabelle fasst die Bestandteile der Pulverbeschichtung zusammen.
| Komponente | Funktion |
|---|---|
| Harz oder Bindemittel | Bildet einen durchgehenden Beschichtungsfilm |
| Pigmente | Farbe und Deckkraft festlegen |
| Härtungsmittel | Ermöglicht die chemische Vernetzung in duroplastischen Pulvern |
| Füllstoffe | Kosten, Konsistenz, Härte und andere Eigenschaften anpassen |
| Zusatzstoffe | Fließverhalten, Glanz, Verlauf und Oberflächenaussehen |
Wie funktioniert das Pulverbeschichtungsverfahren?
Das Pulverbeschichtungsverfahren ist ein dreistufiger Prozess, der die Oberflächenvorbereitung, das Auftragen des Pulvers und die Aushärtung durch Erhitzen umfasst.
Schritt 1: Untergrundvorbereitung
Die Oberflächenvorbereitung ist für die Haftung des Pulvers von entscheidender Bedeutung. Sie gewährleistet eine starke Haftung zwischen dem Pulver und dem Untergrund. Im Rahmen der Oberflächenvorbereitung werden die folgenden Maßnahmen durchgeführt.
Reinigen und entfetten Sie die Oberfläche
Die Oberfläche muss frei von Öl, Fett, Rost und Schmutz sein. Reinigen Sie den Untergrund mit alkalischen Reinigungsmitteln, spülen Sie ihn ab und trocknen Sie ihn anschließend.
Die Oberfläche chemisch vorbehandeln
Oberflächen, insbesondere Metalle, werden mit Eisenphosphat, Zinkphosphat oder chromfreiem Zirkonium behandelt, um die Korrosionsbeständigkeit und die Haftfestigkeit der Beschichtung zu verbessern. Aluminium wird häufig mit einer Konversionsbeschichtung auf Chromat- oder Titanbasis versehen.
Die Oberfläche mechanisch vorbehandeln
Manchmal weist die Oberfläche des Untergrunds starke Verunreinigungen auf, die sich durch eine chemische Behandlung möglicherweise nicht wirksam entfernen lassen. Entfernen Sie diese Verunreinigungen mit Verfahren wie Sandstrahlen, Kugelstrahlen oder Korndruckstrahlen. Durch diese Vorgehensweise entsteht eine strukturierte Oberfläche, die die mechanische Haftung verbessert. Die Art des Strahlmittels hängt von der gewünschten Oberflächenbeschaffenheit und der Empfindlichkeit des Untergrunds ab.
Mit Masken geschützte Bereiche
Bestimmte Teile müssen möglicherweise unbeschichtet bleiben. Mit Abdeckband oder Abdeckpunkten werden Gewinde oder Oberflächen vor Pulverspritzern geschützt. Durch das Abdecken wird verhindert, dass Pulver an diesen Oberflächen haften bleibt.
Stufe 2: Elektrostatische Aufbringung
Das Pulver wird mittels elektrostatischer Sprühbeschichtung (ESD) aufgetragen, dem Industriestandard für Metallteile. Bei diesem Verfahren wird das Material durch die Spritzpistole in einen schwebenden Zustand versetzt und auf das Werkstück gesprüht. Die Pulverpartikel werden elektrisch aufgeladen und vom geerdeten Untergrund angezogen. Diese elektrostatische Anziehung ermöglicht eine gleichmäßige Beschichtung selbst komplexer Geometrien.
Zwei Arten von Spritzpistolen sprühen die Materialien auf.
Corona-Waffen
Sie nutzen eine externe Hochspannungsversorgung (typischerweise 60–100 kV), die an eine spitze Elektrode an der Spitze der Pistole angeschlossen ist. Ein starkes elektrostatisches Feld, die sogenannte Koronaentladung, ionisiert die Luft. Wenn Pulverpartikel diese Zone ionisierter Luft durchqueren, laden sie sich negativ auf und bilden eine geladene Wolke, die auf das geerdete Metallteil gerichtet ist. Die Koronapistole eignet sich am besten für hohe Übertragungsgeschwindigkeiten, die schnelle Beschichtung großer, ebener Flächen sowie allgemeine industrielle Anwendungen. Eine wirksame Erdung verhindert statische Entladungen, gewährleistet eine gleichmäßige Schichtdicke, verbessert den Übertragungswirkungsgrad und vermeidet Pulververlust; dies ist zudem eine zwingende Arbeitsschutzanforderung zur Minderung der Gefahr einer Funkenentzündung beim elektrostatischen Spritzen. [1]. Dies ist ein sicherheits- und qualitätskritischer Faktor.
Triboelektrische (Tribo-)Pistolen
Im Gegensatz zu Koronakanonen kommen bei diesen Kanonen keine externe Hochspannungselektrode und kein Stromkabel an der Düse zum Einsatz. Stattdessen nutzen sie die Reibungsaufladung. Die pulverförmigen Partikel werden in einem speziell entwickelten Reibungszylinder in eine kräftige Strömung versetzt. Der Zylinder besteht häufig aus Teflon oder ähnlichen technischen Kunststoffen, um die Aufladung zu erleichtern. Durch den physikalischen Kontakt und die Reibung an den Innenwänden werden die Partikel mit einer positiven oder negativen elektrostatischen Ladung versehen.
Neben der ESD-Beschichtung kann die Pulverbeschichtung auch mittels Wirbelschichtbeschichtung erfolgen. Bei diesem Verfahren wird das Bauteil vorgewärmt und in ein belüftetes Pulverbett getaucht. Das Pulver schmilzt bei Kontakt und bildet einen durchgehenden Film. Dieses Verfahren wird vor allem für thermoplastische Pulver auf unebenen oder stark beanspruchten Bauteilen eingesetzt.
Phase 3: Aushärtung durch Erhitzen
Das Aushärten ist ein entscheidender Schritt bei der Pulverbeschichtung, da dabei das Pulver in eine feste, schützende Schicht umgewandelt wird. Nach dem Auftragen des Pulvers auf den Untergrund wird das beschichtete Teil bei Temperaturen zwischen 160 und 220 °C eingebrannt. Die Einbrenntemperatur hängt von der Pulverart und der Masse des Bauteils ab. Bei duroplastischen Pulvern löst die Hitze eine Vernetzungsreaktion aus, die zu einer chemisch stabilen Oberfläche führt. Thermoplaste hingegen schmelzen und verfestigen sich ohne chemische Reaktion.
Zu den gängigen Öfen zählen Konvektionsöfen, Infrarotöfen (IR-Öfen) und UV-Öfen. Konvektionsöfen sorgen für eine Umwälzung der heißen Luft und eignen sich für große Teile. Infrarotöfen (IR-Öfen) sorgen für eine schnelle Erwärmung von Teilen mit dünnen Wandstärken. UV-Öfen sind ideal für wärmeempfindliche Materialien wie MDF oder Kunststoffe und nutzen Licht anstelle von anhaltender Wärme, um spezielle UV-härtbare Pulver auszuhärten.
Was sind die Vorteile der Pulverbeschichtung?
Die Pulverbeschichtung bietet gegenüber Flüssiglack mehrere Vorteile.
- Die Pulverbeschichtung minimiert Qualitätsprobleme: Durch das Pulverbeschichtungsverfahren entfallen die bei Nasslackierungen verwendeten Lösungsmittel**, wodurch flüchtige organische Verbindungen (VOC) und gefährliche Luftschadstoffe (HAP) erheblich reduziert werden, um die strengen Umweltvorschriften einzuhalten. [2]. Je weniger Lösungsmittel beim Beschichtungs- bzw. Lackierprozess verwendet werden, desto weniger Schadstoffe gelangen in die Atmosphäre.
- Pulverbeschichtung lässt sich leicht auftragen. Pulverbeschichtung lässt sich im Allgemeinen leichter auf ein Bauteil auftragen. Außerdem ist die Gefahr von Läufern oder Tropfen bei der Pulverbeschichtung geringer als bei Nasslackierung.
- Pulverbeschichtung ist langlebig: Pulverbeschichtungen bestehen oft aus widerstandsfähigeren Materialien als Nasslacke. Wenn es auf Langlebigkeit ankommt, ist eine Pulverbeschichtung die bessere Wahl.
- Kosteneffizienz: In den meisten Fällen ist die Pulverbeschichtung eines Bauteils kostengünstiger. In modernen Großserienfertigungsanlagen bietet die Pulverbeschichtung großer Stückzahlen auf einer automatisierten Fertigungslinie im Vergleich zur herkömmlichen Lackierung erhebliche Kosteneinsparungen und Effizienzsteigerungen.
Was sind die Einschränkungen der Pulverbeschichtung?
Trotz ihrer breiten Anwendung in industriellen Umgebungen birgt die Pulverbeschichtung gewisse Herausforderungen. Hersteller müssen diese Herausforderungen berücksichtigen und sie gegen die Vorteile abwägen, bevor sie sich für die Pulverbeschichtung anstelle anderer Beschichtungsverfahren entscheiden. Im Folgenden werden einige Herausforderungen beim Einsatz der Pulverbeschichtung aufgeführt.
- Bei der Pulverbeschichtung wird das Pulver elektrisch aufgeladen, und der Untergrund zieht das Pulver an, das durch statische Kraft an Ort und Stelle gehalten wird. Bisher bedeutete dies, dass nichtleitende Oberflächen nicht pulverbeschichtet werden konnten. Während herkömmliche duroplastische Pulver nach wie vor ein geerdetes Metallsubstrat erfordern, überwinden moderne Entwicklungen wie UV-härtbare Pulverbeschichtungen diese Einschränkung nun, sodass auch wärmeempfindliche Materialien wie technische Kunststoffe und MDF beschichtet werden können.
- Pulverbeschichtungen müssen eingebrannt werden. Es erfordert viel Zeit und erhebliche Hitze, um das Pulver auf dem Untergrund zu “schmelzen”.
- Da hierfür eine elektrische Komponente erforderlich ist, kann das Pulver erhebliche Hohlräume im Film hinterlassen. Dies gilt insbesondere für Ecken und enge Bereiche, in denen sich ein Faraday-Käfig bilden kann. Wird die Spannung erhöht, um die Hohlräume zu beseitigen, kann sich das Pulver in den Ecken ansammeln. Dies kann zu unausgehärtetem Material und Schwachstellen führen, ganz zu schweigen vom Verlust an Detailgenauigkeit des Werkstücks.
- Wenn es nicht richtig vorbereitet und klinisch sauber ist, kann das Puder nicht richtig haften und sich in ganzen Schichten ablösen.
- Falls erforderlich, lässt sich das Pulver nur schwer oder gar nicht ausbessern oder ersetzen, es sei denn, es wird zuvor abgebrannt.
Inwiefern unterscheidet sich die Pulverbeschichtung von der Lackierung?
Der Hauptunterschied zwischen Pulverbeschichtung und Lackierung liegt in der physikalischen Form und der Art der Anwendung. Lack liegt in der Regel in flüssiger Form vor. In Lack wird eine filmbildende Substanz, das sogenannte Bindemittel, mit Pigmenten und anderen Zusatzstoffen vermischt. Um die Viskosität aufrechtzuerhalten, werden in Lack auf Ölbasis Kohlenwasserstoff-Lösungsmittel verwendet. Bei Lack auf Wasserbasis ist das Lösungsmittel Wasser.
Bei der Pulverbeschichtung ist das Bindemittel ebenfalls fest. Es wird eine Mischung aus festem Bindemittel, Pigmenten und anderen Zusatzstoffen hergestellt. Die Mischung wird anschließend geschmolzen, wobei sich die Bestandteile während des Schmelzvorgangs homogenisieren. Die geschmolzene Farbe wird dann abgekühlt, und die so entstandene trockene Mischung wird pulverisiert. Dieses feine Pulver ist Ihre Pulverbeschichtung. Eine Pulverbeschichtung enthält keine Lösungsmittel. Sie wird stets mit einer speziellen Spritzpistole aufgetragen. Die folgende Tabelle fasst die Unterschiede zwischen Pulverbeschichtung und Lackierung zusammen.
| Vergleichsfaktor | Flüssige Farbe | Pulverbeschichtung |
|---|---|---|
| Körperliche Verfassung | Flüssigkeit | Feines, trockenes Pulver |
| Ordner | Flüssiges oder gelöstes filmbildendes Bindemittel | Festes, filmbildendes Bindemittel |
| Zusammensetzung | Bindemittel, Pigmente, Additive und Lösungsmittel (Wasser oder Kohlenwasserstoffe) | Festes Bindemittel, Pigmente und Zusatzstoffe; ohne Lösungsmittel |
| Herstellungsverfahren | Feststoffe, die im Bindemittel dispergiert sind, um eine Farbe zu bilden | Die Zutaten werden geschmolzen und homogenisiert, abgekühlt und zu Pulver gemahlen |
| Lösungsmittelgehalt | Enthält je nach Typ Wasser oder organische Lösungsmittel | Lösungsmittelfrei |
| Anwendungsmethoden | Auftragen mit dem Pinsel, mit einer Rolle oder durch Sprühen | Elektrostatisches Sprühen mit einer speziellen Pulverbeschichtungspistole |
| Filmbildung | Das Lösungsmittel verdunstet und das Bindemittel bildet einen Polymerfilm | Das Pulver schmilzt im Ofen, und durch chemische Reaktionen bildet sich ein harter Film. |
| Aushärtungstemperatur | Raumtemperatur oder Erwärmung, je nach Bindemittel | Erfordert das Vorheizen des Backofens |
| Rückgewinnung von Overspray | Im Allgemeinen schwieriger zu verwerten und wiederzuverwenden | Übersprühmaterial kann oft aufgefangen und wiederverwendet werden, sofern die Kontaminations- und Prozesskontrollen eingehalten werden. |
| Brandgefahr | Organische Lösungsmittel können die Brandgefahr erhöhen | Bei der Anwendung besteht keine Brandgefahr durch Lösungsmittel, allerdings erfordern Pulverstaub und der Aushärtungsofen weiterhin Sicherheitsvorkehrungen |
| Filmeigenschaften | Hängt von der Lackzusammensetzung ab; kann unterschiedliche Haltbarkeitsgrade bieten | Bildet in der Regel einen harten, langlebigen Film mit guter Beständigkeit gegen Zersetzung |
| Lebensdauer | Das hängt von der Zusammensetzung und der Anwendung ab | Bei richtiger Auswahl und Anwendung kann eine längere Lebensdauer gewährleistet werden |
| Formbeschränkungen | Geeignet für komplexe und unregelmäßige Formen | Eher geeignet für Teile mit zugänglichen Oberflächen und überschaubarer Geometrie |
| Ausrüstungsanforderungen | Pinsel, Farbroller oder Farbspritzgeräte | Pulverbeschichtungspistole und Aushärtungsofen |
| Anwendbarkeit | Kann an vielen Orten mit geeigneter Ausrüstung eingesetzt werden | Erfordert geeignete Räumlichkeiten, Ausrüstung und Zugang zu einem Backofen |
Flüssiglacke basieren auf einem flüssigen Träger auf Lösungsmittel- oder Wasserbasis, während bei der Pulverbeschichtung ein festes Bindemittel in Pulverform zum Einsatz kommt. Die Pulverbeschichtung erfordert spezielle Sprühgeräte und eine Aushärtung im Ofen, bietet jedoch langlebige Beschichtungen und geringere Lösungsmittelemissionen.
Referenz
[1] Behörde für Arbeitssicherheit und Gesundheitsschutz (OSHA). (o. J.). 1910.107 – Spritzlackierung unter Verwendung von entzündlichen und brennbaren Stoffen. Arbeitsministerium der Vereinigten Staaten. Abgerufen unter https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107
[2] Umweltbehörde der Vereinigten Staaten (EPA). (2020). Oberflächenbeschichtung verschiedener Metallteile und -produkte: Nationale Emissionsnormen für gefährliche Luftschadstoffe (NESHAP). EPA: Stationäre Luftverschmutzungsquellen. Abgerufen unter https://www.epa.gov/stationary-sources-air-pollution/surface-coating-miscellaneous-metal-parts-and-products-national














 DE
 EN
 ES
 FR
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH