

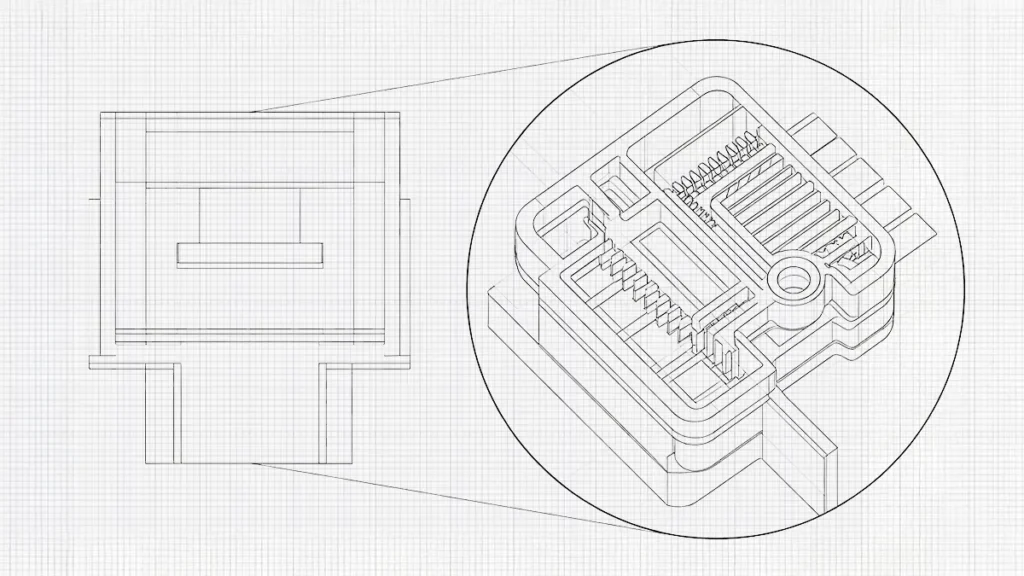
Laten we eens kijken naar de technische uitdagingen waarmee een fabrikant van medische hulpmiddelen te maken kan krijgen bij de ontwikkeling van een sensor voor bloedglucosemeting. De sensor is een complex systeem met uiterst kleine elektronische onderdelen. Dit betekent dat de beschermende kunststof behuizing van de sensor moet worden verkleind. Het toepassen van conventioneel spuitgieten kan de productiecomplexiteit vergroten, omdat de vormholte uiterst klein is. Zo moet het gesmolten materiaal dat bij deze conventionele methode wordt gebruikt, een korte weg afleggen voordat het stolt, wat de materiaalkeuze bemoeilijkt.
Als daarentegen een materiaal met een hoge stollingssnelheid wordt gekozen, moet er meer aandacht worden besteed aan het ontwerp van het ingangs- en inlaatsysteem om stolling vóór het vullen te voorkomen. Daardoor moet de matrijs die bij dit proces wordt gebruikt, details kunnen weergeven die slechts enkele honderden micrometer breed zijn. In feite vereist het proces een micro-spuitgietaanpak, die kan afwijken van conventionele spuitgiettechnieken.
Micro-spuitgieten is een methode voor het vormgeven en verwerken van thermoplasten om producten, onderdelen en componenten te vervaardigen die vaak minder dan een gram wegen en slechts enkele millimeters in diameter hebben. De componenten die via micro-spuitgieten worden geproduceerd, zijn uiterst complex, maar vereisen gedurende het gehele productieproces grote aandacht voor efficiëntie, nauwkeurigheid en precisie. De toleranties bij micro-spuitgieten zijn uiterst krap en liggen doorgaans binnen enkele micrometers (±1 tot 5 μm of ±0,0001 tot ±0,0002 inch). Ingenieurs hebben niet nodig micro-spuitgieten voor de productie van onderdelen met ruimere toleranties; in dergelijke gevallen is conventioneel spuitgieten voordeliger.

Waarin verschilt micro-spuitgieten van conventioneel spuitgieten?
Het belangrijkste verschil tussen micro-spuitgieten en conventioneel spuitgieten ligt in de schaal waarop productieverschijnselen een doorslaggevende rol gaan spelen. Micro-spuitgieten vereist een veel hogere mate van precisie dan conventioneel spuitgieten. Het wordt doorgaans gekenmerkt door zeer kleine onderdelen, dunne wanden en miniatuurdetails. Voor micro-spuitgieten ontbreekt een algemeen aanvaarde definitie en specificatie voor het begrip “microonderdeel”. De toepassing en de productietechnologie kunnen bepalen wat een microonderdeel is.
Kleine wijzigingen in de opstelling van het micro-spuitgietproces hebben aanzienlijke gevolgen voor de eigenschappen van het eindproduct. Zo kan een kleine verandering in de geometrie van de ingang het vulgedrag aanzienlijk beïnvloeden. Dit kan waarschijnlijk leiden tot holtes of lasnaden in de kleine onderdelen. Deze uitdaging op het gebied van het vullen is bij conventioneel spuitgieten gemakkelijker onder controle te houden dan bij micro-spuitgieten. Het spuitgietproces bij microspuitgieten vereist bovendien een goede regeling van de uitwerpprachten. De microonderdelen bevatten delicate details die bij relatief hoge uitwerpprachten gemakkelijk kunnen breken. Bovendien kan de afbraak van het polymeer bij microspuitgieten aanzienlijk zijn, omdat het smeltvolume klein is en de verblijftijd relatief lang kan zijn.
Welke toepassingen hebben het meeste baat bij micro-spuitgieten?
De productieomgevingen voor miniatuurcomponenten van polymeer zijn gericht op massaproductie. Hierdoor is micro-spuitgieten zeer geschikt voor dit type productie. Deze vorm van spuitgieten is doorgaans geautomatiseerd, wat de nauwkeurigheid en efficiëntie van de productie verhoogt. In de volgende tabel worden de toepassingsgebieden van micro-spuitgieten samengevat.
| Toepassing | Typische kenmerken van microgegoten onderdelen | Belangrijkste technisch aandachtspunt |
|---|---|---|
| Medische hulpmiddelen | Microfluïdische kanalen, miniatuurbehuizingen | Biocompatibiliteit, maatvastheid |
| Elektronica | Connectoren, sensoronderdelen | Elektrische isolatie en precisie |
| Sensoren voor de automobielindustrie | Bevestigingselementen, behuizingen, onderdelen van aandrijvingen | Temperatuur- en trillingsbestendigheid |
| Micro-optica | Lenzen, optische structuren | Oppervlakteafwerking en reproductie |
| Micromechanica | Tandwielen, assen, koppelingen | Maatnauwkeurigheid en slijtage |
| Lab-on-chip-apparaten | Kanalen, kamers, raakvlakken | Vul- en oppervlakte-eigenschappen |
| Consumentenelektronica | Miniatuurklemmen en behuizingen | Montagetolerantie |
| MEMS-verpakking | Micro-behuizingen en beschermende constructies | Uitlijning en afdichting |
Hoe moet een microonderdeel worden ontworpen voordat met de gereedschapsbouw wordt begonnen?
Een van de grootste fouten die fabrikanten maken bij het op de markt brengen van spuitgietproducten, is dat ze simpelweg ontwerpen op basis van geometrische mogelijkheden. Het ontwerpproces moet beginnen met het in kaart brengen van de procesmogelijkheden. Bij het kiezen van de geometrie van de matrijs moet de belangrijkste overweging zijn of het spuitgietproces het onderdeel kan reproduceren. Met behulp van een CAD-systeem kunnen ingenieurs een onderdeel ontwerpen met een wanddikte van 100 µm voor ribben, 150 µm voor gaten of 0,20 mm. Het is echter mogelijk niet eenvoudig om het onderdeel herhaaldelijk te spuitgieten, het zonder beschadiging uit de matrijs te verwijderen of het nauwkeurig te inspecteren. Dit betekent dat micro-spuitgieten zeer gevoelig is. Elke kleine verandering in de geometrie kan een groot effect hebben op spuitgietparameters zoals de stromingsweerstand van het polymeer, de injectiedruk, de koeling, de krimp of de uitwerppracht. Bij het ontwerpproces moet rekening worden gehouden met de volgende parameters.
Beoordeling van het ontwerp met het oog op de productie van microonderdelen
Ontwerpers moeten een beoordeling uitvoeren op het gebied van ‘ontwerpen voor productie’ voordat het CAD-model van het microonderdeel wordt vrijgegeven voor de gereedschapsbouw. Deze beoordeling helpt bij het afwegen van de praktische aspecten van het productieproces, om te voorkomen dat men zich te veel laat leiden door theoretische veronderstellingen. Bij een dergelijke beoordeling moet rekening worden gehouden met verschillende parameters en moeten zeer belangrijke vragen worden beantwoord, zoals samengevat in de onderstaande tabel;
| Ontwerpparameter | Technische vraag | Grootste risico bij een slecht ontwerp |
|---|---|---|
| Wanddikte | Kan het polymeer de doorknip vullen? | Korte slag, hoge druk |
| Uniformiteit van de wand | Zal het onderdeel gelijkmatig afkoelen? | kromtrekken, verzakken |
| Beeldverhouding | Is het onderdeel te lang/te smal? | Problemen met het vullen en de matrijzen |
| Concept | Kan het onderdeel loskomen? | Vastkleven, vervorming |
| Hoekradius | Kan het onderdeel worden gegoten en bewerkt? | Spanningsconcentratie, moeilijkheidsgraad van het gereedschap |
| Ribbetjes | Is de rib voldoende dik en kort? | Onvolledige vulling, breuk |
| Bazen | Is de kern sterk genoeg? | Schade aan de kern |
| Microgaten | Is gieten beter dan secundaire bewerking? | Gebroken kernen, verstopte gaten |
| Poort | Is de doorstroming goed verdeeld? | Lasnaden, drukverschil |
| Ontluchten | Kan er lucht ontsnappen? | Brandsporen, te korte schoten |
| Uitwerping | Waar zullen de krachten worden uitgeoefend? | Vervorming van onderdelen |
| Scheidingslijn | Gaat het over een kritisch oppervlak heen? | Flits, afwijking |
| Krimp | Zullen de uiteindelijke afmetingen binnen de tolerantie blijven? | Onderdelen die niet aan de specificaties voldoen |
| Tolerantie | Kan het proces dit aan? | Hoog afwijzingspercentage |
| Metrologie | Kan deze eigenschap betrouwbaar worden gemeten? | Valse acceptatie/afwijzing |
Belangrijke kritische ontwerpparameters
De wanddikte is een uiterst cruciale parameter bij micro-spuitgieten. De drukval is omgekeerd evenredig met de derde macht van de kanaaldikte, zoals blijkt uit de onderstaande vergelijking;
ΔP ≈ 12 μLQ / (wh³)
Waar ΔP is de drukval, μ is de polymeerviscositeit, en L is de stromingslengte. Q is het volumestroom, w is de kanaalbreedte, en h is de dikte van het kanaal. De basisvereiste bij het ontwerpen van wanden is dat de dikste wand wordt gebruikt die voldoet aan de functionele vereisten inzake miniaturisatie.
Bij het ontwerpen van micro-spuitgietmatrijzen voor productie moeten toleranties worden afgestemd op factoren zoals de afmetingen van het onderdeel, het polymeer, de geometrie, de mogelijkheden van de matrijs, de bedrijfstemperatuur en de vereiste functie. Ontwerpers moeten afmetingen onderverdelen in kritische functionele afmetingen, secundaire montageafmetingen en niet-functionele afmetingen. Voor afmetingen die van belang zijn voor de productprestaties kunnen de strengste toleranties worden gekozen. Het toepassen van dergelijke toleranties op elk onderdeel van de matrijs kan de kosten voor gereedschap en inspectie verhogen.
Wat houdt de productie van micro-spuitgietproducten in?
Micro-spuitgieten is een meerstapsproces dat loopt van CAD-ontwerp tot massaproductie. Hieronder volgt de stappenvolgorde:;
CAD-ontwerp → Matrijsontwerp → Microbewerking → Matrijsassemblage → Matrijskeuring → Materiaalvoorbereiding → Machine-instelling → Procesontwikkeling → Eerste proefstukken → Keuring → Procesvalidatie → Massaproductie
De processen bij dit micro-spuitgieten zijn nauwkeuriger dan die bij conventioneel spuitgieten. Zo moet bij micro-spuitgieten de uitlijning van de matrijs soms op micrometerschaal worden geregeld, terwijl de spuitkanalen slechts een fractie van een millimeter groot kunnen zijn.
Het merendeel van de fouten bij de productie van micro-spuitgietonderdelen wordt al in de CAD-ontwerpafdeling gecorrigeerd. Hier simuleren ontwerpingenieurs hoe de matrijs zich onder verschillende krachten zou gedragen, zoals materiaalstromingsdrukken en uitwerpprachten.
Voordat de matrijs wordt vervaardigd, voeren ingenieurs een DFM-beoordeling (Design for Manufacturing) voor microgieten uit. In de volgende tabel staan enkele aspecten die bij DFM aan bod komen.
| Ontwerpfactor | Waarom dit belangrijk is |
|---|---|
| Wanddikte | Regelt het vullen, koelen en krimpen |
| Beeldverhouding van micro-elementen | Hoge verhoudingen kunnen ervoor zorgen dat de verpakking niet volledig wordt gevuld of dat er breuk ontstaat |
| Concept | Vermindert schade bij het ontkisten |
| Locatie van de poort | Regelt de vulling en de moleculaire oriëntatie |
| Ontluchten | Zorgt ervoor dat opgesloten lucht en gassen kunnen ontsnappen |
| Uitwerping | Voorkomt vervorming van zeer kleine details |
| Toleranties | Er moet rekening worden gehouden met variaties in de vormgeving |
| Materiaal | Bepaalt het vloeigedrag, de krimp en het thermisch gedrag |
De algemene regel bij conventioneel spuitgieten – namelijk dat alles dikker wordt gemaakt – geldt niet bij microspuitgieten. Een microvorm kan uiterst kleine holtes, ribben, pennen, kanalen, gaten en microfluïdische kanalen bevatten. Deze vormen kunnen met behulp van verschillende methoden worden vervaardigd, zoals micro-CNC-bewerking, micro-EDM, draad-EDM, laserbewerking, precisieslijpen en microfrezen.
Materialen voor micro-spuitgieten
Enkele hoogwaardige materialen die geschikt zijn voor microspuitgieten zijn PEEK (polyetheretherketon), LCP’s (vloeibaar-kristallijne polymeren) en PPSU (polyfenylsulfon). PEEK biedt een unieke combinatie van hoge sterkte, uitstekende chemische bestendigheid en het vermogen om herhaalde sterilisatie te doorstaan. Dankzij de inherente biocompatibiliteit is het materiaal ideaal voor implanteerbare producten voor langdurig gebruik.
LCP’s worden gewaardeerd om hun uitstekende maatvastheid en lage viscositeit. Ze vloeien buitengewoon goed, waardoor ze zeer lange, smalle kanalen kunnen vullen zonder dat de kwaliteit eronder lijdt. PPSU daarentegen staat bekend om zijn uitzonderlijke taaiheid en helderheid. Het is bestand tegen omstandigheden waarbij autoclaveren en sterilisatie met gammastraling vereist zijn.
Conclusie
Micro-spuitgieten is onmisbaar voor de productie van uiterst nauwkeurige, geminiaturiseerde polymeeronderdelen in de medische, elektronische en micro-optische industrie. Aangezien microstructuren zeer gevoelig zijn voor zelfs de kleinste afwijkingen in ontwerp of proces, hangt het succes in hoge mate af van grondige DFM-beoordelingen, strikt tolerantiebeheer en een nauwkeurige materiaalkeuze.

















 NL
 EN
 ES
 FR
 DE
 IT
 PT
 PL
 AR
 JA
 KO
 ZH