

Het anodiseren van aluminium wordt op basis van de dikte van de coating in drie soorten ingedeeld. Terwijl type I en type II worden gebruikt voor toepassingen met geringe wrijving, wordt type III-anodiseren (hardcoat-anodiseren) toegepast wanneer de toepassing voldoende slijtvastheid, corrosiebestendigheid en oppervlaktehardheid vereist. Type I is een chroomzuuranodisatie en heeft een dikte van 0,0001 inch. Wat vaak zwavelzuuranodisatie wordt genoemd, is in Noord-Amerika Type II, zoals gedefinieerd in MIL-A-8625; deze heeft een gemiddelde dikte van 1,8 μm tot 25 μm (0,00007″ tot 0,001″).
De anodische laag voor Type III kan een dikte krijgen van 13 tot 150 μm (0,0005″ tot 0,006″). Hoe dikker de anodische laag, hoe beter de weerstand tegen corrosie, schuring en slijtage. Deze eigenschappen zijn bij onbehandeld aluminium mogelijk niet aanwezig. Bij hard anodiseren wordt een voldoende dikke laag aluminiumoxide aan het aluminiumoppervlak aangebracht. Het proces om de coating te verbeteren omvat echter een reeks methoden, waaronder een nabehandeling. In deze gids worden het proces, de eigenschappen en de ontwerpoverwegingen voor hardcoat-anodiseren besproken.
Wat is hardcoat-anodiseren?
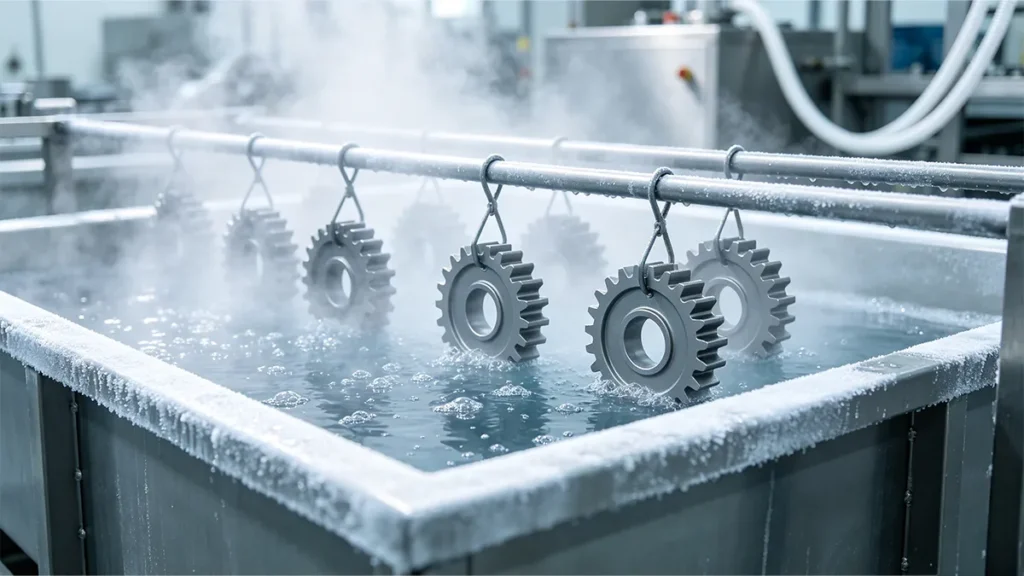
Hardcoat-anodiseren wordt ook wel Type III-anodiseren of kortweg hard anodiseren genoemd. Het is een elektrochemisch conversieproces dat doorgaans op aluminium wordt toegepast en waarbij een harde, dikke aluminiumoxidelaag op aluminiumonderdelen wordt gevormd.
Tijdens het harde anodisatieproces wordt het aluminium onderdeel als anode aangesloten op de gelijkstroomvoeding en ondergedompeld in een elektrolytische cel. Het te anodiseren onderdeel wordt aangesloten op de negatieve pool van de gelijkstroomvoeding en fungeert als kathode. Zodra de gelijkstroom wordt ingeschakeld, vindt er rond het aluminiumonderdeel een ionische dissociatie plaats, waarbij zuurstofionen vrijkomen. Deze ionen reageren met het aluminiumonderdeel in de elektrolyt, waardoor een aluminiumoxidelaag ontstaat. De reactie verloopt continu, waarbij de elektrolyt tegelijkertijd een deel van het oxide oplost. De uiteindelijke reactie leidt tot een evenwicht tussen oxidevorming en chemische oplossing.
Deze reactie is kenmerkend voor het normale anodisatieproces. Om harde anodisatie te bereiken, wordt de temperatuur op een lager niveau gehouden, terwijl de stroomdichtheid wordt geregeld om overmatige chemische oplossing te voorkomen. In feite leidt dit proces tot een grotere vorming van de oxidelaag. Harde anodisatie verschilt in wezen van de andere soorten anodisatie vanwege de relatief hogere chemische concentratie. Bovendien is de anodisatietijd voor harde anodisatie langer dan voor Type I en Type II. Type III-anodisatie kan als volgt worden samengevat:;
- Aluminium onderdeel
- Voorbereiding van het oppervlak
- Zure elektrolyt
- Geregelde gelijkstroom
- Oxidevorming
- Spoelen
- Optionele kleuring/verzegeling
- Inspectie
Waarin verschilt type III-anodiseren van type II-anodiseren?
Het is belangrijk om de verschillen tussen de drie soorten anodiseren te begrijpen om productiefouten te voorkomen. Terwijl bij type I chroomzuur als elektrolyt wordt gebruikt, wordt bij zowel type II als bij hard anodiseren zwavelzuur gebruikt. De classificatie en het onderscheid tussen type II en hard anodiseren helpen bij het bepalen van de concentratie van de zure elektrolyt tijdens het elektrochemische proces. De volgende tabel geeft een overzicht van de verschillen tussen de twee anodisatieprocessen.
| Kenmerk | Type II-anodiseren | Type III harde coating |
|---|---|---|
| Hoofddoel | Uiterlijk, corrosiebescherming, algemene oppervlaktebescherming | Slijtage, afslijting, duurzaamheid, technische prestaties |
| Typische laagdikte | Ongeveer 1,8–25,4 µm volgens de AAC-referentiegegevens | Ongeveer 12,7–115 µm volgens de AAC-referentiegegevens |
| Oppervlaktehardheid | Hoger dan blank aluminium | Veel hoger dan bij onbehandeld aluminium |
| Slijtvastheid | Matig | Hoog |
| Typisch uiterlijk | Heldere, geverfde en metallic kleuren | Grijs, donkergrijs, bronskleurig, bruin of bijna zwart, afhankelijk van de legering/het proces |
| Gevolgen voor de afmetingen | Meestal vrij klein | Moet in het ontwerp worden verwerkt |
| Verven | Algemeen | Dat kan, maar het kleurengamma is beperkter |
| Afdichting | Veelvoorkomend bij corrosie/kleurstabiliteit | Afhankelijk van de toepassing; bij toepassingen met extreme slijtage kan afdichting worden vermeden |
| Typische toepassingen | Consumentenproducten, bouwcomponenten, behuizingen | Schuifonderdelen, cilinders, zuigers, tandwielen, gereedschappen, onderdelen voor de lucht- en ruimtevaart |
Het verschil in prestaties tussen Type II- en harde anodisatie is te wijten aan de aard en structuur van het anodische oxide. Aluminiumoxide is een keramisch materiaal dat bestaat uit aluminium en zuurstof. De oxidelaag is dik en poreus, en is relatief harder dan onbehandeld aluminium. Ingenieurs zijn echter niet alleen geïnteresseerd in hardheid. Bij standaardlaag-anodiseren wordt veeleer rekening gehouden met andere parameters, zoals slijtvastheid, weerstand tegen chemische corrosie en weerstand tegen spanning en vermoeidheid. Deze parameters worden bereikt door een juiste keuze van aluminiumlegeringen, passende berekeningen van de belastingsverdeling, smeringstoepassingen en beheersing van de oppervlakteruwheid.
Wat gebeurt er tijdens het proces van hardcoat-anodiseren?
Hard anodiseren is een meerfasig proces dat talrijke stappen omvat, van de voorbereiding van het materiaal tot het afdichten waar nodig. Laten we deze processen stap voor stap bespreken.
Volledig proces voor harde anodisatie, bestaande uit de voorbereiding van het werkstuk, reiniging en ontvetten, etsen, ontkalken, harde anodisatie en spoelen. Dit levert een uniforme, dichte, slijtvaste harde oxidelaag op met een gecontroleerde dikte.
- Voorbereiding van de afwerking
Vóór het anodisatieproces moet het aluminium onderdeel al vervaardigd zijn. Ongeacht het fabricageproces (inclusief CNC-bewerking) dat is gebruikt om het onderdeel te vervaardigen, kan het gebreken vertonen die vóór het hardanodiseren moeten worden gereinigd en technisch bewerkt. Defecten zoals gereedschapssporen, bewerkingssporen, bramen en verontreinigingen kunnen zelfs na het anodiseren nog aanwezig zijn. Anodiseren is niet bedoeld om deze defecten te verwijderen. Enkele stappen bij de voorbereiding van de afwerking zijn onder meer het vaststellen van de toestand van randen en hoeken, het bepalen van de vereiste anodiseerdikte, het vastleggen van de uiteindelijke maattoleranties en het vaststellen van de vereisten voor schroefdraad.
- Reinigen en ontvetten
Het aluminium onderdeel bevat na de productieprocessen waarschijnlijk vuil, oliën en vingerafdrukken. Het onderdeel wordt vóór het anodiseren gereinigd om deze verontreinigingen te verwijderen. Zonder een grondige reiniging kunnen deze verontreinigingen leiden tot hechtingsproblemen, een ongelijkmatige oxidelaag en verkleuring.
- Ets
Het aluminiumonderdeel wordt onderworpen aan een alkalische of andere soortgelijke chemische behandeling om vóór het anodiseren een bepaalde oppervlakteafwerking te verkrijgen. Door het etsen verandert de oppervlaktestructuur en worden eventuele andere materialen verwijderd.
- Ontslibben
Tijdens het etsen kunnen chemische reacties met aluminiumlegeringen zoals zink, magnesium, koper en silicium onoplosbare resten op het oppervlak achterlaten. Door ontzwarting worden deze resten verwijderd, waardoor een schoon oppervlak ontstaat voor het anodiseren.
- Hard anodiseren
Nadat het onderdeel is voorbereid, wordt het ondergedompeld in een elektrolytbad en als anode aangesloten op een gelijkstroomvoeding. Het elektrochemische proces wordt geregeld door een procesregelaar die de chemische concentratie, temperatuur, stroomdichtheid, roering en anodiseertijd regelt. In tegenstelling tot conventioneel anodiseren, waarbij de temperatuur wordt verhoogd, vindt hard anodiseren plaats bij een lagere temperatuur, terwijl de anodiseertijd wordt verlengd.
- Spoelen
Na het anodiseren volgt het spoelen om resten van reactieproducten en elektrolyt te verwijderen. Spoelen helpt vlekvorming en corrosiegerelateerde defecten te voorkomen.
Indien nodig kunnen fabrikanten de onderdelen verven en afdichten.
Welke eigenschappen biedt hardcoat-anodiseren?
Hardcoat-anodiseren zorgt voor slijtvastheid, corrosiebestendigheid, elektrische isolatie en een duurzaam oppervlak.
Slijtvastheid
De meeste technische toepassingen waarbij machines en bewegende onderdelen betrokken zijn, worden gekenmerkt door slijtage als gevolg van het op elkaar inwerken van contactonderdelen. Bij een goed technisch ontwerp moet rekening worden gehouden met slijtvastheid. Aluminium, een metaal dat vanwege zijn gewichtsvoordeel op grote schaal wordt gebruikt, moet hard geanodiseerd worden om de slijtvastheid te verbeteren. Hierdoor worden de aluminium onderdelen slijtvaster, ontstaat er een beter glijdend contact en kunnen ze tegen andere onderdelen schuren. Dankzij deze slijtvastheid is geanodiseerd aluminium toepasbaar in diverse toepassingen, waaronder kleponderdelen, cilinders en geleiders.
Corrosiebestendigheid
Corrosie van aluminium kan worden voorkomen door direct contact tussen het aluminiumoppervlak en de werkomgeving te vermijden. Aluminiumoxidelaagjes vervullen deze functie uitstekend en vormen een beschermende barrière die voldoet aan de strenge testvereisten zoals vastgelegd in ASTM B580 [1]. De effectiviteit van de corrosiebestendigheid van aluminium hangt echter af van de laagdikte, de afdichtingsomstandigheden, het type gebruikte aluminiumlegering en eventuele gebreken aan het aluminiumoppervlak.
Elektrische isolatie
Naast slijtvastheid en corrosiebestendigheid zorgt aluminiumoxide ook voor een betere elektrische isolatie. Aluminiumoxide is een isolator. Deze oxidelaag voorkomt elektrische geleiding die bij blank aluminium wel zou optreden. Het aluminiumoxide moet echter dik genoeg zijn om te voorkomen dat de doorslagspanning de coatinglaag omzeilt. De dikke oxidelaag die ontstaat door hardcoat-anodiseren is dus een effectieve elektrische isolator.
Duurzaamheid van het oppervlak
Door hardcoat-anodiseren ontstaat een dikke oppervlaktelaag die krassen en andere oppervlakteschade tijdens het gebruik en de hantering van het onderdeel vermindert. Deze dikke laag biedt echter geen garantie dat het onderdeel gevrijwaard blijft van mechanische schade. Bij zeer hoge contactspanning of een krachtige stoot kan de oxidelagen van het onderdeel breken, wat tot vernieling kan leiden.
Wat zijn de meest voorkomende defecten bij harde anodisatie?
Veelvoorkomende gebreken bij hard anodiseren zijn onder meer verbranding, ongelijkmatige dikte, kleurverschillen, oppervlaktegebreken en scheuren of broosheid.
Er kan overmatige lokale warmteontwikkeling of abnormale oxidevorming optreden, met name bij het hardcoat-anodiseren bij hoge temperaturen of met een hoge stroomdichtheid. Dit proces wordt ‘burning’ genoemd. ‘Burning’ kan ook het gevolg zijn van onvoldoende circulatie van de elektrolyt en van stroomconcentratie als gevolg van de geometrie.
Een ongelijkmatige dikte is meestal het gevolg van de geometrie van het onderdeel, de circulatie van de elektrolyt, de stroomverdeling en lokale warmteontwikkeling. Soms kunnen deze effecten leiden tot oppervlakteafwijkingen zoals bewerkingssporen, insluitsels en krassen.
Hoewel een dikke anodiselaag wordt aanbevolen vanwege de slijtvastheid en corrosiebestendigheid, is de resulterende dikke aluminiumoxidelaag broos, vooral bij zware mechanische belasting. Dit vereist een zorgvuldig ontworpen en vervaardigd eindproduct.
Wanneer moeten ingenieurs kiezen voor hardcoat-anodiseren in plaats van type II?
Over het algemeen kiezen ingenieurs voor hardcoat-anodiseren wanneer de duurzaamheid van het oppervlak de belangrijkste technische eis is. Andere eisen zijn onder meer een hogere slijtvastheid, een grotere oppervlaktehardheid, elektrische isolatie en weerstand tegen slijtage door wrijving. Bovendien wordt de voorkeur gegeven aan Type III wanneer ingenieurs een relatief dikke beschermende oxidelaag willen realiseren om de corrosiebestendigheid te verbeteren. In feite streven ze naar een onderdeel met een lange levensduur in een bedrijfsomgeving waarin herhaaldelijk contact plaatsvindt.
Aan de andere kant zouden ingenieurs voor Type II kiezen wanneer kleur, uiterlijk, minimale invloed op de afmetingen en algemene corrosiebescherming de belangrijkste overwegingen zijn. Denk bijvoorbeeld aan een aluminium behuizing die wordt blootgesteld aan vocht en vingerafdrukken. Voor dit onderdeel zijn geen zware ontwerpvereisten nodig. In de praktijk zouden ingenieurs kiezen voor Type II-anodiseren. Als hetzelfde onderdeel wordt blootgesteld aan een werkomgeving waarin een stalen schuifmechanisme ertegenaan schuurt, is een betere bescherming nodig. In dit geval zouden ingenieurs kiezen voor hardcoat-anodiseren.
Referentie
[1] ASTM International. (2019). ASTM B580-79(2019) Standaardspecificatie voor anodische oxidecoatings op aluminium. ASTM-normendatabase. https://www.astm.org/b0580-79r19.html

















 NL
 EN
 ES
 FR
 DE
 IT
 PT
 PL
 AR
 JA
 KO
 ZH