

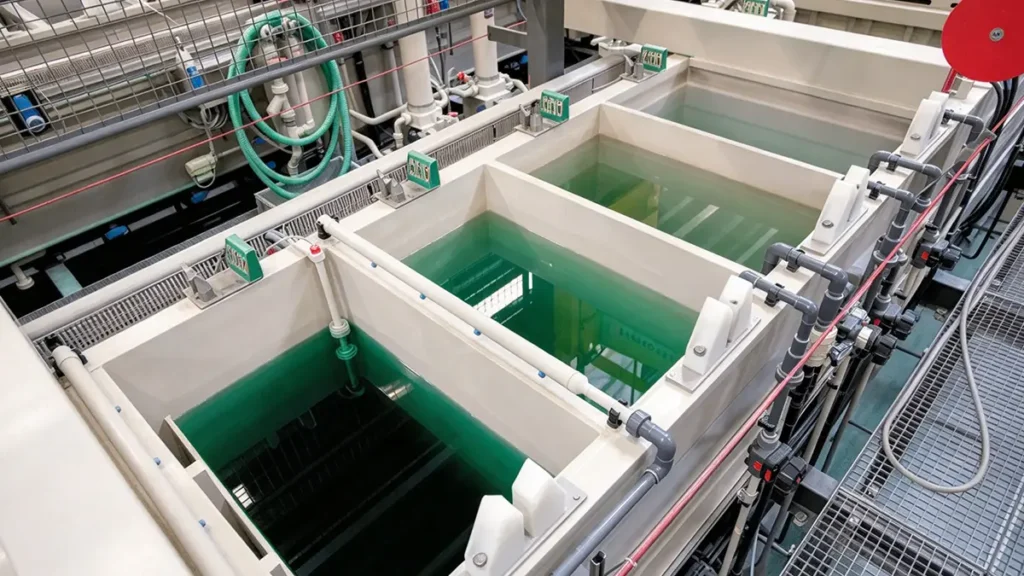
Het oppervlak van een metalen onderdeel bepaalt hoe goed het in de praktijk presteert. Vernikkelen is meer dan alleen het aanbrengen van een metaallaag; het is een manier om oppervlakken te bewerken. Meestal worden deze metalen onderdelen voortdurend blootgesteld aan wrijving, vocht, herhaaldelijk gebruik en chemicaliën, waardoor aantasting van het oppervlak een groot probleem vormt.
Vernikkelen is simpelweg het aanbrengen van een extra nikkellaag op een ondergrond om extra bescherming te bieden. Het wordt in tal van toepassingen gebruikt, omdat het veelzijdig is en de duurzaamheid, het uiterlijk en de prestaties van onderdelen verbetert.
De twee hoofdgroepen die de industriële behoeften en producttoepassingen domineren, zijn elektrolytisch (gegalvaniseerd) nikkel, waarbij elektrische stroom wordt gebruikt, en chemisch nikkel (EN/ENP). Bij deze laatste methode vindt een chemische reactie plaats waarbij een reductiemiddel, voornamelijk natriumhypofosfiet, ervoor zorgt dat nikkel zich op het substraat afzet.

Hoe verhouden de twee belangrijkste methoden voor het vernikkelen zich tot elkaar?
Elektrolytisch (gegalvaniseerd) nikkel
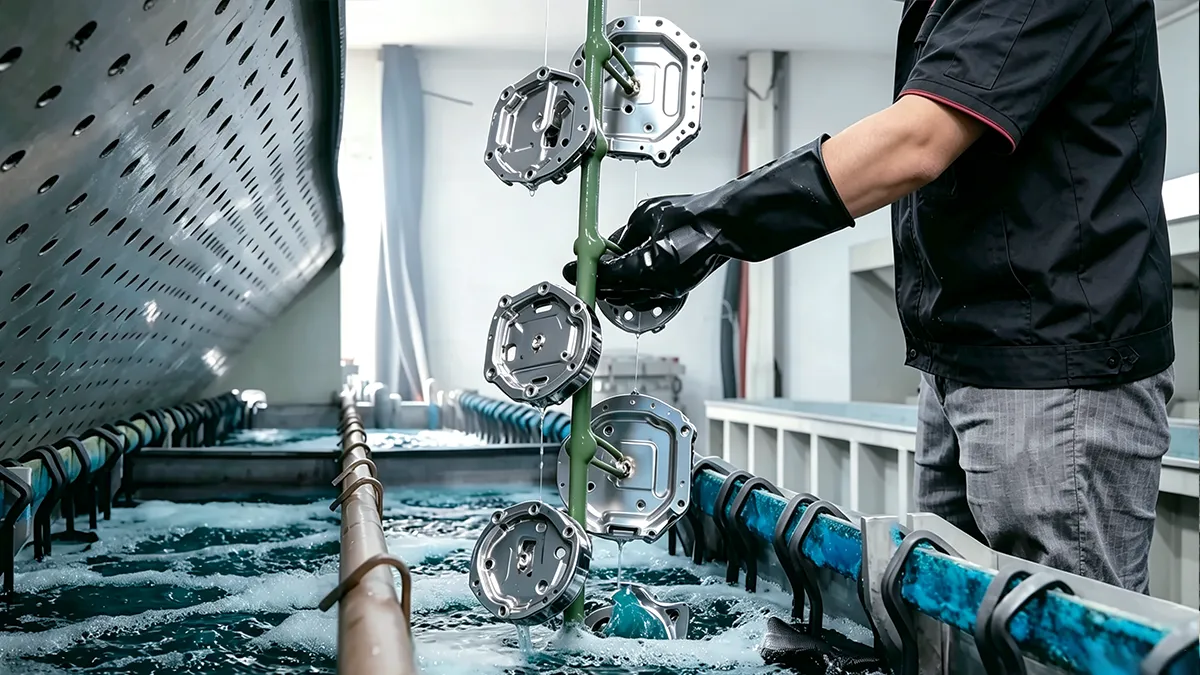
Er vloeit een gelijkstroom tussen nikkelanodes en het onderdeel dat als kathode fungeert, waar nikkelionen worden afgezet. Deze onderdelen worden ondergedompeld in een elektrolytoplossing die nikkelzouten bevat (bijvoorbeeld Watts-nikkel), wat strikte protocollen voor ademhalings- en huidbescherming vereist vanwege de vastgestelde grenswaarden voor beroepsmatige blootstelling aan oplosbare nikkelverbindingen [1]. Bij dit proces wordt 100%-nikkel gebruikt, maar het is ook mogelijk om andere materialen, zoals koper, te gebruiken. Daarom gelden voordelen zoals het behoud van de materiaalzuiverheid ook voor dit proces. Een nadeel is dat er nauwkeurige parameters nodig zijn, zoals stroomdichtheid en temperatuur.
Geometrische delen zoals randen, uitsteeksels en hoeken krijgen meer stroom, waardoor er zich daar dikkere afzettingen vormen (“dog-boning”), terwijl blinde gaten en inwendige boringen dunner zijn; dit wordt aangeduid als een slecht afzettingsvermogen.
Het proces is geschikt voor het verkrijgen van een glanzende of halfglanzende afwerking. Door de badadditieven aan te passen, kan de gewenste oppervlakteglans of glans eenvoudig worden afgestemd en bereikt. Het wordt vaak toegepast bij de productie van decoratieve onderdelen, met name wanneer deze in meerlaagse opbouw als onderlaag onder goud of chroom worden aangebracht.
Chemisch nikkelplateren (autokatalytisch)
Zoals de naam al aangeeft, wordt er geen elektrische stroom gebruikt voor de afzetting. In plaats daarvan wordt een chemisch proces toegepast om een nikkel-fosforlegering op het oppervlak van een voorwerp af te zetten. Het reductiemiddel is doorgaans natriumhypofosfiet, dat de afzetting in gang zet. Deze methode is geschikt voor complexe vormen en nauwe toleranties, omdat ze een consistente dikte oplevert. Zo worden bijvoorbeeld onregelmatige geometrieën, zoals diepe holtes, schroefdraad en blinde gaten, in vrijwel hetzelfde tempo geplateerd als externe vlakke oppervlakken.
Ondanks zijn hoge efficiëntie kent het proces een aantal mogelijke nadelen. Het proces vereist regelmatige controle van de nikkelconcentratie en de reductiemiddelen. Dit zorgt voor een stabiele afzetting en garandeert de uniformiteit van de laag, hoewel gebruikte baden voor chemisch nikkeleren een gespecialiseerde afvalwaterzuivering vereisen om te voldoen aan de federale richtlijnen voor afvalwater van metaalafwerkingsprocessen. [2]. Het proces vereist bovendien een zorgvuldige regeling van de pH-waarde en de temperatuur van het bad, omdat deze factoren de gehele chemische reactie versnellen en stabiliseren. Door de oplossing op die manier op peil te houden, worden problemen zoals verminderde hechting en ruwheid voorkomen.
| Parameter | Elektrolytisch nikkel | Chemisch nikkel (EN/ENP) |
|---|---|---|
| Benodigde stroomsterkte | Ja (DC) | Nee (autokatalytisch) |
| Uniformiteit van de dikte bij complexe geometrieën | Slecht tot matig | Uitstekend |
| Toepasselijke ASTM-specificatie | Dit hangt af van het afgezette metaal, bijvoorbeeld ASTM B633 voor zink, B456 voor chroom en B689 voor nikkel. | ASTM B733 |
| Typische hardheid na het galvaniseren | 150–500 HV (glanzend nikkel) en type II rond de 50+ HRC / ~450–500 HV. | Na warmtebehandeling kan een hardheid van 450-550 HV tot 850-1000 HV worden bereikt. |
| Samenstelling van de inleg | Zuiver nikkel of legeringen van Ni-Co en Ni-W. | Nikkel-fosforlegering, 1–13% P in gewichtsprocenten. |
| Magnetisch gedrag | Ferromagnetisch | Ferromagnetisch (lage P) tot vrijwel niet-magnetisch (>11% P) |
Welke invloed hebben fosforgehaltes op de prestaties van chemisch nikkel?
Chemisch nikkel-fosfor (ENP) wint aan populariteit in verschillende sectoren omdat het een gelijkmatige laagdikte oplevert, ongeacht de geometrie van het onderdeel. Daarom is het fosforgehalte in ENP een cruciale factor gebleken voor de fysische eigenschappen, de structuur en de prestaties van de aangebrachte laag.
Het variërende fosforgehalte wordt onderverdeeld in drie categorieën.
- Laag fosforgehalte – bevat 1-4% fosfor in chemische afzettingen.
- Gemiddeld fosforgehalte – bevat tussen 5 en 91 TP4T fosfor.
- Hoog fosforgehalte – alles boven 9% fosfor.
Deze variatie heeft invloed op de eigenschappen, met name de mechanische eigenschappen, en op de soorten toepassingen waarvoor de afzetting bestemd is.
ASTM B733-coatingsoorten: Type I–V
ASTM B733 beschrijft de norm voor chemische nikkel-fosforcoatings op metalen oppervlakken. Deze norm fungeert als ondersteunende norm binnen bredere specificaties zoals MIL-C-26074 of AMS 2404, waarin eisen voor het vernikkelen in diverse toepassingen zijn vastgelegd.
De classificaties omvatten:
Type I – er is geen vastgesteld fosforgehalte voor algemeen gebruik. Het wordt doorgaans gebruikt voor niet-kritische functionele coatings.
Type II – heeft een samenstelling van 1% tot 3% P (laag) en is in geplateerde toestand uiterst hard (60 HRC). Het materiaal heeft een microkristallijne structuur met een hoge geleidbaarheid voor elektronica en een goede soldeerbaarheid. Ook geschikt voor gebruik in alkalische chemische omgevingen.
Type III – met 2–4% P: dankzij de hoge hardheid en slijtvastheid is dit materiaal bij uitstek geschikt voor onderdelen zoals matrijskernen, hydraulische onderdelen en slijtvlakken.
Type IV – heeft een fosforgehalte van 5–9% P, wat neerkomt op een gemiddeld fosforgehalte. Door de gemengde kristallijne/amorfe structuur is het materiaal geschikt als veelzijdig werkpaard. Het biedt een goede balans tussen slijtvastheid en corrosiebestendigheid; daarom is het geschikt voor algemene industriële onderdelen en klephuizen.
Type V – Hoog fosforgehalte >10% P. Door zijn amorfe structuur is het materiaal bij uitstek geschikt voor zure en met olie vervuilde omgevingen. Boven ~11,2% P wordt het in feite niet-magnetisch.
Opmerking: Naarmate het fosforgehalte toeneemt, ontwikkelen de hardheid en de corrosiebestendigheid zich in tegengestelde richtingen.
Servicevoorwaarde (SC): Laagdikte
Wat de dikte betreft, geeft het “SC”-nummer van de gebruiksomstandigheden aan welke coating geschikt is voor de extreme omstandigheden waaraan deze zal worden blootgesteld.
SC1 (Licht): 5 µm – ideaal voor elektronica en opslag binnenshuis.
SC2 (licht): 13 µm – voor algemene industriële toepassingen.
SC3 (Matig): 25 µm – geschikt voor blootstelling aan de buitenlucht en maritieme omgevingen.
SC4 (Ernstig): 75+ µm – geschikt voor elk direct contact met corrosieve chemicaliën of industriële onderdelen die aan sterke slijtage onderhevig zijn.
Cursussen over warmtebehandeling
Bij warmtebehandelingen geven de “Klasse”-nummers aan wat er gebeurt nadat het onderdeel de galvanisatietank heeft verlaten.
- Klasse 1 – Zoals geplateerd. Geen warmtebehandeling.
- Klasse 2 – Warmtebehandeling bij 260 °C–400 °C om een minimale hardheid van 850 HK te bereiken.
- Klasse 3 – Wordt gedurende ongeveer 2 tot 24 uur bij 180 °C–200 °C warmtebehandeld om waterstofverbrossing in hoogsterkte staalonderdelen tegen te gaan.
- Klasse 4 – Warmtebehandeld bij 120–130 °C om de hechting van de coating op oppervlakken van aluminiumlegeringen te versterken.
Als je bijvoorbeeld een technische tekening krijgt waarop “Electroless Nickel Plate” staat vermeld zonder verdere details, is dat onvoldoende informatie en leidt dit tot giswerk. Aangezien ENP een afwerking is die in hoge mate op maat kan worden gemaakt, heb je een handleiding nodig waarmee je de ASTM B733-classificatie als een expert kunt ontcijferen.
Met die informatie wordt het opstellen van een perfecte ASTM B733-verwijzing een fluitje van een cent. Een volledige specificatie moet bijvoorbeeld als volgt worden geschreven: “Chemisch nikkelplateren volgens ASTM B733, Type II, SC2, Klasse 2”
De plater ontvangt het bericht als “Ik heb een fosforarme afzetting nodig van 13 micron dik, en deze moet worden gebakken voor maximale hardheid”
Met welke substraten en productieprocessen is vernikkelen verenigbaar?
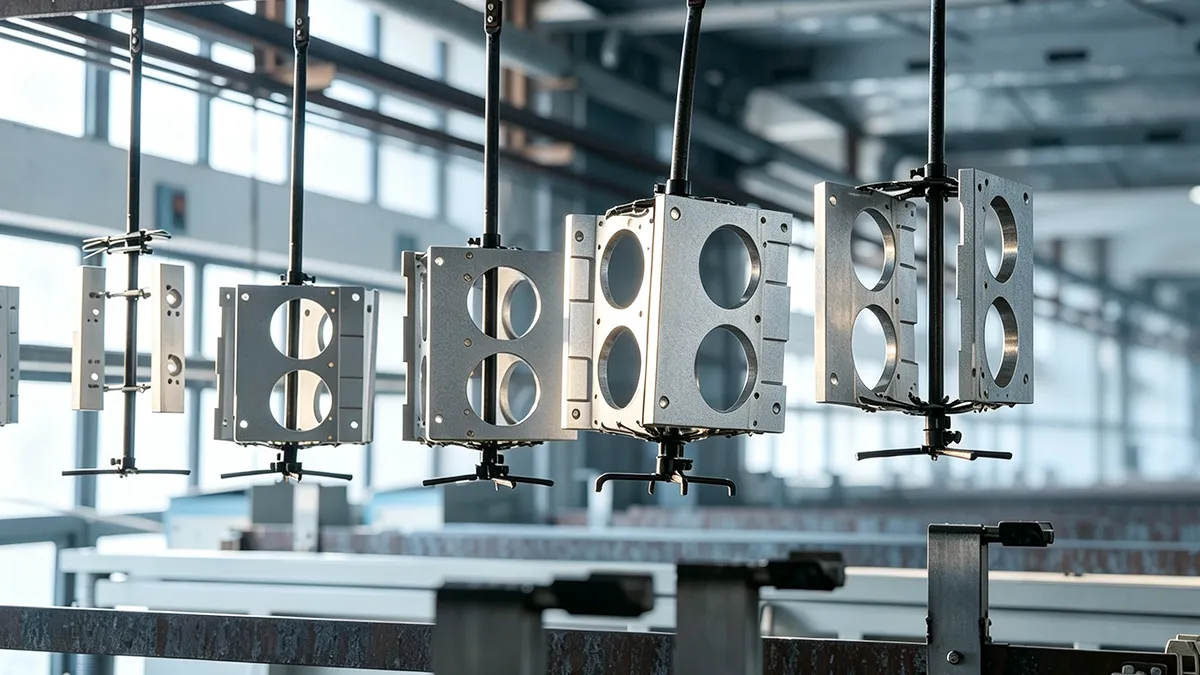
CNC-gefreesde metalen onderdelen
De veelzijdigheid van vernikkelen zorgt ervoor dat het beter geschikt is voor diverse metalen en niet-metalen ondergronden.
Aluminiumlegeringen (6061-T6, 7075-T6, 5052)
Aluminium vormt bij blootstelling aan lucht een beschermende laag die directe hechting van nikkel verhindert. Door middel van een zinkateerbehandeling wordt dit oxide verwijderd, waardoor het te beplaten oppervlak vrijkomt voor het aanbrengen van een nikkellaag. Dit is een verplichte voorbehandelingsstap die in de lucht- en ruimtevaartindustrie wordt toegepast om een sterke hechting tussen de aluminiummatrix en de beschermende nikkellaag te waarborgen. [3]. Het vernikkelen van aluminium verbetert de corrosiebestendigheid en de oppervlaktehardheid.
Koolstofstaal en gelegeerd staal
Biedt uitstekende compatibiliteit na standaard zuuractivering. Hoogtreksterkte staalsoorten boven 1000 MPa (RC 30–35) zijn onderhevig aan waterstofbrosheid volgens ASTM B850, aangezien beide processen waterstof in het substraat kunnen brengen, een kritieke faalwijze die streng wordt gereguleerd door federale luchtvaartnormen voor landingsgestellen en dragende onderdelen [4]. Bij koolstofarm staal zorgt deze compatibiliteit voor een hoge hechtsterkte en uniformiteit.
Roestvrij staal (304/316, 400-serie)
Roestvrijstalen oppervlakken worden voorzien van een nikkelgrondlaag, zodat de beplating goed aan het staal hecht. Het overslaan van deze cruciale stap is een veelvoorkomende oorzaak van afbladderen. Nikkelbeplating versterkt de toch al indrukwekkende hardheid en corrosiebestendigheid.
Koper en messing
Het chemisch vernikkelen biedt voordelen voor koper en messing, omdat de coating deze materialen beschermt tegen problemen zoals oxidatie (aanslag op messing) en aantasting van het oppervlak. Deze materialen laten zich gemakkelijk vernikkelen en worden vaak gebruikt als onderlaag voor afwerkingen van edelmetalen, zoals goud en zilver, in RF-connectoren.
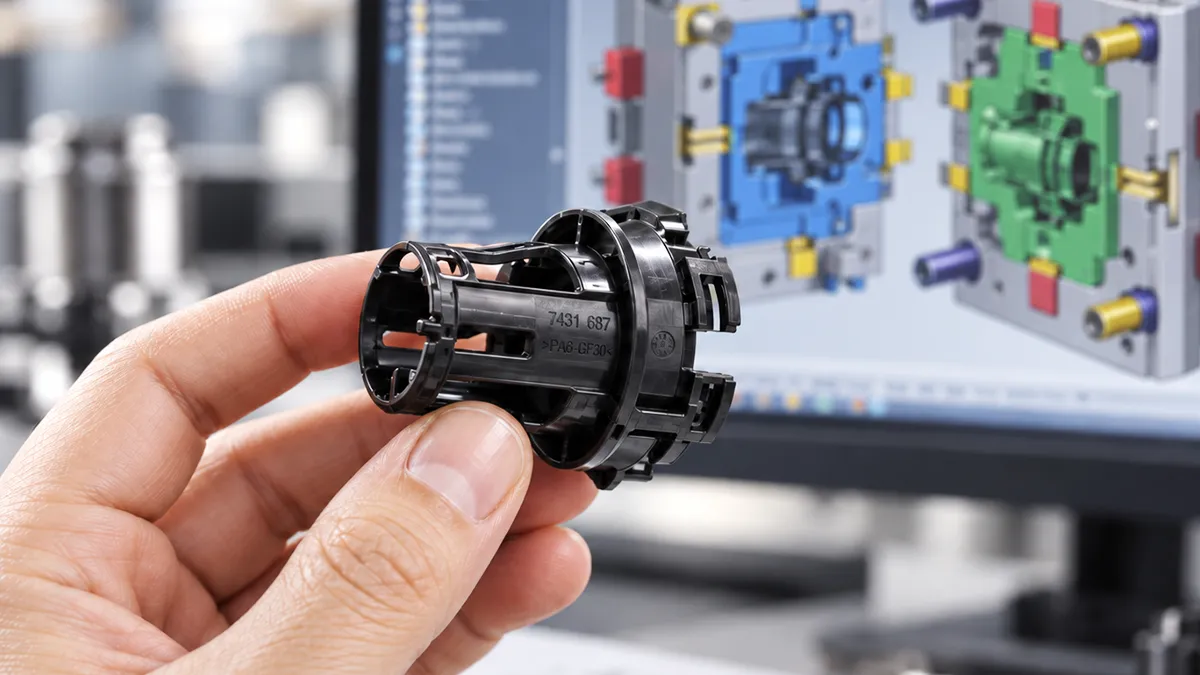
Spuitgegoten kunststofonderdelen
Veelgebruikte kunststoffen die met succes kunnen worden geplateerd, zijn onder meer ABS en PC/ABS-mengsels. Het proces verloopt iets anders omdat het substraat niet-geleidend is en eerst katalytisch moet worden gemaakt voordat er metaal kan worden afgezet.
Polycarbonaat kan na activering met succes worden geplateerd, waardoor het geschikt is voor elektronische onderdelen. Het chemisch plateren van nylon verhoogt de duurzaamheid, waardoor het product langer meegaat.
Conclusie
Door middel van vernikkelen kunnen bepaalde onderdelen en componenten in diverse industriële sectoren worden gecoat, beschermd en versterkt. Daarom is het belangrijk om de verschillende beplateringsopties voor bepaalde producten in overweging te nemen om de kwaliteit te verbeteren en toegevoegde waarde te creëren voor uw bedrijfsvoering. Bij First Mold kunnen we u wegwijs maken in de vele toepassingen en u helpen bij het kiezen van de optie die het beste bij uw behoeften past.
Referenties
[1] Nationaal Instituut voor Veiligheid en Gezondheid op het Werk (NIOSH). (2019). Nikkel, oplosbare verbindingen (als Ni) – NIOSH-zakgids voor chemische gevaren. Centers for Disease Control and Prevention. Ontleend aan https://www.cdc.gov/niosh/npg/npgd0445.html
[2] Amerikaanse Environmental Protection Agency (EPA). (z.j.). Richtlijnen voor afvalwater van de metaalverwerkende industrie (40 CFR deel 433). EPA-richtlijnen voor industrieel afvalwater. Ontleend aan https://www.epa.gov/eg/metal-finishing-effluent-guidelines
[3] National Aeronautics and Space Administration (NASA). (2001). NASA-STD-5008: Beschermende coating voor ruimtevaartapparatuur. Technisch normenstelsel van de NASA. Ontleend aan https://standards.nasa.gov/standard/NASA/NASA-STD-5008
[4] Federal Aviation Administration (FAA). (1998). Adviescirculaire 43.13-1B: Aanvaardbare methoden, technieken en werkwijzen – Inspectie en reparatie van luchtvaartuigen (Hoofdstuk 6: Corrosie, inspectie en bescherming). FAA-documentenbibliotheek. Ontleend aan https://www.faa.gov/documentLibrary/media/Advisory_Circular/AC_43.13-1B_w-chg1.pdf














 NL
 EN
 ES
 FR
 DE
 IT
 PT
 PL
 AR
 JA
 KO
 ZH