

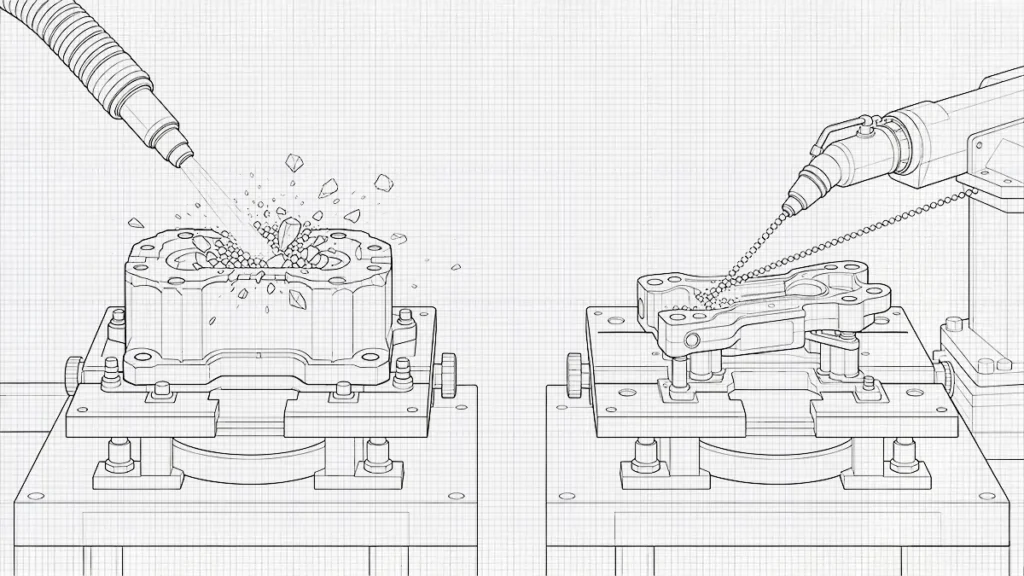
Tijdens het spuitgieten van metaal, het lassen of het verspanen kunnen er afzettingen en oxidatielaagjes op het onderdeel achterblijven. Als deze oppervlakteonvolkomenheden niet worden verwijderd, kan dit de oppervlaktekwaliteit van het onderdeel aantasten. Een techniek die door ingenieurs veelvuldig wordt toegepast om deze afzettingen te verwijderen, is zandstralen.
Er zijn verschillende straalmethoden waaruit u kunt kiezen, afhankelijk van de kosten, de gewenste oppervlakteafwerking en het te stralen materiaal. Welke methode ook wordt gekozen, de uiteindelijke textuur hangt af van verschillende factoren, zoals het materiaal van de ondergrond, de geometrie en afmetingen, de inslaghoek en de straaldruk. Deze gids biedt een overzicht van zandstralen en parelstralen en hoe deze de ruwheid van metalen oppervlakken beïnvloeden.

Wat is zandstralen?
Stralen is het proces waarbij onder druk staande lucht, in combinatie met droge straalmiddeldeeltjes of met water vermengde straalmiddeldeeltjes, op een onderdeel of oppervlak wordt gespoten. Het gebruik van straalmiddelen tijdens het stralen zorgt voor een hamereffect, waardoor roest, walshuid, lak en andere coatings van het oppervlak kunnen worden verwijderd. Hierdoor wordt het object gereinigd en ontstaat er een oppervlaktestructuur die als hechtlaag voor een nieuwe coating kan dienen. Er zijn verschillende soorten straalbehandelingen, waaronder zandstralen, parelstralen, natstralen, vacuümstralen, centrifugaalstralen en kogelstralen.
Bij zandstralen wordt silicazand als straalmiddel gebruikt, terwijl bij parelstralen fijne glas- of kunststofparels als straalmiddel worden ingezet. Parelstralen zorgt voor een relatief milde reiniging in vergelijking met zandstralen. Bij natstralen wordt het straalmiddel met water gecombineerd om de procesveiligheid te verbeteren door stofvorming te verminderen. Bij centrifugaalstralen wordt een schoepenwiel gebruikt om het straalmiddel met hoge snelheid naar het te reinigen oppervlak te stuwen.
Wat gebeurt er met de ruwheid van een metalen oppervlak tijdens het stralen?
De herhaalde inslagen van deeltjes met hoge snelheid op het onderdeel veranderen het oppervlak. Voor verschillende schurende materialen bestaan verschillende technieken om het oppervlak te bewerken. De deeltjes kunnen het oppervlak insnijden, hameren, breken of vervormen. Daardoor vertoont het uiteindelijke oppervlak microscopisch kleine pieken en dalen, die verschillen van het oorspronkelijke, machinaal bewerkte onderdeel.
| Type schuurmiddel | Deeltjesgeometrie | Dominante oppervlaktewerking | Typisch resultaat |
|---|---|---|---|
| Glaskraal | Bolvormig | Kogelbehandeling/vervorming | Gelijkmatige matte of satijnachtige textuur |
| Aluminiumoxide | Angular | Snijden/erosie | Een meer uitgesproken geëtst profiel |
| Granaat | Hoekig/halfhoekig | Snijden en schoonmaken | Matig tot agressief profiel |
| Staalgrit | Angular | Snijden/stoten | Uitgesproken profiel |
| Staalkorrels | Bolvormig | Kogelstoten | Oppervlak met kuiltjes en een relatief beperkte snijcapaciteit |
Hoe zorgt zandstralen ervoor dat de oppervlakteruwheid toeneemt?
De term “zandstralen” wordt van oudsher gebruikt om zandstralen aan te duiden, ongeacht het gebruikte straalmiddel. In werkelijkheid is zandstralen een vorm van straalbehandeling waarbij van oudsher silicazand werd gebruikt, maar in de moderne industrie worden tegenwoordig, vanwege gezondheidsvoorschriften, veiligere hoekige straalmiddelen zoals aluminiumoxide of granaat gebruikt. Tijdens het zandstraalproces raken deze hoekige deeltjes (die scherpe randen hebben) een metalen oppervlak, waardoor de impactkrachten op kleine delen van het oppervlak worden geconcentreerd. Deze schokken verwijderen microscopisch kleine materiaaldeeltjes van het oppervlak van het onderdeel, waardoor nieuwe groeven ontstaan. Hierdoor ontstaat een onregelmatig oppervlakteprofiel.
In vergelijking met parelstralen kan zandstralen de Ra-waarde van het oppervlak met maximaal 0,5 µm verhogen. Deze waarden worden echter doorgaans experimenteel vastgesteld. Er bestaat geen universele Ra-omrekeningsfactor voor straalbehandeling.
Op welke verschillende manieren beïnvloedt parelstralen de oppervlakteruwheid?
In tegenstelling tot zandstralen, waarbij scherpe, snijdende korrels worden gebruikt, worden bij parelstralen bolvormige glasparels ingezet die tegen het oppervlak van het onderdeel slaan en dit vervormen. Het resulterende oppervlak is gelijkmatiger, heeft een matte uitstraling en is minder richtingsafhankelijk dan machinaal bewerkte oppervlakken. Parelstralen wordt het best gebruikt om het visuele contrast van bewerkingssporen tijdens de afwerking van onderdelen te verminderen. Terwijl zandstralen geschikt is voor een agressievere oppervlaktebehandeling, is parelstralen geschikt voor delicate oppervlakken.
Welke straalparameters hebben de grootste invloed op de oppervlakteruwheid?
De uiteindelijke Ra-waarden van het oppervlak hangen af van de combinatie van schuurmiddelen, en niet van één enkele parameter.
De grootte van de schuurdeeltjes
De deeltjesgrootte beïnvloedt de grootte en de onderlinge afstand van de inkepingen in het oppervlak. Wanneer een groot of grof, hoekig deeltje tegen het oppervlak van een onderdeel botst, ontstaat er een grote inkeping, waardoor een meer uitgesproken oppervlakteprofiel ontstaat. Deze botsing leidt tot diepere dalen en pieken op het metalen substraat. Diepere dalen en pieken zijn doorgaans ongewenst, omdat ze kunnen leiden tot corrosie en defecten aan de coating.
Integendeel, kleinere schuurkorrels zorgen voor een fijnere oppervlaktestructuur met inslagsporen die dichter bij elkaar liggen. Het aantal afzonderlijke inslagen is echter groter dan bij grove schuurmaterialen. Deze kleinere schuurkorrels worden meestal gebruikt wanneer ingenieurs het oppervlak willen reinigen met behoud van de oppervlaktestructuur. Het is echter niet duidelijk of kleinere deeltjes leiden tot een lagere ruwheid. Andere parameters, zoals druk, deeltjesvorm en deeltjessnelheid, moeten constant worden gehouden, zoals geïllustreerd in de onderstaande vergelijking.
E ∝ ρD³v²
Waar E is de kinetische energie van het deeltje, D is de deeltjesdiameter, ρ is de schuurmiddeldichtheid en v is de deeltjessnelheid. Uit de vergelijking blijkt dat zelfs een kleiner deeltje een grotere impact kan hebben als de snelheid wordt verhoogd. Dit kan worden bereikt door de druk van de stroom schuurmiddelen te verhogen.
Stralingsdruk
De straaldruk beïnvloedt de kinetische energie en de snelheid van de straaldeeltjes die op het onderdeel inslaan. Bij hoge druk verlaten de straaldeeltjes het mondstuk met hoge snelheid. Hierdoor neemt de energie toe die beschikbaar is voor oppervlaktevervorming, waardoor het materiaal wordt afgesneden en verwijderd. Als de straaldruk niet wordt geregeld, kan dit verschillende gevolgen hebben voor het onderdeel. In de volgende tabel worden enkele effecten van verschillende drukniveaus samengevat.
| Stralingsdruk | Deeltjessnelheid | Oppervlakte-effect | Typisch gevolg bij de productie |
|---|---|---|---|
| Laag | Onder | Lichte reiniging/vervorming | Minimale verandering van het substraat |
| Matig | Hoger | Verbeterde reiniging en profielvorming | Algemeen bereidingsbereik |
| Hoog | Veel hoger | Grotere snij- en vervormingskrachten | Snellere verwerking, gedetailleerder profiel |
| Buitensporig hoog | Zeer hoog | Agressieve materiaalverwijdering | Risico op vervorming, afslijting of overmatig stralen |
Veiligheidsafstand
De afstand tot het werkstuk is de afstand tussen het straalmondstuk en het oppervlak van het werkstuk. Als alle slijtagefactoren constant blijven, heeft de afstand direct invloed op de energie die aan het oppervlak van het materiaal wordt afgegeven. Deze afstand bepaalt bovendien de verspreidingsgebieden waar de slijpdeeltjes worden aangebracht. Bij het positioneren van de slijpdeeltjesnozzle is het daarom belangrijk om de afstand als een te regelen procesparameter te beschouwen.
De stroom van schuurdeeltjes heeft de neiging zich uit te breiden naarmate de deeltjes de cirkel verlaten. De concentratie in de cirkel bij het spuitmondje is kleiner dan aan het oppervlak van het werkstuk. De luchtweerstand tijdens de stroming van de deeltjes beïnvloedt de deeltjessnelheid en de inslagintensiteit. Bij dezelfde uitstootdruk neemt de snelheid van de deeltjes af naarmate de afstand toeneemt. Dit leidt bijgevolg tot een gelijkmatigere oppervlakteruwheid. Dit is echter niet altijd het geval. Andere parameters, zoals het ontwerp van de spuitmond, de druk, de deeltjesgrootte, de dichtheid en de straalhoek, bepalen de intensiteit van de straalwerking en daarmee de ruwheid van het oppervlak.
Wat is het verschil tussen zandstralen en parelstralen wat betreft de ruwheid van het oppervlak?
Het meest opvallende verschil tussen zandstralen en parelstralen is het gebruikte straalmateriaal. De bij zandstralen gebruikte straalmaterialen, zoals zand en aluminiumoxide, zijn scherp en hoekig. Deze materialen snijden, etsen en verwijderen op agressieve wijze het oppervlak van het onderdeel. Zandstralen werkt snel en verwijdert basismateriaal. Het kan dikke roestlagen en hardnekkige verf verwijderen. Het is ideaal voor zware industriële reiniging, roestverwijdering en het afbijten van oude verf van industriële constructies.
Anderzijds zijn de schuurmaterialen die bij het parelstralen worden gebruikt, zoals glas en keramiek, minuscuul en bolvormig. Ze bewerken, reinigen en polijsten het oppervlak op milde wijze. In tegenstelling tot zandstralen verwijdert parelstralen niet zo veel materiaal van het oppervlak van het onderdeel. Het is een langzamer en zachter proces, waarbij de onderliggende afmetingen van het onderdeel behouden blijven. Veelvoorkomende toepassingen voor kralenstralen zijn cosmetische afwerking, zachte reiniging van kwetsbare onderdelen en het polijsten van motoronderdelen.
Kiezen tussen zandstralen en parelstralen
Er zijn verschillende factoren waarmee ingenieurs rekening houden bij de keuze tussen zandstralen en parelstralen. Ten eerste kijken ingenieurs naar de gewenste oppervlakteafwerking. Zandstralen wordt gekozen voor ruwe, gestructureerde oppervlakken. Dit komt vaak voor bij het schilderen, coaten en verlijmen. Parelstralen wordt gekozen voor gladde oppervlakken, met name bij het polijsten van oppervlakken. Ten tweede kijken fabrikanten naar de vaardigheid en ervaring van de operator. Zandstralen vereist meer bekwame operators en ervaring om de hoek van het mondstuk, de afstand tot het werkstuk en de straaldruk goed te regelen. Bij parelstralen volstaan minder ervaren operators met basiskennis van enkele factoren, zoals de grootte van de parels.
De andere factor is de beschikbaarheid van apparatuur. Zandblaasapparatuur is gemakkelijker verkrijgbaar en kan met elk ander schuurmiddel worden gebruikt. Voor parelstralen is gespecialiseerde apparatuur nodig; deze is dan ook niet overal verkrijgbaar. Daarnaast houden fabrikanten rekening met de omvang en de tijdschema’s van projecten. Op basis hiervan wordt zandstralen gekenmerkt door een hogere materiaalafname en wordt het daarom gebruikt bij grootschalige projecten. Deze techniek kan ingenieurs helpen deadlines te halen of de productietijd te verkorten. Parelstralen verloopt langzaam en wordt daarom toegepast bij kleinschalige projecten. Het leidt echter wel tot een hoogwaardig eindresultaat.

















 NL
 EN
 ES
 FR
 DE
 IT
 PT
 PL
 AR
 JA
 KO
 ZH