

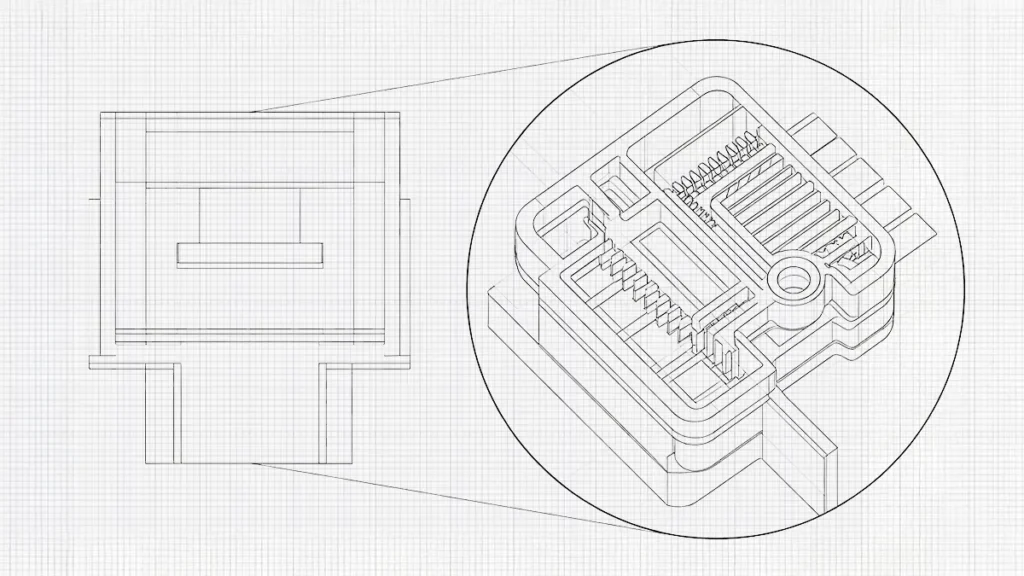
Rozważmy wyzwania techniczne, z jakimi może zmierzyć się firma produkująca urządzenia medyczne podczas opracowywania czujnika do monitorowania poziomu glukozy we krwi. Czujnik ten stanowi złożony układ zawierający niezwykle małe elementy elektroniczne. Oznacza to, że ochronna obudowa z tworzywa sztucznego czujnika musi być zminiaturyzowana. Zastosowanie konwencjonalnego formowania wtryskowego może zwiększyć złożoność produkcji, ponieważ wnęka formująca jest niezwykle mała. Na przykład stopiony materiał stosowany w tym konwencjonalnym podejściu musi pokonać niewielką drogę przed zastygnięciem, co utrudnia dobór odpowiedniego materiału.
Z drugiej strony, jeśli wybrany zostanie materiał o dużej szybkości krzepnięcia, należy zwrócić większą uwagę na projekt systemu wlewów i kanałów wlewowych, aby uniknąć krzepnięcia przed wypełnieniem formy. W rezultacie forma stosowana w tym procesie musi odtwarzać detale, których średnica może wynosić zaledwie kilkaset mikrometrów. W praktyce proces ten wymaga zastosowania techniki mikrowtrysku, która może różnić się od formowania konwencjonalnego.
Mikroformowanie to metoda kształtowania i formowania tworzyw termoplastycznych w celu wytwarzania produktów, elementów i podzespołów, których masa często nie przekracza jednego grama, a średnica wynosi zaledwie kilka milimetrów. Elementy wytwarzane metodą mikroformowania wtryskowego charakteryzują się wysokim stopniem złożoności, a jednocześnie wymagają szczególnej dbałości o wydajność, dokładność i precyzję na każdym etapie procesu produkcyjnego. Tolerancje w mikroformowaniu wtryskowym są niezwykle wąskie i zazwyczaj mieszczą się w zakresie jednocyfrowych mikrometrów (±1 do 5 μm lub ±0,0001 do ±0,0002 cala). Inżynierowie nie trzeba mikroformowanie wtryskowe do produkcji części o szerszym zakresie tolerancji; w takich przypadkach bardziej opłacalne jest stosowanie konwencjonalnego formowania wtryskowego.

Czym różni się mikroformowanie wtryskowe od tradycyjnego formowania wtryskowego?
Główna różnica między mikroformowaniem wtryskowym a konwencjonalnym formowaniem wtryskowym polega na skali, w której dominują zjawiska produkcyjne. Mikroformowanie wtryskowe wymaga najwyższego poziomu precyzji w porównaniu z formowaniem konwencjonalnym. Zazwyczaj charakteryzuje się bardzo małymi elementami, cienkimi ściankami i miniaturowymi elementami. W dziedzinie mikroformowania wtryskowego brakuje powszechnie przyjętej definicji i specyfikacji pojęcia “mikroelementu”. Mikroelement można zdefiniować na podstawie jego zastosowania i technologii produkcji.
Niewielkie zmiany w konfiguracji mikroformowania wtryskowego mają znaczący wpływ na właściwości produktu końcowego. Na przykład niewielka zmiana geometrii wlewu może znacząco wpłynąć na przebieg procesu wypełniania. Może to prawdopodobnie prowadzić do powstawania pustych przestrzeni lub linii zgrzewu w małych elementach. Tę trudność związaną z wypełnianiem można łatwiej opanować w przypadku konwencjonalnego formowania wtryskowego niż w mikroformowaniu wtryskowym. Proces wtrysku w mikroformowaniu wymaga ponadto odpowiedniej kontroli sił wyrzutowych. Mikroelementy zawierają delikatne elementy, które mogą łatwo ulec uszkodzeniu pod wpływem stosunkowo większych sił wyrzutowych. Ponadto w mikroformowaniu wtryskowym degradacja polimeru może przybrać znaczne rozmiary, ponieważ objętość stopu jest niewielka, a czas przebywania w matrycy może być stosunkowo długi.
W jakich zastosowaniach technika mikroformowania wtryskowego przynosi największe korzyści?
Procesy produkcji miniaturowych elementów polimerowych charakteryzują się dużą skalą produkcji. Dzięki temu mikroformowanie wtryskowe doskonale sprawdza się w tego typu produkcji. Ten rodzaj formowania wtryskowego jest zazwyczaj zautomatyzowany, co zwiększa dokładność i wydajność produkcji. Poniższa tabela przedstawia obszary zastosowań mikroformowania wtryskowego.
| Zastosowanie | Typowe elementy formowane metodą mikroformowania | Główna kwestia techniczna |
|---|---|---|
| Wyroby medyczne | Kanały mikroprzepływowe, miniaturowe obudowy | Biokompatybilność, stabilność wymiarowa |
| Elektronika | Złącza, elementy czujników | Izolacja elektryczna i precyzja |
| Czujniki samochodowe | Uchwyty, obudowy, elementy siłowników | Odporność na temperaturę i wibracje |
| Mikrooptyka | Soczewki, struktury optyczne | Wykończenie powierzchni i powielanie |
| Mikromechanika | Koła zębate, wały, układy łączące | Dokładność wymiarowa i zużycie |
| Urządzenia typu „lab-on-chip” | Kanały, komory, interfejsy | Właściwości wypełnienia i powierzchni |
| Elektronika użytkowa | Miniaturowe zaciski i obudowy | Tolerancja montażowa |
| Opakowania układów MEMS | Mikroobudowy i konstrukcje ochronne | Wyrównanie i uszczelnienie |
Jak należy zaprojektować mikroelement przed rozpoczęciem produkcji oprzyrządowania?
Jednym z największych błędów popełnianych przez producentów przy wprowadzaniu formowania wtryskowego na rynek jest projektowanie wyłącznie w oparciu o możliwości geometryczne. Proces projektowania musi rozpoczynać się od uwzględnienia możliwości technologicznych. Przy wyborze geometrii formy należy przede wszystkim rozważyć, czy proces formowania wtryskowego pozwala na odtworzenie danego elementu. Korzystając z systemu CAD, inżynierowie mogą zaprojektować element o grubości ścianki wynoszącej 100 µm w przypadku żeber, 150 µm w przypadku otworów lub 0,20 mm. Jednak wielokrotne formowanie tego elementu, jego wyjęcie z formy bez uszkodzeń lub dokładna kontrola jakości mogą nie być łatwe. Oznacza to, że mikroformowanie wtryskowe jest procesem wysoce wrażliwym. Każda niewielka zmiana geometrii może mieć duży wpływ na parametry formowania, takie jak opór przepływu polimeru, ciśnienie wtrysku, chłodzenie, skurcz lub siła wyrzutu. W procesie projektowania należy uwzględnić następujące parametry.
Analiza projektu pod kątem produkcji w przypadku mikroelementów
Projektanci muszą przeprowadzić analizę projektu pod kątem produkcji przed przekazaniem modelu CAD mikroelementu do wykonania oprzyrządowania. Analiza ta pomaga uwzględnić praktyczne aspekty procesu produkcyjnego, aby uniknąć teoretycznych założeń. Analiza taka musi uwzględniać różne parametry, odpowiadając jednocześnie na bardzo ważne pytania, które podsumowano w poniższej tabeli;
| Parametr projektowy | Pytanie z zakresu inżynierii | Główne ryzyko w przypadku nieodpowiedniego projektu |
|---|---|---|
| Grubość ścianki | Czy polimer może wypełnić ten przekrój? | Krótki strzał, wysokie ciśnienie |
| Jednorodność ścian | Czy ta część ostygnie równomiernie? | Wypaczenie, zapadnięcie się |
| Proporcje obrazu | Czy ta postać jest zbyt wysoka/chuda? | Problemy związane z napełnianiem i oprzyrządowaniem |
| Projekt | Czy ta część może się odłączyć? | Przywieranie, odkształcenie |
| Promień narożnika | Czy ten element można formować i obrabiać mechanicznie? | Koncentracja naprężeń, stopień trudności narzędzia |
| Żebra | Czy żebro jest wystarczająco grube i krótkie? | Nieprawidłowe napełnienie, pęknięcie |
| Szefowie | Czy rdzeń jest wystarczająco wytrzymały? | Uszkodzenie rdzenia |
| Mikrootwory | Czy formowanie jest lepsze niż obróbka wtórna? | Pęknięte rdzenie, zatkane otwory |
| Brama | Czy przepływ jest odpowiednio rozłożony? | Linie spawania, nierównowaga ciśnienia |
| Wentylacja | Czy powietrze może się ulotnić? | Ślady przypalenia, niedopalone miejsca |
| Wyrzut | Gdzie będą wywierane siły? | Odkształcenie części |
| Linia podziału | Czy przecina powierzchnię krytyczną? | Błysk, niedopasowanie |
| Skurcz | Czy ostateczne wymiary będą mieścić się w granicach tolerancji? | Części niezgodne ze specyfikacją |
| Tolerancja | Czy proces jest w stanie to wytrzymać? | Wysoki wskaźnik odrzucenia |
| Metrologia | Czy tę cechę można wiarygodnie zmierzyć? | Fałszywa akceptacja/odrzucenie |
Kluczowe parametry projektowe o decydującym znaczeniu
Grubość ścianki jest bardzo istotnym parametrem mikroformowania wtryskowego. Spadek ciśnienia jest odwrotnie proporcjonalny do trzeciej potęgi grubości kanału, jak pokazano w poniższym równaniu;
ΔP ≈ 12 μLQ / (wh³)
Gdzie ΔP to spadek ciśnienia, μ to lepkość polimeru, a L to długość przepływu. Q to natężenie przepływu objętościowego, w to szerokość kanału, a h to grubość kanału. Podstawowym wymogiem przy projektowaniu ścianek jest zastosowanie najgrubszej ścianki, która spełnia wymagania dotyczące miniaturyzacji funkcjonalnej.
Podczas projektowania mikroform wtryskowych do produkcji tolerancje należy uwzględniać w połączeniu z takimi czynnikami, jak rozmiar części, rodzaj polimeru i geometria, możliwości formy, temperatura robocza oraz wymagana funkcja. Projektanci powinni podzielić wymiary na krytyczne wymiary funkcjonalne, drugorzędne wymiary montażowe oraz wymiary niefunkcjonalne. Najbardziej rygorystyczne tolerancje można wybrać dla wymiarów, które mają kluczowe znaczenie dla właściwości użytkowych produktu. Zastosowanie takich tolerancji do każdej części formy może spowodować wzrost kosztów oprzyrządowania i kontroli jakości.
Na czym polega produkcja metodą mikroformowania wtryskowego?
Mikroformowanie wtryskowe to wieloetapowy proces, obejmujący wszystkie etapy od projektowania w systemie CAD po produkcję seryjną. Poniżej przedstawiono przebieg poszczególnych etapów:;
Projektowanie CAD → Projektowanie form → Mikroobróbka → Montaż form → Kwalifikacja form → Przygotowanie materiału → Konfiguracja maszyn → Opracowanie procesu → Pierwsze wyprodukowane części → Kontrola jakości → Walidacja procesu → Produkcja seryjna
Procesy związane z tym rodzajem mikroformowania wtryskowego są bardziej precyzyjne niż w przypadku konwencjonalnego formowania wtryskowego. Na przykład w mikroformowaniu wtryskowym może zaistnieć konieczność regulacji ustawienia formy z dokładnością do mikrometrów, podczas gdy otwory wtryskowe mogą mieć rozmiar zaledwie ułamka milimetra.
Większość błędów występujących w procesie mikroformowania wtryskowego jest korygowana na etapie projektowania CAD. Na tym etapie inżynierowie projektanci symulują zachowanie formy pod wpływem różnych sił, takich jak ciśnienie przepływu materiału i siły wyrzutu.
Przed przystąpieniem do produkcji formy inżynierowie przeprowadzają analizę projektową pod kątem produkcji (DFM) w zakresie mikropowlekania. Poniższa tabela przedstawia niektóre obszary uwzględniane w ramach DFM.
| Współczynnik projektowy | Dlaczego to ma znaczenie |
|---|---|
| Grubość ścianki | Kontrola napełniania, chłodzenia i obkurczania |
| Współczynnik kształtu mikroelementów | Wysokie wskaźniki mogą uniemożliwić całkowite napełnienie lub spowodować pęknięcie |
| Projekt | Ogranicza uszkodzenia powstające podczas wyjmowania z formy |
| Lokalizacja bramy | Reguluje proces wypełniania i orientację cząsteczek |
| Wentylacja | Umożliwia ucieczkę uwięzionego powietrza i gazów |
| Wyrzut | Zapobiega odkształceniom drobnych elementów |
| Tolerancje | Należy uwzględnić odchylenia w procesie formowania |
| Materiał | Określa właściwości przepływowe, skurczowe i termiczne |
Ogólna zasada tradycyjnego formowania wtryskowego, zgodnie z którą wszystko wykonuje się grubsze, nie ma zastosowania w przypadku mikrofotowania wtryskowego. Mikroforma może zawierać niezwykle małe wnęki, żebra, kołki, kanały, otwory oraz kanały mikroprzepływowe. Formy te można wytwarzać przy użyciu różnych metod, takich jak mikroobróbka CNC, mikroelektroerozja, elektroerozja drutowa, obróbka laserowa, precyzyjne szlifowanie oraz mikrofrezowanie.
Materiały do mikroformowania wtryskowego
Niektóre materiały o wysokiej wydajności, nadające się do mikroformowania, to PEEK (polieter-eter-keton), LCP (polimery ciekłokrystaliczne) oraz PPSU (polifenylosulfon). PEEK charakteryzuje się wyjątkowym połączeniem wysokiej wytrzymałości, doskonałej odporności chemicznej oraz odporności na wielokrotną sterylizację. Jego naturalna biokompatybilność sprawia, że idealnie nadaje się do produkcji produktów przeznaczonych do długotrwałego wszczepiania.
Tworzywa LCP są cenione za doskonałą stabilność wymiarową i niską lepkość. Charakteryzują się wyjątkową płynnością, dzięki czemu mogą wypełniać bardzo długie i wąskie kanały bez utraty właściwości. Z kolei PPSU jest znane ze swojej wyjątkowej wytrzymałości i przezroczystości. Wytrzymuje warunki wymagające sterylizacji w autoklawie oraz promieniowaniem gamma.
Wnioski
Mikroformowanie wtryskowe jest niezbędne do produkcji wysoce precyzyjnych, zminiaturyzowanych elementów polimerowych w branżach medycznej, elektronicznej i mikrooptycznej. Ponieważ mikroelementy są bardzo wrażliwe na nawet najmniejsze odchylenia w projekcie lub procesie, sukces w dużej mierze zależy od rygorystycznych analiz DFM, ścisłego zarządzania tolerancjami oraz precyzyjnego doboru materiałów.

















 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH