

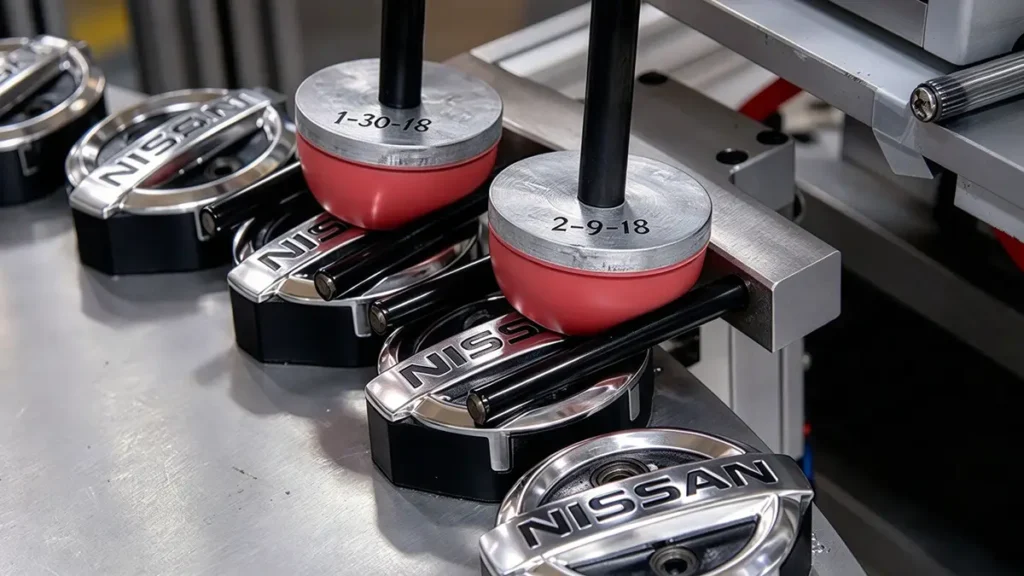
Istnieje kilka różnych technik drukowania, z których każda jest dostosowana do innych materiałów, kształtów i wymagań produkcyjnych. Tampodruk jest jedną z najbardziej wszechstronnych i powszechnie stosowanych technik drukowania w przemyśle. Jego zdolność do dostosowywania się do skomplikowanych powierzchni, w połączeniu z precyzją i szybkością produkcji, sprawia, że jest to idealny wybór do personalizacji szerokiej gamy przedmiotów. Tampondruk jest szczególnie przydatny do nanoszenia niewielkich grafik, logo, podziałek i oznaczeń identyfikacyjnych na powierzchnie zakrzywione, zagłębione, schodkowe lub o nieregularnym kształcie. W niniejszym przewodniku opisano proces tampondruku, ze szczególnym uwzględnieniem tamponów silikonowych, płyt drukarskich oraz technologii przenoszenia farby.

Czym jest tampondruk?
Druk tamponowy nazywany jest czasem tampografią lub drukiem tampo. Jest to pośredni proces druku offsetowego (wklęsłego), w którym silikonowy tampon pobiera obraz dwuwymiarowy z wygrawerowanej laserowo (wytrawionej) płyty drukarskiej (zwanej również kliszą) i przenosi go na obiekt trójwymiarowy. Proces ten umożliwił drukowanie na wszelkiego rodzaju produktach o skomplikowanych kształtach. Można na przykład drukować na powierzchniach zakrzywionych (wypukłych), wydrążonych (wklęsłych), cylindrycznych, sferycznych, o złożonych kątach oraz teksturowanych. Drukowanie na takich kształtach było trudne lub niemożliwe przy użyciu tradycyjnych procesów drukarskich.
Z jakich elementów składa się drukarka tamponowa?
Zanim zrozumiemy, na czym polega druk tamponowy, warto zapoznać się z elementami składowymi maszyny do druku tamponowego.
Do podstawowych elementów tampodruku należą: drukarka, matryca (klisza), podkładka silikonowa, zbiornik z farbą, farba drukarska oraz maszyna.
Istnieją trzy rodzaje drukarek tamponowych, z których każdy charakteryzuje się innym sposobem konfiguracji i stylem drukowania. Kategorie te obejmują drukarkę z otwartym zbiornikiem farby, drukarkę z zamkniętym zbiornikiem farby oraz drukarkę rotacyjną z grawerem. Drukarka z otwartym zbiornikiem farby jest najbardziej wszechstronna, ponieważ wykorzystuje szpachelkę i rakiel do nanoszenia farby na płytę i jej wyrównywania.
Klisz to płaska metalowa lub polimerowa płytka z wygrawerowanym lub wytrawionym wzorem graficznym lub logo, zaprojektowana tak, by pomieścić określoną objętość farby. Podkładka silikonowa to elastyczny, miękki stempel, który dociska się do kliszy w celu pobrania farby. Wykonana jest z gumy silikonowej. Podkładka silikonowa dopasowuje się do kształtu przedmiotu, aby go odcisnąć. Zbiornik z atramentem nazywany jest czasem raklem. Jest to szczelny zbiornik lub mechanizm z ostrzem, który zalewa płytę atramentem. Zbiornik z atramentem usuwa nadmiar atramentu z powierzchni. Maszyna lub uchwyt ustawia podłoże i kontroluje precyzyjny czas, ruch oraz nacisk poduszki.
Jak działa tampondruk?
Proces tampodruku ma charakter powtarzalny. Operator może powtarzać poszczególne etapy, aż do uzyskania zadowalającego efektu druku. Poniżej przedstawiono kluczowe etapy tego procesu:
- Trawienie obrazów
Po skonfigurowaniu drukarki operator wykonuje grawerowanie obrazu. Wzór jest wygrawerowany na metalowej lub polimerowej płycie (kliszy). Grawerowanie tworzy zagłębiony obraz, który zatrzymuje farbę. Głębokość i powierzchnia grawerowania wpływają na ilość zatrzymywanej farby, co z kolei przekłada się na ostateczną jakość wydruku pod względem czytelności i trwałości.
- Nakładanie farby i usuwanie rakli
Nałóż farbę na wytrawioną płytę. Rakiel lub ostrze kubka z atramentem usuwa nadmiar atramentu, zapewniając, że pozostaje on wyłącznie w zagłębionych obszarach wzoru. Rodzaj stosowanego atramentu może się różnić w zależności od podłoża; powszechnie stosowane są atramenty na bazie rozpuszczalników, utwardzane promieniowaniem UV oraz dwuskładnikowe, choć atramenty na bazie rozpuszczalników muszą często spełniać krajowe normy emisji lotnych związków organicznych (LZO). [1].
- Przenoszenie za pomocą podkładki silikonowej
Podkładka silikonowa styka się z wytrawioną płytką, pobiera wzór pokryty farbą i przenosi go na powierzchnię elementu. Wyjątkowe właściwości silikonu pozwalają na minimalne zniekształcenie farby i precyzyjne przenoszenie wzoru, zapewniając spójne wyniki nawet na skomplikowanych lub wyprofilowanych powierzchniach. Ponadto elastyczność podkładki silikonowej pozwala jej dopasować się do różnych tekstur i kształtów powierzchni, gwarantując jednolity nadruk.
- Proces suszenia i utwardzania
Atrament wysycha lub utwardza się, w zależności od rodzaju atramentu i podłoża. Niektóre atramenty szybko schną na powietrzu, podczas gdy inne wymagają utwardzania promieniowaniem UV lub ciepłem w celu poprawy przyczepności i odporności. Wybór odpowiedniej metody pozwala uzyskać bardzo trwały nadruk.
W jaki sposób silikonowa podkładka przenosi atrament?
Farba stanowi kluczowy element tampodruku. Służy ona do znakowania lub dekorowania elementu. Każdy rodzaj podłoża wymaga określonego rodzaju farby drukarskiej. Na przykład farba silikonowa przylega wyłącznie do gumy silikonowej. Z kolei farba do tampodruku na metal przylega do wyrobów metalowych. Zastosowanie farby do tampodruku na metal na gumie może uniemożliwić uzyskanie dobrego wydruku lub wpłynąć negatywnie na jakość końcowej etykiety. Farby do tampodruku przeznaczone do tworzyw sztucznych przylegają do tworzyw sztucznych. Dlatego znajomość składu chemicznego farby ma kluczowe znaczenie dla pomyślnego nadruku na elemencie, a prowadzenie dokładnych kart charakterystyki (SDS) dla tych mieszanin chemicznych jest obowiązkowym wymogiem wynikającym z norm dotyczących informowania o zagrożeniach zawodowych. [2].
Istnieją dwa rodzaje atramentów:;
Atramenty na bazie rozpuszczalników
Farby drukarskie na bazie rozpuszczalników wymagają wymieszania z dodatkami przed rozpoczęciem drukowania. Wynika to z faktu, że farby te są oparte na rozpuszczalnikach. Przykładami dodatków są utwardzacz (katalizator), rozpuszczalnik oraz środki poprawiające przyczepność. Niektóre farby rozpuszczalnikowe są jednoskładnikowe, podczas gdy inne są dwuskładnikowe. Farby drukarskie jednoskładnikowe nie wymagają utwardzacza. Farby dwuskładnikowe wymagają utwardzacza do drukowania. Farby dwuskładnikowe charakteryzują się krótkim czasem przydatności do użycia. Czas przydatności do użycia, mówiąc prościej, to okres, w którym zmieszana farba nadaje się do użycia. Należy go odróżnić od okresu przydatności do przechowywania, czyli okresu, w którym farba zachowuje swoje właściwości w nieotwartym opakowaniu.
Atramenty ultrafioletowe (UV)
Farby do tampodruku UV utwardzają się pod wpływem promieniowania ultrafioletowego. Do zalet farb UV należą bardzo krótki czas utwardzania, długi czas przydatności do użycia oraz łatwość korekty. Farbę UV można łatwo zetrzeć z elementu, co ułatwia poprawianie błędów.
Farby do tampodruku muszą charakteryzować się doskonałą zdolnością odrywania się od silikonowej podkładki. To właśnie umożliwia przeniesienie farby z silikonowej podkładki drukarskiej na element.
Przenoszenie atramentu
Farba tworzy warstwę na powierzchni dzięki swoim właściwościom adhezyjnym. Siła przyczepności farby do podłoża musi być większa niż jej przyczepność do podkładki silikonowej. Jeśli przyczepność ta jest słaba, farba będzie spływać po powierzchni, nie przylegając do niej. To właśnie przyczepność farby umożliwia jej przeniesienie z podkładki na podłoże (element). W związku z tym ważny jest dobór odpowiedniego rozpuszczalnika do drukowania.
Jakie są najczęstsze wady związane z tampografią?
Tłoczenie tamponowe musi być odpowiednio zarządzane, aby uniknąć ewentualnych problemów. Do możliwych wad należą:
Słaba przyczepność tuszu
Czasami farba może nie przylegać do powierzchni materiału. Może to być widoczne od razu lub dopiero później. W niektórych przypadkach farba może sprawiać wrażenie, jakby przylegała do powierzchni. Jednak po kilku dniach lub godzinach farba naniesiona metodą tampodruku zaczyna się łuszczyć lub odpryskiwać. Słaba przyczepność farby wynika z zabrudzonego podłoża, nieodpowiedniej farby lub niewystarczającego utwardzenia. Na przykład użycie farb silikonowych do drukowania na metalu automatycznie spowoduje problemy ze słabą przyczepnością farby. Brak wstępnej obróbki polipropylenu za pomocą podkładu PP automatycznie spowoduje słabą przyczepność farby. Jednym ze sposobów zapobiegania słabej przyczepności jest utwardzenie powierzchni. Po nadrukowaniu materiały szklane, które będą poddawane myciu w zmywarce, wymagają podgrzania w celu związania farby ze szkłem. Jeśli nadruki na szkle nie zostaną podgrzane lub wypalone, farba ostatecznie ulegnie rozwarstwieniu.
Ghosting (Shadowing)
Efekt cieniowania jest częstą wadą występującą podczas nanoszenia wyrazistych logo. Wada ta objawia się w postaci słabo widocznych dodatkowych odcisków lub cieni wokół głównego nadruku. Efekt cieniowania wynika z niewystarczającego uwalniania farby z poduszki lub nieodpowiedniego czyszczenia poduszki między kolejnymi nadrukami. Jeśli kubek nie zapewnia wystarczającego podparcia dla wyrazistych logo, może dojść do nieprawidłowego działania rakla, co spowoduje efekt cieniowania.
Szybkie schnięcie
Suszenie nie powinno przebiegać zbyt szybko. Jeśli farba wysycha zbyt szybko przed naniesieniem na materiał lub matrycę do tampodruku (kliszę), może to wskazywać na zbyt niską lepkość. Problem ten może wynikać z kilku czynników. Należą do nich niska wilgotność, wysokie temperatury oraz stosowanie szybko schnących rozpuszczalników (rozcieńczalników do farb). Aby spowolnić schnięcie, należy obniżyć temperaturę i stosować wolniej działające rozpuszczalniki lub środki opóźniające schnięcie.
Zbyt powolne schnięcie
Zbyt powolne schnięcie farby powoduje, że pozostaje ona lepka, co stanowi problem. Głównymi przyczynami są niewystarczające utwardzenie lub niewłaściwe dodatki (utwardzacze i rozcieńczalniki do farb).
Słabe przenoszenie farby
Słabe przenoszenie farby z poduszki do tampodruku. Gdy farba do tampodruku nie przenosi się w pełni, powstają niekompletne nadruki. Przyczyną tego problemu może być nieodpowiedni lub niewłaściwy rozpuszczalnik, nieprawidłowy nacisk poduszki, niewłaściwa twardość poduszki lub zużyte poduszki.
Jakie są typowe zastosowania tampodruku?
Tłoczenie tamponowe znajduje szerokie zastosowanie w przemyśle i gospodarstwie domowym;
Przemysł tworzyw sztucznych
Tłoczenie tamponowe można stosować na wszelkiego rodzaju tworzywach sztucznych. Najczęściej spotykane to: poliwęglan (PC), akryl (PMMA), polipropylen (PP), polietylen (PE), akrylonitryl-butadien-styren (ABS), polichlorek winylu (PVC) oraz polistyren (PS) itp. Różnorodność tworzyw sztucznych jest ogromna. Przykłady zastosowań tampodruku na elementach z tworzyw sztucznych obejmują między innymi komputery, klawiatury, części samochodowe, długopisy, narzędzia ręczne, elementy techniczne oraz obudowy z tworzyw sztucznych, które wymagają stosowania wyłącznie nietoksycznych, bezołowiowych farb, aby spełnić przepisy dotyczące bezpieczeństwa produktów konsumenckich [3].
Przemysł szklarski
Zdobienie szkła obejmuje szereg zastosowań tampodruku. Tampon dopasowuje się do kształtu podłoża, dzięki czemu tampodruk jest idealną techniką do nadruku na okrągłych podłożach, takich jak szklanki czy małe szklane butelki, pod warunkiem że farby stosowane na powierzchniach mających kontakt z żywnością spełniają rygorystyczne przepisy dotyczące bezpieczeństwa żywności i materiałów opakowaniowych. [4]. Butelki są często wykonane ze szkła, ale mogą być również wykonane z innych materiałów, na których można nadrukować wzór. Inne zastosowania nadruku na szkle obejmują żarówki, świetlówki, okulary, szyby samochodowe, zlewki medyczne, przyrządy pomiarowe itp.
Przemysł motoryzacyjny
Tłoczenie tamponowe stosuje się do nadruków na nakrętkach wlewu paliwa, klockach hamulcowych i elementach deski rozdzielczej. Pod maską producenci nanoszą nadruki na wiele elementów, w tym paski i węże. Czasami służy to wyłącznie identyfikacji produktu. W tej branży metodą tłoczenia tamponowego nadrukowuje się na wielu różnych materiałach, takich jak metal, szkło, tworzywa sztuczne, guma, silikon oraz elementy powlekane.
Produkty kosmetyczne i pielęgnacyjne
Butelki z lakierem do paznokci, tubki z tuszem do rzęs, puderniczki oraz butelki po szamponie i perfumach stanowią idealne zastosowania dla tampodruku. Nowoczesne maszyny do tampodruku mogą nanoszyć nadruki na całym obwodzie tych butelek, a także mogą być skonstruowane tak, aby nanosili nadruki na wielu ściankach butelek o kwadratowym przekroju.
Przemysł opakowaniowy
Pudełka kartonowe, torby plastikowe oraz skrzynki drewniane lub metalowe można ozdabiać za pomocą tampodruku. Nadrukowanie logo, informacji prawnych lub specyfikacji bezpośrednio na opakowaniach to powszechny sposób na skrócenie czasu i obniżenie kosztów pakowania.
Wnioski
Tłoczenie tamponowe pozostaje nieodzowną techniką we współczesnej produkcji, oferując niezrównaną wszechstronność w zakresie zdobienia skomplikowanych powierzchni trójwymiarowych. Dzięki zrozumieniu kluczowych zależności między wytrawioną matrycą, silikonowym tamponem i specyficznym składem chemicznym farby producenci mogą uzyskać precyzyjne i trwałe nadruki na szerokiej gamie materiałów oraz w różnych gałęziach przemysłu.
Referencje
[1] Amerykańska Agencja Ochrony Środowiska (EPA). (b.d.). Branża poligraficzna i wydawnicza: Krajowe normy emisji niebezpiecznych zanieczyszczeń powietrza (NESHAP). Stacjonarne źródła zanieczyszczenia powietrza według EPA. Pobrano z https://www.epa.gov/stationary-sources-air-pollution/printing-and-publishing-industry-national-emission-standards
[2] Agencja ds. Bezpieczeństwa i Higieny Pracy (OSHA). (b.d.). 1910.1200 – Hazard Communication. Departament Pracy Stanów Zjednoczonych. Pobrano z https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.1200
[3] U.S. Consumer Product Safety Commission (CPSC). (n.d.). Lead in Paint and Certain Consumer Products. CPSC Business Education. Retrieved from https://www.cpsc.gov/Business–Manufacturing/Business-Education/Lead/Lead-in-Paint
[4] U.S. Food and Drug Administration (FDA). (n.d.). Determining the Regulatory Status of Components of a Food Contact Material. FDA Food Packaging & Other Substances. Retrieved from https://www.fda.gov/food/packaging-food-contact-substances-fcs/determining-regulatory-status-components-food-contact-material














 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH