

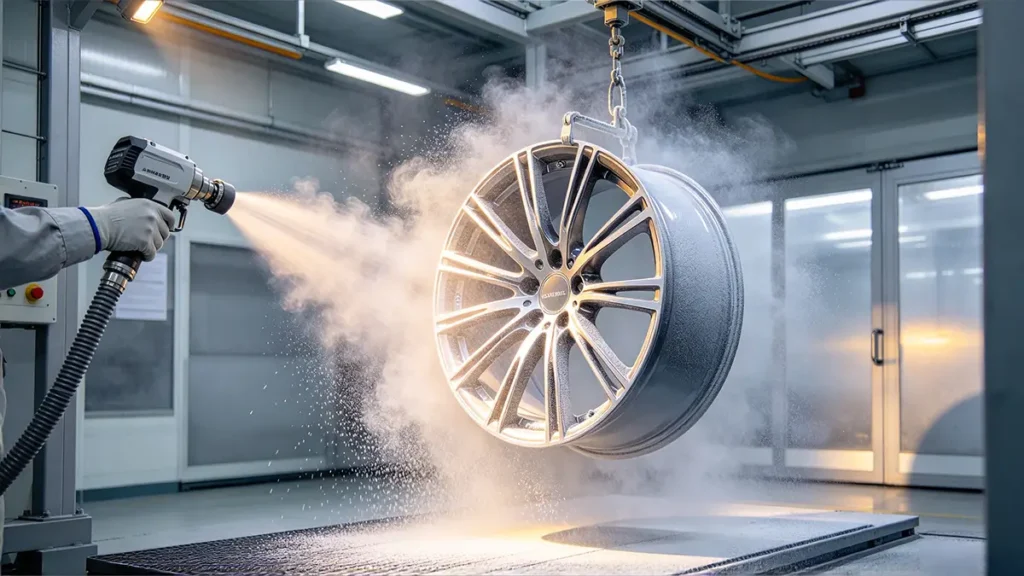
Malowanie proszkowe, znane również jako elektrostatyczne nakładanie proszku (ESD), jest najpowszechniejszym i najpopularniejszym procesem nakładania powłok barwnych na wyroby i elementy metalowe. Malowanie proszkowe oferuje liczne zalety. Pozwala pokryć praktycznie każdą powierzchnię – od urządzeń AGD po samochody, a nawet budynki. Jest nakładane elektrostatycznie, a utwardzane pod wpływem promieniowania ultrafioletowego lub ciepła. Malowanie proszkowe jest najszybciej rozwijającą się technologią wykończeniową w Ameryce Północnej, stanowiącą ponad 10% wszystkich przemysłowych zastosowań wykończeniowych. Malowanie proszkowe nadaje nowy akcent kolorystyczny, zapewniając jednocześnie doskonałą ochronę. Meble i inne przedmioty pokryte powłoką proszkową są mniej podatne na uszkodzenia w miarę upływu czasu. Powłoka jest jednolita, grubsza, trwała, nietoksyczna i mniej łatwopalna.
Czym jest malowanie proszkowe?
Malowanie proszkowe to proces polegający na nakładaniu na produkt lub element metalowy naładowanych elektrostatycznie i uziemionych cząstek pigmentu barwiącego oraz żywicy. Następnie elementy są przenoszone do pieca, gdzie są podgrzewane przez 10 do 20 minut w temperaturze średnio 200°C, w zależności od użytego materiału i proszku. W piecu pigment i żywica topią się i łączą w jedną całość. Po ostygnięciu tworzy to jedną z najtrwalszych powłok malarskich dostępnych na rynku, zapewniającą ochronę produktu.
Malowanie proszkowe składa się z trzech kluczowych etapów. Po pierwsze, proces obejmuje nakładanie proszku, polegające na rozpylaniu drobnych cząstek na przygotowaną powierzchnię metalową. Po drugie, proces obejmuje przyleganie cząstek. Dzięki naładowaniu elektrostatycznemu proszek przylega do uziemionego elementu. Na koniec następuje utwardzanie. Ciepło powoduje stopienie i chemiczne utwardzenie powłoki, tworząc ciągłą warstwę.
Farba proszkowa różni się od tradycyjnych powłok. Jest to nowy rodzaj stałej, bezrozpuszczalnikowej farby proszkowej 100%. Ponieważ nie zawiera rozpuszczalników, jest bezpieczna, niepowoduje zanieczyszczeń, nadaje się do recyklingu, jest przyjazna dla środowiska, pozwala oszczędzać energię i zasoby oraz jest wydajna pod względem nakładu pracy. W tabeli podsumowano składniki farby proszkowej.
| Komponent | Funkcja |
|---|---|
| Żywica lub spoiwo | Tworzy ciągłą warstwę powłoki |
| Pigmenty | Ustaw kolor i krycie |
| Środek utwardzający | Umożliwia sieciowanie chemiczne w proszkach termoutwardzalnych |
| Wypełniacze | Dostosuj koszt, konsystencję, twardość i inne właściwości |
| Dodatki | Kontrola przepływu, połysku, wyrównania i wyglądu powierzchni |
Jak przebiega proces malowania proszkowego?
Proces malowania proszkowego składa się z trzech etapów: przygotowania powierzchni, nakładania proszku oraz utwardzania termicznego.
Etap 1: Przygotowanie powierzchni
Przygotowanie powierzchni ma kluczowe znaczenie dla przyczepności proszku. Zapewnia ono silną przyczepność między proszkiem a podłożem. W ramach przygotowania powierzchni wykonuje się następujące czynności.
Oczyść i odtłuść powierzchnię
Powierzchnia musi być wolna od oleju, smaru, rdzy i zanieczyszczeń. Podłoże należy oczyścić przy użyciu środków czyszczących o odczynie zasadowym, a następnie przepłukać i osuszyć.
Poddać powierzchnię obróbce wstępnej za pomocą środków chemicznych
Powierzchnie, zwłaszcza metalowe, poddaje się obróbce fosforanem żelaza, fosforanem cynku lub bezchromowym fosforanem cyrkonu w celu zwiększenia odporności na korozję i przyczepności powłoki. Aluminium często pokrywa się powłoką konwersyjną na bazie chromianu lub tytanu.
Przeprowadzić mechaniczne przygotowanie powierzchni
Czasami powierzchnia podłoża zawiera trudne do usunięcia zanieczyszczenia, których nie da się skutecznie usunąć za pomocą środków chemicznych. Zanieczyszczenia te należy usunąć metodami takimi jak piaskowanie, śrutowanie lub granulowanie. Takie postępowanie pozwala uzyskać teksturowaną powierzchnię, co poprawia przyczepność mechaniczną. Rodzaje materiałów ściernych różnią się w zależności od pożądanego wykończenia i wrażliwości podłoża.
Obszary objęte ochroną za pomocą masek
Niektóre elementy mogą wymagać pozostawienia bez powłoki. Taśmy maskujące lub naklejki chronią gwinty lub powierzchnie przed nadmiernym rozpryskiem proszku. Maskowanie zapobiega przywieraniu proszku do tych powierzchni.
Etap 2: Nakładanie elektrostatyczne
Proszek nakłada się metodą elektrostatycznego natryskiwania (ESD), która stanowi standard branżowy w przypadku elementów metalowych. Podczas tego procesu pistolet powoduje fluidyzację materiału i rozpyla go na element. Cząsteczki proszku są naładowane elektrycznie i przyciągane do uziemionego podłoża. To przyciąganie elektrostatyczne pozwala na równomierne pokrycie nawet skomplikowanych kształtów.
Materiały są rozpylane za pomocą dwóch rodzajów pistoletów.
Broń Corona
Wykorzystują one zewnętrzny zasilacz wysokonapięciowy (zazwyczaj 60–100 kV) podłączony do ostro zakończonej elektrody na końcu pistoletu. Silne pole elektrostatyczne, zwane wyładowaniem koronowym, jonizuje powietrze. Gdy cząstki proszku przechodzą przez tę strefę zjonizowanego powietrza, nabierają ładunku ujemnego i tworzą naładowaną chmurę skierowaną w stronę uziemionej części metalowej. Pistolet koronowy najlepiej sprawdza się przy dużej prędkości transferu, szybkim powlekaniu dużych płaskich powierzchni oraz w ogólnych zastosowaniach przemysłowych. Skuteczne uziemienie zapobiega wyładowaniom elektrostatycznym, zapewnia równomierną grubość powłoki, poprawia wydajność przenoszenia i pozwala uniknąć marnotrawstwa proszku, co stanowi również obowiązkowy wymóg bezpieczeństwa pracy mający na celu ograniczenie zagrożeń związanych z zapłonem iskrowym podczas natryskiwania elektrostatycznego. [1]. Jest to czynnik o kluczowym znaczeniu dla bezpieczeństwa i jakości.
Pistolety tryboelektryczne (Tribo)
W odróżnieniu od pistoletów koronowych, pistolety te nie wykorzystują zewnętrznej elektrody wysokonapięciowej ani kabla zasilającego przy dyszy. Zamiast tego opierają się na ładowaniu przez tarcie. Cząstki proszku w stanie fluidyzacji są zmuszane do energicznego przepływu przez specjalnie zaprojektowany bęben cierny. Bęben ten jest często wykonany z teflonu lub podobnych tworzyw konstrukcyjnych, aby ułatwić proces ładowania. Fizyczny kontakt i ocieranie się o wewnętrzne ścianki powodują przeniesienie dodatniego lub ujemnego ładunku elektrostatycznego na cząstki.
Oprócz technologii ESD powlekanie proszkowe można również realizować metodą powlekania w złożu fluidalnym. W procesie tym element jest wstępnie podgrzewany, a następnie zanurzany w napowietrzonym złożu proszku. Proszek topi się w momencie kontaktu z elementem i tworzy ciągłą warstwę. Metoda ta jest stosowana głównie w przypadku proszków termoplastycznych na elementach o nieregularnych kształtach lub przeznaczonych do pracy w trudnych warunkach.
Etap 3: Utwardzanie termiczne
Utwardzanie stanowi kluczowy etap procesu malowania proszkowego, ponieważ przekształca proszek w stałą warstwę ochronną. Po nałożeniu proszku na podłoże, pomalowana część jest wypalana w temperaturze od 160 do 220 °C. Temperatura wypalania zależy od rodzaju proszku i masy elementu. W przypadku proszków termoutwardzalnych ciepło wywołuje reakcję sieciowania, w wyniku której powstaje chemicznie stabilna powłoka. Natomiast proszki termoplastyczne topią się i zestalają bez reakcji chemicznej.
Do powszechnie stosowanych pieców należą piece konwekcyjne, piece na podczerwień (IR) oraz piece UV. Piece konwekcyjne zapewniają cyrkulację gorącego powietrza i nadają się do obróbki dużych elementów. Piece na podczerwień (IR) zapewniają szybkie nagrzewanie elementów o cienkich ściankach. Piece UV są idealne do materiałów wrażliwych na ciepło, takich jak płyty MDF lub tworzywa sztuczne, i wykorzystują światło zamiast długotrwałego ogrzewania do utwardzania specjalnych proszków utwardzalnych promieniowaniem UV.
Jakie są zalety malowania proszkowego?
Malowanie proszkowe ma kilka zalet w porównaniu z farbą płynną.
- Malowanie proszkowe ogranicza problemy związane z jakością: Proces malowania proszkowego pozwala wyeliminować rozpuszczalniki stosowane w farbach mokrych**, co znacznie ogranicza emisję lotnych związków organicznych (LZO) oraz niebezpiecznych zanieczyszczeń powietrza (HAP), zapewniając zgodność z rygorystycznymi przepisami dotyczącymi ochrony środowiska [2]. Im mniej rozpuszczalników zużywa się w procesie powlekania/malowania, tym mniej zanieczyszczeń przedostaje się do atmosfery.
- Malowanie proszkowe jest łatwe w wykonaniu. Malowanie proszkowe jest zazwyczaj łatwiejsze do wykonania na elemencie. W przypadku malowania proszkowego występuje również mniejsze ryzyko powstawania smug lub zacieków niż w przypadku malowania farbą mokrą.
- Powłoka proszkowa jest trwała: Farby proszkowe są często wytwarzane z materiałów bardziej wytrzymałych niż farby wodorozcieńczalne. Jeśli liczy się trwałość, lepszym wyborem jest farba proszkowa.
- Opłacalność: W większości przypadków malowanie proszkowe elementów jest tańsze. W nowoczesnych zakładach produkcyjnych o dużej wydajności malowanie proszkowe dużych partii na zautomatyzowanej linii pozwala na znaczne obniżenie kosztów i poprawę wydajności w porównaniu z tradycyjnym malowaniem.
Jakie są ograniczenia związane z malowaniem proszkowym?
Pomimo szerokiego zastosowania w środowisku przemysłowym, malowanie proszkowe wiąże się z pewnymi wyzwaniami. Przed podjęciem decyzji o wyborze malowania proszkowego zamiast innych procesów powlekania producenci muszą zmierzyć się z tymi wyzwaniami i rozważyć je w kontekście korzyści. Oto kilka wyzwań związanych ze stosowaniem malowania proszkowego.
- Podczas malowania proszkowego proszek jest naładowany, a podłoże przyciąga go, utrzymując go w miejscu dzięki sile elektrostatycznej. Tradycyjnie oznaczało to, że powierzchnie nieprzewodzące nie mogły być malowane proszkowo. Chociaż standardowe proszki termoutwardzalne nadal wymagają uziemionego metalowego podłoża, nowoczesne rozwiązania, takie jak powłoki proszkowe utwardzane promieniowaniem UV, pozwalają obecnie przezwyciężyć to ograniczenie, umożliwiając stosowanie ich na materiałach wrażliwych na ciepło, takich jak tworzywa konstrukcyjne i płyty MDF.
- Powłoka proszkowa musi zostać utwardzona w piecu. “Stopienie” proszku na podłożu wymaga sporej ilości czasu i znacznej temperatury.
- Ponieważ proces ten wymaga zastosowania elementu elektrycznego, w powłoce z proszku mogą powstawać znaczne puste przestrzenie. Dotyczy to zwłaszcza narożników i ciasnych miejsc, gdzie może powstać klatka Faradaya. Jeśli napięcie zostanie zwiększone w celu wyeliminowania pustych przestrzeni, proszek może gromadzić się w narożnikach. Może to powodować obecność niewytwardzonego materiału i osłabienia, nie wspominając już o utracie szczegółów w elemencie.
- Jeśli proszek nie zostanie odpowiednio przygotowany i nie będzie klinicznie czysty, nie przylega prawidłowo i może odrywać się całymi płatkami.
- W razie potrzeby poprawienie lub wymiana proszku jest trudna lub niemożliwa, chyba że zostanie on najpierw wypalony.
Czym różni się malowanie proszkowe od malowania farbą?
Główna różnica między powłoką proszkową a farbą polega na postaci fizycznej i sposobie nakładania. Farba ma zazwyczaj postać płynną. W skład farby wchodzi substancja tworząca warstwę, zwana spoiwem, zmieszana z pigmentami i innymi dodatkami. Aby zachować odpowiednią lepkość, w farbach na bazie oleju stosuje się rozpuszczalniki węglowodorowe. W przypadku farb na bazie wody rozpuszczalnikiem jest woda.
W przypadku malowania proszkowego spoiwo również ma postać stałą. Przygotowuje się mieszankę stałego spoiwa, pigmentów i innych dodatków. Mieszankę tę następnie topi się, a jej składniki ulegają homogenizacji podczas topienia. Stopioną farbę schładza się, a powstałą suchą mieszankę sproszkowuje. Ten drobny proszek to właśnie farba proszkowa. Farba proszkowa nie zawiera rozpuszczalników. Zawsze nakłada się ją metodą natryskową za pomocą specjalnego pistoletu lakierniczego. Poniższa tabela podsumowuje różnice między farbą proszkową a farbą płynną.
| Współczynnik porównawczy | Farba w płynie | Malowanie proszkowe |
|---|---|---|
| Forma fizyczna | Płyn | Drobny, suchy proszek |
| Segregator | Płynny lub rozpuszczony spoiwo tworzące warstwę | Stały spoiwo tworzące warstwę |
| Skład | Spoiwo, pigmenty, dodatki i rozpuszczalnik (woda lub węglowodory) | Ciała wiążące, pigmenty i dodatki; bez rozpuszczalników |
| Proces produkcji | Ciała stałe zdyspergowane w spoiwie w celu uzyskania farby | Składniki są topione i homogenizowane, a następnie schładzane i mielone na proszek |
| Zawartość rozpuszczalnika | W zależności od rodzaju zawiera wodę lub rozpuszczalniki organiczne | Bezrozpuszczalnikowy |
| Metody stosowania | Szczotkowanie, wałkowanie lub natryskiwanie | Natryskiwanie elektrostatyczne przy użyciu specjalnego pistoletu do nakładania powłok proszkowych |
| Tworzenie warstwy | Rozpuszczalnik wyparowuje, a spoiwo tworzy warstwę polimerową | Proszek topi się w piecu, a w wyniku reakcji chemicznych tworzy się twarda warstwa |
| Temperatura utwardzania | Temperatura pokojowa lub ogrzewanie, w zależności od spoiwa | Wymaga rozgrzania piekarnika |
| Odzysk nadmiaru farby | Zazwyczaj trudniejsze do odzyskania i ponownego wykorzystania | Nadmiar rozpylonej farby często można zebrać i ponownie wykorzystać, pod warunkiem zapewnienia odpowiedniej kontroli zanieczyszczeń i procesu |
| Ryzyko pożaru | Rozpuszczalniki organiczne mogą zwiększać ryzyko pożaru | Podczas nakładania nie występuje ryzyko pożaru związane z rozpuszczalnikami, choć pył proszkowy i piec utwardzający nadal wymagają zastosowania środków bezpieczeństwa |
| Cechy filmu | Zależy od składu farby; może zapewniać różne poziomy trwałości | Zazwyczaj tworzy twardą, trwałą powłokę o dobrej odporności na degradację |
| Okres eksploatacji | Zależy to od składu i sposobu stosowania | Przy odpowiednim doborze i zastosowaniu może zapewnić dłuższą żywotność |
| Ograniczenia dotyczące kształtu | Nadaje się do skomplikowanych i nieregularnych kształtów | Bardziej odpowiednie do elementów o łatwo dostępnych powierzchniach i prostym kształcie |
| Wymagania sprzętowe | Pędzle, wałki lub sprzęt do natryskiwania farby | Pistolet do malowania proszkowego i piec utwardzający |
| Zakres stosowania | Można go stosować w wielu miejscach, o ile dysponuje się odpowiednim sprzętem | Wymaga odpowiednich pomieszczeń, sprzętu oraz dostępu do pieca |
Farba płynna zawiera nośnik w postaci cieczy na bazie rozpuszczalnika lub wody, natomiast powłoka proszkowa wykorzystuje spoiwo w postaci proszku. Nakładanie powłoki proszkowej wymaga specjalistycznego sprzętu natryskowego i utwardzania w piecu, ale pozwala uzyskać trwałe powłoki i ograniczyć emisję rozpuszczalników.
Odniesienie
[1] Agencja ds. Bezpieczeństwa i Higieny Pracy (OSHA). (b.d.). 1910.107 – Wykończenie natryskowe z wykorzystaniem materiałów łatwopalnych i palnych. Departament Pracy Stanów Zjednoczonych. Pobrano z https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107
[2] Agencja Ochrony Środowiska Stanów Zjednoczonych (EPA). (2020). Powlekanie powierzchni różnych elementów i wyrobów metalowych: Krajowe normy emisji niebezpiecznych zanieczyszczeń powietrza (NESHAP). Stacjonarne źródła zanieczyszczenia powietrza według EPA. Pobrano z https://www.epa.gov/stationary-sources-air-pollution/surface-coating-miscellaneous-metal-parts-and-products-national














 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH