

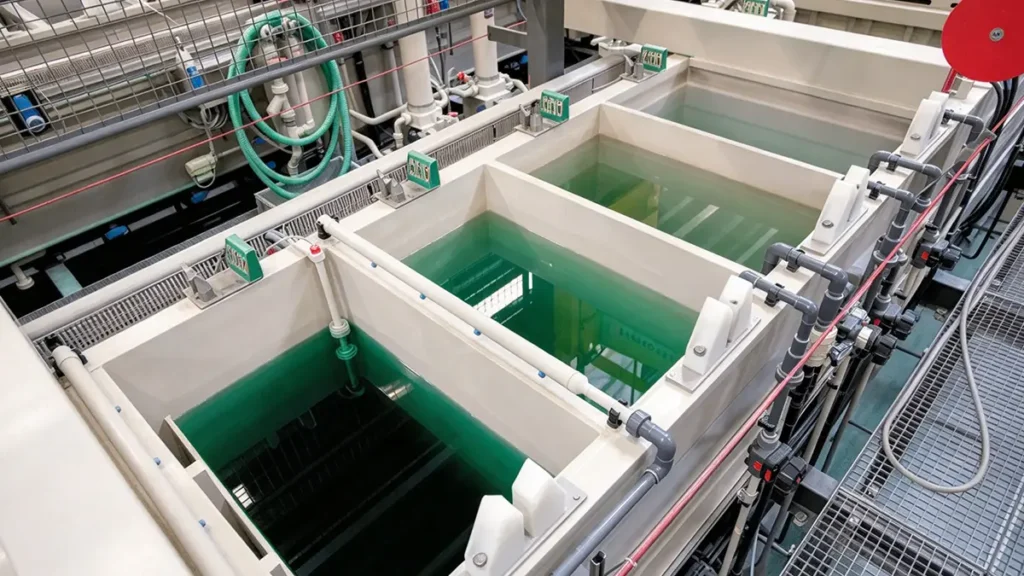
Powierzchnia elementu metalowego decyduje o tym, jak dobrze sprawdzi się on w praktyce. Niklowanie to coś więcej niż tylko nałożenie warstwy metalu – to sposób na modyfikację powierzchni. W większości przypadków elementy te są nieustannie narażone na tarcie, wilgoć, wielokrotne używanie oraz działanie substancji chemicznych, co sprawia, że degradacja powierzchni stanowi poważny problem.
Niklowanie polega po prostu na osadzaniu dodatkowej warstwy niklu na podłożu w celu zapewnienia dodatkowej ochrony. Znajduje szerokie zastosowanie, ponieważ jest uniwersalne i poprawia trwałość, wygląd oraz właściwości użytkowe elementów.
Dwie główne grupy, które dominują w zastosowaniach przemysłowych i produktach, to nikiel elektrolityczny (galwaniczny), w którym wykorzystuje się prąd elektryczny, oraz nikiel bezprądowy (EN/ENP). Ten ostatni opiera się na reakcji chemicznej, w której środek redukujący, głównie hipofosforyt sodu, powoduje osadzanie się niklu na podłożu.

Jak wypadają w porównaniu dwie podstawowe metody niklowania?
Nikiel elektrolityczny (galwaniczny)
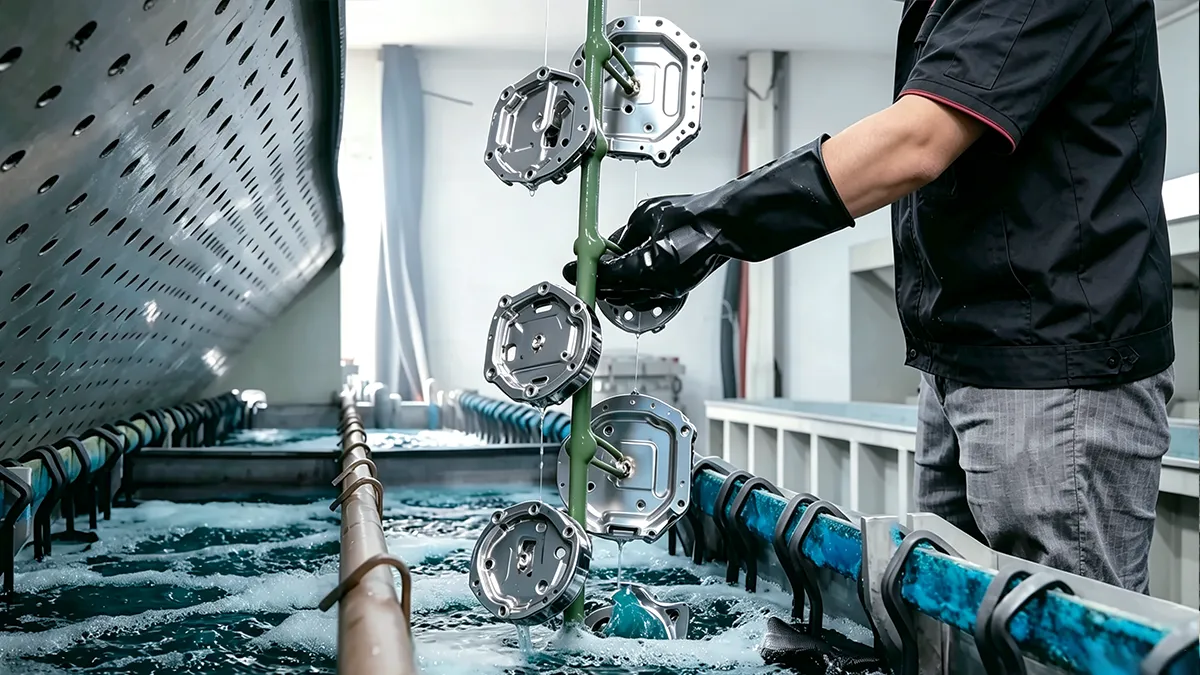
Prąd stały przepływa między anodami niklowymi a elementem pełniącym rolę katody, na której osadzają się jony niklu. Elementy te są zanurzone w roztworze elektrolitu zawierającym sole niklu (np. nikiel typu Watts), co wymaga przestrzegania rygorystycznych procedur ochrony dróg oddechowych i skóry ze względu na ustalone dopuszczalne wartości narażenia zawodowego dla rozpuszczalnych związków niklu [1]. W procesie tym wykorzystuje się nikiel 100%, ale możliwe jest również zastosowanie innych materiałów, takich jak miedź. W związku z tym proces ten charakteryzuje się takimi zaletami, jak zachowanie czystości materiału. Jedną z wad jest konieczność precyzyjnego ustawienia parametrów, takich jak gęstość prądu i temperatura.
Obszary geometryczne, takie jak krawędzie, występy i narożniki, otrzymują większy natężenie prądu, przez co osady są tam grubsze (“efekt dog-boning”), podczas gdy w otworach nieprzelotowych i otworach wewnętrznych są one cieńsze – stan ten określa się mianem słabej zdolności pokrywania.
Proces ten nadaje się do uzyskania wykończenia jasnego lub półjasnego. Zmiana dodatków do kąpieli pozwala w łatwy sposób dostosować proces i osiągnąć pożądaną jasność lub połysk powierzchni. Jest to powszechna metoda stosowana przy produkcji elementów dekoracyjnych, zwłaszcza gdy są one nakładane jako warstwa podkładowa pod złoto lub chrom w układach wielowarstwowych.
Niklowanie bezprądowe (autokatalityczne)
Jak sama nazwa wskazuje, podczas osadzania nie występuje prąd elektryczny. Zamiast tego wykorzystuje się proces chemiczny do osadzania stopu niklu i fosforu na powierzchni przedmiotu. Środkiem redukującym jest zazwyczaj hipofosforyt sodu, który inicjuje proces osadzania. Metoda ta nadaje się do skomplikowanych kształtów i wąskich tolerancji, ponieważ zapewnia jednolitą grubość powłoki. Na przykład elementy o nieregularnych kształtach, takie jak głębokie wnęki, gwinty i otwory nieprzelotowe, są pokrywane niemal z taką samą szybkością jak zewnętrzne powierzchnie płaskie.
Pomimo wysokiej wydajności proces ten ma kilka potencjalnych wad. Wymaga on regularnego monitorowania stężenia niklu i środków redukujących. Pozwala to utrzymać stabilny proces osadzania i zapewnia jednolitość powłoki, choć zużyte kąpiele niklowe bezprądowe wymagają specjalistycznego oczyszczania ścieków, aby spełnić federalne wytyczne dotyczące ścieków z obróbki powierzchniowej metali. [2]. Proces ten wymaga również starannej kontroli pH i temperatury kąpieli, ponieważ czynniki te przyspieszają i stabilizują całą reakcję chemiczną. Utrzymywanie roztworu w ten sposób pozwala uniknąć problemów, takich jak zmniejszona przyczepność i chropowatość.
| Parametr | Nikiel elektrolityczny | Nikiel chemiczny (EN/ENP) |
|---|---|---|
| Obecny prąd znamionowy | Tak (DC) | Nie (autokatalityczny) |
| Jednorodność grubości w przypadku skomplikowanych kształtów | Od słabej do umiarkowanej | Doskonały |
| Obowiązująca specyfikacja ASTM | Zależy to od rodzaju osadzanego metalu, np. norma ASTM B633 dla cynku, B456 dla chromu, B689 dla niklu. | ASTM B733 |
| Typowa twardość po galwanizacji | 150–500 HV (nikiel lustrzany) oraz typ II około 50+ HRC / ~450–500 HV. | Po obróbce cieplnej można uzyskać twardość w zakresie od 450–550 HV do 850–1000 HV. |
| Skład depozytu | Czysty nikiel lub stopy niklu i kobaltu (Ni-Co) oraz niklu i wolframu (Ni-W). | Stop niklowo-fosforowy, 1–13% P w masie. |
| Właściwości magnetyczne | Ferromagnetyczny | Od ferromagnetycznego (niskie P) do praktycznie niemagnetycznego (>11% P) |
W jaki sposób poziom fosforu wpływa na właściwości niklu bezprądowego?
Nikielowo-fosforowa powłoka bezprądowa (ENP) zyskała popularność w różnych gałęziach przemysłu, ponieważ zapewnia jednolitą grubość powłoki niezależnie od geometrii elementu. W związku z tym zawartość fosforu w powłoce ENP stała się kluczowym czynnikiem wpływającym na właściwości fizyczne, strukturę i parametry użytkowe osadzonej warstwy.
Zróżnicowaną zawartość fosforu dzieli się na trzy kategorie.
- Niska zawartość fosforu – zawiera 1–41 TP4T fosforu w osadach chemicznych.
- Średnia zawartość fosforu – zawiera od 5 do 91 TP4T fosforu.
- Wysoka zawartość fosforu – powyżej 91 TP4T fosforu.
Ta odmiana wpływa na właściwości, zwłaszcza mechaniczne, oraz na rodzaje zastosowań, do których przeznaczona jest powłoka.
ASTM B733 Rodzaje powłok: typ I–V
Norma ASTM B733 określa wymagania dotyczące bezprądowych powłok niklowo-fosforowych na powierzchniach metalowych. Stanowi ona normę uzupełniającą w ramach szerszych specyfikacji, takich jak MIL-C-26074 czy AMS 2404, które określają wymagania dotyczące niklowania w różnych zastosowaniach.
Klasyfikacje obejmują:
Typ I – nie ma określonego poziomu zawartości fosforu do ogólnego zastosowania. Zazwyczaj stosuje się go w powłokach o znaczeniu niekrytycznym.
Typ II – ma skład od 1% do 3% P (niski) i jest niezwykle twardy w stanie po galwanizacji (60 HRC). Charakteryzuje się strukturą mikrokrystaliczną, wysoką przewodnością elektryczną, co sprawia, że nadaje się do zastosowań elektronicznych, oraz dobrą lutowalnością. Nadaje się również do stosowania w środowiskach chemicznych o odczynie zasadowym.
Typ III – w przypadku stopu 2–4% P jego wysoka twardość i odporność na zużycie sprawiają, że idealnie nadaje się on do elementów takich jak rdzenie form oraz powierzchnie hydrauliczne i narażone na zużycie.
Typ IV – charakteryzuje się składem 5–9% P, co oznacza średnią zawartość fosforu. Dzięki mieszanej strukturze krystalicznej i amorficznej nadaje się do zastosowań ogólnych jako materiał o wszechstronnym zastosowaniu. Wykazuje dobrze wyważoną odporność na zużycie i korozję, dlatego nadaje się do produkcji ogólnego osprzętu przemysłowego oraz korpusów zaworów.
Typ V – Wysoka zawartość fosforu >10% P. Dzięki amorficznej strukturze materiał ten najlepiej sprawdza się w środowiskach kwaśnych i nasyconych olejem. Przy zawartości powyżej ~11,2% P staje się praktycznie niemagnetyczny.
Uwaga: Wraz ze wzrostem zawartości fosforu twardość i odporność na korozję zmieniają się w przeciwnych kierunkach.
Warunek eksploatacyjny (SC): Grubość powłoki
W przypadku grubości powłoki numer warunku eksploatacyjnego “SC” określa rodzaj powłoki w oparciu o ekstremalne warunki, na jakie będzie ona narażona.
SC1 (lekki): 5 µm – idealne do elektroniki i przechowywania w pomieszczeniach.
SC2 (łagodny): 13 µm – do ogólnych zastosowań przemysłowych.
SC3 (umiarkowany): 25 µm – stosowana w warunkach zewnętrznych i środowiskach morskich.
SC4 (ciężki): 75+ µm – nadaje się do wszelkich zastosowań wymagających bezpośredniego kontaktu z żrącymi substancjami chemicznymi lub do części przemysłowych narażonych na duże zużycie.
Rodzaje obróbki cieplnej
W przypadku obróbki cieplnej numery “klasy” wskazują, co dzieje się po wyjęciu elementu ze zbiornika galwanizacyjnego.
- Klasa 1 – W stanie po galwanizacji. Bez obróbki cieplnej.
- Klasa 2 – Obróbka cieplna przeprowadzana w temperaturze 260 °C–400 °C w celu uzyskania minimalnej twardości wynoszącej 850 HK.
- Klasa 3 – Poddaje się obróbce cieplnej w temperaturze 180–200 °C przez około 2–24 godziny w celu wyeliminowania kruchości wodorowej w elementach ze stali o wysokiej wytrzymałości.
- Klasa 4 – Poddane obróbce cieplnej w temperaturze 120–130 °C w celu wzmocnienia przyczepności powłoki do powierzchni ze stopów aluminium.
Na przykład, gdy otrzymujemy rysunek techniczny, na którym widnieje napis “niklowanie bezprądowe” bez dalszych szczegółów, informacje te są niewystarczające i skłaniają do domysłów. Ponieważ niklowanie bezprądowe (ENP) jest wykończeniem, które można w dużym stopniu dostosować do indywidualnych potrzeb, potrzebny jest przewodnik, który pozwoli rozszyfrować klasyfikację zgodną z normą ASTM B733 tak, jak zrobiłby to ekspert.
Dzięki tym informacjom sporządzenie idealnego opisu zgodnego z normą ASTM B733 staje się proste. Na przykład pełna specyfikacja powinna brzmieć następująco: “Powłoka niklowa bezprądowa zgodnie z normą ASTM B733, typ II, SC2, klasa 2”
Plater odbiera wiadomość w postaci “Potrzebuję powłoki o niskiej zawartości fosforu, o grubości 13 mikronów, która powinna zostać wypalona w celu uzyskania maksymalnej twardości”
Z jakimi podłożami i procesami produkcyjnymi jest kompatybilne niklowanie?
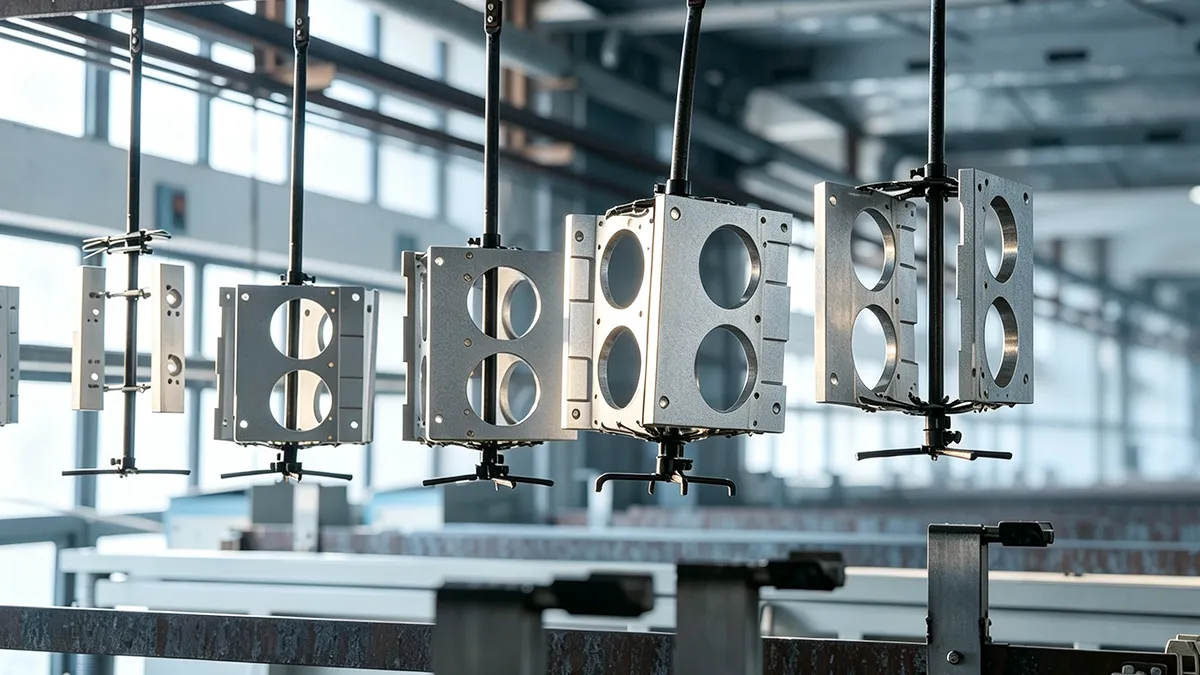
Części metalowe obrabiane metodą CNC
Wszechstronność niklowania zwiększa jego kompatybilność z wieloma podłożami metalowymi i niemetalowymi.
Stopy aluminium (6061-T6, 7075-T6, 5052)
Aluminium pod wpływem powietrza tworzy warstwę ochronną, która uniemożliwia bezpośrednie przyleganie niklu. Etap zanurzenia w roztworze cynkowym usuwa ten tlenek, odsłaniając powierzchnię przeznaczoną do powlekania – jest to obowiązkowa sekwencja obróbki wstępnej stosowana w produkcji lotniczej i kosmicznej w celu zapewnienia trwałej przyczepności między matrycą aluminiową a ochronną warstwą niklu. [3]. Niklowanie aluminium zwiększa odporność na korozję oraz twardość powierzchni.
Stale węglowe i stopowe
Zapewnia doskonałą kompatybilność po standardowej aktywacji kwasowej. Stale o wysokiej wytrzymałości na rozciąganie powyżej 1000 MPa (RC 30–35) są narażone na kruchość wodorową zgodnie z normą ASTM B850, ponieważ oba procesy mogą wprowadzać wodór do podłoża, co stanowi krytyczny rodzaj uszkodzenia ściśle regulowany przez federalne normy lotnicze dotyczące podwozi i elementów nośnych. [4]. W przypadku stali niskoemisyjnych ta kompatybilność zapewnia wysoką wytrzymałość wiązania i jednolitość.
Stale nierdzewne (304/316, seria 400)
Powierzchnie ze stali nierdzewnej są pokrywane warstwą podkładową z niklu, aby zapewnić przyczepność powłoki galwanicznej do stali. Pominięcie tego kluczowego etapu jest częstą przyczyną łuszczenia się powłoki. Niklowanie zwiększa i tak już imponującą twardość oraz odporność na korozję.
Miedź i mosiądz
Niklowanie bezprądowe jest korzystne dla miedzi i mosiądzu, ponieważ powłoka chroni je przed takimi problemami jak utlenianie (matowienie mosiądzu) i degradacja powierzchni. Materiały te łatwo poddają się niklowaniu i są powszechnie stosowane jako podkład pod powłoki z metali szlachetnych, takich jak złoto i srebro, w złączach RF.
Części z tworzyw sztucznych formowane wtryskowo
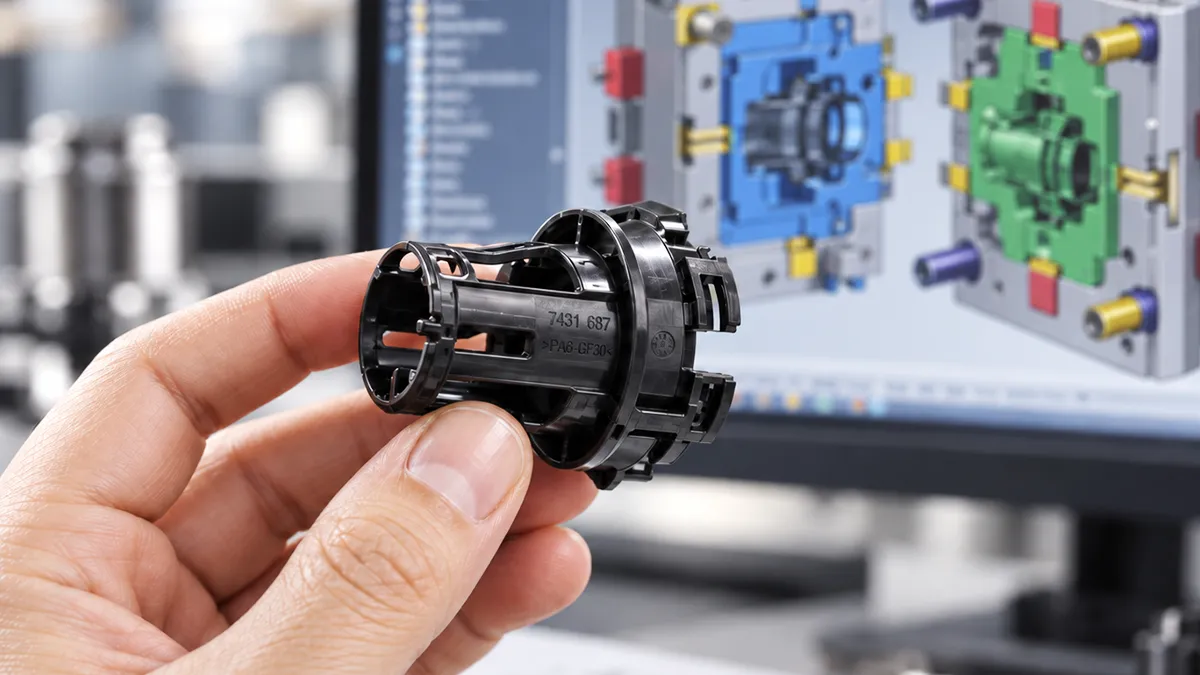
Do popularnych tworzyw sztucznych, na których z powodzeniem wykonuje się powłoki galwaniczne, należą ABS oraz mieszanki PC/ABS. Proces ten przebiega nieco inaczej, ponieważ podłoże jest nieprzewodzące i przed nałożeniem powłoki metalowej należy nadać mu właściwości katalityczne.
Poliwęglan można z powodzeniem pokrywać powłoką galwaniczną po aktywacji, dzięki czemu nadaje się on do stosowania w elementach elektronicznych. Powlekanie bezprądowe nylonu zwiększa jego wytrzymałość, co przekłada się na dłuższą żywotność produktu.
Wnioski
Niklowanie pozwala na pokrycie, ochronę i wzmocnienie określonych części i podzespołów w różnych gałęziach przemysłu. Dlatego warto rozważyć różne opcje niklowania dla konkretnych produktów, aby poprawić ich jakość i zwiększyć wartość dodaną Państwa działalności. W firmie First Mold możemy zaprezentować Państwu szeroki wachlarz zastosowań i pomóc w wyborze opcji najlepiej odpowiadającej Państwa potrzebom.
Referencje
[1] Narodowy Instytut Bezpieczeństwa i Higieny Pracy (NIOSH). (2019). Nikiel, związki rozpuszczalne (jako Ni) – Kieszonkowy przewodnik NIOSH po zagrożeniach chemicznych. Centrum Kontroli i Zapobiegania Chorobom. Pobrano z https://www.cdc.gov/niosh/npg/npgd0445.html
[2] Amerykańska Agencja Ochrony Środowiska (EPA). (b.d.). Wytyczne dotyczące ścieków z obróbki metali (40 CFR część 433). Wytyczne EPA dotyczące ścieków przemysłowych. Pobrane z https://www.epa.gov/eg/metal-finishing-effluent-guidelines
[3] Narodowa Agencja Aeronautyki i Przestrzeni Kosmicznej (NASA). (2001). NASA-STD-5008: Powłoki ochronne sprzętu kosmicznego. System norm technicznych NASA. Pobrano z https://standards.nasa.gov/standard/NASA/NASA-STD-5008
[4] Federalna Administracja Lotnictwa Cywilnego (FAA). (1998). Okólnik doradczy nr 43.13-1B: Dopuszczalne metody, techniki i praktyki – kontrola i naprawa statków powietrznych (Rozdział 6: Korozja, kontrola i ochrona). Biblioteka dokumentów FAA. Pobrano z https://www.faa.gov/documentLibrary/media/Advisory_Circular/AC_43.13-1B_w-chg1.pdf














 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH