Usługa obtrysku

Dwuetapowa technika formowania wtryskowego do łączenia sztywnych tworzyw sztucznych z miękkimi, trwałymi nakładkami. Precyzyjna produkcja form i wysokiej jakości nakładki First Mold są wysoko cenione na całym świecie.

ISO 9001:2015 | ISO 13485:2016 | NDA Available
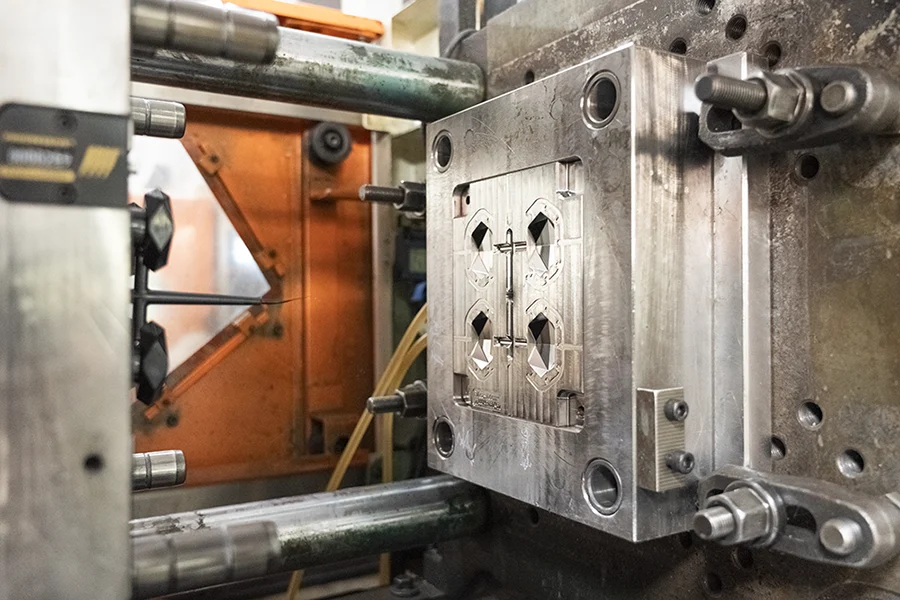
Nasadki kosmetyczne o układzie 2×2 są produkowane na wtryskarkach w procesie obtrysku

Co to jest Overmolding?

W projektowaniu produktów niektóre z nich mogą być wykonane z miękkiego materiału (takiego jak TPE, silikon lub guma) owiniętego wokół materiału bazowego (twardego plastiku lub metalu). Ma to na celu poprawę przyczepności, zapobieganie ślizganiu się lub poprawę wyglądu. Takie produkty są dość powszechne, jak uchwyty narzędzi, uchwyty szczoteczek do zębów i etui na telefony. Ich produkcja zazwyczaj wymaga procesu overmoldingu.

Overmolding polega na użyciu dwóch różnych tworzyw sztucznych, wtryskiwanych oddzielnie w jednej wtryskarce. Po pierwszym formowaniu w jednym zestawie form, produkt jest wyjmowany i umieszczany w innym zestawie form do drugiego formowania wtryskowego. Dlatego też overmolding zazwyczaj wymaga dwóch zestawów form.

Koniec ze śliskimi uchwytami - klejenie, uszczelnianie, ochrona za pomocą obtrysku

First Mold jest liderem w branży formowania wtryskowego dzięki wszechstronnym możliwościom. Overmolding jest jedną z naszych sprawdzonych specjalizacji. Rozwiązujemy trudne problemy związane z obtryskiem, takie jak:

Usuwanie wad produkcyjnych

Rozwiązywanie problemów projektowych

Proces usług overmoldingu w FirstMold
Precyzyjny wyrzut obtryskiwanej obudowy PA66-TPV z gniazda formy

Overmolding Applications

As an injection molding factory, First Mold uses overmolding in a wide range of industries. 

Przemysł Representative Products Główne zalety
Urządzenia medyczne Uchwyty narzędzi chirurgicznych, elementy protetyczne, złącza cewników, trzpienie strzykawek Biokompatybilność (ISO 10993), odporność chemiczna, zwiększona zgodność ze sterylizacją (FDA/CE)
Motoryzacja Uchwyty kierownicy, moduły poduszek powietrznych, lekkie obudowy foteli, obudowy akumulatorów 40-50% redukcja masy, tłumienie drgań (SAE J1475), ognioodporność (UL94 V-0)
Elektronika użytkowa Etui do telefonów, etui do ładowania słuchawek, uchwyty do kontrolerów gier, opaski do smartwatchów Anti-slip & shock absorption, IP68 waterproofing, Seamless multi-color aesthetics
Industrial & Tools Uchwyty do elektronarzędzi, tuleje antypoślizgowe do kluczy, obudowy przyrządów precyzyjnych Zwiększona odporność na uderzenia 300%, zgodność z MIL-STD-810G, ergonomiczna redukcja zmęczenia

Wyzwanie

Częste upadki powodują pękanie obudów słuchawek TWS. Prowadzi to do 23% skarg użytkowników.

Rozwiązanie

Wewnętrzna powłoka z twardego PC i pochłaniająca wstrząsy nakładka z TPU

Obróbka powierzchni

Matowa tekstura przypominająca skórę, wykończenie odporne na odciski palców

Wyniki

Top 3 globalna marka smartfonów obniżyła koszty napraw posprzedażowych o 41%

Obejrzyj film przedstawiający obtrysk w fabryce formowania wtryskowego

Kombinacje materiałów dla technologii obtrysku

Technologia Overmolding jest paradygmatem zintegrowanej produkcji wielomateriałowej w produkcji przemysłowej, z różnymi opcjami łączenia materiałów. First Mold podsumowuje strategie łączenia materiałów dla Overmolding w następujący sposób:

Synergia funkcjonalna

Połączenie polipropylenu (PP) z elastomerami SEBS wykorzystuje splątanie łańcuchów molekularnych w celu wyeliminowania klejów, przy jednoczesnym osiągnięciu odporności na sterylizację gamma (dawka 25 kGy) dla uchwytów klasy medycznej.

Poprawa wydajności

Kompozyty elastomerowe Nylon (PA66)-TPV wykazują wyjątkową odporność na korozję olejowo-kwasową i bardzo niskie tarcie (μ=1,2). Jest to idealne rozwiązanie dla obudów akumulatorów wysokiego napięcia w pojazdach elektrycznych.

Zrównoważona innowacja

Biopochodny TPE połączony z podłożem PLA zapewnia w pełni biodegradowalne rozwiązania. Zmniejszenie emisji dwutlenku węgla o 50% oznacza, że spełnia on wymagania normy EN 13432 w zakresie kompostowalności przemysłowej - rewolucjonizując systemy opakowań ekologicznych.

Dwie różne grupy materiałów dla procesu Overmolding: polimery inżynieryjne (po lewej) i elastomery termoplastyczne (po prawej) ułożone na stanowisku produkcyjnym
Podłoże Overmold Typowe zastosowania Standardy certyfikacji
PP TPE/SEBS Uchwyty medyczne, uchwyty narzędziowe ISO 10993, FDA 21 CFR
ABS TPU Etui do telefonów, opaski do smartwatchów IEC 60529, RoHS
PC Płynna guma silikonowa (LSR) Przezroczyste przyciski samochodowe, smoczki dla niemowląt IATF 16949, LFGB
Nylon (PA6/PA66) TPV Obudowy akumulatorów samochodowych, przekładnie przemysłowe UL94 V-0, MIL-STD-810G
PBT TPE wzmocniony włóknem szklanym Uchwyty elektronarzędzi, złącza EN 61340, IEC 60695
PEEK Kauczuk fluorowy (FKM) Czujniki lotnicze, implanty medyczne ISO 13485, AS9100
Metalowe wkładki TPE/TPU Uchwyty elektronarzędzi, urządzenia medyczne ISO 2768, ASTM D638
POM Elastomer termoplastyczny (TPE) Tuleje tłumiące do przekładni, obudowy przyrządów precyzyjnych DIN 54800
PPS Guma silikonowa (VMQ) Czujniki wysokotemperaturowe, komponenty silnika SAE J2460, AMS 3217
PLA TPE na bazie biologicznej Ekologiczne opakowania, produkty biodegradowalne EN 13432, ASTM D6400

Overmolding vs. Insert Molding vs. Formowanie dwukolorowe

Overmolding polega na wtryskiwaniu jednego materiału na istniejące podłoże (takie jak twardy plastik lub metal). Proces ten jest realizowany w oddzielnych etapach w celu utworzenia warstwy ochronnej lub funkcjonalnej. W przypadku formowania wtryskowego wkładki, takie jak elementy metalowe lub elektroniczne, są najpierw umieszczane w formie wtryskowej. Następnie wtryskiwane jest tworzywo sztuczne, aby zabezpieczyć i zintegrować wkładki. W przypadku formowania dwustrzałowego, forma obrotowa jest używana do wtryskiwania dwóch różnych materiałów w tym samym cyklu.

Wymiar Overmolding Formowanie wkładek Dwukolorowe formowanie
Etapy procesu Dwuetapowy wtrysk: Twardy rdzeń → Miękki overmold Wstępne umieszczenie → Enkapsulacja pojedyncza Podwójny wtrysk (forma obrotowa/przesuwna)
Kombinacja materiałów Łączenie miękkie-twarde (np. PP+TPE) Tworzywo sztuczne + metal/wkładka (np. PA66 + miedź) Dwukolorowe tworzywa sztuczne (np. ABS+PC)
Wymagania sprzętowe Standardowa maszyna + kompatybilna forma Standardowa maszyna + robot/ręczne umieszczanie wkładek Dedykowana dwukolorowa maszyna + obrotowa forma (±0,02 mm)
Interakcja materiałowa Wiązanie chemiczne (zgodność termodynamiczna) Blokada mechaniczna (bez wiązania chemicznego) Fizyczne nakładanie warstw (synchronizacja temperatury topnienia)
Różnica strukturalna Enkapsulacja warstwowa (integracja funkcjonalna) Rdzeń wkładki (wzmocnienie kompozytowe) Bezszwowe nakładanie warstw (estetyczna fuzja)
Koszt pleśni $$ $ $$$
Cykl produkcyjny 30-60 sekund (wymaga chłodzenia między warstwami) 45-90 sekund (ręczne umieszczanie wkładki) 20-40 s (automatyczne podwójne zdjęcie)
Typowe produkty Uchwyty narzędzi, instrumenty medyczne Złącza samochodowe, elektrody medyczne Dwukolorowe tylne światła, półprzezroczyste klawisze klawiatury
Masowe części plastikowe za jednym kliknięciem
pl_PLPL