

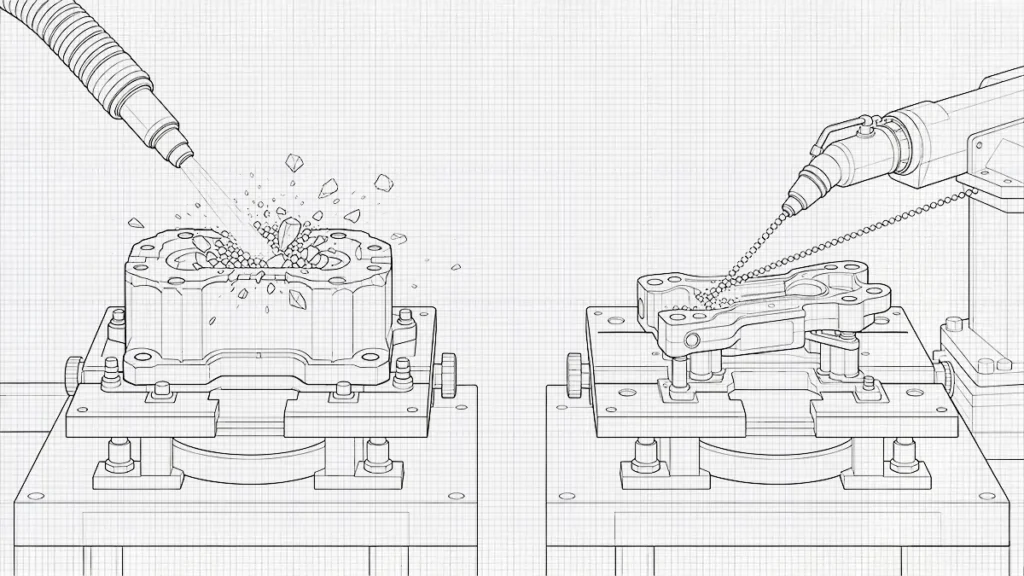
Podczas odlewania ciśnieniowego metali, spawania lub obróbki skrawaniem na elemencie mogą gromadzić się osady i warstwa utlenionego osadu. Jeśli te niedoskonałości powierzchni nie zostaną usunięte, może to negatywnie wpłynąć na jakość powierzchni elementu. Jedną z powszechnie stosowanych przez inżynierów technik usuwania tych osadów jest piaskowanie.
Istnieje kilka metod piaskowania, spośród których można wybierać w zależności od kosztów, pożądanego wykończenia powierzchni oraz materiału przeznaczonego do piaskowania. Jednak niezależnie od wybranej metody, ostateczna tekstura zależy od kilku czynników, takich jak materiał podłoża, jego geometria i rozmiar, kąt uderzenia oraz ciśnienie strumienia. Niniejszy przewodnik zawiera przegląd metod piaskowania i śrutowania oraz opisuje, w jaki sposób wpływają one na chropowatość powierzchni metalu.

Czym jest piaskowanie?
Piaskowanie to proces polegający na wystrzeliwaniu w kierunku elementu lub powierzchni strumienia sprężonego powietrza w połączeniu z suchymi cząstkami ściernymi lub cząstkami ściernymi zmieszanymi z wodą. Zastosowanie środków ściernych podczas piaskowania wywołuje efekt uderzeniowy, który pozwala usunąć z powierzchni rdzę, zgorzelinę walcowniczą, lakier i inne powłoki. Pozwala to oczyścić przedmiot i uzyskać strukturę powierzchni, która może służyć jako warstwa adhezyjna dla nowej powłoki. Istnieje kilka rodzajów piaskowania, w tym piaskowanie, śrutowanie kulkowe, piaskowanie na mokro, piaskowanie próżniowe, piaskowanie odśrodkowe oraz śrutowanie.
W przypadku piaskowania jako materiał ścierny stosuje się piasek krzemionkowy, natomiast w przypadku śrutowania kulkowego jako medium ścierne wykorzystuje się drobne kulki szklane lub plastikowe. Śrutowanie kulkowe zapewnia stosunkowo delikatne czyszczenie w porównaniu z piaskowaniem. Piaskowanie na mokro polega na połączeniu materiału ściernego z wodą w celu zwiększenia bezpieczeństwa procesu poprzez ograniczenie pylenia. W piaskowaniu odśrodkowym wykorzystuje się koło łopatkowe do wyrzucania materiału ściernego z dużą prędkością w kierunku czyszczonej powierzchni.
Jak zmienia się chropowatość powierzchni metalowej podczas śrutowania?
Powtarzające się uderzenia cząstek o dużej prędkości w element powodują zmianę jego powierzchni. Różne materiały ścierne wymagają różnych technik obróbki powierzchni. Cząstki mogą nacinać powierzchnię, wygładzać ją, powodować pęknięcia lub odkształcać. W rezultacie końcowa powierzchnia charakteryzuje się mikroskopijnymi wzniesieniami i zagłębieniami, różniącymi się od pierwotnej powierzchni obrabianego elementu.
| Rodzaj materiału ściernego | Geometria cząstek | Dominujące zjawiska powierzchniowe | Typowy wynik |
|---|---|---|---|
| Kulka szklana | Sferyczny | Kucie/odkształcanie | Jednolita matowa lub satynowa faktura |
| Tlenek glinu | Angular | Cięcie/erozja | Bardziej wyrazisty, wygrawerowany profil |
| Granat | Kątowe/półkątowe | Cięcie i czyszczenie | Profil od umiarkowanego do agresywnego |
| Ziarnistość stali | Angular | Cięcie/uderzenie | Wyraźny profil |
| Śrut stalowy | Sferyczny | Kutowanie | Powierzchnia z wgłębieniami o stosunkowo ograniczonej zdolności skrawania |
W jaki sposób piaskowanie zwiększa chropowatość powierzchni?
Termin “piaskowanie” jest tradycyjnie stosowany w odniesieniu do procesu piaskowania, niezależnie od rodzaju używanego materiału ściernego. W rzeczywistości piaskowanie jest rodzajem obróbki strumieniowo-ściernej, w której historycznie wykorzystywano piasek krzemionkowy, jednak współczesny przemysł, ze względu na przepisy dotyczące bezpieczeństwa i higieny pracy, stosuje obecnie bezpieczniejsze materiały ścierne o kanciastym kształcie, takie jak tlenek glinu lub granat. Podczas procesu piaskowania te kanciaste cząstki (o ostrych krawędziach) uderzają w metalową powierzchnię, skupiając siły uderzenia na niewielkich obszarach powierzchni. Uderzenia te usuwają mikroskopijne cząstki materiału z powierzchni elementu, pozostawiając nowe zagłębienia. W rezultacie powstaje nieregularny profil powierzchni.
W porównaniu z obróbką strumieniową kulkami piaskowanie może zwiększyć wartość Ra powierzchni nawet o 0,5 µm. Wartości te są jednak zazwyczaj ustalane eksperymentalnie. Nie istnieje uniwersalny współczynnik przeliczeniowy Ra dla obróbki strumieniowej.
W jaki sposób piaskowanie kulkowe wpływa na chropowatość powierzchni?
W przeciwieństwie do piaskowania, w którym stosuje się ostre ziarna tnące, w procesie śrutowania szklanego wykorzystuje się kuliste kulki szklane, które uderzają w powierzchnię elementu i powodują jej odkształcenie. Powstała w ten sposób powierzchnia jest bardziej jednolita, ma matowy wygląd i jest mniej kierunkowa niż powierzchnie obrabiane maszynowo. Śrutowanie kulkowe najlepiej sprawdza się w celu zmniejszenia wizualnego kontrastu śladów obróbki podczas wykańczania części. Podczas gdy piaskowanie nadaje się do bardziej agresywnej obróbki powierzchni, śrutowanie kulkowe jest odpowiednie dla delikatnych powierzchni.
Które parametry obróbki strumieniowo-ściernej mają największy wpływ na chropowatość powierzchni?
Ostateczne wartości Ra powierzchni zależą od kombinacji środków ściernych, a nie od pojedynczego parametru.
Wielkość cząstek materiału ściernego
Wielkość cząstek wpływa na rozmiar i rozstaw wgłębień powierzchniowych. Gdy duża lub gruboziarnista cząstka o kanciastym kształcie uderza w powierzchnię elementu, tworzy duże wgłębienie, powodując powstanie bardziej wyraźnego profilu powierzchniowego. Uderzenie to powoduje powstanie głębszych dolin i szczytów na metalowym podłożu. Głębsze doliny i szczyty są zazwyczaj niepożądane, ponieważ mogą prowadzić do korozji i uszkodzenia powłoki.
Wręcz przeciwnie, mniejsze cząstki ścierne zapewniają drobniejszą teksturę powierzchni z bardziej gęsto rozmieszczonymi śladami uderzeń. Liczba poszczególnych uderzeń przewyższa jednak liczbę uderzeń generowanych przez gruboziarniste materiały ścierne. Te mniejsze cząstki ścierne są zazwyczaj stosowane w sytuacjach, gdy inżynierowie dążą do oczyszczenia powierzchni przy jednoczesnym zachowaniu jej tekstury. Nie jest jednak jasne, czy mniejsze cząstki skutkują mniejszą chropowatością. Inne parametry, takie jak ciśnienie, kształt cząstek i prędkość cząstek, muszą być utrzymywane na stałym poziomie, jak pokazano w poniższym równaniu.
E ∝ ρD³v²
Gdzie E to energia kinetyczna cząstki, D to średnica cząstki, ρ gęstość materiału ściernego oraz v to prędkość cząstki. Jak wynika z równania, nawet mniejsza cząstka może wywrzeć większe uderzenie, jeśli zwiększy się jej prędkość. Można to osiągnąć poprzez zwiększenie ciśnienia strumienia materiału ściernego.
Ciśnienie strumienia
Ciśnienie strumieniowania wpływa na energię kinetyczną i prędkość cząstek ściernych uderzających w element. Przy wysokim ciśnieniu cząstki ścierne opuszczają dyszę z dużą prędkością. Zwiększa to energię dostępną do odkształcania powierzchni, co powoduje cięcie i usuwanie materiału. Jeśli ciśnienie strumieniowania nie jest kontrolowane, może to wywołać szereg skutków dla elementu. Poniższa tabela podsumowuje niektóre skutki różnych poziomów ciśnienia.
| Ciśnienie strumienia | Prędkość cząstki | Efekt powierzchniowy | Typowe skutki związane z produkcją |
|---|---|---|---|
| Niski | Niższy | Niewielkie zabrudzenia/odkształcenia | Minimalne zmiany w podłożu |
| Umiarkowany | Wyższy | Wzmocnione czyszczenie i kształtowanie profilu | Typowy zakres przygotowania |
| Wysoki | Znacznie wyższy | Większe cięcie/odkształcenie | Szybsze przetwarzanie, bardziej szczegółowy profil |
| Zbyt wysoki | Bardzo wysoki | Intensywne usuwanie materiału | Ryzyko zniekształcenia, erozji lub nadmiernego wysadzenia |
Odległość robocza
Odległość robocza to odległość między dyszą strumieniową a powierzchnią obrabianego przedmiotu. Przy stałych wszystkich czynnikach związanych z ścieraniem odległość robocza ma bezpośredni wpływ na energię dostarczaną do powierzchni materiału. Ponadto określa ona obszary rozkładu cząstek ściernych. Dlatego podczas ustawiania dyszy z cząstkami ściernymi ważne jest, aby traktować odległość roboczą jako kontrolowany parametr procesu.
Strumień cząstek ściernych ma tendencję do rozszerzania się w miarę opuszczania przez cząstki obszaru kołowego. Gęstość cząstek w obszarze kołowym przy dyszy jest mniejsza niż na powierzchni obrabianego elementu. Opór powietrza podczas przepływu cząstek wpływa na zmianę ich prędkości i intensywności uderzenia. Przy tym samym ciśnieniu wyrzutu prędkość cząstek maleje wraz ze wzrostem odległości roboczej. Prowadzi to w konsekwencji do uzyskania bardziej jednolitej chropowatości powierzchni. Nie zawsze jednak tak jest. Inne parametry, takie jak konstrukcja dyszy, ciśnienie, wielkość cząstek ściernych, gęstość oraz kąt strumienia, determinują intensywność ścierania, a tym samym określają chropowatość powierzchni.
Jaka jest różnica między piaskowaniem a śrutowaniem pod względem chropowatości powierzchni?
Najbardziej zauważalną różnicą między piaskowaniem a śrutowaniem jest rodzaj stosowanych materiałów ściernych. Materiały ścierne stosowane w piaskowaniu, takie jak piasek i tlenek glinu, mają ostre i kanciaste kształty. Materiały te tną, wytrawiają i agresywnie usuwają powłokę z powierzchni elementu. Piaskowanie działa szybko, usuwając materiał podstawowy. Pozwala usunąć grubą warstwę rdzy i uporczywą farbę. Jest idealne do intensywnego czyszczenia przemysłowego, usuwania rdzy oraz starych powłok malarskich z konstrukcji przemysłowych.
Z drugiej strony materiały ścierne stosowane w obróbce kulkowej, takie jak szkło i ceramika, są drobne i mają kulisty kształt. Delikatnie uderzają, czyszczą i polerują powierzchnię. W przeciwieństwie do piaskowania, obróbka kulkowa nie usuwa tak znacznej ilości materiału z powierzchni elementu. Jest wolniejsza i łagodniejsza, a ponadto nie powoduje utraty wymiarów podstawowych części. Typowe zastosowania śrutowania kulkowego to wykończenie kosmetyczne, delikatne czyszczenie wrażliwych elementów oraz polerowanie części silnika.
Wybór między piaskowaniem a śrutowaniem
Inżynierowie biorą pod uwagę kilka czynników przy podejmowaniu decyzji o wyborze między piaskowaniem a śrutowaniem. Po pierwsze, zwracają uwagę na pożądane wykończenie powierzchni. Piaskowanie wybiera się w przypadku chropowatych, teksturowanych powierzchni. Jest to powszechna praktyka przy malowaniu, nakładaniu powłok i klejeniu. Śrutowanie wybiera się w przypadku gładkich powierzchni, zwłaszcza przy ich polerowaniu. Po drugie, producenci biorą pod uwagę umiejętności i doświadczenie operatorów. Piaskowanie wymaga bardziej wykwalifikowanych operatorów i większego doświadczenia w zakresie regulacji kąta ustawienia dyszy, odległości roboczej oraz ciśnienia ścierania. Śrutowanie wymaga mniej doświadczonych operatorów, posiadających podstawową wiedzę na temat kilku czynników, takich jak rozmiar śrutu.
Kolejnym czynnikiem jest dostępność sprzętu. Łatwiej jest uzyskać dostęp do urządzeń do piaskowania, które mogą być zasilane dowolnym materiałem ściernym. Śrutowanie wymaga specjalistycznego sprzętu, dlatego nie jest powszechnie dostępne. Ponadto producenci biorą pod uwagę skalę projektu i harmonogram prac. Na tej podstawie piaskowanie charakteryzuje się wyższą wydajnością usuwania materiału i dlatego jest stosowane w projektach na dużą skalę. Technika ta może pomóc inżynierom w dotrzymaniu terminów lub skróceniu czasu produkcji. Śrutowanie jest powolne i dlatego stosuje się je w projektach na małą skalę. Zapewnia ono jednak wysoką jakość produkcji.

















 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH