

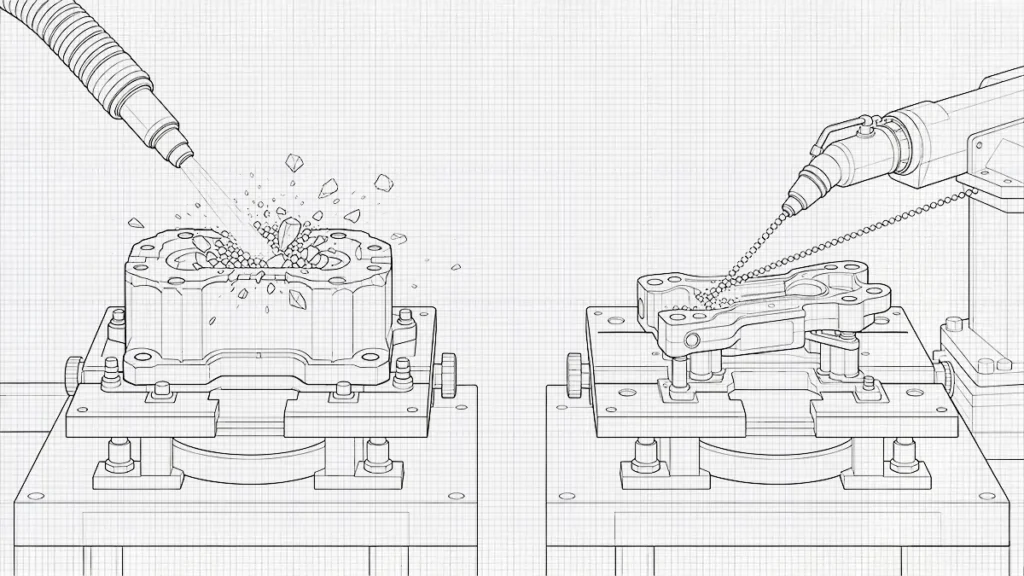
在金属压铸、焊接或机械加工过程中,部件表面可能会附着沉积物和氧化皮。如果这些表面缺陷未被清除,可能会影响零件的表面质量。工程师们常用的清除这些沉积物的方法之一是喷砂处理。.
根据成本、所需的表面粗糙度以及待喷砂的材料,有多种喷砂方法可供选择。 然而,无论选择哪种方法,最终获得的表面纹理都取决于多个因素,例如基材、几何形状和尺寸、冲击角度以及喷砂压力。本指南概述了喷砂和珠击工艺,以及它们如何改变金属表面的粗糙度。.

什么是喷砂处理?
喷砂处理是指利用加压空气,配合干式磨料颗粒或与水混合的磨料颗粒,对工件或表面进行喷射处理的过程。喷砂过程中磨料产生的冲击作用,可去除表面上的锈迹、氧化皮、清漆及其他涂层。 这不仅能清洁物体表面,还能形成一种表面结构,作为新涂层的粘结层。喷砂处理有多种类型,包括砂喷砂、珠喷砂、湿喷砂、真空喷砂、离心喷砂和钢丸喷砂。.
在喷砂工艺中,使用石英砂作为磨料;而在珠击工艺中,则使用细玻璃珠或塑料珠作为磨料介质。与喷砂相比,珠击工艺的清洁效果相对温和。 湿式喷砂将磨料与水混合,通过减少粉尘来提高工艺安全性。离心喷砂则利用叶轮将磨料以高速喷射向待清理的表面。.
在喷砂过程中,金属表面的粗糙度会发生什么变化?
颗粒以高速反复撞击工件,从而改变其表面。不同的磨料具有不同的表面改性技术。颗粒可以切割表面、进行喷丸、造成断裂或引起变形。因此,最终形成的表面具有微观的峰谷,与原始机加工件不同。.
| 磨料类型 | 粒子几何形状 | 主导的表面作用 | 典型结果 |
|---|---|---|---|
| 玻璃珠 | 球形 | 喷丸/变形 | 均匀的哑光或缎面质感 |
| 氧化铝 | Angular | 切割/侵蚀 | 更具攻击性的蚀刻轮廓 |
| 石榴石 | 锐角/半锐角 | 切割与清洗 | 中至激进型投资风格 |
| 钢砂 | Angular | 切割/冲击 | 鲜明的轮廓 |
| 钢丸 | 球形 | 喷丸处理 | 表面带有凹坑,切削量相对有限 |
喷砂是如何增加表面粗糙度的?
“喷砂”这一术语传统上泛指喷砂工艺,无论使用何种磨料介质。实际上,喷砂是一种磨料喷射工艺,历史上曾使用石英砂,但如今现代工业出于健康法规的要求,已改用氧化铝或石榴石等更安全的棱角状磨料。 在喷砂过程中,这些棱角分明的颗粒(具有锋利的边缘)撞击金属表面,将冲击力集中在表面的小区域上。这些冲击会去除工件表面上的微观材料,留下新的凹槽。结果,形成了一种不规则的表面轮廓。.
与珠击处理相比,喷砂处理可使表面粗糙度Ra值增加多达0.5 µm。不过,这些数值通常是通过实验得出的。目前尚无适用于所有磨料喷砂工艺的通用Ra换算系数。.
喷丸处理会如何改变表面粗糙度,其影响又有何不同?
与使用锋利切割颗粒的喷砂工艺不同,珠击工艺采用球形玻璃珠,通过撞击使工件表面发生变形。 处理后的表面更为均匀,外观呈哑光状,且比机加工表面具有更小的方向性。珠击处理最适用于在零件精加工过程中降低机加工痕迹的视觉对比度。喷砂适用于更强烈的表面处理,而珠击处理则适用于精细表面。.
哪些喷砂参数对表面粗糙度的影响最大?
表面的最终Ra值取决于磨料介质的组合,而不是取决于某个单一参数。.
磨料粒度
颗粒尺寸会影响表面压痕的大小和间距。当大颗粒或粗糙的棱角颗粒撞击部件表面时,会形成较大的压痕,从而产生更明显的表面轮廓。这种撞击会在金属基材上形成更深的凹谷和峰。通常情况下,更深的凹谷和峰是不希望出现的,因为它们可能会导致腐蚀和涂层失效。.
相反,较小的磨料会形成更细腻的表面纹理,且冲击痕迹的间距更紧密。然而,其产生的单个冲击痕迹数量超过了粗磨料所产生的数量。当工程师希望在清洁表面的同时保留表面纹理时,通常会选用这些较小的磨料。不过,尚不明确较小的颗粒是否会导致表面粗糙度降低。 如下方程式所示,必须将压力、颗粒形状和颗粒速度等其他参数保持恒定。.
E ∝ ρD³v²
地点 E 是该粒子的动能,, D 是颗粒直径,, ρ 是磨料的密度,以及 v 是颗粒速度。从该方程可以看出,即使颗粒较小,只要速度增加,其冲击力也会更大。这可以通过提高磨料流的压力来实现。.
喷砂压力
喷砂压力会影响冲击工件的磨料颗粒的动能和速度。在高压条件下,磨料颗粒以高速从喷嘴射出。这增加了用于表面变形的能量,从而切削并去除材料。如果喷砂压力得不到控制,可能会对工件产生多种影响。 下表总结了不同压力水平可能产生的一些影响。.
| 喷砂压力 | 粒子速度 | 表面效应 | 典型的制造后果 |
|---|---|---|---|
| 低 | 较低 | 轻微清洁/变形 | 基质改变极小 |
| 中度 | 更高 | 增强清洁和轮廓成形 | 常见的准备范围 |
| 高 | 高得多 | 更大的切削/变形 | 处理速度更快,分析更深入 |
| 过高 | 非常高 | 强力材料去除 | 发生变形、侵蚀或超量爆破的风险 |
安全距离
间距是指喷砂喷嘴与工件表面之间的距离。 在所有磨料因素保持恒定的情况下,间距直接影响传递到材料表面的能量。它还决定了磨料颗粒的施加区域。因此,在定位磨料喷嘴时,必须将间距视为一个受控工艺参数。.
当磨料颗粒离开圆形区域时,磨料颗粒流往往会向外扩散。喷嘴处的圆形集中区域比工件表面处的要小。颗粒流动时的空气阻力会改变颗粒速度和冲击强度。 在相同的喷射压力下,随着喷射距离的增加,磨料粒子的速度会降低。这通常会导致表面粗糙度更平滑。然而,情况并非总是如此。其他参数,如喷嘴设计、压力、磨料粒径、密度和喷射角度,都会影响磨削强度,从而决定磨削产生的表面粗糙度。.
就表面粗糙度而言,喷砂与珠击处理有何区别?
喷砂与喷珠处理之间最显著的区别在于所使用的磨料。喷砂中使用的磨料(如砂和氧化铝)棱角分明且锋利。这些材料能够切割、蚀刻并强力剥离工件表面。 喷砂加工速度快,能去除基材。它可清除厚层锈迹和顽固的油漆。该工艺非常适合重型工业清洁、除锈以及从工业结构上清除旧漆。.
另一方面,珠击处理中使用的磨料(如玻璃和陶瓷)颗粒细小且呈球形。它们能对表面进行轻柔的敲击、清洁和抛光。与喷砂处理不同,珠击处理不会在工件表面造成过大的材料去除量。该工艺速度较慢、处理更温和,且不会改变工件的原始尺寸。 珠击处理的常见应用包括外观精加工、对精密部件的轻柔清洁以及发动机部件的抛光。.
在喷砂和喷丸之间做出选择
工程师在决定采用喷砂还是喷丸处理时,会考虑以下几个因素。首先,工程师会考察所需的表面光洁度。喷砂通常用于处理粗糙、有纹理的表面,这在喷漆、涂层和粘接中很常见。喷丸处理则适用于光滑表面,特别是在表面抛光方面。 其次,制造商会考虑操作人员的技能和经验。喷砂工艺需要操作人员具备更高的技能和经验,以准确控制喷嘴角度、作业距离和喷砂压力。而珠击工艺则对操作人员的要求较低,只需掌握珠粒尺寸等少数基本因素的相关知识即可。.
另一个参数是设备的可用性。喷砂设备更易获取,且可适配任何其他磨料。而珠击处理则需要专用设备,因此并不普遍。此外,制造商还会综合考虑项目规模和工期。 基于此,喷砂工艺具有更高的材料去除率,因此多用于大规模项目。该技术有助于工程师按时完成项目或缩短制造时间。珠击工艺速度较慢,因此多用于小规模项目。不过,它能确保产品的高质量。.

















 ZH
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO