

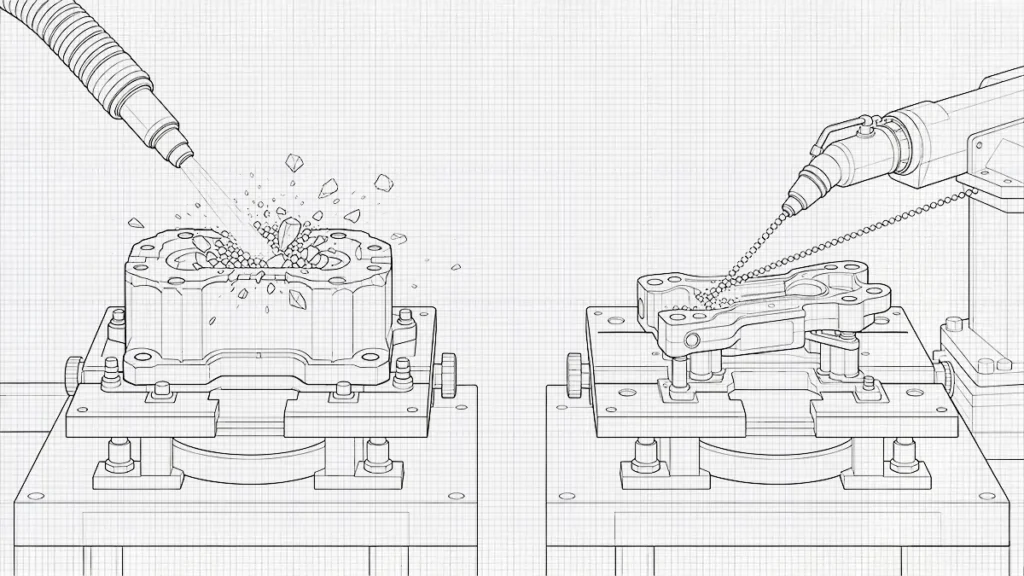
Durante i processi di pressofusione dei metalli, saldatura o lavorazione meccanica, sul componente possono formarsi depositi e incrostazioni da ossidazione. Se queste imperfezioni superficiali non vengono rimosse, la qualità della superficie del pezzo potrebbe risentirne. Una tecnica ampiamente utilizzata dagli ingegneri per rimuovere tali depositi è la sabbiatura.
Esistono diversi metodi di sabbiatura tra cui scegliere, a seconda del costo, della finitura superficiale desiderata e del materiale da trattare. Tuttavia, indipendentemente dal metodo scelto, la finitura finale ottenuta dipende da diversi fattori, quali il materiale del substrato, la geometria e le dimensioni, l’angolo di impatto e la pressione di sabbiatura. Questa guida offre una panoramica sulla sabbiatura e sulla granigliatura e su come queste tecniche modificano la rugosità della superficie metallica.

Che cos’è la sabbiatura?
La sabbiatura è il processo che consiste nell’utilizzare aria compressa, combinata con particelle abrasive secche o miste ad acqua, per colpire un pezzo o una superficie. L’uso degli abrasivi durante la sabbiatura crea un effetto martellante, in grado di rimuovere ruggine, scaglie di laminazione, vernice e altri rivestimenti dalla superficie. Questo processo pulisce l’oggetto e crea una struttura superficiale che può fungere da strato adesivo per un nuovo rivestimento. Esistono diversi tipi di sabbiatura, tra cui la sabbiatura con sabbia, la sabbiatura con microsfere, la sabbiatura a umido, la sabbiatura sottovuoto, la sabbiatura centrifuga e la granigliatura.
Nella sabbiatura si utilizza sabbia silicea come abrasivo, mentre nella granigliatura con microsfere si utilizzano microsfere di vetro o plastica come mezzo abrasivo. La granigliatura con microsfere garantisce una pulizia relativamente delicata rispetto alla sabbiatura. La sabbiatura a umido combina l’abrasivo con l’acqua per migliorare la sicurezza del processo riducendo la produzione di polvere. La sabbiatura centrifuga utilizza una ruota a pale per proiettare gli abrasivi ad alta velocità verso la superficie da pulire.
Cosa succede alla rugosità della superficie metallica durante la sabbiatura?
Gli impatti ripetuti e ad alta velocità delle particelle sul componente ne modificano la superficie. A seconda del materiale abrasivo utilizzato, le tecniche di modifica della superficie variano. Le particelle possono incidere la superficie, martellarla, fratturarla o deformarla. Di conseguenza, la superficie finale presenta picchi e avvallamenti microscopici, diversi da quelli del pezzo lavorato in origine.
| Tipo di abrasivo | Geometria delle particelle | Azione superficiale dominante | Risultato tipico |
|---|---|---|---|
| Perlina di vetro | Sferico | Martellatura/deformazione | Texture uniforme, opaca o satinata |
| Ossido di alluminio | Angular | Taglio/erosione | Profilo inciso più marcato |
| Granato | Angolare/semi-angolare | Taglio e pulizia | Profilo da moderato ad aggressivo |
| Graniglia d'acciaio | Angular | Taglio/urto | Profilo marcato |
| Pallini d'acciaio | Sferico | Pallinatura | Superficie con fossette e taglio relativamente limitato |
In che modo la sabbiatura aumenta la rugosità superficiale?
Il termine “sabbiatura” è stato tradizionalmente utilizzato per indicare il processo di sabbiatura indipendentemente dal materiale abrasivo impiegato. In realtà, la sabbiatura è un tipo di trattamento abrasivo che storicamente utilizzava sabbia silicea, ma l’industria moderna ricorre ora ad abrasivi angolari più sicuri, come l’ossido di alluminio o il granato, in ottemperanza alle normative sanitarie. Durante il processo di sabbiatura, queste particelle angolari (che presentano spigoli vivi) colpiscono una superficie metallica, concentrando le forze d’impatto su piccole aree della superficie. Questi impatti rimuovono particelle microscopiche dalla superficie del pezzo, creando nuove cavità. Di conseguenza, si forma un profilo superficiale irregolare.
Rispetto alla granigliatura con microsfere, la sabbiatura può aumentare il valore Ra della superficie fino a 0,5 µm. Tuttavia, tali valori vengono solitamente determinati sperimentalmente. Non esiste un fattore di conversione universale del Ra per la sabbiatura.
In che modo la sabbiatura con microsfere modifica la rugosità superficiale in modo diverso?
A differenza della sabbiatura, che utilizza granuli taglienti, la granigliatura con microsfere impiega microsfere di vetro sferiche che, urtando la superficie del componente, la deformano. La superficie risultante è più uniforme, di aspetto opaco e meno direzionale rispetto alle superfici lavorate con utensili da taglio. La sabbiatura con microsfere è particolarmente indicata per ridurre il contrasto visivo dei segni di lavorazione durante la finitura dei pezzi. Mentre la sabbiatura con sabbia è adatta a trattamenti superficiali più aggressivi, la sabbiatura con microsfere è indicata per superfici delicate.
Quali parametri di sabbiatura influiscono maggiormente sulla rugosità superficiale?
I valori Ra finali della superficie dipendono dalla combinazione dei mezzi abrasivi, non da un singolo parametro.
Dimensione delle particelle abrasive
La dimensione delle particelle influisce sulle dimensioni e sulla distanza tra le impronte superficiali. Quando una particella angolare di grandi dimensioni o a grana grossa colpisce la superficie di un componente, crea un’impronta di grandi dimensioni, generando un profilo superficiale più pronunciato. Questo impatto produce valli e creste più profonde sul substrato metallico. Valli e creste più profonde sono solitamente indesiderabili in quanto possono causare corrosione e il cedimento del rivestimento.
Al contrario, gli abrasivi più piccoli producono una struttura superficiale più fine con segni di impatto più ravvicinati. Tuttavia, il numero di singoli impatti supera quello generato dai materiali abrasivi grossolani. Questi abrasivi più piccoli vengono solitamente utilizzati quando gli ingegneri cercano di pulire la superficie mantenendone la struttura. Tuttavia, non è chiaro se le particelle più piccole comportino una minore rugosità. Altri parametri, quali la pressione, la forma delle particelle e la loro velocità, devono essere mantenuti costanti, come illustrato nell’equazione riportata di seguito.
E ∝ ρD³v²
Dove E è l'energia cinetica della particella, D è il diametro delle particelle, ρ è la densità dell'abrasivo e v è la velocità della particella. Come si evince dall’equazione, anche una particella più piccola può avere un impatto maggiore se la velocità aumenta. Ciò si può ottenere aumentando la pressione del flusso di abrasivo.
Pressione di sabbiatura
La pressione di sabbiatura influisce sull'energia cinetica e sulla velocità delle particelle abrasive che colpiscono il componente. Ad alta pressione, le particelle abrasive escono dall'ugello ad alta velocità. Ciò aumenta l'energia disponibile per la deformazione della superficie, consentendo così il taglio e la rimozione del materiale. Se la pressione di sabbiatura non viene controllata, può avere diversi effetti sul componente. La tabella seguente riassume alcuni degli effetti dei diversi livelli di pressione.
| Pressione di sabbiatura | Velocità delle particelle | Effetto di superficie | Conseguenza tipica del processo di produzione |
|---|---|---|---|
| Basso | Più basso | Pulizia leggera/deformazione | Alterazione minima del substrato |
| Moderato | Più alto | Maggiore pulizia e formazione del profilo | Intervallo di preparazione comune |
| Alto | Molto più alto | Maggiore taglio/deformazione | Elaborazione più veloce, profilo più approfondito |
| Eccessivamente alto | Molto alto | Asportazione aggressiva di materiale | Rischio di deformazione, erosione o sovrascarpa |
Distanza di sicurezza
La distanza di lavoro è la distanza tra l'ugello di sabbiatura e la superficie del pezzo. A parità di tutti i fattori di abrasione, la distanza di lavoro influisce direttamente sull’energia trasmessa alla superficie del materiale. Inoltre, determina le aree di distribuzione delle particelle abrasive. Pertanto, nel posizionamento dell’ugello per particelle abrasive, è importante considerare la distanza di lavoro come un parametro di processo controllato.
Il flusso di particelle abrasive tende ad espandersi man mano che le particelle escono dal cerchio. La concentrazione circolare in corrispondenza dell’ugello è inferiore rispetto a quella sulla superficie del pezzo. La resistenza dell’aria durante il flusso delle particelle modifica la velocità delle particelle e l’intensità dell’impatto. A parità di pressione di espulsione, la velocità delle particelle diminuisce all’aumentare della distanza di sicurezza. Ciò comporta di conseguenza una rugosità superficiale più uniforme. Tuttavia, non è sempre così. Altri parametri, quali il design dell’ugello, la pressione, la dimensione dell’abrasivo, la densità e l’angolo di sabbiatura, determinano l’intensità dell’abrasione, definendo così la rugosità da abrasione.
Qual è la differenza tra la sabbiatura e la granigliatura per quanto riguarda la rugosità superficiale?
La differenza più evidente tra la sabbiatura e la granigliatura è rappresentata dai materiali abrasivi utilizzati. I materiali abrasivi impiegati nella sabbiatura, come la sabbia e l’ossido di alluminio, sono taglienti e spigolosi. Questi materiali tagliano, incidono e asportano in modo aggressivo lo strato superficiale del componente. La sabbiatura agisce rapidamente, asportando il materiale di base. È in grado di rimuovere ruggine spessa e vernice ostinata. È ideale per la pulizia industriale pesante, la rimozione della ruggine e la sverniciatura di strutture industriali.
D’altra parte, i materiali abrasivi utilizzati nella granigliatura con microsfere, come il vetro e la ceramica, sono minuscoli e sferici. Essi martellano delicatamente, puliscono e lucidano la superficie. A differenza della sabbiatura, la granigliatura con microsfere non asporta in modo così massiccio materiale dalla superficie del componente. È più lenta e delicata e non altera le dimensioni sottostanti del pezzo. Le applicazioni più comuni della granigliatura con microsfere sono la finitura estetica, la pulizia delicata di componenti fragili e la lucidatura di parti del motore.
Scegliere tra sabbiatura e granigliatura
Ci sono diverse considerazioni che gli ingegneri prendono in conto quando decidono se adottare la sabbiatura o la granigliatura con microsfere. In primo luogo, gli ingegneri valutano la finitura superficiale desiderata. La sabbiatura viene scelta per superfici ruvide e strutturate. Questo è comune per la verniciatura, il rivestimento e l’incollaggio. La granigliatura con microsfere viene scelta per superfici lisce, specialmente nella lucidatura superficiale. In secondo luogo, i produttori valutano la competenza e l’esperienza degli operatori. La sabbiatura richiede operatori più qualificati ed esperti per gestire l’angolazione dell’ugello, la distanza di lavoro e la pressione di abrasione. La granigliatura con microsfere richiede operatori meno esperti, dotati di conoscenze di base su alcuni fattori, come la dimensione delle microsfere.
L’altro parametro è la disponibilità delle attrezzature. È più facile procurarsi le attrezzature per la sabbiatura, che possono utilizzare qualsiasi altro materiale abrasivo. La granigliatura con microsfere richiede attrezzature specializzate; pertanto, non è ampiamente disponibile. Inoltre, i produttori tengono conto delle dimensioni del progetto e delle tempistiche. Su questa base, la sabbiatura è caratterizzata da una maggiore velocità di asportazione del materiale e viene quindi utilizzata in progetti su larga scala. Questa tecnica può aiutare gli ingegneri a rispettare le scadenze o a ridurre i tempi di produzione. La granigliatura è lenta e viene quindi impiegata in progetti su piccola scala. Tuttavia, garantisce una produzione di alta qualità.

















 IT
 EN
 ES
 FR
 DE
 PT
 NL
 PL
 AR
 JA
 KO
 ZH