

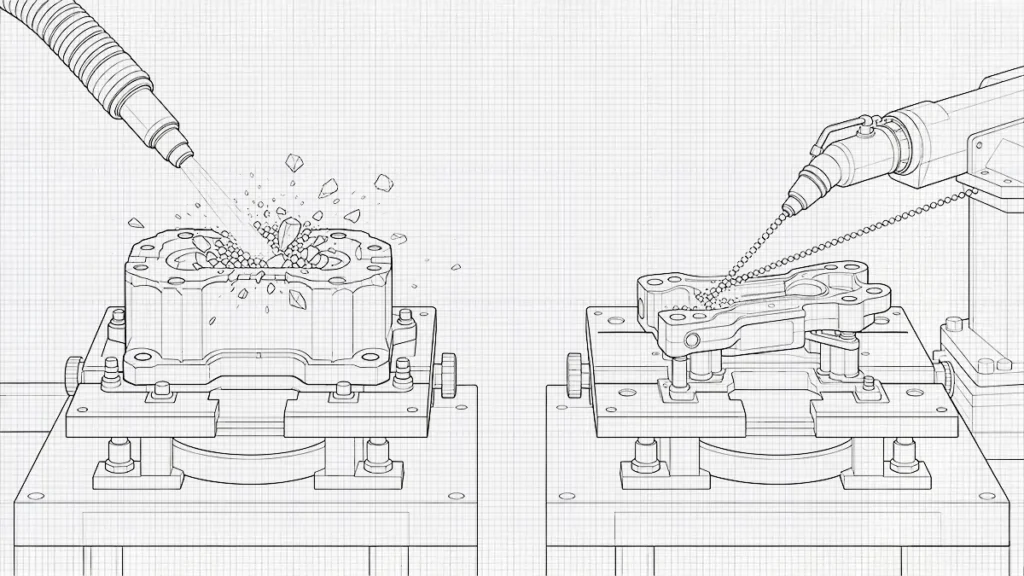
أثناء عمليات صب المعادن بالقالب، أو اللحام، أو التصنيع الآلي، قد تلتصق بالقطعة ترسبات وقشور أكسدة. وإذا لم تتم إزالة هذه العيوب السطحية، فقد تتأثر جودة سطح القطعة. وتُعد عملية السفع الكاشطة إحدى التقنيات التي يستخدمها المهندسون على نطاق واسع لإزالة هذه الترسبات.
هناك عدة طرق للسفع الكاشطة يمكن الاختيار من بينها، اعتمادًا على التكلفة، والتشطيب السطحي المطلوب، والمادة المراد سفعها. ومع ذلك، أياً كانت الطريقة المختارة، فإن الملمس النهائي الذي يتم الحصول عليه يعتمد على عدة عوامل، مثل مادة الركيزة، وشكلها وحجمها، وزاوية التصادم، وضغط السفع. يقدم هذا الدليل نظرة عامة على السفع الرملي والسفع بالخرز وكيفية تأثيرهما على خشونة سطح المعدن.

ما المقصود بالسفع الكاشطة؟
السفع الكاشطة هي عملية استخدام الهواء المضغوط، مقترناً إما بجزيئات كاشطة جافة أو بجزيئات كاشطة ممزوجة بالماء، لإطلاقها على قطعة أو سطح ما. ويؤدي استخدام المواد الكاشطة أثناء عملية السفع إلى إحداث تأثير يشبه الطرق بالمطرقة، مما يتيح إزالة الصدأ وقشور الصهر والورنيش والطلاءات الأخرى من السطح. وهذا ينظف الجسم ويخلق بنية سطحية يمكن أن تعمل كطبقة لاصقة لطلاء جديد. هناك عدة أنواع من السفع الكاشطة، بما في ذلك السفع بالرمل، والسفع بالخرز، والسفع الرطب، والسفع بالفراغ، والسفع بالطرد المركزي، والسفع بالخردق.
في عملية السفع بالرمل، يُستخدم رمل السيليكا كمواد كاشطة، بينما في عملية السفع بالخرز، تُستخدم حبيبات زجاجية أو بلاستيكية دقيقة كوسيط كاشط. وتُعد عملية السفع بالخرز أكثر لطفًا نسبيًّا مقارنةً بعملية السفع بالرمل. يجمع السفع الرطب بين المادة الكاشطة والماء لتحسين سلامة العملية عن طريق تقليل الغبار. أما السفع بالطرد المركزي فيستخدم عجلة شفرات لدفع المواد الكاشطة بسرعة عالية نحو السطح المراد تنظيفه.
ما الذي يحدث لخشونة سطح المعدن أثناء عملية السفع الكاشطة؟
تؤدي الصدمات المتكررة عالية السرعة التي تتعرض لها المكونات من الجسيمات إلى تغيير سطحها. وتختلف تقنيات تغيير السطح باختلاف المواد الكاشطة المستخدمة. فقد تقوم الجسيمات بقطع السطح أو تقويته بالضرب أو كسره أو تشويهه. ونتيجة لذلك، يظهر السطح النهائي قممًا ووديانًا مجهرية، تختلف عن السطح الأصلي للجزء الذي خضع للتشغيل الآلي.
| نوع المادة الكاشطة | هندسة الجسيمات | التفاعل السطحي السائد | نتيجة نموذجية |
|---|---|---|---|
| حبة زجاجية | كروي | التشكيل بالضرب/التشوه | ملمس موحد غير لامع أو ساتاني |
| أكسيد الألومنيوم | أنجولار | القطع/التآكل | مظهر محفور أكثر جرأة |
| العقيق | زاوي/شبه زاوي | القطع والتنظيف | نمط استثمار يتراوح بين المعتدل والعدواني |
| حبيبات الصلب | أنجولار | القطع/الصدمة | ملامح بارزة |
| حبيبات الصلب | كروي | التقسية بالضرب | سطح ذو نتوءات مع قدرة قطع محدودة نسبيًا |
كيف يزيد السفع الرملي من خشونة السطح؟
لطالما استُخدم مصطلح “السفع الرملي” بشكل تقليدي للإشارة إلى عملية السفع الرملي بغض النظر عن المواد الكاشطة المستخدمة. وفي الواقع، يُعد السفع الرملي نوعًا من السفع الكاشطة التي كانت تستخدم تاريخيًا رمل السيليكا، لكن الصناعة الحديثة تستخدم الآن مواد كاشطة زاويّة أكثر أمانًا مثل أكسيد الألومنيوم أو العقيق بسبب اللوائح الصحية. أثناء عملية السفع الرملي، تصطدم هذه الجسيمات الزاوية (التي لها حواف حادة) بسطح معدني، مما يركز قوى الصدم على مناطق صغيرة من السطح. تعمل هذه الصدمات على إزالة المواد المجهرية من سطح القطعة، تاركةً أخاديدًا جديدة. ونتيجةً لذلك، يتشكل مظهر سطحي غير منتظم.
بالمقارنة مع السفع بالخرز، يمكن أن يؤدي السفع بالرمل إلى زيادة قيمة Ra السطحية بما يصل إلى 0.5 ميكرومتر. ومع ذلك، عادةً ما يتم التوصل إلى هذه القيم تجريبياً. ولا يوجد معامل تحويل عالمي لقيمة Ra في حالة السفع الكاشطة.
كيف يؤثر السفع بالخرز على خشونة السطح بشكل مختلف؟
على عكس السفع الرملي، الذي يستخدم حبيبات حادة قاطعة، فإن السفع بالخرز يستخدم حبيبات زجاجية كروية تصطدم بسطح المكون وتشوهه. ويكون السطح الناتج أكثر اتساقًا، وذو مظهر غير لامع، وأقل اتجاهية مقارنة بالأسطح التي تمت معالجتها آليًّا. يُفضل استخدام السفع بالخرز لتقليل التباين البصري لعلامات المعالجة الآلية أثناء تشطيب القطع. وفي حين أن السفع بالرمل مناسب للمعالجة السطحية الأكثر قوة، فإن السفع بالخرز مناسب للأسطح الحساسة.
ما هي معلمات السفع التي لها التأثير الأكبر على خشونة السطح؟
تعتمد القيم النهائية لمؤشر Ra للسطح على مزيج المواد الكاشطة، وليس على معلمة واحدة.
حجم الجسيمات الكاشطة
يؤثر حجم الجسيمات على حجم وتباعد الانبعاجات السطحية. فعندما تصطدم جسيمات كبيرة أو خشنة ذات حواف زاوية بسطح أحد المكونات، فإنها تحدث انبعاجًا كبيرًا، مما ينتج عنه مظهر سطحي أكثر وضوحًا. ويؤدي هذا الاصطدام إلى تشكيل وديان وقمم أعمق على الركيزة المعدنية. وعادةً ما تكون الوديان والقمم الأعمق غير مرغوب فيها لأنها قد تؤدي إلى التآكل وفشل الطلاء.
على العكس من ذلك، تنتج المواد الكاشطة الأصغر حجمًا نسيجًا سطحيًّا أكثر نعومة مع وجود علامات ارتطام متقاربة بشكل أكبر. ومع ذلك، فإن عدد علامات الارتطام الفردية يتجاوز العدد الناتج عن المواد الكاشطة الخشنة. وعادةً ما تُستخدم هذه المواد الكاشطة الأصغر حجمًا في الحالات التي يسعى فيها المهندسون إلى تنظيف السطح مع الحفاظ على نسيجه. ومع ذلك، فليس من الواضح ما إذا كانت الجسيمات الأصغر حجمًا تؤدي إلى انخفاض الخشونة. يجب الحفاظ على ثبات المعلمات الأخرى مثل الضغط وشكل الجسيمات وسرعة الجسيمات، كما هو موضح في المعادلة أدناه.
E ∝ ρD³v²
المكان E هي الطاقة الحركية للجسيم،, D هو قطر الجسيم،, ρ هي كثافة المادة الكاشطة و v هي سرعة الجسيم. ويتبين من المعادلة أن الجسيم الأصغر حجمًا يمكن أن يكون له تأثير أكبر إذا زادت سرعته. ويمكن تحقيق ذلك عن طريق زيادة ضغط تدفق المواد الكاشطة.
ضغط التفجير
يؤثر ضغط السفع على الطاقة الحركية وسرعة الجسيمات الكاشطة التي تصطدم بالمكون. عند الضغط العالي، تنطلق الجسيمات الكاشطة من الفوهة بسرعة عالية. وهذا يزيد من الطاقة المتاحة لتشويه السطح، مما يؤدي إلى قطع وإزالة المادة. وإذا لم يتم التحكم في ضغط السفع، فقد يكون لذلك عدة آثار على المكون. يلخص الجدول التالي بعض الآثار المترتبة على مستويات الضغط المختلفة.
| ضغط التفجير | سرعة الجسيمات | التأثير السطحي | نتيجة تصنيعية نموذجية |
|---|---|---|---|
| منخفضة | أقل | تنظيف خفيف/تشوه | تغيير طفيف في الركيزة |
| معتدل | أعلى | تعزيز عملية التنظيف وتشكيل الملامح | نطاق التحضير الشائع |
| عالية | أعلى بكثير | زيادة في القطع/التشوه | معالجة أسرع، تحليل أعمق |
| مرتفع بشكل مفرط | عالية جداً | الإزالة المكثفة للمادة | خطر حدوث تشوه أو تآكل أو تفجير مفرط |
مسافة الأمان
مسافة التباعد هي المسافة بين فوهة السفع وسطح قطعة العمل. مع بقاء جميع عوامل الكشط ثابتة، تؤثر مسافة الابتعاد بشكل مباشر على الطاقة التي تصل إلى سطح المادة. كما أنها تحدد مناطق توزيع الجسيمات الكاشطة. ولذلك، عند وضع فوهة الجسيمات الكاشطة، من المهم التعامل مع مسافة الابتعاد كمعلمة عملية يمكن التحكم فيها.
يميل تيار الجسيمات الكاشطة إلى التوسع مع خروج الجسيمات من الدائرة. ويكون التركيز الدائري عند الفوهة أقل منه عند سطح القطعة. ويؤدي مقاومة الهواء أثناء تدفق الجسيمات إلى تغيير سرعة الجسيمات وشدة التصادم. عند نفس ضغط القذف، تنخفض سرعة الجسيمات مع زيادة مسافة البعد. ويؤدي ذلك بالتالي إلى خشونة سطح أكثر نعومة. ومع ذلك، لا يكون هذا هو الحال دائمًا. فهناك معلمات أخرى، مثل تصميم الفوهة والضغط وحجم المادة الكاشطة وكثافتها وزاوية القذف، تحدد شدة الكشط، وبالتالي تحدد خشونة السطح الناتجة عن الكشط.
ما الفرق بين السفع الرملي والسفع بالخرز في ما يتعلق بخشونة السطح؟
يتمثل الفرق الأبرز بين السفع الرملي والسفع بالخرز في المواد الكاشطة المستخدمة. فالمواد الكاشطة المستخدمة في السفع الرملي، مثل الرمل وأكسيد الألومنيوم، حادة وذات زوايا. وتقوم هذه المواد بقطع سطح المكون وحفره وإزالته بقوة. تتميز عملية السفع بالرمل بسرعتها في إزالة المادة الأساسية. وهي قادرة على إزالة الصدأ السميك والطلاء العنيد. وتعد هذه الطريقة مثالية للتنظيف الصناعي الثقيل، وإزالة الصدأ، وإزالة الطلاء القديم من الهياكل الصناعية.
من ناحية أخرى، فإن المواد الكاشطة المستخدمة في عملية السفع بالخرز، مثل الزجاج والسيراميك، تكون صغيرة الحجم وكروية الشكل. وهي تعمل على دق السطح وتنظيفه وصقله بلطف. وعلى عكس السفع الرملي، فإن عملية السفع بالخرز لا تزيل المواد من سطح المكون بنفس القدر الكبير. فهي أبطأ وأكثر لطفًا، ولا تؤدي إلى إزالة الأبعاد الأساسية للجزء. وتشمل التطبيقات الشائعة للسفع بالخرز التشطيب التجميلي، والتنظيف اللطيف للمكونات الحساسة، وتلميع أجزاء المحرك.
الاختيار بين السفع الرملي والسفع بالخرز
هناك عدة اعتبارات يأخذها المهندسون في الحسبان عند اتخاذ قرار بشأن استخدام السفع الرملي أو السفع بالخرز. أولاً، ينظر المهندسون إلى النوع المطلوب من التشطيب السطحي. يُختار السفع الرملي للأسطح الخشنة والمزخرفة، وهو أمر شائع في عمليات الطلاء والتكسية واللصق. أما السفع بالخرز فيُختار للأسطح الملساء، خاصة في عمليات تلميع الأسطح. ثانياً، يراعي المصنعون مهارة وخبرة المشغل. يتطلب السفع الرملي مشغلين أكثر مهارة وخبرة للتحكم في زاوية الفوهة ومسافة التباعد وضغط الكشط. أما السفع بالخرز فيتطلب مشغلين أقل خبرة يتمتعون بمعرفة أساسية ببعض العوامل، مثل حجم الخرز.
المعامل الآخر هو توفر المعدات. فمن الأسهل الحصول على معدات السفع الرملي، التي يمكنها استخدام أي مادة كاشطة أخرى. أما السفع بالخرز فيتطلب معدات متخصصة؛ ولذلك، فهي غير متوفرة على نطاق واسع. علاوة على ذلك، يأخذ المصنعون في الاعتبار حجم المشروع والجداول الزمنية. وعلى هذا الأساس، يتميز السفع الرملي بمعدل إزالة أعلى للمواد، ولذلك يُستخدم في المشاريع واسعة النطاق. ويمكن أن تساعد هذه التقنية المهندسين على الالتزام بالمواعيد النهائية أو تقصير وقت التصنيع. أما السفع بالخرز فهو بطيء، ولذلك يُستخدم في المشاريع الصغيرة. ومع ذلك، فإنه يؤدي إلى إنتاج عالي الجودة.

















 AR
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 JA
 KO
 ZH