

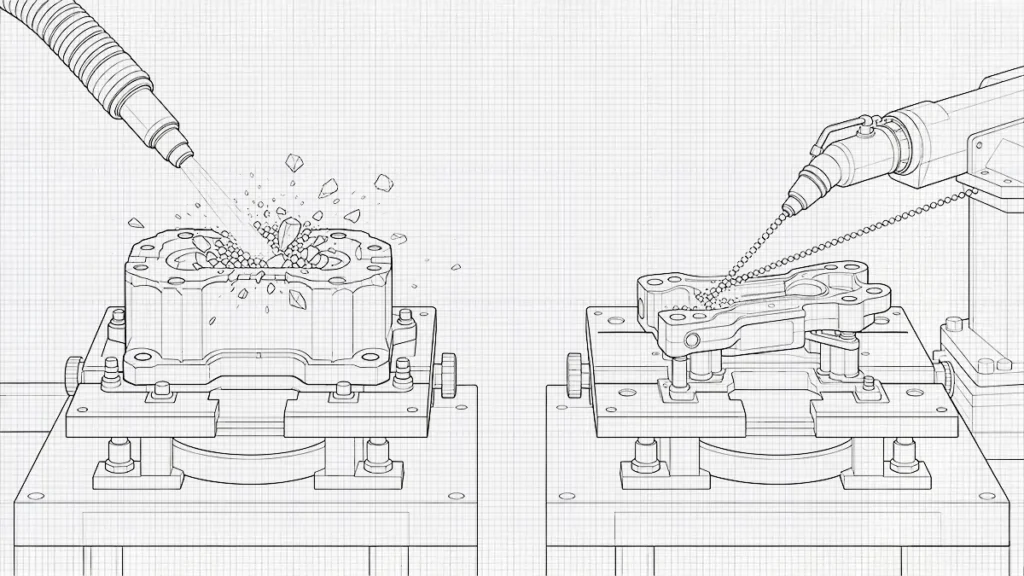
Au cours des processus de moulage sous pression, de soudage ou d'usinage, des dépôts et des traces d'oxydation peuvent se former sur la pièce. Si ces imperfections de surface ne sont pas éliminées, la qualité de surface de la pièce risque d'en pâtir. Le sablage est une technique largement utilisée par les ingénieurs pour éliminer ces dépôts.
Il existe plusieurs méthodes de sablage parmi lesquelles choisir, en fonction du coût, de l'état de surface souhaité et du matériau à traiter. Toutefois, quelle que soit la méthode choisie, la texture finale obtenue dépend de plusieurs facteurs, tels que le matériau du substrat, sa géométrie et sa taille, l’angle d’impact et la pression de sablage. Ce guide présente une vue d’ensemble du sablage et du grenaillage, ainsi que la manière dont ces procédés modifient la rugosité des surfaces métalliques.

Qu'est-ce que le sablage ?
Le sablage est un procédé qui consiste à projeter sur une pièce ou une surface de l'air sous pression, associé soit à des particules abrasives sèches, soit à des particules abrasives mélangées à de l'eau. L'utilisation d'abrasifs lors du sablage crée un effet de martèlement qui permet d'éliminer la rouille, la calamine, la laque et d'autres revêtements de la surface. Cela permet de nettoyer l’objet et de créer une structure de surface pouvant servir de couche d’adhérence pour un nouveau revêtement. Il existe plusieurs types de sablage, notamment le sablage au sable, le sablage aux billes, le sablage humide, le sablage sous vide, le sablage centrifuge et le grenaillage.
Dans le sablage, on utilise du sable siliceux comme abrasif, tandis que dans le grenaillage aux billes, ce sont de fines billes de verre ou de plastique qui servent de milieu abrasif. Le grenaillage aux billes permet un nettoyage relativement doux par rapport au sablage. Le sablage humide combine l'abrasif avec de l'eau afin d'améliorer la sécurité du procédé en réduisant la poussière. Le sablage centrifuge utilise une roue à aubes pour propulser les abrasifs à grande vitesse vers la surface à nettoyer.
Qu'advient-il de la rugosité de la surface métallique lors d'un sablage ?
Les impacts répétés et à grande vitesse des particules sur la pièce modifient sa surface. Selon les matériaux abrasifs utilisés, les techniques de modification de surface varient. Les particules peuvent entailler la surface, la marteler, la fracturer ou la déformer. La surface finale présente donc des crêtes et des creux microscopiques, différents de ceux de la pièce usinée d'origine.
| Type d'abrasif | Géométrie des particules | Action dominante en surface | Résultat type |
|---|---|---|---|
| Perle de verre | Sphérique | Martelage / déformation | Texture mate ou satinée uniforme |
| Oxyde d'aluminium | Angular | Usure par abrasion/érosion | Profil gravé plus marqué |
| Grenat | Angulaire/semi-angulaire | Découpe et nettoyage | Profil modéré à agressif |
| Granulés d'acier | Angular | Coupe/choc | Profil marqué |
| Grenaille d'acier | Sphérique | Martelage | Surface alvéolée avec une capacité de coupe relativement limitée |
En quoi le sablage augmente-t-il la rugosité de la surface ?
Le terme “ sablage ” est traditionnellement utilisé pour désigner le sablage, quel que soit le média abrasif utilisé. En réalité, le sablage est un type de projection d’abrasif qui, historiquement, utilisait du sable de silice ; cependant, l’industrie moderne utilise désormais des abrasifs angulaires plus sûrs, tels que l’oxyde d’aluminium ou le grenat, conformément aux réglementations sanitaires. Au cours du processus de sablage, ces particules angulaires (aux arêtes vives) viennent frapper une surface métallique, concentrant les forces d'impact sur de petites zones de la surface. Ces impacts enlèvent des matériaux microscopiques de la surface de la pièce, laissant apparaître de nouvelles cavités. Il en résulte un profil de surface irrégulier.
Par rapport au grenaillage aux billes, le sablage peut augmenter la rugosité de surface Ra jusqu'à 0,5 µm. Cependant, ces valeurs sont généralement obtenues par voie expérimentale. Il n'existe pas de facteur de conversion Ra universel pour le grenaillage.
En quoi le grenaillage aux billes modifie-t-il la rugosité de surface de manière différente ?
Contrairement au sablage, qui utilise des grains coupants, le microbillage utilise des billes de verre sphériques qui viennent frapper et déformer la surface de la pièce. La surface obtenue est plus uniforme, d'aspect mat et moins directionnelle que les surfaces usinées. Le grenaillage aux billes est particulièrement indiqué pour atténuer le contraste visuel des marques d'usinage lors de la finition des pièces. Alors que le sablage convient à un traitement de surface plus agressif, le grenaillage aux billes est adapté aux surfaces délicates.
Quels sont les paramètres de grenaillage qui ont le plus d'influence sur la rugosité de surface ?
Les valeurs Ra finales de la surface dépendent de la combinaison des agents abrasifs, et non d'un seul paramètre.
Taille des particules abrasives
La taille des particules influe sur la taille et l'espacement des indentations superficielles. Lorsqu'une particule anguleuse, de grande taille ou à grain grossier, vient frapper la surface d'un composant, elle crée une indentation importante, ce qui donne lieu à un profil de surface plus marqué. Cet impact génère des creux et des pics plus profonds sur le substrat métallique. Des creux et des pics plus profonds sont généralement indésirables, car ils peuvent entraîner de la corrosion et une défaillance du revêtement.
Au contraire, les abrasifs plus fins produisent une texture de surface plus fine, avec des marques d’impact plus rapprochées. Cependant, le nombre d’impacts individuels dépasse celui généré par les abrasifs grossiers. Ces abrasifs plus fins sont généralement utilisés lorsque les ingénieurs cherchent à nettoyer la surface tout en conservant sa texture. Il n’est toutefois pas certain que des particules plus fines entraînent une rugosité moindre. D'autres paramètres, tels que la pression, la forme des particules et leur vitesse, doivent être maintenus constants, comme l'illustre l'équation ci-dessous.
E ∝ ρD³v²
Où E est l'énergie cinétique de la particule, D est le diamètre des particules, ρ la densité de l'abrasif et v est la vitesse de la particule. D’après cette équation, même une particule plus petite peut avoir un impact plus important si sa vitesse augmente. Pour ce faire, il suffit d’augmenter la pression du flux d’abrasifs.
Pression de sablage
La pression de grenaillage influence l'énergie cinétique et la vitesse des particules abrasives qui frappent la pièce. À haute pression, les particules abrasives sortent de la buse à grande vitesse. Cela augmente l'énergie disponible pour la déformation de la surface, ce qui permet de tailler et d'enlever la matière. Si la pression de grenaillage n'est pas contrôlée, elle peut avoir plusieurs effets sur la pièce. Le tableau suivant résume certains des effets liés aux différents niveaux de pression.
| Pression de sablage | Vitesse des particules | Effet de surface | Conséquence typique liée à la fabrication |
|---|---|---|---|
| Faible | Plus bas | Nettoyage léger / déformation | Altération minimale du substrat |
| Modéré | Plus élevé | Nettoyage renforcé et formation du profil | Plage de préparation courante |
| Haut | Beaucoup plus élevé | Coupe/déformation plus importante | Traitement plus rapide, profil plus détaillé |
| Excessivement élevé | Très élevé | Enlèvement agressif de matière | Risque de déformation, d'érosion ou de sur-sablage |
Distance de sécurité
La distance de travail correspond à la distance entre la buse de sablage et la surface de la pièce à traiter. Toutes choses égales par ailleurs, la distance de travail influe directement sur l’énergie transmise à la surface du matériau. Elle détermine en outre les zones de répartition des particules abrasives. Ainsi, lors du positionnement de la buse de projection, il est important de considérer la distance de travail comme un paramètre de processus contrôlé.
Le flux de particules abrasives a tendance à s'étendre à mesure que celles-ci quittent le cercle. La concentration circulaire au niveau de la buse est plus faible qu'à la surface de la pièce. La traînée de l'air, sous l'effet du flux des particules, modifie la vitesse de celles-ci ainsi que l'intensité de l'impact. À pression d'éjection égale, la vitesse des particules diminue à mesure que la distance de projection augmente. Cela conduit par conséquent à une rugosité de surface plus régulière. Cependant, ce n'est pas toujours le cas. D'autres paramètres, tels que la conception de la buse, la pression, la taille des particules abrasives, leur densité et l'angle de projection, déterminent l'intensité de l'abrasion, définissant ainsi la rugosité d'abrasion.
Quelle est la différence entre le sablage et le grenaillage de billes en termes de rugosité de surface ?
La différence la plus notable entre le sablage et le grenaillage réside dans les matériaux abrasifs utilisés. Les matériaux abrasifs employés pour le sablage, tels que le sable et l’oxyde d’aluminium, sont tranchants et anguleux. Ces matériaux coupent, gravent et décapent de manière agressive la surface de la pièce. Le sablage est rapide et enlève de la matière. Il permet d'éliminer la rouille épaisse et la peinture tenace. Il est idéal pour le nettoyage industriel intensif, le dérouillage et le décapage de la vieille peinture sur les structures industrielles.
En revanche, les matériaux abrasifs utilisés dans le grenaillage aux billes, tels que le verre et la céramique, sont minuscules et sphériques. Ils martèlent, nettoient et polissent la surface en douceur. Contrairement au sablage, le grenaillage aux billes n’enlève pas autant de matière de la surface de la pièce. Ce procédé est plus lent et plus doux, et il ne modifie pas les cotes sous-jacentes de la pièce. Le grenaillage aux billes est couramment utilisé pour les finitions esthétiques, le nettoyage en douceur de composants délicats et le polissage de pièces de moteur.
Choisir entre le sablage et le grenaillage
Les ingénieurs prennent en compte plusieurs facteurs lorsqu’ils doivent choisir entre le sablage et le grenaillage aux billes. Tout d’abord, ils examinent l’aspect de surface souhaité. Le sablage est privilégié pour les surfaces rugueuses et texturées. Cette technique est couramment utilisée pour la peinture, l’application de revêtements et le collage. Le grenaillage aux billes est quant à lui privilégié pour les surfaces lisses, notamment dans le cadre du polissage. Deuxièmement, les fabricants tiennent compte des compétences et de l’expérience des opérateurs. Le sablage nécessite des opérateurs plus qualifiés et expérimentés pour gérer l’angle de la buse, la distance de travail et la pression d’abrasion. Le grenaillage aux billes nécessite des opérateurs moins expérimentés, dotés de connaissances de base sur quelques facteurs, tels que la taille des billes.
L’autre paramètre est la disponibilité des équipements. Il est plus facile de se procurer du matériel de sablage, qui peut s’adapter à n’importe quel autre matériau abrasif. Le grenaillage de billes nécessite un équipement spécialisé ; il n’est donc pas largement disponible. De plus, les fabricants tiennent compte de l’ampleur du projet et des délais. Sur cette base, le sablage se caractérise par un taux d'enlèvement de matière plus élevé et est donc utilisé dans les projets de grande envergure. Cette technique peut aider les ingénieurs à respecter les délais ou à réduire les temps de fabrication. Le grenaillage est lent et est donc utilisé dans les projets de petite envergure. Il permet toutefois d'obtenir une production de haute qualité.

















 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH