

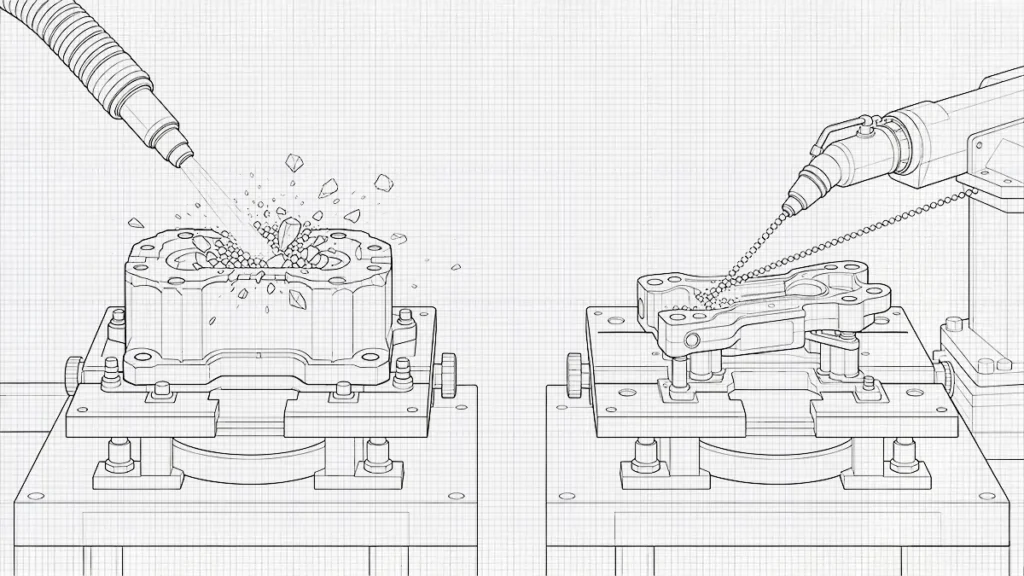
Durante los procesos de fundición a presión de metales, soldadura o mecanizado, pueden formarse depósitos y capa de óxido en el componente. Si no se eliminan estas imperfecciones superficiales, la calidad de la superficie de la pieza puede verse afectada. Una técnica muy utilizada por los ingenieros para eliminar estos depósitos es el chorro abrasivo.
Existen varios métodos de chorro abrasivo entre los que elegir, en función del coste, del acabado superficial deseado y del material que se vaya a tratar. Sin embargo, sea cual sea el método seleccionado, la textura final que se consiga dependerá de varios factores, como el material del sustrato, su geometría y tamaño, el ángulo de impacto y la presión de chorro. Esta guía ofrece una visión general del chorro de arena y del chorro de perlas, y explica cómo modifican la rugosidad de la superficie metálica.

¿Qué es el chorro abrasivo?
El chorreado abrasivo es el proceso que consiste en utilizar aire a presión, combinado con partículas abrasivas secas o mezcladas con agua, para proyectarlas contra una pieza o superficie. El uso de abrasivos durante el chorreado crea un efecto de martilleo que permite eliminar el óxido, la escoria de laminación, la laca y otros recubrimientos de la superficie. Esto limpia el objeto y crea una estructura superficial que puede servir como capa adhesiva para un nuevo recubrimiento. Existen varios tipos de granallado, entre los que se incluyen el granallado con arena, el granallado con perlas, el granallado en húmedo, el granallado al vacío, el granallado centrífugo y el granallado con perdigones.
En el chorro de arena se utiliza arena de sílice como abrasivo, mientras que en el chorro de perlas se emplean perlas finas de vidrio o plástico como medio abrasivo. El chorro de perlas proporciona una limpieza relativamente suave en comparación con el chorro de arena. El chorro húmedo combina el abrasivo con agua para mejorar la seguridad del proceso al reducir el polvo. El chorro centrífugo utiliza una rueda de paletas para impulsar los abrasivos a gran velocidad hacia la superficie que se va a limpiar.
¿Qué ocurre con la rugosidad de la superficie metálica durante el chorreado abrasivo?
Los impactos repetidos y a alta velocidad de las partículas sobre el componente modifican la superficie. Los distintos materiales abrasivos requieren técnicas diferentes para modificar la superficie. Las partículas pueden cortar la superficie, martillearla, fracturarla o deformarla. En consecuencia, la superficie final presenta picos y valles microscópicos, diferentes a los de la pieza mecanizada original.
| Tipo de abrasivo | Geometría de las partículas | Acción superficial dominante | Resultado típico |
|---|---|---|---|
| Cuentas de cristal | Esférico | Martilleo/deformación | Textura uniforme, mate o satinada |
| Óxido de aluminio | Angular | Corte/erosión | Perfil grabado más marcado |
| Granate | Angular/semiangular | Corte y limpieza | Perfil de moderado a agresivo |
| Granalla de acero | Angular | Corte/impacto | Perfil marcado |
| Granalla de acero | Esférico | Granallado | Superficie con hoyuelos y un corte relativamente limitado |
¿De qué manera aumenta el chorro de arena la rugosidad de la superficie?
El término “chorro de arena” se ha utilizado tradicionalmente para referirse al chorro de arena, independientemente del material abrasivo empleado. En realidad, el chorro de arena es un tipo de chorro abrasivo que, históricamente, utilizaba arena de sílice, pero la industria moderna emplea ahora abrasivos angulares más seguros, como el óxido de aluminio o el granate, debido a la normativa sanitaria. Durante el proceso de chorro de arena, estas partículas angulares (que tienen aristas afiladas) impactan contra una superficie metálica, concentrando las fuerzas de impacto en pequeñas zonas de la superficie. Estos impactos eliminan materiales microscópicos de la superficie de la pieza, dejando nuevos surcos. Como resultado, se crea un perfil superficial irregular.
En comparación con el granallado, el chorro de arena puede aumentar el valor Ra de la superficie hasta en 0,5 µm. Sin embargo, estos valores suelen obtenerse de forma experimental. No existe un factor de conversión universal del Ra para el chorro abrasivo.
¿De qué manera varía la rugosidad de la superficie con el granallado?
A diferencia del chorro de arena, que utiliza granos cortantes, el granallado con perlas utiliza perlas de vidrio esféricas que impactan y deforman la superficie de la pieza. La superficie resultante es más uniforme, de aspecto mate y menos direccional que las superficies mecanizadas. El granallado con perlas es ideal para reducir el contraste visual de las marcas de mecanizado durante el acabado de las piezas. Mientras que el chorro de arena es adecuado para un tratamiento superficial más agresivo, el granallado con perlas resulta adecuado para superficies delicadas.
¿Qué parámetros de granallado influyen más en la rugosidad de la superficie?
Los valores finales de Ra de la superficie dependen de la combinación de los medios abrasivos, y no de un único parámetro.
Tamaño de las partículas abrasivas
El tamaño de las partículas influye en el tamaño y el espaciado de las hendiduras superficiales. Cuando una partícula grande o de forma angular y rugosa impacta contra la superficie de un componente, crea una hendidura grande, lo que da lugar a un perfil superficial más pronunciado. Este impacto genera valles y picos más profundos en el sustrato metálico. Por lo general, los valles y picos más profundos no son deseables, ya que pueden provocar corrosión y fallos en el recubrimiento.
Por el contrario, los abrasivos más pequeños producen una textura superficial más fina con marcas de impacto más próximas entre sí. Sin embargo, el número de impactos individuales supera al generado por los materiales abrasivos gruesos. Estos abrasivos más pequeños se suelen utilizar cuando los ingenieros buscan limpiar la superficie conservando al mismo tiempo su textura. No obstante, no está claro que las partículas más pequeñas den lugar a una menor rugosidad. Otros parámetros, como la presión, la forma de las partículas y la velocidad de las mismas, deben mantenerse constantes, tal y como se ilustra en la ecuación siguiente.
E ∝ ρD³v²
Dónde E es la energía cinética de la partícula, D es el diámetro de las partículas, ρ es la densidad del abrasivo y v es la velocidad de la partícula. Según la ecuación, incluso una partícula más pequeña puede tener un mayor impacto si se aumenta su velocidad. Esto se puede conseguir aumentando la presión del flujo de abrasivos.
Presión de chorro
La presión de granallado influye en la energía cinética y la velocidad de las partículas abrasivas que impactan contra la pieza. A alta presión, las partículas abrasivas salen de la boquilla a gran velocidad. Esto aumenta la energía disponible para la deformación de la superficie, lo que permite cortar y eliminar el material. Si no se controla la presión de granallado, puede tener varios efectos sobre la pieza. La siguiente tabla resume algunos de los efectos de los diferentes niveles de presión.
| Presión de chorro | Velocidad de las partículas | Efecto de superficie | Consecuencia típica de la fabricación |
|---|---|---|---|
| Bajo | Baja | Limpieza ligera/deformación | Alteración mínima del sustrato |
| Moderado | Más alto | Mayor limpieza y formación del perfil | Rango de preparación habitual |
| Alta | Mucho más alto | Mayor corte/deformación | Procesamiento más rápido, perfil más detallado |
| Demasiado alto | Muy alta | Eliminación agresiva de material | Riesgo de deformación, erosión o sobreexcavación |
Distancia de seguridad
La distancia de separación es la distancia entre la boquilla de chorro y la superficie de la pieza de trabajo. Si se mantienen constantes todos los factores de abrasión, la distancia de separación influye directamente en la energía transmitida a la superficie del material. Además, determina las zonas de distribución para la aplicación de las partículas abrasivas. Por lo tanto, al colocar la boquilla de partículas abrasivas, es importante considerar la distancia de separación como un parámetro de proceso controlado.
El flujo de partículas abrasivas tiende a expandirse a medida que las partículas salen del círculo. La concentración circular en la boquilla es menor que en la superficie de la pieza. La resistencia del aire a medida que fluyen las partículas modifica la velocidad de estas y la intensidad del impacto. A la misma presión de eyección, la velocidad de las partículas disminuye a medida que aumenta la distancia de separación. Esto da lugar, en consecuencia, a una rugosidad superficial más suave. Sin embargo, no siempre es así. Otros parámetros, como el diseño de la boquilla, la presión, el tamaño del abrasivo, la densidad y el ángulo de chorro, determinan la intensidad de la abrasión, definiendo así la rugosidad resultante.
¿Cuál es la diferencia entre el chorro de arena y el chorro de perlas a la hora de conseguir rugosidad superficial?
La diferencia más notable entre el chorro de arena y el chorro de perlas es el material abrasivo utilizado. Los materiales abrasivos empleados en el chorro de arena, como la arena y el óxido de aluminio, son afilados y angulosos. Estos materiales cortan, graban y decapan de forma agresiva la superficie del componente. El chorro de arena actúa rápidamente, eliminando material de la base. Es capaz de eliminar óxido grueso y pintura resistente. Es ideal para la limpieza industrial pesada, la eliminación de óxido y el decapado de pintura vieja en estructuras industriales.
Por otro lado, los materiales abrasivos utilizados en el granallado con perlas, como el vidrio y la cerámica, son minúsculos y esféricos. Golpean suavemente, limpian y pulen la superficie. A diferencia del chorro de arena, el granallado con perlas no elimina material de la superficie del componente de forma tan intensa. Es más lento y suave, y no altera las dimensiones subyacentes de la pieza. Las aplicaciones habituales del granallado con perlas son el acabado estético, la limpieza suave de componentes delicados y el pulido de piezas de motor.
Elegir entre el chorro de arena y el chorro de perlas
Hay varios aspectos que los ingenieros tienen en cuenta a la hora de decidir si optar por el chorro de arena o el chorro de perlas. En primer lugar, los ingenieros analizan el acabado superficial deseado. El chorro de arena se elige para superficies rugosas y con textura. Esto es habitual en procesos de pintura, recubrimiento y adhesión. El chorro de perlas se elige para superficies lisas, especialmente en el pulido de superficies. En segundo lugar, los fabricantes tienen en cuenta la destreza y la experiencia del operario. El chorro de arena requiere operarios más cualificados y con más experiencia para controlar el ángulo de la boquilla, la distancia de trabajo y la presión de abrasión. El chorro de perlas requiere operarios con menos experiencia y conocimientos básicos sobre algunos factores, como el tamaño de las perlas.
El otro parámetro es la disponibilidad de los equipos. Es más fácil acceder a los equipos de chorro de arena, que pueden adaptarse a cualquier otro material abrasivo. El chorro de perlas requiere equipos especializados; por lo tanto, no está ampliamente disponible. Además, los fabricantes tienen en cuenta la envergadura y los plazos del proyecto. Partiendo de esta base, el chorro de arena se caracteriza por una mayor tasa de eliminación de material y, por lo tanto, se utiliza en proyectos a gran escala. Esta técnica puede ayudar a los ingenieros a cumplir los plazos o a acortar el tiempo de fabricación. El chorro de perlas es lento y, por lo tanto, se utiliza en proyectos a pequeña escala. Sin embargo, permite obtener una producción de alta calidad.

















 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH