

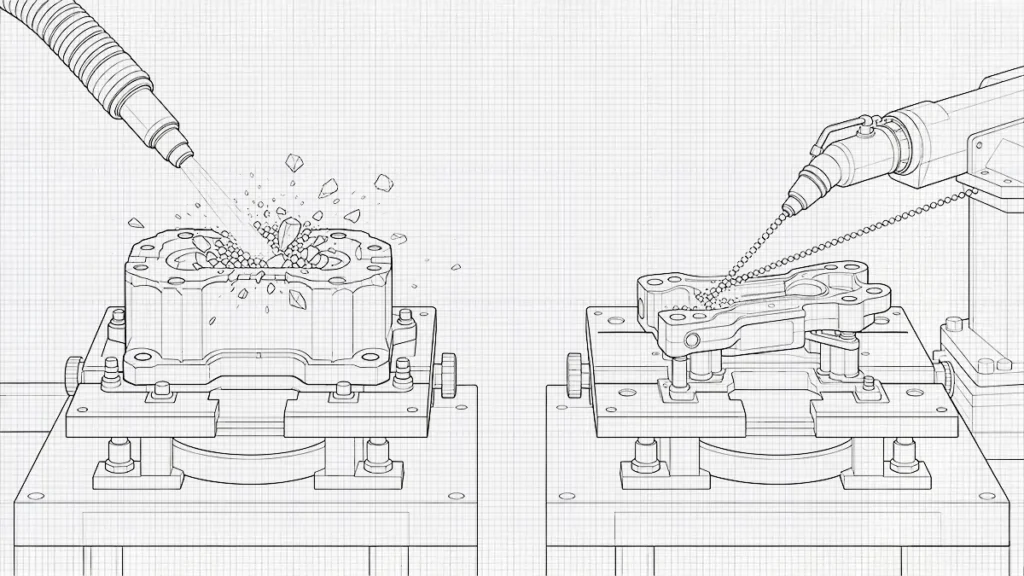
Durante os processos de fundição sob pressão de metais, soldadura ou maquinagem, podem formar-se depósitos e camadas de oxidação na peça. Se estas imperfeições superficiais não forem removidas, a qualidade da superfície da peça poderá ser afetada. Uma técnica amplamente utilizada pelos engenheiros para remover estes depósitos é o jato abrasivo.
Existem vários métodos de jateamento abrasivo à escolha, dependendo do custo, do acabamento superficial pretendido e do material a ser submetido ao jateamento. No entanto, independentemente do método selecionado, a textura final obtida depende de vários fatores, tais como o material do substrato, a geometria e o tamanho, o ângulo de impacto e a pressão de jateamento. Este guia apresenta uma visão geral do jateamento com areia e do jateamento com esferas, bem como da forma como estes alteram a rugosidade da superfície metálica.

O que é o jateamento abrasivo?
O jateamento abrasivo é o processo que consiste na utilização de ar pressurizado, combinado com partículas abrasivas secas ou misturadas com água, para incidir sobre uma peça ou superfície. A utilização de abrasivos durante o jateamento cria um efeito de martelamento, que permite remover ferrugem, escória de laminação, verniz e outros revestimentos da superfície. Isto limpa o objeto e cria uma estrutura superficial que pode servir como camada adesiva para um novo revestimento. Existem vários tipos de jateamento abrasivo, incluindo jateamento com areia, jateamento com esferas, jateamento húmido, jateamento a vácuo, jateamento centrífugo e jateamento com granalha.
No jateamento com areia, utiliza-se areia de sílica como abrasivo, enquanto no jateamento com esferas se utilizam esferas finas de vidro ou plástico como meio abrasivo. O jateamento com esferas proporciona uma limpeza relativamente suave em comparação com o jateamento com areia. A jateação húmida combina o abrasivo com água para melhorar a segurança do processo, reduzindo a poeira. A jateação centrífuga utiliza um disco de lâminas para impulsionar os abrasivos a alta velocidade em direção à superfície a ser limpa.
O que acontece à rugosidade da superfície metálica durante o jateamento abrasivo?
Os impactos repetidos e a alta velocidade das partículas no componente alteram a superfície. Diferentes materiais abrasivos requerem técnicas diferentes para alterar a superfície. As partículas podem cortar a superfície, martelar, fraturar ou deformar. Consequentemente, a superfície final apresenta picos e vales microscópicos, diferentes da peça maquinada original.
| Tipo de abrasivo | Geometria das partículas | Ação superficial dominante | Resultado típico |
|---|---|---|---|
| Contas de vidro | Esférico | Martelagem/deformação | Textura uniforme, mate ou acetinada |
| Óxido de alumínio | Angular | Corte/erosão | Perfil gravado mais arrojado |
| Granada | Angular/semi-angular | Corte e limpeza | Perfil moderado a agressivo |
| Grãos de aço | Angular | Corte/impacto | Perfil acentuado |
| Esferas de aço | Esférico | Martelagem de endurecimento | Superfície com covinhas e corte relativamente limitado |
De que forma o jato de areia aumenta a rugosidade da superfície?
O termo “jato de areia” tem sido tradicionalmente utilizado para se referir ao jato de areia, independentemente do material abrasivo utilizado. Na realidade, o jato de areia é um tipo de jato abrasivo que, historicamente, utilizava areia de sílica, mas a indústria moderna recorre agora a abrasivos angulares mais seguros, como o óxido de alumínio ou a granada, devido às normas de saúde. Durante o processo de jateamento com areia, estas partículas angulares (que possuem arestas afiadas) atingem uma superfície metálica, concentrando as forças de impacto em pequenas áreas da superfície. Estes impactos removem materiais microscópicos da superfície da peça, deixando novos sulcos. Como resultado, é criado um perfil de superfície irregular.
Em comparação com o jateamento com esferas, o jateamento com areia pode aumentar o valor Ra da superfície em até 0,5 µm. No entanto, estes valores são normalmente obtidos experimentalmente. Não existe um fator de conversão universal do Ra para o jateamento abrasivo.
De que forma o jateamento com esferas altera a rugosidade da superfície de forma diferente?
Ao contrário do jato de areia, que utiliza grãos cortantes, o jato de esferas utiliza esferas de vidro que, ao colidirem com a superfície da peça, a deformam. A superfície resultante é mais uniforme, de aspeto mate e menos direcional do que as superfícies maquinadas. O jateamento com esferas de vidro é mais indicado para reduzir o contraste visual das marcas de maquinagem durante o acabamento das peças. Enquanto o jateamento com areia é adequado para um tratamento de superfície mais agressivo, o jateamento com esferas de vidro é adequado para superfícies delicadas.
Quais são os parâmetros de jateamento que têm maior influência na rugosidade da superfície?
Os valores finais de Ra da superfície dependem da combinação dos meios abrasivos, e não de um único parâmetro.
Tamanho das partículas abrasivas
A dimensão das partículas afeta o tamanho e o espaçamento das indentações na superfície. Quando uma partícula angular grande ou de granulometria grossa colide com a superfície de um componente, cria uma indentação de grandes dimensões, produzindo um perfil superficial mais pronunciado. Esta colisão produz vales e picos mais profundos no substrato metálico. Vales e picos mais profundos são normalmente indesejáveis, uma vez que podem conduzir à corrosão e à falha do revestimento.
Pelo contrário, os abrasivos mais finos produzem uma textura superficial mais fina, com marcas de impacto mais próximas umas das outras. No entanto, o número de impactos individuais excede o gerado por materiais abrasivos grossos. Estes abrasivos mais finos são normalmente utilizados quando os engenheiros pretendem limpar a superfície, mantendo simultaneamente a sua textura. No entanto, não é claro que as partículas mais finas resultem numa menor rugosidade. Outros parâmetros, como a pressão, a forma das partículas e a velocidade das partículas, devem ser mantidos constantes, conforme ilustrado na equação abaixo.
E ∝ ρD³v²
Onde E é a energia cinética da partícula, D é o diâmetro das partículas, ρ é a densidade do abrasivo e v é a velocidade da partícula. De acordo com a equação, mesmo uma partícula mais pequena pode ter um impacto maior se a velocidade for aumentada. Isto pode ser conseguido aumentando a pressão do fluxo de abrasivos.
Pressão de jateamento
A pressão de jateamento influencia a energia cinética e a velocidade das partículas abrasivas que atingem o componente. A alta pressão, as partículas abrasivas saem do bocal a alta velocidade. Isto aumenta a energia disponível para a deformação da superfície, cortando e removendo assim o material. Se a pressão de jateamento não for controlada, pode ter vários efeitos no componente. A tabela seguinte resume alguns dos efeitos dos diferentes níveis de pressão.
| Pressão de jateamento | Velocidade das partículas | Efeito de superfície | Consequência típica do processo de fabrico |
|---|---|---|---|
| Baixa | Inferior | Limpeza leve/deformação | Alteração mínima do substrato |
| Moderado | Mais alto | Maior limpeza e formação do perfil | Intervalo de preparação comum |
| Elevado | Muito mais elevado | Maior corte/deformação | Processamento mais rápido, perfil mais detalhado |
| Excessivamente elevado | Muito elevado | Remoção agressiva de material | Risco de deformação, erosão ou jateamento excessivo |
Distância de segurança
A distância de trabalho é a distância entre o bocal de jato abrasivo e a superfície da peça. Mantendo todos os fatores de abrasão constantes, a distância de trabalho afeta diretamente a energia transmitida à superfície do material. Além disso, determina as áreas de distribuição para a aplicação das partículas abrasivas. Assim, ao posicionar o bocal de partículas abrasivas, é importante considerar a distância de trabalho como um parâmetro de processo controlado.
O fluxo de partículas abrasivas tende a expandir-se à medida que as partículas saem do círculo. A concentração circular no bocal é menor do que na superfície da peça. O arrasto do ar, à medida que as partículas fluem, altera a velocidade das partículas e a intensidade do impacto. À mesma pressão de ejeção, a velocidade das partículas diminui à medida que a distância de afastamento aumenta. Isto conduz, consequentemente, a uma rugosidade superficial mais suave. No entanto, nem sempre é este o caso. Outros parâmetros, tais como o design do bocal, a pressão, o tamanho do abrasivo, a densidade e o ângulo de jacto, determinam a intensidade da abrasão, definindo assim a rugosidade resultante da abrasão.
Qual é a diferença entre o jato de areia e o jato de esferas no que diz respeito à rugosidade da superfície?
A diferença mais notável entre o jato de areia e o jato de esferas reside nos materiais abrasivos utilizados. Os materiais abrasivos utilizados no jato de areia, como a areia e o óxido de alumínio, são afiados e angulares. Estes materiais cortam, gravam e descascam agressivamente a superfície do componente. O jato de areia atua rapidamente, removendo o material de base. É capaz de remover ferrugem espessa e tinta resistente. É ideal para limpeza industrial pesada, remoção de ferrugem e decapagem de tinta antiga em estruturas industriais.
Por outro lado, os materiais abrasivos utilizados no jateamento com esferas, tais como o vidro e a cerâmica, são minúsculos e esféricos. Estes martelam, limpam e polêm suavemente a superfície. Ao contrário do jateamento com areia, o jateamento com esferas não retira material da superfície do componente de forma tão intensa. É um processo mais lento e suave, e não altera as dimensões subjacentes da peça. As aplicações comuns do jateamento com esferas incluem o acabamento estético, a limpeza suave de componentes delicados e o polimento de peças de motores.
Escolher entre o jato de areia e o jato de esferas
Existem várias considerações que os engenheiros têm em conta ao decidir se devem adotar o jato de areia ou o jato de esferas. Em primeiro lugar, os engenheiros analisam o acabamento superficial pretendido. O jato de areia é escolhido para superfícies rugosas e texturadas. Isto é comum em processos de pintura, revestimento e colagem. O jato de esferas é escolhido para superfícies lisas, especialmente no polimento de superfícies. Em segundo lugar, os fabricantes têm em conta a competência e a experiência do operador. O jato de areia requer operadores mais qualificados e com mais experiência para controlar o ângulo do bocal, a distância de trabalho e a pressão de abrasão. O jato de esferas requer operadores menos experientes, com conhecimentos básicos sobre alguns fatores, tais como o tamanho das esferas.
O outro parâmetro é a disponibilidade do equipamento. É mais fácil obter acesso a equipamento de jateamento com areia, que pode ser adaptado a qualquer outro material abrasivo. O jateamento com esferas requer equipamento especializado; por isso, não está amplamente disponível. Além disso, os fabricantes têm em conta a escala e os prazos do projeto. Nesta base, o jato de areia caracteriza-se por uma maior taxa de remoção de material e, por isso, é utilizado em projetos de grande escala. Esta técnica pode ajudar os engenheiros a cumprir prazos ou a reduzir o tempo de fabrico. O jato de esferas é lento e, por isso, é utilizado em projetos de pequena escala. No entanto, permite uma produção de alta qualidade.

















 PT
 EN
 ES
 FR
 DE
 IT
 NL
 PL
 AR
 JA
 KO
 ZH