

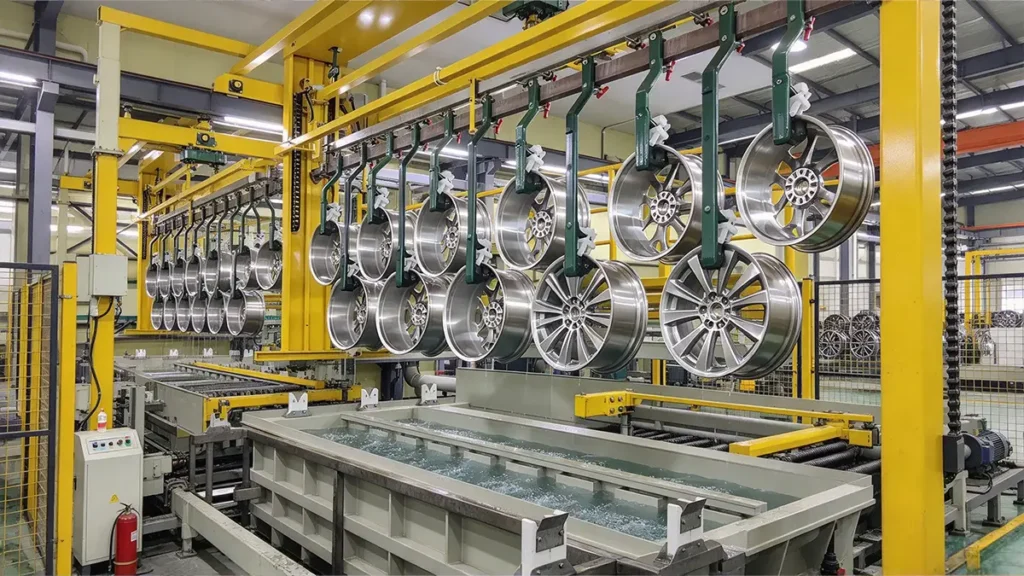
亜鉛メッキは、被覆対象の基材を強化する軽量な処理法です。金属表面に亜鉛被膜を形成することで物理的なバリアを作り出し、基材の寿命を延ばします。このバリアが湿気の基材への浸透を防ぎ、それによって錆の発生を抑制します。 亜鉛被膜は、下地の鉄系金属に比べて酸化速度が著しく遅いため、事実上「犠牲陽極」として機能し、腐食防止に最適です。亜鉛メッキは、リサイクルや再利用が可能であるため、金属メッキの中でも環境に優しい選択肢と言えます。では、亜鉛メッキとは一体何なのでしょうか?
最も簡単な定義
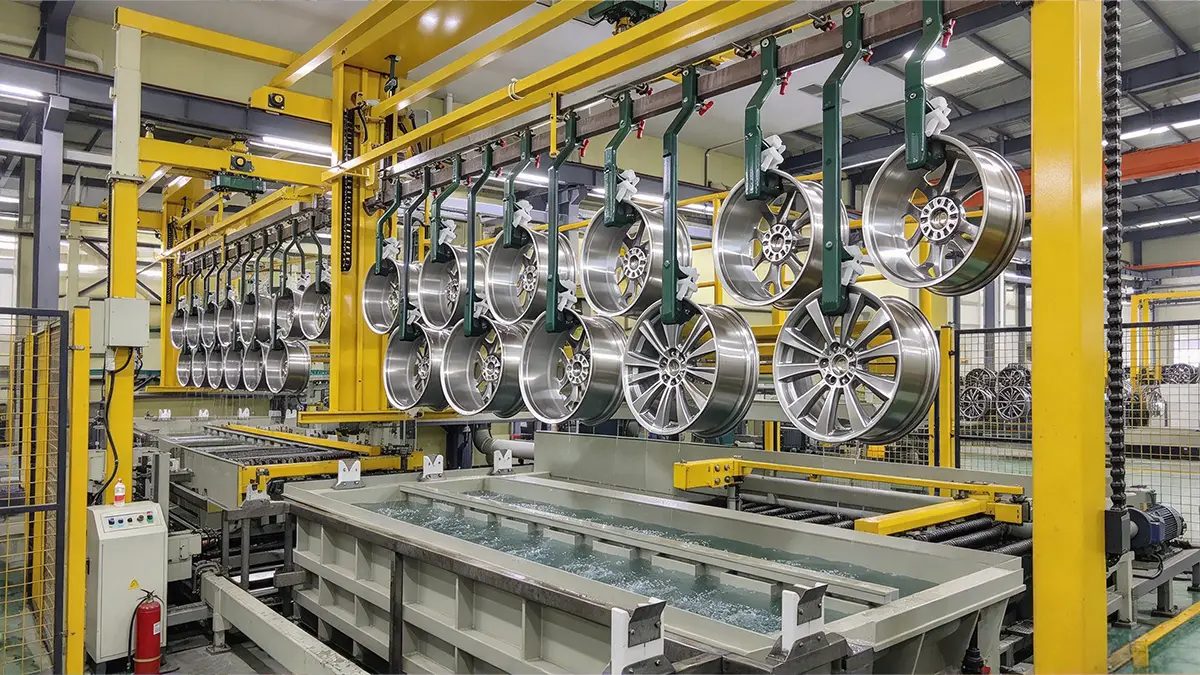
亜鉛メッキ(正式には「亜鉛電気めっき」と呼ばれる)は、溶融亜鉛めっきに伴うような極端な熱を必要とせずに、腐食を防ぎ金属を保護する精密仕上げ加工です。この方法では、金属表面に薄い亜鉛層を形成します。 亜鉛めっきでは、亜鉛イオンを含む電解液を使用し、金属表面に亜鉛被膜を形成します。この薄い亜鉛層が、金属と空気や湿気との反応を防ぎ、錆の発生を抑制します。.
亜鉛電気めっきの工程とはどのようなものですか?
亜鉛めっきは、高度な技術を要する工程です。以下に、亜鉛めっきの具体的な手順を詳しく解説します。.
1. 表面処理
基材の表面を洗浄し、錆、油、汚れを取り除いてください。亜鉛メッキを長期間良好な状態に保つため、アルカリ性洗剤を使用してください。また、洗浄によって生じた廃水はすべて、金属表面処理に関する連邦の排水基準に従って適切に処理されるようにしてください。 [1]. 洗浄が不十分だと、膨れや剥がれなどの欠陥が生じる可能性があります。洗浄工程では、金属を150~200°Fの溶液槽に5~10分間浸し、汚れを除去します。その後、表面の錆を取り除くための酸処理が行われます。 一部の業者では、微細な洗浄を行うために電気洗浄機を使用し、金属の陽極または陰極側に電荷を印加することもあります。.
2. 電解質溶液の調製
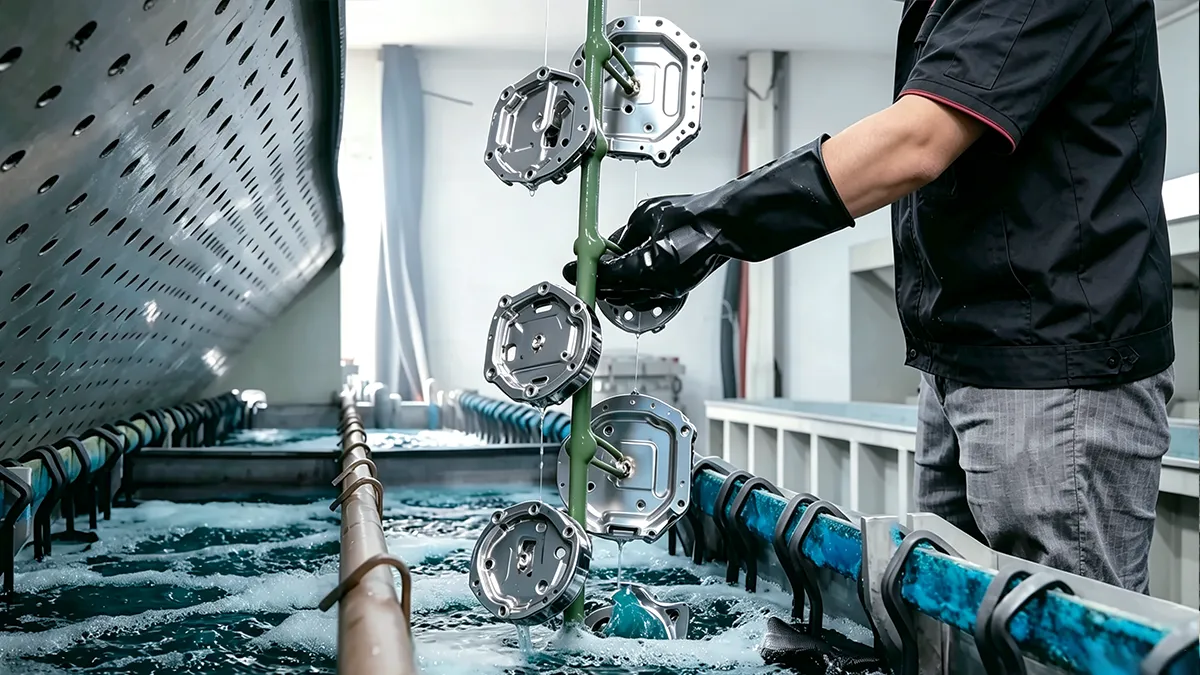
亜鉛めっきを行う際、作業者は被めっき物を、めっき浴とも呼ばれる専用の電解液に浸漬する必要があります。このめっき浴には通常、さまざまな化学物質と、めっき工程を円滑に進めるのに役立つ亜鉛イオン溶液が含まれています。また、これにより、最終製品に求められる物理的・化学的特性を付与することも可能です。.
3. 電気化学反応
亜鉛めっきは電気化学反応に基づいており、この反応では、亜鉛イオンが電解液を介して陽極から陰極へと移動します。この反応において、亜鉛陽極は酸化され、めっき浴中に亜鉛イオンが放出されます。これらの正に帯電した亜鉛イオンは、負に帯電した陰極(そこに金属部品が取り付けられている)に向かって移動します。.
陰極では、亜鉛イオンが還元され、金属表面に固体層として析出する。固体の亜鉛陽極は電子を失い、正に帯電した亜鉛イオンが生成される。これらのイオンは、電解液中を移動して陰極へ向かう。陽極での反応は次の通りである。;
Zn (s) → Zn²⁺ + 2e⁻
陰極では、還元反応が起こります。亜鉛イオンは電子を受け取り、金属部品の上に薄く均一な亜鉛層として固まります。この層は、下地の金属を保護する犠牲陽極として機能し、腐食に対して強力な防護効果を発揮します。反応式は以下の通りです。.
Zn²⁺ + 2e⁻ → Zn (s)
4. 洗浄と仕上げ
亜鉛めっき工程の各主要工程の後には、部品を水で洗浄してください。めっき後は、液体が入った容器で部品を洗浄して表面の汚染物質を取り除き、その後適切に乾燥させてください。汚染がひどい場合は、すすぎを繰り返し行うこともできます。 汚染の程度に応じて、流水下または洗浄槽内で部品を洗浄することができます。さらなる保護が必要な場合は、後処理工程にシーラーや不動態化処理を組み込むことができます。.
亜鉛メッキの仕上げ(不動態化処理)にはどのような種類がありますか?
亜鉛メッキの厚さを調整するために、さまざまな種類の亜鉛メッキが用いられています。.
黄色亜鉛メッキ
この亜鉛めっきは自動車産業で最も一般的に用いられており、錆や腐食に対して適度な保護効果を発揮します。 黄亜鉛メッキは、亜鉛メッキ工程をさらに発展させたものです。亜鉛メッキの後、不動態化処理が行われます。これは、クロメート類やその他の成分を含む不動態化溶液を亜鉛表面に塗布し、化学反応によって黄色の不動態化皮膜を形成するものです。従来の黄クロメートには六価クロムが含まれていることが多いため、施設では労働安全衛生規制で義務付けられている通り、曝露管理措置を厳格に実施しなければなりません。 [2]. 。この不動態化皮膜により、黄色の亜鉛メッキ部品には、通常の亜鉛メッキ部品とは異なる独自の特性がもたらされます。これは、組成の観点から見て、両者の最も大きな違いです。.
黄亜鉛メッキは、主に機械加工、自動車、家電などの産業で、自動車部品や家電製品の筐体などに用いられています。耐食性や耐摩耗性に加え、優れた装飾性も備えており、製品の美観を高めます。.
青色/透明亜鉛メッキ
この種の亜鉛メッキは、一般的に耐食性は低いものの、他の亜鉛メッキに比べて環境に優しい。.
クリア亜鉛メッキとは、メッキ後の工程の一環として亜鉛の上に施される無色のクロメート変換被膜を指します。クリアクロメート(または不動態化処理)は、亜鉛層を保護し、さらなる防食効果をもたらします。この仕上げにより、部品表面はわずかに青みがかった銀色の外観となります。.
青色または透明の亜鉛メッキは、その美しい仕上げから、機械部品、ワッシャー、ネジ、装飾用途などで広く使用されています。.
黒亜鉛メッキ
ブラック亜鉛とは、黒色酸化皮膜、実際の黒色メッキ、あるいはその両方を用いた金属メッキのことです。オリーブドラブ色から純黒色までの仕上げが可能なこの亜鉛メッキは、特に黒色酸化皮膜が使用された場合、より強力な耐錆性を発揮します。その暗い色合いから、装飾目的で用いられることもよくあります。.
特徴的な黒色を実現するために、亜鉛メッキを施した部品を、硫化ナトリウムまたはコバルト系化合物を含む溶液に浸漬します。これにより、表面が黒色の亜鉛化合物(多くの場合、ZnSなど)に変化し、耐食性が向上します。.
浴液の化学:酸性亜鉛めっきとアルカリ性亜鉛めっき
メッキ後の仕上げ処理に加え、電気めっきの核心となるプロセスは、その浴の化学的性質によって定義されます。 酸性亜鉛めっきでは、アルカリ性電解液の代わりに酸性電解液を使用するため、めっき速度が速く、複雑な形状やめっきが困難な表面に対しても優れた被覆性が得られます。この技術は、複雑な形状や深い凹みを持つ部品に特に有効です。なぜなら、酸性浴はアルカリ性法よりも、こうしためっきが困難な領域をより均一に被覆することができるからです。.
酸亜鉛めっきはめっき速度が速いため、大量生産に適しています。滑らかで均一な仕上げが得られる一方で、めっきの過剰や水素脆化を防ぐためには、酸浴を慎重に管理する必要があります。.
さまざまなパラメータは亜鉛めっきにどのような影響を与えるのでしょうか?
高品質な亜鉛めっき仕上げを実現するには、さまざまなパラメータを制御する必要があります。一般的に、材料表面にめっきされた亜鉛の質量は、次の式で表されます。;
亜鉛メッキの質量(g/m2)= 厚さ × 密度 (g/m3)
コーティングの厚さ
特定の環境において亜鉛めっきの耐久期間を左右する最大の要因は、その厚さです。たとえその他の条件がすべて同じであっても、厚さ10マイクロメートル(µm)の亜鉛めっきは、厚さ30 µmのものよりもはるかに早く劣化してしまいます。 亜鉛めっきの耐用年数は、その厚さと、めっきがさらされる環境の腐食性との間に正の相関関係があります。.
コーティングの厚さは、業界標準であるX線蛍光分析法(XRF)を用いて測定することができます。 この方法では、ハンドヘルド型または卓上型のXRF装置を用いて、被膜表面にX線を照射し、亜鉛層から放出される蛍光X線のエネルギーを測定します。製造ロット間で測定精度を保証するためには、これらのXRF装置を、各国の計量標準機関によって認定された標準試料を用いて定期的に校正する必要があります。 [3]. これにより、数秒のうちに、マイクロメートル単位の正確かつ非破壊的な厚さ測定が可能になります。.
2つ目の測定手法は、磁気誘導(渦電流)を利用するものです。磁気誘導式厚さ計は、被覆面に直接プローブを当て、亜鉛の下にある鋼基材の磁気応答を検出することで厚さを測定します。この種の厚さ計はXRF測定器よりも安価であり、日常的な工程検査には十分な精度を提供します。 その制限として、磁性体である基材が必要である点(鋼は条件を満たすが、アルミニウムは満たさない)や、表面粗さ、部品の形状、操作者の技法の影響を受けやすい点が挙げられます。.
pH値
めっき液のpH値を適正に維持することは、安定しためっき品質を確保するために不可欠です。pH値は、亜鉛イオンが部品の表面にどれだけ滑らかに析出するかに影響を与え、密着性にも影響を及ぼす可能性があります。.
温度
めっき浴の温度は、めっき工程において重要な役割を果たします。一般的に、温度が高いほど析出速度は速くなりますが、過熱による欠陥の発生を防ぐため、温度は慎重に制御する必要があります。.
電流密度
電流密度は、亜鉛イオンが金属表面に堆積する速度に影響を与えます。電流密度を一定に保つことは、均一な亜鉛層を形成するために極めて重要であり、電流密度の変動は被膜厚さの不均一を招く恐れがあります。.
電圧
めっき槽の両端に電圧を印加することで、陽極から陰極への亜鉛イオンの移動が促進されます。適切な電圧レベルを設定することで、装置や部品に過度な摩耗を与えることなく、効率的なめっきを行うことができます。.
メッキ時間
部品がめっき浴に浸漬されている時間が、亜鉛層の厚さを決定します。一般的に、浸漬時間が長いほど被膜は厚くなりますが、めっきしすぎると脆化や密着不良を引き起こす可能性があります。.
亜鉛メッキの欠陥のいくつかは、どのように管理すればよいのでしょうか?
白さび
白錆や白い変色は、リスクが高いことを示しています。これは、亜鉛表面に酸化亜鉛や水酸化亜鉛が生成されることによって引き起こされ、通常は、適切な不動態化処理を行わずにメッキの前後に湿気にさらされたことが原因です。また、メッキ後に部品が不適切に保管されたり、湿気の多い環境で輸送されたりした場合にも発生することがあります。 白錆が軽度で表面的なものである場合は、影響を受けた部品を再パッシベーションすることで修復できます。錆がひどい部品については、通常、めっきの剥離、再めっき、および再パッシベーションが必要となります。予防策としては、亜鉛めっき直後に遅滞なくパッシベーション処理を行うことが挙げられます。梱包前には部品を十分に乾燥させてください。.
赤い錆
鋼基材に早期の赤錆が発生している場合は、亜鉛めっき層が腐食によって完全に消耗しているか、あるいは当初から亜鉛のめっき厚が不十分であったことを示しています。また、凹部でのめっきムラが原因である場合もあります。これを防ぐには、使用環境に適したASTM B633の使用条件を指定してください。 ねじ部や凹部のある部品には、均一な被覆を確保するために、アルカリ性亜鉛めっき浴を使用してください。.
焦げ跡
暗灰色で、ざらざらした、あるいは粉状の亜鉛めっき層が見られる場合は、高電流密度領域における過大な電流密度によって、めっきが過剰に堆積したことを示しています。 この焼付めっき層は、密着性が低く、耐食性も劣り、特徴的なくすんだざらざらした外観を呈します。これを防ぐには、めっき液の組成や部品の形状に適した電流密度を使用し、突起部に陽極を近づけすぎないようにしてください。.
水ぶくれと皮むけ
亜鉛めっき層の下に発生する隆起や膨れは、通常、表面処理が不十分であるか、局所的な汚染が原因です。これを解決するには、前処理としての洗浄とスケール除去を徹底してください。.
水素脆化
目に見える表面欠陥ではないものの、酸洗いやメッキ工程中に吸収された原子状水素は、高強度鋼製部品に壊滅的な脆性破壊を引き起こす可能性があります。 これを防ぐため、高張力部品は、めっき直後にASTM B633規格に厳密に従った焼鈍処理(ストレスリリーフ)を行う必要があります。これは、連邦航空および宇宙機用材料規格の要件によって義務付けられている、極めて重要な構造安全手順です。 [4].
結論
亜鉛めっきは、金属部品に対して信頼性が高く、コスト効率に優れた防食効果をもたらします。めっき浴のパラメータを厳密に管理し、適切な不動態化剤を選択することで、メーカーは欠陥を防止し、精密部品や特注のプロトタイプに対して、長期間にわたる工業用グレードの性能を保証することができます。.
参考文献
[1] 米国環境保護庁(EPA)。(発行年不明)。. 金属表面処理排水ガイドライン(40 CFR 第433部). EPAの産業排水ガイドライン。出典: https://www.epa.gov/eg/metal-finishing-effluent-guidelines
[2] 労働安全衛生局(OSHA)。(発行年不明)。. 六価クロム – 安全・健康に関するトピック. 米国労働省。出典: https://www.osha.gov/hexavalent-chromium
[3] 米国国立標準技術研究所(NIST)。(発行年不明)。. 標準参照物質(SRM). 米国商務省。出典: https://www.nist.gov/srm
[4] 米国航空宇宙局(NASA)。(2021年)。. NASA-STD-6016:宇宙機に関する標準材料および製造工程要件. NASA技術基準システム。出典: https://standards.nasa.gov/standard/NASA/NASA-STD-6016















 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH