

現代のエンジニアリングが進化するにつれ、高度な加工プロセスへの需要はますます高まっています。このため、製造業者は厳しい生産要件を満たすために、新たな手法にますます注目するようになっています。.
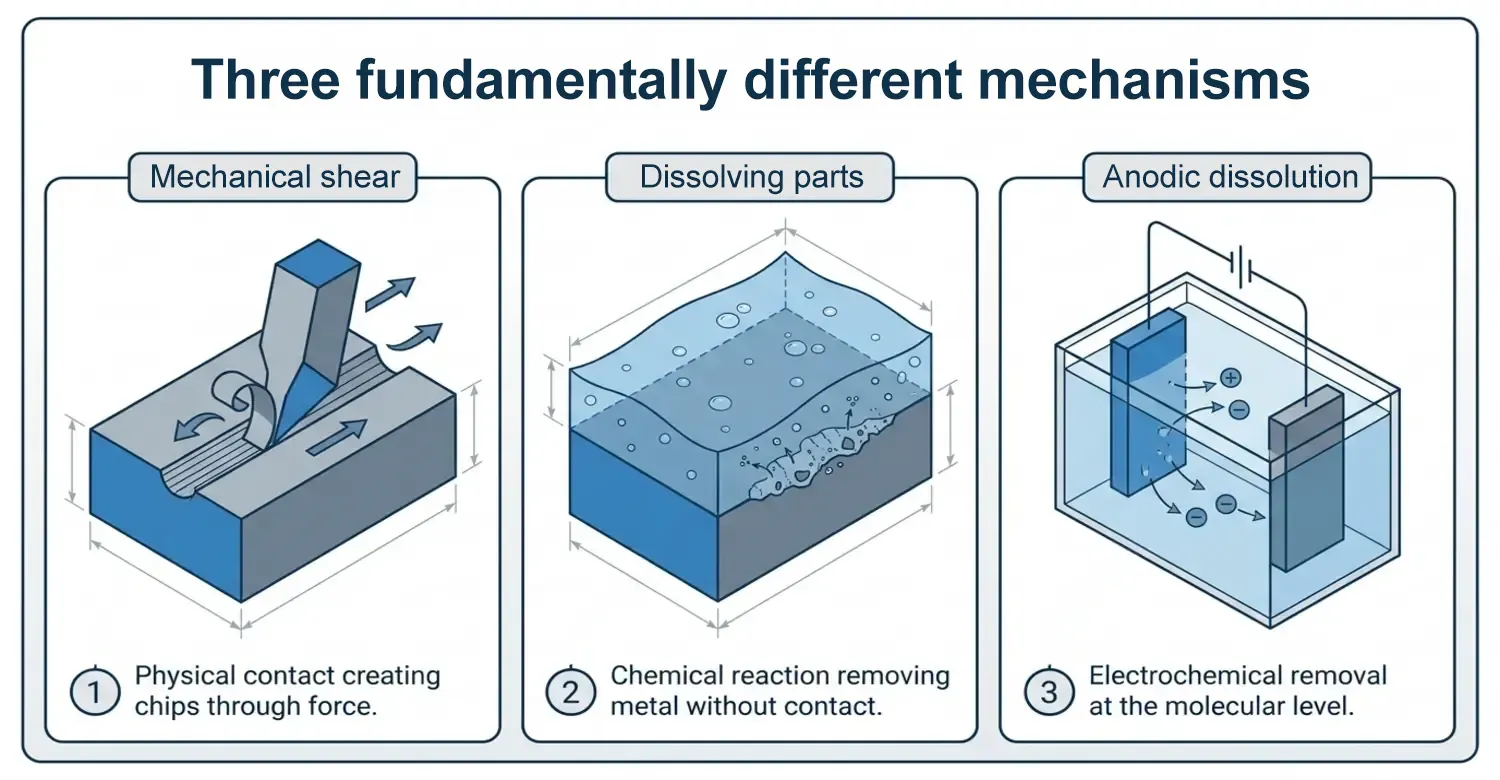
機械的、化学的、および電気化学的加工は、材料を除去するために3つの根本的に異なるメカニズムを採用しています。これらの中からどれを選ぶかは、単にどれが他よりも優れているか、あるいは望ましいかという問題ではありません。主な考慮事項は、形状、材料の硬度、残留応力の許容度、あるいは肉厚などです。.
本ガイドでは、表面仕上げ、公差、材料の適合性、およびエンジニアリングコストの観点から、これら3つのプロセスを比較・分析しています。これにより、調達担当者は見積依頼を行う前に、適切なプロセスを候補として絞り込むことができます。.
これら3つの加工ファミリーの違いは何ですか?
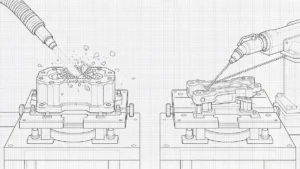
機械加工では、切削加工という製造手法を用いて、未加工のワークピースから材料を除去します。このプロセスでは、ドリルや回転するエンドミルなどの切削工具をワークピースに直接接触させ、機械的せん断や局所的な塑性変形を利用して切りくずを生成しながら、所望の形状を形成します。 [1]. 最終製品の表面品質や寸法パラメータは、原材料、切削工具、加工機のパラメータなどの要因によって左右されます。スイス式加工(スイス型旋削)やCNCフライス加工は、このカテゴリーに分類されます。.
化学加工は、腐食性のある液体化学薬品を用いて金属表面の一部を溶解させ、材料を除去する加工法です。除去してはいけない部分を保護するために、マスキング剤やフォトレジストが使用されます。フォトエッチング(光化学的加工)、ケミカルミリング、およびブランキングは、いずれも同様の材料除去の原理に基づいています。これらの加工法の選択は、材料の厚さや形状によって決まります。.
電気化学加工(ECM)は、機械的または熱的な接触を一切伴わず、純粋に陽極溶解によって材料を除去する加工法である。 一方、放電加工(EDMおよびWEDM)は、火花による侵食を利用しています。これらの非伝統的な加工法では物理的な切削力が加わらないため、従来のフライス刃では破損してしまうような焼入れ済みの工具鋼や複雑な輪郭の加工に非常に適しています。.
「表面仕上げ」と「公差」は、どのような点で異なるのでしょうか?
加工能力には大きなばらつきがあることを私たちは理解しています。したがって、一般的な主張よりも具体的な数値の方が価値があります。公差の指定や表面仕上げの仕様が、通常、調達判断の決め手となるため、この関係性を理解することは極めて重要です。.
| パラメータ | CNCフライス加工/スイス式加工。. | 化学ミリング/ブランキング/フォトエッチング | EDM/WEDM |
|---|---|---|---|
| 一般的な公差。. | フライス加工では±0.05 mm、旋削加工による直径では±0.025 mm、リーマ加工およびボーリング加工では±0.01 mmに締め付けます。. | 標準的なフォトエッチングの場合、金属の厚さはおよそ±10%、つまり約±0.005~0.032インチです。. | 複数回のスキム加工を行うことで、±0.002 mmのプロファイル公差を実現可能です。. |
| 達成可能な許容誤差。. | シャフトの表面や精密な内径穴など、管理対象の部品において±0.01 mm。. | 0.005インチ未満の極薄箔において、±0.001インチ(±0.025 mm)。. | 2回目の加工では±0.0005インチ。. |
| 表面粗さ(Ra)。. | 1.6~3.2 µm:フライス加工、0.8~1.6 µm:旋削加工、0.1~0.4 µm:研削加工によりさらに微細化。. | エッチング加工による表面テクスチャであり、研磨仕上げではない。通常、Raとして指定されることはない。 | 粗削りでは3.2~6.3 µm、標準仕上げパスでは0.8~1.6 µm、最終仕上げパスでは0.2~0.4 µmまで削り込む。. |
| 適用基準。. | 直線・角度公差についてはISO 2768-1、表面粗さ等級についてはISO 2768-2。. | 航空宇宙分野における化学めっき加工についてはAMS 2640、材料除去率の試験方法についてはASTM B767。. | プロファイルおよび幾何公差に関するASME Y14.5。. |
について 支配する物理学 また、加工工程における材料の除去方法や挙動にも影響を及ぼします。.
ケミカルミリングでは、エンジニアは初期部品にエッチング余裕を組み込むことで、ミリングによる寸法変化を考慮しなければなりません。これには、計画されたエッチング深さに10~20%の公差係数を加えた分だけ、材料を追加することが含まれます。.
フォトエッチングにおいて、アンダーカットの補正は、化学エッチングの等方性という性質上、極めて重要な要素となります。化学エッチングでは、垂直方向の厚さ全体にわたってエッチングが進むにつれて、フォトレジストマスクの下の材料が除去されていくためです。エッチングファクターは、プロセスや材料によって異なりますが、1:1から3:1の範囲にあります。.
EDM加工において、Ra(表面粗さ)と公差は密接に関連しています。Ra <1.5 μmという厳しい管理下での滑らかな仕上げには、±0.010 mmの公差が設定されるべきです。寸法公差を緩めることなく鏡面仕上げを求める場合、サイクルタイムは大幅に増加します。.
各プロセスでは、実際にはどのような材料を処理できるのでしょうか?
CNCフライス加工/スイス式加工では、幅広い合金、金属、エンジニアリングプラスチックに対応しています。合金の例としては、ステンレス鋼、真鍮、アルミニウム合金(Al7075、6061)、チタンなどが挙げられ、プラスチックではPEEKやデルリンなどが含まれます。 多軸加工では、スイス式加工機ではその細長い回転部品構造のせいで加工できない、複雑な3D形状やアンダーカットの加工が可能です。.
ケミカルミリングは、アルミニウムやその合金で一般的に行われています。マグネシウム、チタン、銅、および一部の難溶金属(タンタル、モリブデン)など、他の金属もこの処理が可能です。 ケミカルミリングは、機械的な方法では解決できない特定の冶金上の問題を解決します。例えば、チタン鍛造品から脆いアルファ層を除去することが可能ですが、これを機械的に行うと、研削によって残留応力が生じ、材料に亀裂が生じるリスクがあります。この特性により、航空宇宙OEMの機体外板パネルのような複雑な曲面を持つ部品の軽量化に貢献しています。.
フォトエッチング/化学ブランキングは、ステンレス鋼、ニッケル合金、真鍮、銅、コバー、インバー、ばね用鋼などの金属に適用可能です。厚さ0.01 mmから2 mmの箔や板材に適しています。.
EDM/WEDMは、あらゆる導電性材料の加工に最適です。代表的な材料としては、焼入れ鋼、真鍮、超硬合金、チタン合金などが挙げられます。EDMの最大の利点は、他の加工法では加工が困難、あるいは不可能な硬質で導電性のある金属を、高精度に成形できる点にあります。.
各プロセスにおけるコスト要因とリードタイム。.
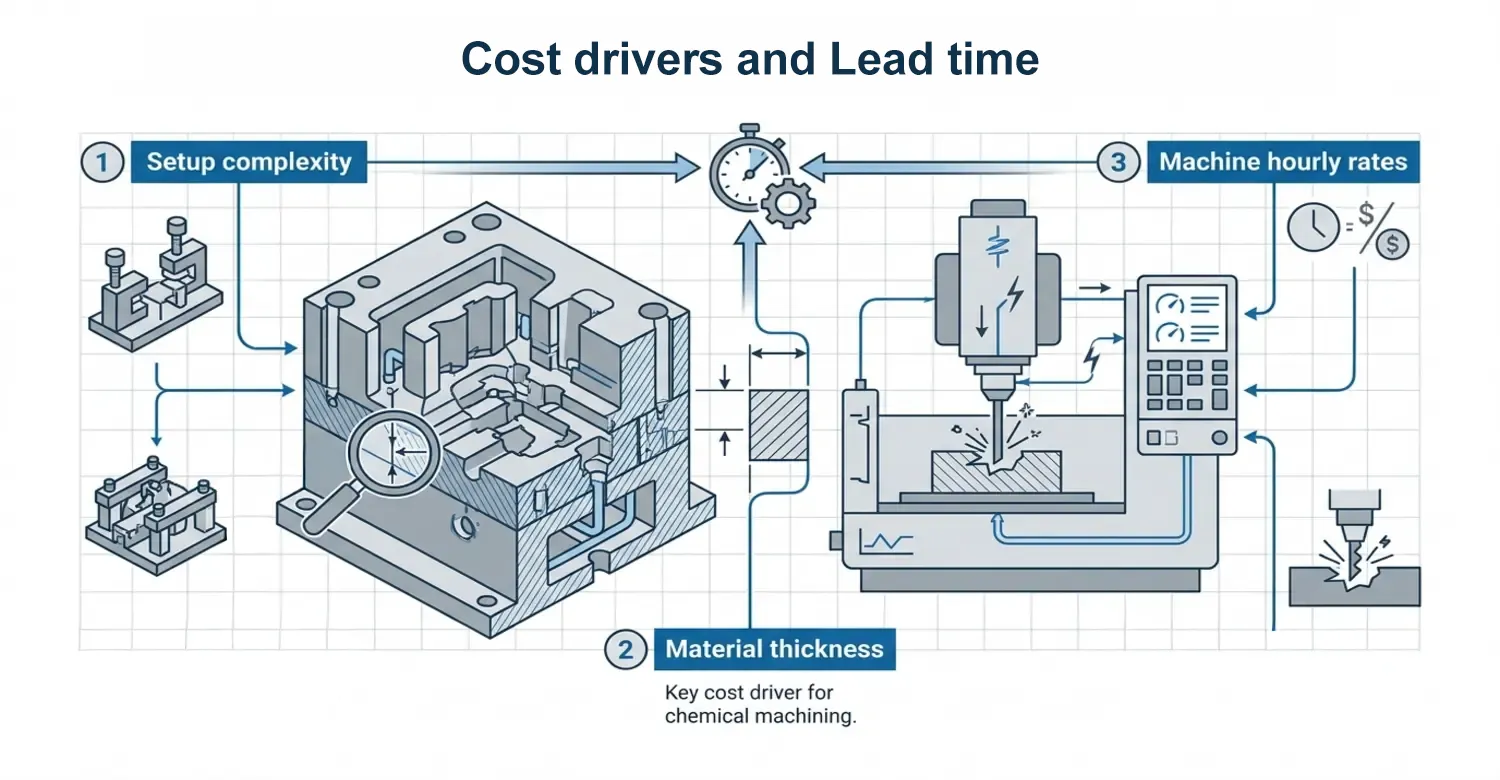
CNCフライス加工およびスイス型加工のコストとリードタイムは、主に以下の要因によって生じます:
- 材料の選択は、原材料価格と加工性の両面からコストに影響を与えます。例えば、チタンのブロックはアルミニウムに比べて高価ですが、その切削には3倍の時間がかかります。.
- 薄肉、深いポケット、アンダーカットなどの部品形状には、特殊な金型や複数回のセットアップを要する加工が必要となります。.
- 設定の複雑さ(例えば±0.005インチといった厳しい公差など)は、正確なパラメータを達成するために切削速度を落とす必要があり、検査頻度が増加し、追加の仕上げ加工が必要となるため、コストが高くなります。.
ケミカルマシニングのコストとリードタイムを左右する要因は、以下の通りです:
- 材料の厚さが厚い場合(1.5 mm超)、エッチング時間、エネルギー、および薬品の消費量が増加します。.
- 部品が個々の切断単位ではなく、シート単位で価格設定されるロット数量。これにより、単価が低減されます。.
- メッキ、熱処理、あるいは特定の品質保証検査といった二次加工には、追加コストがかかります。.
EDMおよびWEDMのコストは、機械の時間単価、部品の厚さ、およびセットアップ費用に大きく左右されます。.
- 標準的な作業の機械時間単価および外注機械費用は、$75~$120/hr.の範囲であり、高精度の専門作業の料金は$100~$150/hr.です。 また、特注部品の納期は、試作および量産において3~10日かかります。.
- 材料の種類や硬度によって加工条件に差が生じ、焼入れされた工具鋼などの材料は、焼きなまし処理された冷間圧延鋼よりも速く切削できます。冷間圧延鋼には、放電を妨げる不純物が含まれています。材料の厚さが増すにつれて、切削速度は低下します。.
- 追加のスキム切削を行うことで、表面品質が向上します。 ワイヤ放電加工は多段加工プロセスであるため、Ra 2.5~3.2 µmの表面粗さを実現できます。スキム加工を1回行うとRa 0.4 µm、2~3回行うとRa 0.25 µm以下になります。加工回数が増えるごとに、加工時間と工具費が増加します。.
加工プロセスの比較:CNC/スイス式 対 化学的加工 対 放電加工(EDM)。.
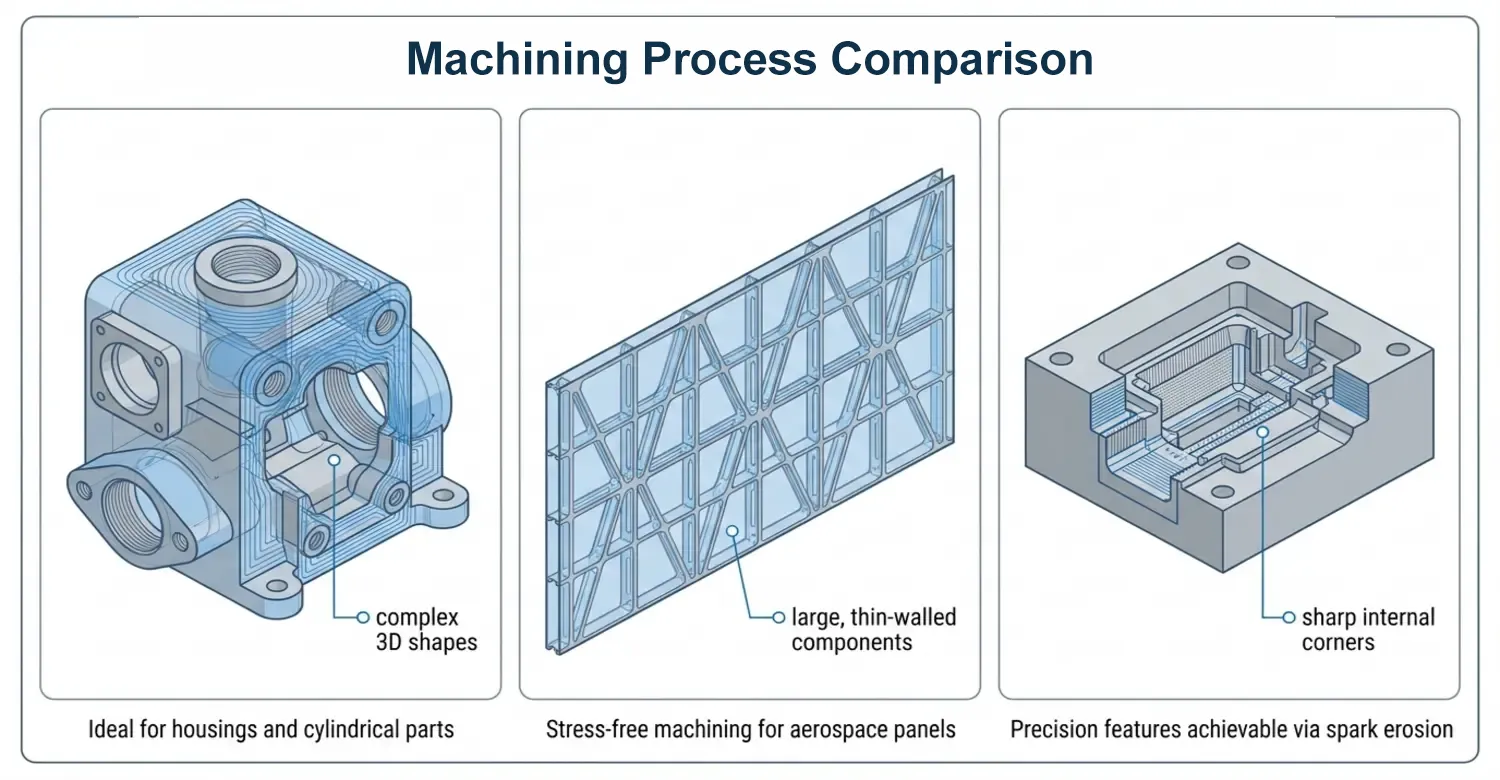
CNCフライス加工およびスイス式加工は、複雑な3D形状、ブロックハウジング、および高精度な円筒形部品の加工に最適です。高い寸法精度、機械的耐久性、および表面仕上げが求められる部品は、これらの加工法を用いて製造するのが最適です。.
アルミニウム製ハウジングや医療用グレードのABS製筐体などの部品を製造する際、フライス加工を用いることで、1回のセットアップで肉厚、ねじの精度、およびボス形状を精密に制御することができます。この手法により、再クランプによる誤差を最小限に抑え、部品全体にわたって厳しい公差を確実に満たすことができます。 スイス式フライス加工は、シャフトやピンなどの小径で長い回転部品に最適です。.
ケミカルミリングは、複雑な形状を持ち、滑らかな仕上げが求められる大型の薄肉部品に最適な加工法です。金属の内部結晶組織を損なわないため、機械的応力が生じません。 フォトエッチングや化学ブランキングにおいて化学的に溶解された材料は、通常の機械加工で生じるようなバリを形成しません。必要な箇所のみを削り取ることで、このプロセスは材料の無駄や追加の仕上げコストを削減します。化学ミリングは、広範囲にわたる表面の軽量化において、航空宇宙産業で特に優れた効果を発揮します。.
電気化学加工(ECM)は、部品に熱的または機械的な応力を与えることなく複雑な形状を加工できるという点で高く評価されています。一方、EDMやWEDMは、硬質で導電性のある金属を成形し、物理的な切削力を伴わずに鋭い内角や微細な穴といった複雑な細部を形成するのに最適です。 WEDMは、金型製造において軟質材料による事前加工を不要にする一方で、放電による再結晶層や熱影響部(HAZ)を生成します。局所的な高熱エネルギーによって表面の微細構造が溶融し、急速に冷却されるため、繊細な用途では後処理が必要になる場合があります。 [2].
結論
ここで取り上げた加工プロセスの中で、あらゆる部品に通用する単一の方法は存在せず、また他の方法より優れているというものでもありません。より良い結果を得るためには、それぞれの特長を組み合わせたり、ニーズに最も適した方法を選択したりすることが不可欠です。.
ファーストモールドでは、より良い製造上の判断が、より優れたエンジニアリング成果につながると考えています。そのため、エンジニアや製造業者が自信を持って頼りにできる、実用的かつ実績に裏打ちされた知見を提供することに尽力しています。 さまざまな生産技術の検討、設計の策定や最適化をお考えの場合、適切なプロセスの選択が不可欠です。経験豊富なチームがお客様の用途に合わせて適切な指導を行うことで、卓越した成果を保証いたします。.
参考
[1] Davies, M. A. ほか (2007). 機械加工における温度測定について。. CIRP Annals – 製造技術, 56(2), 781-804. https://doi.org/10.1016/j.cirp.2007.10.009
[2] Ho, K. H.、Newman, S. T. (2003). 放電加工(EDM)の最新動向。. 『International Journal of Machine Tools and Manufacture』, 43(13), 1287-1300. https://doi.org/10.1016/S0890-6955(03)00162-7



 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH