

A medida que evoluciona la ingeniería moderna, la demanda de procesos de mecanizado avanzados no deja de crecer. Esto ha llevado a los fabricantes a recurrir cada vez más a nuevos métodos para satisfacer los exigentes requisitos de producción.
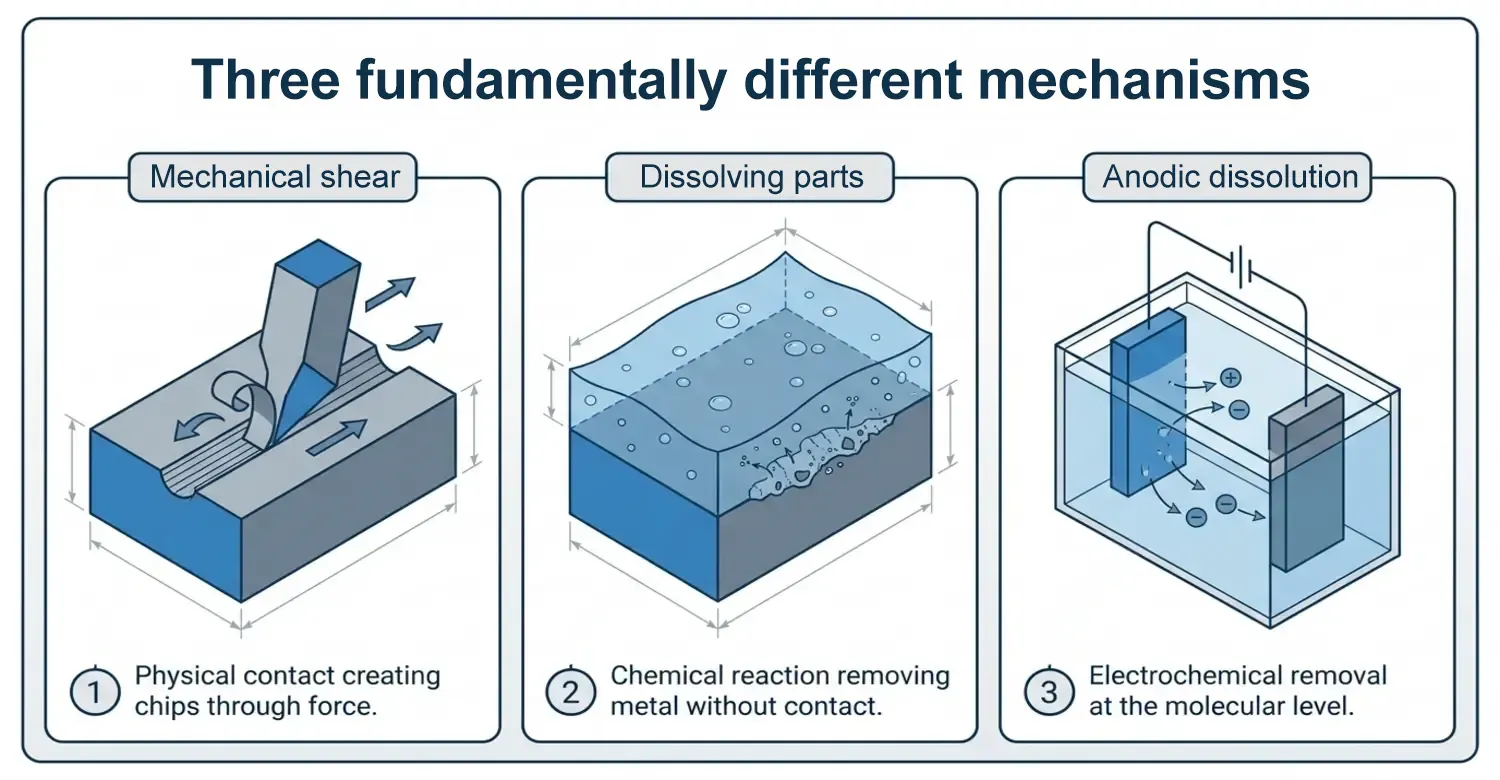
El mecanizado mecánico, químico y electroquímico se basan en tres mecanismos fundamentalmente distintos para la eliminación de material. La elección entre ellos no se reduce a cuál es mejor o más recomendable que los demás. La consideración principal es la geometría de la pieza, la dureza del material, la tolerancia a las tensiones residuales o el espesor de la pared.
Esta guía analiza las tres familias en cuanto al acabado superficial, la tolerancia, la compatibilidad de materiales y el coste de ingeniería, con el fin de que los equipos de compras puedan preseleccionar el proceso adecuado antes de solicitar presupuestos.
¿Qué distingue a estas tres familias de mecanizado?
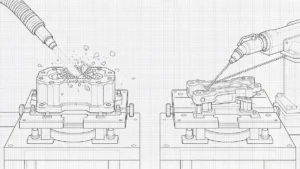
El mecanizado mecánico utiliza un procedimiento de fabricación sustractiva para eliminar material de una pieza en bruto. El proceso implica el contacto directo con una herramienta de corte, como una broca o una fresa rotativa, para crear la forma deseada, basándose en el cizallamiento mecánico y la deformación plástica localizada para generar virutas. [1]. La calidad de la superficie y los parámetros dimensionales del producto final dependen de factores como la materia prima, la herramienta de corte y los parámetros de la máquina. El mecanizado suizo (torneado de tipo suizo) y el fresado CNC se incluyen en esta categoría.
El mecanizado químico elimina material mediante la disolución de partes de la superficie metálica en líquidos químicos corrosivos. Se utiliza un enmascarador o fotorresina para proteger las zonas que deben conservarse. El fotograbado (fotoquímico), el fresado químico y el troquelado aplican el mismo principio de eliminación de material. La elección de uno u otro depende del espesor y la geometría del material.
El mecanizado electroquímico (ECM) elimina material exclusivamente mediante disolución anódica, sin contacto mecánico ni térmico. Por su parte, el mecanizado por descarga eléctrica (EDM y WEDM) utiliza la erosión por chispa. Dado que en estos procesos no tradicionales no se aplica ninguna fuerza de corte física, resultan muy adecuados para el mecanizado de acero para herramientas endurecido y de contornos complejos que romperían una fresa convencional.
¿En qué aspectos se diferencian el acabado superficial y la tolerancia?
Somos conscientes de que las capacidades de mecanizado varían considerablemente; por lo tanto, las cifras concretas tienen más valor que las afirmaciones generales. Es fundamental comprender esta relación, ya que las indicaciones de tolerancia y las especificaciones de acabado superficial suelen ser determinantes a la hora de tomar decisiones de adquisición.
| Parámetro | Fresado CNC/Mecanizado suizo. | Fresado químico/Troquelado/Fotograbado | EDM/WEDM |
|---|---|---|---|
| Tolerancia general. | ±0,05 mm en el fresado, ±0,025 mm en los diámetros torneados, con una tolerancia de ±0,01 mm para el escariado y el mandrinado. | Aproximadamente ±10% de espesor de metal para el fotograbado estándar, lo que equivale a un espesor de entre ±0,005 y 0,032 pulgadas. | Se puede alcanzar una tolerancia de perfil de ±0,002 mm mediante varias pasadas de desbaste. |
| Tolerancia alcanzable. | ±0,01 mm en componentes sometidos a control, como las superficies de los ejes y los orificios interiores de precisión. | ±0,001 pulgadas (±0,025 mm) en láminas ultrafinas de menos de 0,005 pulgadas. | ±0,0005 pulgadas en la segunda pasada. |
| Rugosidad superficial (Ra). | 1,6–3,2 µm: fresado; 0,8–1,6 µm: torneado; 0,1–0,4 µm: mayor precisión con el rectificado. | Textura de superficie grabada, no es un acabado pulido; no suele especificarse como Ra | 3,2–6,3 µm en una pasada de desbaste, 0,8–1,6 µm en una pasada de acabado estándar y hasta 0,2–0,4 µm en una pasada de repaso. |
| Norma de referencia. | ISO 2768-1 para tolerancias lineales y angulares; ISO 2768-2 para grados de rugosidad superficial. | AMS 2640 para el fresado químico en el sector aeroespacial; ASTM B767 para métodos de ensayo de la tasa de eliminación de material. | Norma ASME Y14.5 sobre perfiles y cotas geométricas. |
El la física que rige También influye en la forma en que el proceso de mecanizado elimina material y en su comportamiento.
En el fresado químico, los ingenieros deben tener en cuenta los cambios dimensionales derivados del fresado incorporando márgenes de grabado para la pieza inicial. Esto implica añadir material equivalente a la profundidad de grabado prevista más un factor de tolerancia de 10-20%.
En el caso del fotograbado, la compensación del socavado es un aspecto fundamental debido a la naturaleza isotrópica del grabado químico. Este proceso elimina material por debajo de la máscara de fotorresina a medida que graba a lo largo del espesor vertical. El factor de grabado oscila entre 1:1 y 3:1, dependiendo del proceso y del material.
En el mecanizado por electroerosión (EDM), el Ra (rugosidad superficial) y la tolerancia están estrechamente relacionados. Los acabados lisos con un control más estricto del Ra <1,5 μm deben ir acompañados de una tolerancia de ±0,010 mm. Si se busca conseguir un acabado espejo sin relajar la tolerancia dimensional, el tiempo de ciclo aumentará significativamente.
¿Qué materiales puede procesar realmente cada uno de los procesos?
El fresado CNC y el mecanizado suizo permiten trabajar con una amplia gama de aleaciones, metales y plásticos técnicos. Entre las aleaciones destacan los aceros inoxidables, el latón y las aleaciones de aluminio (Al7075, 6061), el titanio y plásticos como el PEEK y el Delrin. El mecanizado multieje permite realizar geometrías 3D complejas y socavados que el mecanizado suizo no puede llevar a cabo debido a sus piezas giratorias de perfil delgado.
El fresado químico es habitual en el aluminio y sus aleaciones. Otros metales, como el magnesio, el titanio, el cobre y algunos metales refractarios (tantalio, molibdeno), también son maleables. El fresado químico resuelve un problema metalúrgico concreto que los métodos mecánicos no pueden resolver. Es capaz de eliminar la frágil capa alfa superficial de las piezas forjadas de titanio, en las que, si se realiza mecánicamente, el rectificado introduce tensiones residuales y conlleva el riesgo de que se formen grietas en los materiales. Esta capacidad ayuda a reducir el peso en superficies curvas complejas, como los paneles de revestimiento de los fabricantes de equipos originales (OEM) del sector aeroespacial.
El fotograbado o troquelado químico se puede aplicar a metales como el acero inoxidable, las aleaciones de níquel, el latón, el cobre, el Kovar, el Invar y los aceros para muelles. Es adecuado para láminas y chapas con un espesor de entre 0,01 mm y 2 mm.
El EDM/WEDM es ideal para cualquier material conductor de la electricidad. Entre los materiales más habituales se encuentran el acero endurecido, el latón, el carburo y las aleaciones de titanio. La principal ventaja del EDM es que permite dar forma con precisión a metales duros y conductores que resultan difíciles o imposibles de mecanizar mediante otros procesos.
Factores que influyen en los costes y plazos de ejecución en cada proceso.
Los costes y los plazos de entrega del fresado CNC y el mecanizado suizo se deben principalmente a:
- La elección del material influye en el coste, tanto por el precio de la materia prima como por la facilidad de mecanizado. Por ejemplo, un bloque de titanio es caro en comparación con el de aluminio; sin embargo, se tarda tres veces más en cortarlo.
- La geometría de las piezas, como las paredes delgadas, las cavidades profundas y los socavados, requiere utillaje especial y operaciones con múltiples configuraciones.
- La complejidad de la configuración, como las tolerancias ajustadas (por ejemplo, +/- 0,005″), supone un mayor coste, ya que requiere una velocidad de corte más lenta, aumenta la frecuencia de las inspecciones y exige un acabado adicional para alcanzar los parámetros exactos.
Los factores que influyen en el coste y el plazo de entrega del mecanizado químico vienen determinados por:
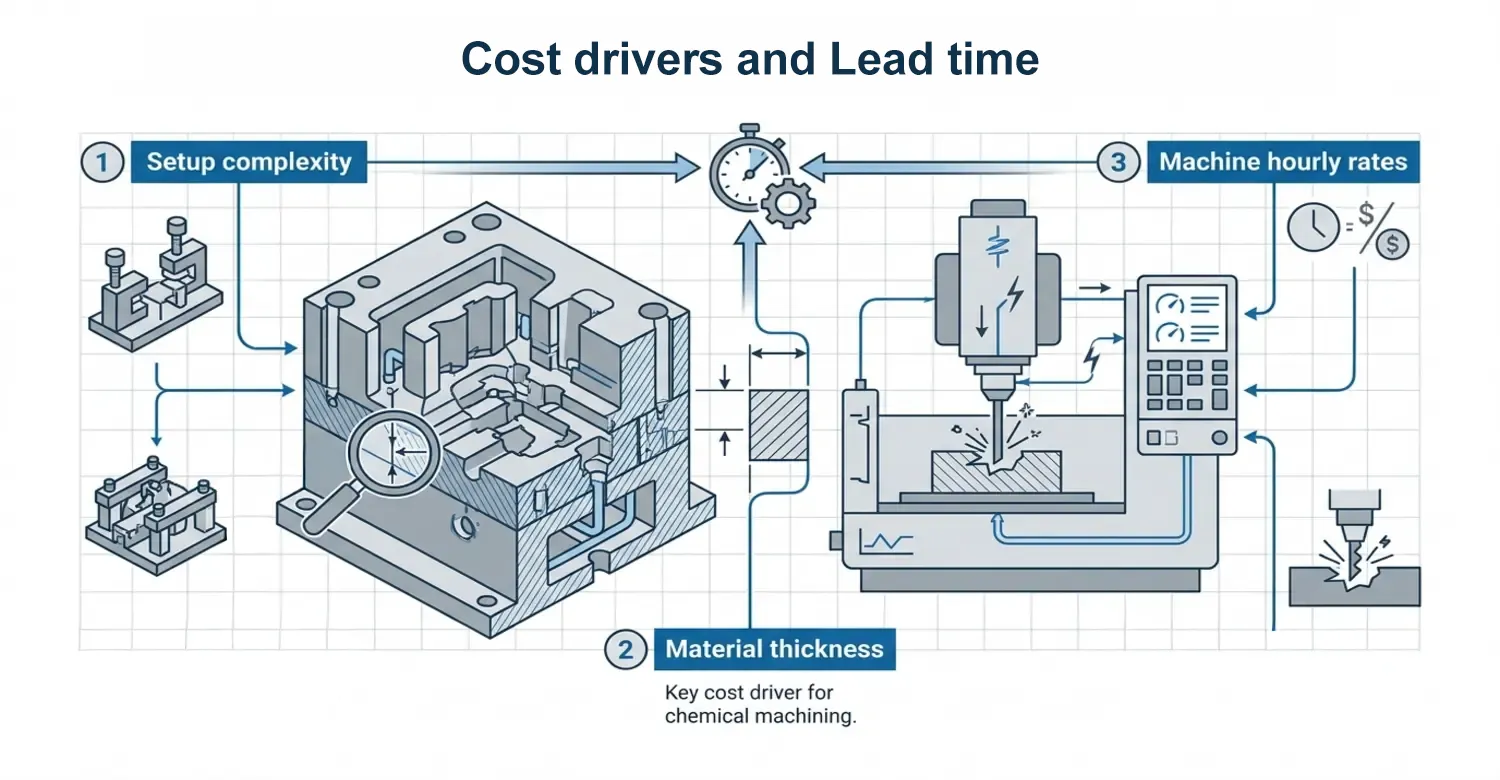
- El espesor del material: cuanto más grueso es el material (>1,5 mm), mayor es el tiempo de grabado, el consumo de energía y el de productos químicos.
- Cantidad por lote en la que las piezas se facturan por hoja en lugar de por cortes individuales, lo que reduce el coste unitario.
- Las operaciones secundarias, como el recubrimiento, el tratamiento térmico o las inspecciones específicas de control de calidad, suponen costes adicionales.
Los costes del EDM y el WEDM dependen en gran medida de las tarifas por hora de la máquina, el grosor de la pieza y los gastos de preparación.
- Las tarifas por hora de las máquinas para trabajos estándar y los costes de las máquinas subcontratadas oscilan entre $75 y $120/h, mientras que los especialistas en alta precisión cobran entre $100 y $150/h. Además, los plazos de entrega de las piezas fabricadas a medida oscilan entre 3 y 10 días, tanto en la fase de prototipado como en la de producción.
- El tipo de material y su dureza determinan una diferencia: materiales como los aceros para herramientas templados se cortan más rápido que el acero laminado en frío recocido. El acero laminado en frío contiene impurezas que interrumpen la descarga. Las velocidades de corte disminuyen a medida que aumenta el espesor del material.
- La calidad de la superficie mejora gracias a cortes de acabado adicionales. El electroerosión por hilo, al ser un proceso de varias pasadas, permite alcanzar un Ra de entre 2,5 y 3,2 µm. Una sola pasada de acabado puede alcanzar un Ra de 0,4 µm, mientras que con dos o tres pasadas se consigue un Ra de 0,25 µm o inferior. Cada pasada aumenta el tiempo de mecanizado y supone un coste adicional en herramientas.
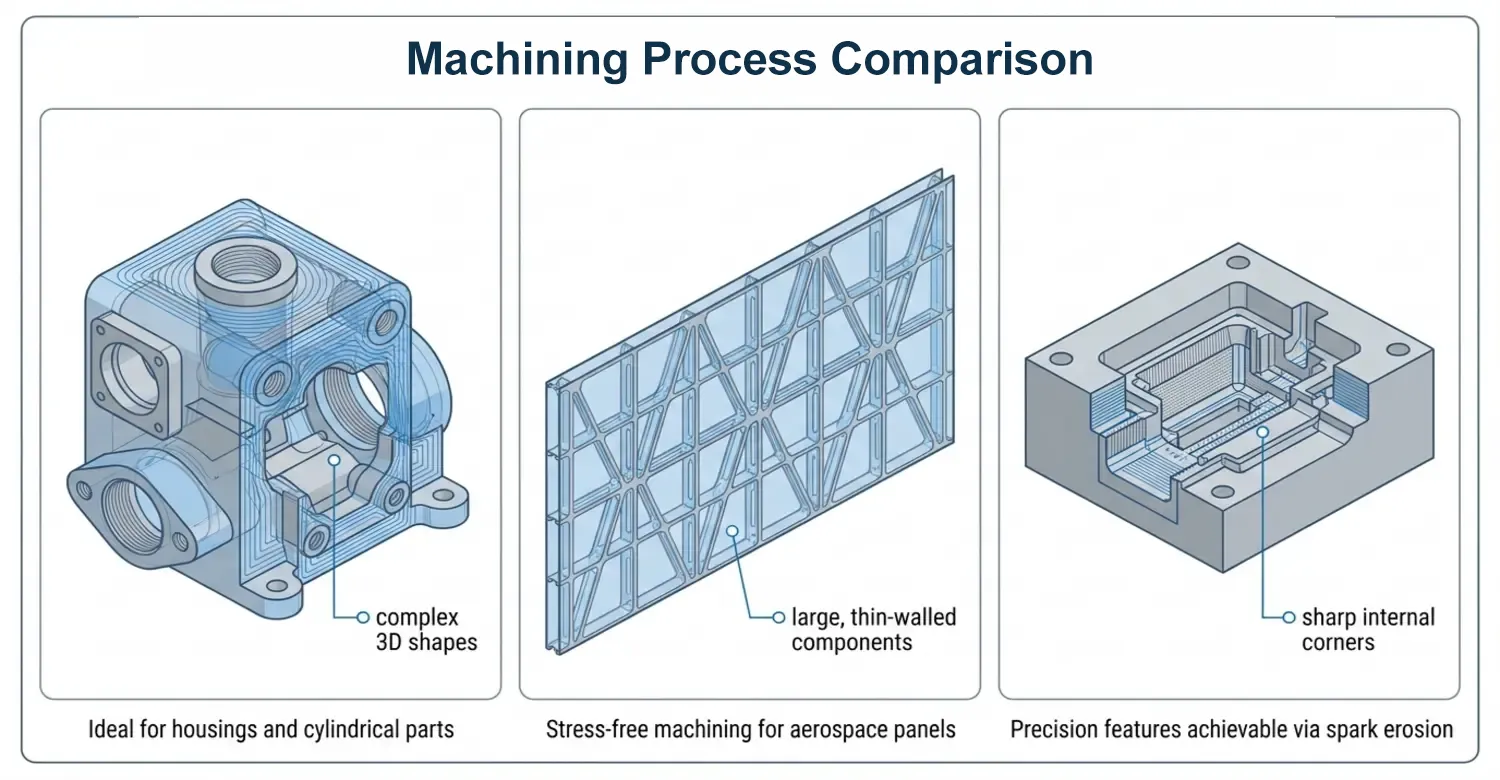
Comparación de procesos de mecanizado: CNC/suizo frente a químico frente a electroerosión.
El fresado CNC y el mecanizado suizo son los más adecuados para formas 3D complejas, carcasas macizas y piezas cilíndricas de alta precisión. Los componentes que requieren una alta precisión dimensional, resistencia mecánica y un buen acabado superficial se fabrican mejor mediante estos procesos.
Cuando fabricamos piezas como carcasas de aluminio y recintos de ABS de grado médico, el fresado nos permite controlar el espesor de las paredes, la precisión de las roscas y la geometría de los salientes en una sola configuración. Este método minimiza los errores de fijación y garantiza tolerancias estrictas en todo el componente. El fresado suizo es ideal para componentes largos y giratorios de pequeño diámetro, como ejes y pasadores.
El fresado químico es la mejor opción para componentes grandes y de paredes delgadas con detalles complejos y acabados lisos. No altera la estructura interna del grano del metal, por lo que no se producen tensiones mecánicas. El material disuelto químicamente en el fotograbado y el corte químico no genera las rebabas que se producen en el mecanizado convencional. Al eliminar material solo donde es necesario, este proceso reduce el desperdicio de material y los costes adicionales de acabado. El fresado químico destaca en la industria aeroespacial por su capacidad para reducir el peso en una amplia superficie.
El mecanizado electroquímico (ECM) es muy apreciado por su capacidad para mecanizar formas complejas sin provocar tensiones térmicas ni mecánicas en las piezas. Por su parte, el EDM y el WEDM son ideales para dar forma a metales duros y conductores con el fin de crear detalles intrincados, como esquinas internas afiladas y orificios finos, sin aplicar fuerzas de corte físicas. Aunque el WEDM elimina la necesidad de un premecanizado más suave en la fabricación de matrices y moldes, sí que genera una capa de refundición y una zona afectada por el calor (HAZ) debido a la erosión por chispa, lo que puede requerir un posprocesamiento para aplicaciones delicadas, ya que la elevada energía térmica localizada funde y enfría rápidamente la microestructura de la superficie. [2].
Conclusión
Entre los procesos de mecanizado analizados, no hay ningún método que sirva para todas las piezas ni que sea superior a los demás. Para obtener mejores resultados, es fundamental combinar sus capacidades o elegir el método más adecuado que se ajuste a tus necesidades.
En First Mold, creemos que unas mejores decisiones de fabricación dan lugar a mejores resultados de ingeniería. Por eso nos comprometemos a ofrecer conocimientos prácticos y contrastados por la experiencia, en los que los ingenieros y fabricantes puedan confiar plenamente. Si desea explorar diferentes técnicas de producción, crear u optimizar diseños, es fundamental elegir el proceso adecuado. Con un equipo experimentado que le ofrezca el asesoramiento adecuado para su aplicación, la excelencia está garantizada.
Referencia
[1] Davies, M. A. y otros (2007). Sobre la medición de la temperatura en el mecanizado. Anales del CIRP – Tecnología de fabricación, 56(2), 781-804. https://doi.org/10.1016/j.cirp.2007.10.009
[2] Ho, K. H. y Newman, S. T. (2003). El estado actual del mecanizado por descarga eléctrica (EDM). Revista Internacional de Máquinas-Herramienta y Fabricación, 43(13), 1287-1300. https://doi.org/10.1016/S0890-6955(03)00162-7



 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH