

مع تطور الهندسة الحديثة، يستمر الطلب على عمليات التصنيع المتطورة في الازدياد. وقد دفع ذلك الشركات المصنعة إلى اللجوء بشكل متزايد إلى أساليب جديدة لتلبية متطلبات الإنتاج الصارمة.
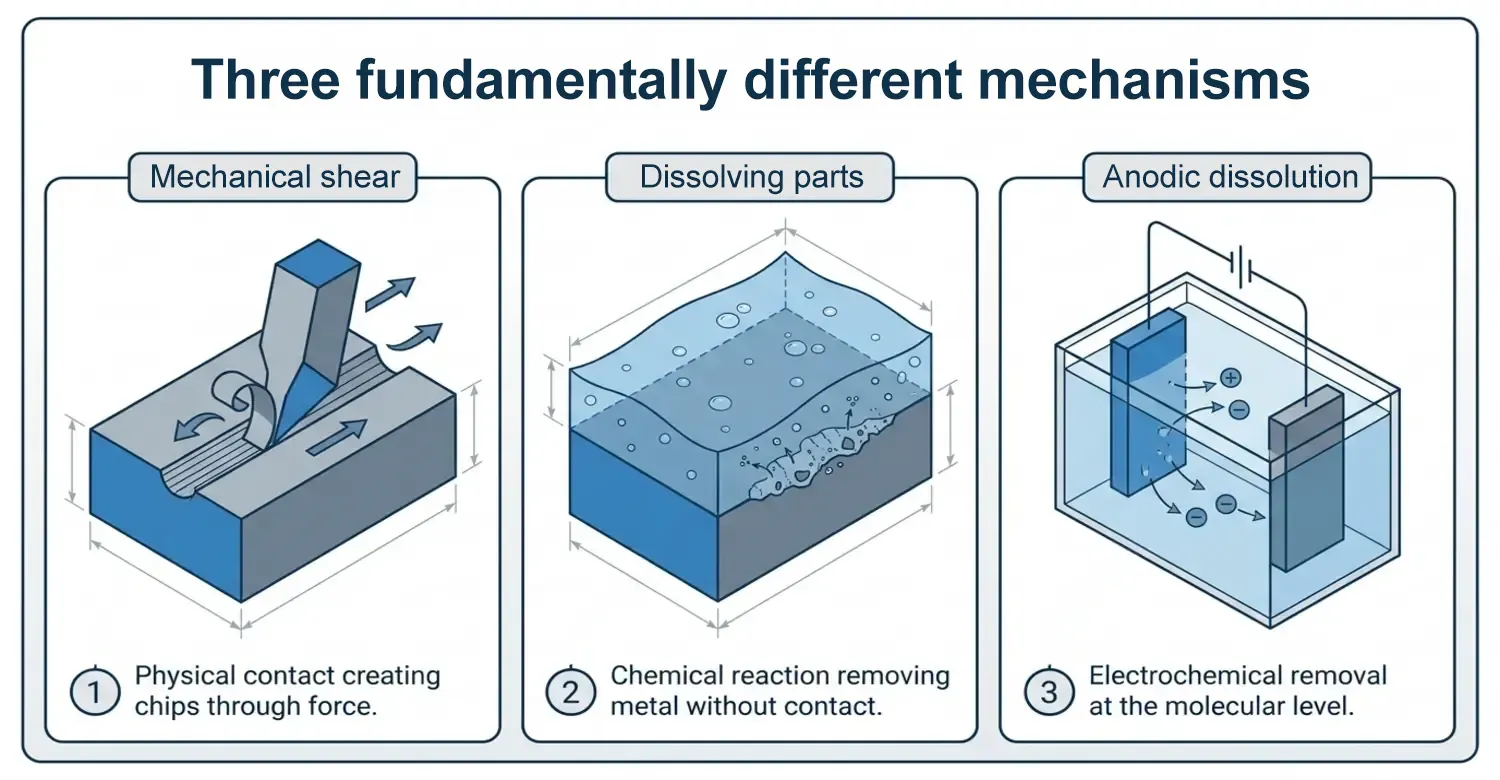
تستخدم عمليات التصنيع الميكانيكية والكيميائية والكهروكيميائية ثلاث آليات مختلفة جوهريًّا لإزالة المواد. ولا يتعلق الاختيار بينها بأي منها أفضل أو مفضَّل على الآخر، بل إن الاعتبارات الأساسية هي الشكل الهندسي للقطعة، وصلابة المادة، والتحمل للإجهاد المتبقي، أو سماكة الجدار.
يحلل هذا الدليل المجموعات الثلاث من حيث تشطيب السطح، والتفاوت المسموح به، وتوافق المواد، والتكلفة الهندسية، حتى تتمكن فرق المشتريات من تضييق نطاق الاختيار إلى العملية المناسبة قبل طلب عروض الأسعار.
ما الذي يميز هذه المجموعات الثلاث من عمليات التصنيع؟
تستخدم المعالجة الميكانيكية عملية تصنيع قائمة على الطرح لإزالة مادة من قطعة العمل الخام. وتتضمن هذه العملية تلامسًا مباشرًا بين أداة القطع — مثل المثقاب أو الطاحونة الدوارة — والقطعة، من أجل تشكيل الملامح المطلوبة، معتمدةً على القص الميكانيكي والتشوه البلاستيكي الموضعي لتكوين نشارة [1]. تعتمد جودة سطح المنتج النهائي ومعايير أبعاده على عوامل مثل المواد الخام وأداة القطع ومعلمات الآلة. ويندرج التصنيع السويسري (الخراطة من النوع السويسري) والتفريز باستخدام التحكم الرقمي (CNC) ضمن هذه الفئة.
تعمل المعالجة الكيميائية على إزالة المواد عن طريق إذابة أجزاء من السطح المعدني في سوائل كيميائية أكالة. ويُستخدم مادة حاجبة أو مادة مقاومة للضوء لحماية المناطق التي يجب الحفاظ عليها. وتطبق عمليات الحفر الضوئي (الكيميائي الضوئي) والطحن الكيميائي والقطع نفس مبدأ إزالة المواد. ويعتمد اختيار هذه الطرق على سماكة المادة وشكلها الهندسي.
تقوم المعالجة الكهروكيميائية (ECM) بإزالة المواد عن طريق الذوبان الأنودي البحت دون أي تلامس ميكانيكي أو حراري. في المقابل، تعتمد المعالجة بالصعق الكهربائي (EDM وWEDM) على التآكل بالشرارة. ونظرًا لعدم وجود قوة قطع مادية في هذه العمليات غير التقليدية، فإنها مناسبة جدًّا لتصنيع فولاذ الأدوات المقوى والخطوط المعقدة التي قد تؤدي إلى كسر قاطع الطحن التقليدي.
ما هي أوجه المقارنة بين «اللمسة النهائية للسطح» و«التفاوت المسموح به»؟
نحن ندرك أن قدرات التصنيع الآلي تتفاوت تباينًا كبيرًا؛ ولذلك، فإن الأرقام المحددة لها قيمة أكبر من الادعاءات العامة. ويُعد فهم هذه العلاقة أمرًا بالغ الأهمية، حيث إن مواصفات التفاوتات ومواصفات تشطيب الأسطح عادةً ما تكون هي العامل الحاسم في قرارات الشراء.
| المعلمة | التفريز باستخدام الحاسب الآلي (CNC)/التصنيع السويسري. | الطحن الكيميائي/القطع/النقش الضوئي | EDM/WEDM |
|---|---|---|---|
| التفاوت العام. | ±0.05 مم في عمليات الطحن، و±0.025 مم في أقطار قطع الخراطة، مع تضييق التفاوت إلى ±0.01 مم في عمليات التوسيع والتثقيب. | يبلغ سمك المعدن في عملية الحفر الضوئي القياسية حوالي ±10%، أو ما يعادل سمكًا يتراوح بين ±0.005 و0.032 بوصة تقريبًا. | يمكن تحقيق تفاوت في المقطع الجانبي يبلغ ±0.002 مم من خلال عدة عمليات تقشير. |
| التفاوت المسموح به. | ±0.01 مم على المكونات الخاضعة للرقابة مثل أسطح الأعمدة والثقوب الداخلية الدقيقة. | ±0.001 بوصة (±0.025 مم) على رقائق رقيقة جدًا يقل سمكها عن 0.005 بوصة. | ±0.0005 بوصة في المرور الثاني. |
| خشونة السطح (Ra). | 1.6–3.2 ميكرومتر (طحن)، 0.8 – 1.6 ميكرومتر (خراطة)، و0.1 – 0.4 ميكرومتر (أدق) عند الصقل. | نسيج سطح محفور، وليس تشطيبًا مصقولًا؛ ولا يُحدد عادةً بقيمة Ra | 3.2–6.3 ميكرومتر في مرحلة القطع الأولي، و0.8–1.6 ميكرومتر في مرحلة التشطيب القياسية، وصولاً إلى 0.2–0.4 ميكرومتر في مرحلة التشطيب النهائي. |
| المعيار المعياري. | المعيار ISO 2768-1 للتفاوتات الخطية/الزاوية، والمعيار ISO 2768-2 لدرجات خشونة السطح. | المعيار AMS 2640 الخاص بالطحن الكيميائي في مجال الفضاء الجوي؛ والمعيار ASTM B767 الخاص بطرق اختبار معدل إزالة المواد. | معيار ASME Y14.5 الخاص بالأشكال والأبعاد الهندسية. |
إن الفيزياء الحاكمة كما يؤثر على الطريقة التي تُزيل بها عملية التصنيع المواد وعلى سلوكها.
في عملية الطحن الكيميائي، يجب على المهندسين مراعاة التغيرات في الأبعاد الناتجة عن الطحن من خلال تضمين هامش للحفر في التصميم الأولي للقطعة. ويتضمن ذلك إضافة مواد تعادل عمق الحفر المخطط له مضافًا إليه عامل التفاوت الذي يتراوح بين 10 و20%.
ففي عملية الحفر الضوئي، يُعد التعويض عن «التجويف» جانبًا بالغ الأهمية نظرًا للطبيعة المتجانسة للحفر الكيميائي. حيث يزيل هذا الحفر المادة الموجودة أسفل قناع مادة مقاومة للضوء أثناء الحفر عبر السماكة الرأسية. ويتراوح معامل الحفر بين 1:1 و3:1 حسب العملية والمادة المستخدمة.
في عملية التصنيع باستخدام الليزر (EDM)، ترتبط قيمة Ra (خشونة السطح) والتفاوتات بشكل وثيق. وينبغي أن تقترن التشطيبات الناعمة التي تتطلب تحكماً أكثر دقة بقيمة Ra أقل من 1.5 ميكرومتر بتفاوتات تبلغ ±0.010 ملم. وإذا كان هناك رغبة في الحصول على تشطيب عاكس دون تخفيف التفاوتات الأبعاد، فسوف يزداد وقت الدورة بشكل ملحوظ.
ما هي المواد التي يمكن لكل عملية معالجتها فعليًّا؟
تتعامل عمليات الطحن باستخدام الحاسب الآلي (CNC) / التصنيع السويسري مع مجموعة واسعة من السبائك والمعادن والبلاستيك الهندسي. ومن أمثلة السبائك: الفولاذ المقاوم للصدأ، والنحاس الأصفر، وسبائك الألومنيوم (Al7075، 6061)، والتيتانيوم، والبلاستيك مثل PEEK وDelrin. تقوم المعالجة متعددة المحاور بتنفيذ أشكال هندسية ثلاثية الأبعاد معقدة وتقطيعات سفلية لا تستطيع المعالجة السويسرية تنفيذها بسبب أجزائها الدوارة النحيلة.
يُعد الطحن الكيميائي أسلوبًا شائعًا في معالجة الألومنيوم وسبائكه. كما أن بعض المعادن الأخرى مثل المغنيسيوم والتيتانيوم والنحاس وبعض المعادن المقاومة للحرارة (التنتالوم والموليبدينوم) قابلة للطرق أيضًا. يحل الطحن الكيميائي مشكلة معدنية معينة لا تستطيع الطرق الميكانيكية حلها. فهو قادر على إزالة طبقة ألفا الهشة من قطع التيتانيوم المطروقة، حيث يؤدي الطحن الميكانيكي إلى إحداث إجهاد متبقي ويشكل خطرًا لتشكل الشقوق في المواد. تساعد هذه القدرة في تقليل الوزن عبر الأسطح المنحنية المعقدة مثل ألواح الغلاف الخارجية لمصنعي المعدات الأصلية في صناعة الطيران.
تُستخدم تقنية الحفر بالضوء/القطع الكيميائي في معالجة المعادن مثل الفولاذ المقاوم للصدأ، وسبائك النيكل، والنحاس الأصفر، والنحاس، والكوفار، والإنفار، وفولاذ النوابض. وهي مناسبة للرقائق والألواح التي يتراوح سمكها بين 0.01 مم و2 مم.
تُعد تقنية القطع بالصعق الكهربائي (EDM) / القطع بالصعق الكهربائي بالغمر (WEDM) خيارًا مثاليًا لأي مواد موصلة للكهرباء. ومن بين الخيارات الشائعة: الفولاذ المقوى، والنحاس الأصفر، والكربيد، وسبائك التيتانيوم. وتكمن الميزة الأساسية لتقنية القطع بالصعق الكهربائي في تشكيل المعادن الصلبة الموصلة للكهرباء بدقة، والتي يصعب أو يستحيل تشكيلها باستخدام العمليات الأخرى.
عوامل تحديد التكلفة ومدة التنفيذ في كل عملية.
تُعزى تكاليف عمليات الطحن باستخدام الحاسب الآلي (CNC) والتصنيع السويسري، وكذلك المهل الزمنية اللازمة لها، بشكل أساسي إلى:
- يؤثر اختيار المواد على التكلفة من حيث سعر المواد الخام وقابلية المعالجة الآلية. على سبيل المثال، تعتبر كتلة التيتانيوم باهظة الثمن مقارنة بالألمنيوم؛ ومع ذلك، يستغرق قطعها وقتًا أطول بثلاث مرات.
- تتطلب أشكال الأجزاء الهندسية، مثل الجدران الرقيقة، والجيوب العميقة، والتجاويف السفلية، استخدام أدوات خاصة وعمليات تتطلب إعدادات متعددة.
- تتسبب تعقيدات الإعداد، مثل التفاوتات الضيقة (مثل +/- 0.005 بوصة)، في ارتفاع التكاليف؛ حيث تتطلب سرعة قطع أبطأ، وزيادة وتيرة الفحص، وإجراء عمليات تشطيب إضافية لتحقيق المعلمات الدقيقة.
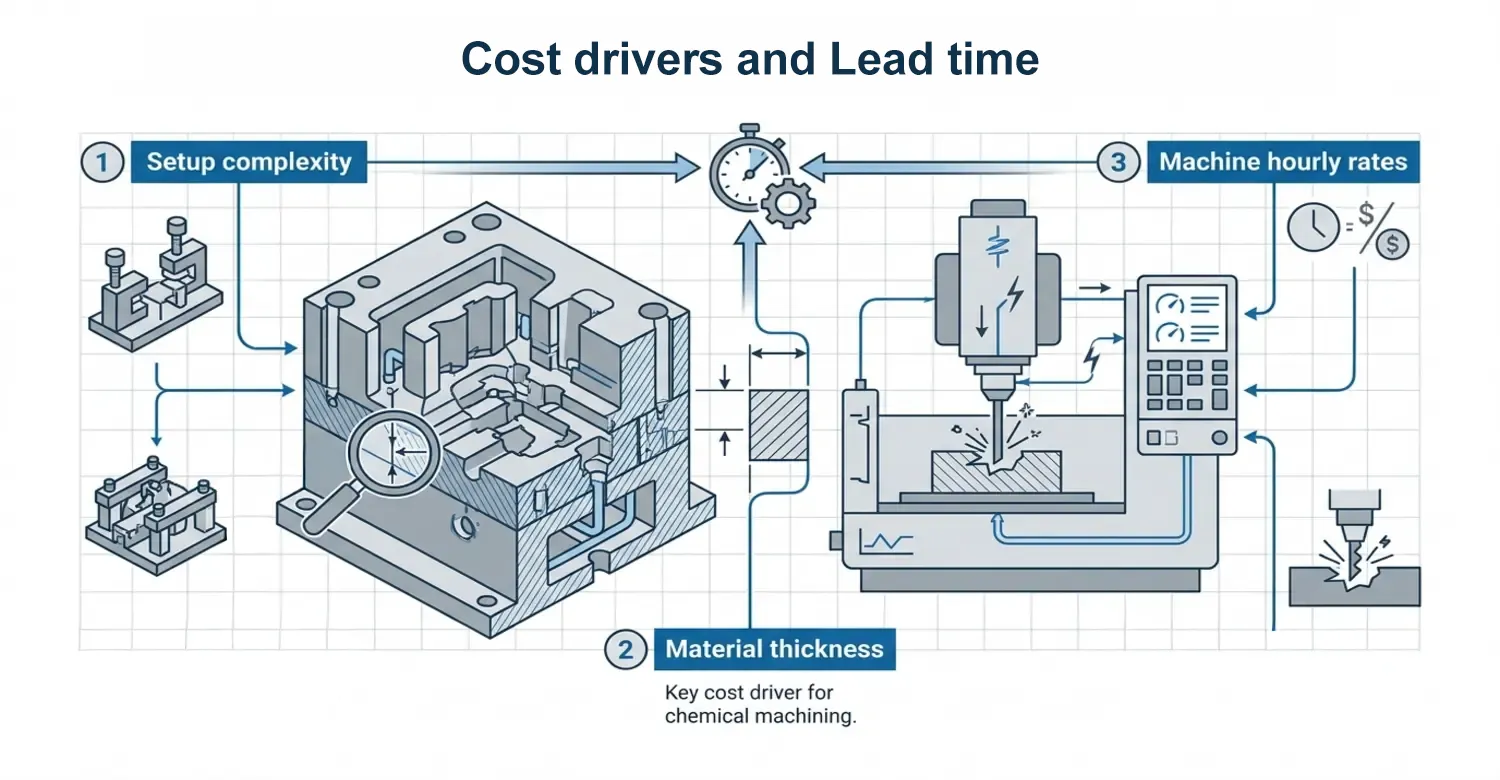
تتحدد العوامل المؤثرة في تكلفة التصنيع الكيميائي ومدة التنفيذ من خلال:
- تؤدي سماكة المواد الأكثر سمكًا (>1.5 مم) إلى زيادة وقت الحفر واستهلاك الطاقة والمواد الكيميائية.
- كمية الدفعة التي يتم فيها تسعير القطع بالورقة بدلاً من القطع الفردية، مما يؤدي إلى خفض تكلفة الوحدة.
- تؤدي العمليات الثانوية، مثل الطلاء أو المعالجة الحرارية أو عمليات الفحص المحددة لضمان الجودة، إلى تكاليف إضافية.
تعتمد تكاليف التصنيع بالقطع الكهربائي (EDM) والتصنيع بالقطع الكهربائي بالغمر (WEDM) بشكل كبير على الأجور بالساعة للآلة، وسماكة القطعة، ورسوم الإعداد.
- تتراوح الأسعار بالساعة للآلات في المهام القياسية وتكاليف الآلات المُستعَانة منها بين $75 و$120 في الساعة، بينما تتراوح رسوم الآلات المتخصصة عالية الدقة بين $100 و$150 في الساعة. علاوة على ذلك، تستغرق مدة إنجاز الأجزاء المصنوعة حسب الطلب من 3 إلى 10 أيام في مرحلتي النماذج الأولية والإنتاج.
- يؤدي نوع المادة وصلابتها إلى ظهور فارق، حيث تُقطع مواد مثل فولاذ الأدوات المُصلب بسرعة أكبر من الفولاذ المدلفن على البارد المُصلب حرارياً. ويحتوي الفولاذ المدلفن على البارد على شوائب تعيق التفريغ. وتنخفض سرعات القطع مع زيادة سماكة المادة.
- يتم تحسين جودة السطح من خلال إجراء عمليات قطع خفيفة إضافية. يمكن أن توفر تقنية القطع بالأسلاك الكهربائية (EDM)، باعتبارها عملية متعددة المرات، قيمة Ra تتراوح بين 2.5 و3.2 ميكرومتر. يمكن أن توفر عملية تقشير واحدة قيمة Ra تبلغ 0.4 ميكرومتر، بينما توفر عمليتان إلى ثلاث عمليات قيمة Ra تبلغ 0.25 ميكرومتر أو أقل. وتؤدي كل عملية إلى زيادة وقت المعالجة وتكلفة الأدوات الإضافية.
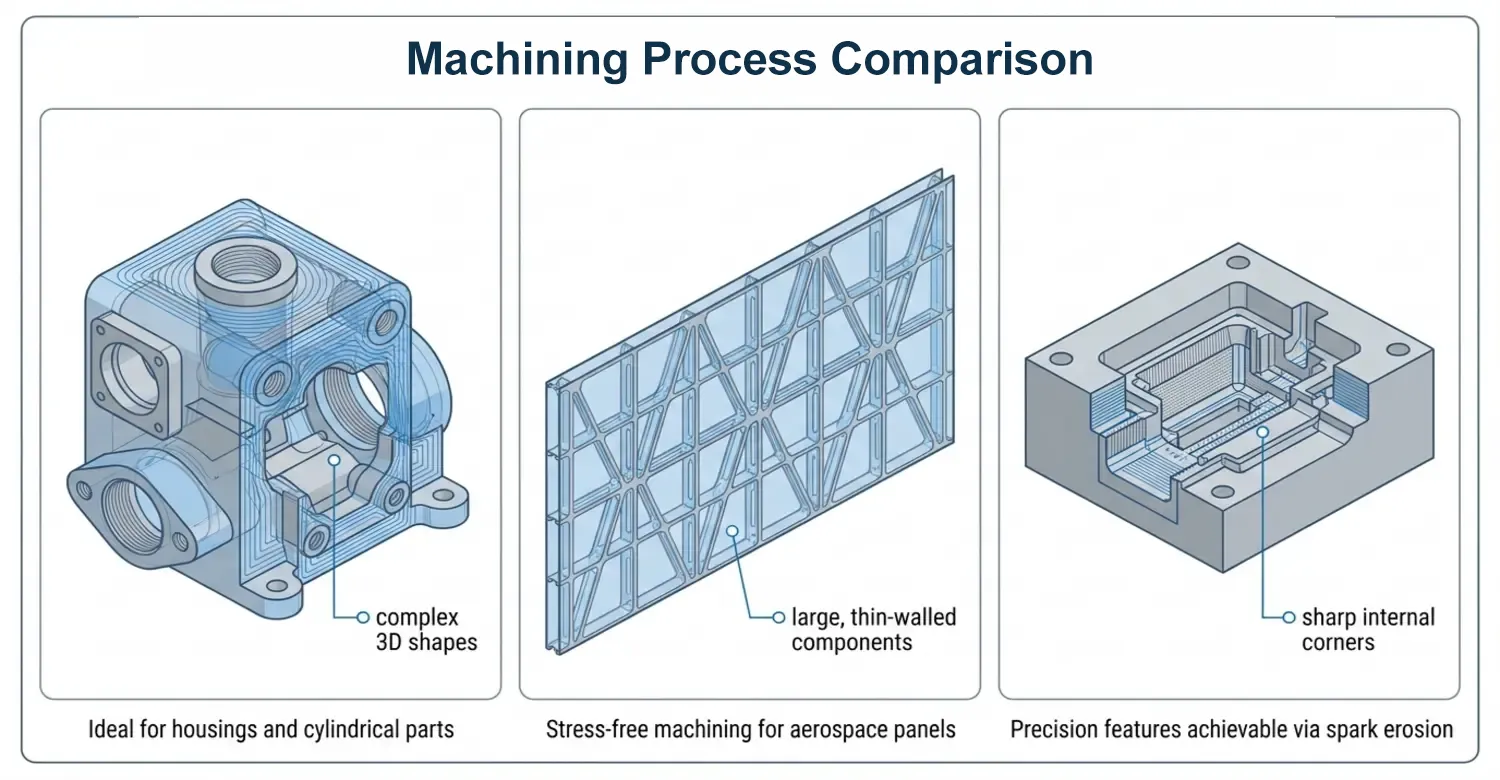
مقارنة بين عمليات التصنيع: التصنيع باستخدام الحاسب الآلي (CNC)/الطريقة السويسرية مقابل المعالجة الكيميائية مقابل التصنيع بالتآكل الكهربائي (EDM).
تُعد عمليات الطحن باستخدام الحاسب الآلي (CNC) والتصنيع السويسري الخيارين الأمثل للأشكال ثلاثية الأبعاد المعقدة، والأغلفة المصنوعة من قطع صلبة، والأجزاء الأسطوانية عالية الدقة. ويُفضل إنتاج المكونات التي تتطلب دقة أبعاد عالية، ومتانة ميكانيكية، ونوعية تشطيب سطحية عالية، من خلال هاتين العمليتين.
عندما نقوم بتصنيع قطع مثل الأغلفة المصنوعة من الألومنيوم وعلب ABS المخصصة للاستخدام الطبي، تتيح عملية الطحن التحكم في سماكة الجدران ودقة الخيوط وهندسة النتوءات في عملية إعداد واحدة. ويقلل هذا النهج من أخطاء إعادة التثبيت ويضمن تفاوتات ضيقة في جميع أنحاء المكون بأكمله. تعد عملية الطحن السويسري مثالية للأقطار الصغيرة والمكونات الطويلة الدوارة مثل الأعمدة والمسامير.
يُعد الطحن الكيميائي الخيار الأمثل للمكونات الكبيرة ذات الجدران الرقيقة التي تتميز بتفاصيل معقدة وتشطيبات ناعمة. فهو يحافظ على بنية الحبيبات الداخلية للمعدن دون أي تغيير، وبالتالي لا يتسبب في أي إجهاد ميكانيكي. لا تتشكل النتوءات التي تنتج عن المعالجة الآلية القياسية في المواد التي يتم إذابتها كيميائيًا في عمليات الحفر الضوئي والقصاص الكيميائي. ومن خلال إزالة المواد فقط عند الضرورة، تقلل هذه العملية من هدر المواد وتكاليف التشطيب الإضافية. وتتميز الطحن الكيميائي في صناعة الطيران بقدرتها على خفض الوزن على مساحات واسعة.
تحظى المعالجة الكهروكيميائية (ECM) بتقدير كبير لقدرتها على تشكيل الأشكال المعقدة دون التسبب في أي إجهاد حراري أو ميكانيكي للأجزاء. وفي المقابل، تُعد تقنيتا EDM وWEDM مثاليتين لتشكيل المعادن الصلبة الموصلة لإنشاء تفاصيل معقدة مثل الزوايا الداخلية الحادة والثقوب الدقيقة دون استخدام قوى قطع مادية. ورغم أن تقنية WEDM تلغي الحاجة إلى المعالجة المسبقة الأكثر ليونة في صناعة القوالب والقالب، إلا أنها تؤدي إلى تكوين طبقة إعادة صهر ومنطقة متأثرة بالحرارة (HAZ) بسبب التآكل بالشرارة، مما قد يتطلب معالجة لاحقة للتطبيقات الحساسة، حيث تؤدي الطاقة الحرارية العالية الموضعية إلى صهر البنية المجهرية للسطح وتبريدها بسرعة [2].
الخاتمة
من بين عمليات التصنيع التي تمت مناقشتها، لا توجد طريقة واحدة تناسب جميع القطع أو تتفوق على غيرها. وللحصول على نتائج أفضل، من الضروري بشكل أساسي الجمع بين إمكانيات هذه العمليات أو اختيار الطريقة الأنسب التي تتوافق مع احتياجاتك.
في «فيرست مولد»، نؤمن بأن القرارات التصنيعية الأفضل تؤدي إلى نتائج هندسية أفضل. ولهذا السبب، نحن ملتزمون بتقديم رؤى عملية ومثبتة بالتجربة يمكن للمهندسين والمصنعين الاعتماد عليها بثقة. إذا كنت تسعى لاستكشاف تقنيات إنتاج مختلفة، أو إنشاء تصاميم أو تحسينها، فإن اختيار العملية المناسبة أمر ضروري. وبفضل فريقنا المتمرس الذي يقدم التوجيه المناسب لتطبيقك، فإن التميز مضمون.
المرجع
[1] ديفيز، م. أ. وآخرون (2007). حول قياس درجة الحرارة في عمليات التصنيع. مجلة CIRP – تكنولوجيا التصنيع, 56(2), 781-804. https://doi.org/10.1016/j.cirp.2007.10.009
[2] Ho, K. H., & Newman, S. T. (2003). أحدث ما توصلت إليه تقنية التصنيع بالتفريغ الكهربائي (EDM). المجلة الدولية لأدوات الآلات والتصنيع, 43(13), 1287-1300. https://doi.org/10.1016/S0890-6955(03)00162-7



 AR
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 JA
 KO
 ZH