
製造工程において、熱管理を適切に行うことができるかどうかが、部品が初日から故障するか、それとも何年も持ちこたえるかを左右します。熱伝導率や熱膨張という観点から熱を理解することは、エンジニアが部品の製造過程における熱伝達の概念を把握する上で役立ちます。また、温度勾配は、材料内の2点間の温度差を示す上で重要な要素でもあります。.
これら2つの特性がどのように相互作用するかを理解しておくことで、実際の生産現場での問題を回避することができます。例えば、硬度だけを理由に金型用鋼材を選定し、その熱伝導率を無視すると、サイクルタイムが長くなってしまいます。さらに、熱膨張係数(CTE)の不一致を確認せずにプラスチックと金属を組み合わせて設計すると、現場で使用中に部品が巻きついたり、固着したりする原因となります。.
このガイドは、熱伝導率と熱膨張の重要性、およびそれらが金属やエンジニアリングプラスチックに与える影響について理解を深める手助けとなるものです。.
熱伝導率と熱膨張の定義:なぜ重要なのか?
物質の熱伝導率は、温度変化の際に熱を伝達する能力を表します。これは(k)で表され、単位はワット毎メートルケルビン(W/mK)です。 [1]. 金型製造においては、この特性が冷却サイクルの所要時間に影響を及ぼし、CNC加工においては、加工中の放熱に影響を及ぼします。.
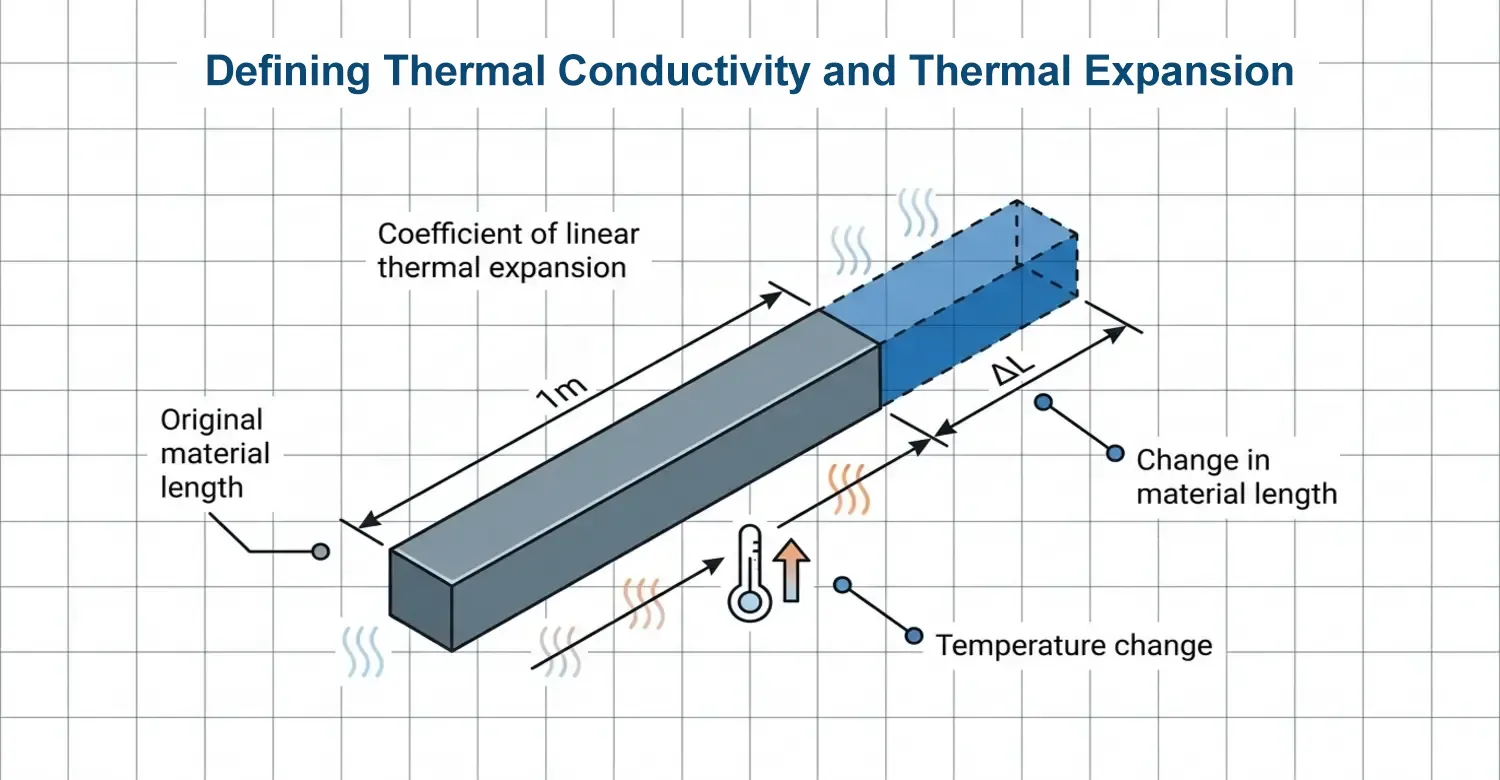
熱膨張とは、温度の変化に伴い、物体の大きさや体積がどのように変化するかを表す現象です。数学的には、線熱膨張係数 CTE(∝=∆L/Lθ∆T)として定義され、単位は ×10⁻⁶/°C、10⁻⁶/°K、または ppm/K で表されます。.
∝:線膨張係数(CTE)。.
∆L:材料の長さの変化(L-Lθ)。.
Lθ:元の材料の長さ。.
∆T:温度変化(最終温度-初期温度)
つまり、1 Kの変化は1°Cに相当します。 これを文脈に合わせて説明すると、1 × 10⁻⁶/°C = 1 ppm/K となります。さらに具体的に言えば、熱膨張係数(CTE)が 23 ppm/K であるということは、長さ 1 メートルの梁が、温度が 1 K 上昇するごとに 23 µm 膨張することを意味します。.
図:熱膨張の図解。.
CTEは単独で用いるよりも組み合わせた場合により顕著に現れるため、CTEが異なる2つの嵌合部品は、温度変化に伴い異なる膨張を示す。この現象が、異材組み立て品におけるいくつかの熱的適合不良の原因となっている。.
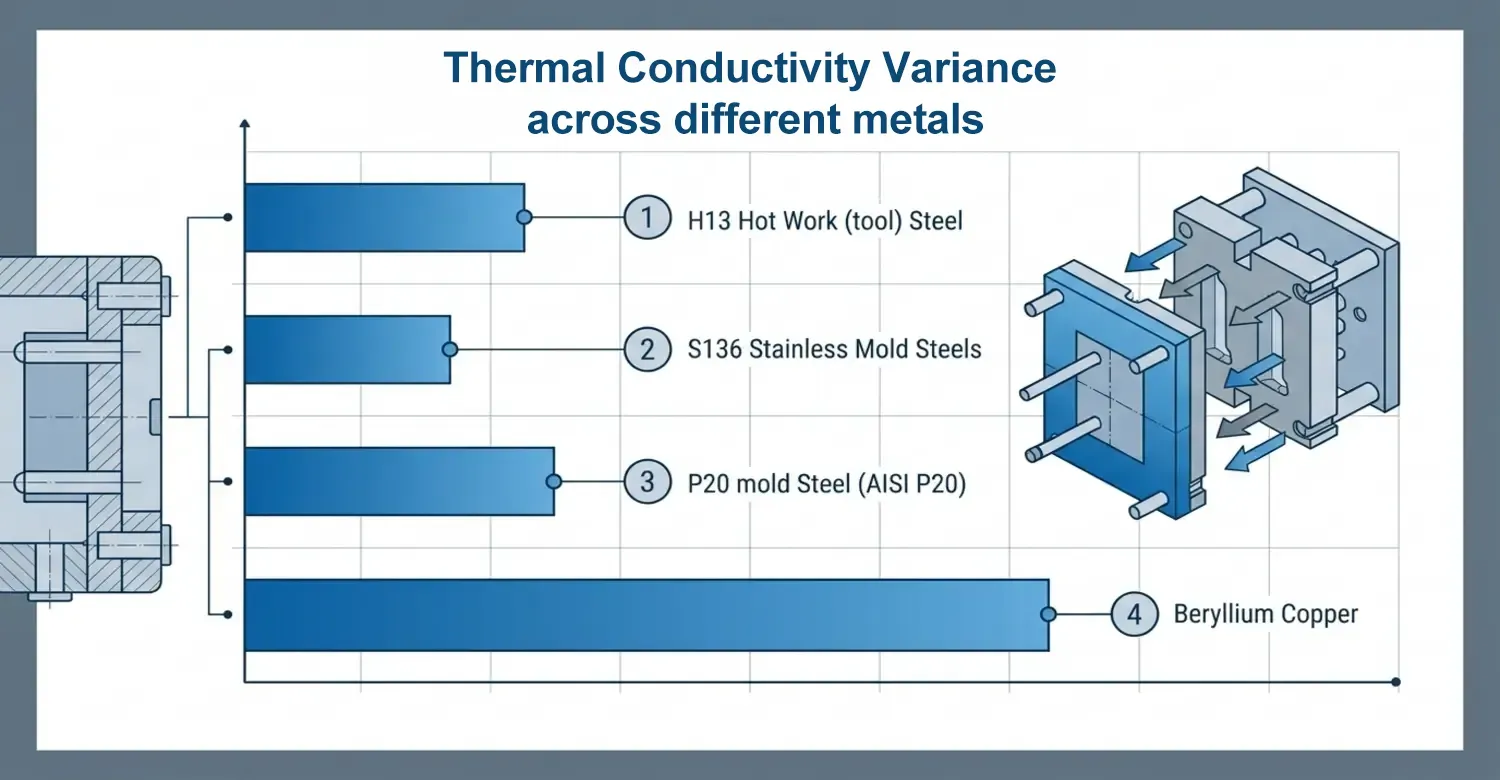
金型用鋼、アルミニウム、銅合金など、さまざまな金属における熱伝導率のばらつき
金属はそれぞれ異なる熱伝導率を示します。特に、熱管理や温度感度が関わる製造プロセスにおいては、熱伝導率の変動を把握することが極めて重要です。.
この表は、それらの熱伝導率と、さまざまな産業用途における役割を示しています。.
| 素材 | 熱伝導率 | 役割 |
|---|---|---|
| P20金型鋼(AISI P20) | ~29~36 W/(m·K)、一部の熱条件では42 W/m·Kまで上昇することがある。. | 汎用プラスチック射出成形用グレード。. |
| H13 熱間加工用(工具)鋼 | 約24~34 W/m・K | ダイカスト金型やホットスタンピング金型に最適です。. |
| S136 ステンレス金型鋼(420系) | ~24~28 W/m·K | 耐食性を高めるために使用されます。光学グレードのキャビティ。. |
| Al7075-T6 | 約130~160 W/m・K | 強度が高いため、航空宇宙および自動車部品に最適です。. |
| 純アルミニウム | ~237 W/m·K | アルミニウム製の金型、治具、固定具に使用されます。. |
| Al6061-T6 | 約167~200 W/m・K | 軽量な金型や構造部品に最適です |
| ベリリウム銅(例:C17200/TH04) | ~100~200 W/(m·K)、一般的には107 W/(m·K) | 冷却インサートおよびコアピンを製造しています。. |
| 銅・鉄合金またはクロム・銅合金 | 約170~320 W/m・K | 高導電性を備えた特殊金型インサート。. |
| 純銅 | 約398~400 W/m・K | 熱伝導体に最適です。. |
金属における熱伝導率のばらつきは、次のような要因によるものです:
- 原子構造: 金属などの物質は、原子格子が高度に整列しているため、電子が自由に動きやすくなり、その結果、熱をより伝導しやすくなる。.
- 材料の密度: 密度が高いほど、熱伝導率も高くなります。原子や分子が密に詰まっていると、熱が素早く伝わりやすくなります。密度が10.49 g/cm³の銀は、密度が2.70 g/cm³のアルミニウムに比べて熱伝導率が高くなります。.
- 温度だ: 温度の変化は熱伝導率に影響を与えます。高温にさらされると、銅や鉄などの一部の材料は熱伝導率が低下する傾向がある一方、シリコンなどの材料は熱伝導率が高まる傾向があります。.
なぜ熱膨張率の不一致は、絶対的な熱膨張係数(CTE)の値よりも、工学上の脅威となるのか?
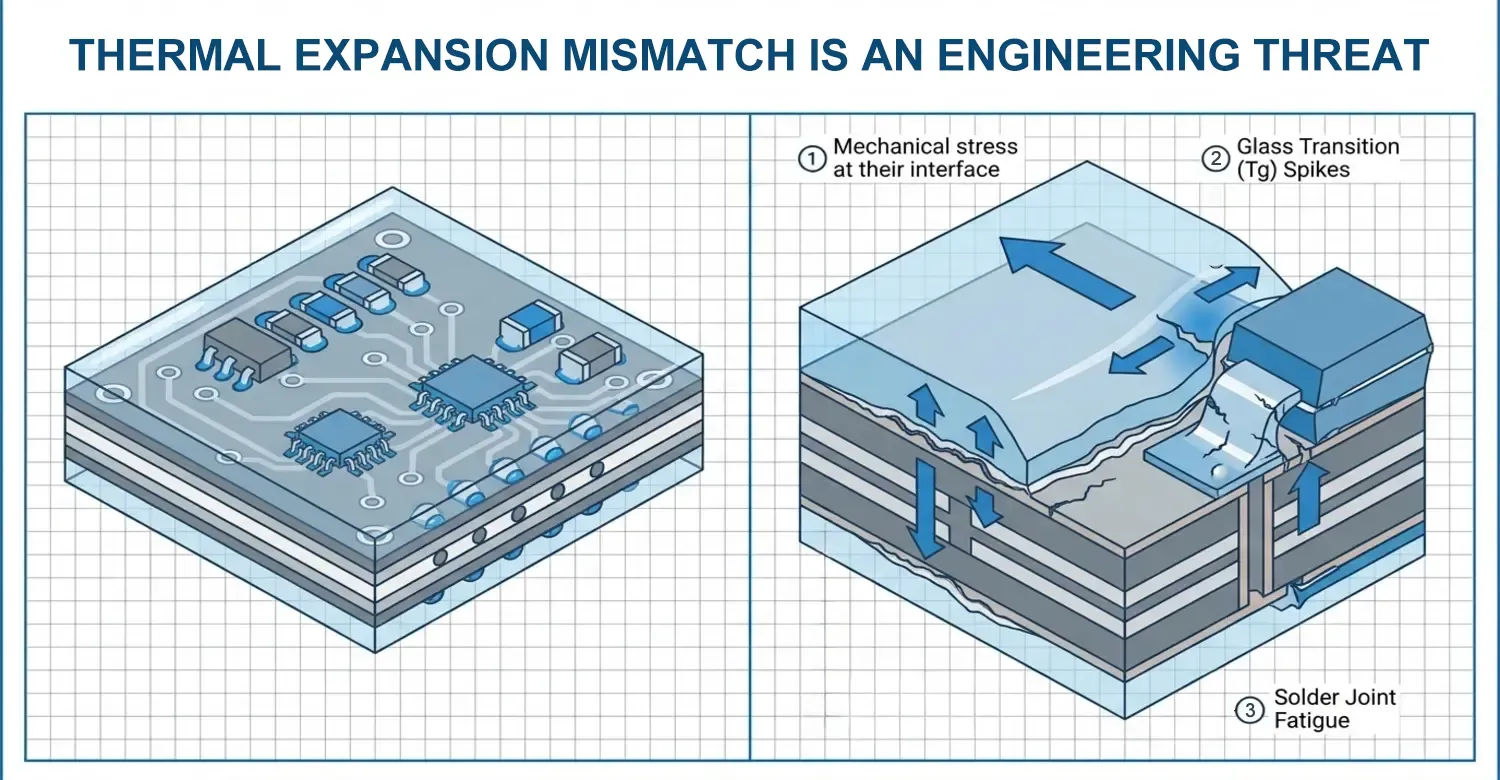
熱膨張係数(CTE)の不一致が技術的に問題となるのは、熱膨張係数の異なる2つの材料を組み合わせて使用する場合です。 温度変化に伴い、これらの材料は異なる速度で膨張・収縮するため、界面に機械的応力が蓄積されます。このサイクルが繰り返されると、材料の破損、亀裂、あるいは熱疲労を引き起こします。剥離が生じるような深刻なケースでは、異物や湿気が侵入し、部品の機能を損なう可能性があります。.
鋼とアルミニウムという2つの金属を例にとると、鋼の熱膨張係数(CTE)は12.6×10⁻⁶/°Cであるのに対し、アルミニウムの熱膨張係数は約23.6×10⁻⁶/°Cで、鋼のほぼ2倍である。 [2]. それぞれ1メートルの長さの部品が1°C上昇した場合、これらを固定すると11μmのずれが生じることになる。.
したがって、アルミニウム製の金型プレートと鋼製のガイドピンを組み合わせる場合、室温だけでなく、動作温度におけるクリアランスの計算が必要となります。.
電子機器の組立において、PCBおよびコンフォーマルコーティングは温度サイクルに伴い膨張・収縮します。FR-4 PCBの膨張率は、基板面方向で14~17 ppm/°Cであるのに対し、Z軸方向では70~90 ppm/°Cとなります。 アクリルコーティング(70~120 ppm/°C)、ウレタン(60~100 ppm/°C)、シリコーン(150~300 ppm/°C)など、さまざまなコーティングが使用されます。 このことから、多くのコーティングは、その下にあるPCBよりもはるかに速い速度で膨張し、接触することがわかります。この差により、次のような特定の不具合が発生します。
- はんだ接合部の疲労: コーティングははんだ接合部や表面実装部品を覆っているため、熱によって膨張・収縮すると、BGAやQFPなどの小さなチップのピンを引き上げ、接合部を破損させてしまいます。.
- ガラス転移温度(Tg)のスパイク: コーティングのガラス転移温度(Tg)を超える温度になると、熱膨張係数(CTE)が増加し、それによって機械的ひずみが加速される。.
インサート成形では、ほとんどの金属製インサート部品がプラスチック製のハウジングに封入されます。真鍮製のねじ込みインサートはABS樹脂製のハウジングに封入されており、熱膨張係数(CTE)による隙間を吸収できるよう、間隔を空けた形状に設計されています。これは、プラスチックの膨張速度が金属の5倍から10倍も速いことに起因しています。.
単一の部品における熱膨張係数(CTE)が問題となることはめったにありません。なぜなら、均質な部品の温度変化は予測可能であり、補正も容易だからです。.
エンジニアは、多材料アセンブリにおける熱膨張係数(CTE)の不一致にどのように対処して設計すべきか?
製品設計者であれば、業務の中で少なくとも一度は熱膨張率の違いに起因する問題に直面した経験があるはずです。室温ではぴったりと収まっている部品も、温度変化によってゆがんだり、ひび割れたり、変形したりすることがあります。こうした不具合は、熱膨張係数(α)の不一致によって引き起こされます。.
当社のエンジニアは、部品の設計の初期段階から、材料選定、公差解析、および熱評価において熱膨張係数(CTE)を考慮しています。.
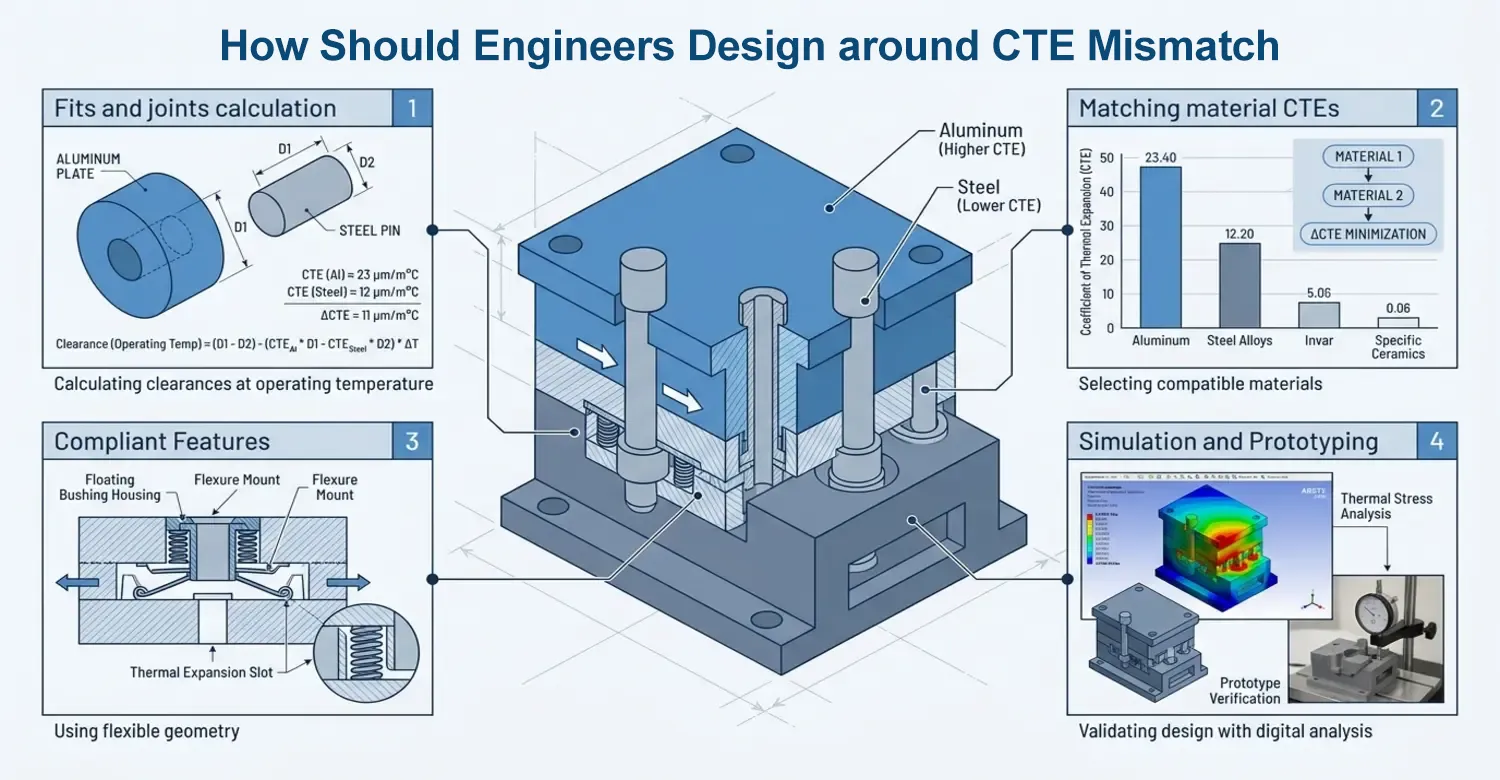
室温だけでなく、動作温度における嵌合および接合部の計算
20°Cでの組み立て時には完璧に適合していても、材料の熱膨張係数(CTE)が異なると、80~150°Cでは同じ干渉量を維持できなくなる場合があります。.
可能な限り、材料の熱膨張係数(CTE)を一致させる
これは、多材料アセンブリにかかる熱応力を最小限に抑える最も効果的な方法の一つです。材料が同じ熱膨張率で膨張・収縮すれば、寸法安定性を維持できる可能性が高いです。ベリリウム銅(BeCu)と鋼の熱膨張係数(CTE)はほぼ同等であるため、鋼とBeCuを組み合わせた金型ベースは、繰り返される熱サイクルにおいても安定性を維持します。.
プラスチックと金属の界面におけるコンプライアント特性
スタンドオフ、リブ、ボスなどのコンプライアント形状を取り入れることで、剛性の高い金属インサートよりも熱膨張の差をうまく吸収することができます。.
プラスチックのガラス転移温度(Tg)付近における非線形な熱膨張係数(CTE)の挙動を考慮する
PEEKなどのプラスチックやその他の半結晶性ポリマーは、Tgに近づくか、あるいはTgを超えると、熱膨張係数(CTE)が大幅に変化します。単一の定数であるCTE値のみに基づいて設計計算を行うと、不正確な結果となります。.
熱性能を検証するためのシミュレーションとプロトタイピング
設計計算は確固たる基礎を提供しますが、実際の熱的挙動は動的な運転条件によって左右されます。FEA(有限要素法)や熱シミュレーションを用いることで、温度変化時に材料がどのように振る舞うかを予測することができます。.
エンジニアリングプラスチックの熱伝導率と熱膨張率の比較
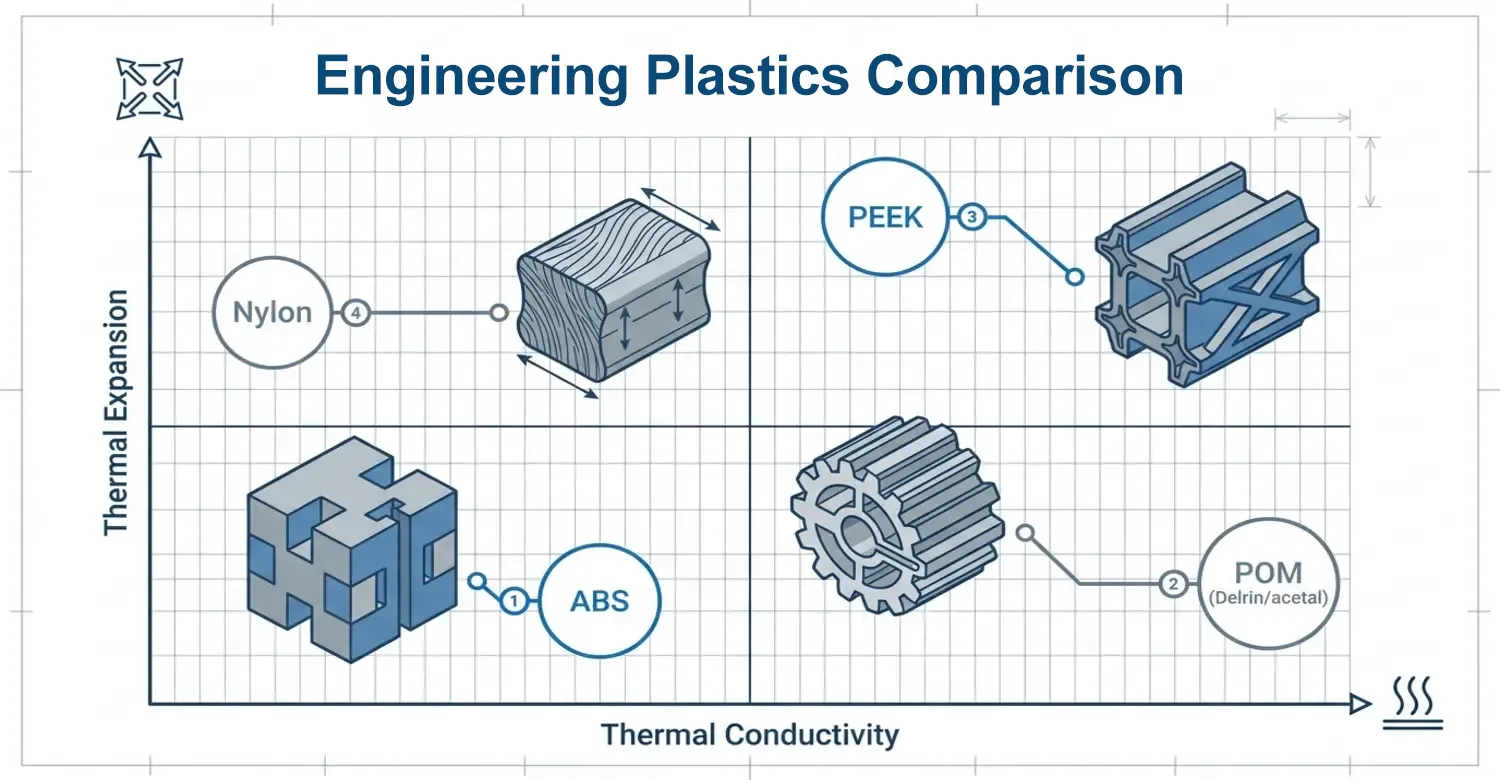
金属以外にも、プラスチックは製造において重要な役割を果たしているため、その熱伝導率を測定することも同様に重要です。熱伝導率と熱膨張率に関しては、プラスチックは両方の尺度において正反対の位置を占めています。過渡平面熱源法(TPS)は、ポリマーの熱伝導率を正確かつ迅速に測定します。 過渡線状熱源法(TLS)は、溶融ポリマーの熱伝導率を測定します。.
ABSとは、アクリロニトリル、ブタジエン、スチレンの略称です。アクリロニトリル成分は、ABSの熱安定性を高める役割を果たします。ABSの熱伝導率は0.14~0.21 W/m・Kの範囲です。 ABSのブランドであるCYCOLAC™樹脂は、無充填グレードの中でも優れた寸法安定性と低い線膨張係数(CTE)を発揮します。そのため、車内内装や、グリル、ドアハンドル、装飾パネルなどの装飾部品において、消費者が求める美観や快適性のニーズに応えることができます。.
POM(デルリン/アセタール)の熱伝導率は0.31 W/m・K、熱膨張係数(CTE)は1.1 × 10⁻⁴ /°Cです。この熱膨張率は、他の一般的なプラスチックと比較して最も高い部類に入ります。 この特性により、POMは優れた断熱材となり、熱の蓄積を防ぐのに役立ちます。.
PEEKは、寸法安定性および熱安定性において優れた性能を発揮します。熱伝導率は0.24~0.26 W/m・Kと低く、優れた絶縁体です。 線膨張係数(CTE)が45~55 × 10⁻⁶ /°Cであり、ガラス転移温度(Tg)が143°CであるPEEKは、260°Cまでの高温に耐えることができ、これはほとんどのポリマーを上回る性能です。 この特性により、PEEKは自動車および航空宇宙産業における様々なエンジニアリング用途に最適です。.
ナイロンの熱伝導率は非常に低く、0.22~0.25 W/(m·K)の範囲にあります。そのため、熱伝導材というよりは断熱材として適しています。この特性から、エンジンカバーやエアインテークマニホールドなどの部品の工業生産において有用です。.
結論
本記事では、熱伝導率と熱膨張は単なる材料特性にとどまらず、製品の性能に決定的な影響を与えることが明らかになりました。材料による熱伝達の仕組みを理解することは、エンジニアやイノベーターが業界を問わず効果的な熱ソリューションを創出するための力となります。.
ファースト・モールドでは、メーカーやエンジニアの協力を得て、製品開発の初期段階からこうした課題に取り組んでいます。材料に関する専門知識、DFMの原則、そして綿密な熱解析を取り入れているため、当社の部品は実際の使用環境下でも確実に機能します。.
当社は、製造チームの力を借りて、皆様がこうした課題を乗り越えられるよう、情熱を持ってサポートいたします。単に機能するだけの製品ではなく、ライフサイクルを通じて一貫した性能を発揮する製品を製造しています。.
参考
[1] Pelleg, J. (2012). 材料の機械的特性. スプリンガー。. https://doi.org/10.1007/978-94-007-4342-7
[2] ASM International. (1990). 『ASMハンドブック』第1巻:物性および選定:鉄、鋼、および高性能合金. ASM International. https://doi.org/10.31399/asm.hb.v01.9781627081610



 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH