

Mit der Weiterentwicklung der modernen Technik wächst auch die Nachfrage nach fortschrittlichen Bearbeitungsverfahren stetig. Dies hat dazu geführt, dass Hersteller zunehmend auf neue Methoden zurückgreifen, um den hohen Produktionsanforderungen gerecht zu werden.
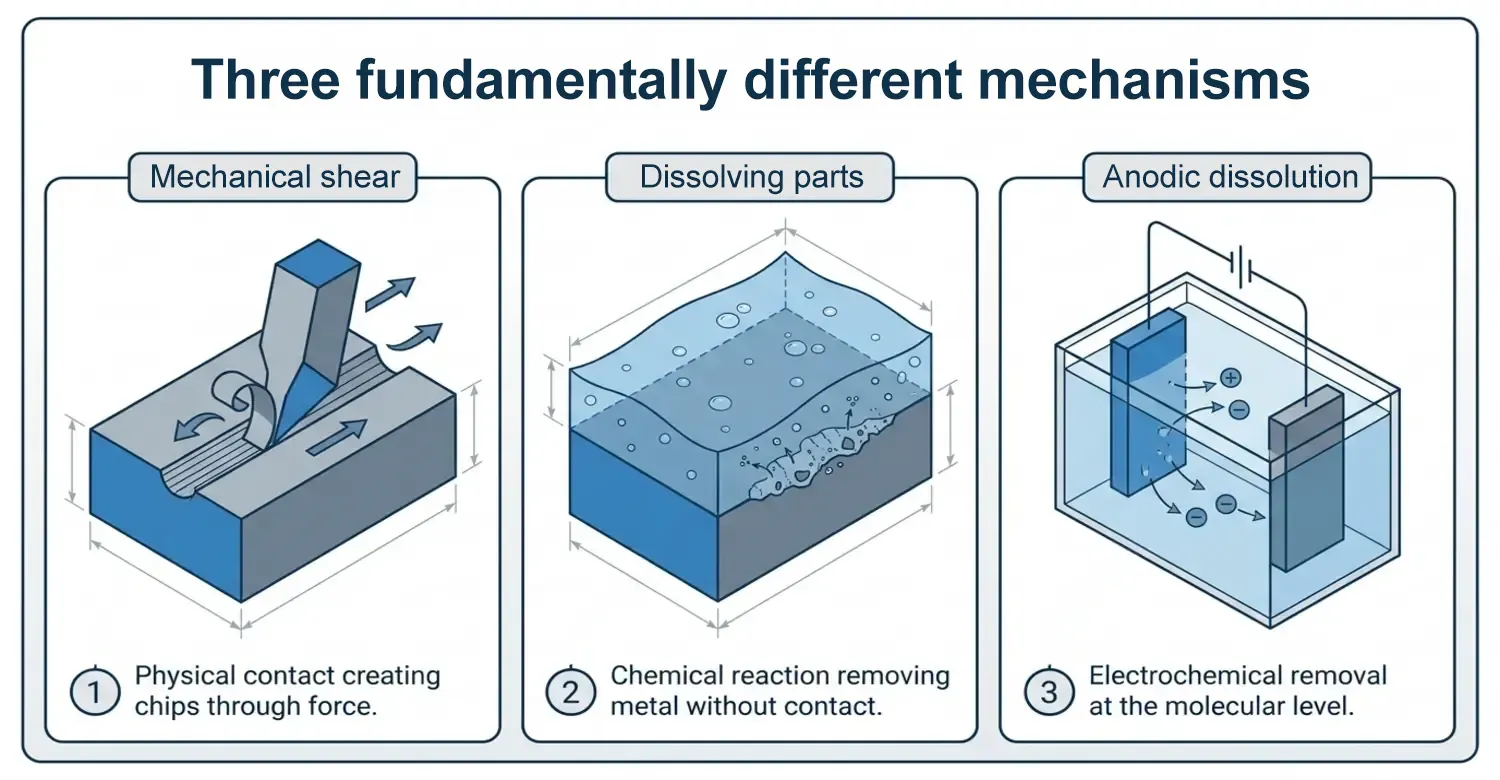
Bei der mechanischen, chemischen und elektrochemischen Bearbeitung kommen drei grundlegend unterschiedliche Mechanismen zum Materialabtrag zum Einsatz. Bei der Wahl zwischen diesen geht es kaum darum, welche Methode besser oder vorzuziehen ist. Ausschlaggebend sind vielmehr die Geometrie des Werkstücks, die Materialhärte, die Toleranz gegenüber Eigenspannungen sowie die Wandstärke.
In diesem Leitfaden werden die drei Verfahren hinsichtlich Oberflächenbeschaffenheit, Toleranz, Materialverträglichkeit und Konstruktionskosten analysiert, damit Beschaffungsteams bereits vor der Einholung von Angeboten die geeigneten Verfahren in die engere Wahl ziehen können.
Was zeichnet diese drei Bearbeitungsfamilien aus?
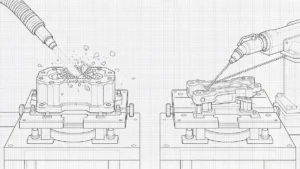
Bei der mechanischen Bearbeitung wird im subtraktiven Fertigungsverfahren Material von einem Rohwerkstück abgetragen. Der Prozess beinhaltet den direkten Kontakt mit einem Schneidwerkzeug, wie beispielsweise einem Bohrer oder einem rotierenden Schaftfräser, um ein gewünschtes Merkmal zu erzeugen, wobei mechanische Scherkräfte und lokale plastische Verformungen zur Bildung von Spänen genutzt werden. [1]. Die Oberflächenqualität und die Maßparameter des Endprodukts hängen von Faktoren wie dem Rohmaterial, dem Schneidwerkzeug und den Maschinenparametern ab. Die Schweizer Bearbeitung (Schweizer Drehbearbeitung) und das CNC-Fräsen fallen in diese Kategorie.
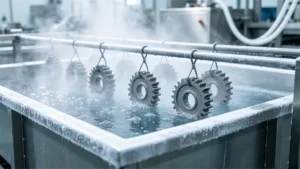
Bei der chemischen Bearbeitung wird Material abgetragen, indem Teile der Metalloberfläche in ätzenden flüssigen Chemikalien aufgelöst werden. Ein Maskiermittel oder Fotolack wird verwendet, um Bereiche zu schützen, die erhalten bleiben sollen. Fotoätzung (photochemisch), chemisches Fräsen und Stanzen basieren auf demselben Prinzip des Materialabtrags. Die Wahl des Verfahrens hängt von der Materialstärke und der Geometrie ab.
Bei der elektrochemischen Bearbeitung (ECM) wird Material ausschließlich durch anodische Auflösung ohne mechanischen oder thermischen Kontakt abgetragen. Die Funkenerosion (EDM und WEDM) hingegen nutzt die Funkenabtragung. Da bei diesen nicht-traditionellen Verfahren keine physikalische Schnittkraft ausgeübt wird, eignen sie sich hervorragend für die Bearbeitung von gehärtetem Werkzeugstahl und komplexen Konturen, an denen ein herkömmlicher Fräser brechen würde.
Inwiefern unterscheiden sich Oberflächenbeschaffenheit und Toleranz voneinander?
Wir sind uns bewusst, dass die Bearbeitungsmöglichkeiten sehr unterschiedlich sind; daher sind konkrete Zahlen aussagekräftiger als allgemeine Aussagen. Das Verständnis dieses Zusammenhangs ist von entscheidender Bedeutung, da Toleranzangaben und Vorgaben zur Oberflächengüte in der Regel ausschlaggebend für Beschaffungsentscheidungen sind.
| Parameter | CNC-Fräsen/Schweizer Zerspanung. | Chemisches Fräsen/Stanzen/Fotogravur | EDM/WEDM |
|---|---|---|---|
| Allgemeine Toleranz. | ±0,05 mm beim Fräsen, ±0,025 mm bei gedrehten Durchmessern, beim Reiben und Bohren auf ±0,01 mm. | Etwa ±10% Metalldicke bei Standard-Fotogravur, was einer Dicke von etwa ±0,005 bis 0,032 Zoll entspricht. | Mit mehreren Feinschleifdurchgängen lässt sich eine Profiltoleranz von ±0,002 mm erreichen. |
| Erreichbare Toleranz. | ±0,01 mm bei kontrollierten Bauteilen wie Wellenoberflächen und präzisen Innenbohrungen. | ±0,001 Zoll (±0,025 mm) bei ultradünnen Folien mit einer Dicke von weniger als 0,005 Zoll. | ±0,0005 im zweiten Durchgang. |
| Oberflächenrauheit (Ra). | 1,6–3,2 µm Fräsen, 0,8–1,6 µm Drehen, 0,1–0,4 µm feiner beim Schleifen. | Geätzte Oberflächenstruktur, keine polierte Oberfläche; wird in der Regel nicht als Ra angegeben | 3,2–6,3 µm beim Grobschliff, 0,8–1,6 µm beim Standard-Feinbearbeitungsdurchgang, bis hinunter zu 0,2–0,4 µm beim Feinschliff. |
| Maßgebende Norm. | ISO 2768-1 für Längen- und Winkeltoleranzen, ISO 2768-2 für Oberflächenrauheitsklassen. | AMS 2640 für das chemische Fräsen in der Luft- und Raumfahrt; ASTM B767 für Prüfverfahren zur Bestimmung der Materialabtragsrate. | ASME Y14.5 für Profil- und Geometriebemaßung. |
Die die Physik bestimmend beeinflusst auch, wie beim Bearbeitungsprozess Material abgetragen wird und wie sich der Prozess verhält.
Beim chemischen Fräsen müssen Ingenieure die durch das Fräsen verursachten Maßänderungen berücksichtigen, indem sie für das Ausgangsteil Ätzzugaben einkalkulieren. Dazu wird Material in einer Menge hinzugefügt, die der geplanten Ätztiefe zuzüglich eines Toleranzfaktors von 10–20% entspricht.
Denn beim Fotogravurverfahren ist der Ausgleich von Hinterschnitten aufgrund der isotropen Eigenschaften des chemischen Ätzens ein entscheidender Aspekt. Dabei wird Material unterhalb der Fotolackmaske abgetragen, während das Ätzen in vertikaler Richtung erfolgt. Der Ätzfaktor liegt je nach Verfahren und Material zwischen 1:1 und 3:1.
Bei der EDM-Bearbeitung stehen Ra (Oberflächenrauheit) und Toleranz in engem Zusammenhang. Glatte Oberflächen mit einer engeren Kontrolle von Ra < 1,5 μm sollten mit einer Toleranz von ±0,010 mm einhergehen. Wenn eine spiegelglatte Oberfläche angestrebt wird, ohne die Maßtoleranz zu lockern, erhöht sich die Zykluszeit erheblich.
Welche Materialien lassen sich mit den einzelnen Verfahren tatsächlich verarbeiten?
CNC-Fräsen / Schweizer Drehbearbeitung eignet sich für eine breite Palette von Legierungen, Metallen und technischen Kunststoffen. Beispiele für Legierungen sind Edelstähle, Messing und Aluminiumlegierungen (Al7075, 6061), Titan sowie Kunststoffe wie PEEK und Delrin. Die mehrachsige Bearbeitung ermöglicht die Fertigung komplexer 3D-Geometrien und Hinterschneidungen, die mit der Schweizer Drehbearbeitung aufgrund ihrer schlanken Drehteile nicht realisierbar sind.
Das chemische Fräsen wird häufig bei Aluminium und dessen Legierungen eingesetzt. Auch einige andere Metalle wie Magnesium, Titan, Kupfer und bestimmte hochschmelzende Metalle (Tantal, Molybdän) lassen sich auf diese Weise bearbeiten. Das chemische Fräsen löst ein spezielles metallurgisches Problem, das mit mechanischen Verfahren nicht zu bewältigen ist. Es ermöglicht das Entfernen der spröden Alpha-Oberflächenschicht von Titanschmiedeteilen, bei denen das mechanische Schleifen zu Eigenspannungen führt und das Risiko von Rissbildung im Material birgt. Diese Eigenschaft trägt zur Gewichtsreduzierung bei komplexen gekrümmten Oberflächen bei, wie sie beispielsweise bei Außenhautblechen von OEMs in der Luft- und Raumfahrt vorkommen.
Das Fotoätzverfahren bzw. das chemische Aussparverfahren eignet sich für Metalle wie Edelstahl, Nickellegierungen, Messing, Kupfer, Kovar, Invar und Federstähle. Es ist für Folien und Bleche mit einer Dicke von 0,01 mm bis 2 mm geeignet.
EDM/WEDM eignet sich ideal für alle elektrisch leitfähigen Werkstoffe. Zu den gängigen Werkstoffen zählen gehärteter Stahl, Messing, Hartmetall und Titanlegierungen. Der wesentliche Vorteil der EDM-Technik besteht darin, harte, leitfähige Metalle präzise zu bearbeiten, die mit anderen Verfahren nur schwer oder gar nicht bearbeitet werden können.
Kostentreiber und Durchlaufzeit in den einzelnen Prozessen.
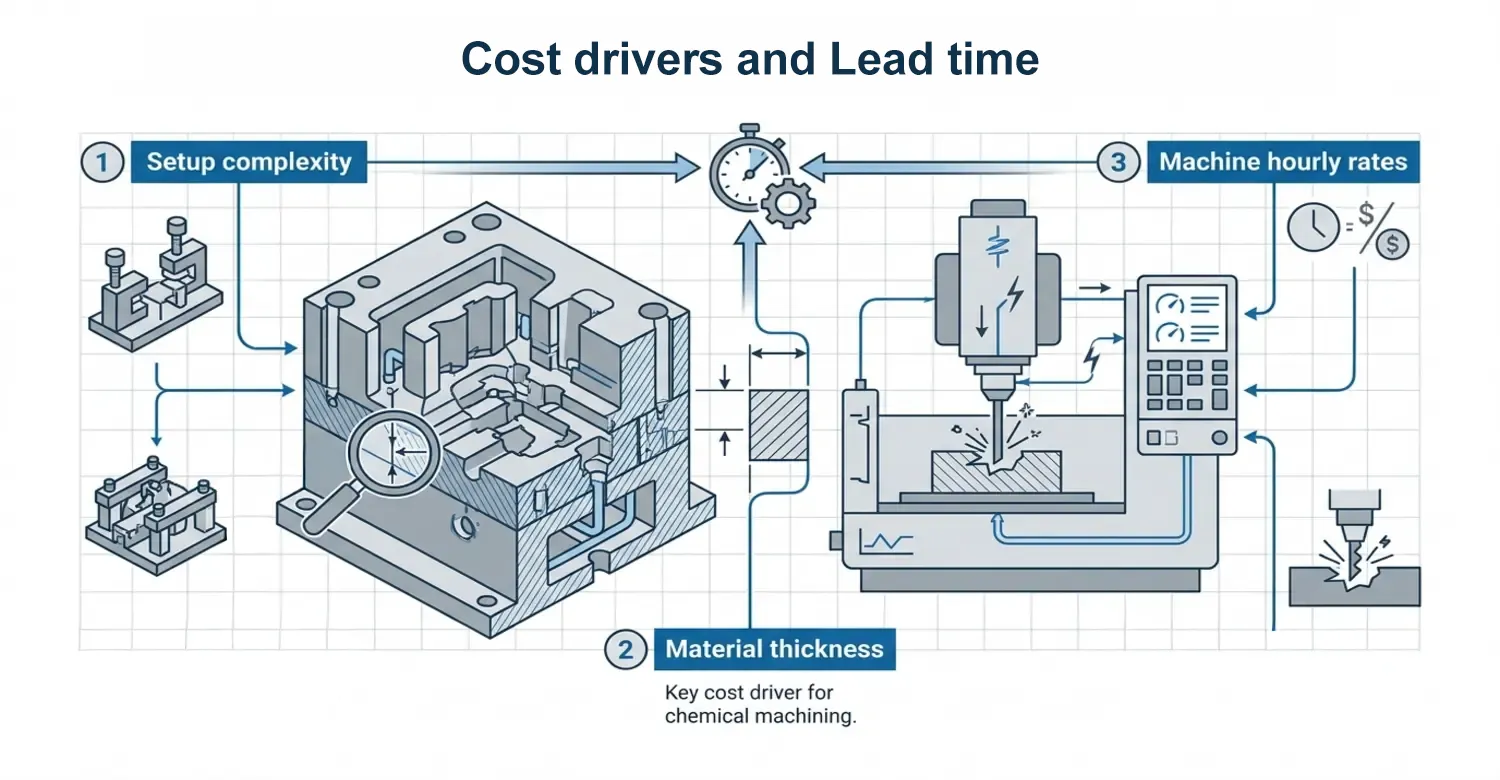
Die Kosten und Lieferzeiten für CNC-Fräsen und Schweizer Drehbearbeitung sind in erster Linie auf folgende Faktoren zurückzuführen:
- Die Wahl des Werkstoffs wirkt sich sowohl auf die Rohmaterialkosten als auch auf die Bearbeitbarkeit aus. So ist beispielsweise ein Titanblock im Vergleich zu Aluminium teuer; allerdings dauert das Zerspanen dreimal so lange.
- Teilegeometrien wie dünne Wände, tiefe Taschen und Hinterschneidungen erfordern spezielle Werkzeuge und Arbeitsgänge mit mehreren Einrichtungsvorgängen.
- Eine komplexe Einrichtung, wie beispielsweise enge Toleranzen von +/- 0,005″, verursacht höhere Kosten, da sie eine geringere Schnittgeschwindigkeit erfordert, die Prüfhäufigkeit erhöht und zusätzliche Nachbearbeitung notwendig macht, um die exakten Parameter zu erreichen.
Die Faktoren, die die Kosten und Durchlaufzeiten bei der chemischen Bearbeitung beeinflussen, sind:
- Bei dickeren Materialien (>1,5 mm) erhöhen sich die Ätzzeit, der Energieverbrauch und der Chemikalienverbrauch.
- Losgröße, bei der die Teile pro Blech statt pro Einzelschnitt berechnet werden, wodurch sich die Stückkosten senken.
- Nachbearbeitungsschritte wie Galvanisieren, Wärmebehandlung oder spezielle Qualitätskontrollen verursachen zusätzliche Kosten.
Die Kosten für EDM und WEDM hängen stark von den Stundensätzen der Maschinen, der Werkstückdicke und den Rüstkosten ab.
- Die Stundensätze für Standardaufträge und die Kosten für ausgelagerte Maschinen liegen zwischen $75 und $120/Std., während für hochpräzise Spezialarbeiten $100 bis $150/Std. berechnet werden. Darüber hinaus betragen die Durchlaufzeiten für Sonderanfertigungen 3–10 Tage, sowohl in der Prototypenentwicklung als auch in der Serienfertigung.
- Materialart und Härte führen zu Unterschieden bei der Zerspanung, wobei sich beispielsweise gehärtete Werkzeugstähle schneller zerspanen lassen als geglühter kaltgewalzter Stahl. Kaltgewalzter Stahl enthält Verunreinigungen, die den Entladungsprozess unterbrechen. Die Schnittgeschwindigkeiten nehmen mit zunehmender Materialdicke ab.
- Die Oberflächenqualität wird durch zusätzliche Schlichtdurchgänge verbessert. Da es sich bei der Draht-EDM um einen Mehrfachdurchlaufverfahren handelt, lassen sich damit Ra-Werte von 2,5–3,2 µm erzielen. Ein Feinschneiddurchlauf ergibt einen Ra-Wert von 0,4 µm, während zwei bis drei Durchläufe einen Ra-Wert von 0,25 µm und darunter ermöglichen. Jeder Durchlauf verlängert die Bearbeitungszeit und verursacht zusätzliche Werkzeugkosten.
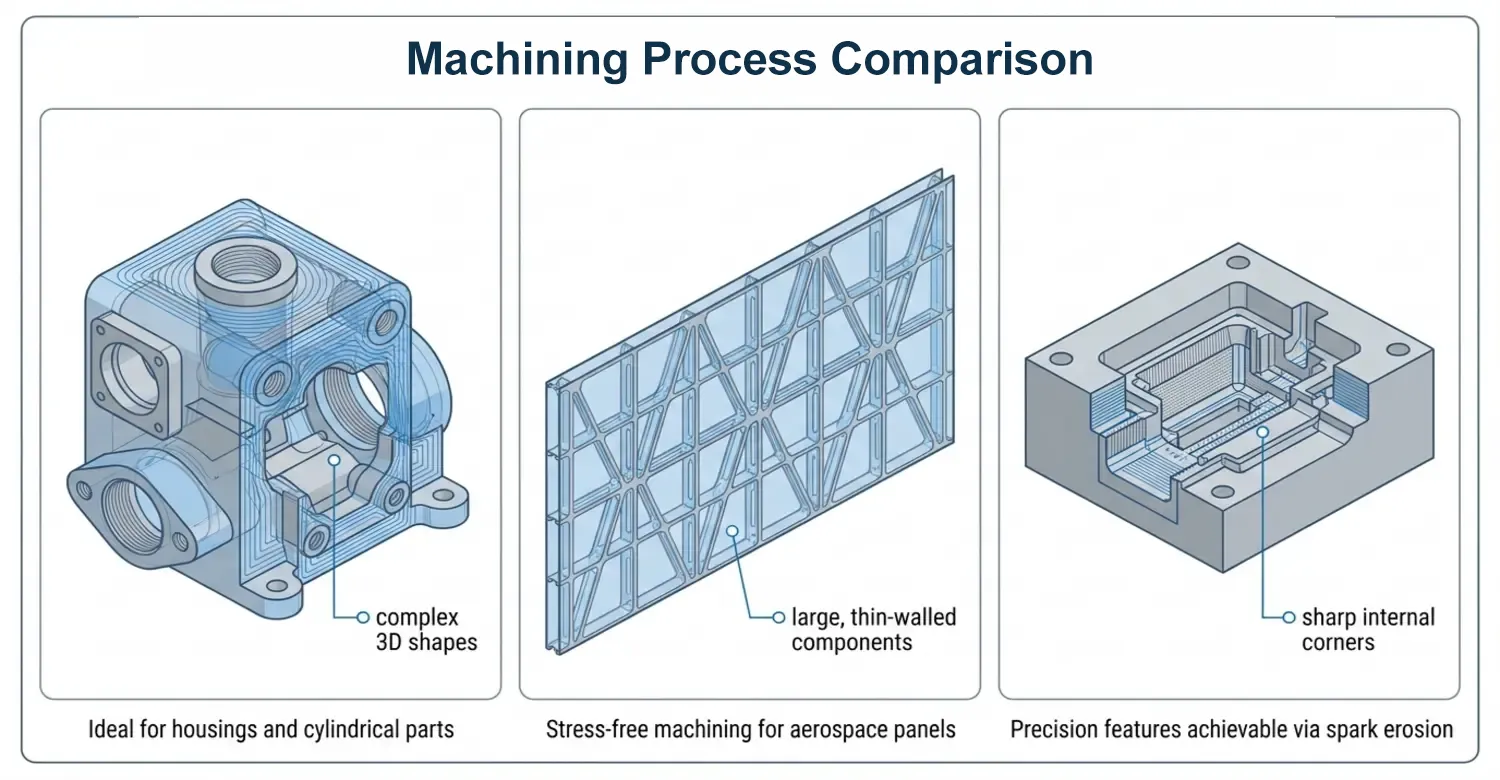
Vergleich von Bearbeitungsverfahren: CNC/Schweizer Verfahren vs. chemische Bearbeitung vs. Funkenerosion.
CNC-Fräsen und Schweizer Drehbearbeitung eignen sich am besten für komplexe 3D-Formen, Blockgehäuse und hochpräzise zylindrische Teile. Bauteile, die eine hohe Maßgenauigkeit, mechanische Beständigkeit und Oberflächengüte erfordern, lassen sich am besten mit diesen Verfahren fertigen.
Bei der Fertigung von Bauteilen wie Aluminiumgehäusen und ABS-Gehäusen in medizinischer Qualität ermöglicht das Fräsen die Kontrolle über Wandstärke, Gewindegenauigkeit und die Geometrie der Vorsprünge in einer einzigen Aufspannung. Dieser Ansatz minimiert Fehler durch erneutes Einspannen und gewährleistet enge Toleranzen über das gesamte Bauteil hinweg. Das Schweizer Fräsen eignet sich ideal für kleine Durchmesser sowie lange, rotationssymmetrische Bauteile wie Wellen und Stifte.
Das chemische Fräsen ist die beste Wahl für große, dünnwandige Bauteile mit komplexen Strukturen und glatten Oberflächen. Dabei bleibt die innere Kornstruktur des Metalls unbeeinträchtigt, sodass keine mechanischen Spannungen entstehen. Das bei der Fotogravur und beim chemischen Stanzen chemisch aufgelöste Material bildet keine Grate, wie sie bei der konventionellen Zerspanung entstehen. Da Material nur dort abgetragen wird, wo es notwendig ist, reduziert dieses Verfahren den Materialverlust und zusätzliche Kosten für die Nachbearbeitung. Das chemische Fräsen zeichnet sich in der Luft- und Raumfahrtindustrie durch Gewichtsreduzierung über eine große Oberfläche aus.
Die elektrochemische Bearbeitung (ECM) wird besonders geschätzt, da sie die Bearbeitung komplexer Formen ermöglicht, ohne die Bauteile thermisch oder mechanisch zu belasten. Umgekehrt eignen sich EDM und WEDM ideal zur Bearbeitung harter, leitfähiger Metalle, um filigrane Details wie scharfe Innenecken und feine Bohrungen ohne physikalische Schnittkräfte zu erzeugen. Zwar macht WEDM eine weichere Vorbearbeitung im Werkzeug- und Formenbau überflüssig, doch entstehen durch die Funkenerosion eine Umschmelzschicht und eine Wärmeeinflusszone (HAZ), was bei empfindlichen Anwendungen eine Nachbearbeitung erforderlich machen kann, da lokale hohe Wärmeenergie die Oberflächenmikrostruktur schmilzt und schnell abkühlt. [2].
Schlussfolgerung
Unter den besprochenen Bearbeitungsverfahren gibt es kein Verfahren, das für jedes Bauteil geeignet ist oder den anderen überlegen ist. Um bessere Ergebnisse zu erzielen, ist es von grundlegender Bedeutung, die jeweiligen Vorteile der Verfahren zu kombinieren oder das Verfahren zu wählen, das Ihren Anforderungen am besten entspricht.
Wir bei First Mold sind davon überzeugt, dass bessere Entscheidungen in der Fertigung zu besseren technischen Ergebnissen führen. Deshalb haben wir es uns zur Aufgabe gemacht, praktische und in der Praxis bewährte Erkenntnisse zu liefern, auf die sich Ingenieure und Hersteller voll und ganz verlassen können. Wenn Sie verschiedene Produktionstechniken erkunden, Konstruktionen erstellen oder optimieren möchten, ist die Wahl des richtigen Verfahrens entscheidend. Mit einem erfahrenen Team, das Ihnen die richtige Beratung für Ihre Anwendung bietet, ist Spitzenqualität garantiert.
Referenz
[1] Davies, M. A. u. a. (2007). Zur Temperaturmessung in der Zerspanung. CIRP Annals – Fertigungstechnik, 56(2), 781-804. https://doi.org/10.1016/j.cirp.2007.10.009
[2] Ho, K. H., & Newman, S. T. (2003). Der aktuelle Stand der Technik bei der Elektroerosion (EDM). Internationale Fachzeitschrift für Werkzeugmaschinen und Fertigung, 43(13), 1287-1300. https://doi.org/10.1016/S0890-6955(03)00162-7



 DE
 EN
 ES
 FR
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH