

現場で写真を撮っている写真家を想像してみてください。カメラのレンズをよく見ると、一見プラスチックのように見えるもので保護されていることに気づくでしょう。実は、カメラのレンズハウジングはアルミニウム製です。プラスチックのように見えるようにコーティングが施されているのです。メーカーがアルミニウムの表面を黒くコーティングするために用いるこの工程は、「ブラックアルマイト処理」と呼ばれています。 こうして得られるマットな黒色の表面は、迷光を吸収し、内部反射やレンズフレアを低減します。さらに、黒色アルマイト処理を施した表面は、どのような環境条件にさらされても、塗料のように時間が経つと剥がれることはありません。.
では、黒色アルマイト処理はどのように行われるのでしょうか?このガイドでは、黒色アルマイト処理の仕組みを詳しく解説し、その工程、着色、および密封について理解を深めていきます。.
ブラックアルマイト処理とは何ですか?
黒色アルマイト処理は、アルミニウムの表面にある天然の酸化膜を厚くし、硬度と耐食性を高める電気化学的処理であり、通常、陽極酸化皮膜に関する厳格な国際規格に準拠しています。 [1]. 黒色アルマイト処理の工程は、通常のアルマイト処理と変わりません。 陽極酸化処理の主な目的は、金属(主にアルミニウム)の皮膜厚さと耐食性を高めることです。しかし、黒色陽極酸化処理には、この強度向上以外にもさらなる目的があります。実生活において黒色が広く使用されていることから、黒色陽極酸化処理は最も一般的に用いられる陽極酸化処理法の一つとなっています。.
黒色アルマイト処理の役割とは?
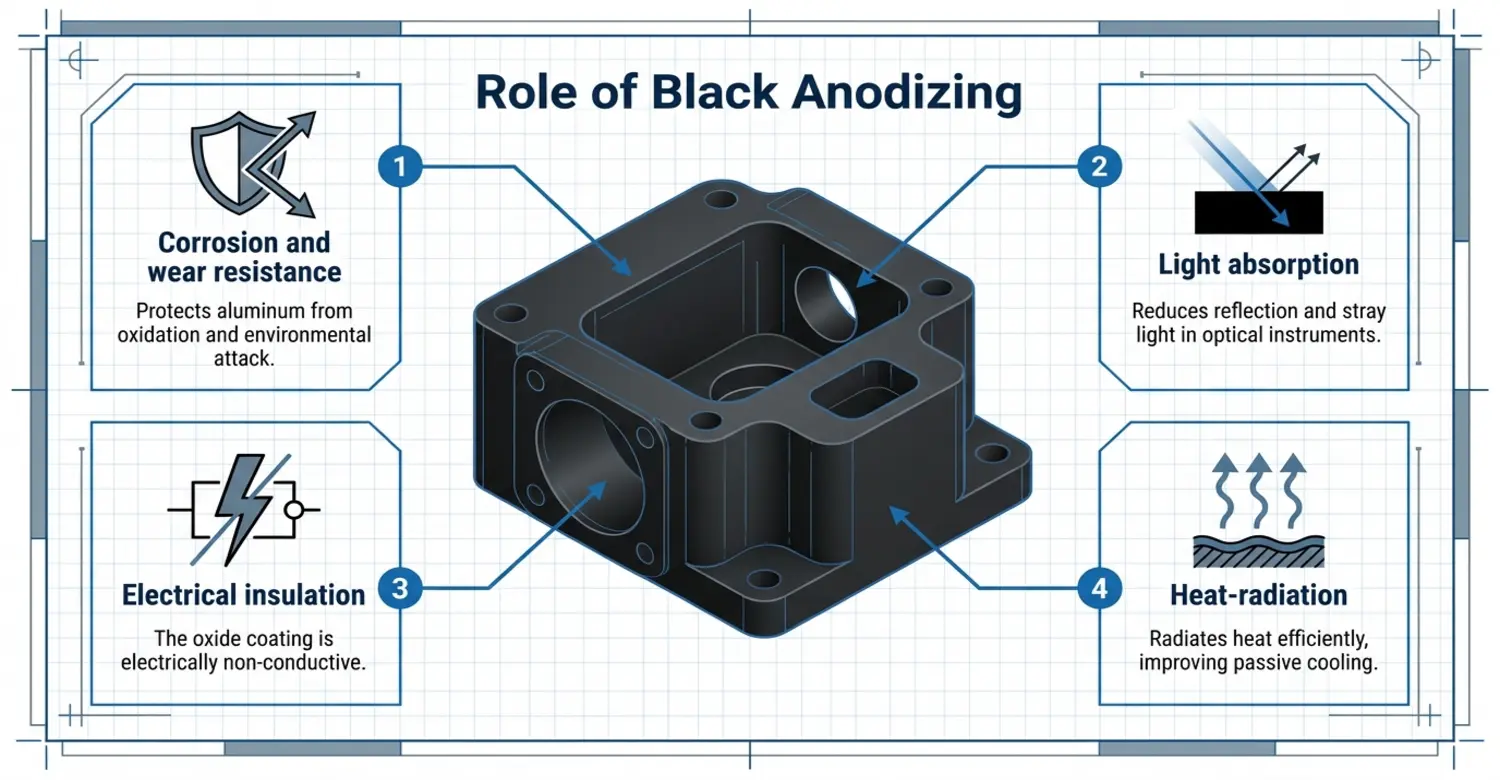
一般的な陽極酸化処理は、黒色陽極酸化処理が担う役割のほとんどをカバーしています。しかし、エンジニアが他の色ではなく黒色を選ぶのには、特定の理由があります。.
黒色アルマイト処理の目的の一つは、耐食性と耐摩耗性を高めることです。アルマイト処理によって形成される酸化皮膜は、アルミニウムを酸化や環境要因による腐食から保護します。さらに、厚みのあるアルミナ酸化皮膜により表面が硬くなり、傷や摩耗に強くなります。こうしたアルマイト処理の利点は、自動車部品、CNC加工部品、および船舶用金具などに適用されます。.
陽極酸化処理の2つ目の役割は、製品の美的価値を高めることです。高級感のあるサテンブラック仕上げにより、製品上の加工跡を目立たなくします。これにより、家電製品、カメラ本体、高級品の美観が向上します。 また、光の吸収を高めるためにも、黒色アルマイト処理を採用しています。黒色の表面は反射や迷光を低減し、これは高精度機器の分野において、材料科学の観点から広く認められている重要な光学特性です。 [2]. 。これは通常、光学機器、望遠鏡、カメラ、レーザーシステムなどに適用されます。過剰な光はノイズとして扱われ、生成される画像の品質に影響を及ぼします。.
陽極酸化処理は、電気絶縁にも役立ちます。電子機器の筐体や電気部品において、酸化皮膜は電気を通しません。最後に、黒色陽極酸化処理は、熱放射(放射率)を高める表面に用いられます。黒色陽極酸化処理が施された表面は熱を効率的に放射するため、ヒートシンクやLED筐体における自然冷却効果を高めます。.
なぜ黒という色が重要なのでしょうか?
黒色アルマイト処理に使用される黒色染料は、耐摩耗性や耐食性への寄与はごくわずかです。この染料は、アルマイト酸化皮膜に添加され、その外観を変える役割を果たします。しかし、この種のアルマイト処理における黒色は、まぶしさや不要な反射を低減し、プロフェッショナルで高級感のある外観を生み出し、熱放射率を高めて効果的な放熱を実現する上で重要な役割を果たしています。 また、特に電気や配管などの分野では、識別を容易にするための色分けとして黒が用いられることもあります。さらに、黒色は指紋や汚れ、わずかな傷を目立たなくするのにも役立ちます。.
黒色陽極酸化処理の過程では何が起こるのでしょうか?
黒色アルマイト処理は、表面処理、電解酸化、表面の着色、および酸化皮膜の封止という、定められた手順に従って行われます。.
1. 表面処理
黒色アルマイト処理は、すでに機械加工済みのアルミニウム部品から始まります。使用するアルミニウム合金の種類によって、最終製品の仕上がりが異なります。例えば、6061や6063は、2024アルミニウム合金に比べて優れた仕上がりになります。表面処理を行う際には、傷、機械加工痕、工具痕、へこみなども適切に処理する必要があります。 陽極酸化処理の前にこれらの問題を対処しておかないと、処理後にそれらが目立ってしまいます。陽極酸化処理は、表面の欠陥を隠すものではありません。.
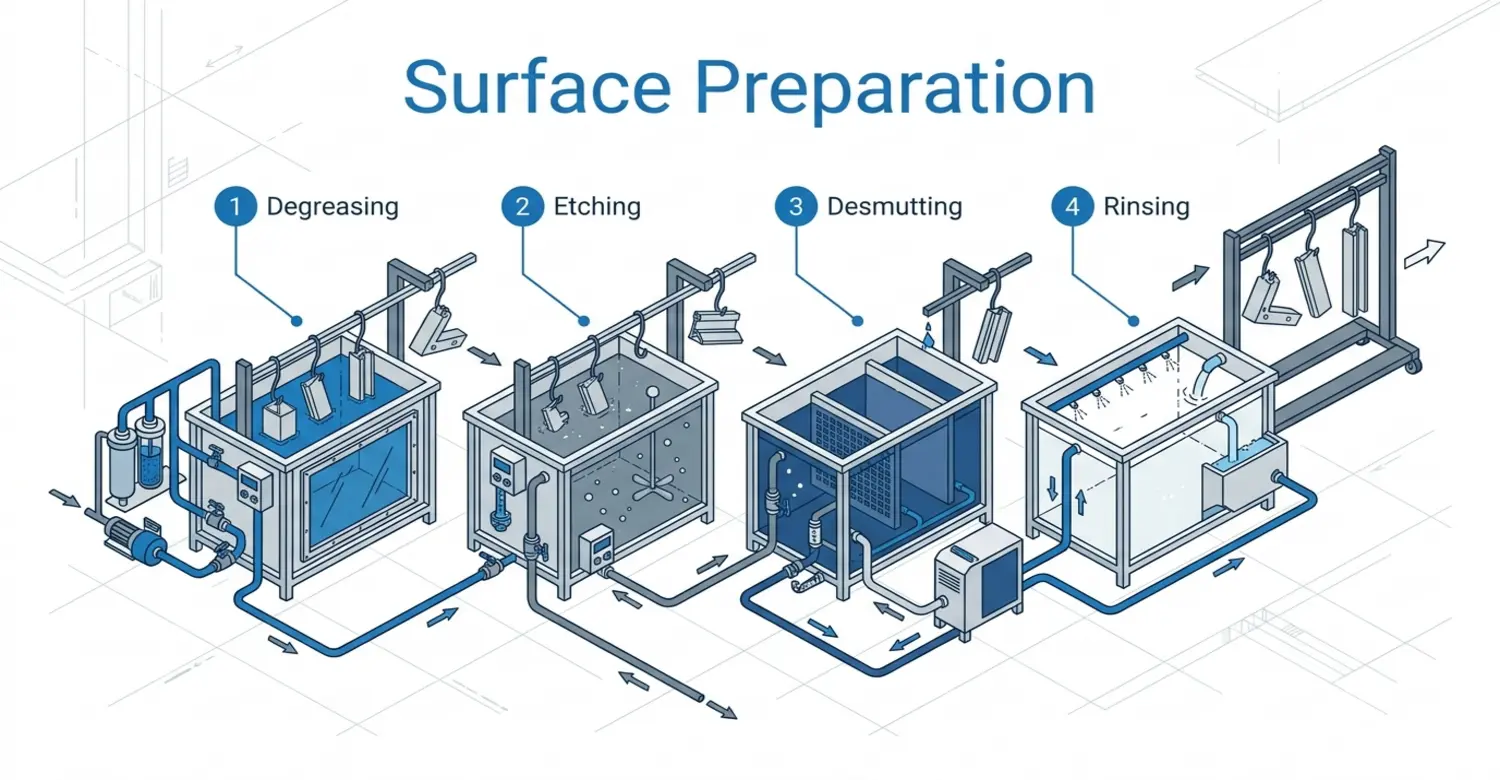
洗浄および脱脂
適切なアルミニウム合金を選定し、表面処理を行った後、次の工程は洗浄と脱脂です。この最初の化学処理により、グリース、切削液、加工油、汚れ、および有機汚染物質が除去されます。これらの残留油分を取り除くことは、陽極酸化処理のムラ、密着不良、明るい部分の剥離、および縞状の発生を防ぐために不可欠です。.
アルカリエッチング
最初の化学処理の後、次の工程はアルカリエッチングです。アルミニウムをアルカリエッチング液に浸漬し、所定の量の材料を選択的に除去することで、より均一な表面が得られます。一般的なアルカリエッチング液は水酸化ナトリウムです。この化学反応は、以下の化学反応に基づいています。.
Al + OH⁻ + 2H₂O → Al(OH)₄⁻
反応自体は複雑ですが、製造上の目的は表面層を除去することにあります。これにより、均一な表面状態が得られ、導電性陽極酸化に適した環境が整います。.
エッチングは、処理対象となるアルミニウムの状態に応じて、軽エッチングと重エッチングに分類されます。 軽いエッチングでは、比較的機械加工されたような外観になります。重いエッチングでは、機械加工跡が目立たなくなり、よりマットな外観になります。ただし、エッチングは適切に制御する必要があります。過度に行うと、鋭いエッジが損なわれたり、寸法精度が低下したり、表面粗さが増加したりする可能性があります。.
沈殿物の除去とすすぎ
アルカリエッチングを行うと、スマットが発生することがあります。スマットとは、アルミニウムの表面に残留する合金元素のことです。このような合金元素には、銅、亜鉛、鉄、マグネシウムなどが含まれます。このスマットを除去するために、製品を脱酸素浴またはスマット除去浴に浸漬します。.
調理の各段階において、ある段階から次の段階への汚染の持ち込みを防ぐためには、効果的なすすぎが重要です。調理の段階は、次のように要約できます。;
脱脂 → エッチング → すすぎ → 汚れ除去 → すすぎ
2. 電気化学的陽極酸化処理
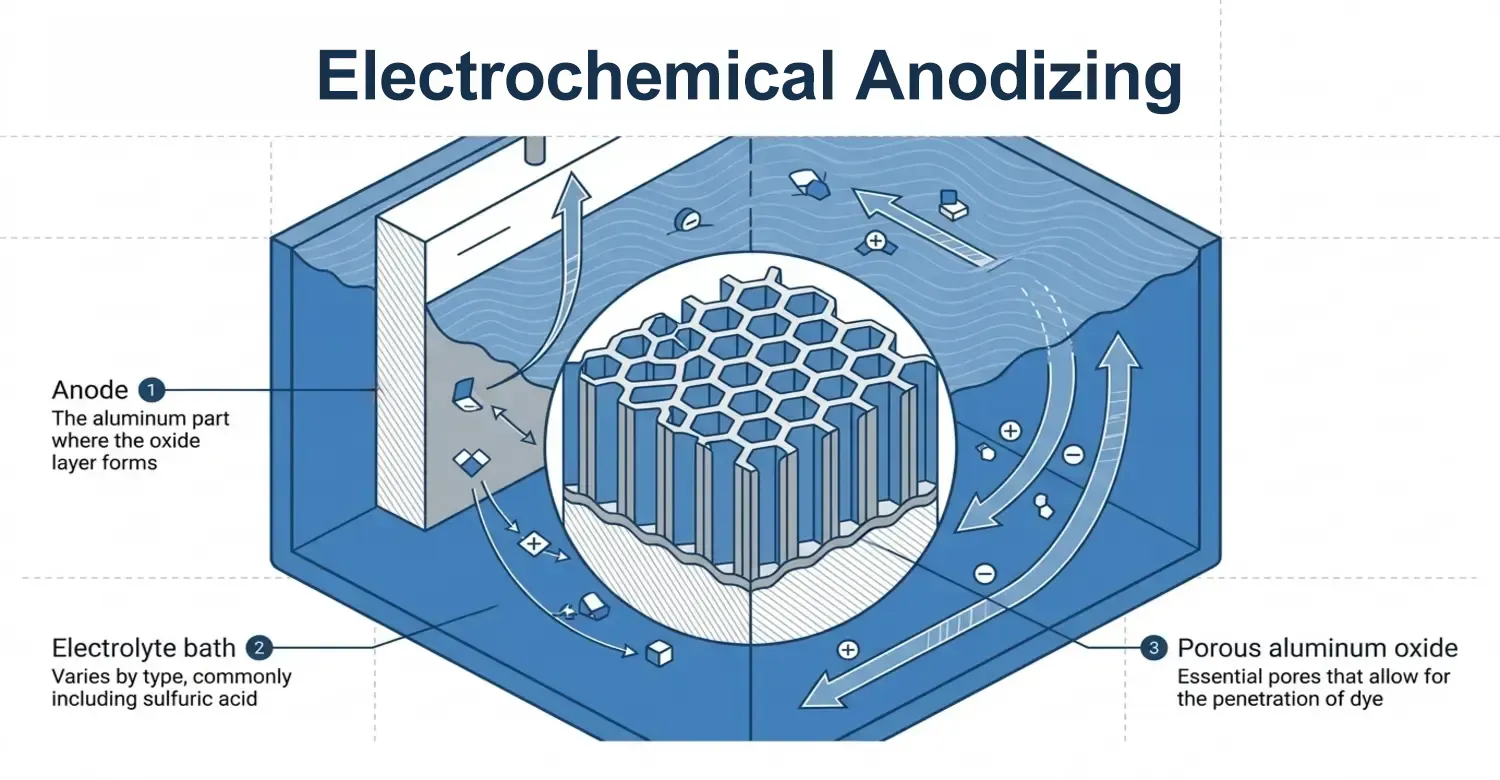
これが黒色アルマイト処理の中核となる工程です。ここでは、電気化学反応が起こるように、電解槽内に陽極と陰極が形成されます。.
セル内では、洗浄済みのアルミニウムが陽極として扱われます。陽極と陰極の両方が電解液槽に浸漬されますが、その電解液は陽極酸化の種類によって異なります。 例えば、タイプII陽極酸化処理の場合、電解液には硫酸が含まれます。電流が流れることで、アルミニウム表面が電解液中の化合物と反応し、多孔質の酸化アルミニウム(Al₂O₃)が形成されます。.
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
多孔質の酸化膜は、黒色陽極酸化処理において不可欠である。この細孔によって染料が浸透する。酸化膜は、バリア層のすぐ上にある表面に形成される。.
酸化皮膜の厚さは、印加電圧、電流密度、浴温、電解液濃度、および使用するアルミニウム合金など、いくつかの要因によって決まります。薄層陽極酸化処理では5~10 µmの厚さとなり、一方、硬質陽極酸化処理では25~50+ µmの厚さの酸化皮膜が形成されます。.
陽極酸化処理の後、部品を槽から取り出し、十分に水洗いします。この水洗いは、残留電解液を除去するのに役立ちます。色むら、汚れ、表面欠陥を防ぐため、水洗いは適切に行う必要があります。.
3. 表面の染色
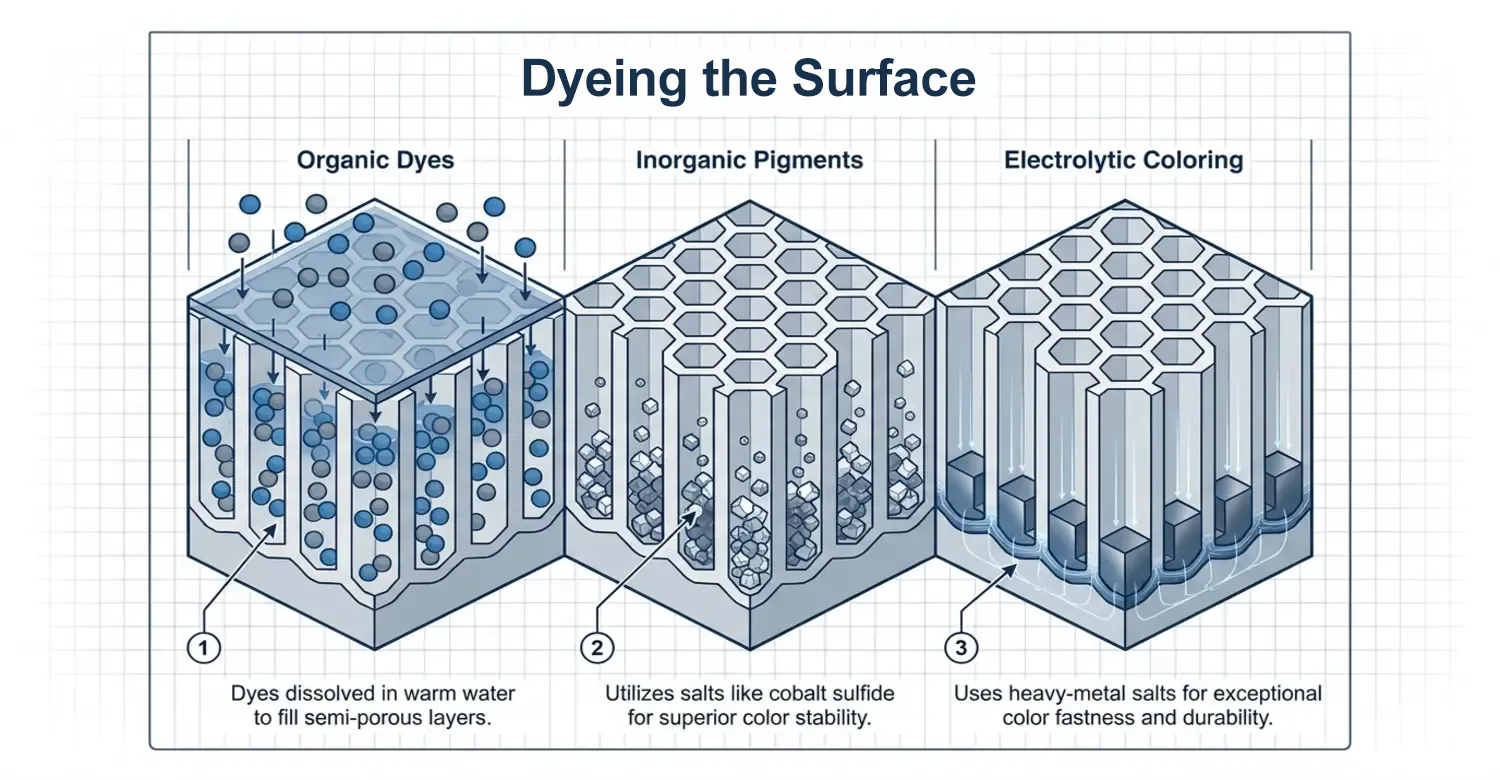
化学陽極酸化によって形成される酸化アルミニウム層には細孔があり、これが黒色染料のアルミニウム表面への浸透を促進します。部品表面に黒色を付与するために使用できる染色技術には、以下の3つがあります。;
有機顔料
これらの染料を温水に溶かしてから、染色槽に入れます。部品を染色槽に入れ、染料が陽極層の半多孔質の表面に浸透します。黒色の染料は、明るい色の染料よりも溶解に時間がかかります。.
無機顔料
これらの顔料は水に溶けません. 無機顔料を使用すると、耐光性に優れたコーティングが得られます。黒色アルマイト処理の場合、硫化コバルトの無機塩を用いて部品を製造することができます。.
電解染色
標準的な陽極酸化処理の後、部品は重金属塩を含む別の電解槽に入れられます。陽極酸化皮膜が陰極として機能し、槽内にはステンレス製の電極が設置されます。 その後、金属塩が細孔の底部に析出される。ニッケル、コバルト、スズ塩を用いて、独自のプロセスによりさまざまな色を生成し、優れた色堅牢性を備えた部品が得られる。.
シーリング
多孔質の酸化皮膜は、着色後に孔を塞ぐ、あるいは水和させるためにシーリング処理を行う必要があります。シーリング処理を行うことで、染料の流出、汚れ、腐食、および化学的侵食に対する耐性が向上します。 シーリングの方法の一つに、熱水シーリングがあります。これは、陽極酸化処理された部品を高温の脱イオン水に浸漬するものです。この処理により、酸化アルミニウム層が水和され、安定した水和酸化アルミニウム構造へと変化します。もう一つのシーリング方法は酢酸ニッケルによるシーリングで、これによって良好な色安定性と耐食性が維持されます。その他には、冷間シーリングや独自のシーリング剤による方法などがあります。.
ブラックアルマイト処理にはどのような種類がありますか?
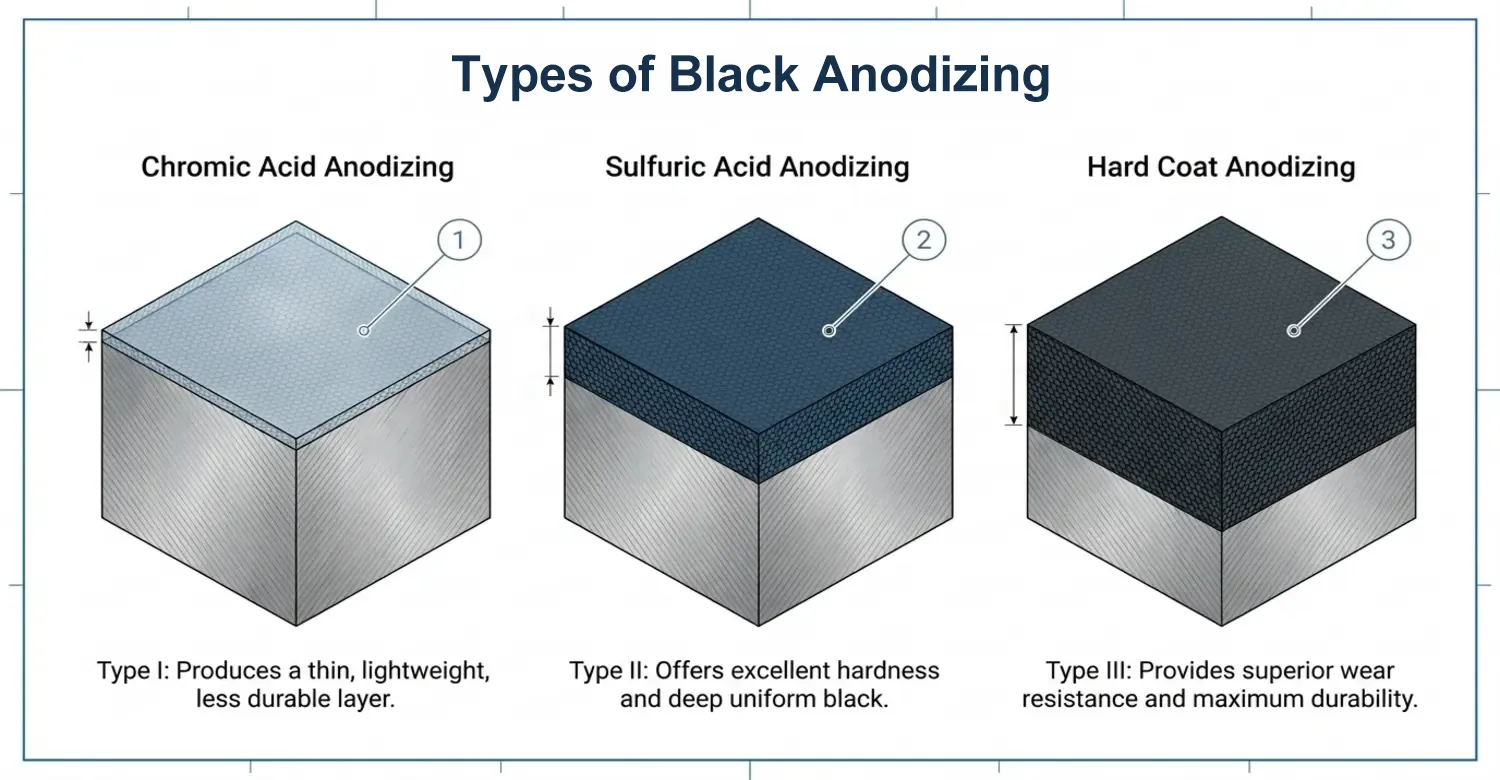
黒色アルマイト処理は、使用する電解液の種類に基づいて、3つのタイプに分類することができます。.
I型クロム酸陽極酸化処理
この種の陽極酸化処理は一般的ではありません。この処理では、電解液としてクロム酸を使用します。この陽極酸化処理では、他の処理に比べて薄い酸化皮膜が形成されます。その厚さは0.0001~0.0003インチの範囲です。この酸化皮膜は、ある程度の耐食性はありますが、耐久性は低くなります。 このプロセスで得られる黒色は均一ではありません。タイプI陽極酸化処理は、航空宇宙産業など、重量が極めて重要な要素となる場合に用いられます。これにより軽量な部品が得られますが、その用途においては耐久性は主要な考慮事項ではありません。.
II型硫酸陽極酸化処理
II型陽極酸化処理(硫酸陽極酸化処理とも呼ばれる)は、黒色陽極酸化処理において最も一般的に採用されている方法です。この工程では、硫酸を電解液として使用し、アルミニウム表面に均一な酸化皮膜を形成します。 このタイプの陽極酸化処理で形成される酸化皮膜の厚さは、0.0002~0.001インチです。この酸化皮膜は、優れた表面硬度と耐食性を備えています。多孔質の表面により効果的な染色が可能となり、深みのある均一な黒色仕上げが得られます。タイプII陽極酸化処理は、自動車部品、建築用部品、および民生用電子機器に最適です。.
タイプIII・ハードコート陽極酸化処理
この種の陽極酸化処理は、単に「ハード陽極酸化」と呼ばれることもあります。より高濃度の硫酸を使用します。過酷な環境に適しており、最大0.002インチの厚さの酸化皮膜を形成します。 形成される酸化皮膜は、タイプII陽極酸化処理と比較して、優れた耐摩耗性と耐久性を備えています。この陽極酸化処理は、仕上げがよりマットで鮮やかさは劣るものの、効果的な染色が可能です。ハード陽極酸化処理の用途には、軍事用部品、銃器、産業用機械などが含まれます。.
結論
黒色アルマイト処理は、アルミニウムやその他の金属の強度、耐久性、外観を向上させるために不可欠なプロセスです。工業用、自動車用、あるいは装飾用を問わず、黒色アルマイト処理は、耐久性が高く、機能的かつ美観に優れた仕上げを実現します。 黒色陽極酸化処理のプロセス、利点、および用途を理解することで、プロジェクトにおいてこの技術をいつ、どのように活用すべきかについて、十分な情報に基づいた判断を下すことができます。.
参考
[1] 国際標準化機構(ISO)。(2018年)。. ISO 7599:2018 アルミニウムおよびその合金の陽極酸化処理 — 陽極酸化皮膜に関する一般仕様. ISOオンライン閲覧プラットフォーム(OBP)。. https://www.iso.org/obp/ui/#iso:std:iso:7599:ed-3:v1:en
[2] ScienceDirect. (発行年不明). 陽極酸化処理 – 材料科学の概要. ScienceDirect Topics. https://www.sciencedirect.com/topics/materials-science/anodizing

















 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH