

Naarmate de moderne techniek zich verder ontwikkelt, blijft de vraag naar geavanceerde bewerkingsprocessen toenemen. Hierdoor grijpen fabrikanten steeds vaker naar nieuwe methoden om aan de strenge productie-eisen te voldoen.
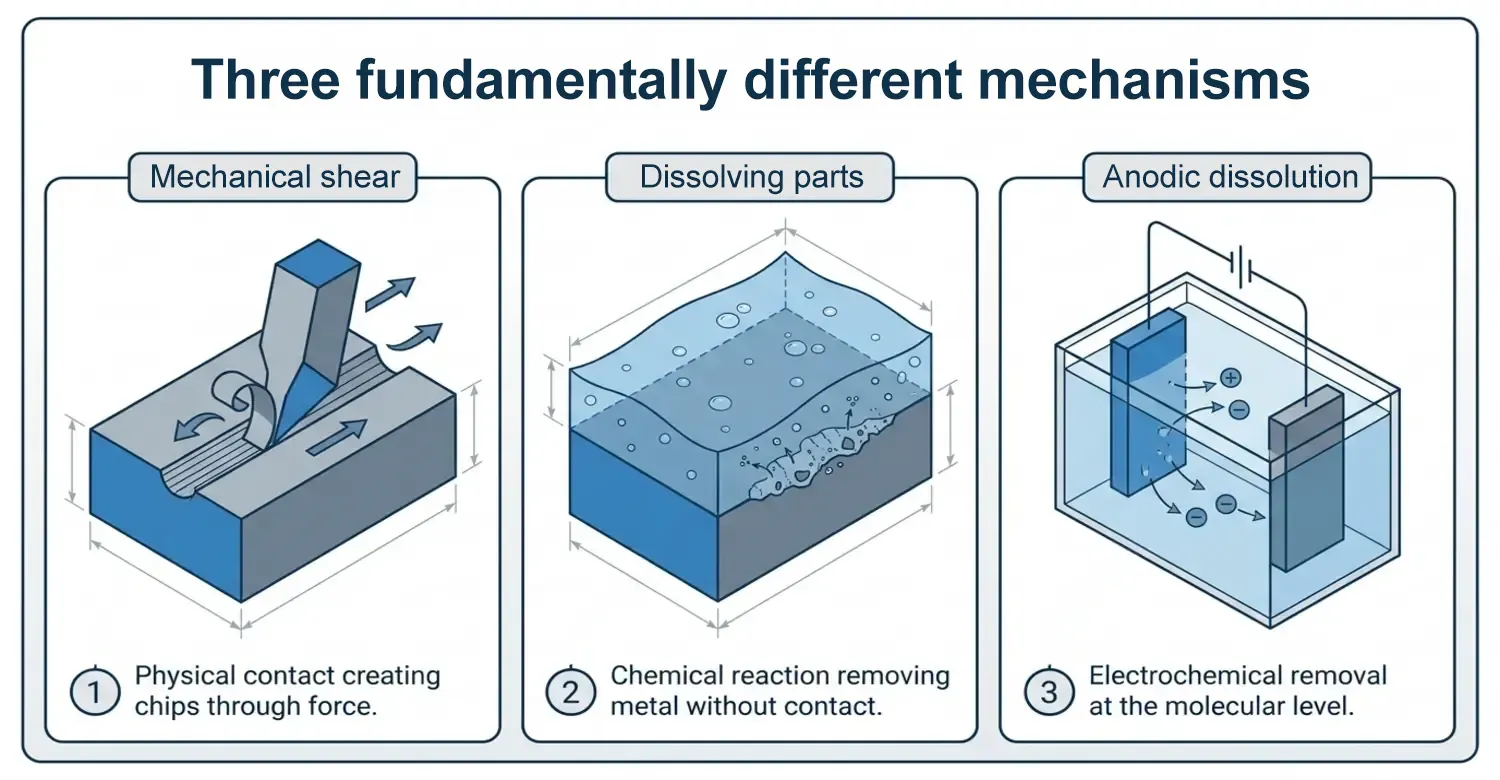
Bij mechanische, chemische en elektrochemische bewerking worden drie fundamenteel verschillende mechanismen voor materiaalafname toegepast. De keuze tussen deze methoden heeft nauwelijks te maken met de vraag welke beter of te verkiezen is boven de andere. De belangrijkste overwegingen zijn de geometrie van het onderdeel, de hardheid van het materiaal, de tolerantie ten aanzien van restspanningen of de wanddikte.
In deze gids worden de drie productgroepen geanalyseerd op het gebied van oppervlakteafwerking, tolerantie, materiaalcompatibiliteit en ontwikkelingskosten, zodat inkoopteams het juiste proces kunnen selecteren voordat ze offertes aanvragen.
Wat onderscheidt deze drie bewerkingsgroepen van elkaar?
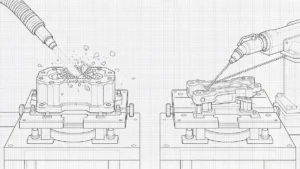
Bij mechanische bewerking wordt gebruikgemaakt van een subtractief fabricageproces om materiaal van een ruw werkstuk te verwijderen. Het proces omvat direct contact met een snijgereedschap, zoals een boor of een roterende frees, om een gewenst kenmerk te creëren, waarbij gebruik wordt gemaakt van mechanische afschuiving en plaatselijke plastische vervorming om spanen te vormen [1]. De oppervlaktekwaliteit en afmetingen van het eindproduct zijn afhankelijk van factoren zoals de grondstof, het snijgereedschap en de machineparameters. Zwitserse bewerking (Zwitsers draaien) en CNC-frezen vallen onder deze categorie.
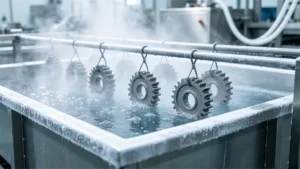
Bij chemische bewerking wordt materiaal verwijderd door delen van het metalen oppervlak op te lossen in corrosieve vloeibare chemicaliën. Er wordt een masker of fotoresist gebruikt om de gebieden af te dekken die behouden moeten blijven. Foto-etsen (fotochemisch), chemisch frezen en uitsnijden werken volgens hetzelfde principe van materiaalverwijdering. De keuze voor een van deze methoden hangt af van de materiaaldikte en de geometrie.
Bij elektrochemische bewerking (ECM) wordt materiaal uitsluitend verwijderd door anodische oplossing, zonder mechanisch of thermisch contact. Elektrische ontladingsbewerking (EDM en WEDM) maakt daarentegen gebruik van vonkerosie. Aangezien er bij deze niet-traditionele processen geen fysieke snijkracht wordt uitgeoefend, zijn ze uitermate geschikt voor het bewerken van gehard gereedschapsstaal en complexe contouren die een conventionele frees zouden breken.
In welk opzicht verschillen oppervlakteafwerking en tolerantie van elkaar?
We begrijpen dat de bewerkingsmogelijkheden sterk uiteenlopen; daarom zijn concrete cijfers waardevoller dan algemene beweringen. Inzicht in dit verband is van cruciaal belang, aangezien toleranties en specificaties voor oppervlakteafwerking doorgaans bepalend zijn voor inkoopbeslissingen.
| Parameter | CNC-frezen/Zwitserse verspaningstechniek. | Chemisch frezen/uitsnijden/fotograveren | EDM/WEDM |
|---|---|---|---|
| Algemene tolerantie. | ±0,05 mm bij frezen, ±0,025 mm bij gedraaide diameters, aangescherpt tot ±0,01 mm bij ruimen en boren. | Ongeveer ±10% metaaldikte voor standaard foto-etsen, ofwel ongeveer ±0,005 tot 0,032 inch dik. | Een profieltolerantie van ±0,002 mm kan worden bereikt door meerdere afschraapgangen. |
| Haalbare tolerantie. | ±0,01 mm op gecontroleerde onderdelen zoals asoppervlakken en precisiemachtgaten. | ±0,001 inch (±0,025 mm) op ultradunne folies met een dikte van minder dan 0,005 inch. | ±0,0005 inch bij de tweede bewerking. |
| Oppervlakteruwheid (Ra). | 1,6–3,2 µm frezen, 0,8–1,6 µm draaien, 0,1–0,4 µm fijner bij slijpen. | Een geëtste oppervlaktestructuur, geen gepolijste afwerking; wordt doorgaans niet gespecificeerd als Ra | 3,2–6,3 µm bij een grove bewerking, 0,8–1,6 µm bij een standaard afwerkingsgang, tot 0,2–0,4 µm bij een afwerkingsgang. |
| Toepasselijke norm. | ISO 2768-1 voor lineaire en hoektoleranties, ISO 2768-2 voor oppervlakteruwheidsgraden. | AMS 2640 voor chemisch frezen in de lucht- en ruimtevaart; ASTM B767 voor testmethoden voor de materiaalafname. | ASME Y14.5 voor profiel- en geometrische maatvoering. |
De de basiswetten van de natuurkunde heeft ook invloed op de manier waarop het bewerkingsproces materiaal verwijdert en zich gedraagt.
Bij chemisch frezen moeten ingenieurs rekening houden met maatveranderingen als gevolg van het frezen door bij het ontwerp van het oorspronkelijke onderdeel extra materiaal in te bouwen ter compensatie van de etsverliezen. Dit houdt in dat er materiaal wordt toegevoegd dat gelijk is aan de geplande etsdiepte plus een tolerantiefactor van 10-20%.
Bij foto-etsen is het compenseren van ondersnijding namelijk een cruciaal aspect vanwege het isotrope karakter van chemisch etsen. Hierbij wordt materiaal onder het fotoresistmasker verwijderd terwijl er door de verticale dikte heen wordt geëtst. De etsfactor varieert tussen 1:1 en 3:1, afhankelijk van het proces en het materiaal.
Bij EDM hangen Ra (oppervlakte-ruwheid) en tolerantie nauw met elkaar samen. Gladde afwerkingen met een strengere controle van Ra <1,5 μm moeten gepaard gaan met een tolerantie van ±0,010 mm. Als er wordt aangedrongen op een spiegelgladde afwerking zonder de maattolerantie te versoepelen, zal de cyclustijd aanzienlijk toenemen.
Welke materialen zijn voor elk proces daadwerkelijk geschikt?
CNC-frezen / Zwitserse verspaningstechniek is geschikt voor een breed scala aan legeringen, metalen en technische kunststoffen. Voorbeelden van legeringen zijn roestvrij staal, messing en aluminiumlegeringen (Al7075, 6061), titanium en kunststoffen zoals PEEK en Delrin. Met meerassige bewerking kunnen complexe 3D-geometrieën en ondersnijdingen worden vervaardigd die met Zwitserse bewerking vanwege de slanke roterende onderdelen niet mogelijk zijn.
Chemisch frezen wordt vaak toegepast bij aluminium en aluminiumlegeringen. Ook sommige andere metalen, zoals magnesium, titanium, koper en bepaalde vuurvaste metalen (tantaal, molybdeen), zijn hiervoor geschikt. Chemisch frezen biedt een oplossing voor een specifiek metallurgisch probleem dat met mechanische methoden niet kan worden opgelost. Het maakt het mogelijk om de broze alfa-oppervlaktelaag van titanium smeedstukken te verwijderen; wanneer dit mechanisch gebeurt, leidt het slijpen namelijk tot restspanningen en bestaat het risico op scheurvorming in het materiaal. Deze eigenschap draagt bij aan gewichtsbesparing bij complexe gebogen oppervlakken, zoals de buitenpanelen van OEM’s in de lucht- en ruimtevaart.
Foto-etsen/chemisch uitsnijden is toepasbaar op metalen zoals roestvrij staal, nikkellegeringen, messing, koper, Kovar, Invar en verenstaal. Het is geschikt voor folie en platen met een dikte van 0,01 mm tot 2 mm.
EDM/WEDM is ideaal voor alle elektrisch geleidende materialen. Veelgebruikte materialen zijn gehard staal, messing, hardmetaal en titaniumlegeringen. Het belangrijkste voordeel van EDM is dat het mogelijk maakt om harde, geleidende metalen nauwkeurig te bewerken die met andere bewerkingsmethoden moeilijk of onmogelijk te bewerken zijn.
Kostenfactoren en doorlooptijd in elk proces.
De kosten en doorlooptijden van CNC-frezen en Zwitserse bewerking zijn voornamelijk het gevolg van:
- De materiaalkeuze is van invloed op de kosten, zowel wat betreft de prijs van het ruwe materiaal als de bewerkbaarheid. Een blok titanium is bijvoorbeeld duur in vergelijking met aluminium, maar het duurt wel drie keer zo lang om het te verspanen.
- Geometrie van onderdelen, zoals dunne wanden, diepe uitsparingen en ondersnijdingen, vereist speciaal gereedschap en bewerkingen waarbij de opstelling meerdere keren moet worden aangepast.
- De complexiteit van de instelling, zoals nauwe toleranties (bijvoorbeeld +/- 0,005″), brengt hogere kosten met zich mee, aangezien hiervoor een lagere snijsnelheid nodig is, de inspectiefrequentie toeneemt en extra nabewerking vereist is om de exacte parameters te bereiken.
De factoren die de kosten en doorlooptijd van chemisch bewerken bepalen, zijn:
- Bij dikkere materialen (>1,5 mm) nemen de etstijd, het energieverbruik en het verbruik van chemicaliën toe.
- Partijhoeveelheid waarbij onderdelen per plaat worden geprijsd in plaats van per afzonderlijke snede, waardoor de kosten per eenheid dalen.
- Secundaire bewerkingen zoals galvaniseren, warmtebehandeling of specifieke kwaliteitscontroles brengen extra kosten met zich mee.
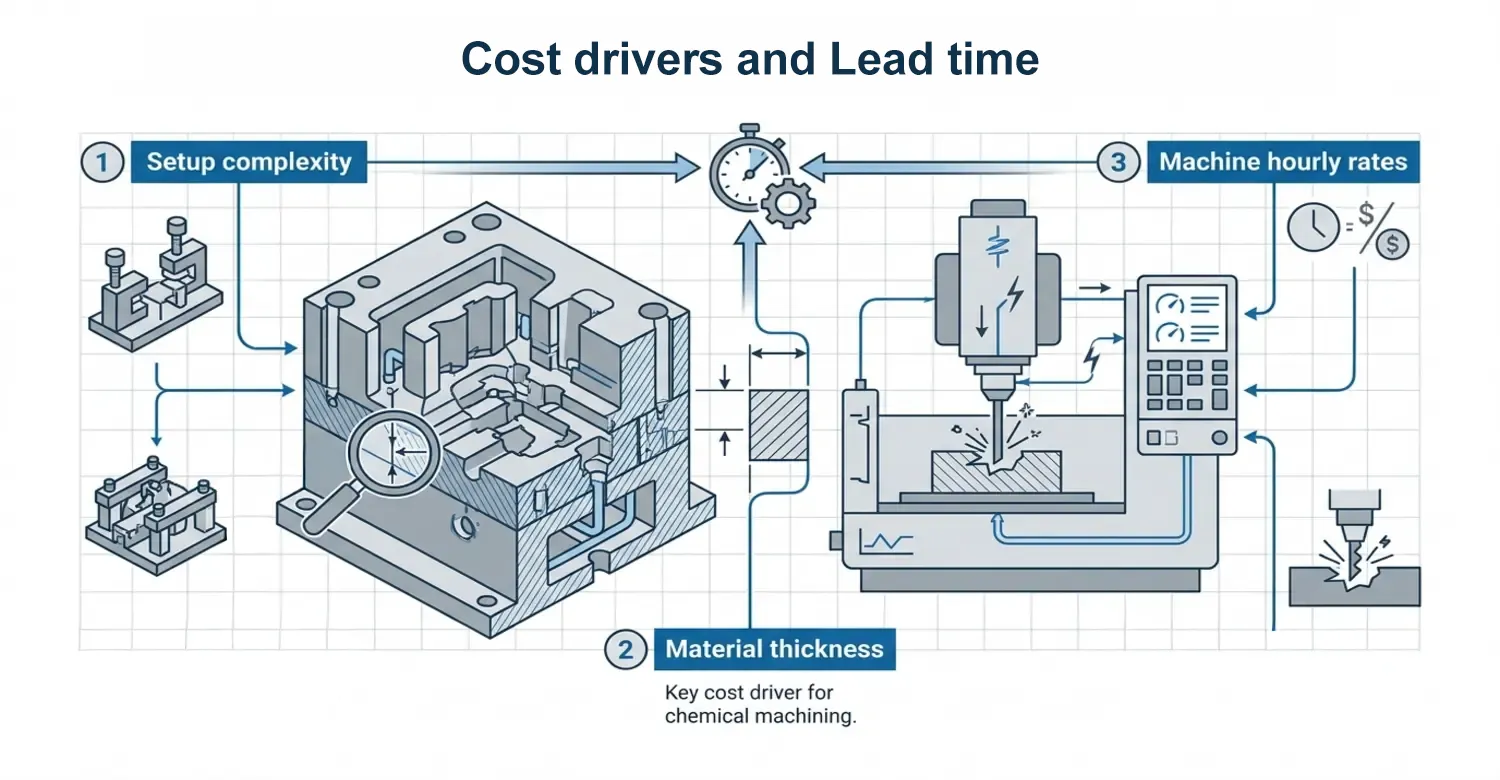
De kosten voor EDM en WEDM zijn sterk afhankelijk van de uurtarieven van de machines, de dikte van het werkstuk en de instelkosten.
- De uurtarieven voor standaardbewerkingen en de kosten voor uitbestede bewerkingen liggen tussen $75 en $120 per uur, terwijl voor hoogprecieze specialistische bewerkingen $100 tot $150 per uur in rekening wordt gebracht. Verder bedraagt de doorlooptijd voor op maat gemaakte onderdelen 3 tot 10 dagen voor zowel prototypen als productie.
- Het materiaaltype en de hardheid zorgen voor een verschil: materialen zoals gehard gereedschapsstaal kunnen sneller worden gesneden dan gegloeid koudgewalst staal. Koudgewalst staal bevat onzuiverheden die de ontlading verstoren. De snijsnelheden nemen af naarmate de materiaaldikte toeneemt.
- De oppervlaktekwaliteit wordt verbeterd door extra afschraapbewerkingen. Met draadvonken, een proces dat uit meerdere passages bestaat, kunt u een Ra-waarde van 2,5–3,2 µm bereiken. Eén afwerkingspassage levert een Ra-waarde van 0,4 µm op, terwijl twee tot drie passages een Ra-waarde van 0,25 µm of minder opleveren. Elke passage vergt extra bewerkingstijd en brengt extra gereedschapskosten met zich mee.
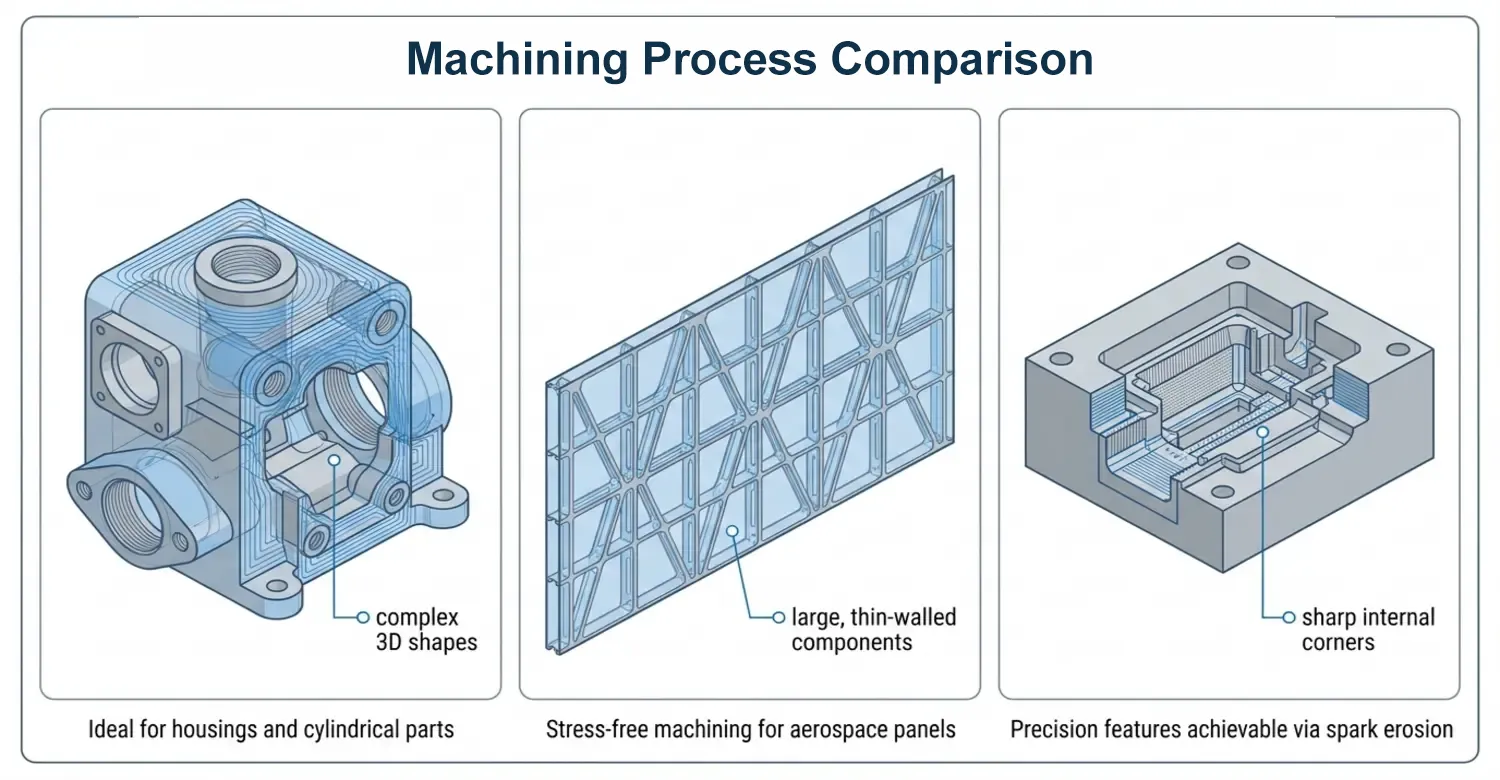
Vergelijking van bewerkingsprocessen: CNC/Zwitsers vs. chemisch vs. vonkverspaning.
CNC-frezen en Zwitserse bewerking zijn het meest geschikt voor complexe 3D-vormen, blokvormige behuizingen en uiterst nauwkeurige cilindrische onderdelen. Onderdelen waarvoor een hoge maatnauwkeurigheid, mechanische duurzaamheid en oppervlakteafwerking vereist zijn, kunnen het best met behulp van deze processen worden vervaardigd.
Bij de productie van onderdelen zoals aluminium behuizingen en ABS-behuizingen van medische kwaliteit biedt frezen de mogelijkheid om de wanddikte, de nauwkeurigheid van de schroefdraad en de geometrie van de uitsteeksels in één enkele opspanning te regelen. Deze aanpak minimaliseert fouten bij het opnieuw opspannen en garandeert nauwe toleranties over het gehele onderdeel. Zwitsers frezen is ideaal voor lange, roterende onderdelen met een kleine diameter, zoals assen en pennen.
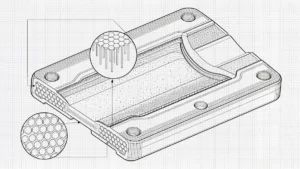
Chemisch frezen is de beste keuze voor grote, dunwandige onderdelen met ingewikkelde details en een gladde afwerking. De interne korrelstructuur van het metaal blijft hierbij onaangetast, waardoor er geen mechanische spanning ontstaat. Materiaal dat bij foto-etsen en chemisch uitsnijden chemisch wordt opgelost, vormt geen bramen zoals bij standaard verspanende bewerkingen. Door alleen materiaal te verwijderen waar dat nodig is, vermindert dit proces materiaalverspilling en extra afwerkingskosten. Chemisch frezen blinkt uit in de lucht- en ruimtevaartindustrie vanwege de gewichtsvermindering over een groot oppervlak.
Elektrochemische bewerking (ECM) wordt zeer gewaardeerd vanwege het vermogen om complexe vormen te bewerken zonder thermische of mechanische belasting van de onderdelen te veroorzaken. Omgekeerd zijn EDM en WEDM ideaal voor het vormgeven van harde, geleidende metalen om ingewikkelde details te creëren, zoals scherpe binnenhoeken en fijne gaten, zonder fysieke snijkrachten. Hoewel WEDM de noodzaak van een zachtere voorbewerking bij het vervaardigen van matrijzen en mallen overbodig maakt, ontstaat er door vonkerosie wel een omgesmolten laag en een door warmte beïnvloede zone (HAZ), wat bij gevoelige toepassingen nabewerking kan vereisen, aangezien plaatselijke hoge thermische energie de microstructuur van het oppervlak doet smelten en snel afkoelt. [2].
Conclusie
Van de besproken bewerkingsprocessen is er geen enkele methode die voor elk onderdeel geschikt is of beter is dan de andere. Om betere resultaten te behalen, is het van fundamenteel belang om de mogelijkheden van deze methoden te combineren of de methode te kiezen die het beste aansluit bij uw behoeften.
Bij First Mold zijn we ervan overtuigd dat betere productiebeslissingen leiden tot betere technische resultaten. Daarom zetten we ons in om praktische en in de praktijk bewezen inzichten te bieden waarop ingenieurs en fabrikanten met vertrouwen kunnen vertrouwen. Als u verschillende productietechnieken wilt verkennen, ontwerpen wilt maken of optimaliseren, is het kiezen van het juiste proces essentieel. Met een ervaren team dat u de juiste begeleiding biedt voor uw toepassing, is uitmuntendheid gegarandeerd.
Referentie
[1] Davies, M. A., e.a. (2007). Over het meten van de temperatuur bij verspaning. CIRP Annals – Productietechnologie, 56(2), 781-804. https://doi.org/10.1016/j.cirp.2007.10.009
[2] Ho, K. H., & Newman, S. T. (2003). De nieuwste ontwikkelingen op het gebied van vonkverspaning (EDM). Internationaal tijdschrift voor werktuigmachines en productie, 43(13), 1287-1300. https://doi.org/10.1016/S0890-6955(03)00162-7



 NL
 EN
 ES
 FR
 DE
 IT
 PT
 PL
 AR
 JA
 KO
 ZH