

Wraz z rozwojem współczesnej inżynierii stale rośnie zapotrzebowanie na zaawansowane procesy obróbki skrawaniem. To sprawia, że producenci coraz częściej sięgają po nowe metody, aby sprostać wysokim wymaganiom produkcyjnym.
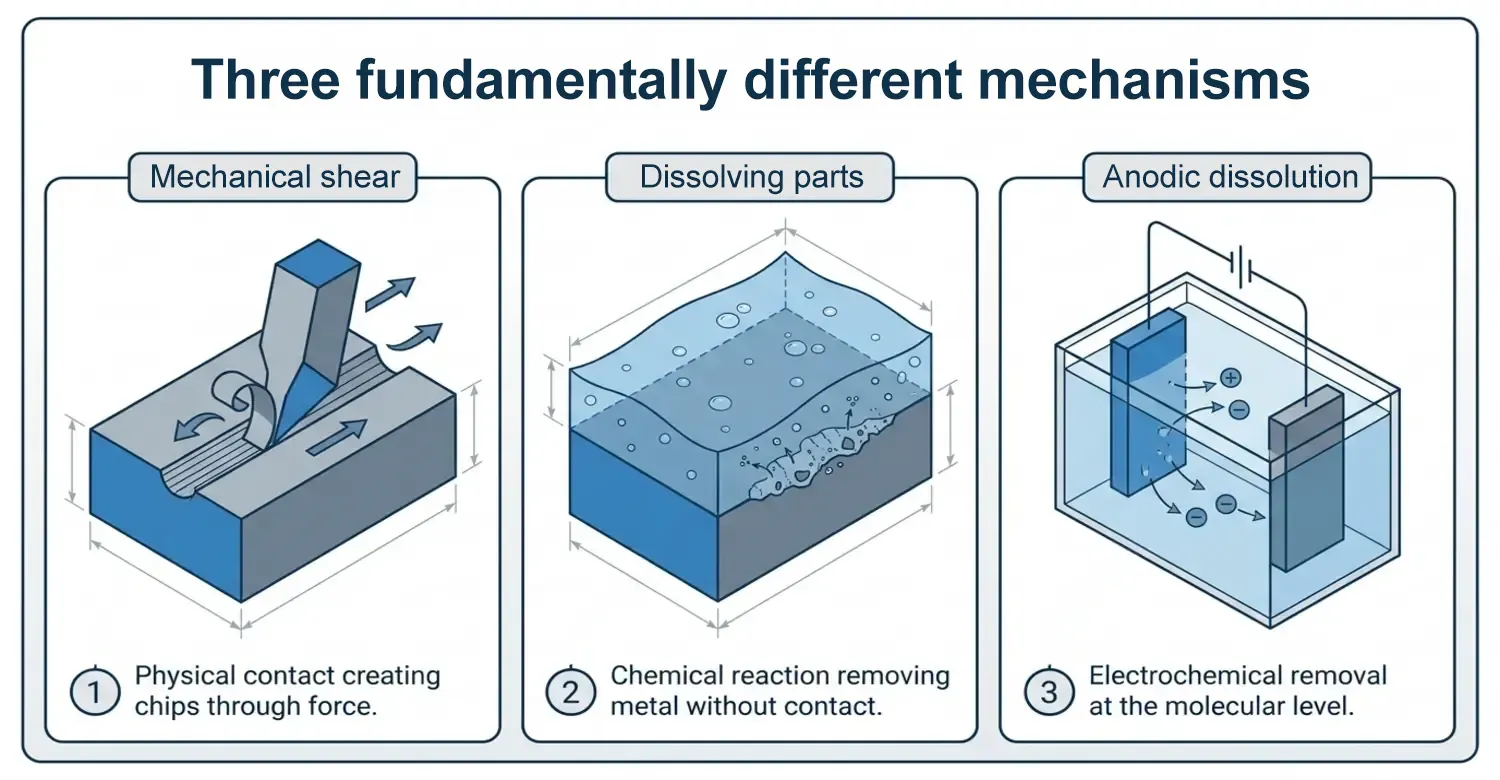
Obróbka mechaniczna, chemiczna i elektrochemiczna opierają się na trzech zasadniczo różnych mechanizmach usuwania materiału. Wybór między nimi nie sprowadza się do tego, która z tych metod jest lepsza lub bardziej preferowana. Głównymi czynnikami decydującymi są geometria elementu, twardość materiału, dopuszczalne naprężenia szczątkowe oraz grubość ścianki.
W niniejszym przewodniku przeanalizowano te trzy rodziny pod kątem wykończenia powierzchni, tolerancji, kompatybilności materiałowej oraz kosztów inżynieryjnych, aby zespoły ds. zaopatrzenia mogły dokonać wstępnego wyboru odpowiedniego procesu przed zwróceniem się o oferty.
Czym różnią się te trzy rodziny obróbki skrawaniem?
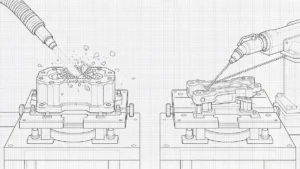
Obróbka mechaniczna polega na stosowaniu procesu produkcji subtraktywnej w celu usunięcia materiału z surowego elementu. Proces ten polega na bezpośrednim kontakcie narzędzia skrawającego – takiego jak wiertło lub obrotowa frezarka czołowa – z celem uzyskania pożądanego kształtu, przy czym wykorzystuje się siły ścinające oraz miejscowe odkształcenia plastyczne w celu wytworzenia wiórów [1]. Jakość powierzchni i parametry wymiarowe produktu końcowego zależą od takich czynników, jak surowiec, narzędzie skrawające oraz parametry maszyny. Do tej kategorii zaliczają się obróbka szwajcarska (toczenie typu szwajcarskiego) oraz frezowanie CNC.
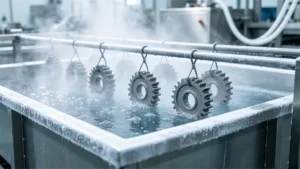
Obróbka chemiczna polega na usuwaniu materiału poprzez rozpuszczanie fragmentów powierzchni metalowej w żrących płynnych substancjach chemicznych. W celu zabezpieczenia obszarów, które muszą pozostać nienaruszone, stosuje się środek maskujący lub fotorezyst. Fototrawienie (fotochemiczne), frezowanie chemiczne i wykrawanie opierają się na tej samej zasadzie usuwania materiału. Wybór odpowiedniej metody zależy od grubości materiału i geometrii.
Obróbka elektrochemiczna (ECM) polega na usuwaniu materiału wyłącznie poprzez rozpuszczanie anodowe, bez kontaktu mechanicznego ani termicznego. Z kolei obróbka elektroerozyjna (EDM i WEDM) wykorzystuje erozję iskrową. Ponieważ w tych nietradycyjnych procesach nie stosuje się fizycznej siły skrawania, nadają się one doskonale do obróbki hartowanej stali narzędziowej oraz skomplikowanych konturów, które doprowadziłyby do złamania konwencjonalnego frezu.
W jaki sposób można porównać wykończenie powierzchni i tolerancję?
Zdajemy sobie sprawę, że możliwości obróbki skrawaniem są bardzo zróżnicowane; dlatego konkretne dane liczbowe mają większą wartość niż ogólne zapewnienia. Zrozumienie tej zależności ma kluczowe znaczenie, ponieważ to właśnie określenia tolerancji i specyfikacje dotyczące chropowatości powierzchni zazwyczaj decydują o wyborze dostawcy.
| Parametr | Frezowanie CNC / obróbka na maszynach szwajcarskich. | Frezowanie chemiczne/wycinanie/fototrawienie | EDM/WEDM |
|---|---|---|---|
| Tolerancja ogólna. | ±0,05 mm przy frezowaniu, ±0,025 mm przy toczeniu średnic, z dokładnością do ±0,01 mm przy rozwiercaniu i wytaczaniu. | Grubość metalu w przypadku standardowego fototrawienia wynosi około ±10%, czyli około ±0,005 do 0,032 cala. | Tolerancja profilu wynosząca ±0,002 mm osiągalna dzięki wielokrotnym przejściom skimowym. |
| Dopuszczalna tolerancja. | ±0,01 mm w przypadku elementów podlegających kontroli, takich jak powierzchnie wałów i precyzyjne otwory wewnętrzne. | ±0,001 cala (±0,025 mm) w przypadku ultracienkich folii o grubości poniżej 0,005 cala. | ±0,0005 cala w drugim przejściu. |
| Chropowatość powierzchni (Ra). | 1,6–3,2 µm — frezowanie; 0,8–1,6 µm — toczenie; 0,1–0,4 µm — szlifowanie (dokładniejsze). | Teksturowana powierzchnia, a nie wykończenie polerowane; zazwyczaj nie określa się jej jako Ra | 3,2–6,3 µm przy obróbce zgrubnej, 0,8–1,6 µm przy standardowym przejściu wykańczającym, a następnie do 0,2–0,4 µm przy przejściu wygładzającym. |
| Norma regulacyjna. | Norma ISO 2768-1 dotycząca tolerancji liniowych i kątowych, norma ISO 2768-2 dotycząca klas chropowatości powierzchni. | AMS 2640 dotycząca frezowania chemicznego w przemyśle lotniczym i kosmicznym; ASTM B767 dotycząca metod badania szybkości usuwania materiału. | Norma ASME Y14.5 dotycząca profilowania i wymiarowania geometrycznego. |
The fizyka podstawowa ma również wpływ na sposób, w jaki w procesie obróbki skrawaniem usuwany jest materiał oraz na przebieg tego procesu.
W przypadku frezowania chemicznego inżynierowie muszą uwzględnić zmiany wymiarów wynikające z procesu frezowania, dodając naddatki na wytrawianie do pierwotnego modelu części. Polega to na dodaniu materiału w ilości równej planowanej głębokości wytrawiania powiększonej o współczynnik tolerancji wynoszący 10–20%.
W przypadku fototrawienia kompensacja podcięcia ma kluczowe znaczenie ze względu na izotropowy charakter trawienia chemicznego. Proces ten usuwa materiał znajdujący się pod maską fotorezystową, trawiąc go na całej grubości w pionie. Współczynnik trawienia wynosi od 1:1 do 3:1, w zależności od procesu i materiału.
W obróbce elektroerozyjnej (EDM) wskaźnik Ra (chropowatość powierzchni) i tolerancja są ze sobą ściśle powiązane. Gładkie wykończenia, wymagające ściślejszej kontroli wskaźnika Ra <1,5 μm, powinny iść w parze z tolerancją ±0,010 mm. Jeśli konieczne jest uzyskanie wykończenia lustrzanego bez rozluźnienia tolerancji wymiarowej, czas cyklu znacznie się wydłuży.
Jakie materiały można faktycznie przetwarzać w ramach poszczególnych procesów?
Frezowanie CNC / obróbka szwajcarska pozwala na obróbkę szerokiej gamy stopów, metali i tworzyw konstrukcyjnych. Przykładowe stopy to stale nierdzewne, mosiądz i stopy aluminium (Al7075, 6061), tytan oraz tworzywa sztuczne, takie jak PEEK i Delrin. Obróbka wieloosiowa pozwala na wykonywanie skomplikowanych geometrii 3D oraz podcięć, których nie można wykonać na maszynach szwajcarskich ze względu na ich smukłe elementy obrotowe.
Frezowanie chemiczne jest powszechnie stosowane w przypadku aluminium i jego stopów. Niektóre inne metale, takie jak magnez, tytan, miedź oraz niektóre metale ogniotrwałe (tantal, molibden), również nadają się do obróbki. Frezowanie chemiczne rozwiązuje konkretny problem metalurgiczny, którego nie da się rozwiązać metodami mechanicznymi. Pozwala ono na usunięcie kruchej warstwy alfa z odkuwek tytanowych, gdzie w przypadku obróbki mechanicznej szlifowanie powoduje powstanie naprężeń szczątkowych i ryzyko pękania materiałów. Ta właściwość pomaga w zmniejszeniu masy na skomplikowanych powierzchniach zakrzywionych, takich jak panele poszycia produkowane przez producentów OEM z branży lotniczej i kosmicznej.
Technologia fototrawienia/wycinania chemicznego ma zastosowanie w przypadku metali takich jak stal nierdzewna, stopy niklu, mosiądz, miedź, Kovar, Invar oraz stale sprężynowe. Nadaje się do folii i blach o grubości od 0,01 mm do 2 mm.
Obróbka elektroerozyjna (EDM/WEDM) doskonale nadaje się do wszelkich materiałów przewodzących prąd elektryczny. Do typowych materiałów należą hartowana stal, mosiądz, węgliki oraz stopy tytanu. Główną zaletą obróbki elektroerozyjnej jest precyzyjne kształtowanie twardych, przewodzących metali, których obróbka za pomocą innych procesów jest trudna lub niemożliwa.
Czynniki wpływające na koszty i czas realizacji w poszczególnych procesach.
Koszty i terminy realizacji frezowania CNC oraz obróbki na maszynach szwajcarskich wynikają przede wszystkim z:
- Wybór materiału wpływa na koszt zarówno pod względem ceny surowca, jak i łatwości obróbki. Na przykład blok tytanu jest drogi w porównaniu z aluminium; jednak jego obróbka zajmuje trzy razy więcej czasu.
- Geometria elementów, taka jak cienkie ścianki, głębokie wgłębienia i podcięcia, wymaga specjalnych narzędzi i operacji wymagających wielokrotnego ustawiania.
- Złożoność ustawień, taka jak wąskie tolerancje, np. +/- 0,005″, wiąże się z wyższymi kosztami, ponieważ wymaga mniejszej prędkości skrawania, zwiększa częstotliwość kontroli oraz wymaga dodatkowej obróbki wykańczającej w celu uzyskania dokładnych parametrów.
Czynniki wpływające na koszty i czas realizacji obróbki chemicznej są następujące:
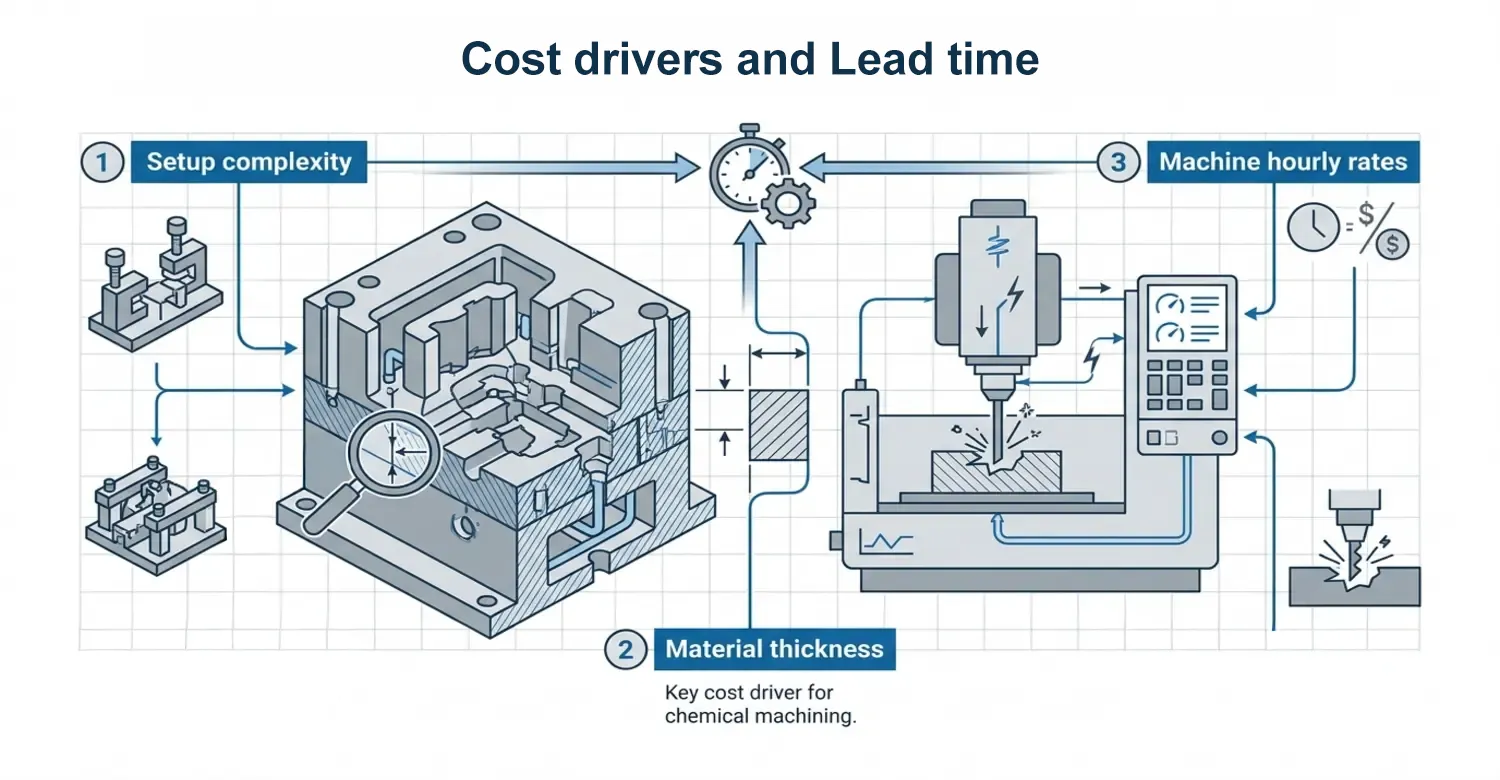
- W przypadku grubszych materiałów (>1,5 mm) zwiększa się czas trawienia, zużycie energii oraz zużycie środków chemicznych.
- Ilość partii, w przypadku której cena części jest ustalana za arkusz, a nie za poszczególne wycinki, co obniża koszt jednostkowy.
- Dodatkowe operacje, takie jak galwanizacja, obróbka cieplna czy specjalistyczne kontrole jakości, wiążą się z dodatkowymi kosztami.
Koszty obróbki elektroerozyjnej (EDM) i elektroerozyjnej drutowej (WEDM) w dużym stopniu zależą od stawek godzinowych za obsługę maszyn, grubości detali oraz opłat za przygotowanie do obróbki.
- Stawki godzinowe za obsługę maszyn w przypadku standardowych zleceń oraz koszty usług zewnętrznych wynoszą od $75 do $120 za godzinę, a za usługi specjalistyczne wymagające wysokiej precyzji pobierane są opłaty w wysokości od $100 do $150 za godzinę. Ponadto czas realizacji zamówień na części wykonywane na zamówienie wynosi od 3 do 10 dni w przypadku prototypowania i produkcji seryjnej.
- Rodzaj materiału i jego twardość powodują powstanie szczeliny, w której materiały takie jak hartowane stale narzędziowe tną się szybciej niż stal walcowana na zimno i wyżarzona. Stal walcowana na zimno zawiera zanieczyszczenia, które zakłócają wyładowanie. Prędkości skrawania maleją wraz ze wzrostem grubości materiału.
- Jakość powierzchni poprawia się dzięki dodatkowym przejściom wygładzającym. Elektroerozja drutowa, będąca procesem wieloprzebiegowym, pozwala uzyskać wartość Ra w zakresie 2,5–3,2 µm. Jeden przebieg wygładzający pozwala uzyskać Ra 0,4 µm, natomiast dwa do trzech przebiegów zapewniają Ra 0,25 µm i mniej. Każdy przebieg wydłuża czas obróbki i generuje dodatkowe koszty związane z oprzyrządowaniem.
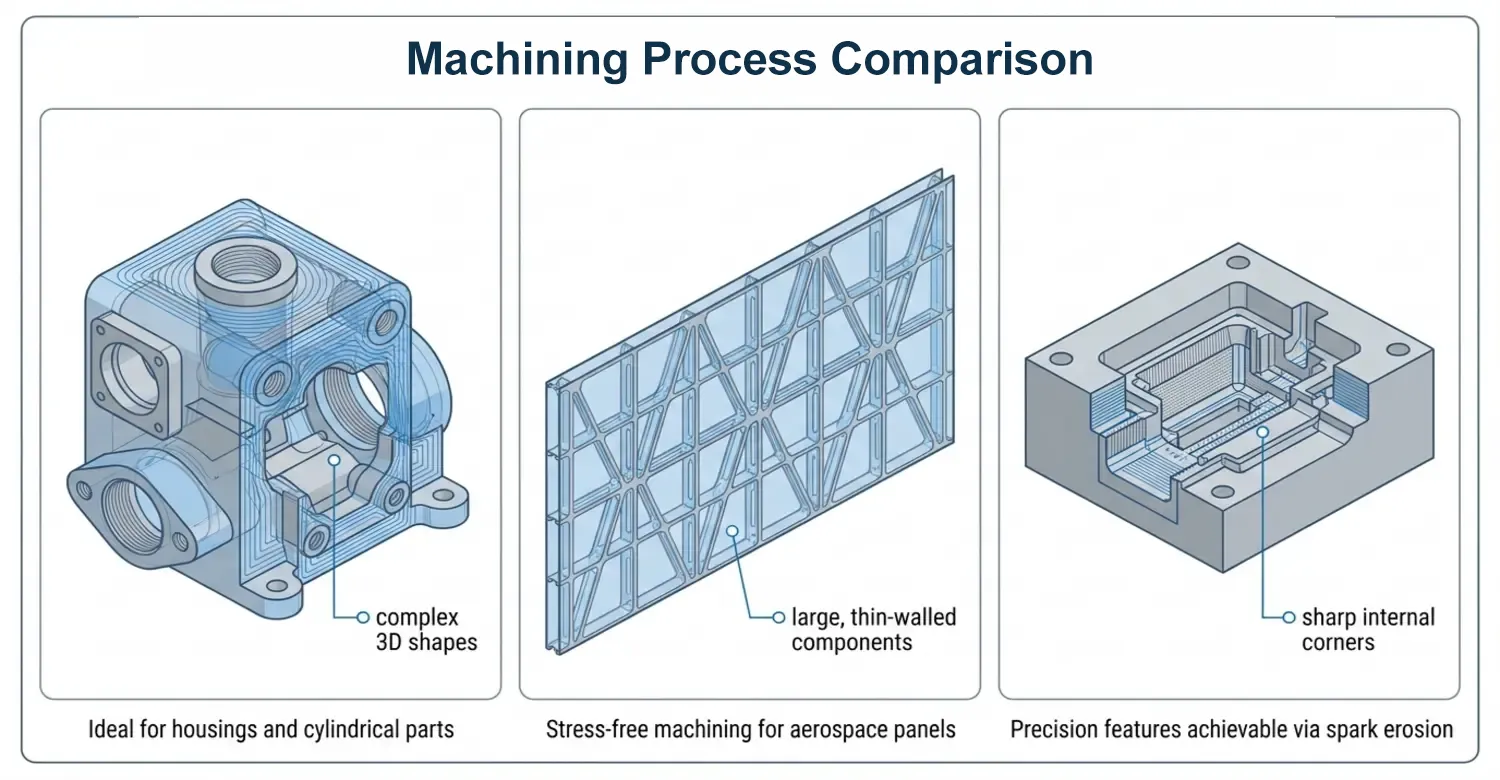
Porównanie procesów obróbki: CNC/szwajcarska vs. chemiczna vs. elektroerozyjna.
Frezowanie CNC i obróbka na maszynach typu szwajcarskiego najlepiej sprawdzają się w przypadku skomplikowanych kształtów 3D, obudów blokowych oraz precyzyjnych elementów cylindrycznych. Elementy wymagające wysokiej dokładności wymiarowej, wytrzymałości mechanicznej i wysokiej jakości wykończenia powierzchni najlepiej wytwarzać właśnie w tych procesach.
Podczas produkcji elementów, takich jak obudowy aluminiowe i obudowy z tworzywa ABS klasy medycznej, frezowanie pozwala kontrolować grubość ścianek, dokładność gwintów oraz geometrię występów w ramach jednego ustawienia. Takie podejście minimalizuje błędy związane z ponownym mocowaniem i gwarantuje wąskie tolerancje w całym elemencie. Frezowanie szwajcarskie idealnie nadaje się do elementów o małych średnicach, długich i obrotowych, takich jak wały i sworznie.
Frezowanie chemiczne to najlepszy wybór w przypadku dużych, cienkościennych elementów o skomplikowanych kształtach i gładkich powierzchniach. Proces ten nie narusza wewnętrznej struktury ziarna metalu, dzięki czemu nie powoduje naprężeń mechanicznych. Materiał rozpuszczony chemicznie podczas fototrawienia i wycinania chemicznego nie tworzy zadziorów powstających podczas standardowej obróbki skrawaniem. Dzięki usuwaniu materiału wyłącznie w niezbędnych miejscach proces ten ogranicza marnotrawstwo materiału i dodatkowe koszty wykończenia. Frezowanie chemiczne doskonale sprawdza się w przemyśle lotniczym, umożliwiając redukcję masy na dużych powierzchniach.
Obróbka elektrochemiczna (ECM) jest wysoko ceniona ze względu na możliwość obróbki skomplikowanych kształtów bez wywierania na elementy jakichkolwiek naprężeń termicznych lub mechanicznych. Z kolei obróbka elektroerozyjna (EDM) i obróbka elektroerozyjna beziskrowa (WEDM) idealnie nadają się do kształtowania twardych, przewodzących metali w celu uzyskania skomplikowanych detali, takich jak ostre narożniki wewnętrzne i drobne otwory, bez wywierania fizycznych sił skrawania. Chociaż obróbka WEDM eliminuje potrzebę stosowania łagodniejszej obróbki wstępnej w produkcji matryc i form, to jednak w wyniku erozji iskrowej powstaje warstwa odlewowa oraz strefa wpływu ciepła (HAZ), co w przypadku wrażliwych zastosowań może wymagać obróbki końcowej, ponieważ miejscowo skupiona wysoka energia cieplna powoduje stopienie i gwałtowne schłodzenie mikrostruktury powierzchni. [2].
Wnioski
Spośród omawianych procesów obróbki żadna metoda nie sprawdza się w przypadku każdego elementu ani nie jest lepsza od pozostałych. Aby uzyskać lepsze wyniki, niezbędne jest połączenie ich zalet lub wybór metody najlepiej dostosowanej do konkretnych potrzeb.
W First Mold wierzymy, że lepsze decyzje produkcyjne prowadzą do lepszych wyników inżynieryjnych. Dlatego też angażujemy się w dostarczanie praktycznych i sprawdzonych w praktyce wskazówek, na których inżynierowie i producenci mogą polegać z pełnym przekonaniem. Jeśli chcesz poznać różne techniki produkcji, tworzyć lub optymalizować projekty, kluczowe znaczenie ma wybór odpowiedniego procesu. Dzięki doświadczonemu zespołowi, który zapewni właściwe wskazówki dostosowane do Twoich potrzeb, doskonałość jest gwarantowana.
Odniesienie
[1] Davies, M. A. i in. (2007). O pomiarze temperatury podczas obróbki skrawaniem. CIRP Annals – Technologia produkcji, 56(2), 781-804. https://doi.org/10.1016/j.cirp.2007.10.009
[2] Ho, K. H. i Newman, S. T. (2003). Najnowsze osiągnięcia w dziedzinie obróbki elektroerozyjnej (EDM). Międzynarodowe czasopismo poświęcone obrabiarkom i produkcji, 43(13), 1287-1300. https://doi.org/10.1016/S0890-6955(03)00162-7



 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH