

현대 공학이 발전함에 따라 첨단 가공 공정에 대한 수요는 계속해서 증가하고 있습니다. 이로 인해 제조업체들은 까다로운 생산 요건을 충족하기 위해 새로운 공정을 점점 더 많이 도입하고 있습니다.
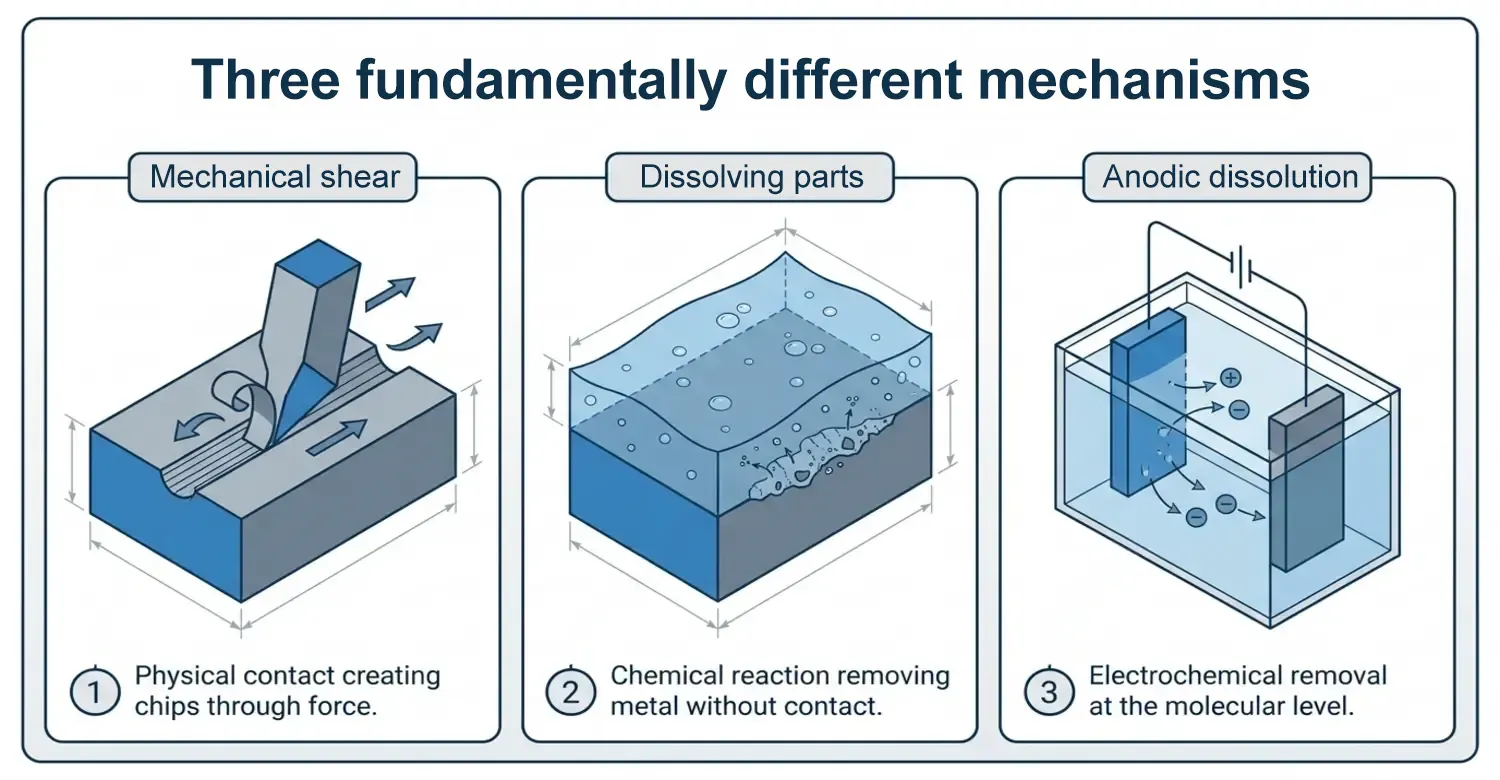
기계적, 화학적, 전기화학적 가공은 재료 제거에 있어 근본적으로 서로 다른 세 가지 기전을 채택합니다. 이들 중 어떤 기법을 선택할지는 어느 것이 더 낫거나 선호되는지에 대한 문제가 아닙니다. 주요 고려 사항은 형상, 재료의 경도, 잔류 응력 허용치, 또는 벽 두께입니다.
이 가이드에서는 조달 팀이 견적을 요청하기 전에 적합한 공정을 선별할 수 있도록, 세 가지 공정을 표면 마감, 공차, 재료 호환성 및 엔지니어링 비용 측면에서 분석합니다.
이 세 가지 가공 계열의 특징은 무엇인가요?
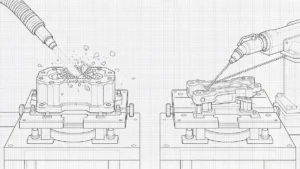
기계 가공은 감산형 제조 공정을 통해 원료 공작물에서 재료를 제거합니다. 이 공정에서는 드릴이나 회전하는 엔드밀과 같은 절삭 공구가 공작물에 직접 접촉하여 원하는 형상을 만들어내며, 기계적 전단력과 국부적인 소성 변형을 통해 칩을 형성합니다. [1]. 최종 제품의 표면 품질 및 치수 파라미터는 원자재, 절삭 공구, 기계 파라미터 등의 요인에 따라 달라집니다. 스위스 가공(스위스식 선반 가공)과 CNC 밀링이 이 범주에 속합니다.
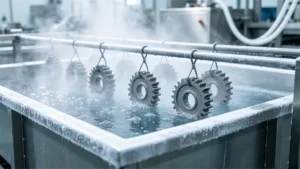
화학적 가공은 부식성 액체 화학 물질을 이용해 금속 표면의 일부를 용해시켜 재료를 제거하는 방식입니다. 제거되지 않아야 할 부분은 마스킹제나 포토레지스트를 사용하여 보호합니다. 포토 에칭(광화학식), 화학적 밀링, 블랭킹은 모두 동일한 재료 제거 원리를 적용합니다. 어떤 공정을 선택할지는 재료의 두께와 형상에 따라 달라집니다.
전기화학 가공(ECM)은 기계적 또는 열적 접촉 없이 순수하게 양극 용해를 통해 재료를 제거합니다. 한편, 방전 가공(EDM 및 WEDM)은 스파크 침식을 이용합니다. 이러한 비전통적인 공정에서는 물리적 절삭력이 가해지지 않기 때문에, 경화된 공구강이나 기존의 밀링 커터로는 파손될 수 있는 복잡한 형상의 가공에 매우 적합합니다.
표면 마감과 공차는 어떤 점에서 서로 다른가요?
가공 능력은 매우 다양하다는 점을 잘 알고 있습니다. 따라서 일반적인 주장보다는 구체적인 수치가 더 큰 의미를 지닙니다. 공차 표기 및 표면 마감 사양이 일반적으로 조달 결정을 좌우하기 때문에, 이러한 관계를 이해하는 것이 매우 중요합니다.
| 매개변수 | CNC 밀링/스위스 가공. | 화학 밀링/블랭킹/포토 에칭 | EDM/WEDM |
|---|---|---|---|
| 일반 공차. | 밀링 가공 시 ±0.05 mm, 선반 가공 시 직경 ±0.025 mm, 리밍 및 보링 가공 시 ±0.01 mm 이내로 조임. | 표준 포토 에칭의 경우 금속 두께는 대략 ±10%, 즉 약 ±0.005~0.032인치입니다. | 여러 번의 스킴 가공을 통해 ±0.002 mm의 형상 공차를 달성할 수 있습니다. |
| 달성 가능한 공차. | 축 표면이나 정밀 내부 구멍과 같은 공차 관리 대상 부품의 경우 ±0.01 mm입니다. | 0.005인치 미만의 초박형 박막에서 ±0.001인치 (±0.025mm). | 두 번째 가공 시 ±0.0005 인치. |
| 표면 거칠기 (Ra). | 1.6–3.2 µm 밀링, 0.8–1.6 µm 선삭, 연삭 시 0.1–0.4 µm 더 정밀해짐. | 에칭 처리된 표면 질감으로, 연마 마감 처리가 아닙니다. 일반적으로 Ra로 명시되지 않습니다. | 거친 절삭 단계에서 3.2–6.3 µm, 표준 정삭 단계에서 0.8–1.6 µm, 그리고 최종 정삭 단계에서 0.2–0.4 µm까지. |
| 적용 기준. | 선형/각도 공차에 대해서는 ISO 2768-1, 표면 거칠기 등급에 대해서는 ISO 2768-2를 참조하십시오. | 항공우주용 화학 밀링에 대한 AMS 2640; 재료 제거율 시험 방법에 대한 ASTM B767. | 단면 형상 및 기하학적 치수 표기에 관한 ASME Y14.5. |
그리고 물리학의 기본 원리 또한 가공 공정이 재료를 제거하는 방식과 그 거동에도 영향을 미칩니다.
화학 밀링 공정에서 엔지니어들은 초기 부품에 에칭 여유량을 반영하여 밀링으로 인한 치수 변화를 고려해야 합니다. 이를 위해서는 계획된 에칭 깊이에 10~20% 공차 계수를 더한 양만큼의 재료를 추가해야 합니다.
사진 에칭의 경우, 화학 에칭의 등방성 특성으로 인해 언더컷을 보정하는 것이 매우 중요합니다. 화학 에칭은 수직 두께를 따라 에칭되면서 포토레지스트 마스크 아래의 재료를 제거하기 때문입니다. 에칭 계수는 공정 및 재료에 따라 1:1에서 3:1 사이의 범위를 보입니다.
EDM 가공에서 Ra(표면 거칠기)와 공차는 밀접한 관련이 있습니다. Ra <1.5 μm로 더 엄격하게 제어된 매끄러운 표면 마감의 경우, ±0.010 mm의 공차를 적용해야 합니다. 치수 공차를 완화하지 않은 채 거울 같은 마감을 요구할 경우, 사이클 시간이 상당히 늘어날 것입니다.
각 공정에서는 실제로 어떤 재료를 처리할 수 있을까요?
CNC 밀링/스위스 가공은 다양한 합금, 금속 및 엔지니어링 플라스틱을 처리할 수 있습니다. 합금의 예로는 스테인리스강, 황동 및 알루미늄 합금(Al7075, 6061), 티타늄이 있으며, 플라스틱의 예로는 PEEK 및 델린(Delrin) 등이 있습니다. 다축 가공은 스위스형 가공기가 가느다란 회전 부품 구조로 인해 처리할 수 없는 복잡한 3D 형상 및 언더컷 가공을 수행합니다.
화학 밀링은 알루미늄 및 그 합금에 널리 사용됩니다. 마그네슘, 티타늄, 구리, 일부 내화 금속(탄탈륨, 몰리브덴)과 같은 다른 금속들도 가공이 가능합니다. 화학 밀링은 기계적 방법으로는 해결할 수 없는 특정 야금학적 문제를 해결합니다. 예를 들어, 티타늄 단조품에서 취성 알파 표면층을 제거할 수 있는데, 기계적 연마를 할 경우 잔류 응력이 발생하고 재료에 균열이 생길 위험이 있습니다. 이러한 능력 덕분에 항공우주 OEM 업체의 외판과 같은 복잡한 곡면 구조물의 무게를 줄이는 데 도움이 됩니다.
포토 에칭/화학 블랭킹 공법은 스테인리스강, 니켈 합금, 황동, 구리, 코바르, 인바, 스프링강 등의 금속에 적용할 수 있습니다. 이 공법은 두께가 0.01mm에서 2mm인 박막 및 판재에 적합합니다.
EDM/WEDM은 모든 전도성 소재에 이상적입니다. 일반적인 적용 대상으로는 경화강, 황동, 초경합금 및 티타늄 합금 등이 있습니다. EDM의 핵심 장점은 다른 공법으로는 가공하기 어렵거나 불가능한 경질의 전도성 금속을 정밀하게 성형할 수 있다는 점입니다.
각 공정의 원가 결정 요인과 리드 타임.
CNC 밀링 및 스위스 가공의 비용과 리드 타임은 주로 다음과 같은 이유로 발생합니다:
- 재료 선택은 원자재 가격과 가공성 두 가지 측면에서 비용에 영향을 미칩니다. 예를 들어, 티타늄 블록은 알루미늄에 비해 비싸지만, 절단하는 데는 3배 더 많은 시간이 걸립니다.
- 얇은 벽, 깊은 포켓, 언더컷과 같은 부품 형상은 특수한 공구와 여러 번의 설정이 필요한 가공 공정이 필요합니다.
- 정밀한 공차(예: ±0.005인치)와 같은 설비의 복잡성은 절삭 속도를 낮춰야 하고, 검사 빈도를 높이며, 정확한 공차 조건을 충족하기 위해 추가적인 마무리 가공이 필요하기 때문에 비용이 더 많이 듭니다.
화학적 가공 비용 및 리드 타임의 결정 요인은 다음과 같습니다:
- 재료 두께가 두꺼울수록(>1.5 mm) 에칭 시간, 에너지 및 화학 물질 소비량이 증가합니다.
- 부품이 개별 절단 단위가 아닌 시트 단위로 가격이 책정되는 일괄 수량으로, 이를 통해 단가를 낮출 수 있습니다.
- 도금, 열처리 또는 특정 품질 검사 같은 2차 공정은 추가 비용을 발생시킵니다.
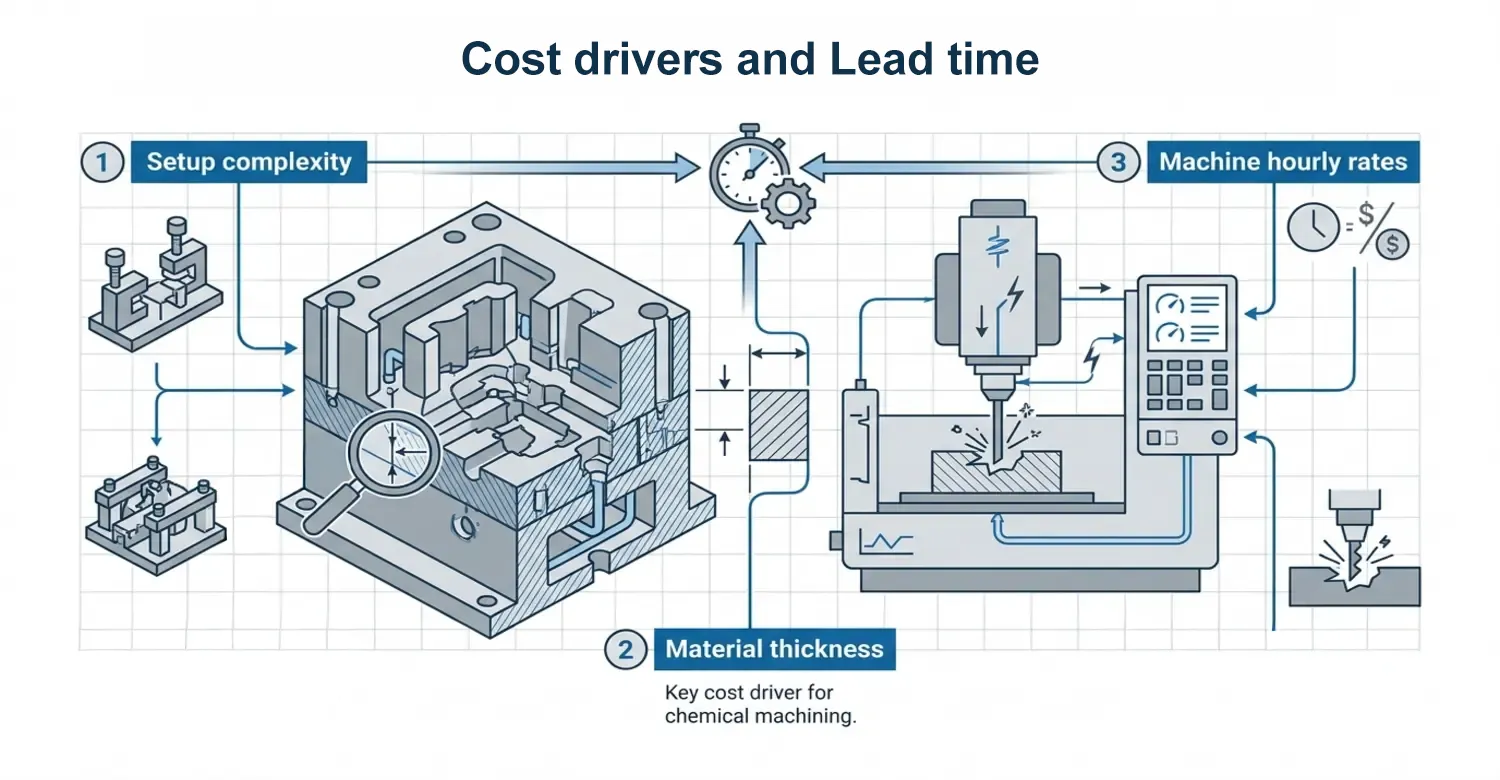
EDM 및 WEDM 비용은 기계 시간당 요금, 공작물 두께, 그리고 세팅 비용에 따라 크게 달라집니다.
- 표준 작업에 대한 기계 시간당 요율과 외주 기계 비용은 $75~$120/hr.이며, 고정밀 전문 작업의 경우 $100~$150/hr.의 요금이 부과됩니다. 또한, 맞춤형 부품의 제작 소요 시간은 시제품 제작 및 양산 단계에서 3~10일이 소요됩니다.
- Material type and hardness spark a gap where materials like hardened tool steels cut faster than annealed cold-rolled steel. Cold-rolled steel has impurities that interrupt discharge. Cutting speeds drop as the material thickness increases.
- Surface quality is enhanced through additional skim cuts. Wire EDM, being a multi-pass process, can get you Ra 2.5–3.2 µm. One skim pass can get you Ra 0.4 µm, while two to three passes get you Ra 0.25 µm and below. Each pass adds to machining time and extra tooling cost.
Machining Process Comparison: CNC/Swiss Vs. Chemical Vs. EDM.
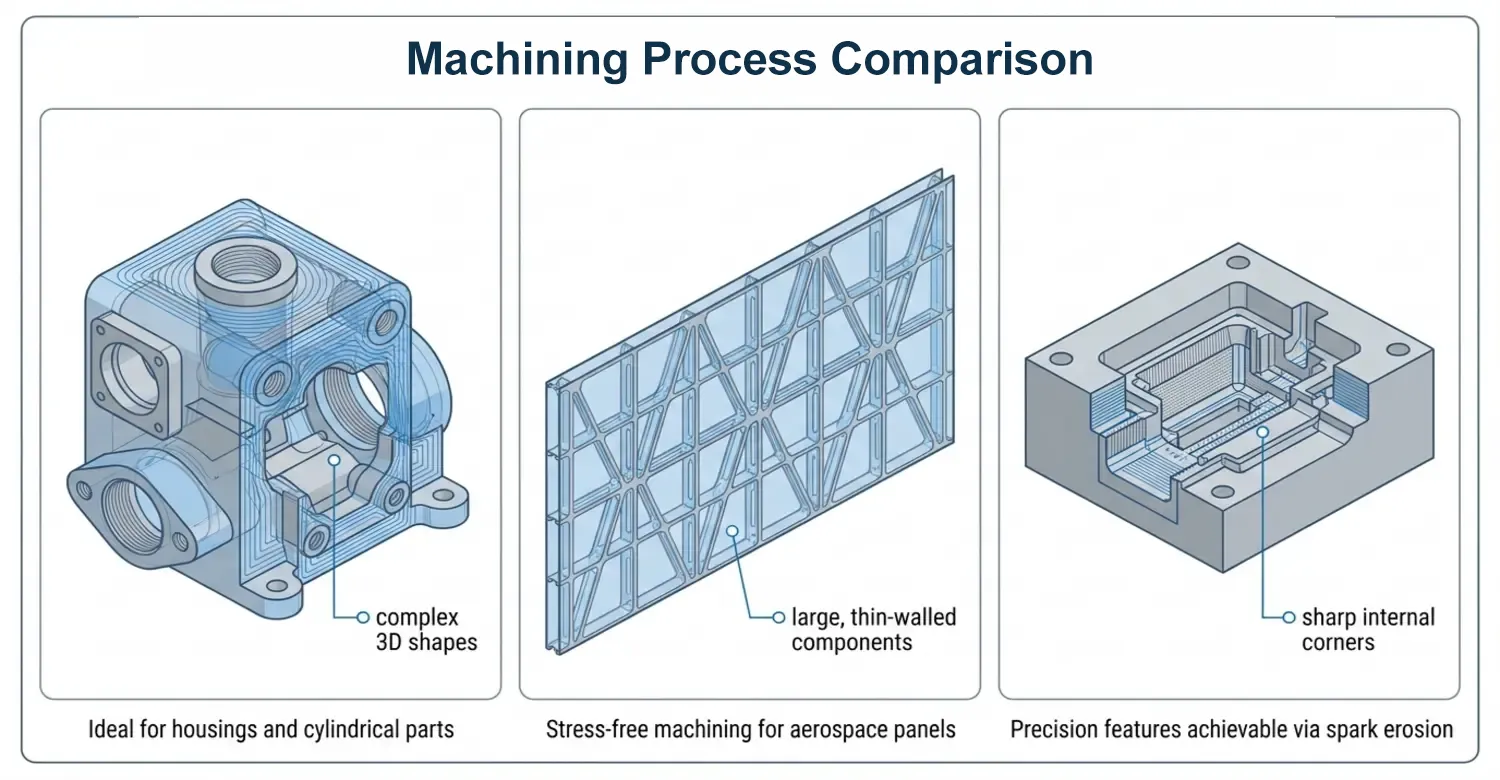
CNC milling and Swiss machining are best for complex 3D shapes, block housings, and high-precision cylindrical parts. Components demanding high-dimensional accuracy, mechanical durability, and surface finish are best produced through these processes.
When we manufacture parts like Aluminum housings and medical-grade ABS enclosures, milling offers control over wall thickness, thread accuracy, and boss geometry in a single setup. This approach minimizes re-clamping errors and guarantees tight tolerances across the entire component. Swiss milling is ideal for small diameters, long, rotational components like shafts and pins.
Chemical milling is the best choice for large, thin-walled components with intricate features and smooth finishes. It leaves the metal’s internal grain structure undisturbed, thus no mechanical stress. Material dissolved chemically in photo etching and chemical blanking does not form burrs produced in standard machining. By removing material only where necessary, this process reduces material wastage and additional finishing costs. Chemical milling excels in the aerospace industry for weight reduction over a broad surface.
Electrochemical Machining (ECM) is highly valued for its ability to machine complex shapes without causing any thermal or mechanical stress to the parts. Conversely, EDM and WEDM are ideal for shaping hard, conductive metals to create intricate details like sharp internal corners and fine holes without physical cutting forces. While WEDM eliminates the need for softer pre-machining in die and mold making, it does create a recast layer and heat-affected zone (HAZ) due to spark erosion, which may require post-processing for sensitive applications, as localized high thermal energy melts and rapidly quenches the surface micro-structure [2].
결론
Among the discussed machining processes, no single method works for every part or is superior to the other. For better results, combining their capabilities or choosing the most suitable method that aligns with your needs is fundamentally necessary.
At First Mold, we believe that better manufacturing decisions lead to better engineering outcomes. That’s why we’re committed to providing practical and experience-proven insights that engineers and manufacturers can rely on with confidence. If you’re seeking to explore different production techniques, create or optimize designs, choosing the right process is essential. With an experienced team providing the right guidance for your application, excellence is guaranteed.
참조
[1] Davies, M. A., et al. (2007). On the measurement of temperature in machining. CIRP Annals – Manufacturing Technology, 56(2), 781-804. https://doi.org/10.1016/j.cirp.2007.10.009
[2] Ho, K. H., & Newman, S. T. (2003). State of the art electrical discharge machining (EDM). 『국제 공작기계 및 제조 저널』, 43(13), 1287-1300. https://doi.org/10.1016/S0890-6955(03)00162-7



 KO
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 ZH