

射出成形は、製造工学における幅広い分野の一つです。採用される手法や技術に基づき、射出成形は、最終製品の化学的・機械的特性を向上させ、推奨される安全基準を満たすための技術として、インサート成形やオーバーモールドに細分化されます。 オーバーモールドとインサート成形のどちらを選択するにせよ、ユーザーは最終製品に対する目標と意図を正確に定義する必要があります。例えば、当社では顧客向けのカスタム部品を製造する中で2つの一般的なシナリオに直面しましたが、オーバーモールドとインサート成形のどちらを採用するかの決定は、それぞれのケースにおける要件に基づいて行われました。.
最初のシナリオでは、産業用電気端子台の製造が課題とされました。この端子台は、信頼性の高い導電性を備え、端子を確実に固定し、熱や振動に耐えることが求められていました。分析の結果、オーバーモールドではなくインサート成形を採用することにしました。 チームは、外観や握り心地に関する要件が、導電性金属部品をプラスチックに組み込むという機能要件に優先することはできないと判断しました。.
2つ目の事例では、当社はクライアントに対し、インサート成形を用いた充電式電動歯ブラシ用の特注オーバーモールドハウジングの製造を支援しました。ここでの基本的な要件は、快適な握り心地、耐水性、そして魅力的な外観を実現することでした。.
これら2つの事例は、オーバーモールドとインサート成形がいずれも射出成形において同等に重要な手法であることを示しています。ただし、両者にはそれぞれ異なる用途があります。本稿では、オーバーモールドとインサート成形について簡潔に説明し、これら2つの製造手法の違いを明らかにします。.
オーバーモールディングとは?
最も簡単に言えば、オーバーモールドとは、射出成形において、ある部品を別の材料で包み込む、あるいは覆う製造プロセスです。この別の材料は、通常、ゴムまたはプラスチックです。これにより、2つの部品が結合され、一体型の製品が完成します。オーバーモールドは、製品の耐久性、握り心地、外観、および機能性を向上させます。.
オーバーモールドにおける基材は「サブストレート」と呼ばれます。サブストレートは、最終製品の構造的特性を決定づけるものです。したがって、サブストレートの製造に使用する材料の選定は極めて重要です。サブストレートの材料選定は、用途によって異なります。以下の表に、さまざまな材料とその用途をまとめました。.
2番目の材料は「セカンドショット材料」と呼ばれ、通常は溶融されて基板の周囲に塗布されます。セカンドショット材料は、その柔軟性、耐久性、耐薬品性、あるいはシール性能といった理由から選ばれます。以下の表には、こうしたセカンドショット材料の一部をまとめました。.
| オーバーモールド材料 | 主要物件 | 代表的な用途 |
|---|---|---|
| 熱可塑性エラストマー(TPE) | 柔らかな手触り、優れたグリップ感、リサイクル可能 | 工具の柄、日用消費財 |
| 熱可塑性ポリウレタン(TPU) | 高い耐摩耗性および耐引裂性 | 産業用機器、ウェアラブルデバイス |
| 液状シリコーンゴム(LSR) | 高温安定性、生体適合性 | 医療機器、乳幼児向け製品 |
| シリコーンゴム | 広い温度範囲で柔軟性がある | シール、ガスケット、電子機器の保護 |
| 軟質PVC | コストパフォーマンスに優れた柔軟性 | 消費財、保護カバー |
| サントプレン®(TPV) | 優れた耐候性および耐薬品性 | 自動車用シールおよびアウトドア用品 |
| その他のゴム状エラストマー | 硬度と弾力性の違い | 特注のシールおよび防振用途 |
オーバーモールドは、主に製品の機能性を向上させることを目的としています。オーバーモールドにより、メーカーは人間工学的な設計の向上、振動の低減、グリップ性の向上、騒音の低減、および外観の向上を実現しています。.
インサート成形とは何ですか?
インサート成形とは、あらかじめ成形された部品(金属やその他の材料)を金型内に配置し、その周囲にプラスチックを射出成形して、強固で一体となった単一の部品を作り出す、高度なプラスチック製造プロセスです。このプロセスにより、二次的な組立工程が不要になります。また、製品の強度を向上させ、高い精度を確保することができます。.
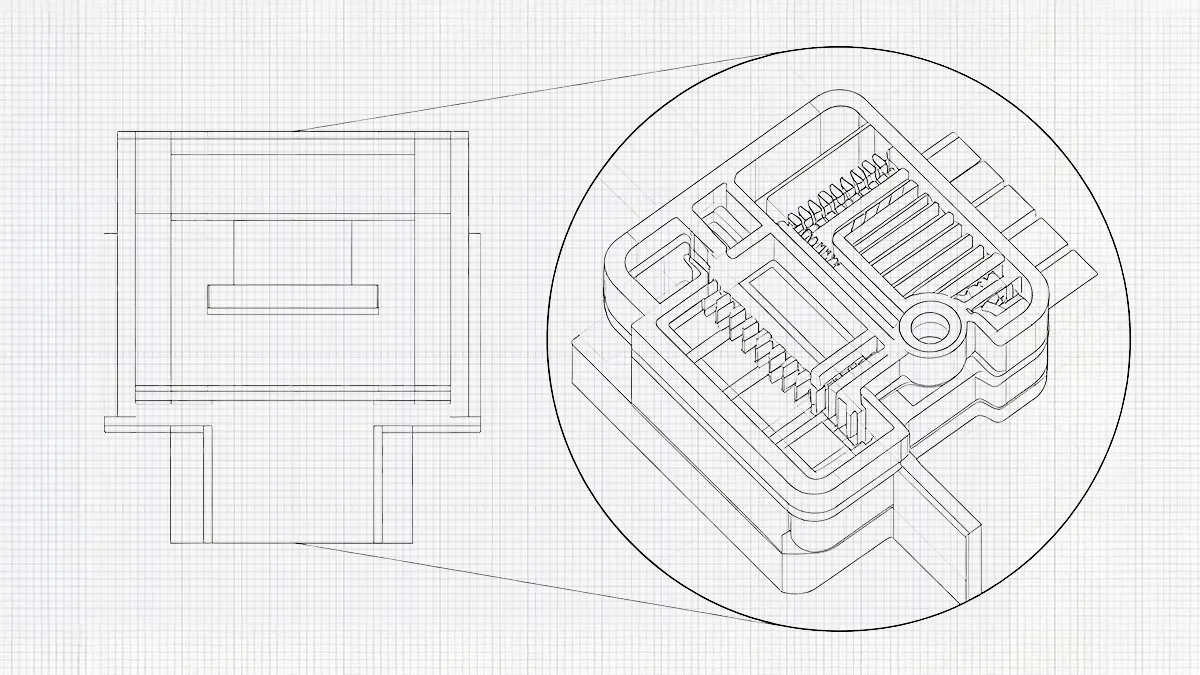
インサート成形では、ねじ込みインサート、ピン、ブッシュ、電気接点、金属シャフトなどの部品が一般的に使用されます。溶融したプラスチックがインサートの周囲に流れ込み、強固な結合を形成することで、耐久性と性能が向上します。この方法は、自動車、電気、電子機器、医療機器、消費財などの業界で広く採用されています。 オーバーモールドとは異なり、インサート成形の主な機能は、構造的な補強を提供すること、あるいは重要な非プラスチック機能(導電性や耐久性のある金属ねじ山など)を製品に直接組み込むことに重点が置かれることが多い。 一般的なインサートには、真鍮製のねじ込みインサート、ステンレス鋼製のシャフト、磁石、電気接点、銅製端子、ベアリング、ブッシュなどがあります。.
オーバーモールドとインサート成形の主な違いは何ですか?
オーバーモールドとインサート成形は、いずれも複数の材料を1つの部品に組み合わせています。しかし、それぞれの目的は異なり、製造プロセスも異なります。これらの手法の違いを理解することで、エンジニアリングチームは、生産量、製品設計、性能要件に基づいて、最適なプロセスを選択できるようになります。.
製造ワークフローの違い
インサート成形は、単一射出成形プロセスです。このプロセスは、機械加工、ダイカスト、またはその他の工程によってインサートを製造することから始まります。場合によっては、インサートは同じ工場では製造されず、別の場所から調達されることもあります。 インサートを準備して金型内に配置し、その周囲に溶融プラスチックを射出します。完成品は、インサートとプラスチックが一体となったものです。インサート成形により二次組立工程が不要となり、生産工程が簡素化されます。.
反対側のオーバーモールドには、多くの場合、2段階の工程または専用の2ショット成形機が用いられます。最初のステップは基板の製造です。この剛性のある基板は、一次射出成形サイクルによって製造されます。 その後、基板を別の金型に移す(「ピック・アンド・プレース型オーバーモールド」と呼ばれる)か、2ショット成形機を使用する場合は、同じ成形機内に残したまま、2番目のキャビティへと回転させて移動させます。場合によっては、1つの金型に2つの異なるキャビティを設ける設計もあります。 この場合、基板は回転プラテンまたはインデックスシステムを用いて、第1のキャビティから第2のキャビティへと回転移動されます。その後、第2の材料が溶融され、基板の周囲に注入されて冷却されます。 こうして完成した多材料部品は、機能要件がすべて統合された状態で型から取り出されます。オーバーモールドでは2つの別々の成形工程が必要となるため、インサート成形に比べてプロセスは複雑です。.
プロセスの比較
以下の表は、インサート成形とオーバーモールド成形の工程の違いをまとめたものです。インサート成形は単一の射出成形工程であるのに対し、オーバーモールド成形は2段階の射出成形工程です。.
| 特徴 | インサート成形 | オーバーモールディング |
|---|---|---|
| 主な目的 | 構造的または機能的な性能向上のためのインサートを組み込む | 機能性、快適性、または外観を向上させるために、2つ目の素材を追加する |
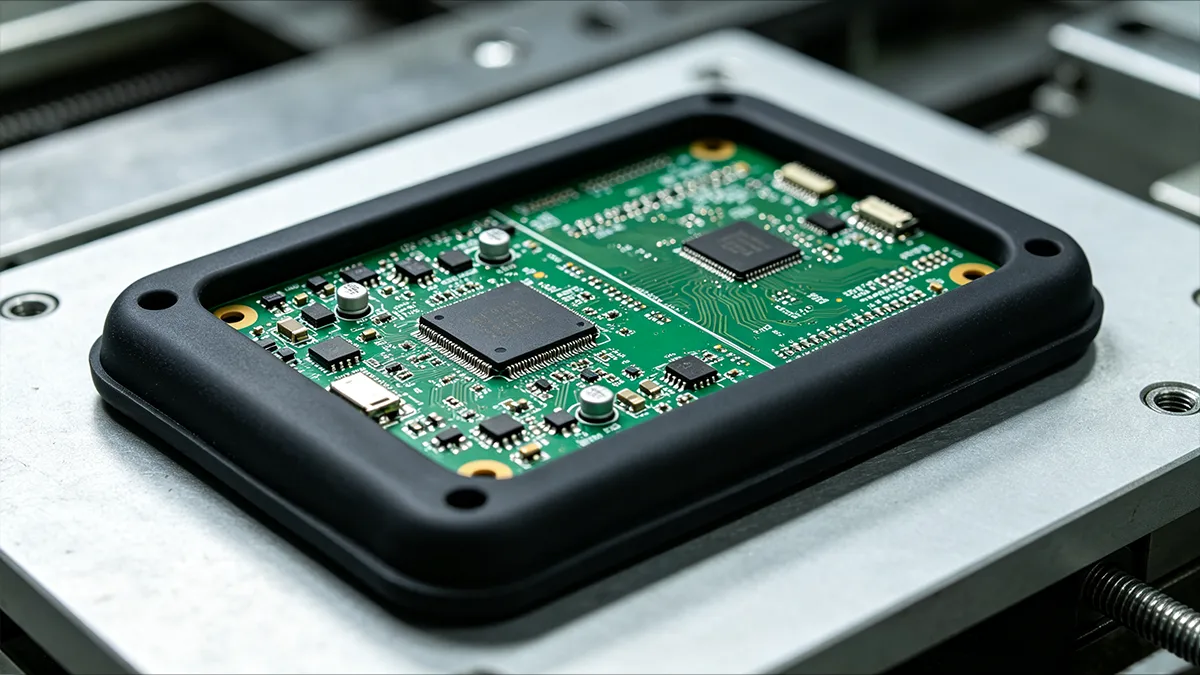
| 最初の構成要素 | 金属、セラミック、磁石、ベアリング、電気端子、またはその他のインサート | プラスチック、金属、ガラス、セラミック、複合材料、または電子基板 |
| 2番目の素材 | エンジニアリング用熱可塑性プラスチック | エラストマー、シリコーン、TPU、TPE、軟質PVC、またはその他の適合性のあるポリマー |
| 成形工程数 | ひとつ | 2回(または2ショット式マシンでは1回の連続サイクル) |
| インサート/基板の取り扱い | 注入前にインサートをロードする | 成形工程間で移送される基材 |
| 典型的な結合メカニズム | 機械的封入(場合によっては化学的接着を併用する) | 化学的接着、機械的噛み合い、あるいはその両方 |
| アセンブリの縮小 | インサートの別途取り付けが不要になります | 個別のグリップ、シール、保護カバーが不要になります |
製造の複雑さにおける違い
インサート成形は、オーバーモールド成形に比べて生産フローが比較的単純です。このプロセスでは、インサートがしっかりと固定されれば、材料の射出は1回だけで済みます。結果として、サイクルタイムが短く、生産コストが低く、金型の複雑さも軽減されます。一方、オーバーモールド成形は比較的複雑で、人件費も比較的高くなります。 基板は、セカンドショットの金型と正確に位置合わせされなければなりません。プロセスの有効性は、基板とオーバーモールドの適合性に左右されます。このプロセスは開発期間が長く、金型の複雑度も高くなります。しかし、良い点としては、オーバーモールドは機能面および外観面での向上がより大きいという利点があります。.
材料選定における違い
インサート成形とオーバーモールド成形では、材料の組み合わせに大きな違いがあります。 インサート成形の場合、通常、インサートを覆う主材料としてプラスチックが使用されます。インサートは、金属、セラミック、電気部品など、さまざまな材料で成形することができます。一方、オーバーモールドでは、基材と第2の材料との間に異なる材料の組み合わせが含まれる場合があります。.
例えば、多材料設計では、硬質の特注プラスチック基板と軟質のエラストマー、あるいは金属とエラストマーを組み合わせることができます。こうした組み合わせにおいて強固な化学結合を実現するには、両材料の表面エネルギーと熱力学的特性を正確に一致させる必要があります。 [1]..
代表的な用途の違い
インサート成形とオーバーモールドには、それぞれ特有の適用分野があります。以下の表は、これらの成形法の主な適用分野をまとめたものです。.
| インサート成形の代表的な用途 | オーバーモールドの代表的な用途 |
|---|---|
| • プラスチック製ハウジングに組み込まれたねじ込み式インサート • 電気コネクタおよび端子 • 組み込み部品を備えた医療機器 • 自動車用センサー • ベアリングハウジング • ギアシャフト用インサート • セルフクリンチ式締結具 • 装飾用金属象嵌 | • ソフトタッチのツールハンドル • 防水型電子機器用筐体 • 医療用器具用グリップ • 自動車用コントロールノブ • 耐衝撃仕様の家電製品 • 一体型シールおよびガスケット • ケーブルの張力緩和装置 • 滑り止めパッド • 生体認証センサー用カバー • 人間工学に基づいたオーバーモールド加工のボタン |
インサート成形はどのようにして機械的強度を向上させるのか?
インサート成形は、単なる製造技術ではありません。この技術が採用される主な理由は、機械的強度および構造的強度を高めるためです。プラスチックのみで製造された製品では、十分な荷重伝達能力を確保できません。そのため、射出成形の際に高強度の金属インサートで補強する必要があります。 こうして製造された製品は、軽量でありながらも高い機械的強度と耐食性を備えています。インサート成形により、本来ポリマーに作用するはずの荷重が金属製の補強材へと導かれます。その結果、製品の構造的信頼性が向上します。 インサート成形の機械的特性は、ローレット加工、アンダーカット、貫通穴、表面粗さなど、多様な設計要素を取り入れることで向上します。.
ローレット加工の役割
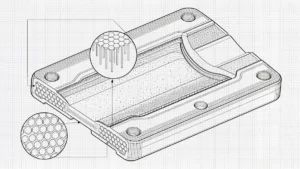
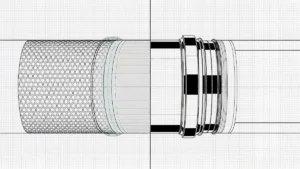
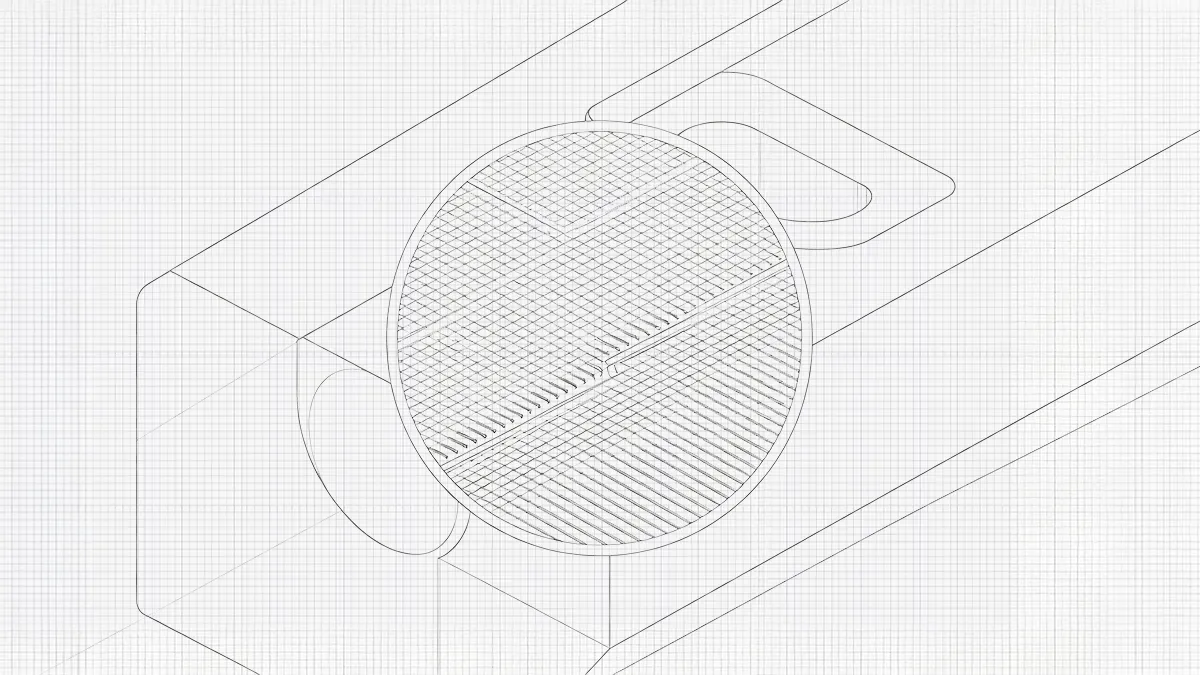
通常、インサートの表面には、表面変形処理として、ダイヤモンド形、直線形、またはらせん状の溝パターンが加工されます。この粗い表面形状により、インサートと溶融ポリマーの間に微細な機械的係合が生じます。射出成形中、溶融ポリマーはこれらの溝の周囲を流れ、その周囲に堆積します。 固化すると、溶融ポリマーはこれらの溝にしっかりと固定され、引き抜き強度とトルク耐性が大幅に向上します。.
アンダーカットの役割
インサート成形において機械的特性を向上させるもう一つの方法は、インサートの形状に逆角度の形状を設計することです。溶融ポリマーがこれらの空洞に充填され、物理的なロックを形成します。その結果、特に振動を受けやすい用途や高負荷の用途において、軸方向または回転方向の動きが防止されます。アンダーカットを施したインサートは、主に産業用機器や自動車部品に使用されています。.
スルーホールの役割
貫通穴とは、インサートに開けられた通路のことです。溶融プラスチックがこの穴を流れ、固化して強固なアンカーを形成します。このアンカーにより、インサートとポリマーの間の保持強度が、垂直方向・水平方向のいずれにおいても向上します。貫通穴を設計する際には、空隙が生じないことを確認するために、流動解析を行う必要があります。.
金属インサートのDFMガイドラインにはどのようなものがありますか?
成形品質を確保するには、インサートの適切な設計が不可欠です。金属製インサートの場合、設計においては、効果的なローレット加工の推奨事項、インサートの配置、抜き勾配、およびゲート位置を考慮する必要があります。ローレット加工の推奨事項
ローレット加工は、接着剤に比べてより強力な機械的保持力を発揮します。ローレットのパターンによって、適した用途が異なります。 例えば、高荷重が想定される場合は、ダイヤモンドローレットの採用が推奨されます。このローレットの格子状のパターンは、トルクや引き抜き抵抗に不可欠な多方向の機械的ロック機能を提供します。このローレット加工は、自動車用センサーハウジング、電子コネクタ、産業機械、医療機器の組立部品などに適用可能です。.
もう1つのローレット加工の種類として、動的荷重に優れたヘリカルローレットがあります。これはインサート周囲に連続した螺旋状の溝が施されており、回転力と軸方向の引き抜き力の両方に耐えることができます。高い疲労強度に加え、ヘリカルローレットは応力集中を低減するため、ロボット工学、電動工具、航空宇宙分野の組立部品などに適用可能です。 繰り返し荷重や振動を受けるインサートには、これらのローレット加工を選択することができます。.
以下の表は、さまざまな種類のローレットとその用途をまとめたものです。.
| ローレット模様 | 引き抜き抵抗 | トルク耐性 | 疲労特性 | 製造の複雑さ |
|---|---|---|---|---|
| ダイヤモンド | 素晴らしい | 素晴らしい | 素晴らしい | 中程度 |
| ヘリカル | 素晴らしい | 素晴らしい | 素晴らしい | 中程度 |
| ストレート | 中程度 | 中程度 | 中程度 | 低い |
| 滑らか | 貧しい | 貧しい | 貧しい | 非常に低い |
挿入位置の指定
インサートの位置決めは、接合品質、寸法精度、および機械的強度に影響を与えます。射出成形中に金型内のインサートがわずかに動いたりずれたりすると、接合強度の低下、バリの発生、部品品質の低下を招き、その結果、不良品となる可能性があります。インサートを適切な位置に配置するには、以下のガイドラインに従ってください。
1. インサート周辺の壁厚を均一に保つ。.
インサート周囲の肉厚を均一にすることで、溶融流、冷却、および応力分布の均一化が促進されます。肉厚の厚い部分は冷却が遅いため収縮差が生じやすく、一方、肉厚の薄い部分は充填が不完全になるため、空洞や弱点が生じやすくなります。肉厚のばらつきを防ぐには、テーパーやフィレットを用いた緩やかな移行部を設けることができます。 多くの特注熱可塑性プラスチックの場合、推奨される肉厚は2~4 mmです。さらに、成形後の半径方向の応力を防ぐため、設計者は金属インサートとプラスチックの間の線膨張係数(CLTE)の不一致を考慮する必要があります。 [2].
2. 長いインサートを支えて、注入中の動きを防ぐ。.
細長いインサートは、高速でキャビティに流入する溶融ポリマーの大きな力によって、容易に動いてしまうことがあります。支持されていない場合、これらのインサートは充填中に傾いたり回転したり、振動したりすることがあります。これにより、プラスチックの被覆が不均一になり、製品の品質に影響を及ぼす可能性があります。したがって、可能であればインサートの両端を支持する必要があります。 中空のインサートの場合は、コアピンを使用して安定性を確保することができます。.
3. 位置決め用の特徴や専用のネストを使用して、繰り返し配置を行う
大量生産の場合、再現性は極めて重要な設計要素となります。エラーを防ぐためには、特に注意を払う必要があります。そのため、インサートをすべての重要な方向から固定するための位置決め構造が必要です。一般的な位置決め構造としては、位置決めピン、V溝、精密ポケット、および肩部などが挙げられます。.
4. 大量生産におけるロボットによる積載のための設計。.
インサート成形製品の需要が、予想生産量の2倍や3倍になることもあります。そのような場合、厳しいサイクルタイムの制約や、配置の絶対的な一貫性が求められることから、手作業によるインサートの装填は現実的ではない可能性があります。一貫性の維持、生産サイクルの短縮、および人件費の削減を図るためには、ロボットによる装填の導入をお勧めします。.
コスト比較
以下の表は、インサート成形とオーバーモールド成形のコストを比較したものです。.
| コスト要因 | インサート成形 | オーバーモールディング |
|---|---|---|
| 工具 | より低い | より高い |
| 機械への投資 | より低い | より高い |
| オートメーション | 任意 | 頻繁に必要とされる |
| サイクルタイム | 短縮版 | 長い |
| 材料費 | より低い | より高い |
| アセンブリによるコスト削減 | 高い | 高い |
| スクラップ原価 | 中程度 | より高い |
結論
インサート成形とオーバーモールドのどちらを選ぶかについて、明確な決まりはありません。どちらの技術も、さまざまな業界で独自の用途があります。どちらを選ぶかは、製品の機能に基づいて決定すべきであり、利用可能な製造方法によって決めるべきではありません。構造的完全性が最も重要となる場合は、インサート成形を選択することができます。これにより、製品の長期的な機械的耐久性を確保することができます。 一方、オーバーモールドは、製品の機能性が最も重視される場合、特に振動環境下やシーリング、工具の取り扱いにおいて有効です。.
参考
[1] Awaja, F., Gilbert, M., Kelly, G., Fox, B., & Pigram, P. J. (2009). ポリマーの接着。. 『Progress in Polymer Science』第34巻(9), 948-968. https://doi.org/10.1016/j.progpolymsci.2009.04.007
[2] Elsevier B.V. (発行年不明)。. 熱膨張係数. ScienceDirect Topics. 出典: https://www.sciencedirect.com/topics/engineering/coefficient-of-thermal-expansion



 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH