

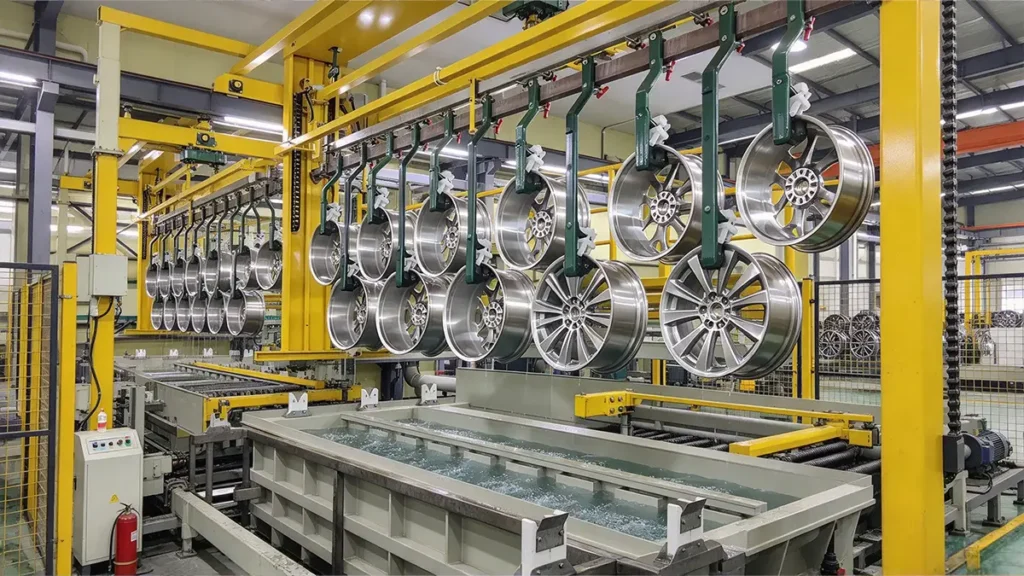
Verzinken is een lichtgewicht oplossing die het substraat waarop het wordt aangebracht, versterkt. Door een fysieke barrière te vormen, verlengt de zinklaag op metaal de levensduur van het onderliggende metaal. De barrière die hierdoor ontstaat, voorkomt dat vocht in het basismetaal binnendringt, waardoor roest wordt voorkomen. Een zinklaag is ideaal voor corrosiepreventie omdat het aanzienlijk langzamer oxideert dan de onderliggende ijzerhoudende metalen, waardoor het in feite als een opofferingsanode fungeert. Verzinken is een milieuvriendelijke keuze voor het beplaten van metaal. Dit komt doordat het kan worden gerecycled en hergebruikt. Maar wat is verzinken eigenlijk?
De eenvoudigste definitie
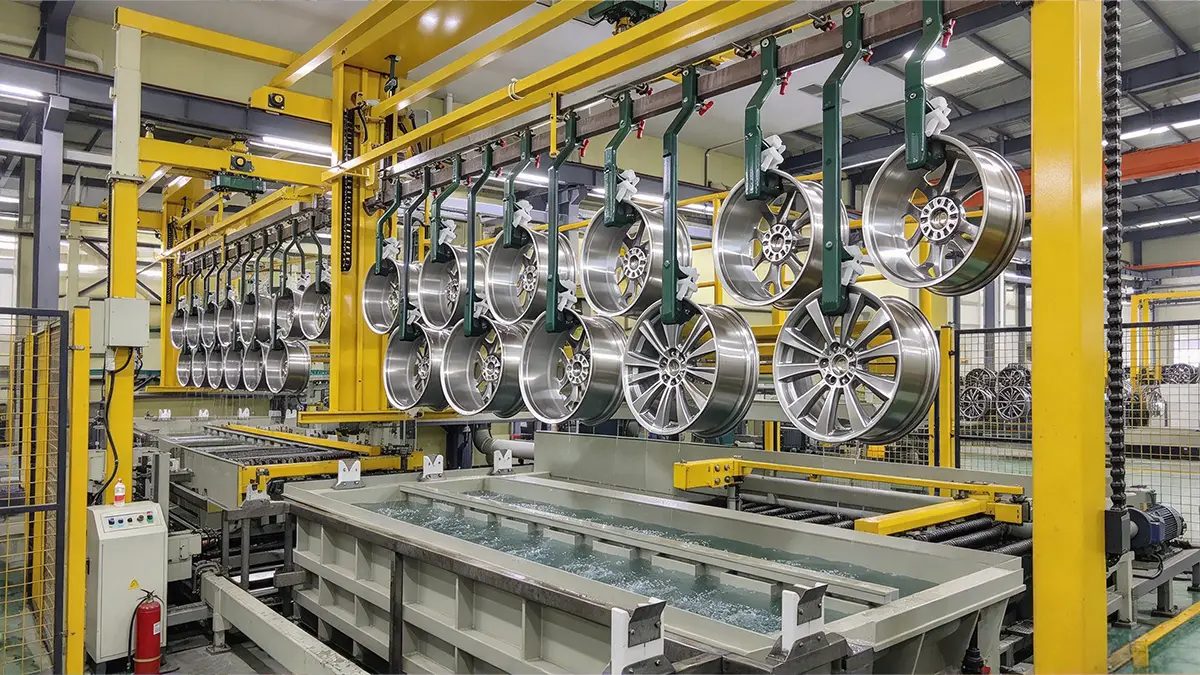
Verzinken, ook wel bekend als elektrolytisch verzinken, is een precisieafwerkingsproces dat corrosie tegengaat en metalen beschermt zonder de extreme hitte die gepaard gaat met thermisch verzinken. Bij deze methode wordt een dunne zinklaag op het metaaloppervlak aangebracht. Bij het verzinken wordt gebruikgemaakt van een elektrolytoplossing die zinkionen bevat, die een zinklaag op het metaaloppervlak vormen. Deze dunne zinklaag voorkomt dat het metaal reageert met lucht en vocht, waardoor roestvorming wordt tegengegaan.
Hoe verloopt het proces van zinkgalvaniseren?
Het galvanisch verzinken is een technisch proces dat een hoge mate van vakmanschap vereist. Hieronder volgt een gedetailleerde beschrijving van hoe het verzinken in zijn werk gaat.
1. Voorbereiding van het oppervlak
Reinig het oppervlak om roest, olie en vuil van de ondergrond te verwijderen. Gebruik een alkalisch reinigingsmiddel om ervoor te zorgen dat de zinklaag lang intact blijft, en zorg ervoor dat al het bij de reiniging ontstane afvalwater wordt gezuiverd in overeenstemming met de federale lozingsnormen voor metaalafwerking. [1]. Onvoldoende reiniging kan leiden tot gebreken zoals blaarvorming of afbladderen. Bij het reinigingsproces wordt het metaal 5 tot 10 minuten in een bad bij een temperatuur van 150 tot 200° F ondergedompeld om het vuil te verwijderen. Daarna volgt een zuurbehandeling die helpt om oppervlakteroest te verwijderen. Sommige leveranciers gebruiken ook een elektro-reiniger voor reiniging op microniveau, waarbij een elektrische lading wordt toegepast op het metaal aan de anode- of kathodezijde.
2. Voorbereiding van de elektrolytoplossing
Bij het verzinken moet de gebruiker het substraat onderdompelen in een speciale elektrolytoplossing, ook wel het galvanisatiebad genoemd. Het bad bevat doorgaans diverse chemicaliën en een zinkionenoplossing die het galvanisatieproces bevordert. Het zorgt er bovendien voor dat het eindproduct de gewenste fysische en chemische eigenschappen krijgt.
3. Elektrochemische reacties
Bij het verzinken vinden elektrochemische reacties plaats, waarbij zinkionen via een elektrolytoplossing van de anode naar de kathode bewegen. Bij deze reactie oxideert de zinkanode, waardoor zinkionen vrijkomen in het verzinkbad. Deze positief geladen zinkionen bewegen zich naar de negatief geladen kathode, waaraan het metalen onderdeel is bevestigd.
Aan de kathode worden de zinkionen gereduceerd en zetten ze zich af als een vaste laag op het metaaloppervlak. De vaste zinkanode verliest elektronen, waardoor positief geladen zinkionen ontstaan. Deze ionen verplaatsen zich vervolgens door de elektrolytoplossing naar de kathode. De reactie aan de anode is:;
Zn (s) → Zn²⁺ + 2e⁻
Aan de kathode vindt de reductiereactie plaats. Zinkionen nemen elektronen op en stollen tot een dunne, gelijkmatige zinklaag op het metalen onderdeel. Deze laag biedt aanzienlijke bescherming tegen corrosie en fungeert als een opofferingsbarrière voor het onderliggende metaal. Hieronder volgt de reactie.
Zn²⁺ + 2e⁻ → Zn (s)
4. Reiniging en afwerking
Was de onderdelen na elke belangrijke stap van het verzinkproces met water. Was de onderdelen na het verzinken in een vloeistofbak om eventuele verontreiniging van het oppervlak te verwijderen, en droog ze vervolgens goed af. Het spoelen kan ook worden herhaald als er sprake is van ernstige verontreiniging. U kunt onderdelen onder stromend water of in een spoeltank wassen, afhankelijk van de mate van verontreiniging. Wanneer extra bescherming nodig is, kunnen afdichtingsmiddelen en passiveringsmiddelen in het nabehandelingsproces worden opgenomen.
Wat zijn de verschillende afwerkingen (passiveringen) bij verzinken?
Er worden verschillende soorten verzinkingstechnieken gebruikt om verschillende diktes van de zinklaag te verkrijgen.
Geel verzinken
Deze zinklaag wordt het meest gebruikt in de auto-industrie en biedt een matige bescherming tegen roest en corrosie. Bij geel verzinken wordt het galvanisatieproces uitgebreid. Na het galvaniseren vindt passivering plaats: er wordt een passiveringsoplossing met chromaten en andere componenten op het zinkoppervlak aangebracht, waardoor door een chemische reactie een gele passiveringsfilm ontstaat. Omdat traditionele gele chromaten vaak zeswaardig chroom bevatten, moeten bedrijven strikte maatregelen nemen om blootstelling te beperken, zoals voorgeschreven door de arbeidsveiligheidsvoorschriften. [2]. Deze passiveringslaag geeft geelverzinkte onderdelen unieke eigenschappen die verschillen van die van gewone verzinkte onderdelen. Dit is het belangrijkste verschil tussen beide wat betreft de samenstelling.
Gele verzinking wordt voornamelijk toegepast in sectoren zoals de machinebouw, de automobielindustrie en de huishoudelijke apparatenindustrie, onder meer voor auto-onderdelen en behuizingen van huishoudelijke apparaten. Naast corrosie- en slijtvastheid biedt het ook goede decoratieve eigenschappen, waardoor de esthetische kwaliteit van het product wordt verbeterd.
Blauw/transparant verzinken
Dit type verzinking biedt over het algemeen minder bescherming tegen corrosie, maar is wel milieuvriendelijker dan andere verzinkingsmethoden.
Onder ‘heldere verzinking’ wordt een kleurloze chromaatconversielaag verstaan die na het verzinken op het zink wordt aangebracht. Dit heldere chromaat, ook wel passivering genoemd, beschermt de zinklaag en biedt extra bescherming tegen corrosie. Deze afwerking geeft het oppervlak van het onderdeel een zilverkleurig uiterlijk met een lichte blauwe tint.
Blauwe of heldere verzinking wordt veel gebruikt voor machineonderdelen, ringen, schroeven en decoratieve toepassingen vanwege de aantrekkelijke afwerking.
Zwart verzinken
Zwart zink is een metaalcoating waarbij gebruik wordt gemaakt van zwart oxide, een daadwerkelijke zwarte coating of beide. Met een afwerking die varieert van olijfgroen tot puur zwart, biedt deze zinklaag een sterkere roestbestendigheid, met name wanneer zwart oxide wordt gebruikt. Vanwege de donkere afwerking wordt deze coating vaak voor decoratieve doeleinden gebruikt.
Om de kenmerkende zwarte kleur te verkrijgen, wordt het verzinkte onderdeel ondergedompeld in een oplossing die natriumsulfide of verbindingen op basis van kobalt bevat. Hierdoor verandert het oppervlak in een zwarte zinkverbinding (vaak ZnS of iets dergelijks) en wordt het beter bestand tegen corrosie.
Badchemie: zuur versus alkalisch verzinken
Naast de afwerkingen na het galvaniseren wordt het kernproces van het galvaniseren bepaald door de chemische samenstelling van het bad. Bij het verzinken met zuur wordt een zure elektrolytoplossing gebruikt in plaats van een alkalische, wat zorgt voor snellere afzettingssnelheden en een betere dekking op complexe of moeilijk te galvaniseren oppervlakken. Deze techniek is vooral effectief voor onderdelen met ingewikkelde vormen of diepe uitsparingen, aangezien het zuurbad deze lastige gebieden gelijkmatiger bedekt dan bij alkalische methoden.
Door de hogere afzetsnelheid is zuurverzinken geschikt voor productie in grote volumes. Hoewel deze methode een gladde en gelijkmatige afwerking oplevert, moet het zuurbad zorgvuldig worden beheerd om overmatige afzetting of mogelijke waterstofbrosheid te voorkomen.
Welke invloed hebben verschillende parameters op het verzinken?
Om een hoogwaardige verzinklaag te verkrijgen, moeten verschillende parameters worden geregeld. Over het algemeen wordt de massa van het op het materiaaloppervlak aangebrachte zink bepaald door:;
Massa van verzinkt materiaal (g/m2)= dikte × dichtheid (g/m3)
Dikte van de coating
De belangrijkste factor die bepaalt hoe lang een zinklaag in een bepaalde omgeving meegaat, is de dikte. Een zinklaag met een dikte van 10 micrometer (µm) zal veel eerder verslijten dan een laag van 30 µm, zelfs als alle andere omstandigheden identiek zijn. De levensduur van een zinklaag is recht evenredig met de dikte ervan en de agressiviteit van de omgeving waaraan deze wordt blootgesteld.
De laagdikte kan worden gemeten met behulp van röntgenfluorescentie (XRF), een industriële standaard. Bij deze methode richt een draagbaar of tafelmodel XRF-instrument röntgenstraling op het gecoate oppervlak en meet het de energie van de fluorescerende röntgenstraling die door de zinklaag wordt uitgezonden. Om de meetnauwkeurigheid tussen verschillende productiebatches te waarborgen, moeten deze XRF-instrumenten regelmatig worden gekalibreerd met behulp van standaardreferentiematerialen die zijn gecertificeerd door nationale metrologische instituten. [3]. Dit levert binnen enkele seconden een nauwkeurige, niet-destructieve diktemeting in micrometer op.
De tweede meetmethode maakt gebruik van magnetische inductie (wervelstroom). Bij magnetische inductiemeters wordt een sonde direct op het gecoate oppervlak geplaatst om de dikte te meten door de magnetische reactie van het stalen substraat onder het zink te detecteren. Deze meters zijn goedkoper dan XRF-instrumenten en bieden voldoende nauwkeurigheid voor routinematige procescontroles. Een beperking is dat ze een magnetisch substraat vereisen (staal voldoet hieraan; aluminium niet), en dat ze gevoelig zijn voor oppervlakteruwheid, de geometrie van het onderdeel en de techniek van de gebruiker.
pH-waarde
Het handhaven van de juiste pH-waarde in de galvanisatieoplossing is essentieel voor een constante kwaliteit van de galvanisatielaag. De pH-waarde bepaalt hoe soepel zinkionen zich op het oppervlak van het onderdeel afzetten en kan de hechting beïnvloeden.
Temperatuur
De temperatuur van het galvanisatiebad speelt een belangrijke rol in het galvanisatieproces. Hogere temperaturen zorgen over het algemeen voor een hogere afzettingssnelheid, maar moeten zorgvuldig worden geregeld om oververhitting te voorkomen, wat tot defecten zou kunnen leiden.
Stroomdichtheid
De stroomdichtheid bepaalt hoe snel zinkionen zich op het metaaloppervlak afzetten. Een constante stroomdichtheid is cruciaal voor een gelijkmatige zinklaag, aangezien schommelingen kunnen leiden tot een ongelijkmatige laagdikte.
Spanning
Er wordt spanning aangelegd over het galvanisatiebad om de overdracht van zinkionen van de anode naar de kathode te bevorderen. De juiste spanningswaarden zorgen voor een efficiënte galvanisatie zonder dat dit leidt tot overmatige slijtage aan de apparatuur of onderdelen.
Plateertijd
De tijd dat een onderdeel in het galvanisatiebad ondergedompeld blijft, bepaalt de dikte van de zinklaag. Langere onderdompelingstijden leiden doorgaans tot dikkere lagen, hoewel overgalvanisatie kan leiden tot broosheid of slechte hechting.
Hoe kun je bepaalde gebreken bij het verzinken onder controle houden?
Witte roest
Witte roest of witte vlekken duiden op een hoog risico. Dit wordt veroorzaakt door zinkoxide en zinkhydroxide die zich op het zinkoppervlak vormen, meestal als gevolg van blootstelling aan vocht vóór of na het galvaniseren zonder adequate passivering. Het kan ook optreden wanneer onderdelen na het galvaniseren onjuist worden opgeslagen of onder vochtige omstandigheden worden vervoerd. U kunt dit verhelpen door de aangetaste onderdelen opnieuw te passiveren als de witte roest licht en oppervlakkig is. Sterk verroeste onderdelen moeten doorgaans worden gestript, opnieuw verzinkt en opnieuw gepassiveerd. Een preventieve aanpak houdt in dat u onmiddellijk na het verzinken, zonder uitstel, een passiveringslaag aanbrengt. Droog de onderdelen grondig voordat u ze verpakt.
Rode roest
Vroegtijdige rode roestvorming op de stalen ondergrond duidt erop dat de zinklaag volledig is opgegeten door corrosie of dat er in eerste instantie onvoldoende zinkdikte is aangebracht. Dit kan ook het gevolg zijn van onvolledige beplating in verzonken delen. Voorkom dit door de juiste ASTM B633-gebruiksomstandigheden voor de toepassingsomgeving te specificeren. Gebruik een alkalische zinkbadformule voor onderdelen met schroefdraad en verzonken delen om een gelijkmatige dekking te garanderen.
Verbrande afzettingen
Een donkergrijze, ruwe of poederachtige zinklaag duidt op een overbelaste afzetting als gevolg van een te hoge stroomdichtheid in gebieden met een hoge stroomdichtheid. De verbrande afzetting heeft een slechte hechting, een inferieure corrosiebestendigheid en een kenmerkend dof, ruw uiterlijk. Voorkom dit door de juiste stroomdichtheid te gebruiken voor de badchemie en de geometrie van het onderdeel, en vermijd het plaatsen van anodes te dicht bij uitstekende delen.
Blaarvorming en afschilfering
Opstaande bubbels of blaasjes onder de zinklaag worden doorgaans veroorzaakt door een gebrekkige oppervlaktevoorbereiding of plaatselijke verontreiniging. Zorg voor een grondige reiniging en ontkalking voorafgaand aan de behandeling om dit te verhelpen.
Waterstofbrosheid
Hoewel het geen zichtbaar oppervlaktegebrek is, kan atomaire waterstof die tijdens het zuurbeitsen of het galvaniseren wordt geabsorbeerd, leiden tot catastrofale brosbreuken in onderdelen van hoogwaardig staal. Om dit te voorkomen moeten componenten met een hoge treksterkte onmiddellijk na het galvaniseren een ontspanningsproces ondergaan door middel van nabehandeling in de oven, strikt volgens de ASTM B633-normen; dit is een cruciaal protocol voor structurele veiligheid dat wordt voorgeschreven door de federale normen voor materialen in de luchtvaart en ruimtevaart. [4].
Conclusie
Verzinken biedt betrouwbare en kosteneffectieve corrosiebescherming voor metalen onderdelen. Door de badparameters strikt te controleren en de juiste passiveringsmiddelen te kiezen, kunnen fabrikanten defecten voorkomen en duurzame prestaties van industriële kwaliteit garanderen voor precisieonderdelen en op maat gemaakte prototypes.
Referenties
[1] Amerikaanse Environmental Protection Agency (EPA). (z.j.). Richtlijnen voor afvalwater van de metaalverwerkende industrie (40 CFR deel 433). EPA-richtlijnen voor industrieel afvalwater. Ontleend aan https://www.epa.gov/eg/metal-finishing-effluent-guidelines
[2] Occupational Safety and Health Administration (OSHA). (z.j.). Zeswaardig chroom – Onderwerpen op het gebied van veiligheid en gezondheid. Ministerie van Arbeid van de Verenigde Staten. Ontleend aan https://www.osha.gov/hexavalent-chromium
[3] Nationaal Instituut voor Standaarden en Technologie (NIST). (z.j.). Standaardreferentiematerialen (SRM). Ministerie van Handel van de Verenigde Staten. Ontleend aan https://www.nist.gov/srm
[4] National Aeronautics and Space Administration (NASA). (2021). NASA-STD-6016: Standaardvereisten voor materialen en processen voor ruimtevaartuigen. Technisch normenstelsel van de NASA. Ontleend aan https://standards.nasa.gov/standard/NASA/NASA-STD-6016














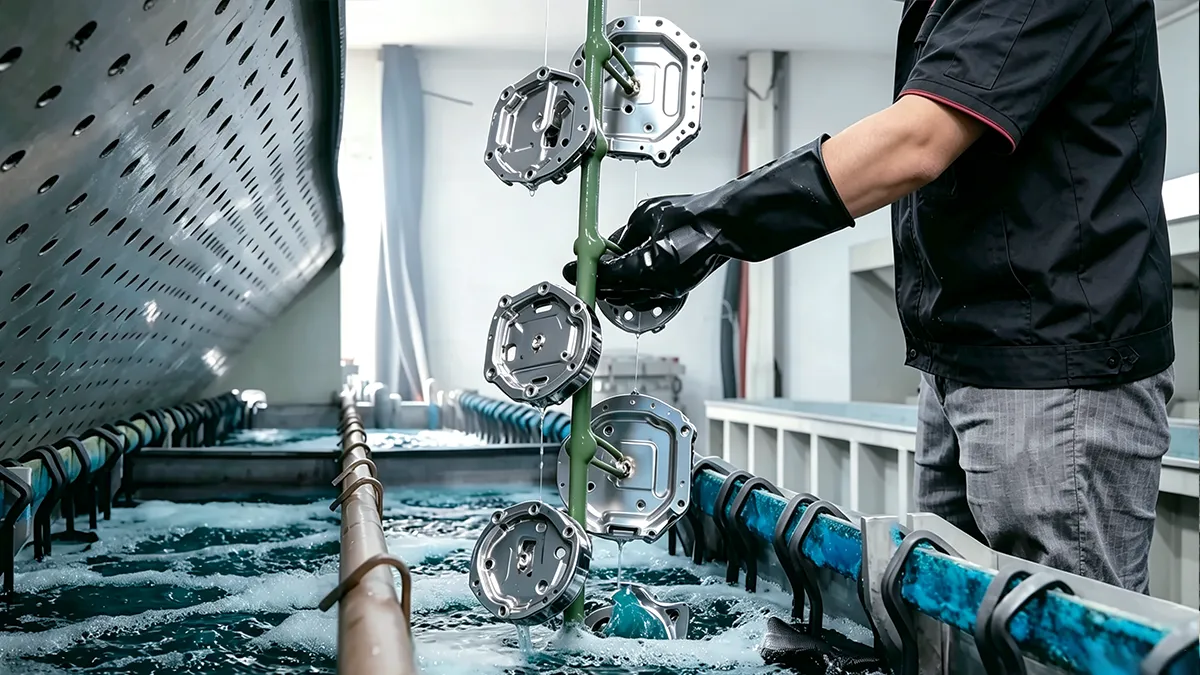

 NL
 EN
 ES
 FR
 DE
 IT
 PT
 PL
 AR
 JA
 KO
 ZH