

يُعد القولبة بالحقن مجالًا واسعًا من مجالات هندسة التصنيع. وبناءً على الأساليب والتقنيات المستخدمة، يمكن تصنيف القولبة بالحقن إلى القولبة بالإدخال أو القولبة الفوقية، باعتبارهما تقنيتين تهدفان إلى تحسين الخصائص الكيميائية والميكانيكية للمنتج النهائي، فضلاً عن الامتثال لمعايير السلامة الموصى بها بشدة. سواء كان الاختيار بين القولبة الفوقية أو القولبة بالإدخال، يجب على المستخدم تحديد أهدافه ونواياه بدقة فيما يتعلق بالمنتج النهائي. على سبيل المثال، واجهنا سيناريوهين شائعين في شركتنا أثناء إنتاج قطع غيار مخصصة لعملائنا، واستند قرار استخدام القولبة الفوقية أو القولبة بالإدخال إلى المتطلبات في كل حالة على حدة.
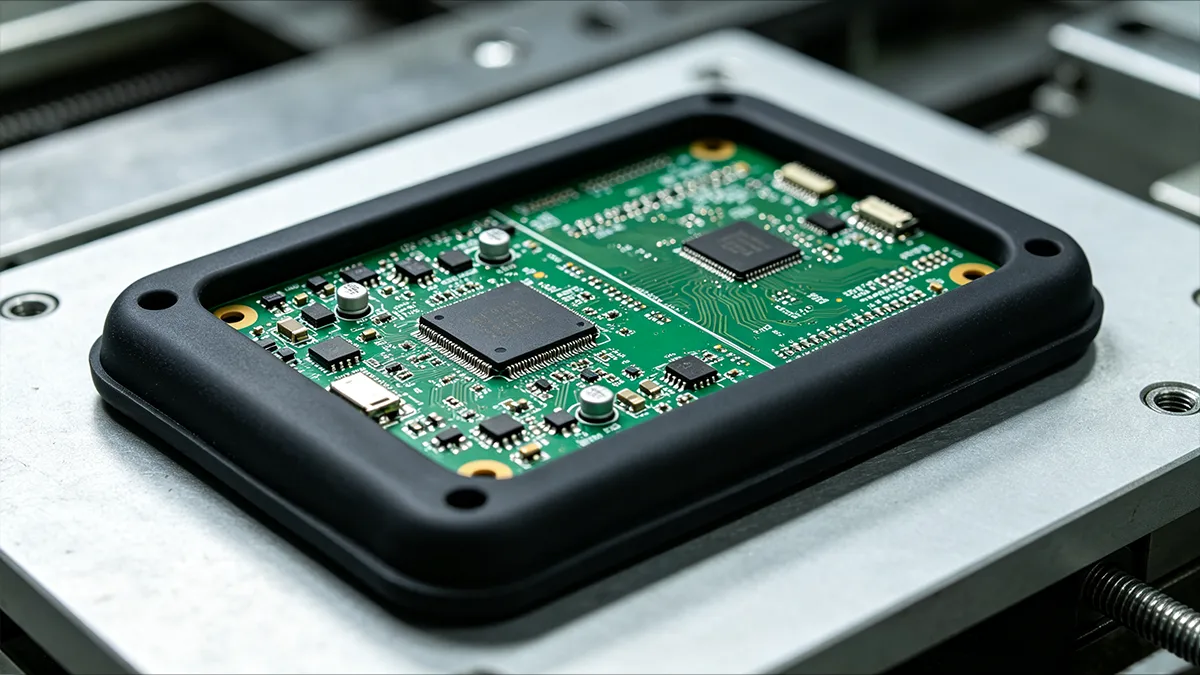
في السيناريو الأول، كُلفنا بتصنيع لوحة توصيلات كهربائية صناعية. وكان يتعين أن تتمتع اللوحة بخصائص توصيل كهربائي موثوقة، وتثبيت آمن للأطراف، ومقاومة للحرارة والاهتزازات. وبعد إجراء التحليل، اخترنا طريقة القولبة بالإدخال بدلاً من طريقة القولبة بالغطاء. ووجد الفريق أن متطلبات المظهر وقوة الإمساك لا يمكن أن تتجاوز المتطلبات الوظيفية المتمثلة في دمج جزء معدني موصّل في البلاستيك.
في السيناريو الثاني، ساعدنا أحد العملاء في تصنيع غلاف مخصص مصبوب بطبقة خارجية لفرشاة أسنان كهربائية قابلة لإعادة الشحن، وذلك باستخدام تقنية القولبة بالملحق. وكانت المتطلبات الأساسية هنا هي توفير قبضة مريحة، ومقاومة للماء، ومظهر جذاب.
يوضح السيناريوهان أن كلًا من القولبة المتراكبة والقولبة بالحقن مع إدخال قطع داخلية طريقتان متساويتان في الأهمية ضمن عمليات القولبة بالحقن. ومع ذلك، فإن لكل منهما تطبيقات مختلفة. في هذا المقال، نقدم شرحًا موجزًا لكل من القولبة المتراكبة والقولبة بالحقن مع إدخال قطع داخلية، ونستعرض الاختلافات بين هاتين الطريقتين في التصنيع.
ما هو القولبة المفرطة؟
بعبارات بسيطة، يُعد «القولبة الفوقية» عملية تصنيع تُطبق في مجال القولبة بالحقن، حيث يتم تغليف قطعة ما أو تغطيتها بمادة ثانية. وعادةً ما تكون المادة الثانية من المطاط أو البلاستيك. ويؤدي الارتباط الناتج عن ذلك إلى إنتاج منتج واحد متكامل. وتساهم القولبة الفوقية في تعزيز متانة المنتج، وقوة الإمساك به، وجمالياته، ووظائفه.
يُطلق على المكون الأساسي في عملية القولبة الفوقية اسم «الركيزة». وتحدد الركيزة الخصائص الهيكلية للمنتج النهائي. ولذلك، فإن اختيار المواد المستخدمة في تصنيع الركيزة أمرٌ أساسي. ويختلف اختيار مواد الركيزة باختلاف الاستخدام. ويلخص الجدول التالي المواد المختلفة وتطبيقاتها.
تُسمى المادة الثانية «مادة الحقن الثاني»، وعادةً ما يتم صهرها وتطبيقها حول الركيزة. ويتم اختيار مادة الحقن الثاني نظرًا لمرونتها ومتانتها ومقاومتها الكيميائية أو قدرتها على الإحكام. ويلخص الجدول أدناه بعضًا من مواد الحقن الثاني هذه.
| مادة القوالب المركبة | الخصائص الرئيسية | الاستخدامات الشائعة |
|---|---|---|
| اللدائن البلاستيكية الحرارية (TPE) | ملمس ناعم، ثبات ممتاز، قابلة لإعادة التدوير | مقابض الأدوات، والمنتجات الاستهلاكية |
| بولي يوريثان لدن بالحرارة (TPU) | مقاومة عالية للتآكل والتمزق | المعدات الصناعية، الأجهزة القابلة للارتداء |
| مطاط السيليكون السائل (LSR) | الاستقرار في درجات الحرارة العالية، والتوافق الحيوي | الأجهزة الطبية، منتجات الرضع |
| مطاط السيليكون | مرنة في نطاق واسع من درجات الحرارة | الأختام، الحشيات، الحماية الإلكترونية |
| البولي فينيل كلوريد المرن | مرونة فعالة من حيث التكلفة | المنتجات الاستهلاكية، الأغطية الواقية |
| سانتوبرين® (TPV) | مقاومة ممتازة للعوامل الجوية والمواد الكيميائية | موانع التسرب المستخدمة في السيارات والمعدات الخارجية |
| المواد المرنة الأخرى الشبيهة بالمطاط | تباين الصلابة والمرونة | تطبيقات مخصصة في مجال العزل المانع للتسرب وعزل الاهتزازات |
يهدف القولبة الفوقية في المقام الأول إلى تحسين وظائف المنتج. ومن خلال القولبة الفوقية، يتمكن المصنعون من تحقيق تصميم أكثر راحة في الاستخدام، وعزل الاهتزازات، وتحسين الثبات في اليد، وتقليل الضوضاء، وتحسين المظهر الجمالي.
ما هو القولبة بالإدخال؟
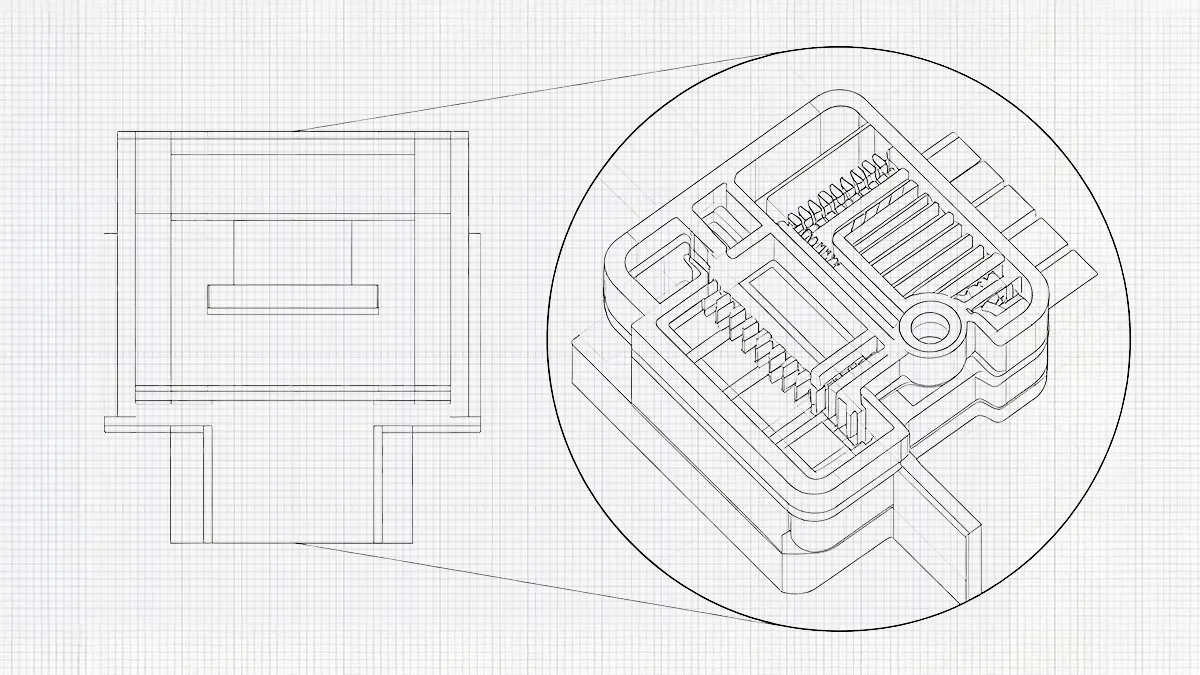
يُعد القولبة بالحقن عملية متطورة لتصنيع البلاستيك، حيث يتم وضع مكون مُشكَّل مسبقًا (معدني أو من مادة أخرى) داخل القالب، ثم يتم حقن البلاستيك حوله لتكوين قطعة واحدة متينة ومتكاملة. وتُغني هذه العملية عن الحاجة إلى عمليات تجميع ثانوية، كما أنها تعزز متانة المنتج وتضمن دقة عالية.
في تطبيقات القولبة بالملحقات، تُستخدم عادةً مكونات مثل الملحقات الملولبة، والمسامير، والبطانات، ووصلات التوصيل الكهربائية، والأعمدة المعدنية. يتدفق البلاستيك المنصهر حول الملحق، مكونًا رابطة محكمة تعزز المتانة والأداء. وتُستخدم هذه الطريقة على نطاق واسع في صناعات مثل صناعة السيارات، والصناعات الكهربائية، والإلكترونيات، والأجهزة الطبية، والسلع الاستهلاكية. وعلى عكس القولبة الفوقية، غالبًا ما تتمحور الوظائف الأساسية للقولبة بالملحقات حول توفير التعزيز الهيكلي أو دمج وظائف غير بلاستيكية حاسمة (مثل التوصيل الكهربائي أو الخيوط المعدنية المتينة) مباشرةً في المنتج. تشمل الحشوات الشائعة الحشوات النحاسية الملولبة، والأعمدة المصنوعة من الفولاذ المقاوم للصدأ، والمغناطيسات، والوصلات الكهربائية، والمطاريف النحاسية، والمحامل، والبطانات.
ما هي الاختلافات الرئيسية بين القولبة الفوقية والقولبة بالإدخال؟
يجمع كل من القولبة الفوقية والقولبة بالإدخال بين مواد متعددة في مكون واحد. ومع ذلك، فإنهما يخدمان أهدافًا مختلفة ويتميزان بسير عمل إنتاجي مختلف. ويمكن أن يساعد فهم الاختلافات بين هاتين الطريقتين فريق الهندسة على اختيار العملية الأنسب بناءً على أحجام الإنتاج وتصميم المنتج ومتطلبات الأداء.
الاختلافات في سير العمل في مجال التصنيع
يُعد القولبة بالملحق عملية قولبة بحقن واحد. تبدأ العملية بتصنيع الملحق عن طريق التصنيع الآلي أو الصب بالقالب أو عمليات أخرى. وفي بعض الأحيان، لا يتم تصنيع الملحقات في نفس المصنع، بل يتم الحصول عليها من مكان آخر. يتم تجهيز القطعة المُدرجة ووضعها في القالب، ثم يتم حقن البلاستيك المنصهر حولها. ويكون الجزء النهائي مكونًا متكاملاً من القطعة المُدرجة والبلاستيك. ويقضي القولبة بالحقن المُدرج على عمليات التجميع الثانوية، مما يبسط عملية الإنتاج.
غالبًا ما ينطوي القولبة الفوقية على عملية من مرحلتين أو استخدام آلة متخصصة ذات حقنتين. تتمثل الخطوة الأولى في إنتاج الركيزة. ويمكن تصنيع هذه الركيزة الصلبة من خلال دورة أولية للقولبة بالحقن. ومن هناك، يمكن نقل الركيزة إلى قالب منفصل (ما يُعرف بالقولبة الفوقية بنظام الالتقاط والوضع)، أو إذا تم استخدام آلة ذات حقنتين، فإنها تبقى في نفس الآلة ويتم تدويرها إلى التجويف الثاني. وفي بعض الأحيان، قد يتضمن التصميم قالبًا واحدًا به تجويفان مختلفان. في هذه الحالة، يتم تدوير الركيزة من التجويف الأول إلى التجويف الثاني باستخدام صفيحة دوارة أو نظام مؤشر. ثم يتم صهر المادة الثانية، وصبها حول الركيزة، وتركها لتبرد. يتم إخراج القطعة النهائية المتعددة المواد الناتجة مع دمج المتطلبات الوظيفية الكاملة. ونظرًا لوجود مرحلتين منفصلتين للقولبة في عملية القولبة الفوقية، فإن هذه العملية تعتبر معقدة مقارنةً بعملية القولبة بالإدخال.
مقارنة العمليات
يلخص الجدول التالي الاختلافات بين عمليتي القولبة بالحقن مع إدخال قطع و«القولبة الفوقية». وتُعد القولبة بالحقن مع إدخال قطع عملية حقن أحادية، في حين أن «القولبة الفوقية» هي عملية قولبة بالحقن تتم على مرحلتين.
| الميزة | إدراج القوالب | التشكيل الزائد |
|---|---|---|
| الهدف الرئيسي | دمج الملحقات لتحسين الأداء الهيكلي أو الوظيفي | أضف مادة ثانية لتحسين الأداء الوظيفي أو الراحة أو المظهر |
| المكون الأول | معدن، أو سيراميك، أو مغناطيس، أو محمل، أو طرف توصيل كهربائي، أو أي مكون داخلي آخر | ركيزة بلاستيكية أو معدنية أو زجاجية أو خزفية أو مركبة أو إلكترونية |
| المادة الثانية | البلاستيك الحراري الهندسي | الإيلاستومر، السيليكون، TPU، TPE، PVC اللين، أو أي بوليمر آخر متوافق |
| عدد مراحل القولبة | واحد | دورتان (أو دورة واحدة متواصلة في آلة ذات طلتين) |
| معالجة الوحدات المدمجة/الركائز | إدراج المحتوى المحمّل قبل الحقن | نقل الركيزة بين مراحل التشكيل |
| آلية السندات النموذجية | التغليف الميكانيكي (الذي يُستعين أحيانًا بالالتصاق الكيميائي) | الالتصاق الكيميائي، أو التداخل الميكانيكي، أو كلاهما |
| تقليص التجميع | يلغي الحاجة إلى تركيب إدراجات منفصلة | يلغي الحاجة إلى استخدام مقابض وأختام وأغطية واقية منفصلة |
الاختلافات في درجة تعقيد التصنيع
يتميز القولبة بالحقن مع إدخال قطعة داخلية بسلسلة إنتاج أبسط نسبيًا مقارنةً بالقولبة الفوقية. ولا تتطلب العملية سوى حقنة واحدة من المواد بمجرد تثبيت القطعة الداخلية بشكل جيد. وبشكل فعلي، تتميز هذه العملية بأوقات دورات أقصر، وتكاليف إنتاج أقل، وأدوات تصنيع أقل تعقيدًا. أما القولبة الفوقية فهي عملية معقدة نسبيًا وتترتب عليها تكاليف عمالة أعلى نسبيًا. يجب أن تتوافق الركيزة بدقة مع قالب الحقن الثاني. وتعتمد فعالية العملية على التوافق بين الركيزة والطبقة الخارجية. وتتميز هذه العملية بفترات تطوير أطول ودرجة أعلى من تعقيد الأدوات. ومع ذلك، من الناحية الإيجابية، يوفر القولبة الفوقية تحسينات وظيفية وجمالية أكبر.
الاختلافات في اختيار المواد
هناك فرق كبير في تركيبات المواد بين القولبة بالإدخال والقولبة بالغطاء. في عملية القولبة بالملحق، يُستخدم البلاستيك عادةً كمادة أساسية لتغطية الملحق. ويمكن تشكيل الملحق من مواد مختلفة مثل المعدن أو السيراميك أو مكون كهربائي. من ناحية أخرى، يمكن أن تتضمن عملية القولبة الفوقية مزيجًا من مواد مختلفة بين الركيزة والمادة الثانية.
على سبيل المثال، يمكن دمج ركيزة بلاستيكية صلبة مصنوعة حسب الطلب مع مادة مطاطية مرنة، أو معدن مع مادة مطاطية مرنة، من أجل تصميمات متعددة المواد. ويتطلب تحقيق رابطة كيميائية قوية في هذه التركيبات مطابقة دقيقة بين طاقات السطح والخصائص الديناميكية الحرارية لكلتا المادتين [1]..
الاختلافات في الاستخدامات النموذجية
تتمتع كل من تقنية القولبة بالإدخال وتقنية القولبة الفوقية بمجالات تطبيق خاصة. يسلط الجدول التالي الضوء على بعض مجالات تطبيق هاتين الطريقتين.
| التطبيقات النموذجية لقولبة الإدخال | التطبيقات النموذجية لعملية التشكيل بالقولبة |
|---|---|
| • إدخالات ملولبة في أغلفة بلاستيكية • الموصلات والأطراف الكهربائية • الأجهزة الطبية المزودة بمكونات مدمجة • أجهزة الاستشعار المستخدمة في السيارات • مبيتات المحامل • إدخالات عمود التروس • أدوات التثبيت ذاتية التثبيت • تطعيمات معدنية زخرفية | • مقابض أدوات ناعمة الملمس • علب إلكترونية مقاومة للماء • مقابض الأجهزة الطبية • مقابض التحكم في السيارات • أجهزة إلكترونية استهلاكية مزودة بحماية ضد الصدمات • أختام وحشيات مدمجة • أجهزة تخفيف الضغط على الكابلات • وسادات أقدام مانعة للانزلاق • أغطية أجهزة الاستشعار البيومترية • أزرار مصممة هندسيًا ومغطاة بطبقة خارجية |
كيف يسهم القولبة بالإدخال في تحسين القوة الميكانيكية؟
لا يُعد القولبة بالحقن مع إدخال حشوات مجرد تقنية تصنيع. فالسبب الرئيسي وراء اختيار هذه التقنية هو تعزيز القوة الميكانيكية والهيكلية. فالمنتج المصنوع من البلاستيك وحده لا يمكنه توفير القدرة على نقل الأحمال. وهذا يتطلب دعمه بحشوات معدنية عالية القوة أثناء عملية القولبة بالحقن. ويتمتع المنتج الناتج، على الرغم من وزنه الخفيف، بقوة ميكانيكية عالية ومقاومة عالية للتآكل. حيث يعمل القولبة بالملحقات على توجيه الأحمال التي قد يتعرض لها البوليمر إلى التعزيزات المعدنية. وبالتالي، يحقق المنتج موثوقية هيكلية أعلى. يتم تعزيز الخصائص الميكانيكية للقولبة بالملحقات من خلال دمج عناصر تصميم متنوعة مثل التخريش، والتجاويف السفلية، والثقوب المارة، وخشونة السطح.
دور التخرش
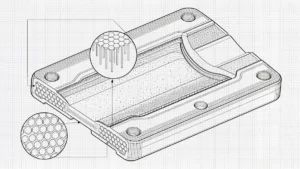
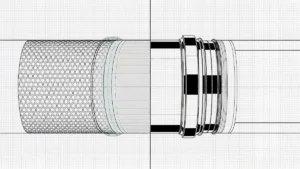
عادةً ما يتم تشكيل أنماط الأخاديد الماسية أو المستقيمة أو الحلزونية على سطح الملحقات كإجراءات لتشويه السطح. ويؤدي هذا الملمس الخشن إلى تكوين تداخل ميكانيكي دقيق بين الملحق والبوليمر المنصهر. وأثناء عملية الحقن، يتدفق البوليمر المنصهر ويستقر حول النتوءات. وعندما يتصلب، فإنه يثبت داخل هذه الأخاديد، مما يحسّن بشكل كبير من قوة المقاومة للانزلاق ومقاومة عزم الدوران.
دور التقطيعات السفلية
هناك طريقة أخرى لتحسين الخصائص الميكانيكية في عملية القولبة بالملحقات، وهي تصميم ملامح بزاوية عكسية في شكل الملحق. حيث يملأ البوليمر المنصهر هذه التجاويف، مكونًا قفلًا ماديًّا. وبالتالي، يتم منع الحركة المحورية أو الدورانية، خاصةً في التطبيقات المعرضة للاهتزازات أو التي تتحمل أحمالًا عالية. وتُستخدم الملحقات ذات القواطع السفلية في الغالب في المعدات الصناعية أو معدات السيارات.
دور الثقوب المارة
الثقوب المارة هي مسارات مفتوحة تمر عبر الملحقات. يتدفق البلاستيك المنصهر عبر هذه الثقوب، ثم يتصلب ليشكل مرساة صلبة. تعمل هذه المرساة على تعزيز قوة التثبيت بين الملحق والبوليمر، سواء عموديًا أو أفقيًا. عند التصميم باستخدام الثقوب المارة، يتعين عليك إجراء تحليل التدفق للتأكد من عدم وجود فراغات.
ما هي إرشادات التصميم من أجل التصنيع (DFM) الخاصة بالملحقات المعدنية؟
تتطلب جودة القولبة تصميمًا سليمًا للملحقات. بالنسبة للملحقات المعدنية، يجب أن يأخذ التصميم في الاعتبار التوصيات الفعالة المتعلقة بالتخريش، وموضع الملحقات، وزوايا الانحدار، ومواقع البوابات. توصيات التخريش
يوفر التخشين ثباتًا ميكانيكيًا أقوى مقارنةً بالمواد اللاصقة. وتختلف تطبيقات أنماط التخشين باختلاف أنماطها. على سبيل المثال، في حالات الأحمال العالية، يُنصح باختيار التخريش الماسي. توفر الأنماط المتقاطعة لهذه التخريشات قفلًا ميكانيكيًا متعدد الاتجاهات ضروريًا لمقاومة عزم الدوران ومقاومة الانسحاب. ويُستخدم هذا النوع من التخريش في أغطية مستشعرات السيارات، والموصلات الإلكترونية، والآلات الصناعية، وتجميعات الأجهزة الطبية.
وهناك نوع آخر من التخريش يُعرف بالتخريش الحلزوني، وهو مثالي للتحمل الديناميكي. وتحتوي هذه التخريشات على أخاديد لولبية متصلة حول الملحق، مما يمنحها مقاومة لكل من قوى الدوران وقوى الشد المحورية. وبالإضافة إلى الأداء العالي في مقاومة الإجهاد، تتميز التخريشات الحلزونية بتقليل تركيز الإجهاد، مما يجعلها قابلة للتطبيق في مجالات الروبوتات والأدوات الكهربائية والتركيبات الفضائية. يمكنك اختيار هذه التسنينات للملحقات التي تتعرض لأحمال واهتزازات متكررة.
يُعد الجدول التالي ملخصًا لأنواع مختلفة من النقوش وتطبيقاتها.
| نمط التخريش | مقاومة السحب | مقاومة العزم | الأداء في حالات التعب | تعقيدات التصنيع |
|---|---|---|---|---|
| الماس | ممتاز | ممتاز | ممتاز | معتدل |
| حلزوني | ممتاز | ممتاز | ممتاز | معتدل |
| مستقيم | معتدل | معتدل | معتدل | منخفضة |
| سلس | فقير | فقير | فقير | منخفضة جداً |
تحديد موضع الإدراج
يؤثر وضع الملحق على جودة الالتصاق ودقة الأبعاد والقوة الميكانيكية. فقد تؤدي أي حركة طفيفة أو إزاحة للملحق داخل القالب أثناء عملية الحقن إلى ضعف الالتصاق وظهور فائض مادة (فلاش) وتدني جودة القطعة، مما يؤدي إلى رفضها. لضمان وضع الملحق بشكل صحيح، يرجى اتباع الإرشادات التالية:
1. الحفاظ على سماكة جدار موحدة حول الملحق.
يساعد سمك الجدار المتجانس حول الملحق على تحقيق تدفق متجانس للمادة المنصهرة، وتبريد متجانس، وتوزيع متجانس للإجهاد. وتساهم الأجزاء السميكة في حدوث انكماش تفاضلي بسبب بطء التبريد، في حين تؤدي الأجزاء الرقيقة إلى ظهور فراغات ونقاط ضعف بسبب عدم اكتمال الملء. ولتجنب التباينات في السمك، يمكنك استخدام انتقالات تدريجية باستخدام التناقص التدريجي أو الحواف المستديرة. بالنسبة للعديد من اللدائن الحرارية المخصصة، يبلغ سمك الجدار الموصى به 2-4 مم. بالإضافة إلى ذلك، يجب على المهندسين مراعاة عدم تطابق معامل التمدد الحراري الخطي (CLTE) بين الملحق المعدني والبلاستيك لمنع حدوث إجهاد شعاعي بعد القولبة [2].
2. دعم الملحقات الطويلة لمنع الحركة أثناء الحقن.
يمكن أن تتحرك القوالب الداخلية النحيلة أو الطويلة بسهولة بسبب القوى العالية للبوليمر المنصهر، الذي يدخل التجويف بسرعة عالية. وإذا لم يتم تثبيتها، فقد تميل هذه القوالب الداخلية أو تدور وتهتز أثناء عملية التعبئة. وقد يؤدي ذلك إلى تغطية غير متساوية بالبلاستيك، مما يؤثر على جودة المنتج. ولذلك، يجب تثبيت القوالب الداخلية من كلا الطرفين إن أمكن. بالنسبة للملحقات المجوفة، يمكنك استخدام دبابيس التثبيت لضمان ثباتها.
3. استخدم ميزات تحديد المواقع أو المجموعات المخصصة لضمان تكرار وضع العناصر
في حالات الإنتاج بكميات كبيرة، تُعد قابلية التكرار عاملاً تصميمياً بالغ الأهمية. وهي تتطلب اهتماماً خاصاً لتجنب الأخطاء. ولذلك، فإنك تحتاج إلى ميزات تحديد الموضع لتثبيت الملحقات في جميع الاتجاهات الحاسمة. وتشمل ميزات تحديد الموضع الشائعة مسامير التثبيت، والأخاديد على شكل حرف V، والتجاويف الدقيقة، والكتفين.
4. التصميم المخصص للتحميل الآلي في عمليات الإنتاج ذات الحجم الكبير.
في بعض الأحيان، قد يتضاعف الطلب على منتجات القولبة بالملحقات مرتين أو ثلاث مرات مقارنة بالأحجام المتوقعة. وفي مثل هذه الحالات، قد لا يكون التحميل اليدوي للملحقات عمليًّا بسبب القيود الصارمة على وقت الدورة والحاجة إلى اتساق مطلق في وضع الملحقات. ولضمان الاتساق وسرعة دورات الإنتاج وخفض تكاليف العمالة، يُنصح باعتماد التحميل الآلي.
مقارنة التكاليف
يلخص الجدول التالي تكاليف القولبة بالإدخال مقارنةً بالقولبة بالغطاء.
| عامل التكلفة | إدراج القوالب | التشكيل الزائد |
|---|---|---|
| الأدوات | أقل | أعلى |
| الاستثمار في الآلات | أقل | أعلى |
| الأتمتة | اختياري | مطلوب بشكل متكرر |
| زمن الدورة | أقصر | أطول |
| التكلفة المادية | أقل | أعلى |
| التوفير في التجميع | عالية | عالية |
| تكلفة الخردة | معتدل | أعلى |
الخاتمة
لا توجد صيغة محددة للاختيار بين القولبة بالحقن مع إدخال قطع (insert-molding) والقولبة بالحقن فوق قطع (overmolding). فلكل من التقنيتين تطبيقاتها الفريدة في صناعات مختلفة. وينبغي أن يستند الاختيار بينهما إلى وظيفة المنتج، وليس إلى خيارات التصنيع المتاحة. وعندما تكون السلامة الهيكلية هي الأولوية القصوى، يمكنك اختيار القولبة بالحقن مع إدخال قطع. فهي تضمن أن يتمتع المنتج بمتانة ميكانيكية طويلة الأمد. من ناحية أخرى، يُعد القولبة الفوقية خيارًا مناسبًا في الحالات التي تكون فيها وظيفة المنتج هي الأهم، خاصة في بيئات الاهتزاز، وعمليات الإحكام، والتعامل مع الأدوات.
المرجع
[1] أواجا، ف.؛ جيلبرت، م.؛ كيلي، ج.؛ فوكس، ب.؛ وبيغرام، ب. ج. (2009). التصاق البوليمرات. التطورات في علم البوليمرات، 34(9), 948-968. https://doi.org/10.1016/j.progpolymsci.2009.04.007
[2] إلسفير بي.في. (بدون تاريخ). معامل التمدد الحراري. موضوعات ScienceDirect. تم استرجاعه من https://www.sciencedirect.com/topics/engineering/coefficient-of-thermal-expansion



 AR
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 JA
 KO
 ZH