

Das Spritzgießen ist ein weitreichender Bereich der Fertigungstechnik. Je nach den eingesetzten Verfahren und Technologien lässt sich das Spritzgießen auf das Einlegebildverfahren oder das Umspritzverfahren eingrenzen – beides Techniken zur Verbesserung der chemischen und mechanischen Eigenschaften des Endprodukts sowie zur Erfüllung hochgesteckter Sicherheitsstandards. Unabhängig davon, ob man sich für das Überformen oder das Einlegeformen entscheidet, muss der Anwender seine Ziele und Vorstellungen für das Endprodukt genau definieren. So waren wir in unserem Unternehmen bei der Herstellung von Sonderteilen für unsere Kunden beispielsweise mit zwei häufigen Szenarien konfrontiert, und die Entscheidung für das Überformen oder das Einlegeformen richtete sich jeweils nach den Anforderungen des jeweiligen Falls.
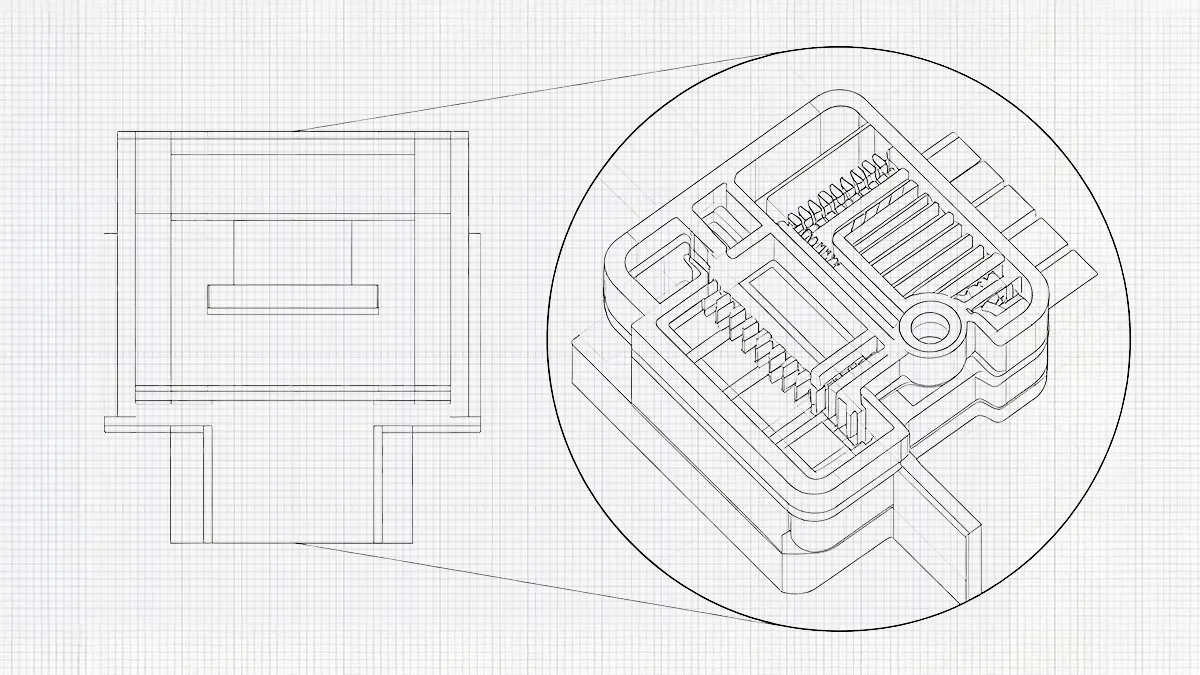
Im ersten Szenario hatten wir den Auftrag, einen industriellen elektrischen Klemmenblock herzustellen. Der Block musste zuverlässige elektrische Leitfähigkeitseigenschaften aufweisen, einen sicheren Halt der Klemmen gewährleisten und gegen Hitze und Vibrationen beständig sein. Nach einer Analyse entschieden wir uns für das Einpressverfahren anstelle des Umspritzverfahrens. Das Team stellte fest, dass Anforderungen an Optik und Griffigkeit nicht Vorrang vor der funktionalen Anforderung haben konnten, ein leitfähiges Metallteil in den Kunststoff zu integrieren.
Im zweiten Szenario haben wir einen Kunden bei der Herstellung eines maßgeschneiderten, umspritzten Gehäuses für eine wiederaufladbare elektrische Zahnbürste mittels Insert-Molding unterstützt. Die grundlegenden Anforderungen bestanden dabei darin, einen angenehmen Griff, Wasserfestigkeit und ein ansprechendes Erscheinungsbild zu gewährleisten.
Die beiden Szenarien verdeutlichen, dass sowohl das Überformen als auch das Einlegen von Einlegeteilen gleichermaßen wichtige Verfahren im Spritzguss sind. Allerdings finden sie jeweils unterschiedliche Anwendungsbereiche. In diesem Beitrag erläutern wir kurz die Verfahren des Überformens und des Einlegens von Einlegeteilen und zeigen die Unterschiede zwischen den beiden Fertigungsverfahren auf.
Was ist Overmolding?
Einfach ausgedrückt ist das Überformen ein im Spritzgussverfahren angewandtes Fertigungsverfahren, bei dem ein Bauteil mit einem zweiten Material ummantelt oder überzogen wird. Das zweite Material ist in der Regel Gummi oder Kunststoff. Durch die dabei entstehende Verbindung entsteht ein einziges, integriertes Produkt. Das Überformen verbessert die Haltbarkeit, die Griffigkeit, die Optik und die Funktionalität des Produkts.
Die Grundkomponente beim Umspritzen wird als Substrat bezeichnet. Das Substrat bestimmt die strukturellen Eigenschaften des Endprodukts. Daher ist die Auswahl der zur Herstellung des Substrats verwendeten Werkstoffe von entscheidender Bedeutung. Die Wahl der Werkstoffe für das Substrat hängt von der jeweiligen Anwendung ab. Die folgende Tabelle fasst verschiedene Werkstoffe und ihre Anwendungsbereiche zusammen.
Das zweite Material wird als „Second-Shot“-Material bezeichnet und wird in der Regel geschmolzen und um das Substrat herum aufgetragen. Second-Shot-Material wird aufgrund seiner Flexibilität, Haltbarkeit, chemischen Beständigkeit oder Dichtungsfähigkeit ausgewählt. Die folgende Tabelle fasst einige dieser Second-Shot-Materialien zusammen.
| Material für die Umspritzung | Wichtige Eigenschaften | Typische Anwendungsbereiche |
|---|---|---|
| Thermoplastisches Elastomer (TPE) | Angenehm weich, hervorragende Griffigkeit, recycelbar | Werkzeuggriffe, Konsumgüter |
| Thermoplastisches Polyurethan (TPU) | Hohe Abrieb- und Reißfestigkeit | Industrieausrüstung, tragbare Geräte |
| Flüssigsilikonkautschuk (LSR) | Hohe Temperaturbeständigkeit, Biokompatibilität | Medizinprodukte, Babyartikel |
| Silikongummi | Flexibel über einen weiten Temperaturbereich | Dichtungen, Dichtringe, Elektronikschutz |
| Weich-PVC | Kosteneffiziente Flexibilität | Konsumgüter, Schutzhüllen |
| Santoprene® (TPV) | Hervorragende Witterungs- und Chemikalienbeständigkeit | Dichtungen für die Automobilindustrie und Outdoor-Ausrüstung |
| Andere gummiähnliche Elastomere | Unterschiedliche Härte und Elastizität | Maßgeschneiderte Lösungen für Dichtungs- und Schwingungsdämpfungsanwendungen |
Das Umspritzen dient in erster Linie der Verbesserung der Produktfunktionalität. Durch das Umspritzen erzielen Hersteller eine bessere Ergonomie, Schwingungsdämpfung, verbesserte Griffigkeit, Geräuschdämpfung und ein ansprechenderes Erscheinungsbild.
Was ist Insert Molding?
Das Insert-Molding ist ein fortschrittliches Verfahren zur Kunststofffertigung, bei dem ein vorgeformtes Bauteil (aus Metall oder einem anderen Material) in die Form eingelegt und mit Kunststoff umspritzt wird, um ein einziges, stabiles und integriertes Bauteil herzustellen. Durch dieses Verfahren entfallen nachgelagerte Montagevorgänge. Es verbessert die Festigkeit des Produkts und gewährleistet eine hohe Präzision.
Bei Einspritzgussanwendungen kommen häufig Bauteile wie Gewindeeinsätze, Stifte, Buchsen, elektrische Kontakte und Metallwellen zum Einsatz. Der geschmolzene Kunststoff fließt um den Einsatz herum und bildet eine feste Verbindung, die die Haltbarkeit und Leistungsfähigkeit verbessert. Dieses Verfahren wird häufig in Branchen wie der Automobilindustrie, der Elektro- und Elektronikindustrie, der Medizintechnik sowie der Konsumgüterindustrie eingesetzt. Im Gegensatz zum Umspritzen bestehen die Hauptfunktionen des Einlegetformens häufig darin, eine strukturelle Verstärkung zu bieten oder wichtige Funktionen, die nicht aus Kunststoff bestehen (wie elektrische Leitfähigkeit oder langlebige Metallgewinde), direkt in das Produkt zu integrieren. Zu den gängigen Einlegeteilen zählen Gewindeeinsätze aus Messing, Edelstahlwellen, Magnete, elektrische Kontakte, Kupferanschlüsse, Lager und Buchsen.
Was sind die wesentlichen Unterschiede zwischen Überformung und Einlegeteilformung?
Sowohl beim Überformen als auch beim Einlegen werden mehrere Materialien zu einem einzigen Bauteil kombiniert. Sie dienen jedoch unterschiedlichen Zielen und weisen unterschiedliche Produktionsabläufe auf. Das Verständnis der Unterschiede zwischen diesen Verfahren kann dem Entwicklungsteam dabei helfen, den am besten geeigneten Prozess auf der Grundlage der Produktionsmengen, des Produktdesigns und der Leistungsanforderungen auszuwählen.
Unterschiede im Fertigungsablauf
Das Einlegeformverfahren ist ein Ein-Spritzgussverfahren. Der Prozess beginnt mit der Herstellung des Einlegeteils durch Zerspanung, Druckguss oder andere Verfahren. Manchmal werden die Einlegeteile nicht im selben Werk hergestellt, sondern von einem anderen Lieferanten bezogen. Der Einsatz wird vorbereitet und in der Form positioniert, anschließend wird geschmolzener Kunststoff um ihn herum eingespritzt. Das Endteil besteht aus dem Einsatz und dem Kunststoff als eine Einheit. Das Insert-Molding macht nachträgliche Montagevorgänge überflüssig und vereinfacht so die Produktion.
Das Umspritzen auf der anderen Seite erfolgt häufig in einem zweistufigen Verfahren oder mit einer speziellen Zweikomponenten-Spritzgießmaschine. Der erste Schritt ist die Herstellung des Substrats. Dieses starre Substrat kann in einem ersten Spritzgießzyklus gefertigt werden. Von dort aus kann das Substrat in eine separate Form überführt werden (sogenanntes „Pick-and-Place“-Überformen) oder – bei Verwendung einer Zwei-Komponenten-Maschine – in derselben Maschine verbleiben und in die zweite Kavität gedreht werden. Manchmal sieht die Konstruktion eine Form mit zwei verschiedenen Kavitäten vor. In diesem Fall wird das Substrat mithilfe einer Drehplatte oder eines Indexiersystems von der ersten Kavität in die zweite Kavität gedreht. Das zweite Material wird dann geschmolzen, um das Substrat herum gegossen und abkühlen gelassen. Das so entstandene fertige Mehrkomponentenbauteil wird mit vollständig integrierten funktionalen Anforderungen ausgeworfen. Aufgrund der beiden separaten Formschritte, die beim Überformen erforderlich sind, ist das Verfahren im Vergleich zum Einlegeformen komplexer.
Prozessvergleich
Die folgende Tabelle fasst die Unterschiede zwischen den Verfahren des Einlegebildens und des Umspritzens zusammen. Beim Einlegebilden handelt es sich um ein Ein-Spritzguss-Verfahren, während das Umspritzen ein zweistufiges Spritzgussverfahren ist.
| Merkmal | Einsatzformteil | Umspritzen |
|---|---|---|
| Hauptziel | Einlagen zur Verbesserung der strukturellen oder funktionellen Leistung integrieren | Fügen Sie ein zweites Material hinzu, um die Funktionalität, den Komfort oder das Aussehen zu verbessern |
| Erste Komponente | Metall, Keramik, Magnet, Lager, elektrische Anschlussklemme oder anderer Einsatz | Kunststoff, Metall, Glas, Keramik, Verbundwerkstoff oder elektronisches Substrat |
| Zweites Material | Technischer Thermoplast | Elastomer, Silikon, TPU, TPE, Weich-PVC oder ein anderes kompatibles Polymer |
| Anzahl der Formstufen | Eine | Zwei (oder ein durchgehender Zyklus bei einer Zwei-Takt-Maschine) |
| Handhabung von Einsätzen/Substraten | Insert vor der Injektion geladen | Zwischen den Formstufen überführtes Substrat |
| Typischer Bindungsmechanismus | Mechanische Einkapselung (manchmal unterstützt durch chemische Adhäsion) | Chemische Haftung, mechanische Verriegelung oder beides |
| Reduzierung der Montage | Macht die separate Montage von Einsätzen überflüssig | Macht separate Griffe, Dichtungen und Schutzabdeckungen überflüssig |
Unterschiede in der Komplexität der Fertigung
Das Einlegeformen weist einen relativ einfacheren Produktionsablauf auf als das Umspritzen. Der Prozess erfordert nur einen einzigen Materialspritzvorgang, sobald der Einsatz fest sitzt. Im Ergebnis bietet er kürzere Zykluszeiten, niedrigere Produktionskosten und weniger komplexe Werkzeuge. Das Umspritzen ist relativ komplex und mit vergleichsweise höheren Arbeitskosten verbunden. Das Substrat muss präzise auf die Form für den zweiten Spritzguss abgestimmt sein. Die Prozesseffizienz hängt von der Kompatibilität zwischen dem Substrat und der Umspritzung ab. Der Prozess erfordert längere Entwicklungszeiten und eine höhere Komplexität der Werkzeuge. Positiv zu vermerken ist jedoch, dass das Umspritzen größere funktionale und ästhetische Verbesserungen bietet.
Unterschiede bei der Materialauswahl
Es gibt einen wesentlichen Unterschied bei den Materialkombinationen zwischen dem Einlegeteilverfahren und dem Umspritzverfahren. Beim Insert-Molding wird in der Regel Kunststoff als Hauptmaterial verwendet, um den Einsatz zu umspritzen. Der Einsatz kann aus verschiedenen Materialien wie Metall, Keramik oder einem elektrischen Bauteil bestehen. Beim Overmolding hingegen kann eine Kombination aus verschiedenen Materialien zwischen dem Substrat und dem zweiten Material zum Einsatz kommen.
So lässt sich beispielsweise ein starres, maßgefertigtes Kunststoffsubstrat mit einem weichen Elastomer oder ein Metall mit einem Elastomer kombinieren, um Mehrmaterialkonstruktionen zu realisieren. Um bei diesen Kombinationen eine stabile chemische Bindung zu erzielen, müssen die Oberflächenenergien und thermodynamischen Eigenschaften beider Materialien genau aufeinander abgestimmt werden. [1]..
Unterschiede bei typischen Anwendungsbereichen
Sowohl das Insert-Molding als auch das Overmolding haben spezielle Anwendungsbereiche. Die folgende Tabelle zeigt einige der Anwendungsbereiche dieser Verfahren auf.
| Typische Anwendungsbereiche für das Einlegebildverfahren | Typische Anwendungsbereiche für das Umspritzen |
|---|---|
| • Gewindeeinsätze in Kunststoffgehäusen • Elektrische Steckverbinder und Klemmen • Medizinische Instrumente mit eingebetteten Komponenten • Sensoren für die Automobilindustrie • Lagergehäuse • Zahnradwelleneinsätze • Selbstklemmende Befestigungselemente • Dekorative Metalleinlagen | • Soft-Touch-Griffe • Wasserdichte Elektronikgehäuse • Griffe für medizinische Geräte • Bedienknöpfe für Kraftfahrzeuge • Unterhaltungselektronik mit Stoßschutz • Integrierte Dichtungen und Dichtringe • Kabelzugentlastungen • Rutschfeste Fußpolster • Abdeckungen für biometrische Sensoren • Ergonomisch geformte, umspritzte Tasten |
Inwiefern verbessert das Insert-Molding die mechanische Festigkeit?
Das Einlegebildverfahren ist nicht nur eine Fertigungstechnologie. Der Hauptgrund für die Wahl dieser Technologie ist die Verbesserung der mechanischen und strukturellen Festigkeit. Ein Produkt, das ausschließlich aus Kunststoff besteht, kann die erforderliche Lastübertragungskapazität nicht bieten. Daher müssen diese Produkte beim Spritzgießen mit hochfesten Metalleinsätzen verstärkt werden. Das so entstandene Produkt weist, obwohl es ein geringes Gewicht aufweist, eine hohe mechanische Festigkeit und Korrosionsbeständigkeit auf. Beim Einlegeteilverfahren werden die Belastungen, denen das Polymer ausgesetzt wäre, auf die metallische Verstärkung geleitet. Dadurch erreicht das Produkt eine erhöhte strukturelle Zuverlässigkeit. Die mechanischen Eigenschaften des Einlegeteil-Spritzgussverfahrens werden durch die Einbeziehung verschiedener Konstruktionselemente wie Rändelungen, Hinterschneidungen, Durchgangsbohrungen und Oberflächenrauheit verbessert.
Die Bedeutung des Rändelns
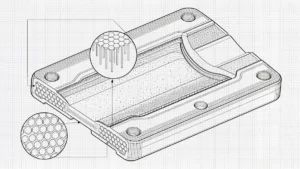
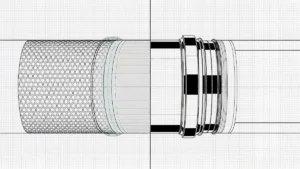
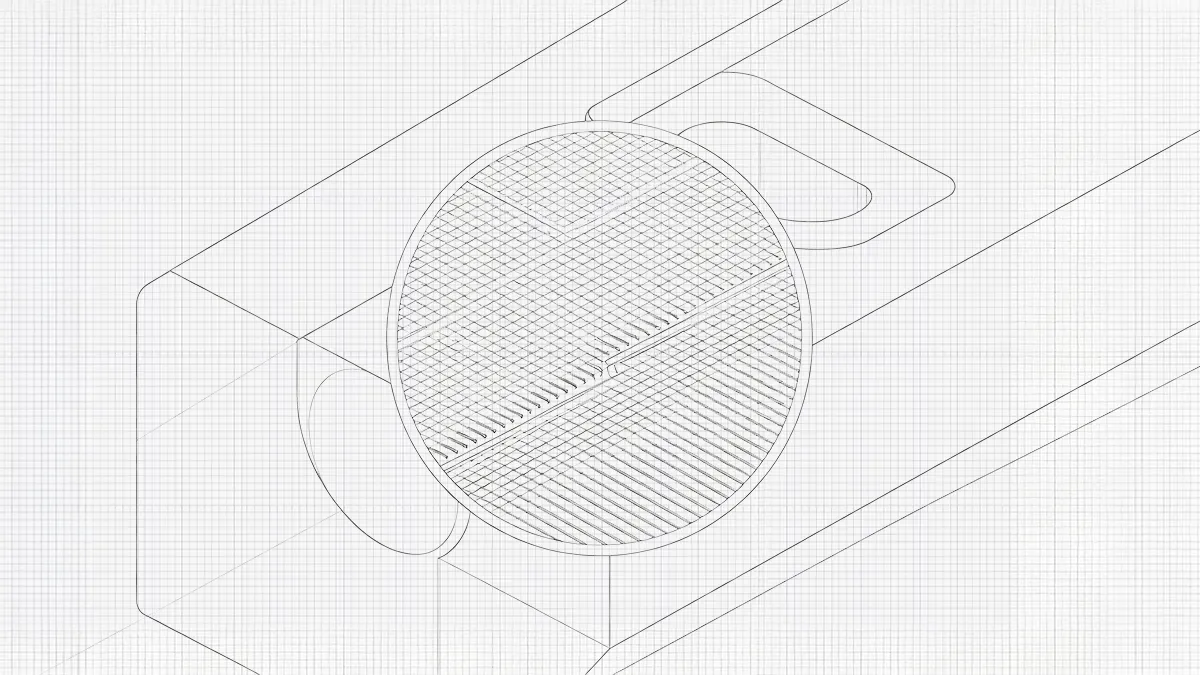
Auf der Oberfläche der Einsätze werden in der Regel rautenförmige, gerade oder spiralförmige Rillenmuster als Oberflächenverformungsverfahren eingearbeitet. Diese raue Struktur sorgt für eine mikromechanische Verankerung zwischen dem Einsatz und dem geschmolzenen Polymer. Während des Spritzgussvorgangs fließt das geschmolzene Polymer und lagert sich um die Rillen herum ab. Beim Erstarren verriegelt es sich in diesen Rillen, wodurch die Ausreißfestigkeit und die Drehmomentbeständigkeit deutlich verbessert werden.
Die Rolle von Hohlschneidungen
Eine weitere Möglichkeit, die mechanischen Eigenschaften beim Einlegetoßguss zu verbessern, besteht darin, in die Geometrie des Einsatzes rückwärts abgewinkelte Strukturen einzubauen. Die Polymerschmelze füllt diese Hohlräume aus und bildet so eine physikalische Verriegelung. Dadurch wird eine axiale oder rotatorische Bewegung verhindert, insbesondere bei vibrationsanfälligen oder hochbelasteten Anwendungen. Einsätze mit Hinterschneidungen kommen vor allem in Industrie- und Automobilausrüstung zum Einsatz.
Die Rolle von Durchgangslöchern
Durchgangsbohrungen sind offene Kanäle durch die Einsätze. Geschmolzener Kunststoff fließt durch die Bohrungen und verfestigt sich dort zu einer festen Verankerung. Diese Verankerung erhöht die Haltekraft zwischen dem Einsatz und dem Polymer, sowohl in vertikaler als auch in horizontaler Richtung. Bei der Konstruktion mit Durchgangsbohrungen müssen Sie eine Fließanalyse durchführen, um sicherzustellen, dass keine Hohlräume entstehen.
Wie lauten die DFM-Richtlinien für Metalleinsätze?
Die Formqualität hängt von der richtigen Auslegung der Einsätze ab. Bei Metalleinsätzen müssen bei der Auslegung Empfehlungen zur effektiven Rändelung, die Positionierung der Einsätze, Entformungsschrägen und die Lage der Angüsse berücksichtigt werden. Empfehlungen zur Rändelung
Das Rändeln bietet im Vergleich zu Klebstoffen eine stärkere mechanische Haltekraft. Verschiedene Rändelmuster eignen sich für unterschiedliche Anwendungsbereiche. Bei hohen Belastungen empfiehlt sich beispielsweise die Wahl einer Diamanträndelung. Die kreuzförmigen Muster dieser Rändelungen sorgen für eine multidirektionale mechanische Verriegelung, die für Drehmoment- und Ausreißfestigkeit unerlässlich ist. Diese Rändelung findet Anwendung in Gehäusen von Sensoren für die Automobilindustrie, elektronischen Steckverbindern, Industriemaschinen und Baugruppen medizinischer Geräte.
Eine weitere Art der Rändelung ist die spiralförmige Rändelung, die sich hervorragend für dynamische Belastungen eignet. Sie weist durchgehende spiralförmige Rillen um den Einsatz herum auf, die sowohl Drehkräften als auch axialer Auszugskraft standhalten. Neben einer hohen Ermüdungsfestigkeit zeichnen sich spiralförmige Rändelungen durch eine geringere Spannungskonzentration aus, wodurch sie in der Robotik, bei Elektrowerkzeugen und in Baugruppen der Luft- und Raumfahrt eingesetzt werden können. Sie können diese Rändelungen für Einsätze wählen, die wiederholten Belastungen und Vibrationen ausgesetzt sind.
Die folgende Tabelle gibt einen Überblick über die verschiedenen Arten von Rändelungen und ihre Anwendungsbereiche.
| Rändelmuster | Auszugsfestigkeit | Drehmomentfestigkeit | Ermüdungsverhalten | Komplexität der Fertigung |
|---|---|---|---|---|
| Diamant | Ausgezeichnet | Ausgezeichnet | Ausgezeichnet | Mäßig |
| Schraubenförmig | Ausgezeichnet | Hervorragend | Hervorragend | Mäßig |
| Heterosexuell | Mäßig | Mäßig | Mäßig | Niedrig |
| Glatt | Schlecht | Schlecht | Schlecht | Sehr niedrig |
Einfügeposition
Die Positionierung des Einsatzteils beeinflusst die Verbindungsqualität, die Maßgenauigkeit und die mechanische Festigkeit. Eine geringfügige Bewegung oder Verschiebung des Einsatzteils in der Form während des Spritzgussvorgangs kann zu einer schwachen Verbindung, Gratbildung und mangelnder Teilequalität führen, was wiederum Ausschuss zur Folge hat. Befolgen Sie die nachstehenden Richtlinien, um eine korrekte Positionierung des Einsatzteils sicherzustellen:
1. Achten Sie auf eine gleichmäßige Wandstärke rund um den Einsatz.
Eine gleichmäßige Wandstärke rund um den Einsatz fördert einen gleichmäßigen Schmelzfluss, eine gleichmäßige Abkühlung und eine gleichmäßige Spannungsverteilung. Dicke Abschnitte tragen aufgrund der langsamen Abkühlung zu einer ungleichmäßigen Schrumpfung bei, während dünne Abschnitte aufgrund unvollständiger Füllung zu Hohlräumen und Schwachstellen führen. Um Schwankungen in der Wandstärke zu vermeiden, können Sie sanfte Übergänge mit Verjüngungen oder Rundungen verwenden. Für viele kundenspezifische Thermoplaste beträgt die empfohlene Wandstärke 2–4 mm. Darüber hinaus müssen Ingenieure die Abweichung des linearen Wärmeausdehnungskoeffizienten (CLTE) zwischen dem Metalleinsatz und dem Kunststoff berücksichtigen, um radiale Spannungen nach dem Formvorgang zu vermeiden. [2].
2. Lange Einsätze stützen, um ein Verrutschen während der Einspritzung zu verhindern.
Schlanke oder lange Einsätze können sich aufgrund der hohen Kräfte des geschmolzenen Polymers, das mit hoher Geschwindigkeit in den Formhohlraum eindringt, leicht verschieben. Ohne Abstützung können diese Einsätze während des Füllvorgangs kippen, sich drehen oder vibrieren. Dies kann zu einer ungleichmäßigen Kunststoffbeschichtung führen und die Produktqualität beeinträchtigen. Daher sollten Sie die Einsätze nach Möglichkeit an beiden Enden abstützen. Bei hohlen Einsätzen können Sie Kernstifte verwenden, um die Stabilität zu gewährleisten.
3. Verwenden Sie Positionierungsmerkmale oder spezielle Nester für eine wiederholbare Platzierung
Bei der Großserienfertigung ist die Wiederholgenauigkeit ein entscheidender Konstruktionsfaktor. Um Fehler zu vermeiden, muss diesem Aspekt besondere Aufmerksamkeit gewidmet werden. Daher benötigen Sie Positionierungselemente, um die Einsätze in allen kritischen Richtungen zu fixieren. Zu den gängigen Positionierungselementen zählen Passstifte, V-Nuten, Präzisionsaufnahmen und Ansätze.
4. Konstruktion für die robotergestützte Beladung in der Großserienfertigung.
Manchmal kann die Nachfrage nach Einlegeformteilen das erwartete Volumen verdoppeln oder verdreifachen. In solchen Fällen ist das manuelle Einlegen der Einlegeteile aufgrund strenger Taktzeitvorgaben und der Notwendigkeit absoluter Platzierungskonsistenz möglicherweise nicht praktikabel. Um Konsistenz, schnelle Produktionszyklen und geringere Arbeitskosten zu gewährleisten, wird empfohlen, auf robotergestütztes Einlegen umzusteigen.
Kostenvergleich
Die folgende Tabelle gibt einen Überblick über die Kosten des Insert-Mouldings im Vergleich zum Overmoulding.
| Kostenfaktor | Einsatzformteil | Umspritzen |
|---|---|---|
| Werkzeugbau | Unter | Höher |
| Maschineninvestitionen | Unter | Höher |
| Automatisierung | Optional | Häufig benötigt |
| Zykluszeit | Kürzer | Länger |
| Materialkosten | Unter | Höher |
| Einsparungen bei der Montage | Hoch | Hoch |
| Schrottkosten | Mäßig | Höher |
Schlussfolgerung
Es gibt keine allgemeingültige Formel für die Entscheidung zwischen Einlegeteilverfahren und Umspritzverfahren. Beide Verfahren haben ihre spezifischen Anwendungsbereiche in verschiedenen Branchen. Die Wahl zwischen den beiden sollte sich nach der Produktfunktion richten, nicht nach den verfügbaren Fertigungsmöglichkeiten. Wo die strukturelle Integrität am wichtigsten ist, empfiehlt sich das Einlegeteilverfahren. Es gewährleistet die langfristige mechanische Haltbarkeit des Produkts. Demgegenüber eignet sich das Umspritzen besonders gut in Fällen, in denen die Produktfunktionalität im Vordergrund steht, insbesondere in vibrationsbehafteten Umgebungen, bei Dichtungsanwendungen und im Werkzeugumschlag.
Referenz
[1] Awaja, F., Gilbert, M., Kelly, G., Fox, B. und Pigram, P. J. (2009). Adhäsion von Polymeren. Fortschritte in der Polymerwissenschaft, 34(9), 948-968. https://doi.org/10.1016/j.progpolymsci.2009.04.007
[2] Elsevier B.V. (o. J.). Wärmeausdehnungskoeffizient. ScienceDirect Topics. Abgerufen unter https://www.sciencedirect.com/topics/engineering/coefficient-of-thermal-expansion



 DE
 EN
 ES
 FR
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH