

A moldagem por injeção é uma área abrangente da engenharia de produção. Com base nos métodos e na tecnologia utilizados, a moldagem por injeção pode ser dividida em moldagem com inserção ou sobremoldagem, técnicas destinadas a melhorar as propriedades químicas e mecânicas do produto final, bem como a cumprir normas de segurança altamente recomendadas. Quer se opte pela sobremoldagem ou pela moldagem com inserção, o utilizador deve definir com precisão os seus objetivos e intenções relativamente ao produto final. Por exemplo, deparámo-nos com dois cenários comuns na nossa empresa durante a produção de peças personalizadas para os nossos clientes, e a decisão de utilizar a sobremoldagem ou a moldagem com inserção baseou-se nos requisitos de cada caso.
No primeiro cenário, fomos encarregados de fabricar um bloco de terminais elétricos industriais. O bloco tinha de apresentar propriedades de condutividade elétrica fiáveis, garantir uma fixação segura dos terminais e resistir ao calor e às vibrações. Após análise, optámos pela moldagem por inserção em vez da sobremoldagem. A equipa concluiu que os requisitos relativos à aparência e à aderência não podiam prevalecer sobre o requisito funcional de integrar uma peça metálica condutora no plástico.
No segundo cenário, ajudámos um cliente a fabricar uma caixa moldada por sobremoldagem personalizada para uma escova de dentes elétrica recarregável, utilizando a técnica de moldagem por inserção. Os requisitos fundamentais neste caso eram proporcionar uma pega confortável, resistência à água e um aspeto atraente.
Os dois cenários ilustram que tanto a sobremoldagem como a moldagem com inserção são métodos igualmente importantes de moldagem por injeção. No entanto, ambos têm aplicações diferentes. Nesta análise, explicamos sucintamente o que é a sobremoldagem e a moldagem com inserção e identificamos as diferenças entre estes dois métodos de fabrico.
O que é a sobremoldagem?
Em termos simples, a sobremoldagem é um processo de fabrico aplicado na moldagem por injeção, no qual uma peça é envolvida ou revestida com um segundo material. O segundo material é normalmente borracha ou plástico. A união resultante dá origem a um único produto integrado. A sobremoldagem melhora a durabilidade, a aderência, a estética e a funcionalidade do produto.
O componente de base no sobremoldagem é designado por substrato. O substrato define as propriedades estruturais do produto final. Por conseguinte, a seleção dos materiais utilizados no fabrico do substrato é essencial. A escolha dos materiais para o substrato varia consoante a aplicação. A tabela seguinte resume os diferentes materiais e as suas aplicações.
O segundo material é designado por «material de segunda injeção» e é normalmente fundido e aplicado à volta do substrato. O material de segunda injeção é selecionado devido à sua flexibilidade, durabilidade, resistência química ou capacidade de vedação. A tabela abaixo resume alguns destes materiais de segunda injeção.
| Material de sobremoldagem | Propriedades principais | Utilizações típicas |
|---|---|---|
| Elastómero termoplástico (TPE) | Toque suave, excelente aderência, reciclável | Cabos de ferramentas, produtos de consumo |
| Poliuretano termoplástico (TPU) | Elevada resistência à abrasão e ao rasgo | Equipamento industrial, dispositivos vestíveis |
| Borracha de silicone líquida (LSR) | Estabilidade a altas temperaturas, biocompatibilidade | Dispositivos médicos, produtos para bebés |
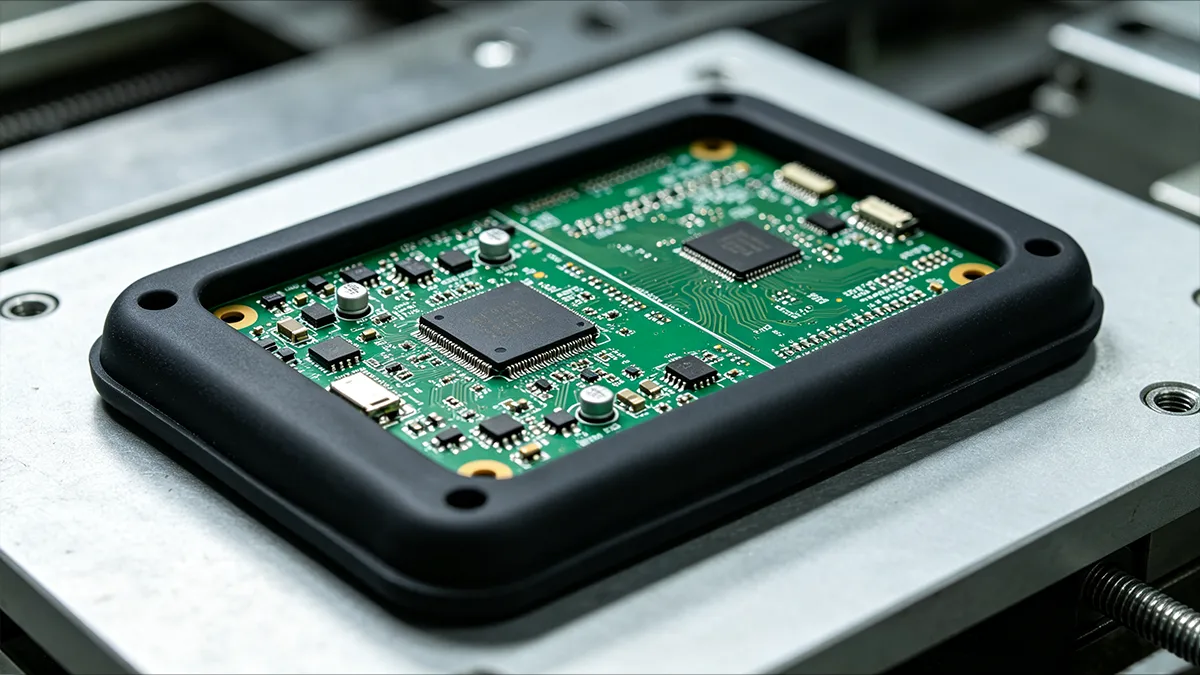
| Borracha de silicone | Flexível numa ampla gama de temperaturas | Juntas, vedantes, proteção eletrónica |
| PVC flexível | Flexibilidade com boa relação custo-benefício | Produtos de consumo, capas de proteção |
| Santoprene® (TPV) | Excelente resistência às intempéries e aos produtos químicos | Juntas para a indústria automóvel e equipamento para uso no exterior |
| Outros elastómeros semelhantes à borracha | Dureza e resiliência variáveis | Aplicações personalizadas de vedação e isolamento de vibrações |
A sobremoldagem serve principalmente para melhorar a funcionalidade do produto. Através da sobremoldagem, os fabricantes conseguem uma melhor ergonomia, isolamento contra vibrações, melhor aderência, redução de ruído e melhoria da aparência.
O que é a moldagem por inserção?
A moldagem por inserção é um processo avançado de fabrico de plástico em que um componente pré-formado (de metal ou outro material) é colocado no interior do molde e o plástico é injetado à sua volta para criar uma peça única, resistente e integrada. Este processo elimina a necessidade de operações de montagem secundárias. Melhora a resistência do produto e garante uma elevada precisão.
Nas aplicações de moldagem com inserção, são frequentemente utilizados componentes como inserções roscadas, pinos, buchas, contactos elétricos e eixos metálicos. O plástico fundido flui à volta da inserção, formando uma ligação firme que melhora a durabilidade e o desempenho. Este método é amplamente utilizado em setores como o automóvel, o elétrico, o eletrónico, dos dispositivos médicos e dos bens de consumo. Ao contrário da sobremoldagem, as principais funções da moldagem com inserção centram-se frequentemente em proporcionar reforço estrutural ou integrar funções críticas não plásticas (tais como a condutividade elétrica ou roscas metálicas duradouras) diretamente no produto. Entre as inserções mais comuns contam-se as inserções roscadas em latão, eixos em aço inoxidável, ímanes, contactos elétricos, terminais em cobre, rolamentos e buchas.
Quais são as principais diferenças entre a sobremoldagem e a moldagem por inserção?
Tanto a sobremoldagem como a moldagem por inserção combinam vários materiais num único componente. No entanto, servem objetivos diferentes e têm fluxos de trabalho de produção distintos. Compreender as diferenças entre estes métodos pode ajudar a equipa de engenharia a escolher o processo mais adequado com base nos volumes de produção, na conceção do produto e nos requisitos de desempenho.
Diferenças no fluxo de trabalho de fabrico
A moldagem com inserção é um processo de moldagem por injeção única. O processo começa com o fabrico da inserção através de maquinagem, fundição sob pressão ou outros processos. Por vezes, as inserções não são fabricadas na mesma fábrica, mas sim adquiridas noutro local. A inserção é preparada e posicionada no molde, e o plástico fundido é injetado à sua volta. A peça final é uma peça única composta pela inserção e pelo plástico. A moldagem por inserção elimina as operações de montagem secundárias, simplificando assim a produção.
A sobremoldagem do outro lado envolve frequentemente um processo em duas fases ou uma máquina especializada de duas injeções. O primeiro passo é a produção do substrato. Este substrato rígido pode ser fabricado através de um ciclo primário de moldagem por injeção. A partir daí, o substrato pode ser transferido para um molde separado (conhecido como sobremoldagem do tipo «pick-and-place»), ou, se for utilizada uma máquina de duas injeções, permanece na mesma máquina e é rodado para a segunda cavidade. Por vezes, o projeto pode incluir um molde com duas cavidades diferentes. Neste caso, o substrato é rodado da primeira cavidade para a segunda cavidade utilizando uma placa rotativa ou um sistema de indexação. O segundo material é então fundido, vertido à volta do substrato e deixado a arrefecer. A peça multimaterial completa resultante é ejetada com todos os requisitos funcionais integrados. Devido às duas etapas de moldagem separadas necessárias na sobremoldagem, o processo é complexo em comparação com a moldagem por inserção.
Comparação de processos
A tabela seguinte resume as diferenças entre os processos de moldagem com inserção e sobremoldagem. A moldagem com inserção é um processo de injeção única, enquanto a sobremoldagem é um processo de moldagem por injeção em duas fases.
| Característica | Moldagem por inserção | Sobremoldagem |
|---|---|---|
| Objetivo principal | Integrar inserções para melhorar o desempenho estrutural ou funcional | Adicione um segundo material para melhorar a funcionalidade, o conforto ou a aparência |
| Primeiro componente | Inserto de metal, cerâmica, íman, rolamento, terminal elétrico ou outro | Substrato de plástico, metal, vidro, cerâmica, compósito ou eletrónico |
| Segundo material | Termoplástico de engenharia | Elastómero, silicone, TPU, TPE, PVC macio ou outro polímero compatível |
| Número de fases de moldagem | Um | Dois (ou um ciclo contínuo numa máquina de dois ciclos) |
| Manuseamento de insertos/substratos | Inserir o material carregado antes da injeção | Substrato transferido entre as fases de moldagem |
| Mecanismo típico de ligação | Encapsulamento mecânico (por vezes auxiliado por adesão química) | Adesão química, interligação mecânica ou ambas |
| Redução da montagem | Elimina a necessidade de instalar insertos separados | Elimina a necessidade de punhos, vedantes e capas de proteção separados |
Diferenças na complexidade do processo de fabrico
A moldagem por inserção tem um fluxo de produção relativamente mais simples do que a sobremoldagem. O processo requer apenas uma única injeção de materiais, uma vez que a inserção esteja bem fixada. Na prática, apresenta tempos de ciclo mais curtos, custos de produção mais baixos e ferramentas menos complexas. A sobremoldagem é relativamente complexa e implica custos de mão-de-obra relativamente mais elevados. O substrato deve alinhar-se com precisão com o molde da segunda injeção. A eficácia do processo depende da compatibilidade entre o substrato e a sobremoldagem. O processo tem tempos de desenvolvimento mais longos e uma maior complexidade de ferramentas. No entanto, do lado positivo, a sobremoldagem proporciona maiores melhorias funcionais e estéticas.
Diferenças na seleção de materiais
Existe uma diferença significativa nas combinações de materiais entre a moldagem com inserção e a sobremoldagem. Na moldagem com inserção, o plástico é normalmente utilizado como material principal para revestir a inserção. A inserção pode ser constituída por diferentes materiais, como metal, cerâmica ou um componente elétrico. Por outro lado, a sobremoldagem pode incluir uma combinação de diferentes materiais entre o substrato e o segundo material.
Por exemplo, um substrato rígido de plástico personalizado pode ser combinado com um elastómero macio, ou um metal com um elastómero, para conceções multimateriais. Para se conseguir uma ligação química robusta nestas combinações, é necessário harmonizar com precisão as energias superficiais e as propriedades termodinâmicas de ambos os materiais [1]..
Diferenças nas aplicações típicas
Tanto a moldagem por inserção como a sobremoldagem têm áreas de aplicação específicas. A tabela seguinte destaca algumas das áreas de aplicação destes métodos.
| Aplicações típicas da moldagem com inserção | Aplicações típicas da sobremoldagem |
|---|---|
| • Inserções roscadas em caixas de plástico • Conectores e terminais elétricos • Instrumentos médicos com componentes incorporados • Sensores automóveis • Caixas de rolamentos • Inserções para eixos de engrenagens • Elementos de fixação de auto-fixação • Incrustações decorativas em metal | • Cabos de ferramentas com toque suave • Caixas eletrónicas à prova de água • Punhos para dispositivos médicos • Botões de controlo para automóveis • Eletrónica de consumo com proteção contra impactos • Vedantes e juntas integradas • Alivios de tensão para cabos • Almofadas antiderrapantes para os pés • Capas para sensores biométricos • Botões ergonómicos sobremoldados |
De que forma a moldagem por inserção melhora a resistência mecânica?
A moldagem por inserção não é apenas uma tecnologia de fabrico. A principal razão por detrás da escolha desta tecnologia é o reforço da resistência mecânica e estrutural. Um produto fabricado exclusivamente em plástico não consegue oferecer a capacidade necessária de transferência de cargas. Para tal, é necessário reforçá-lo com inserções metálicas de alta resistência durante a moldagem por injeção. O produto resultante, embora possa ter um peso reduzido, possui elevada resistência mecânica e propriedades de resistência à corrosão. A moldagem com inserções redireciona as cargas que seriam exercidas sobre o polímero para o reforço metálico. Consequentemente, o produto alcança uma maior fiabilidade estrutural. As propriedades mecânicas da moldagem com inserções são melhoradas através da incorporação de diversos elementos de design, como serrilhagem, recortes, orifícios passantes e rugosidade superficial.
Papel do serrilhamento
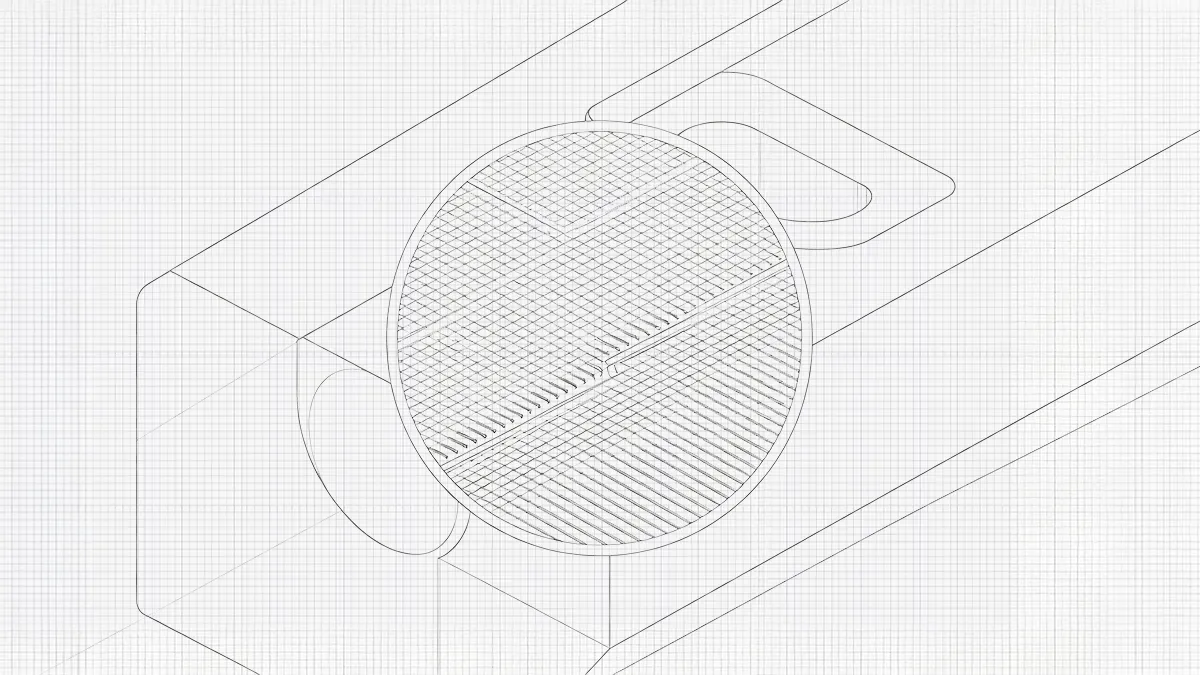
Os padrões de ranhuras em losango, retas ou helicoidais são normalmente usinados na superfície das pastilhas como procedimentos de deformação superficial. Esta textura rugosa cria uma interação micromecânica entre a pastilha e o polímero fundido. Durante a injeção, o polímero fundido flui e assenta em torno das ranhuras. Quando solidifica, fixa-se nessas ranhuras, melhorando significativamente a resistência à extração e a resistência ao binário.
Papel dos recortes
Outra forma de melhorar as propriedades mecânicas na moldagem com inserções consiste em conceber elementos com ângulos inversos na geometria da inserção. O polímero fundido preenche estas cavidades, formando um bloqueio físico. Consequentemente, o movimento axial ou rotacional é impedido, especialmente em aplicações propensas a vibrações ou sujeitas a cargas elevadas. As inserções com recortes são utilizadas principalmente em equipamento industrial ou automóvel.
Papel dos orifícios passantes
Os orifícios de passagem são canais abertos que atravessam os insertos. O plástico fundido flui através dos orifícios, solidificando-se para formar uma fixação sólida. Esta fixação reforça a resistência de retenção entre o inserto e o polímero, tanto na vertical como na horizontal. Ao projetar orifícios de passagem, é necessário realizar uma análise de fluxo para garantir que não existam vazios.
Quais são as diretrizes de DFM para inserções metálicas?
A qualidade da moldagem depende de um projeto adequado dos insertos. No caso dos insertos metálicos, o projeto deve ter em conta as recomendações relativas ao serrilhamento eficaz, ao posicionamento dos insertos, aos ângulos de desmoldagem e à localização dos canais de alimentação. Recomendações relativas ao serrilhamento
A serrilha proporciona uma retenção mecânica mais forte do que os adesivos. Os diferentes padrões de serrilha têm aplicações distintas. Por exemplo, em casos de cargas elevadas, recomenda-se a escolha do serrilhado em diamante. Os padrões entrecruzados destes serrilhados proporcionam um bloqueio mecânico multidirecional, essencial para a resistência ao binário e à extração. Este serrilhado é aplicável em caixas de sensores automóveis, conectores eletrónicos, maquinaria industrial e conjuntos de dispositivos médicos.
Outro tipo de serrilha é a serrilha helicoidal, excelente para cargas dinâmicas. Estas apresentam ranhuras espirais contínuas à volta do inserto, que resistem tanto às forças rotacionais como à tração axial. Para além do elevado desempenho em condições de fadiga, as serrilhas helicoidais apresentam uma concentração de tensões reduzida, tornando-as adequadas para aplicações em robótica, ferramentas elétricas e conjuntos aeroespaciais. Pode optar por estes serrilhados para insertos que estão sujeitos a cargas e vibrações repetidas.
A tabela seguinte apresenta um resumo dos diferentes tipos de serrilhas e das suas aplicações.
| Padrão de serrilha | Resistência à extração | Resistência ao binário | Desempenho em condições de fadiga | Complexidade de fabrico |
|---|---|---|---|---|
| Diamante | Excelente | Excelente | Excelente | Moderado |
| Hélicoidal | Excelente | Excelente | Excelente | Moderado |
| Heterossexual | Moderado | Moderado | Moderado | Baixa |
| Suave | Pobres | Pobres | Pobres | Muito baixo |
Posicionamento da inserção
O posicionamento do inserto influencia a qualidade da ligação, a precisão dimensional e a resistência mecânica. Um ligeiro movimento ou deslocamento do inserto no molde durante a injeção pode resultar numa ligação fraca, na formação de rebarbas e numa má qualidade da peça, levando à rejeição da mesma. Para garantir o posicionamento correto do inserto, siga as orientações abaixo:
1. Manter uma espessura uniforme da parede em torno do inserto.
Uma espessura de parede uniforme em torno da inserção promove um fluxo de material fundido, um arrefecimento e uma distribuição de tensões uniformes. As secções espessas contribuem para uma contração diferencial devido ao arrefecimento lento, enquanto as secções finas conduzem à formação de vazios e pontos fracos devido a um enchimento incompleto. Para evitar variações de espessura, pode utilizar transições graduais com afunilamentos ou arredondamentos. Para muitos termoplásticos personalizados, a espessura de parede recomendada é de 2 a 4 mm. Além disso, os engenheiros devem ter em conta a discrepância no Coeficiente de Expansão Térmica Linear (CLTE) entre a inserção metálica e o plástico, para evitar tensões radiais pós-moldagem [2].
2. Utilizar inserções longas para impedir o movimento durante a injeção.
As inserções finas ou compridas podem deslocar-se facilmente devido às forças elevadas exercidas pelo polímero fundido, que entra na cavidade a alta velocidade. Se não forem apoiadas, estas inserções podem inclinar-se, rodar ou vibrar durante o enchimento. Isto pode causar uma cobertura irregular do plástico, afetando a qualidade do produto. Por isso, deve apoiar as inserções em ambas as extremidades, se possível. No caso de inserções ocas, pode utilizar pinos de núcleo para garantir a estabilidade.
3. Utilizar elementos de posicionamento ou ninhos específicos para um posicionamento repetível
Em casos de produção em grande escala, a repetibilidade é um fator crítico de conceção. É necessário prestar especial atenção para evitar erros. Por conseguinte, são necessárias características de posicionamento para fixar as inserções em todas as direções críticas. As características de posicionamento mais comuns incluem pinos de posicionamento, ranhuras em V, cavidades de precisão e ressaltos.
4. Conceção para carregamento robótico na produção em grande escala.
Por vezes, a procura por produtos de moldagem com inserção pode duplicar ou triplicar os volumes previstos. Nesses casos, o carregamento manual das inserções pode não ser viável devido a restrições rigorosas quanto ao tempo de ciclo e à necessidade de uma consistência absoluta no posicionamento. Para manter a consistência, ciclos de produção rápidos e custos de mão-de-obra reduzidos, recomenda-se a adoção do carregamento robótico.
Comparação de custos
A tabela seguinte resume os custos da moldagem por inserção em comparação com a sobremoldagem.
| Fator de custo | Moldagem por inserção | Sobremoldagem |
|---|---|---|
| Ferramentas | Inferior | Mais alto |
| Investimento em maquinaria | Inferior | Mais alto |
| Automatização | Opcional | Frequentemente exigido |
| Duração do ciclo | Mais curto | Mais tempo |
| Custo do material | Inferior | Mais alto |
| Poupanças na montagem | Elevado | Elevado |
| Custo dos resíduos | Moderado | Mais alto |
Conclusão
Não existe uma fórmula fixa para escolher entre a moldagem com inserção e a sobremoldagem. Ambas as técnicas têm as suas aplicações específicas em diferentes setores. A escolha entre as duas deve ser orientada pela função do produto, e não pelas opções de fabrico disponíveis. Nos casos em que a integridade estrutural é o fator mais importante, pode optar-se pela moldagem com inserção. Esta técnica serve para garantir que o produto tenha durabilidade mecânica a longo prazo. Por outro lado, a sobremoldagem é adequada nos casos em que a funcionalidade do produto é o fator mais importante, especialmente em ambientes sujeitos a vibrações, na vedação e no manuseamento de ferramentas.
Referência
[1] Awaja, F., Gilbert, M., Kelly, G., Fox, B. e Pigram, P. J. (2009). Adesão de polímeros. Progress in Polymer Science, 34(9), 948-968. https://doi.org/10.1016/j.progpolymsci.2009.04.007
[2] Elsevier B.V. (s.d.). Coeficiente de expansão térmica. ScienceDirect Topics. Obtido em https://www.sciencedirect.com/topics/engineering/coefficient-of-thermal-expansion



 PT
 EN
 ES
 FR
 DE
 IT
 NL
 PL
 AR
 JA
 KO
 ZH