

Le moulage par injection est un domaine très vaste de l’ingénierie de fabrication. En fonction des méthodes et des technologies utilisées, le moulage par injection peut se décliner en deux techniques spécifiques : le moulage avec insert ou le surmoulage. Ces techniques permettent d’améliorer les propriétés chimiques et mécaniques du produit final, ainsi que de respecter des normes de sécurité très strictes. Qu'il s'agisse de choisir entre le surmoulage et le moulage par insertion, l'utilisateur doit définir avec précision ses objectifs et ses intentions concernant le produit final. Par exemple, nous avons été confrontés à deux scénarios courants au sein de notre entreprise lors de la production de pièces sur mesure pour nos clients, et la décision d'opter pour le surmoulage ou le moulage par insertion s'est fondée sur les exigences propres à chaque cas.
Dans le premier scénario, nous avons été chargés de fabriquer un bornier électrique industriel. Ce bornier devait présenter des propriétés de conductivité électrique fiables, assurer un maintien sûr des bornes et résister à la chaleur et aux vibrations. Après analyse, nous avons privilégié le moulage par insertion plutôt que le surmoulage. L'équipe a constaté que les exigences en matière d'aspect et d'adhérence ne pouvaient pas primer sur l'exigence fonctionnelle consistant à intégrer une pièce métallique conductrice dans le plastique.
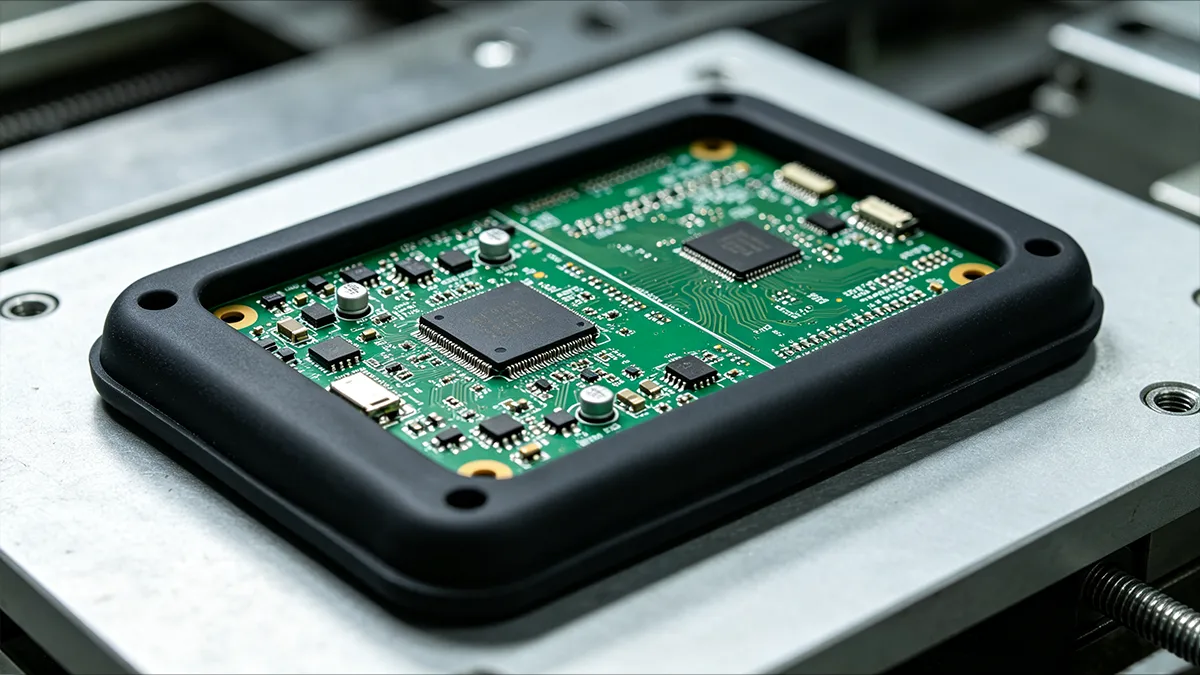
Dans le deuxième scénario, nous avons aidé un client à fabriquer un boîtier surmoulé sur mesure pour une brosse à dents électrique rechargeable, en recourant au moulage par insertion. Les exigences fondamentales étaient ici d'assurer une prise en main confortable, une étanchéité à l'eau et un aspect esthétique.
Ces deux scénarios montrent que le surmoulage et le moulage par insertion sont deux procédés de moulage par injection tout aussi importants l'un que l'autre. Ils ont toutefois des applications différentes. Dans cet article, nous expliquons brièvement en quoi consistent le surmoulage et le moulage par insertion, et nous mettons en évidence les différences entre ces deux procédés de fabrication.
Qu'est-ce que le surmoulage ?
En termes simples, le surmoulage est un procédé de fabrication utilisé dans le moulage par injection, qui consiste à enrober ou à recouvrir une pièce d'un deuxième matériau. Ce deuxième matériau est généralement du caoutchouc ou du plastique. La liaison ainsi obtenue donne naissance à un produit unique et intégré. Le surmoulage améliore la durabilité, la prise en main, l'esthétique et la fonctionnalité du produit.
Dans le surmoulage, le composant de base est appelé « substrat ». Le substrat détermine les propriétés structurelles du produit final. Le choix des matériaux utilisés pour la fabrication du substrat est donc essentiel. Le choix des matériaux du substrat varie en fonction de l'application. Le tableau suivant présente un aperçu des différents matériaux et de leurs applications.
Le deuxième matériau, appelé « matériau de deuxième injection », est généralement fondu puis appliqué autour du substrat. Le choix du matériau de deuxième injection repose sur sa souplesse, sa durabilité, sa résistance chimique ou son pouvoir d'étanchéité. Le tableau ci-dessous présente un aperçu de certains de ces matériaux de deuxième injection.
| Matériau de surmoulage | Propriétés principales | Utilisations courantes |
|---|---|---|
| Elastomère thermoplastique (TPE) | Toucher doux, excellente prise en main, recyclable | Manches d'outils, produits de grande consommation |
| Polyuréthane thermoplastique (TPU) | Haute résistance à l'abrasion et à la déchirure | Équipements industriels, appareils portables |
| Caoutchouc de silicone liquide (LSR) | Stabilité à haute température, biocompatibilité | Dispositifs médicaux, produits pour bébés |
| Caoutchouc de silicone | Adaptable à une large plage de températures | Joints d'étanchéité, joints d'étanchéité, protection des composants électroniques |
| PVC souple | Une flexibilité rentable | Produits de grande consommation, housses de protection |
| Santoprene® (TPV) | Excellente résistance aux intempéries et aux produits chimiques | Joints pour l'automobile et équipements d'extérieur |
| Autres élastomères de type caoutchouc | Dureté et résilience variables | Applications sur mesure d'étanchéité et d'isolation antivibratoire |
Le surmoulage vise principalement à améliorer la fonctionnalité des produits. Grâce au surmoulage, les fabricants obtiennent une meilleure ergonomie, une isolation contre les vibrations, une meilleure prise en main, une réduction du bruit et un aspect esthétique amélioré.
Qu'est-ce que le moulage par insertion ?
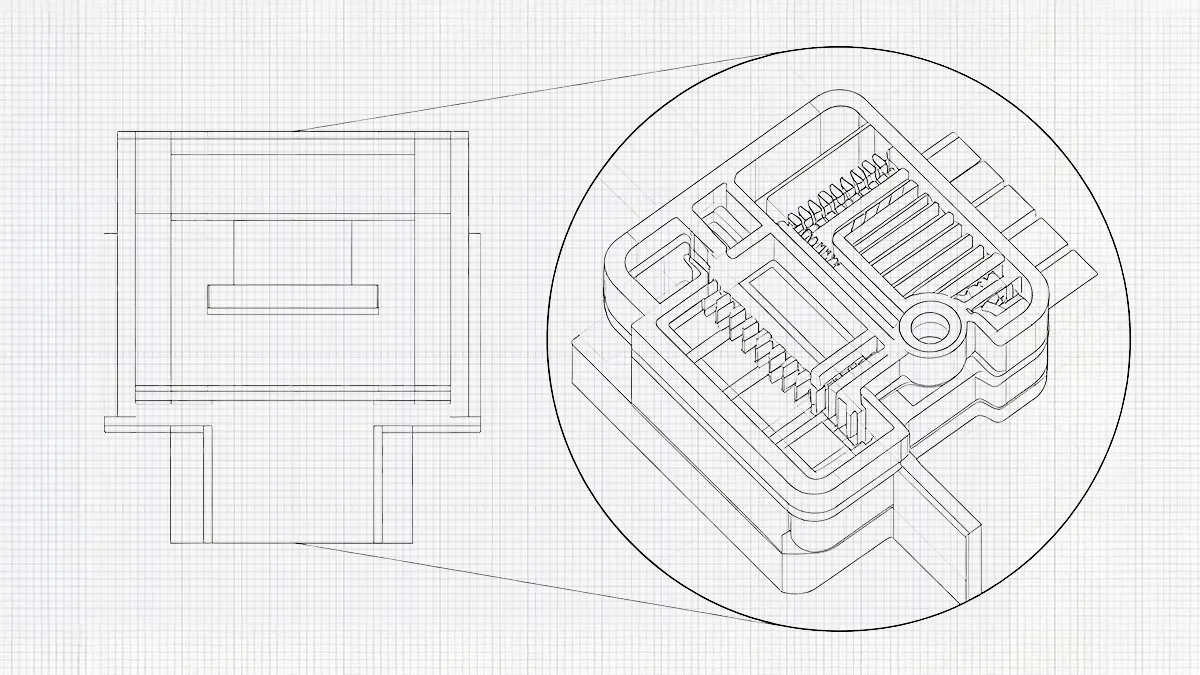
Le moulage par insertion est un procédé de fabrication de plastique de pointe dans lequel un composant préformé (en métal ou dans un autre matériau) est placé à l'intérieur du moule, puis du plastique est injecté autour de celui-ci afin de créer une pièce unique, solide et monobloc. Ce procédé élimine le recours à des opérations d'assemblage secondaires. Il améliore la résistance du produit et garantit une grande précision.
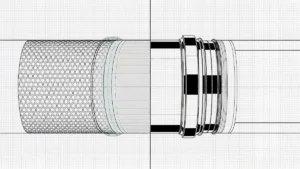
Dans les applications de moulage par insertion, on utilise couramment des composants tels que des inserts filetés, des goupilles, des douilles, des contacts électriques et des axes métalliques. Le plastique fondu s'écoule autour de l'insert, formant une liaison solide qui améliore la durabilité et les performances. Cette méthode est largement utilisée dans des secteurs tels que l'automobile, l'électricité, l'électronique, les dispositifs médicaux et les biens de consommation. Contrairement au surmoulage, le moulage par insertion a souvent pour principales fonctions d’apporter un renforcement structurel ou d’intégrer directement dans le produit des caractéristiques essentielles non plastiques (telles que la conductivité électrique ou un filetage métallique durable). Parmi les inserts courants, on trouve les inserts filetés en laiton, les arbres en acier inoxydable, les aimants, les contacts électriques, les bornes en cuivre, les roulements et les bagues.
Quelles sont les principales différences entre le surmoulage et le moulage par insertion ?
Le surmoulage et le moulage par insertion permettent tous deux d'associer plusieurs matériaux au sein d'un même composant. Cependant, ces deux procédés répondent à des objectifs différents et suivent des processus de fabrication distincts. Comprendre les différences entre ces méthodes peut aider l'équipe d'ingénierie à choisir le procédé le plus adapté en fonction des volumes de production, de la conception du produit et des exigences de performance.
Différences dans le processus de fabrication
Le moulage par insertion est un procédé de moulage par injection unique. Le processus commence par la fabrication de l'insert par usinage, moulage sous pression ou d'autres procédés. Il arrive parfois que les inserts ne soient pas fabriqués dans la même usine, mais proviennent d'un autre site. L'insert est préparé et positionné dans le moule, puis du plastique fondu est injecté autour de celui-ci. La pièce finale est constituée d'un ensemble monobloc formé par l'insert et le plastique. Le moulage par insertion élimine les opérations d'assemblage secondaires, simplifiant ainsi la production.
Le surmoulage sur l'autre face implique souvent un processus en deux étapes ou l'utilisation d'une machine spécialisée à double injection. La première étape consiste à fabriquer le substrat. Ce substrat rigide peut être fabriqué au cours d'un premier cycle de moulage par injection. À partir de là, le substrat peut être transféré vers un moule distinct (ce que l'on appelle le surmoulage « pick-and-place »), ou, en cas d'utilisation d'une machine à double injection, il reste dans la même machine et est pivoté vers la deuxième cavité. Parfois, la conception peut prévoir un seul moule comportant deux cavités différentes. Dans ce cas, le substrat est transféré de la première cavité à la seconde à l’aide d’un plateau rotatif ou d’un système d’indexation. Le deuxième matériau est ensuite fondu, coulé autour du substrat, puis laissé à refroidir. La pièce multimatière finale ainsi obtenue est éjectée, avec l’ensemble de ses exigences fonctionnelles intégrées. En raison des deux étapes de moulage distinctes requises par le surmoulage, le procédé est complexe par rapport au moulage par insertion.
Comparaison des procédés
Le tableau ci-dessous résume les différences entre les procédés de moulage par insertion et de surmoulage. Le moulage par insertion est un procédé à injection unique, tandis que le surmoulage est un procédé de moulage par injection en deux étapes.
| Fonctionnalité | Moulage par insertion | Surmoulage |
|---|---|---|
| Objectif principal | Intégrer des inserts pour améliorer les performances structurelles ou fonctionnelles | Ajouter un deuxième matériau pour améliorer la fonctionnalité, le confort ou l'aspect esthétique |
| Premier composant | Pièce en métal, en céramique, aimant, roulement, borne électrique ou autre insert | Substrat en plastique, en métal, en verre, en céramique, en matériau composite ou électronique |
| Deuxième matériau | Thermoplastique technique | Élastomère, silicone, TPU, TPE, PVC souple ou tout autre polymère compatible |
| Nombre d'étapes de moulage | Un | Deux (ou un cycle continu sur une machine à deux cycles) |
| Manipulation des inserts/substrats | Insert chargé avant l'injection | Transfert du substrat entre les étapes de moulage |
| Mécanisme de liaison typique | Encapsulation mécanique (parfois assistée par une adhérence chimique) | Adhérence chimique, emboîtement mécanique, ou les deux |
| Réduction d'assemblage | Évite d'avoir à installer des inserts séparés | Élimine le recours à des poignées, joints et housses de protection distincts |
Différences en matière de complexité de fabrication
Le moulage par insertion présente un flux de production relativement plus simple que le surmoulage. Le procédé ne nécessite qu’une seule injection de matière une fois que l’insert est bien en place. Concrètement, il se caractérise par des temps de cycle plus courts, des coûts de production moindres et un outillage moins complexe. Le surmoulage est relativement complexe et entraîne des coûts de main-d’œuvre relativement plus élevés. Le substrat doit s’aligner avec précision sur le moule de la deuxième injection. L’efficacité du procédé dépend de la compatibilité entre le substrat et le surmoulage. Ce procédé nécessite des délais de développement plus longs et un outillage plus complexe. Cependant, du côté positif, le surmoulage apporte des améliorations fonctionnelles et esthétiques plus importantes.
Différences dans le choix des matériaux
Il existe une différence notable dans les combinaisons de matériaux entre le moulage avec insert et le surmoulage. Dans le cas du moulage par insertion, le plastique est généralement utilisé comme matériau principal pour recouvrir l’insert. L’insert peut être constitué de différents matériaux, tels que du métal, de la céramique ou un composant électrique. En revanche, le surmoulage peut impliquer une combinaison de différents matériaux entre le substrat et le deuxième matériau.
Par exemple, un substrat en plastique rigide fabriqué sur mesure peut être associé à un élastomère souple, ou à un métal, pour réaliser des conceptions multimatières. Pour obtenir une liaison chimique solide dans ces combinaisons, il est nécessaire d’harmoniser avec précision les énergies de surface et les propriétés thermodynamiques des deux matériaux. [1]..
Différences entre les applications courantes
Le moulage par insertion et le surmoulage ont tous deux des domaines d'application spécifiques. Le tableau ci-dessous présente certains des domaines d'application de ces procédés.
| Applications typiques du moulage par insertion | Applications typiques du surmoulage |
|---|---|
| • Inserts filetés dans des boîtiers en plastique • Connecteurs et bornes électriques • Instruments médicaux comportant des composants intégrés • Capteurs automobiles • Paliers • Inserts pour arbres d'engrenages • Fixations à sertissage automatique • Incrustations décoratives en métal | • Poignées d'outils au toucher doux • Boîtiers électroniques étanches • Poignées pour dispositifs médicaux • Boutons de commande pour l'automobile • Appareils électroniques grand public dotés d'une protection contre les chocs • Joints et garnitures intégrés • Dispositifs de décharge de traction pour câbles • Patins antidérapants • Caches pour capteurs biométriques • Boutons ergonomiques surmoulés |
En quoi le moulage par insertion améliore-t-il la résistance mécanique ?
Le moulage par insertion n’est pas seulement une technologie de fabrication. La principale raison qui motive le choix de cette technologie est l’amélioration de la résistance mécanique et structurelle. Un produit entièrement en plastique ne peut à lui seul offrir la capacité de transfert de charge requise. Il est donc nécessaire de le renforcer à l’aide d’inserts métalliques à haute résistance lors du moulage par injection. Le produit obtenu, bien qu'il puisse être léger, présente une résistance mécanique élevée et une bonne résistance à la corrosion. Le moulage par insertion transfère les charges qui seraient normalement supportées par le polymère vers le renfort métallique. Le produit bénéficie ainsi d'une fiabilité structurelle accrue. Les propriétés mécaniques du moulage par insertion sont améliorées grâce à l’intégration de divers éléments de conception tels que le moletage, les contre-dépouilles, les trous traversants et la rugosité de surface.
Rôle du moletage
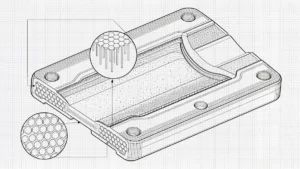
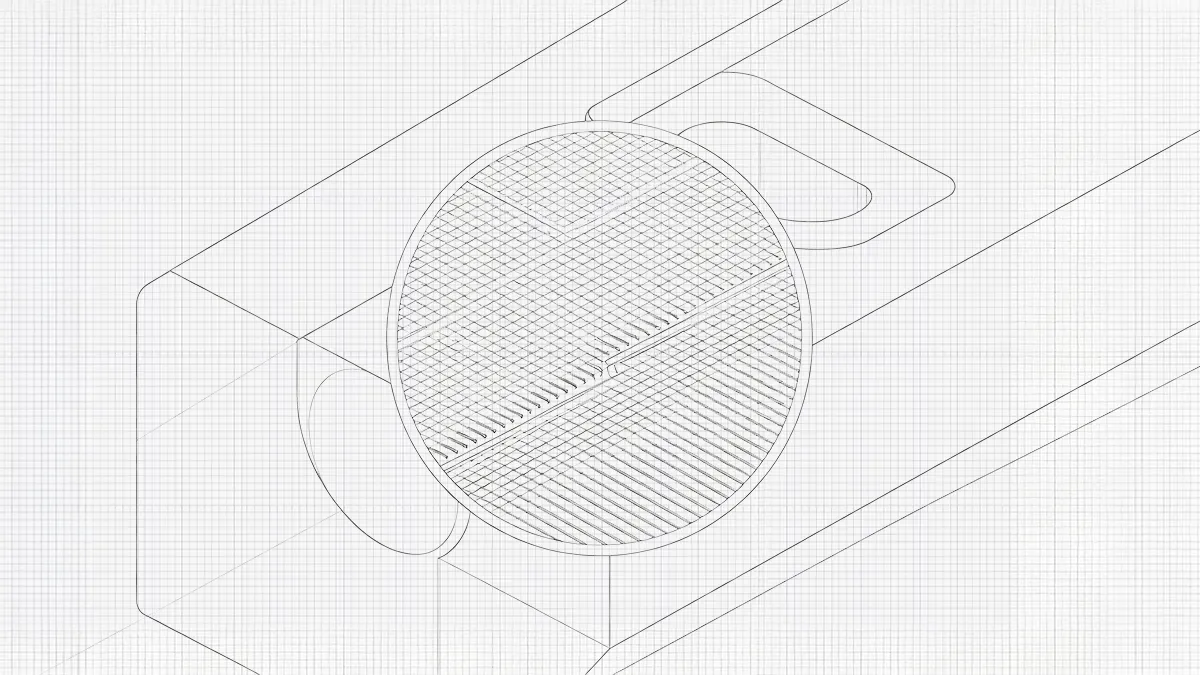
Des motifs de rainures en losange, droites ou hélicoïdales sont généralement usinés à la surface des inserts dans le cadre de procédés de déformation de surface. Cette texture rugueuse crée une interaction micromécanique entre l'insert et le polymère fondu. Lors de l'injection, le polymère fondu s'écoule et se dépose autour des rainures. Lorsqu’il se solidifie, il se verrouille dans ces rainures, ce qui améliore considérablement la résistance à l’arrachement et la résistance au couple.
Rôle des contre-dépouilles
Une autre façon d'améliorer les propriétés mécaniques dans le moulage par insertion consiste à intégrer des éléments à angle inversé dans la géométrie de l'insert. Le polymère fondu remplit ces cavités, formant ainsi un verrouillage physique. Par conséquent, tout mouvement axial ou rotatif est empêché, en particulier dans les applications sujettes aux vibrations ou soumises à des charges élevées. Les inserts à contre-dépouille sont principalement utilisés dans les équipements industriels ou automobiles.
Rôle des trous traversants
Les trous traversants sont des passages ouverts traversant les inserts. Le plastique fondu s'écoule à travers ces trous, puis se solidifie pour former un ancrage solide. Cet ancrage renforce la résistance de retenue entre l'insert et le polymère, que ce soit verticalement ou horizontalement. Lors de la conception d'éléments comportant des trous traversants, il est nécessaire de réaliser une analyse d'écoulement afin de s'assurer qu'il n'y a pas de vides.
Quelles sont les directives DFM relatives aux inserts métalliques ?
La qualité du moulage passe par une conception adéquate des inserts. Pour les inserts métalliques, la conception doit tenir compte des recommandations relatives au moletage, du positionnement des inserts, des angles de dépouille et de l'emplacement des points d'injection. Recommandations relatives au moletage
Le moletage offre une retenue mécanique plus solide que les adhésifs. Les différents motifs de moletage ont des applications variées. Par exemple, en cas de charges élevées, il est recommandé d’opter pour un moletage en losange. Les motifs entrecroisés de ce type de moletage assurent un verrouillage mécanique multidirectionnel, essentiel pour la résistance au couple et à l’arrachement. Ce moletage est utilisé dans les boîtiers de capteurs automobiles, les connecteurs électroniques, les machines industrielles et les assemblages de dispositifs médicaux.
Il existe un autre type de moletage : le moletage hélicoïdal, particulièrement adapté aux charges dynamiques. Il se caractérise par des rainures en spirale continues autour de l'insert, qui résistent à la fois aux forces de rotation et à l'arrachement axial. Outre leurs excellentes performances en matière de résistance à la fatigue, les moletages hélicoïdaux présentent une concentration de contraintes réduite, ce qui les rend adaptés à la robotique, aux outils électriques et aux assemblages aérospatiaux. Vous pouvez choisir ces moletages pour les inserts soumis à des charges répétées et à des vibrations.
Le tableau ci-dessous présente un récapitulatif des différents types de moletages et de leurs applications.
| Motif de moletage | Résistance à l'arrachement | Résistance au couple | Performances en conditions de fatigue | Complexité de la fabrication |
|---|---|---|---|---|
| Diamant | Excellent | Excellent | Excellent | Modéré |
| Hélical | Excellent | Exceptionnel | Exceptionnel | Modéré |
| Hétéro | Modéré | Modéré | Modéré | Faible |
| Lisse | Pauvre | Pauvre | Pauvre | Très faible |
Positionnement des inserts
Le positionnement de l'insert influe sur la qualité de l'adhérence, la précision dimensionnelle et la résistance mécanique. Un léger mouvement ou déplacement de l'insert dans le moule pendant l'injection peut entraîner une adhérence insuffisante, la formation de bavures et une qualité médiocre de la pièce, ce qui peut conduire à son rejet. Pour garantir un positionnement correct de l'insert, veuillez suivre les consignes ci-dessous :
1. Veiller à ce que l'épaisseur de la paroi reste uniforme tout autour de l'insert.
Une épaisseur de paroi uniforme autour de l’insert favorise un écoulement de la matière fondue, un refroidissement et une répartition des contraintes homogènes. Les sections épaisses contribuent à un retrait différentiel en raison d’un refroidissement lent, tandis que les sections minces entraînent l’apparition de vides et de points faibles en raison d’un remplissage incomplet. Pour éviter les variations d’épaisseur, vous pouvez utiliser des transitions progressives avec des coniques ou des congés. Pour de nombreux thermoplastiques sur mesure, l’épaisseur de paroi recommandée est comprise entre 2 et 4 mm. De plus, les ingénieurs doivent tenir compte de la différence de coefficient de dilatation thermique linéaire (CLTE) entre l’insert métallique et le plastique afin d’éviter l’apparition de contraintes radiales après le moulage. [2].
2. Utiliser des inserts longs pour empêcher tout déplacement pendant l'injection.
Les inserts fins ou longs peuvent facilement se déplacer sous l'effet des forces importantes exercées par le polymère fondu, qui pénètre dans la cavité à grande vitesse. S'ils ne sont pas maintenus, ces inserts peuvent basculer, pivoter ou vibrer pendant le remplissage. Cela peut entraîner une répartition inégale du plastique, ce qui nuit à la qualité du produit. Il est donc recommandé, dans la mesure du possible, de maintenir les inserts aux deux extrémités. Pour les inserts creux, vous pouvez utiliser des tiges de renfort afin d’assurer leur stabilité.
3. Utiliser des repères de positionnement ou des emboîtements dédiés pour un placement reproductible
Dans le cadre d'une production à grand volume, la répétabilité est un facteur de conception essentiel. Elle nécessite une attention particulière afin d'éviter toute erreur. Il est donc nécessaire de prévoir des éléments de positionnement permettant de contraindre les inserts dans toutes les directions critiques. Parmi les éléments de positionnement courants, on peut citer les goupilles de positionnement, les rainures en V, les logements de précision et les épaulements.
4. Conception pour le chargement robotisé dans la production à grand volume.
Il arrive parfois que la demande en produits issus du moulage par insertion fasse doubler, voire tripler, les volumes prévus. Dans de tels cas, le chargement manuel des inserts peut s'avérer peu pratique en raison des contraintes strictes liées à la durée du cycle et de la nécessité d'assurer une précision absolue dans le positionnement. Afin de garantir cette précision, des cycles de production rapides et une réduction des coûts de main-d'œuvre, il est recommandé d'adopter le chargement robotisé.
Comparaison des coûts
Le tableau ci-dessous présente une synthèse des coûts du moulage par insertion par rapport au surmoulage.
| Facteur de coût | Moulage par insertion | Surmoulage |
|---|---|---|
| Outillage | Plus bas | Plus élevé |
| Investissement en machines | Plus bas | Plus élevé |
| Automatisation | Facultatif | Souvent exigé |
| Durée du cycle | Plus court | Plus long |
| Coût des matériaux | Plus bas | Plus élevé |
| Économies réalisées lors du montage | Haut | Haut |
| Coût des déchets | Modéré | Plus élevé |
Conclusion
Il n'existe pas de règle absolue pour choisir entre le moulage par insertion et le surmoulage. Ces deux techniques ont chacune leurs applications spécifiques dans différents secteurs d'activité. Le choix entre les deux doit être guidé par la fonction du produit, et non par les options de fabrication disponibles. Lorsque l'intégrité structurelle est primordiale, vous pouvez opter pour le moulage par insertion. Il permet de garantir la durabilité mécanique à long terme du produit. En revanche, le surmoulage est particulièrement adapté aux cas où la fonctionnalité du produit est primordiale, notamment dans les environnements soumis à des vibrations, pour l'étanchéité et la manipulation d'outils.
Référence
[1] Awaja, F., Gilbert, M., Kelly, G., Fox, B. et Pigram, P. J. (2009). Adhérence des polymères. Progress in Polymer Science, 34(9), 948-968. https://doi.org/10.1016/j.progpolymsci.2009.04.007
[2] Elsevier B.V. (s.d.). Coefficient de dilatation thermique. ScienceDirect Topics. Extrait de https://www.sciencedirect.com/topics/engineering/coefficient-of-thermal-expansion



 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH